
1. Đặt vấn đề — Khi ống PP hư hỏng trước tuổi thọ thiết kế
Ống nhựa PP (Polypropylene pipe) được thiết kế với tuổi thọ danh định 25–50 năm theo tiêu chuẩn ISO 9080, ISO 15494 và ISO 15874 khi vận hành đúng thông số kỹ thuật. Tuy nhiên, thực tế tại nhiều công trình công nghiệp và dân dụng ở Việt Nam ghi nhận phổ biến các trường hợp ống PP bị nứt vỡ, rò rỉ, phình bụng, giòn gãy hoặc suy giảm chức năng chỉ sau 2–8 năm vận hành — chưa bằng 20% tuổi thọ thiết kế.
Khoảng cách lớn giữa tuổi thọ lý thuyết và thực tế không phải do vật liệu PP kém chất lượng về bản chất — mà phần lớn bắt nguồn từ chuỗi sai lầm kỹ thuật có hệ thống: lựa chọn vật liệu sai cấp độ, thiết kế hệ thống bỏ qua đặc tính cơ lý thực của PP, thi công không đúng quy trình hàn nhiệt và lắp đặt, cùng với vận hành vượt giới hạn thông số thiết kế.
Hiểu đúng và đầy đủ các nguyên nhân gốc rễ của hư hỏng sớm là điều kiện tiên quyết để thiết kế, thi công và vận hành hệ thống ống PP đạt tuổi thọ thiết kế — đồng thời là cơ sở để đánh giá trách nhiệm kỹ thuật khi xảy ra sự cố trong thực tế.
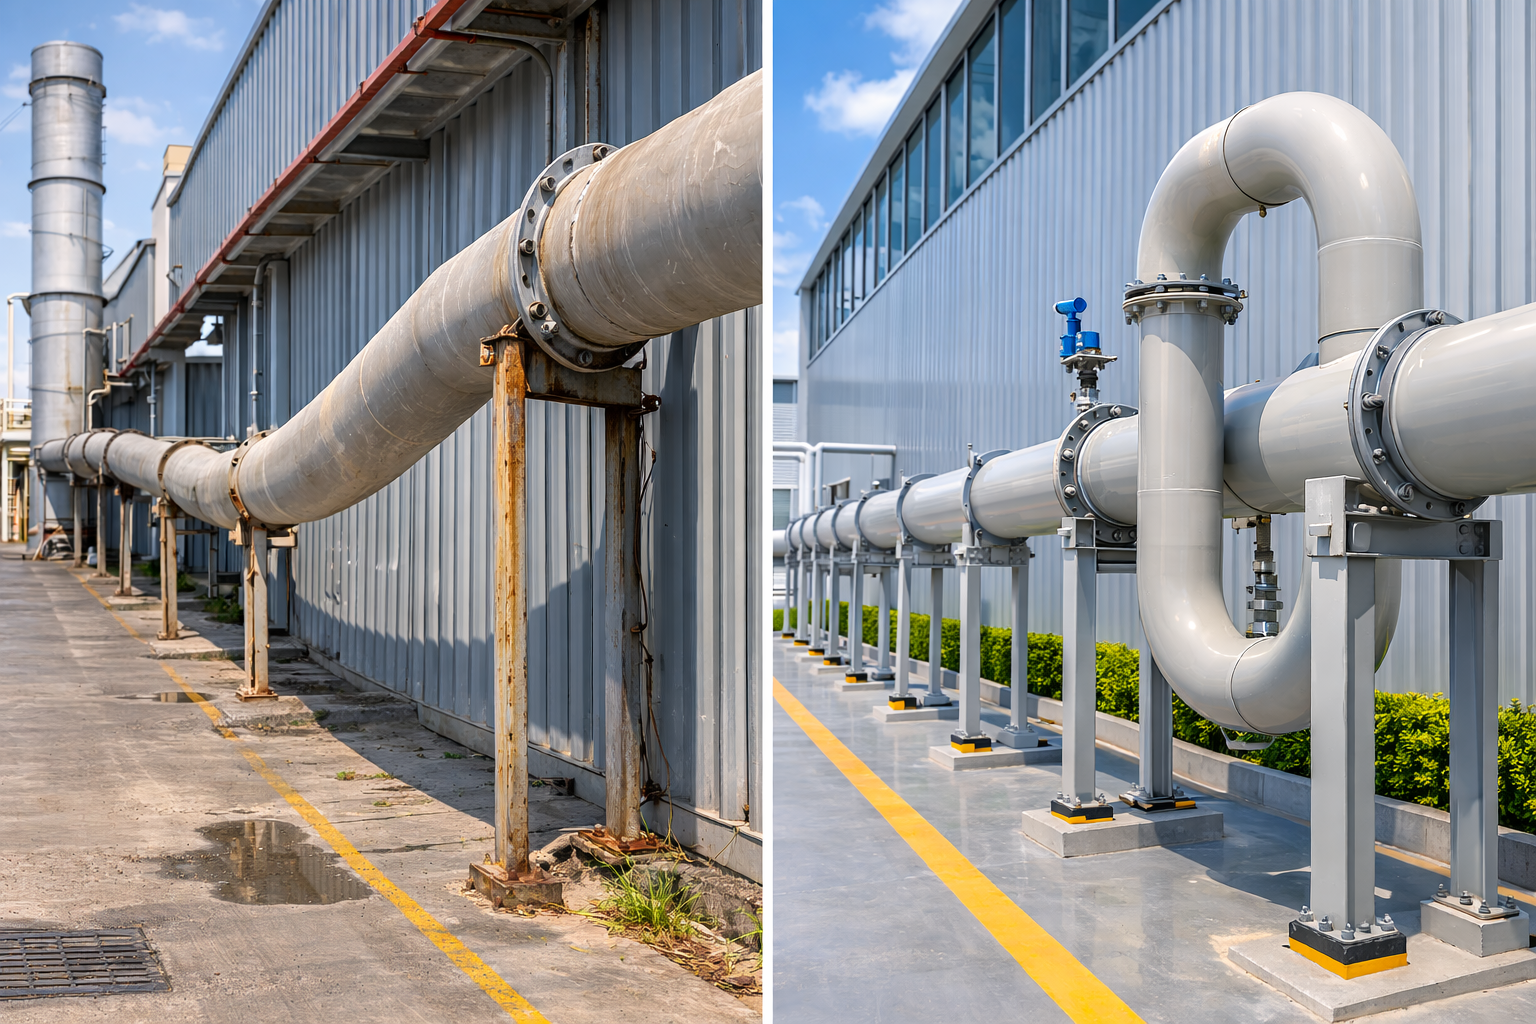
2. Phân loại hư hỏng ống PP theo cơ chế phá hủy
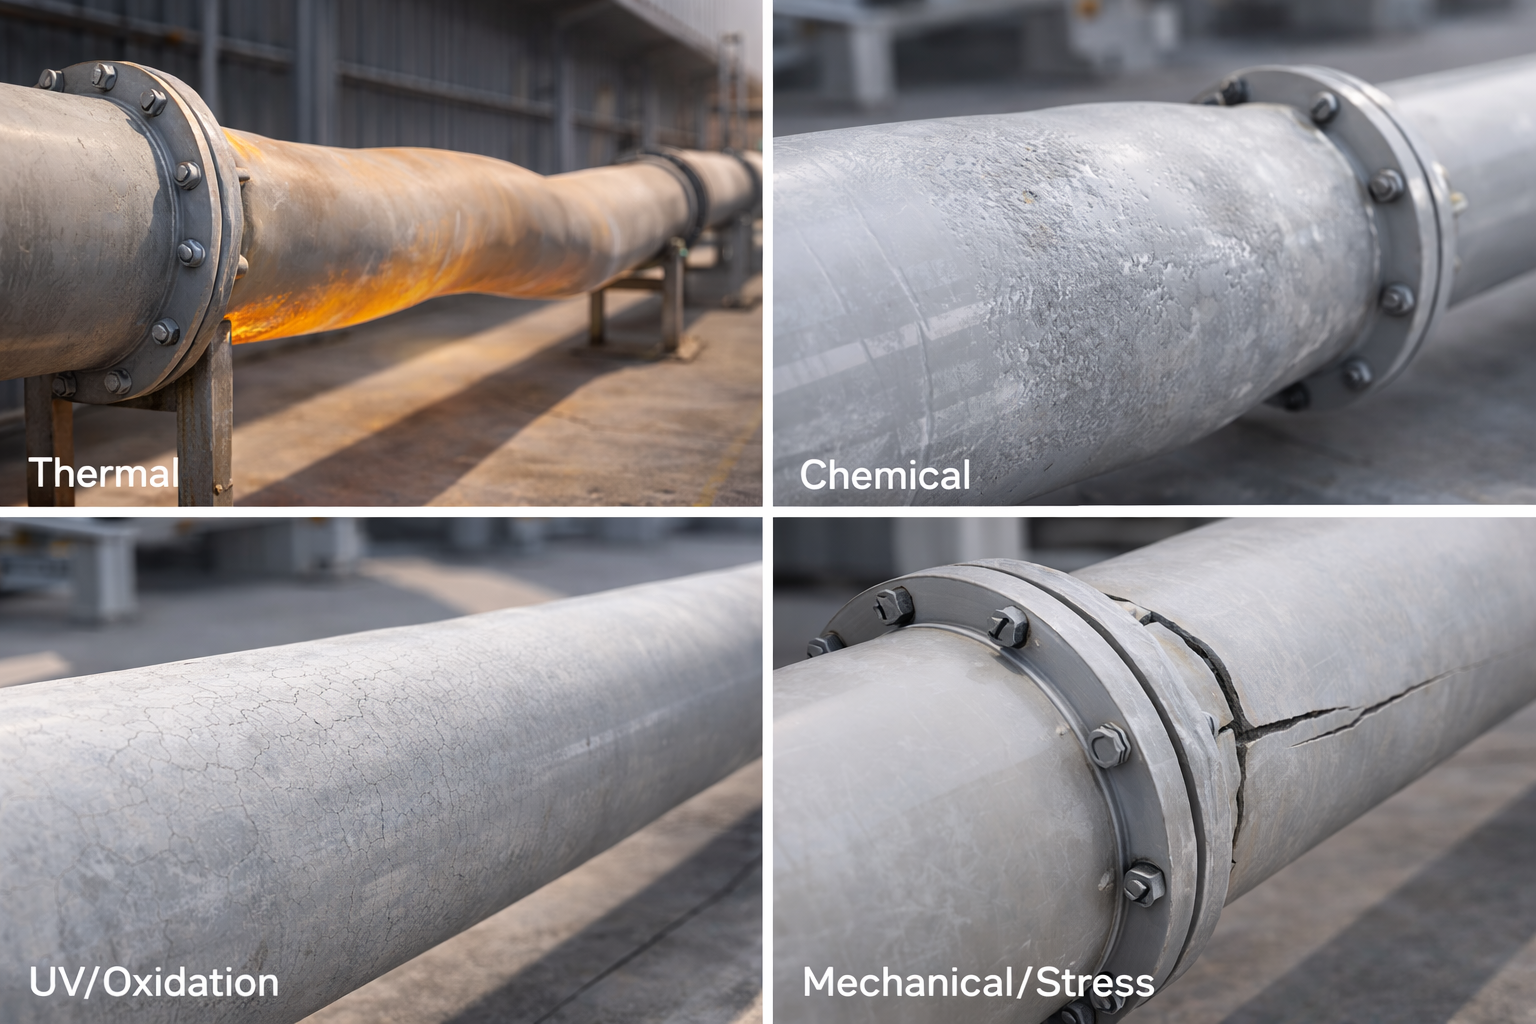
Trước khi phân tích nguyên nhân, cần phân loại các dạng hư hỏng theo cơ chế phá hủy vật liệu (failure mode) — vì mỗi dạng hư hỏng chỉ ra nhóm nguyên nhân đặc thù và giải pháp khắc phục tương ứng.
2.1. Phá hủy dẻo (Ductile Failure)
Biểu hiện: ống bị phình bụng (bulging), biến dạng tiết diện, phình phồng cục bộ — thành ống mỏng dần tại vùng biến dạng trước khi rò rỉ. Cơ chế: ứng suất vòng (hoop stress) vượt giới hạn từ biến dài hạn của vật liệu PP tại điều kiện nhiệt độ vận hành. Thường xuất hiện sau 2–5 năm nếu thành ống được thiết kế thiếu chiều dày.
2.2. Phá hủy giòn (Brittle Failure)
Biểu hiện: nứt gãy đột ngột với bề mặt gãy phẳng, không có biến dạng dẻo trước khi đứt. Cơ chế: ứng suất tập trung tại khuyết tật (vết xước, lỗ hổng mối hàn, mối nối ren cứng) vượt quá độ bền gãy (fracture toughness) của vật liệu đã bị lão hóa. Thường xảy ra đột ngột, không có cảnh báo trước — nguy hiểm nhất trong thực tế vận hành.
2.3. Nứt vỡ do ứng suất môi trường (Environmental Stress Cracking — ESC)
Biểu hiện: vết nứt mạng nhện (crazing) hoặc nứt dọc thành ống tại vùng chịu ứng suất uốn dài hạn khi tiếp xúc đồng thời với tác nhân hóa học kích hoạt ESC. Đây là dạng phá hủy nguy hiểm nhất vì xảy ra ở mức ứng suất thấp hơn nhiều so với giới hạn bền danh nghĩa và thường không được dự báo từ thử nghiệm ngắn hạn.
2.4. Suy giảm chức năng không phá hủy (Functional Degradation)
Biểu hiện: tắc nghẽn lòng ống, giảm lưu lượng, ô nhiễm lưu chất, rò rỉ nhỏ tại mối nối — ống không bị vỡ nhưng không còn đáp ứng yêu cầu vận hành. Cơ chế: bám cặn sinh học hoặc hóa học, ăn mòn mối nối cơ khí, mài mòn nội thành.
3. Nhóm nguyên nhân thứ nhất — Sai lầm về vật liệu
3.1. Sử dụng PP tái chế thay cho PP nguyên sinh
Đây là nguyên nhân phổ biến nhất và gây hư hỏng nghiêm trọng nhất trên thị trường ống nhựa Việt Nam hiện nay. Nhựa PP tái chế (recycled PP — rPP) được thu gom từ phế liệu công nghiệp và sinh hoạt, trải qua quá trình nhiệt cơ lặp lại trong tái chế làm:
- Khối lượng phân tử trung bình (Mw) giảm đáng kể — chuỗi polymer ngắn hơn, độ bền kéo và độ dai thấp hơn PP nguyên sinh cùng cấp
- Hàm lượng chất chống oxy hóa (antioxidant) cạn kiệt — vật liệu dễ bị lão hóa nhiệt-oxy hóa trong điều kiện vận hành bình thường
- Tạp chất lẫn lộn không kiểm soát — các polymer khác (PE, PET, PVC) lẫn trong phế liệu PP gây ra điểm yếu cục bộ trong cấu trúc vi mô của thành ống
- MFI (Melt Flow Index) không ổn định — ảnh hưởng đến chất lượng mối hàn nhiệt, tạo mối hàn thiếu ngấu và giảm hệ số mối hàn (weld factor) xuống dưới 0,5 thay vì 0,8 theo DVS 2207
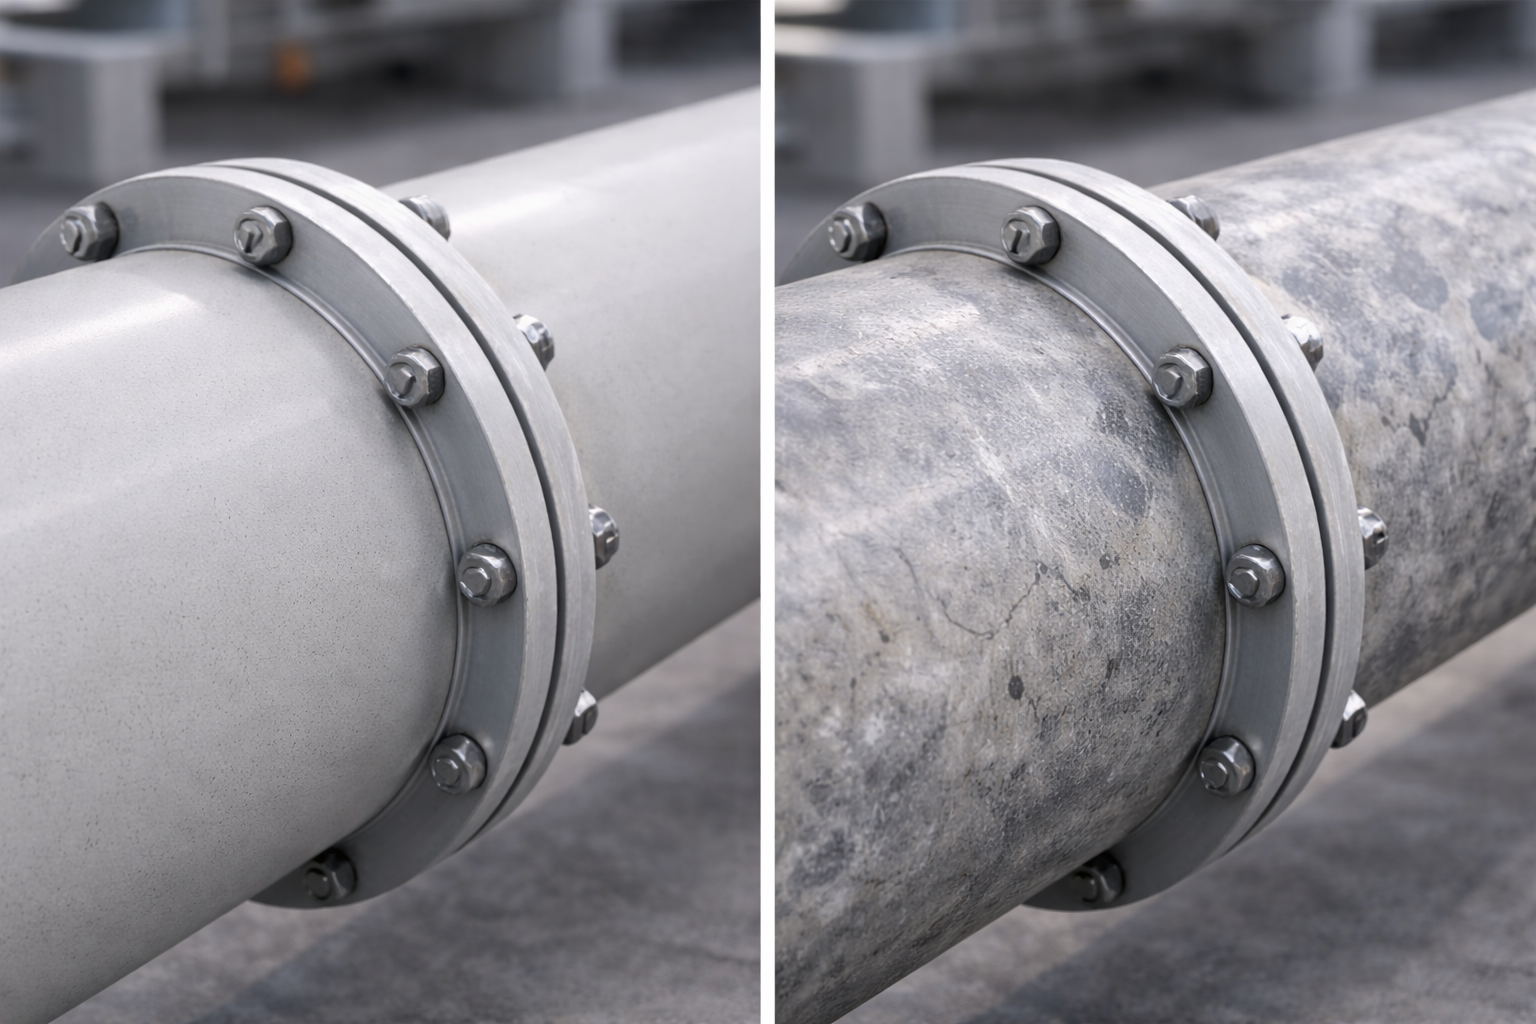
Ống PP tái chế có ngoại quan giống hệt ống PP nguyên sinh — không thể phân biệt bằng mắt thường, chỉ phát hiện qua phân tích DSC (Differential Scanning Calorimetry), đo OIT (Oxidation Induction Time) hoặc thử kéo mẫu vật liệu theo ISO 527. Tuổi thọ thực tế của ống PP tái chế trong điều kiện vận hành công nghiệp thường chỉ đạt 30–50% so với ống PP nguyên sinh cùng kích thước.
Dấu hiệu nhận biết thực tế: Ống PP tái chế thường có màu sắc không đồng nhất (vân màu, đốm màu), mùi nhẹ khi cắt, độ nhám bề mặt ngoài thô hơn và giá thành thấp bất thường so với sản phẩm cùng cấp trên thị trường.
3.2. Nhầm lẫn giữa các thế hệ PP — Dùng PP-R cho ứng dụng công nghiệp nặng
PP-R (Random Copolymer) được thiết kế tối ưu cho hệ thống cấp nước nóng–lạnh dân dụng — áp suất làm việc tương đối thấp (PN10–PN20), nhiệt độ tối đa 95°C nhưng với vách ống dày tiêu chuẩn dân dụng. Khi PP-R được sử dụng thay cho PP-H trong ứng dụng công nghiệp đòi hỏi:
- Chịu tải trọng thủy tĩnh lớn (ống đứng dài, bể tháp cao)
- Tiếp xúc hóa chất công nghiệp đậm đặc
- Vận hành ở nhiệt độ 70–90°C liên tục trong nhiều năm
PP-R có mô đun đàn hồi uốn (flexural modulus) thấp hơn PP-H khoảng 20–30% và tốc độ từ biến dài hạn cao hơn — dẫn đến biến dạng phình bụng sớm hơn trong ứng dụng chịu tải cao. Đây là sai lầm kỹ thuật phổ biến do nhầm lẫn giữa “ứng dụng nhiệt độ cao” (mà PP-R có nhãn chịu đến 95°C) và “độ bền dài hạn dưới tải trong điều kiện nhiệt độ cao” (là thông số hoàn toàn khác, được mô tả bởi đường cong từ biến ISO 9080).
3.3. Sử dụng sai cấp áp suất danh định (Pressure Rating — PN)
Ống PP được phân loại theo áp suất danh định PN (Pressure Nominal) — PN6, PN10, PN16, PN20, PN25 — tương ứng với áp suất vận hành tối đa ở 20°C. Sai lầm nghiêm trọng và phổ biến là dùng ống PN thấp cho ứng dụng áp suất cao, hoặc không điều chỉnh giảm áp suất cho phép khi nhiệt độ vận hành tăng cao.
Theo ISO 15874 và ISO 15494, áp suất cho phép giảm mạnh theo nhiệt độ — ống PP-H PN20 chịu được 20 bar ở 20°C, nhưng chỉ chịu được khoảng 12 bar ở 60°C và 7 bar ở 80°C. Không tra cứu đường cong P–T rating (áp suất–nhiệt độ) dẫn đến thiết kế ống chịu áp quá giới hạn thực tế ở nhiệt độ vận hành — phá hủy dẻo xảy ra theo cơ chế từ biến gia tốc.
3.4. Thiếu hệ thống chất ổn định đầy đủ trong formulation PP
Ngay cả với PP nguyên sinh, chất lượng phụ thuộc vào gói chất ổn định (stabilizer package) được nhà sản xuất hạt nhựa pha trộn:
- Chất chống oxy hóa sơ cấp (primary antioxidant): Phenolic hindered như Irganox 1010 — khóa gốc tự do trong chuỗi lão hóa oxy hóa
- Chất chống oxy hóa thứ cấp (secondary antioxidant): Phosphite như Irgafos 168 — phân hủy hydroperoxide trước khi chúng phân hủy thành gốc tự do
- Chất ổn định nhiệt (heat stabilizer): Bảo vệ trong quá trình gia công và vận hành nhiệt độ cao
- Chất ổn định UV (UV stabilizer / HALS): Hindered Amine Light Stabilizers cho ứng dụng ngoài trời
Formulation PP giá rẻ cắt giảm hàm lượng các chất ổn định này — tiết kiệm chi phí vật tư nhưng làm tuổi thọ thực tế giảm 50–70% so với ống PP cùng kích thước nhưng formulation đầy đủ. Kiểm tra chỉ số OIT (Oxidation Induction Time) theo ISO 11357-6 là phương pháp chuẩn để đánh giá hàm lượng chất chống oxy hóa còn lại — giá trị OIT < 20 phút cho thấy ống PP đã lão hóa nghiêm trọng hoặc vật liệu có formulation kém.
4. Nhóm nguyên nhân thứ hai — Sai lầm trong thiết kế hệ thống
4.1. Không tính toán từ biến dài hạn — Sai lầm thiết kế nghiêm trọng nhất
Đây là nguồn gốc của phần lớn các trường hợp ống PP bị phình bụng và nứt mối hàn trong thực tế. Kỹ sư thiết kế không có chuyên môn về vật liệu polymer thường áp dụng phương pháp thiết kế ứng suất cho phép tĩnh (allowable stress design) của kết cấu kim loại — lấy độ bền kéo ngắn hạn của PP (25–40 MPa) chia cho hệ số an toàn để ra ứng suất thiết kế.
Sai lầm cơ bản này bỏ qua hoàn toàn hiện tượng từ biến (creep) — đặc trưng của vật liệu nhựa nhiệt dẻo chịu ứng suất liên tục theo thời gian: PP tiếp tục biến dạng chậm ngay cả khi ứng suất không thay đổi, và đường cong từ biến dài hạn cho thấy ứng suất phá hủy giảm đáng kể theo thời gian:
| Thời gian vận hành | Ứng suất phá hủy PP-H ở 60°C | So với độ bền ngắn hạn |
|---|---|---|
| 1 giờ | ~22 MPa | 100% |
| 1.000 giờ | ~12 MPa | 55% |
| 8.760 giờ (1 năm) | ~9 MPa | 41% |
| 87.600 giờ (10 năm) | ~7 MPa | 32% |
| 438.000 giờ (50 năm) | ~5 MPa | 23% |
Thiết kế dựa trên độ bền ngắn hạn thay vì đường cong từ biến 50 năm dẫn đến ống có thành quá mỏng — đủ an toàn trong 6–18 tháng đầu nhưng biến dạng và nứt vỡ sau đó khi vật liệu đã “từ biến” ra khỏi vùng đàn hồi vào vùng biến dạng dẻo không hồi phục.
Giải pháp thiết kế đúng: Sử dụng đường cong LTHS (Long-Term Hydrostatic Strength) theo ISO 9080 và tính toán chiều dày thành theo DVS 2205 với ứng suất thiết kế σ_d lấy ở thời điểm cuối vòng đời thiết kế (thường 50 năm) và nhiệt độ vận hành thực tế — không phải ở 20°C hay thời gian ngắn.
4.2. Không thiết kế bù giãn nở nhiệt
Hệ số giãn nở nhiệt tuyến tính của PP là α ≈ 0,15 mm/m·°C — cao hơn thép khoảng 7–8 lần. Trong hệ thống ống dài (>10m) vận hành ở nhiệt độ thay đổi, lượng giãn nở nhiệt tuyến tính tích lũy rất đáng kể:
ΔL = α × L × ΔT
Ví dụ: ống PP dài 20m, biên độ nhiệt ΔT = 50°C (từ 20°C lúc tắt máy đến 70°C lúc vận hành):
ΔL = 0,15 × 20.000 × 50 = 150.000 µm = 150mm
Một đoạn ống PP dài 20m giãn nở 150mm theo chiều dọc khi nhiệt độ tăng 50°C. Nếu cả hai đầu ống bị neo cứng (fixed anchors) mà không có đoạn bù giãn nở (expansion loop, expansion joint, hoặc L/Z-offset), toàn bộ lực giãn nở chuyển hóa thành ứng suất nén dọc trục tập trung tại mối hàn và mối nối — dẫn đến:
- Nứt mối hàn đặc biệt tại các góc cua, đầu nối tê và mặt bích
- Biến dạng hệ thống ống ra khỏi tuyến thẳng (buckling)
- Tách khớp mặt bích do ứng suất nhiệt vượt lực siết bu-lông
Giải pháp thiết kế: Tính toán giãn nở nhiệt đầy đủ và bố trí điểm cố định (fixed anchor), điểm hướng dẫn (guide/slider) và cấu kiện bù giãn nở (expansion element) đúng kỹ thuật theo hướng dẫn của nhà sản xuất ống. Đoạn bù hình chữ U (U-loop) hoặc bù dạng Z-offset thường được ưu tiên vì không có phần tử chuyển động, độ tin cậy cao hơn khớp giãn nở (bellows expansion joint).
4.3. Bố trí đỡ ống không đủ — Quá tải uốn dài hạn
Khoảng cách giữa hai điểm đỡ ống (support span) quá lớn gây ra độ võng uốn (sagging) dưới tải trọng bản thân ống và lưu chất — đặc biệt nguy hiểm khi nhiệt độ tăng cao làm mô đun đàn hồi của PP giảm mạnh:
| Nhiệt độ vận hành | Mô đun đàn hồi PP-H | Giảm so với 20°C |
|---|---|---|
| 20°C | ~1.500 MPa | Chuẩn |
| 40°C | ~1.000 MPa | -33% |
| 60°C | ~600 MPa | -60% |
| 80°C | ~350 MPa | -77% |
Ống đỡ cách nhau 3m có thể chấp nhận ở 20°C, nhưng tại 60°C với mô đun giảm 60%, độ võng tăng gấp 2,5 lần — tạo ứng suất uốn dài hạn tại điểm đỡ có thể dẫn đến ESC (Environmental Stress Cracking) hoặc nứt mỏi nhiệt (thermal fatigue cracking) sau nhiều chu kỳ nâng–hạ nhiệt độ.
Khoảng cách đỡ tối đa khuyến nghị theo nhiệt độ (ống PP-H DN50):
| Nhiệt độ | Khoảng cách đỡ tối đa |
|---|---|
| 20°C | 1,8–2,0m |
| 40°C | 1,4–1,6m |
| 60°C | 1,0–1,2m |
| 80°C | 0,7–0,9m |
4.4. Lựa chọn phụ kiện không tương thích vật liệu
Hệ thống ống PP thường phải kết nối với van, đồng hồ đo, thiết bị và ống dẫn bằng vật liệu khác qua mặt bích hoặc đầu nối ren. Sai lầm phổ biến:
- Bu-lông thép không gỉ siết quá lực (overtightening) vào mặt bích PP — tạo ứng suất nén cục bộ vượt giới hạn, gây nứt mặt bích PP theo cơ chế ESC trong môi trường hóa chất
- Phụ kiện đồng hoặc đồng thau trong hệ thống PP chứa nước có pH thấp — ion Cu²⁺ giải phóng xúc tác quá trình oxy hóa polymer PP theo cơ chế kim loại chuyển tiếp (transition metal catalysis)
- Vòng đệm (gasket) không kháng hóa chất tại mặt bích — vòng đệm cao su EPDM bị trương nở trong môi trường dầu khoáng, vòng đệm NBR bị tấn công bởi axit đặc — dẫn đến rò rỉ tại mặt bích mà bản thân ống PP hoàn toàn bình thường
5. Nhóm nguyên nhân thứ ba — Sai lầm trong thi công và lắp đặt
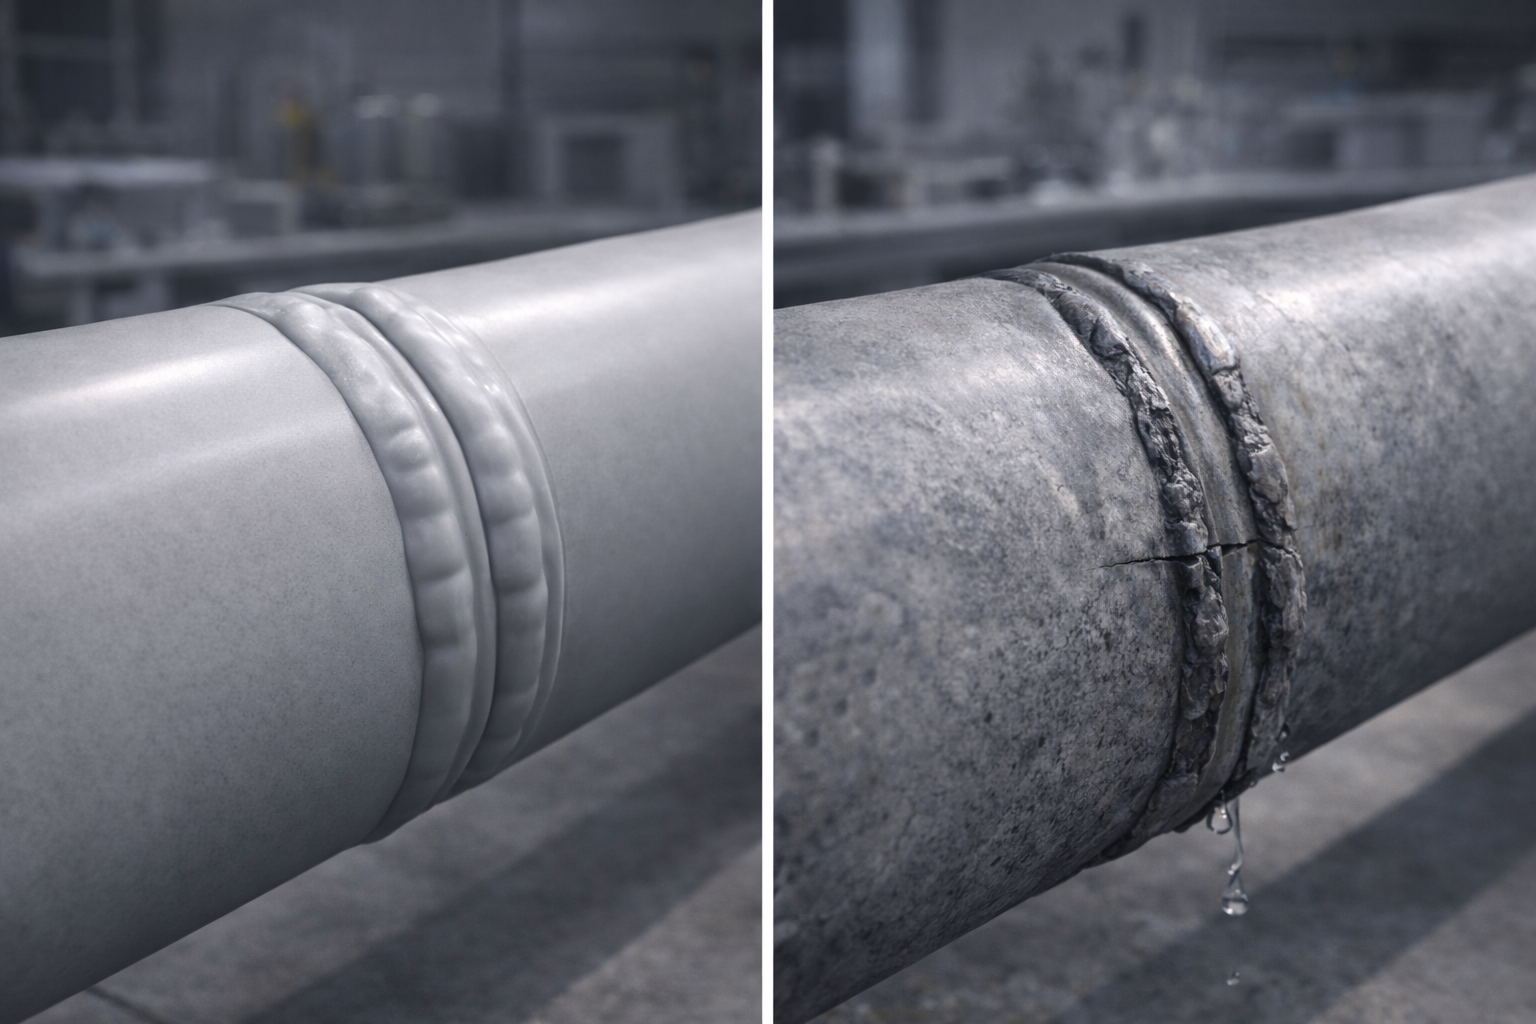
5.1. Chất lượng mối hàn nhiệt kém — Nguồn gốc hư hỏng phổ biến nhất
Mối hàn là điểm yếu tiềm năng duy nhất trong kết cấu ống PP — nếu được thực hiện đúng DVS 2207, mối hàn đạt ≥80% độ bền vật liệu nền và không còn là điểm yếu. Nhưng hàn sai quy trình tạo ra mối hàn chỉ đạt 40–60% độ bền — trở thành điểm tập trung ứng suất và nguồn gốc hư hỏng sớm.
Các lỗi hàn nhiệt phổ biến và hệ quả:
Nhiệt độ hàn không đúng (sai thông số nung nóng): Nhiệt độ nung nóng tiêu chuẩn cho hàn PP-H là 210–240°C tại bề mặt dụng cụ nung. Nhiệt độ quá thấp (<200°C) → vật liệu chưa nóng chảy đủ sâu, không đủ thấu nhập (penetration) giữa hai bề mặt hàn → mối hàn thiếu ngấu, độ bền chỉ đạt 40–60% thiết kế. Nhiệt độ quá cao (>270°C) → vật liệu bị oxy hóa nhiệt tại bề mặt hàn, tạo lớp oxy hóa mỏng màu vàng–nâu làm giảm độ bền mối hàn và tiêu thụ hết chất chống oxy hóa cục bộ — điểm yếu lão hóa ưu tiên sau này.
Thời gian nung nóng không đủ: Thời gian nung nóng t_h tỷ lệ thuận với chiều dày thành ống — ống dày cần thời gian nung dài hơn để đảm bảo nhiệt thấm đủ sâu vào vật liệu. DVS 2207-4 quy định bảng thời gian nung nóng cụ thể theo chiều dày thành. Thợ hàn vội vàng rút ngắn thời gian nung → bề mặt nung chảy nhưng lớp bên dưới vẫn lạnh → mối hàn thiếu ngấu.
Không làm sạch bề mặt hàn: Dầu, bụi bẩn, hơi ẩm ngưng tụ và lớp oxy hóa bề mặt trên tấm PP phải được làm sạch triệt để trước khi hàn bằng cồn isopropyl hoặc acetone + khăn sạch không xơ. Bề mặt hàn bẩn → lớp tạp chất ngăn cản dính kết phân tử giữa hai bề mặt → mối hàn giả (pseudo-weld) có ngoại quan đẹp nhưng độ bền cơ học rất thấp, không phát hiện được bằng quan sát thông thường.
Sử dụng que hàn (welding rod) không phù hợp: Que hàn phải là cùng loại polymer và cùng nhà sản xuất với tấm PP được hàn. Dùng que hàn PP-R để hàn tấm PP-H, hoặc dùng que hàn nhựa chung không rõ xuất xứ — tạo mối hàn dị chất với tính chất cơ lý không đồng nhất, điểm yếu rõ ràng tại ranh giới vật liệu trong mối hàn.
Góc và lực của que hàn không đúng: Kỹ thuật hàn tay (manual hot gas welding) đòi hỏi thợ hàn duy trì góc que hàn 45° so với bề mặt tấm và lực ép đều tay trong suốt quá trình hàn. Thay đổi góc và lực không đều tạo mối hàn không đều chiều sâu ngấu — có đoạn chất lượng tốt xen kẽ đoạn thiếu ngấu.
5.2. Uốn cong ống vượt bán kính cong tối thiểu
Ống PP trong quá trình thi công thường bị uốn cong để thay đổi hướng đường ống. Bán kính cong tối thiểu cho phép (R_min) phụ thuộc đường kính ngoài và nhiệt độ thi công — thông thường R_min ≥ 8–15D (D là đường kính ngoài ống).
Uốn cong quá mức tạo ra:
- Ứng suất dư (residual stress) tại vùng uốn — không nhìn thấy được nhưng rút ngắn đáng kể tuổi thọ mỏi dài hạn
- Biến dạng tiết diện (ovalisation) tại điểm uốn — giảm tiết diện thông thủy và tăng tổn thất áp lực cục bộ
- Nứt ngoài bán kính uốn ngay lập tức nếu PP ở nhiệt độ thấp và bán kính uốn quá nhỏ
Thực tế công trường: thợ lắp đặt thiếu kinh nghiệm thường cố gắng uốn ống PP bằng tay không có dụng cụ chuyên dụng hoặc nung nóng không đồng đều — tạo ra các điểm ứng suất dư nguy hiểm không thể phát hiện bằng kiểm tra trực quan.
5.3. Siết mối nối cơ khí không đúng mômen xoắn
Các mối nối cơ khí (mặt bích, đầu nối union, khớp nối ren) trên hệ thống ống PP đòi hỏi mômen xoắn (torque) kiểm soát chính xác khi lắp ráp. Siết quá tay (overtightening) là nguyên nhân phổ biến của nứt vỡ mặt bích PP và đầu nối ngay trong quá trình thi công hoặc sau thời gian ngắn vận hành:
- Ứng suất nén tập trung tại lỗ bu-lông và vòng đệm → nứt hướng tâm từ lỗ bu-lông
- Trong môi trường hóa chất, ESC (Environmental Stress Cracking) xảy ra ưu tiên tại điểm ứng suất cao → mặt bích PP nứt ngay cả khi ứng suất này thấp hơn giới hạn bền danh nghĩa
Mômen xoắn bu-lông tiêu chuẩn cho mặt bích PP-H (tham khảo):
- Bu-lông M12: 15–20 N·m
- Bu-lông M16: 25–35 N·m
- Bu-lông M20: 40–55 N·m
Siết tuần tự theo hình sao (cross-pattern), không siết vòng tròn liên tiếp — đảm bảo lực ép đều toàn bộ mặt bích.
5.4. Lắp đặt ống trong điều kiện nhiệt độ môi trường thấp
PP-H có nhiệt độ chuyển tiếp giòn–dẻo (ductile-brittle transition temperature) ở khoảng 0–5°C. Lắp đặt ống trong điều kiện lạnh (buổi sáng sớm mùa đông, kho lạnh, công trình miền núi) mà không có biện pháp bảo vệ nhiệt — thao tác cắt ống, siết mặt bích và va chạm nhẹ cũng đủ gây nứt vỡ giòn ngay lập tức hoặc tạo vết nứt tế vi (micro-crack) không nhìn thấy, trở thành điểm tập trung ứng suất dẫn đến hư hỏng sớm sau khi đưa vào vận hành.
6. Nhóm nguyên nhân thứ tư — Sai lầm trong vận hành
6.1. Vận hành vượt thông số nhiệt độ và áp suất thiết kế
Thông số vận hành thực tế lệch khỏi thiết kế là nguyên nhân hư hỏng có thể dự báo được nhưng vẫn xảy ra phổ biến trong thực tế:
Shock nhiệt (thermal shock): Thay đổi nhiệt độ đột ngột trong thời gian ngắn — ví dụ nước lạnh 10°C chảy vào ống đang ở nhiệt độ 80°C — tạo gradien nhiệt mạnh dọc theo thành ống, phát sinh ứng suất nhiệt (thermal stress) cục bộ vượt giới hạn chịu của PP tại điểm đó. Chu kỳ shock nhiệt lặp đi lặp lại là cơ chế chính của nứt mỏi nhiệt (thermal fatigue cracking) trên hệ thống ống PP nước nóng dân dụng bị vận hành không đúng.
Áp suất xung (water hammer / hydraulic surge): Đóng van đột ngột trong hệ thống ống PP tạo ra sóng áp suất (pressure wave) lan truyền trong cột nước với biên độ có thể vượt nhiều lần áp suất vận hành danh định. PP có mô đun đàn hồi thấp hơn thép và gang — hấp thụ năng lượng sóng áp lực kém hơn — dẫn đến hư hỏng đột ngột tại mối hàn và mối nối yếu nhất trong hệ thống nếu không có thiết bị giảm xung (surge arrestor, slow-closing valve).
Chạy khô ống (dry running): Trong hệ thống bơm tuần hoàn, nếu bơm chạy trong khi hệ thống ống thiếu lưu chất — nhiệt độ cục bộ tại bơm và đoạn ống lân cận tăng đột biến, có thể vượt quá điểm mềm hóa của PP → biến dạng cục bộ không hồi phục.
6.2. Tiếp xúc với hóa chất ngoài phổ thiết kế
Phòng sản xuất thường thay đổi quy trình, thay đổi loại hóa chất hoặc tăng nồng độ theo thời gian mà không đánh giá lại tương thích với hệ thống ống PP đang dùng. Đặc biệt nguy hiểm:
- Chuyển từ axit HCl 10% (PP kháng tốt) sang HCl 35% nóng (PP kháng trung bình, cần kiểm tra)
- Bổ sung dung môi hữu cơ vào dòng hóa chất vốn là dung dịch muối vô cơ
- Tăng nhiệt độ quá trình từ 50°C lên 80°C mà không tính toán lại điều kiện tương thích và từ biến
ESC là cơ chế đặc biệt nguy hiểm trong tình huống này: hóa chất mới (surfactant, dung môi, chất tẩy rửa) có thể kích hoạt nứt vỡ ống PP ở mức ứng suất chỉ bằng 20–30% giới hạn bền danh nghĩa — ngưỡng ứng suất mà hệ thống ống đang chịu trong điều kiện vận hành bình thường. Ống bị nứt vỡ trong tình huống này thường bị quy kết oan là “ống kém chất lượng” trong khi thực chất là hóa chất đã vượt phổ thiết kế.
6.3. Bỏ qua kiểm tra và bảo dưỡng định kỳ
Hệ thống ống PP không yêu cầu bảo dưỡng tích cực như ống thép (không cần sơn lại định kỳ) nhưng không phải hoàn toàn maintenance-free. Bỏ qua kiểm tra định kỳ dẫn đến:
- Không phát hiện sớm vết nứt tế vi (micro-crack) đang lan rộng → hư hỏng đột ngột thay vì được kiểm soát có kế hoạch
- Không phát hiện bám cặn và tắc nghẽn tại co, tê và van → áp suất cục bộ tăng vượt thiết kế
- Không phát hiện suy giảm kết cấu đỡ và bu-lông kết nối → ứng suất uốn tăng dần trên ống
7. Nhóm nguyên nhân thứ năm — Tác động môi trường ngoài
7.1. Lão hóa quang hóa do tia UV
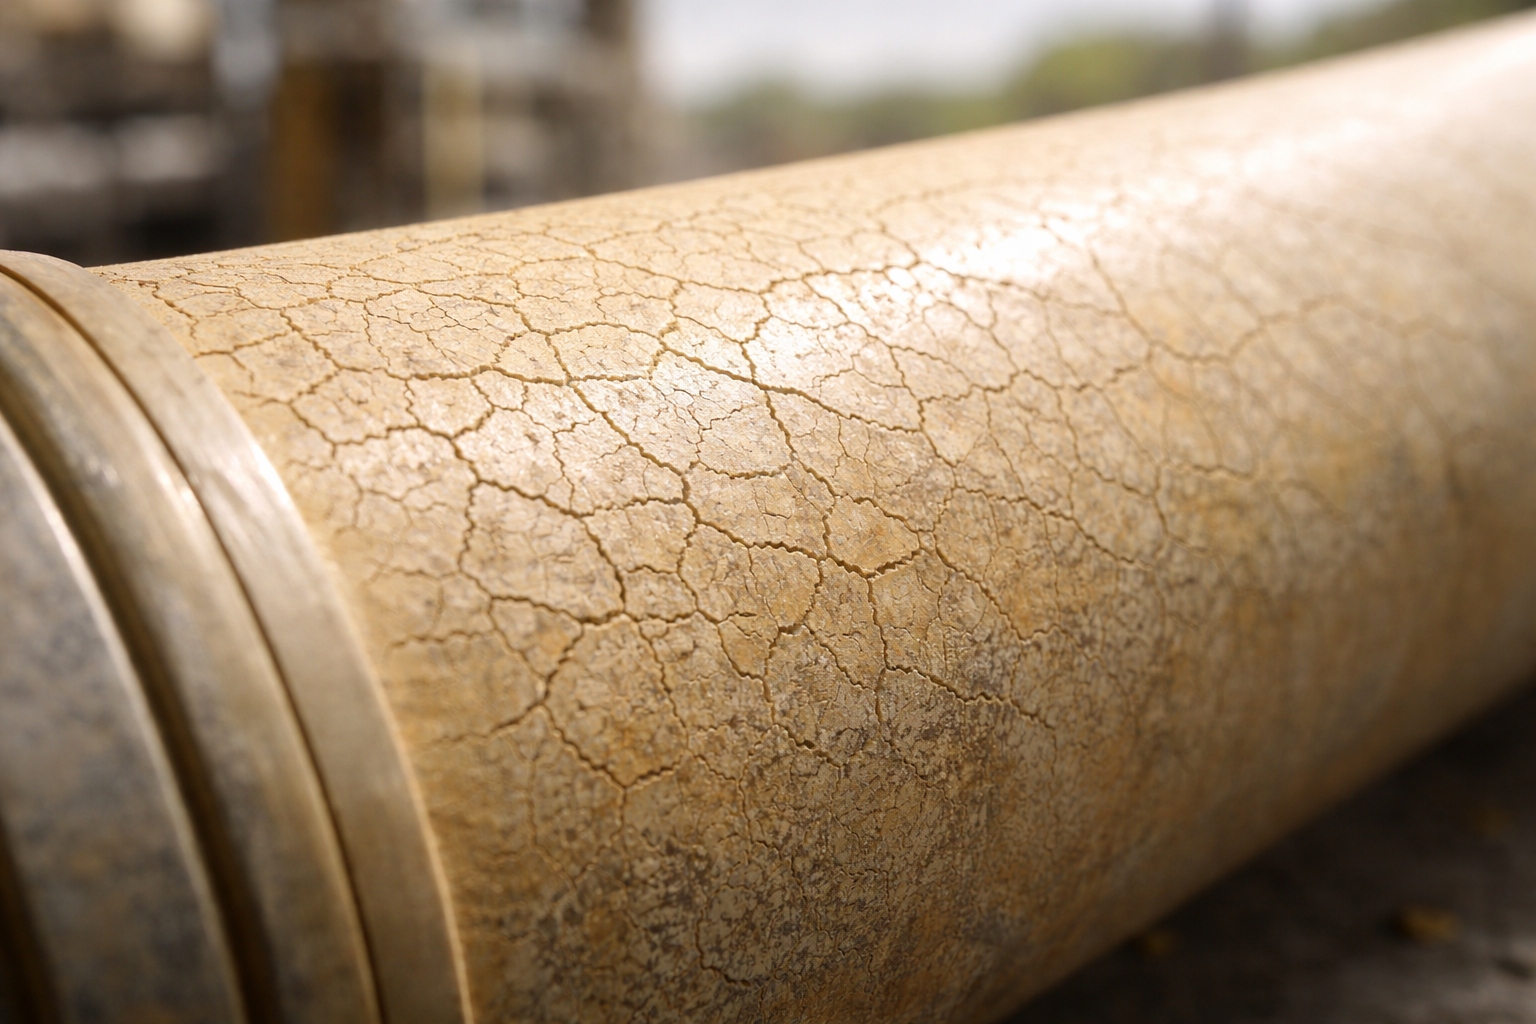
Ống PP không pha carbon black hoặc chất ổn định UV đặt ngoài trời phơi nắng trực tiếp bị lão hóa quang hóa (photo-oxidative degradation) theo cơ chế: tia UV (bước sóng 280–400nm) phá vỡ liên kết C–C trong mạch PP, tạo gốc tự do khởi phát chuỗi phản ứng oxy hóa → vật liệu trở nên giòn, bề mặt nứt mạng nhện (surface crazing), màu ngả vàng và mất độ bóng.
PP không ổn định UV có thể bị lão hóa bề mặt nghiêm trọng sau 6–18 tháng phơi nắng liên tục tại điều kiện nhiệt đới Việt Nam (cường độ UV cao, nhiệt độ môi trường cao). Vết nứt bề mặt do UV không chỉ làm mất thẩm mỹ mà còn là điểm khởi đầu của ESC và nứt vỡ cơ học khi ống chịu tải trọng vận hành.
Giải pháp: Ống PP lắp đặt ngoài trời bắt buộc phải sử dụng loại PP ổn định UV chứa ≥2% carbon black phân tán đồng đều, hoặc bọc bảo vệ UV bằng lớp bọc cách nhiệt/UV shield chuyên dụng.
7.2. Hư hỏng cơ học từ môi trường xây dựng
Trong giai đoạn thi công, ống PP dễ bị:
- Va đập từ dụng cụ và vật liệu xây dựng — tạo vết xước sâu và vết nứt tế vi trên thành ống. Vết xước sâu >10% chiều dày thành ống là khuyết tật cần phải thay thế đoạn ống bị ảnh hưởng theo tiêu chuẩn.
- Kẹp chặt không đúng cách bởi kẹp kim loại cứng không có lót đệm → ứng suất nén tập trung → ESC tại điểm kẹp sau khi đưa vào vận hành
- Chôn lấp trong đất có đá góc cạnh mà không có lớp đệm cát bảo vệ → ứng suất ngoài tập trung tại điểm tiếp xúc đá → nứt vỡ dưới tổ hợp ứng suất bên trong + bên ngoài
8. Phương pháp chẩn đoán nguyên nhân hư hỏng
Khi phát hiện ống PP hư hỏng, phân tích nguyên nhân gốc rễ (Root Cause Analysis — RCA) là bước bắt buộc để tránh tái diễn sau khi thay thế. Các phương pháp kỹ thuật phân tích:
Phân tích hình thái bề mặt gãy (Fracture Surface Analysis): Quan sát bằng kính hiển vi quang học hoặc kính hiển vi điện tử quét (SEM) bề mặt gãy: phá hủy giòn cho bề mặt phẳng, sáng bóng; phá hủy dẻo cho bề mặt nhăn nheo, sợi kéo dài; ESC cho bề mặt mờ với các dải vân đồng tâm (beach marks).
Đo chiều dày thành ống còn lại (Ultrasonic Thickness Measurement — UTM): Xác định mức độ và phân bố mài mòn hoặc ăn mòn theo chiều dày — từ đó phân biệt hư hỏng do thiết kế thiếu chiều dày (uniform thinning) hay hư hỏng do ăn mòn cục bộ (localized thinning).
Thử kéo mẫu vật liệu (Tensile Test — ISO 527): Lấy mẫu cắt từ ống hư hỏng, thực hiện thử kéo và so sánh giá trị đo được với tiêu chuẩn vật liệu — xác định mức độ lão hóa cơ lý của vật liệu.
Phân tích nhiệt vi sai DSC (Differential Scanning Calorimetry): Xác định điểm nóng chảy, mức độ tinh thể hóa và phát hiện PP tái chế lẫn lộn (thể hiện qua đỉnh nóng chảy đôi hoặc dịch chuyển điểm nóng chảy so với PP-H chuẩn).
Chỉ số OIT (Oxidation Induction Time — ISO 11357-6): Đánh giá hàm lượng chất chống oxy hóa còn lại — OIT < 20 phút chỉ thị vật liệu đã lão hóa nghiêm trọng hoặc formulation kém ngay từ đầu.
9. Giải pháp phòng ngừa hư hỏng sớm — Khung kiểm soát toàn vòng đời
9.1. Kiểm soát chất lượng vật liệu đầu vào
- Yêu cầu chứng nhận vật liệu (Material Certificate) từ nhà sản xuất hạt nhựa uy tín (LyondellBasell, Borealis, SABIC, SCG) kèm theo báo cáo kiểm tra thông số cơ lý (tensile strength, MFI, density) và OIT cho mỗi lô sản xuất
- Kiểm tra mẫu nhận hàng trước khi thi công: quan sát màu sắc, đo tỷ trọng (PP-H: 0,90–0,91 g/cm³), thử cắt và uốn thủ công tại nhiệt độ thường
- Không mua theo giá thấp bất thường — ống PP chất lượng có chi phí vật liệu và gia công tối thiểu không thể thấp hơn ngưỡng giá sàn thị trường
9.2. Thiết kế đúng kỹ thuật
- Bắt buộc sử dụng đường cong từ biến ISO 9080 cho tính toán chiều dày thành ống chịu áp lực dài hạn — không dùng độ bền kéo ngắn hạn
- Tra cứu đường cong P–T rating theo nhiệt độ vận hành thực tế, không mặc định dùng giá trị áp suất PN ở 20°C
- Tính toán giãn nở nhiệt và thiết kế cấu kiện bù đầy đủ cho mọi đoạn ống dài hơn 6–8m
- Bảng khoảng cách đỡ ống theo nhiệt độ phải được tuân thủ trong bản vẽ thi công
9.3. Kiểm soát chất lượng thi công
- Sử dụng thợ hàn có chứng chỉ DVS 2212 hoặc tương đương — không giao việc hàn ống PP cho thợ hàn ống thép chưa được đào tạo về hàn nhựa
- Lập biên bản kiểm tra mối hàn (weld log): ghi đầy đủ thông số hàn (nhiệt độ, thời gian, áp lực), kiểm tra thử kéo mẫu hàn (weld coupon test) mỗi 50–100 mối hàn hoặc khi thay thợ hàn
- Kiểm tra thủy lực (hydrostatic pressure test) toàn hệ thống sau khi hoàn tất thi công — ở áp suất 1,5 lần áp suất thiết kế, giữ 1–4 giờ, không có giảm áp
- Sử dụng mômen kế (torque wrench) khi siết bu-lông mặt bích PP theo giá trị tiêu chuẩn
9.4. Vận hành và bảo dưỡng đúng kỹ thuật
- Không đóng van đột ngột trong hệ thống ống PP — sử dụng van đóng chậm (slow-closing valve) hoặc bộ giảm xung áp lực (pressure surge arrestor)
- Kiểm tra trực quan hàng năm toàn bộ hệ thống ống: phát hiện sớm phình bụng, vết nứt bề mặt, rò rỉ nhỏ, biến dạng kết cấu đỡ
- Kiểm tra siêu âm chiều dày thành (UT) mỗi 3–5 năm tại các điểm đặc trưng: sau co, tê, van và mặt bích — các vị trí có ứng suất và tốc độ mài mòn cao nhất
- Đánh giá lại tương thích hóa chất mỗi khi thay đổi loại hóa chất, nồng độ hoặc nhiệt độ vận hành — không giả định “hóa chất mới tương tự hóa chất cũ”
10. Kết luận
Hư hỏng sớm của ống nhựa PP không phải là vấn đề cố hữu của vật liệu — mà là hệ quả tất yếu của chuỗi sai lầm kỹ thuật có thể phòng ngừa hoàn toàn trong bốn giai đoạn của vòng đời hệ thống: lựa chọn vật liệu, thiết kế, thi công và vận hành.
Năm nhóm nguyên nhân chính — vật liệu kém (PP tái chế, formulation thiếu chất ổn định), thiết kế sai (bỏ qua từ biến, thiếu bù giãn nở nhiệt), thi công lỗi (mối hàn thiếu ngấu, siết mối nối sai mômen), vận hành vượt thông số (shock nhiệt, hóa chất ngoài phổ thiết kế) và tác động môi trường ngoài (UV, hư hỏng cơ học) — đều có giải pháp kỹ thuật rõ ràng đã được chuẩn hóa trong các tiêu chuẩn quốc tế DVS 2205, DVS 2207, ISO 9080, ISO 15494 và ISO 15874.
Đầu tư đúng vào kiểm soát chất lượng vật liệu đầu vào, thiết kế theo tiêu chuẩn từ biến dài hạn, thi công bởi thợ hàn có chứng chỉ và vận hành trong giới hạn thiết kế là con đường duy nhất để ống PP đạt được tuổi thọ thiết kế 25–50 năm — mang lại tổng chi phí vòng đời tối ưu và loại bỏ rủi ro sự cố hóa chất nguy hiểm trong môi trường công nghiệp.
Bài viết tham chiếu tiêu chuẩn: DVS 2205 (thiết kế kết cấu nhựa nhiệt dẻo), DVS 2207-4 (hàn nhiệt PP), ISO 9080 (LTHS/creep rupture), ISO 15494 (ống PP công nghiệp), ISO 15874 (ống PP nước nóng), ISO 527 (độ bền kéo), ISO 11357-6 (OIT), ISO 175 (thử nghiệm ngâm hóa chất), ASTM F1473 (thử PENT — Penn Notch Test cho ESC) và Perry’s Chemical Engineers’ Handbook — Materials of Construction.
