
Bể Xi Mạ Nhựa PP – Lựa Chọn Số 1 Cho Nhà Máy Mạ Điện Hiện Đại
Trong các nhà máy mạ điện hiện đại ngày nay, bể xi mạ nhựa PP-H (Polypropylene Homopolymer) gần như đã trở thành tiêu chuẩn phổ biến nhờ khả năng kháng hóa chất vượt trội, độ bền cao và tuổi thọ lâu dài. Từ các xưởng mạ cơ khí nhỏ đến các dây chuyền công nghiệp quy mô lớn trong ngành ô tô, điện tử hay xe điện, bể PP-H luôn là lựa chọn ưu tiên hàng đầu.
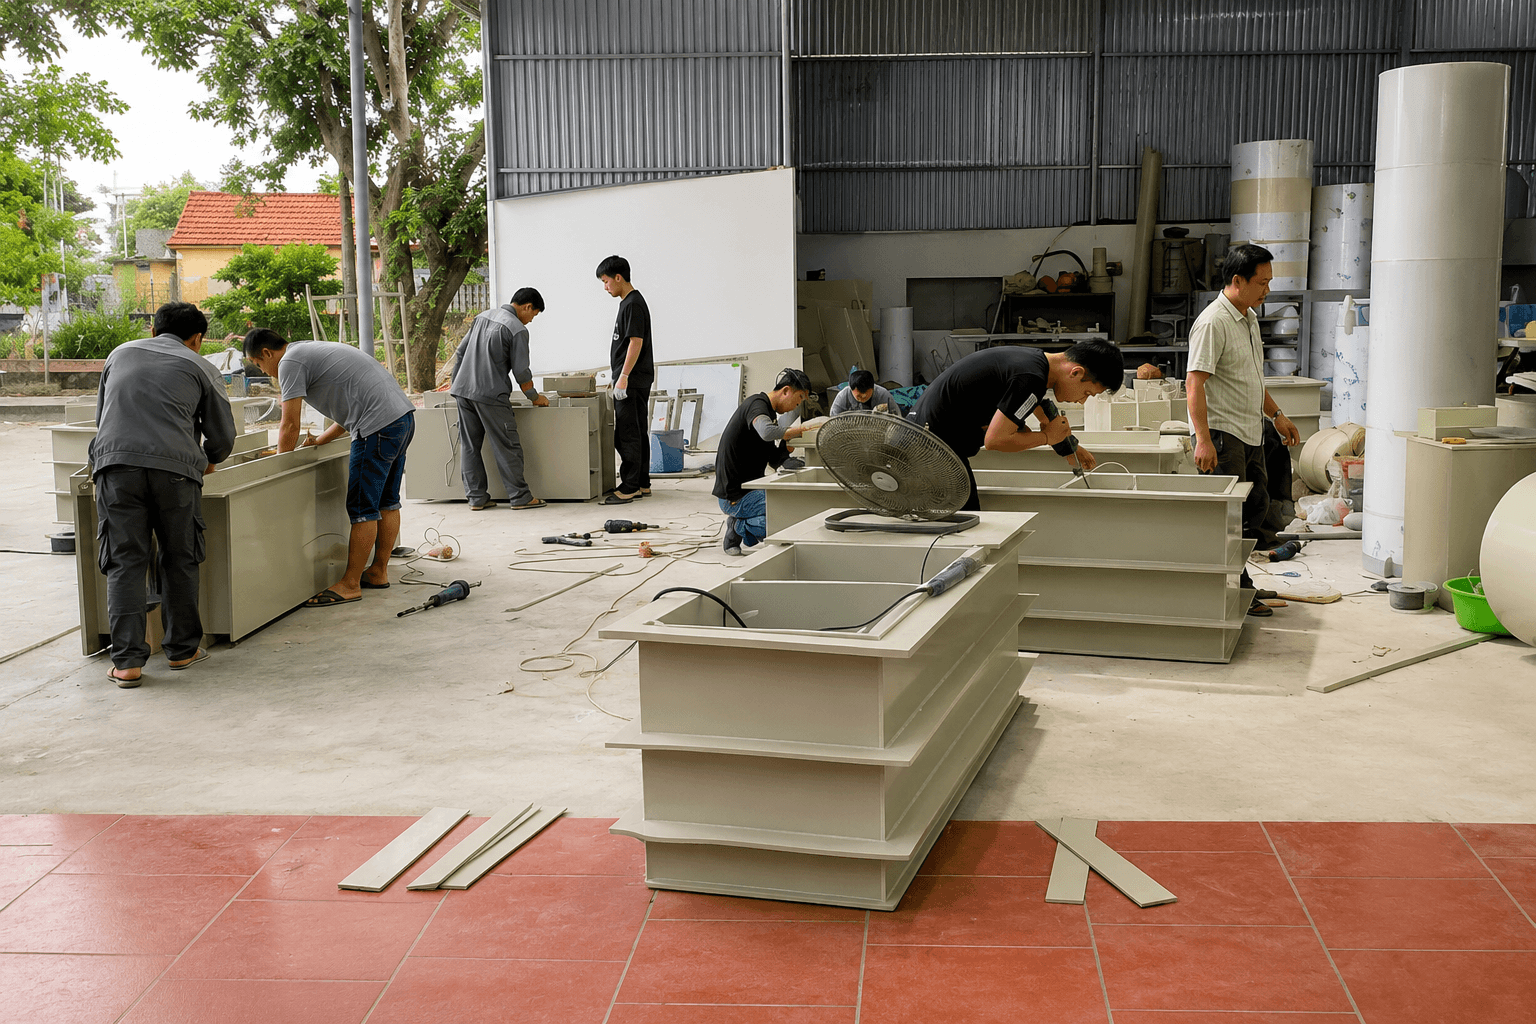
Không giống thép hay inox dễ bị ăn mòn trong môi trường acid và kiềm mạnh, nhựa PP-H có khả năng hoạt động ổn định trong nhiều loại dung dịch mạ như:
- HCl
- H₂SO₄
- NaOH
- NiSO₄
- CuSO₄
- CrO₃
Đây chính là lý do khiến bể xi mạ PP ngày càng “thống trị” ngành mạ điện hiện đại.
Bể Xi Mạ Nhựa PP Đang “Thống Trị” Ngành Mạ Điện – Tại Sao?
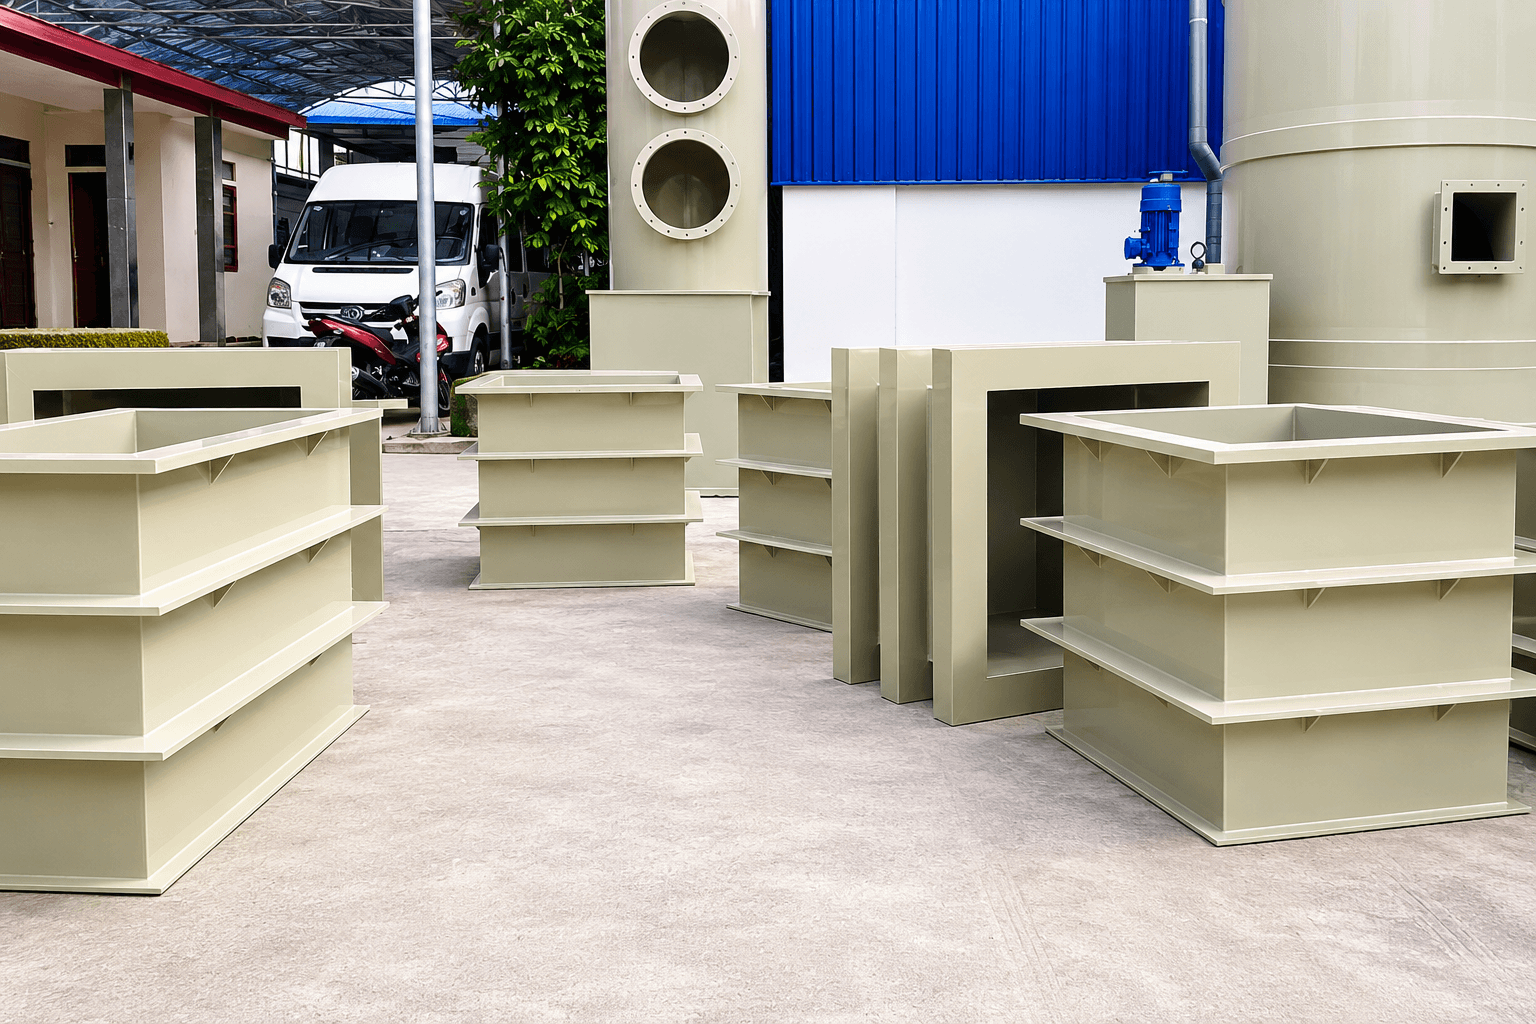
Nếu bạn đặt chân vào bất kỳ nhà máy mạ điện hiện đại nào tại Việt Nam — từ khu công nghiệp Bình Dương, Đồng Nai đến Bắc Ninh, Hải Phòng — có một điều sẽ ngay lập tức bắt gặp: Hàng chục, thậm chí hàng trăm bể màu trắng sữa xếp hàng dài, chứa đầy dung dịch hóa chất lấp lánh, bên trong những bộ phận kim loại đang được phủ lên mình một lớp kẽm bóng, niken lấp lánh, hay crom rực rỡ.
Những bể đó làm từ gì? Nhựa PP-H (Polypropylene Homopolymer).
Không phải thép, không phải inox, không phải bê tông — mà là nhựa PP. Và câu hỏi tự nhiên đặt ra: Tại sao một vật liệu được xem là “nhựa thông thường” lại được các nhà máy mạ điện công nghệ cao — kể cả những nhà cung ứng tier-1 cho Samsung, Toyota, Honda — tin tưởng lựa chọn thay vì các vật liệu “sang trọng” hơn?
Câu trả lời nằm ở một sự thật kỹ thuật mà khi đã hiểu rõ, bạn sẽ không bao giờ muốn dùng vật liệu nào khác cho bể xi mạ của mình.
Bể Xi Mạ Là Gì? Tại Sao Vật Liệu Bể Quan Trọng Đến Vậy?
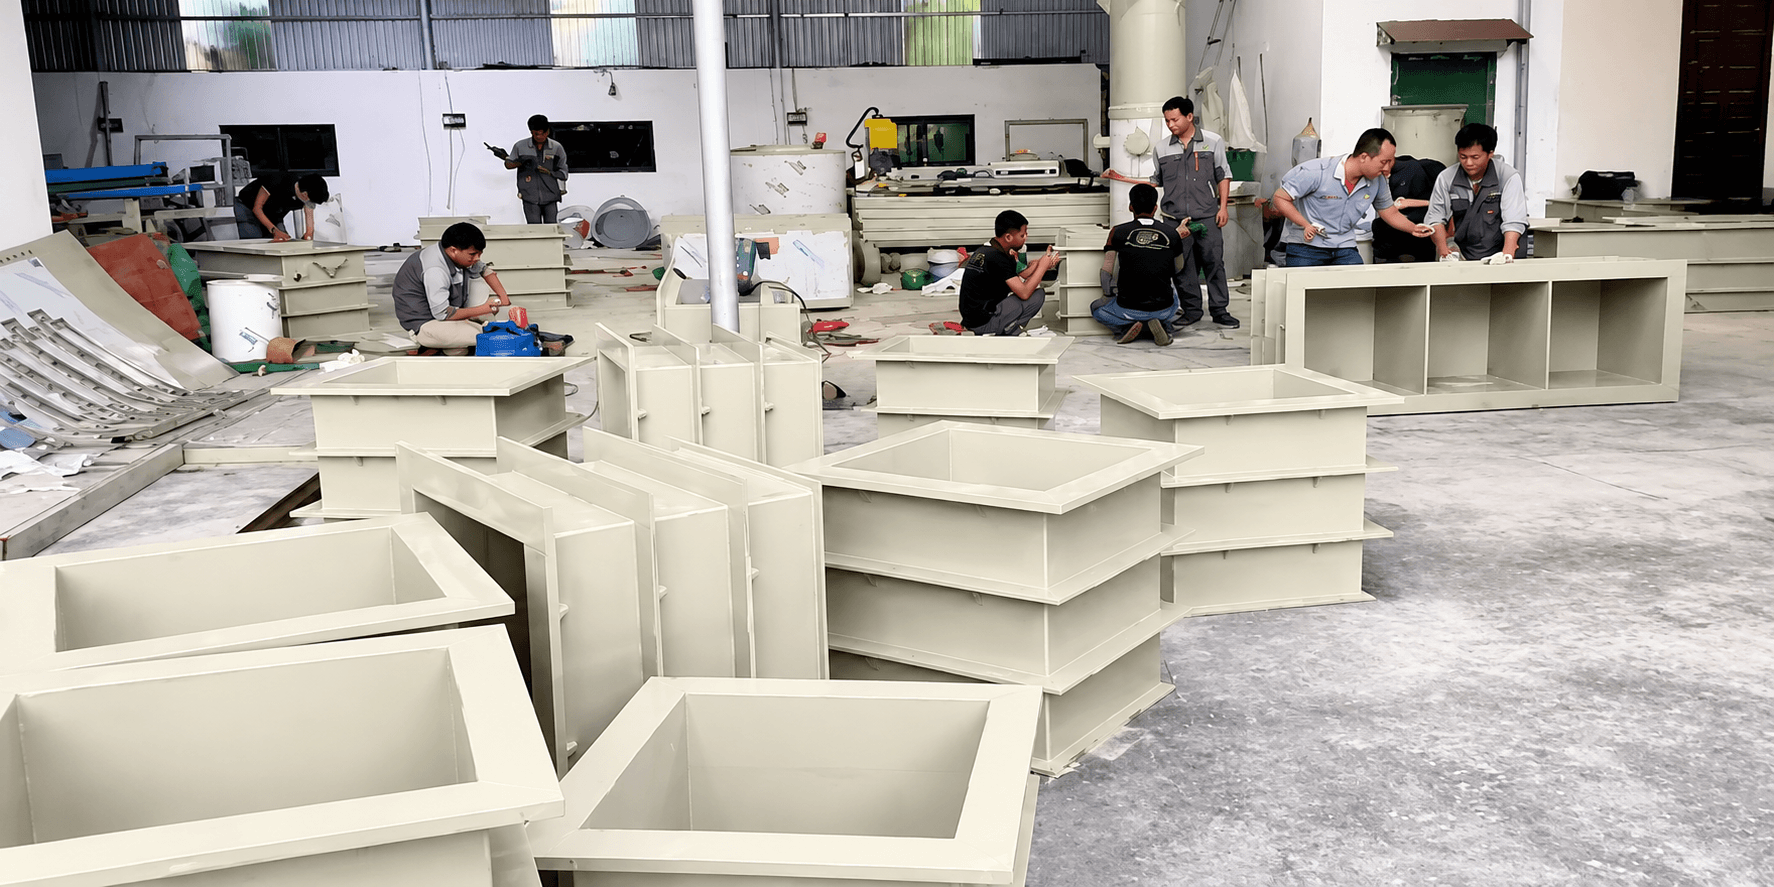
Định Nghĩa Và Vai Trò Của Bể Xi Mạ
Bể xi mạ (plating tank / electroplating bath) là thiết bị chứa dung dịch điện phân trong quá trình mạ điện — nơi dòng điện một chiều chạy qua dung dịch muối kim loại, khiến ion kim loại bám lên bề mặt vật cần mạ.
Mỗi công đoạn mạ điện cần ít nhất một bể riêng — và một dây chuyền mạ hoàn chỉnh thường có 15–60 bể khác nhau cho các giai đoạn:
Tẩy dầu kiềm → Rửa nước → Tẩy gỉ acid → Rửa nước
→ Hoạt hóa → Mạ đồng → Mạ niken → Mạ crom/kẽm
→ Thụ động hóa → Rửa nước cuối → Sấy khô
Tại Sao Vật Liệu Bể Quyết Định Thành Công Hay Thất Bại?
Môi trường trong bể xi mạ cực kỳ khắc nghiệt:
- Bể tẩy gỉ: HCl 15–20%, nhiệt độ 30–50°C
- Bể mạ niken: NiSO₄ + NiCl₂ + H₃BO₃, nhiệt độ 55–65°C liên tục
- Bể mạ crom: CrO₃ 200–300 g/L + H₂SO₄, nhiệt độ 45–55°C
- Bể kiềm: NaOH 5–10%, nhiệt độ 55–70°C
Vật liệu bể phải đồng thời chịu được acid mạnh VÀ kiềm mạnh VÀ muối kim loại VÀ nhiệt độ cao — trong nhiều năm liên tục. Không có kim loại nào làm được điều đó. Chỉ có PP-H.
Tại Sao Nhựa PP-H Là Vật Liệu Hoàn Hảo Cho Bể Xi Mạ?
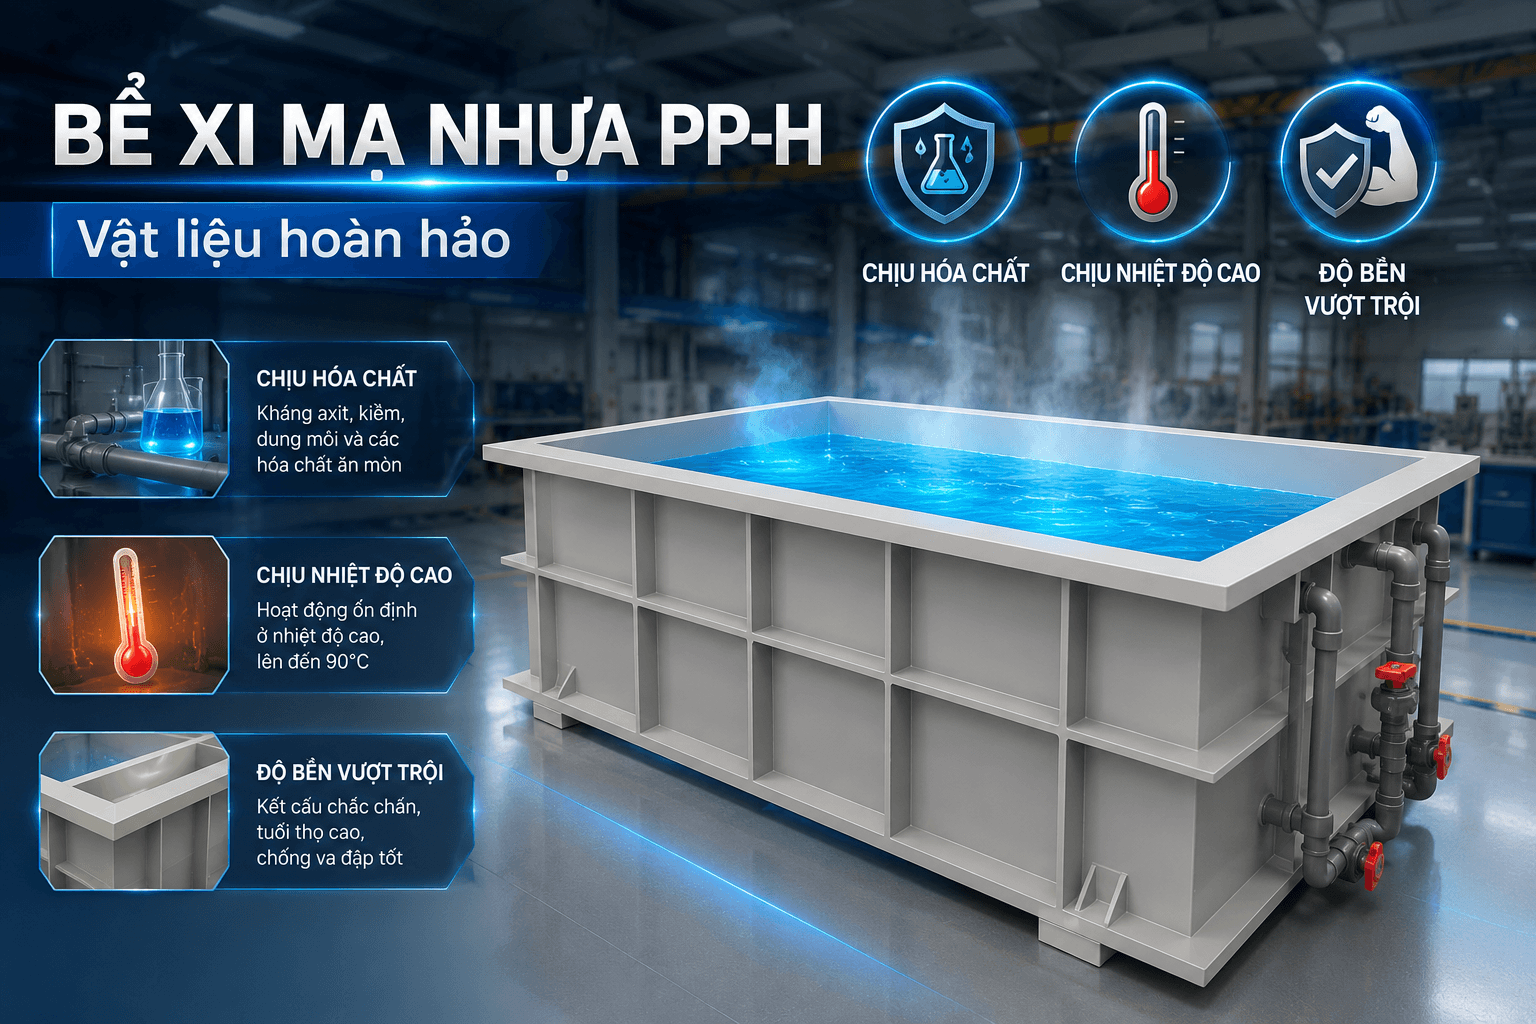
1. Kháng Hóa Chất Toàn Diện — Không Có Vật Liệu Nào Sánh Bằng Ở Mức Giá Này
Chuỗi phân tử PP-H [−CH₂−CH(CH₃)−]ₙ chỉ gồm liên kết C−C và C−H không phân cực → Không có điểm nào để acid H⁺, kiềm OH⁻, hay ion kim loại tấn công.
Bảng tương thích PP-H với hóa chất mạ điện phổ biến:
| Hóa chất | Nồng độ | Nhiệt độ | Đánh giá PP-H |
|---|---|---|---|
| HCl (tẩy gỉ) | Mọi nồng độ | Đến 60°C | ✅ Xuất sắc |
| H₂SO₄ (hoạt hóa) | ≤ 50% | Đến 60°C | ✅ Xuất sắc |
| NaOH (tẩy dầu) | Mọi nồng độ | Đến 70°C | ✅ Xuất sắc |
| NiSO₄ + NiCl₂ | Dung dịch mạ Ni | 55–65°C | ✅ Rất tốt* |
| ZnSO₄ (mạ kẽm acid) | Dung dịch mạ Zn | 25–35°C | ✅ Xuất sắc |
| CuSO₄ (mạ đồng) | Dung dịch mạ Cu | 25–35°C | ✅ Xuất sắc |
| CrO₃ (mạ crom VI) | 200–300 g/L | 45–55°C | ✅ Tốt** |
| FeCl₃ (xử lý nước thải) | 38–40% | 25°C | ✅ Xuất sắc |
| Na₂CO₃ (kiềm nhẹ) | Mọi nồng độ | Đến 70°C | ✅ Xuất sắc |
*Lưu ý: Bể mạ niken (55–65°C) yêu cầu PP-H OIT ≥ 50 phút.
**Bể mạ crom VI yêu cầu PP-H OIT ≥ 65 phút — đây là điều kiện kiểm tra bắt buộc.
2. Không Nhiễm Ion Kim Loại Vào Dung Dịch Mạ — Bảo Vệ Chất Lượng Mạ
Đây là lý do kỹ thuật quan trọng mà nhiều người không biết:
Nếu dùng bể inox 316L cho dung dịch mạ niken:
Inox 316L thải Ni²⁺, Cr³⁺, Fe²⁺ vi lượng vào dung dịch → Ion lạ gây tạp nhiễm dung dịch mạ → Lớp mạ bị rỗ, xỉn màu, không đồng đều → Sản phẩm mạ bị lỗi, phải làm lại → Lãng phí hóa chất và năng lượng.
Với bể PP-H:
PP-H không thải bất kỳ ion nào vào dung dịch → Dung dịch mạ duy trì thành phần hóa học đúng thiết kế → Lớp mạ đồng đều, bóng đẹp, đạt tiêu chuẩn → Giảm tỷ lệ sản phẩm lỗi xuống đáng kể.
3. Không Dẫn Điện — An Toàn Tuyệt Đối Trong Môi Trường Điện Phân
Bể xi mạ có dòng điện chạy qua — điện áp 6–24V nhưng cường độ dòng điện rất lớn (hàng chục đến hàng trăm ampere). Bể làm bằng vật liệu dẫn điện (thép, inox) sẽ:
- Tạo dòng điện ký sinh → Lãng phí năng lượng
- Ăn mòn điện hóa chính bể → Hư hỏng nhanh
- Nguy cơ điện giật cho công nhân
PP-H là vật liệu cách điện hoàn hảo — không có vấn đề nào trong số trên.
4. Dễ Gia Công Và Tùy Chỉnh Kích Thước Theo Yêu Cầu
Mỗi nhà máy mạ có kích thước sản phẩm cần mạ khác nhau → Cần bể có kích thước riêng. PP-H được hàn nhiệt (butt fusion + extrusion welding theo DVS 2207-1) thành bất kỳ hình dạng và kích thước nào:
- Bể nhỏ: 100L cho mạ linh kiện điện tử tinh xảo
- Bể trung: 500–2.000L cho mạ phụ tùng ô tô xe máy
- Bể lớn: 5.000–30.000L cho mạ kết cấu thép, khung xe
Các Loại Bể Xi Mạ Nhựa PP Phổ Biến
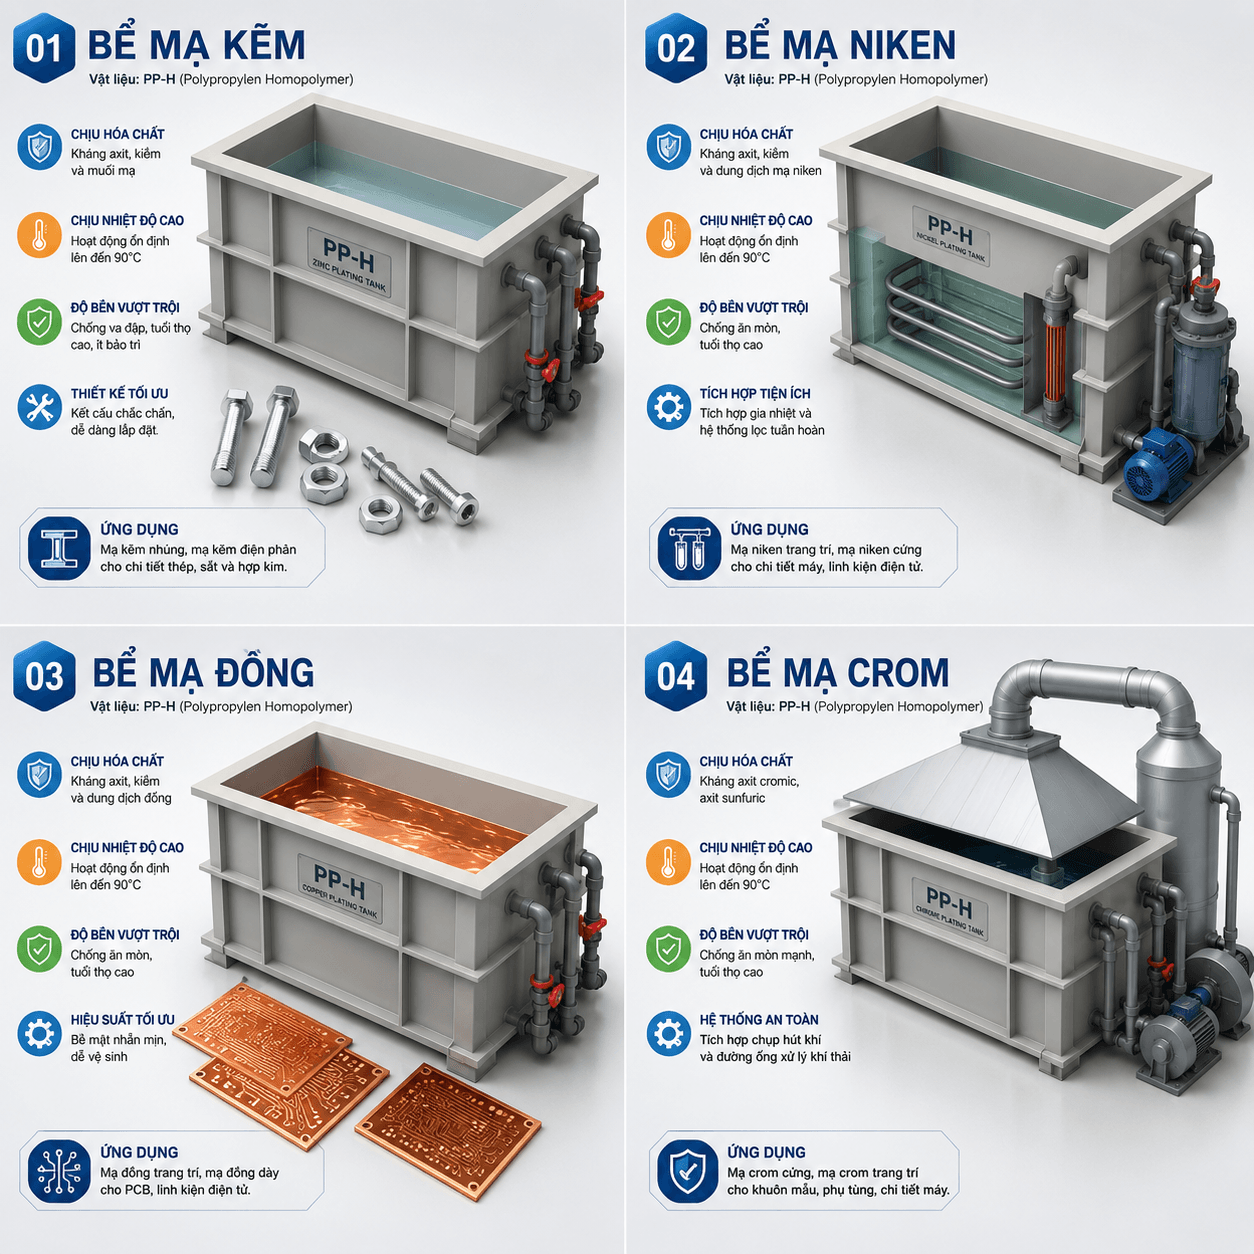
1. Bể Mạ Kẽm (Zinc Plating Tank)
Môi trường: ZnSO₄ hoặc ZnCl₂ (acid) hoặc NaZn(OH)₄ (kiềm), T = 25–35°C
Ứng dụng: Mạ kẽm chống gỉ cho ốc vít, bu-lông, phụ kiện kim loại
Yêu cầu bể PP-H:
- OIT ≥ 30 phút (môi trường không oxy hóa mạnh)
- Chiều dày thành tính theo DVS 2205-2 tại T = 35°C
- Giỏ anode kẽm cần giá đỡ PP-H hoặc titan bên trong bể
- Hệ thống lọc bơm PP/PVDF để duy trì dung dịch sạch
Kích thước phổ biến tại Việt Nam: 800L × 1.200L × 1.000L (Dài × Rộng × Cao)
2. Bể Mạ Niken Watts (Nickel Plating Tank)
Môi trường: NiSO₄ 280–350 g/L + NiCl₂ 40–60 g/L + H₃BO₃ 30–45 g/L, T = 55–65°C, pH 3,5–4,5
Ứng dụng: Mạ niken trang trí (lớp nền trước khi mạ crom), mạ niken chức năng chống mài mòn
Đây là bể khắc nghiệt nhất — nhiệt độ cao liên tục là thách thức lớn nhất:
Yêu cầu đặc biệt:
- PP-H OIT ≥ 50 phút (bắt buộc vì T cao liên tục)
- Chiều dày thành tính theo DVS 2205-2 tại T = 65°C với hệ số f_T = 0,63 → Chiều dày lớn hơn 37% so với tính ở 20°C
- Hệ thống gia nhiệt: Coil titan nhúng ngập hoặc heat exchanger bên ngoài (không dùng coil thép hay inox — ăn mòn điện hóa)
- Hệ thống lọc liên tục: Bơm PP/PVDF → Filter PP housing → Trả về bể (lọc 3–5 lần thể tích bể mỗi giờ)
- Vent thu hồi hơi NiSO₄: Nối tháp scrubber PP
Sai lầm phổ biến nhất: Tính chiều dày bể mạ niken theo T = 20°C → Bể thiếu chiều dày 30–40% → Bể phình sau 1–2 năm.
3. Bể Mạ Đồng Acid (Copper Plating Tank)
Môi trường: CuSO₄ 180–220 g/L + H₂SO₄ 60–80 g/L + Cl⁻ 50–100 ppm, T = 25–35°C
Ứng dụng: Mạ đồng nền trước mạ niken (bright copper strike), mạ đồng trang trí, mạ đồng dẫn điện cho PCB
Yêu cầu bể PP-H:
- OIT ≥ 30 phút
- Bề mặt nội bể cực kỳ nhẵn (Ra ≤ 0,5 μm) — Cu²⁺ kết tinh trên điểm nhám tạo “dendrite” làm bẩn dung dịch
- Anode đồng hòa tan cần giỏ titan hoặc PP-H
4. Bể Mạ Crom VI (Chromium Plating Tank)
Môi trường: CrO₃ 200–300 g/L + H₂SO₄ 2–3 g/L, T = 45–55°C, pH rất thấp
Ứng dụng: Mạ crom trang trí sáng bóng (decorative chrome), mạ crom cứng chống mài mòn (hard chrome)
Đây là bể nguy hiểm nhất và yêu cầu khắt khe nhất:
CrO₃ (crom VI) là chất oxy hóa cực mạnh — tiêu hao antioxidant trong PP nhanh nhất trong tất cả hóa chất mạ điện.
Yêu cầu đặc biệt:
- PP-H OIT ≥ 65 phút — đây là ngưỡng cao nhất trong tất cả ứng dụng bể mạ
- Kiểm tra OIT định kỳ mỗi 2 năm (lấy mẫu thành bể gửi lab DSC)
- Hệ thống vent kín bắt buộc: Hơi CrO₃ cực độc — nối tháp scrubber 2 tầng
- Mist suppressor (chất triệt hơi PFAS đang bị cấm dần, thay bằng ball float) đặt trên mặt thoáng bể
Xu hướng 2025–2026: Nhiều nhà máy đang chuyển từ mạ crom VI sang mạ crom III (Cr III) do áp lực từ EU REACH và yêu cầu của khách hàng châu Âu → Bể mạ crom III cũng dùng PP-H nhưng yêu cầu OIT thấp hơn (≥ 40 phút) vì Cr III ít oxy hóa hơn Cr VI.
5. Bể Tẩy Dầu Và Rửa Nước (Degreasing & Rinsing Tanks)
Loại bể số lượng nhiều nhất trong dây chuyền mạ
Bể tẩy dầu kiềm: NaOH 3–5% + surfactant, T = 55–70°C
- OIT ≥ 35 phút
- Hệ thống phun áp lực cao (spray jets) PP bên trong bể để tăng hiệu quả tẩy
Bể rửa nước (cascade rinse): Nước sạch hoặc nước DI, nhiệt độ phòng
- OIT ≥ 25 phút (môi trường không khắc nghiệt)
- Thiết kế cascade (nước tràn ngược chiều) tiết kiệm nước
Tiêu Chuẩn Chất Lượng Bể Xi Mạ PP-H — Đọc Kỹ Trước Khi Mua
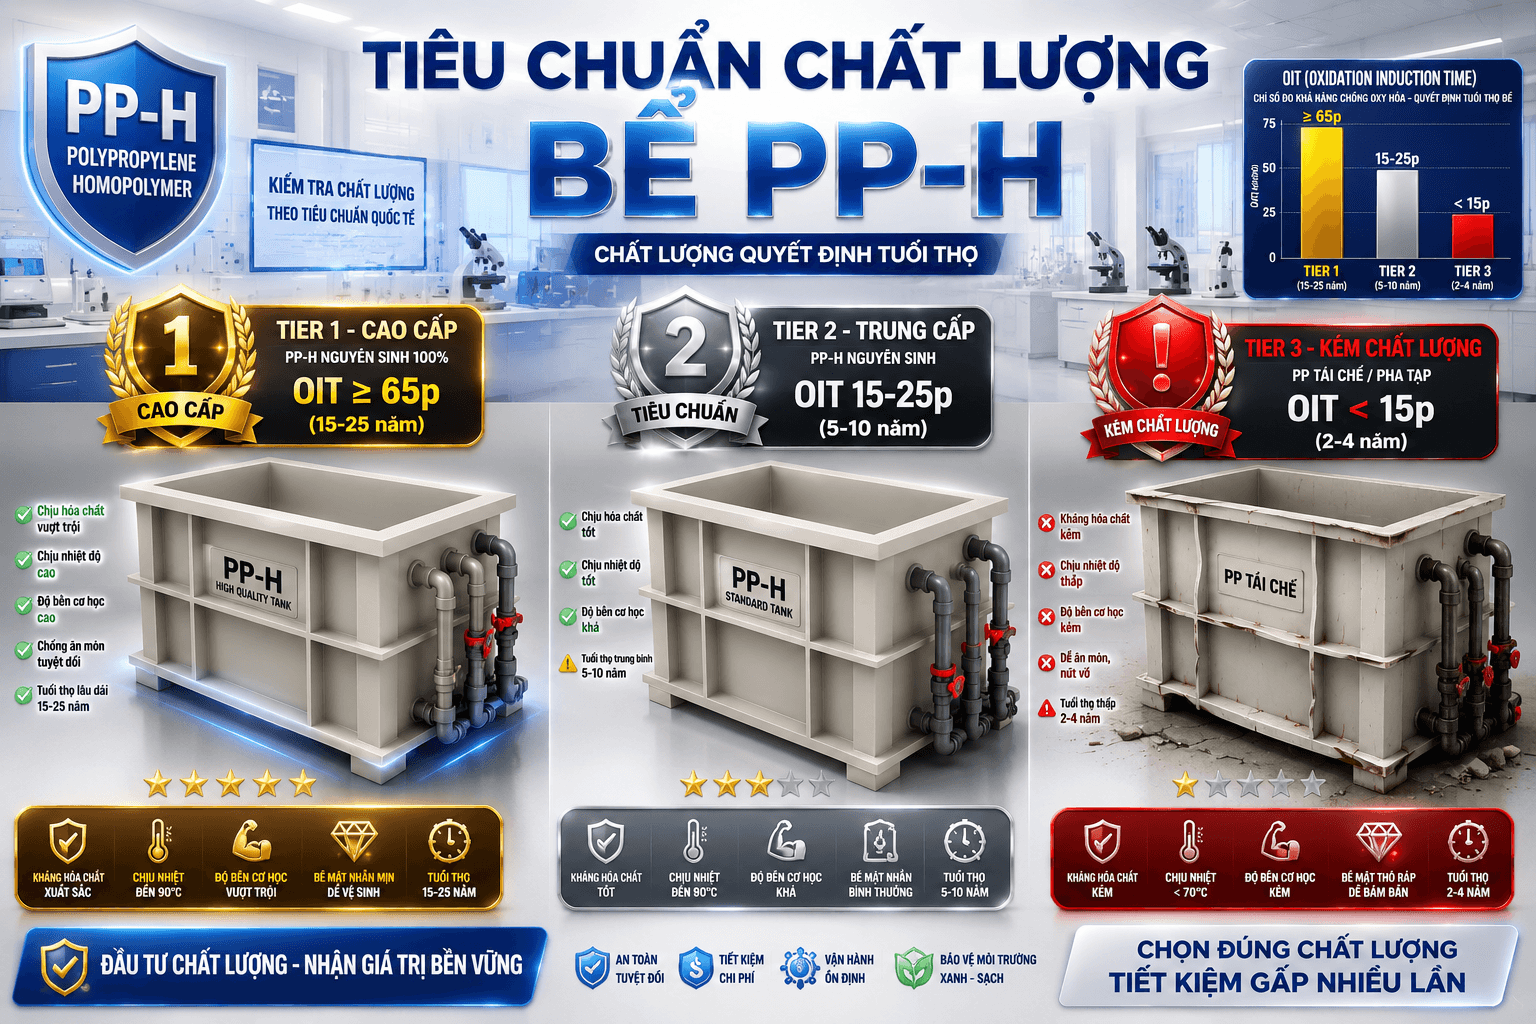
Bạn Có Biết Rằng 60% Bể PP Trên Thị Trường Không Đạt Tiêu Chuẩn?
Không phải tất cả bể ghi “nhựa PP” đều là PP-H chất lượng công nghiệp. Thị trường Việt Nam đang có 3 tầng chất lượng:
Tầng 1 — PP-H virgin grade, OIT ≥ 30–65 phút: Đúng tiêu chuẩn ISO 15494 và DVS 2205-2. Tuổi thọ 15–25 năm trong điều kiện vận hành đúng. Đây là loại các nhà máy FDI (Samsung, Toyota, Honda supplier) yêu cầu.
Tầng 2 — PP-H không kiểm tra OIT (hoặc OIT 15–25 phút): Chất lượng trung bình. Tuổi thọ 5–10 năm. Phổ biến trong thị trường SME Việt Nam.
Tầng 3 — PP-R hoặc PP tái chế giả danh PP-H: OIT chỉ 3–10 phút. Tuổi thọ 2–4 năm trong môi trường hóa chất. Rẻ hơn 30–50% nhưng tốn kém hơn gấp 3–5 lần về lâu dài.
Cách Phân Biệt Và Yêu Cầu Đúng Chất Lượng
Bắt buộc yêu cầu từ nhà cung cấp:
✅ MTR (Material Test Report) của lô nhựa PP-H sử dụng
   → Ghi rõ: Kết quả OIT (phút), nhà sản xuất nhựa gốc, số lô

✅ Chứng nhận thợ hàn DVS 2212-1
   → Hàn butt fusion theo DVS 2207-1 là yêu cầu bắt buộc

✅ Biên bản hydrotest 24 giờ
   → Đổ nước đầy bể, giữ 24 giờ, không rò rỉ mới bàn giao

✅ Bản vẽ kỹ thuật as-built
   → Kích thước chính xác, vị trí toàn bộ nozzle
Câu hỏi phân loại nhà cung cấp: Hỏi: “OIT của PP-H trong bể mạ niken 65°C của các anh là bao nhiêu phút? Cho tôi xem MTR.”
→ Trả lời ngay với MTR: Nhà cung cấp đáng tin cậy → Trả lời “PP-H nhập khẩu chất lượng cao” mà không có số OIT: Cần thận trọng
Bể Xi Mạ PP So Với Các Vật Liệu Khác — Bảng So Sánh Toàn Diện
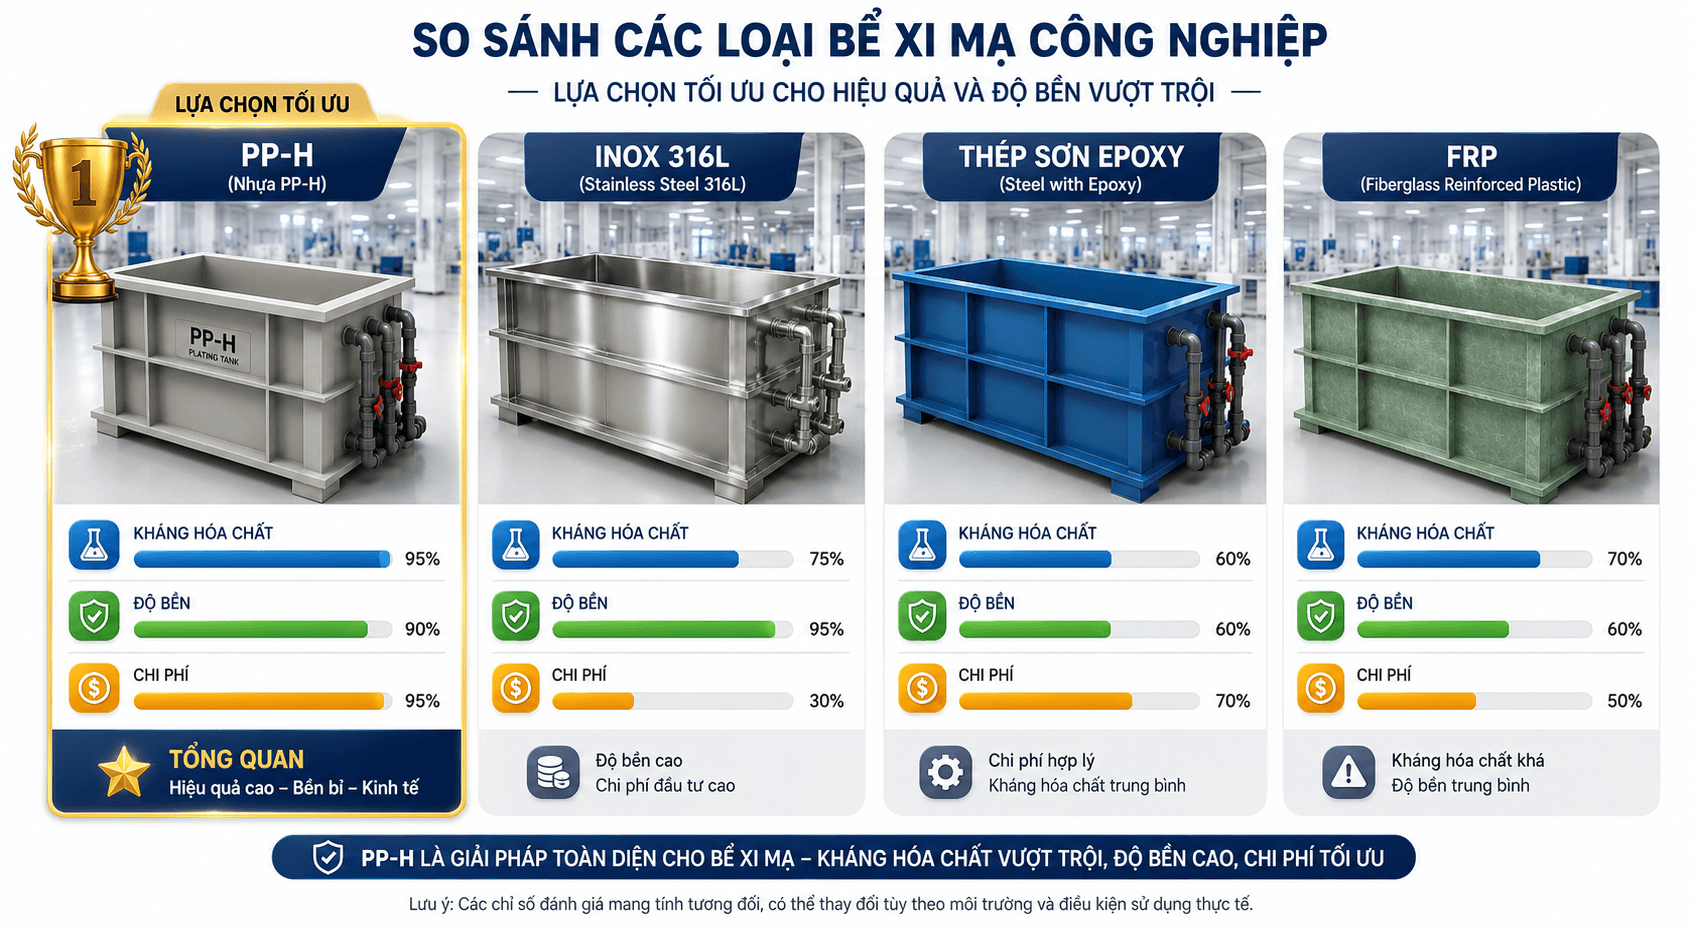
| Tiêu chí | Bể PP-H | Bể Inox 316L | Bể Thép + Sơn Epoxy | Bể FRP |
|---|---|---|---|---|
| Kháng HCl mọi nồng độ | ✅ Xuất sắc | ❌ Pitting nặng | ❌ Ăn mòn nhanh | ✅ Tốt |
| Kháng NaOH đặc | ✅ Xuất sắc | ✅ Tốt | ❌ Ăn mòn | ✅ Tốt |
| Kháng CrO₃ (crom VI) | ✅ Tốt (OIT cao) | ❌ Ăn mòn | ❌ Hỏng nhanh | ⚠️ Trung bình |
| Chịu nhiệt 60–70°C | ✅ Tốt | ✅ Rất tốt | ⚠️ Sơn bong | ✅ Tốt |
| Không nhiễm ion kim loại | ✅ Hoàn toàn | ❌ Thải Ni, Cr, Fe | ❌ Thải Fe | ⚠️ Có thể thải resin |
| Không dẫn điện | ✅ Cách điện tốt | ❌ Dẫn điện | ❌ Dẫn điện | ✅ Cách điện |
| Gia công theo kích thước | ✅ Rất linh hoạt | ⚠️ Khó, đắt | ✅ Linh hoạt | ⚠️ Phức tạp |
| Chi phí mua ban đầu | Trung bình | Cao 5–8× | Thấp nhất | Cao 1,5–2× |
| Bảo trì 10 năm | Thấp | Thấp (nếu đúng môi trường) | Rất cao (sơn lại, thay) | Trung bình |
| TCO 15 năm | Thấp nhất | Cao | Cao nhất | Trung bình |
Chi Phí Thực Tế — Đầu Tư Bể Xi Mạ PP Tốn Bao Nhiêu?
Bảng Giá Tham Khảo 2025
Giá chưa bao gồm VAT, vận chuyển và lắp đặt. Biến động theo giá nguyên liệu PP-H thị trường.
Bể xi mạ PP-H đơn giản (không hệ thống phụ trợ):
| Kích thước bể (L × R × C mm) | Thể tích | Chiều dày | Giá tham khảo |
|---|---|---|---|
| 800 × 600 × 700 | 336L | 6mm | 4–7 triệu VNĐ |
| 1.200 × 800 × 800 | 768L | 8mm | 10–15 triệu |
| 1.500 × 1.000 × 1.000 | 1.500L | 8mm | 18–28 triệu |
| 2.000 × 1.200 × 1.200 | 2.880L | 10mm | 35–55 triệu |
| 3.000 × 1.500 × 1.500 | 6.750L | 10mm | 70–110 triệu |
| 4.000 × 2.000 × 2.000 | 16.000L | 12mm | 150–230 triệu |
Bể xi mạ PP-H hoàn chỉnh với hệ thống phụ trợ:
(Bao gồm: Bể + hệ thống lọc bơm + gia nhiệt coil titan + vent thu hồi hơi acid + điện cực cầm)
| Quy mô nhà máy | Số bể | Gói đầu tư trọn bộ |
|---|---|---|
| Xưởng nhỏ (10–20 bể) | 10–20 | 300–800 triệu VNĐ |
| Nhà máy vừa (20–50 bể) | 20–50 | 800 triệu – 2 tỷ VNĐ |
| Nhà máy lớn (50–200 bể) | 50–200 | 2–10 tỷ VNĐ |
Tính Toán Hoàn Vốn
Bể PP-H chất lượng cao (OIT 50 phút) giá 20 triệu thay vì bể PP kém (OIT 10 phút) giá 12 triệu:
- Bể tốt tuổi thọ 15 năm → Không thay
- Bể kém tuổi thọ 3–4 năm → Thay 4 lần trong 15 năm = 12 × 4 = 48 triệu
- Chưa kể chi phí dừng sản xuất khi thay bể, chi phí nhân công
Đầu tư thêm 8 triệu → Tiết kiệm 28 triệu + tránh rủi ro vận hành.
Thiết Kế Bể Xi Mạ PP Đạt Chuẩn — Checklist 15 Điểm
THIẾT KẾ KỸ THUẬT:
□ Chiều dày thành tính theo DVS 2205-2 tại T_max thực tế (không phải 20°C)
□ Có tính buckling check cho bể lớn D > 1.500mm hoặc có áp âm
□ Vòng gia cường PP hoặc thép ngoài với bể cao > 1.500mm

VẬT LIỆU:
□ PP-H virgin grade (không tái chế)
□ OIT ≥ X phút phù hợp với môi trường hóa chất cụ thể
□ Nhà sản xuất nhựa gốc: Borealis, LyondellBasell, SCG, IRPC

THI CÔNG:
□ Thợ hàn DVS 2212-1 có chứng nhận còn hiệu lực
□ Hàn butt fusion theo DVS 2207-1 cho mối nối chính
□ Hàn đùn DVS 2207-4 cho góc và chân nozzle (≥ 3 lớp)

NOZZLE VÀ PHỤ KIỆN:
□ Drain (xả đáy) DN 80–100 tại điểm thấp nhất
□ Overflow để kiểm soát mực nước tối đa
□ Nozzle cho điện cực anode ở vị trí đúng
□ Nozzle cho hệ thống gia nhiệt và lọc
□ Vent thu hồi hơi acid (nếu hóa chất bay hơi)

NGHIỆM THU:
□ Hydrotest 24 giờ — Biên bản ký hai bên
□ Đo chiều dày UT gauge tại 8 điểm — ≥ chiều dày thiết kế
Xu Hướng 2025–2026: Bể Xi Mạ PP Đang Thay Đổi Như Thế Nào?
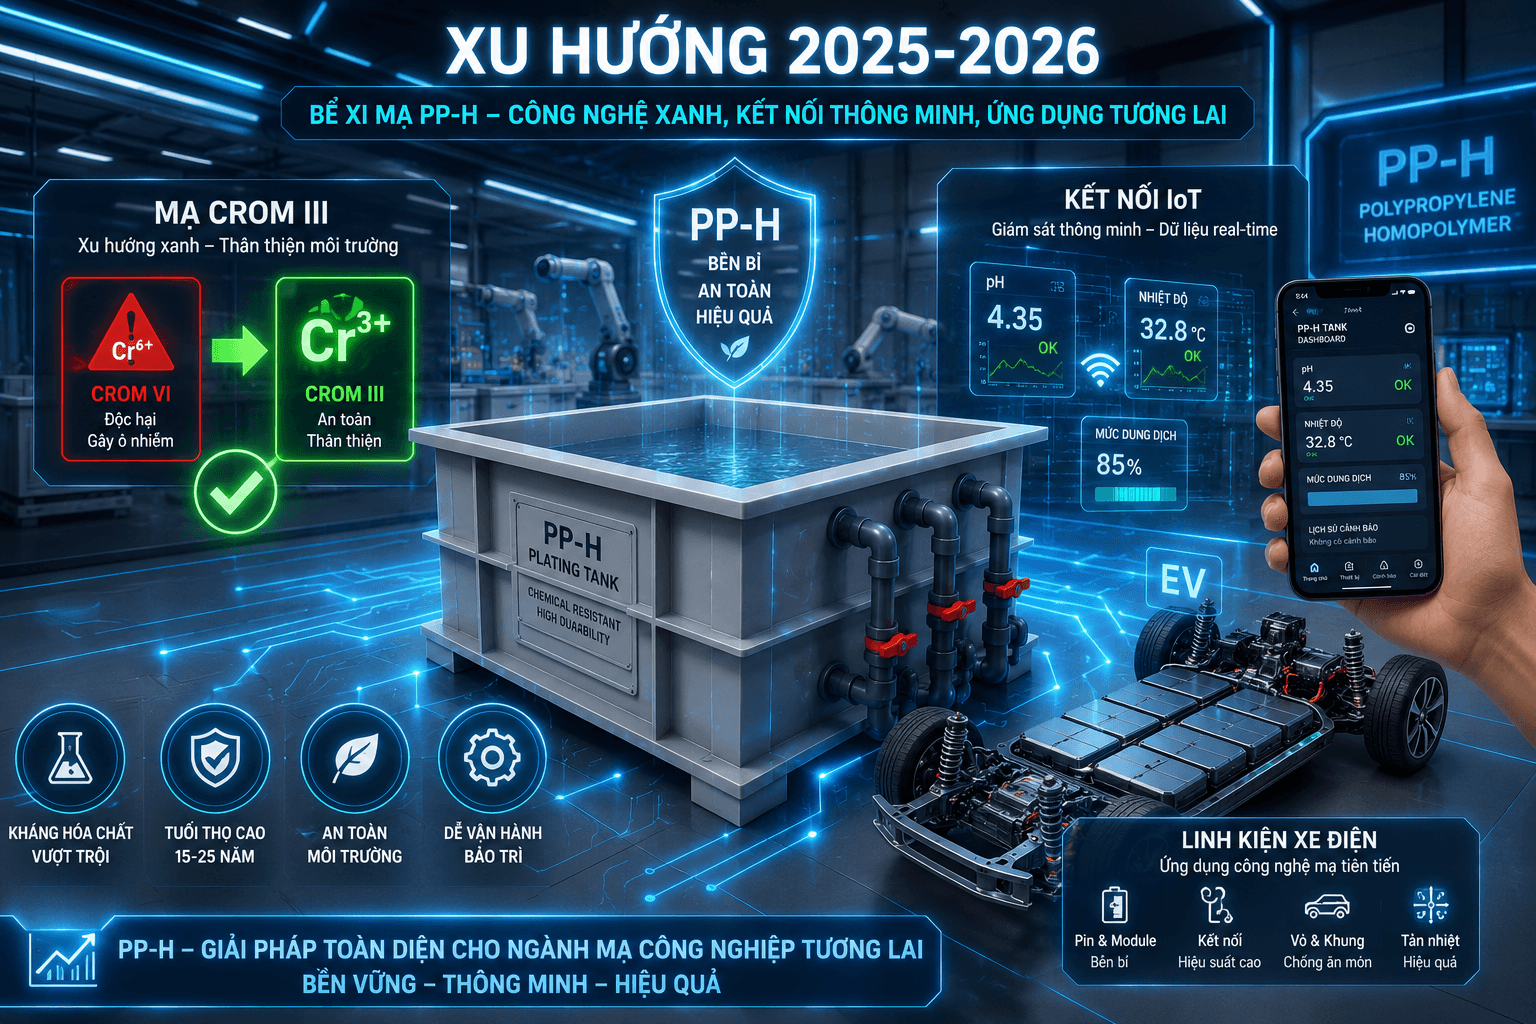
Xu Hướng 1: Chuyển Từ Mạ Crom VI Sang Crom III
Áp lực từ EU REACH Regulation và yêu cầu từ các OEM châu Âu đang buộc nhiều nhà máy mạ tại Việt Nam chuyển đổi:
- Bể mạ crom VI (CrO₃): OIT ≥ 65 phút, vent kín, PPE đặc biệt
- Bể mạ crom III: OIT ≥ 40 phút, thân thiện môi trường hơn, nhưng cũng dùng PP-H
→ Nhu cầu bể PP-H mới tăng mạnh khi hàng nghìn dây chuyền mạ crom VI được nâng cấp.
Xu Hướng 2: Bể Mạ Thông Minh Tích Hợp Cảm Biến IoT
Bể PP-H 2025–2026 không chỉ là “thùng chứa hóa chất” — ngày càng nhiều nhà máy tích hợp:
- Cảm biến pH online trong bể
- Cảm biến nhiệt độ kết nối PLC
- Cảm biến mức dung dịch tự động bổ sung
- Alert khi thông số vượt ngưỡng → Bảo vệ chất lượng mạ và an toàn
Xu Hướng 3: Bể Mạ PP Cho Linh Kiện EV
Sự bùng nổ xe điện tại Việt Nam (VinFast, BYD, Samsung SDI battery) tạo ra nhu cầu lớn về mạ điện cho:
- Vỏ module pin lithium (nhôm anodized)
- Đồng dây quấn động cơ điện (copper plating)
- Kết nối điện cao áp (gold/tin plating)
Tất cả đều cần bể PP-H chất lượng cao, nhiều trường hợp yêu cầu PP-H ultra-pure grade (không silicon, Ra ≤ 0,3 μm).
Câu Hỏi Thường Gặp Về Bể Xi Mạ Nhựa PP
Q: Bể PP có chịu được dòng điện qua dung dịch mạ không?
A: Hoàn toàn an toàn. PP-H là chất cách điện — dòng điện không chạy qua thành bể mà chỉ qua dung dịch điện phân giữa anode và cathode. Đây là ưu điểm lớn của bể PP so với bể kim loại.
Q: Bể PP có thể dùng trong bao lâu?
A: Với PP-H chất lượng đúng (OIT ≥ 30–65 phút tùy ứng dụng), bể xi mạ PP-H thiết kế tuổi thọ 15–25 năm. Điều kiện: Không dùng hóa chất vượt giới hạn tương thích, nhiệt độ không vượt 80°C liên tục, không có va đập cơ học mạnh.
Q: Bể PP có cần bảo trì như bể thép không?
A: Bảo trì cực kỳ đơn giản so với bể thép. Không cần sơn phủ lại, không cần kiểm tra ăn mòn phức tạp. Chỉ cần kiểm tra trực quan hàng tuần và đo chiều dày UT gauge mỗi 6–12 tháng tại các vị trí quan trọng.
Q: Tôi cần bể mạ niken 2.000L, nhiệt độ 60°C — nên chọn chiều dày bao nhiêu?
A: Với bể 2.000L (giả sử 1.800 × 1.000 × 1.200mm), chiều cao nước 1.200mm, NiSO₄, T = 60°C:
- Hệ số f_T(60°C) = 0,72 → Ứng suất cho phép giảm 28%
- Kết hợp với kích thước lớn → Cần chiều dày thành 12–14mm
- So sánh: Nếu tính sai ở 20°C → Chỉ cần 8–9mm → Thiếu 30–40% → Bể phình sau 1–2 năm
Luôn tính chiều dày theo T vận hành thực tế theo DVS 2205-2.
Kết Luận — Bể Xi Mạ Nhựa PP Là Đầu Tư Khôn Ngoan Nhất Trong Ngành Mạ Điện
Sau hơn 30 năm được ứng dụng rộng rãi trong ngành mạ điện toàn cầu, bể xi mạ nhựa PP-H đã chứng minh vị thế không thể thay thế — không phải vì thiếu lựa chọn thay thế, mà vì không có vật liệu nào khác ở mức giá tương đương cung cấp được bộ tính năng hoàn chỉnh: kháng hóa chất toàn diện, không nhiễm ion, cách điện tốt, gia công linh hoạt, và tuổi thọ dài hạn.
Ba điều cốt lõi khi đầu tư bể xi mạ PP-H:
Thứ nhất: Yêu cầu MTR với OIT đúng theo điều kiện vận hành — OIT ≥ 30 phút cho môi trường thông thường, OIT ≥ 50 phút cho bể mạ niken 60°C, OIT ≥ 65 phút cho bể mạ crom VI.
Thứ hai: Tính chiều dày thành bể theo nhiệt độ vận hành thực tế theo DVS 2205-2 — không phải theo 20°C mặc định.
Thứ ba: Hydrotest 24 giờ là điều kiện nghiệm thu không thương lượng — bất kể bể trông đẹp đến đâu từ bên ngoài.
Làm đúng ba điều này, bể xi mạ nhựa PP-H của bạn sẽ phục vụ nhà máy trong 15–25 năm mà không cần lo lắng về ăn mòn, thay thế, hay rủi ro môi trường.
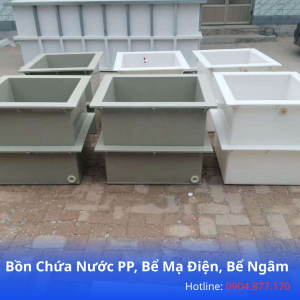
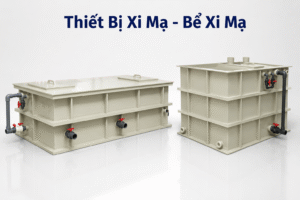
Bể xi mạ (hay bể mạ điện) là thiết bị chuyên dụng dùng để chứa dung dịch hóa chất trong quá trình phủ một lớp kim loại mỏng lên bề mặt vật liệu (thường là kim loại hoặc hợp kim) thông qua phương pháp điện hóa hoặc hóa học.