
Hệ thống ống nhựa Polypropylene (PP) sở hữu tuổi thọ thiết kế lý thuyết 20–30 năm trong điều kiện tiêu chuẩn — nhưng trong thực tế vận hành tại các nhà máy hóa chất, mạ điện, xử lý nước thải và chế biến thực phẩm tại Việt Nam, không ít hệ thống ống PP hư hỏng chỉ sau 5–8 năm, thậm chí sớm hơn, với các biểu hiện từ rò rỉ mối hàn, nứt thành ống, biến dạng cục bộ đến suy giảm hiệu suất lưu lượng.
Nguyên nhân không phải do vật liệu PP kém chất lượng — mà phần lớn do thiếu hụt đồng bộ trong thiết kế, lắp đặt và vận hành: lựa chọn sai grade PP, thiếu kiểm soát giãn nở nhiệt, thi công mối hàn không đạt tiêu chuẩn, bỏ qua bảo dưỡng định kỳ, và vận hành ngoài giới hạn thiết kế.
Bài viết này trình bày 7 biện pháp kỹ thuật toàn diện — được đúc kết từ tiêu chuẩn quốc tế và kinh nghiệm vận hành thực tiễn — giúp doanh nghiệp kéo dài tuổi thọ hệ thống ống PP đến mức tối đa trong môi trường ăn mòn công nghiệp, đồng thời giảm thiểu chi phí bảo trì và rủi ro sự cố hóa chất.
Vì Sao Môi Trường Ăn Mòn Là Thách Thức Đặc Biệt Với Hệ Thống Ống PP?
Hiểu đúng cơ chế suy giảm của ống PP trong công nghiệp
Trước khi trình bày các biện pháp, cần nhận diện chính xác cơ chế suy giảm đặc trưng của ống PP trong môi trường ăn mòn — vì mỗi cơ chế cần biện pháp kiểm soát khác nhau:
Lão hóa nhiệt-oxy hóa (Thermo-Oxidative Degradation):
Oxy không khí tấn công chuỗi polymer PP theo cơ chế phản ứng gốc tự do (free radical chain reaction), phân cắt liên kết C–C và tạo ra nhóm carbonyl, làm giảm trọng lượng phân tử trung bình (Mw). Hệ quả: tăng độ giòn (brittleness), giảm độ bền va đập và giảm khả năng biến dạng dẻo trước khi phá hủy. Tốc độ lão hóa tăng gấp đôi mỗi khi nhiệt độ tăng thêm 8–10°C (quy tắc Arrhenius).
Mỏi cơ học-nhiệt chu kỳ (Thermo-Mechanical Fatigue):
Chu kỳ ứng suất từ giãn nở-co ngót nhiệt hàng ngày, cộng với rung động liên tục từ bơm và quạt, tích lũy hư hỏng mỏi (fatigue damage) tại các điểm tập trung ứng suất — đặc biệt là mối hàn, điểm nối và vùng khuỷu ống. Sau đủ số chu kỳ, vi nứt hình thành và lan rộng dù biên độ ứng suất từng chu kỳ nằm dưới giới hạn đàn hồi.

Nứt do ứng suất môi trường (Environmental Stress Cracking — ESC):
Một số hóa chất — dù không ăn mòn PP theo nghĩa thông thường — có thể thẩm thấu vào vùng tinh thể biên (amorphous intercrystalline region) của PP và giảm năng lượng bề mặt tại đầu vết nứt, làm tăng tốc độ lan rộng vết nứt khi có ứng suất cơ học. Các chất hoạt động bề mặt (surfactant), dầu và một số este là tác nhân ESC tiêu biểu với PP.
Phân hủy quang hóa-UV (Photo-oxidative Degradation):
Photon UV (bước sóng 290–400 nm) phân cắt trực tiếp liên kết C–C và C–H, tạo gốc tự do khởi động chuỗi oxy hóa. PP không có chất ổn định UV (unstabilized PP) bị phân hủy đáng kể chỉ sau 6–18 tháng tiếp xúc ánh sáng mặt trời trực tiếp tại điều kiện khí hậu nhiệt đới Việt Nam.
Từ biến dài hạn (Long-Term Creep):
PP dưới tải trọng thủy tĩnh liên tục (áp suất lưu chất + tải trọng bản thân ống) biến dạng từ từ và không phục hồi (permanent deformation) theo thời gian — cơ chế này không thể triệt tiêu nhưng có thể kiểm soát bằng thiết kế đúng và vận hành trong giới hạn thiết kế.
Biện Pháp 1: Lựa Chọn Đúng Grade Và Chuẩn Chất Lượng PP Ngay Từ Đầu
1.1. Phân biệt các grade PP công nghiệp theo ứng dụng
Quyết định quan trọng nhất ảnh hưởng đến tuổi thọ hệ thống ống PP không phải là thiết kế hay thi công — mà là lựa chọn đúng grade vật liệu ngay từ giai đoạn đầu dự án. Mọi biện pháp vận hành và bảo trì sau đó chỉ bù đắp phần nào cho lựa chọn vật liệu sai — không thể thay thế.
PP-H (Homopolymer): Modulus đàn hồi cao nhất (E ≈ 1.500–1.800 MPa), chịu nhiệt tốt nhất (HDT ≈ 105°C), kháng hóa chất xuất sắc. Đây là grade tiêu chuẩn cho hệ thống ống dẫn hóa chất công nghiệp áp lực trong môi trường ăn mòn. Tuổi thọ vận hành dài nhất trong nhóm PP tiêu chuẩn khi áp dụng đúng điều kiện.
PP-R (Random Copolymer): Độ dẻo dai tốt hơn PP-H, kháng va đập ở nhiệt độ thấp. Phù hợp hệ thống ống cấp nước nóng và ứng dụng hóa chất nhiệt độ vừa phải (<60°C). Không nên thay thế PP-H bằng PP-R trong hệ thống áp lực cao hoặc nhiệt độ >60°C.
PP-EL (Electrostatic Dissipative): Phiên bản PP-H bổ sung chất tản điện (antistatic additive), điện trở suất bề mặt 10⁶–10⁹ Ω/□. Bắt buộc trong hệ thống dẫn VOC dễ cháy, dung môi hữu cơ và khu vực phân loại nguy hiểm ATEX — không phải tùy chọn.
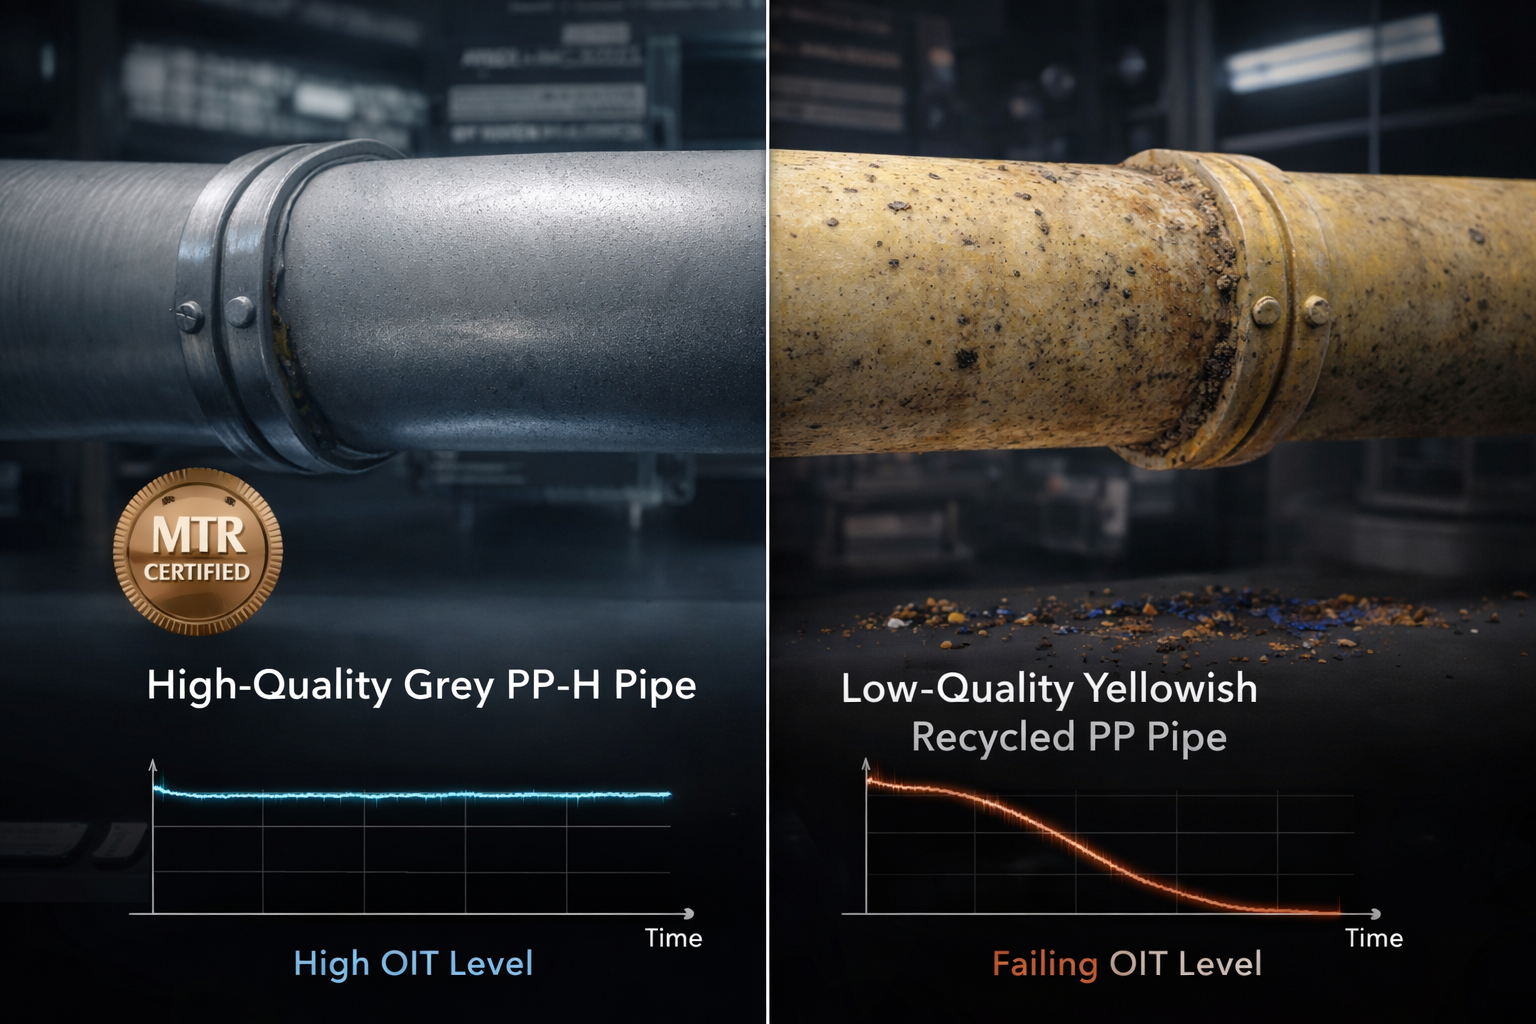
1.2. Tại sao PP virgin grade quyết định tuổi thọ dài hạn?
Một trong những nguồn gốc phổ biến nhất của hư hỏng sớm ống PP là sử dụng PP tái chế (recycled PP) hoặc PP phẩm chất thấp được bán với giá rẻ hơn 30–50% so với PP virgin grade. Sự khác biệt kỹ thuật:
| Thông số kỹ thuật | PP virgin grade (tiêu chuẩn) | PP tái chế / phẩm chất thấp |
|---|---|---|
| OIT (Oxidative Induction Time) | 20–40 phút (DSC tại 200°C) | 3–12 phút — hệ thống AO cạn kiệt |
| MFI (Melt Flow Index) | Đồng nhất theo batch | Dao động lớn — chuỗi polymer không đồng đều |
| Weld Factor (DVS 2203-1) | 0,80–0,90 | 0,40–0,65 — mối hàn yếu hơn nhiều |
| Tuổi thọ dự báo LTHS | 20–25+ năm tại 20°C | 5–10 năm — extrapolation không đáng tin |
| Độ bền va đập Charpy | ≥ 5 kJ/m² | Thường < 3 kJ/m² — giòn |
| Hàm lượng tạp chất | < 0,1% | Có thể 1–5% — tạo điểm yếu vi mô |
Yêu cầu kỹ thuật khi mua ống PP:
- Yêu cầu Material Test Report (MTR) có in lot number và số liệu OIT, MFI, kéo kéo đứt từ nhà sản xuất — không chỉ catalog quảng cáo
- Đối chiếu MTR với tiêu chuẩn vật liệu tham chiếu: DIN 8077/8078 (PP-H pipe), ISO 15874 (PP-R pipe), EN 10631 (PP-EL)
- Ưu tiên nhà sản xuất có chứng nhận hệ thống quản lý chất lượng ISO 9001 và kiểm tra thực tế từ nhà máy quen biết đã dùng cùng nguồn
1.3. Kiểm tra xác nhận vật liệu trước khi đưa vào thi công
Ngay cả khi có MTR đầy đủ, thực hành tốt nhất là thực hiện kiểm tra xác nhận vật liệu tại hiện trường (incoming material inspection):
- Đo chiều dày thành ống bằng thước cặp: So sánh với tiêu chuẩn SDR (Standard Dimension Ratio) cho loại ống đặt hàng
- Kiểm tra màu sắc và bề mặt: PP-H chất lượng tốt có màu trắng đục đồng đều; màu vàng nhạt hay đốm màu là dấu hiệu tạp chất hoặc tái chế
- Test nhanh OIT tại phòng thí nghiệm (nếu có điều kiện): Mẫu đốt sơ bộ trong DSC tại 200°C trong N₂, sau đó chuyển sang O₂ — thời gian đến khi oxy hóa bắt đầu (exotherm) chính là OIT. OIT < 15 phút là dấu hiệu đáng lo ngại
Biện Pháp 2: Thi Công Mối Hàn Đạt Weld Factor ≥ 0,8 — Không Thỏa Hiệp
2.1. Mối hàn PP — Điểm yếu cấu trúc hay điểm mạnh?
Trong thiết kế ống PP công nghiệp, mối hàn được đặc trưng bởi Weld Factor (fW) — tỷ lệ độ bền kéo mối hàn / độ bền kéo vật liệu gốc. Theo DVS 2205-1, hệ số bền mối hàn được sử dụng trực tiếp trong công thức tính toán áp suất vận hành cho phép:
- fW = 1,0: Mối hàn có độ bền tương đương vật liệu gốc — lý tưởng nhưng khó đạt trong thực tế
- fW = 0,8: Mức yêu cầu tối thiểu cho mối hàn đã qua kiểm tra NDT theo DVS 2205
- fW = 0,6: Mức tính toán cho mối hàn không kiểm tra NDT — hệ số an toàn thấp hơn, áp suất cho phép thấp hơn
- fW < 0,5: Mối hàn chất lượng kém (thi công sai quy trình) — không được chấp nhận trong hệ thống áp lực hóa chất
Ý nghĩa thực tiễn: Với cùng một ống PP-H SDR 17 (áp lực thiết kế 10 bar tại 20°C), mối hàn đạt fW = 0,8 cho áp suất vận hành cho phép cao hơn 33% so với mối hàn chỉ đạt fW = 0,6 — tức là hệ thống vận hành an toàn hơn với cùng một ống và cùng một điều kiện lưu chất.
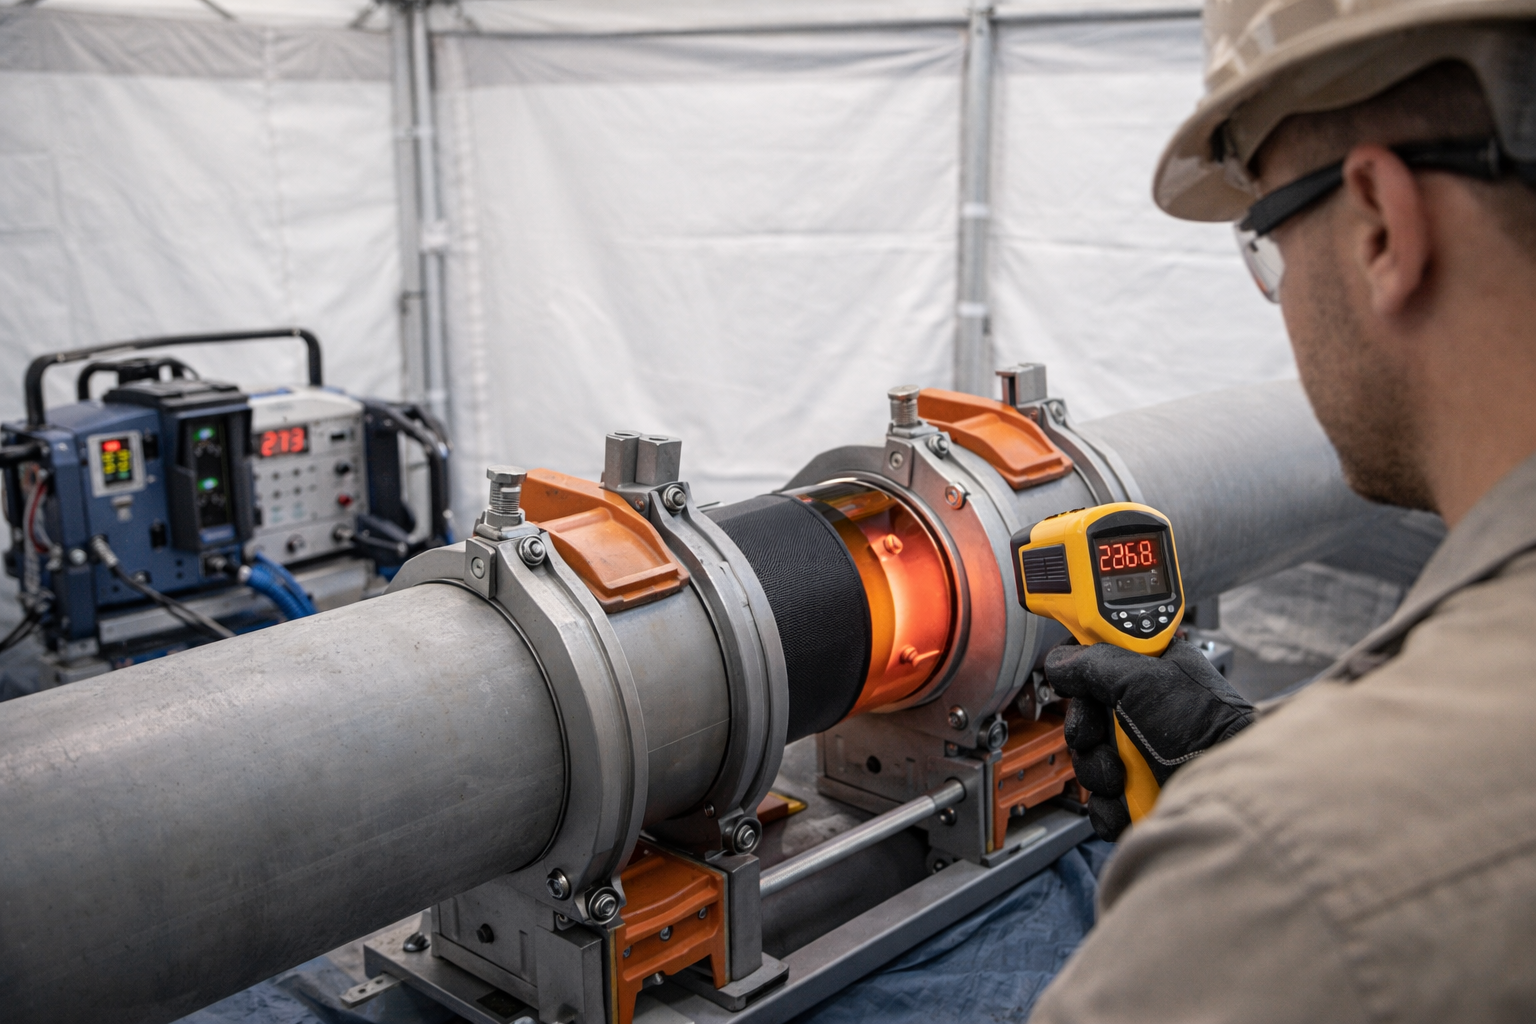
2.2. Thông số hàn quyết định Weld Factor
Hàn giáp đầu (Butt Fusion Welding) theo DVS 2207-1 — 5 thông số không được sai:
| Thông số hàn | Hậu quả khi sai |
|---|---|
| Nhiệt độ tấm gia nhiệt (200–220°C) | Thấp hơn → không chảy đủ → LOF (Lack of Fusion); Cao hơn → phân hủy bề mặt PP |
| Thời gian gia nhiệt (t_heat = 10 + 0,5×e giây) | Ngắn hơn → nhiệt không đủ thấu vào lõi; Dài hơn → oxy hóa bề mặt |
| Thời gian thay đổi (< 5 giây) | Dài hơn → bề mặt nguội bớt trước khi ép → LOF |
| Áp suất ép hàn (theo bảng DVS) | Thấp hơn → mối hàn xốp; Cao hơn → cuộn hàn quá lớn, ứng suất tập trung |
| Thời gian làm mát (t_cool = 1,5×e phút) | Ngắn hơn → biến dạng mối hàn khi dỡ kẹp sớm |
Kiểm soát bằng thiết bị ghi tự động (data logging welder):
Máy hàn butt fusion hiện đại có tích hợp data logger ghi liên tục nhiệt độ, thời gian và lực ép trong suốt chu kỳ hàn — tạo ra hồ sơ hàn số (digital weld record) cho mỗi mối hàn. Đây là tiêu chuẩn thi công bắt buộc tại các dự án hóa chất cấp cao theo ASME B31.3 Category M — không còn dựa vào cảm tính thợ hàn.
2.3. Kiểm soát môi trường thi công hàn
Điều kiện môi trường tại thời điểm hàn ảnh hưởng trực tiếp đến chất lượng mối hàn:
- Nhiệt độ môi trường: Không hàn khi nhiệt độ < 5°C hoặc > 40°C — ảnh hưởng đến tốc độ làm mát và phân bố nhiệt
- Độ ẩm và mưa: Không hàn khi bề mặt ống ẩm hoặc trong điều kiện mưa phùn — hơi ẩm tạo rỗ khí (porosity) trong mối hàn
- Gió: Không hàn ngoài trời khi gió > 5 m/s mà không có che chắn — gió làm nguội không đều bề mặt nung
- Sấy ẩm bắt buộc: Khi thi công tại vùng có độ ẩm cao (>80% RH) hoặc sau mưa, sấy bề mặt ống bằng khí nóng (130–150°C) trong 3–5 phút trước khi hàn — thao tác đơn giản nhưng ngăn ngừa phần lớn lỗi mối hàn do ẩm
Biện Pháp 3: Thiết Kế Kiểm Soát Giãn Nở Nhiệt Và Rung Động Từ Gốc
3.1. Không để giãn nở nhiệt tự do tích lũy ứng suất
Đây là biện pháp kỹ thuật có tác động lớn nhất đến tuổi thọ hệ thống ống PP trong môi trường nhiệt độ dao động — nhưng cũng là biện pháp thường bị bỏ qua nhất trong thiết kế hệ thống ống PP quy mô nhỏ và vừa.
PP có hệ số giãn nở nhiệt α ≈ 0,165 mm/(m·K) — cao gấp 12–15 lần thép. Mỗi 10m ống PP với ΔT = 40°C giãn nở 66mm — nếu không có bộ bù, ứng suất nén tích lũy trong ống và ứng suất uốn tại điểm neo sẽ vượt giới hạn đàn hồi của PP chỉ sau vài chu kỳ nhiệt.
Quy tắc thực hành nhanh (Rule of Thumb):
Mọi đoạn ống PP thẳng dài hơn L_max = 6 / (α × ΔT) mét cần có expansion loop hoặc bộ bù giãn nở:
- Với ΔT = 20°C: L_max = 6 / (0,165 × 20) = ~18m trước khi cần bù
- Với ΔT = 40°C: L_max = 6 / (0,165 × 40) = ~9m
- Với ΔT = 60°C: L_max = 6 / (0,165 × 60) = ~6m
Ba giải pháp bù giãn nở theo mức độ ưu tiên:
- Expansion loop PP chữ U (ưu tiên nhất): Chiều dài cạnh L_loop = 32 × √(D_o × ΔL). Không chi tiết chuyển động, tuổi thọ bằng ống — giải pháp đáng tin cậy nhất
- PTFE bellows expansion joint: Tiết kiệm không gian, bù đa chiều — kiểm tra và thay thế định kỳ theo chu kỳ 5–10 năm
- Tận dụng bẻ góc tự nhiên của tuyến ống: Phân tích ứng suất xác nhận khả năng tự bù qua hình học — kinh tế nhất nhưng cần tính toán chứng minh
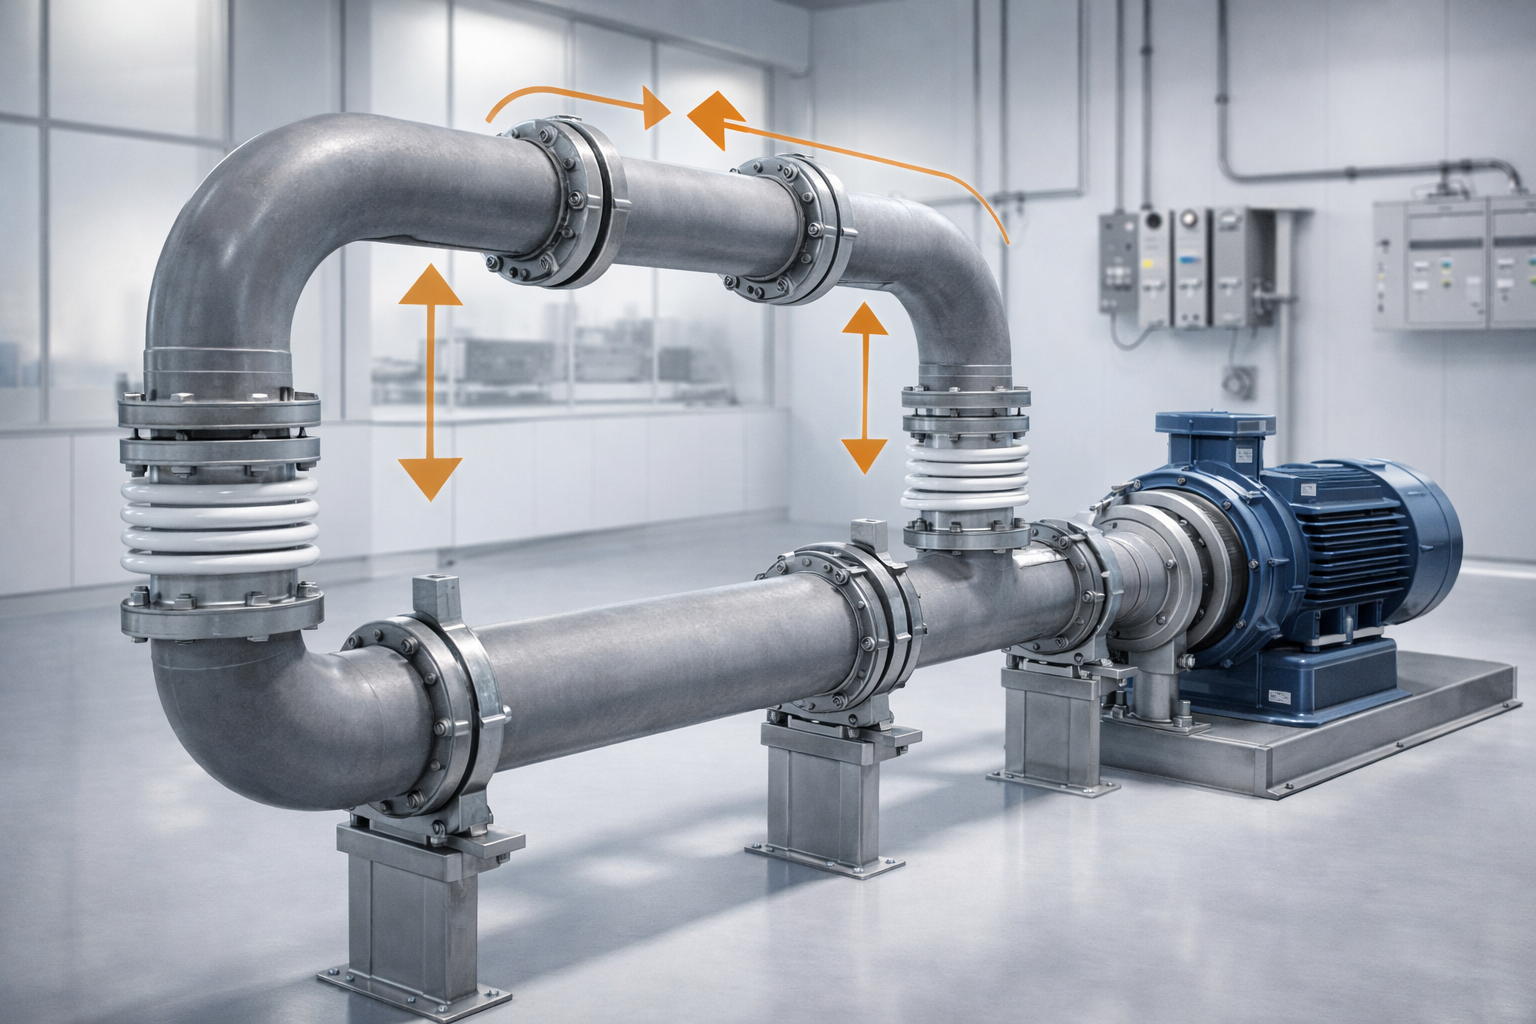
3.2. Cách ly rung động tại mọi điểm kết nối thiết bị quay
Rung động từ bơm và quạt là tác nhân mỏi cơ học liên tục — tần số 25–50 Hz, biên độ nhỏ nhưng tích lũy hàng triệu chu kỳ mỗi năm vận hành. Bắt buộc lắp đoạn ống mềm hoặc PTFE bellows tại cửa hút và cửa đẩy mọi bơm kết nối với ống PP — không có ngoại lệ dù bơm nhỏ hay bơm định lượng.
3.3. Chiến lược bố trí gối đỡ tối ưu
Khoảng cách gối đỡ quá lớn là nguyên nhân phổ biến thứ hai (sau mối hàn kém) dẫn đến hư hỏng sớm ống PP. Áp dụng khoảng cách gối đỡ tiêu chuẩn theo nhiệt độ vận hành thực tế, không theo nhiệt độ phòng nếu hệ thống vận hành ở nhiệt độ cao hơn. Tại 60°C, khoảng cách gối đỡ phải giảm xuống còn 68% giá trị tại 20°C.
Biện Pháp 4: Kiểm Soát Nghiêm Ngặt Thông Số Vận Hành Trong Giới Hạn Thiết Kế
4.1. Ba thông số vận hành không được vượt giới hạn thiết kế
Mỗi hệ thống ống PP được thiết kế cho một cửa sổ vận hành (operating envelope) xác định — vượt ra ngoài cửa sổ này ngay cả tạm thời cũng tạo ra hư hỏng tích lũy không thể phục hồi:
Nhiệt độ vận hành tối đa (T_max_operating):
Áp suất vận hành cho phép của ống PP giảm theo nhiệt độ theo hàm mũ — tại 80°C, MOP (Maximum Operating Pressure) chỉ còn 30–40% giá trị tại 20°C. Vượt nhiệt độ thiết kế dù chỉ 10–15°C có thể làm ống PP bị phồng (bulging) hoặc chảy cục bộ tại điểm chịu tải cao nhất (vùng mối hàn, khuỷu ống).
Biện pháp kiểm soát: Lắp cảm biến nhiệt độ liên tục (RTD/thermocouple) tại điểm có nhiệt độ cao nhất trên tuyến ống (thường là vào bộ gia nhiệt hoặc ra khỏi bơm nhiệt độ cao), tích hợp cảnh báo nhiệt độ cao (high temperature alarm) vào hệ thống DCS/SCADA.
Áp suất vận hành tối đa (MOP — Maximum Operating Pressure):
MOP của ống PP được tính theo công thức DVS 2205 với hệ số an toàn đã bao gồm hệ số giảm bền nhiệt độ (fT) và hệ số bền mối hàn (fW). Áp suất peak từ water hammer (búa nước) khi van đóng/mở đột ngột có thể vượt MOP ngay cả khi áp suất tĩnh bình thường trong giới hạn — gây vỡ ống đột ngột.
Biện pháp kiểm soát: Lắp bộ giảm chấn búa nước (surge damper / pulsation absorber) tại đầu đẩy bơm; thiết lập quy trình mở/đóng van từ từ (minimum 10–30 giây cho van thủ công, không dùng van cầu thao tác nhanh); lắp van an toàn áp suất PP tại điểm cao nhất tuyến ống.
Nồng độ và thành phần hóa chất vận hành:
Một số hóa chất an toàn với PP ở nồng độ thấp nhưng tấn công PP ở nồng độ cao — ví dụ H₂SO₄ < 70% tương thích với PP-H nhưng H₂SO₄ > 80% nóng có thể sulfonyl hóa bề mặt PP. Thay đổi công thức hóa chất trong sản xuất (thay nhà cung cấp nguyên liệu, điều chỉnh nồng độ) mà không kiểm tra lại tương thích vật liệu đường ống là rủi ro kỹ thuật nghiêm trọng thường bị bỏ qua.
Biện pháp kiểm soát: Xây dựng quy trình Management of Change (MOC) — bất kỳ thay đổi nào về hóa chất, nồng độ, nhiệt độ hay áp suất vận hành đều phải qua đánh giá kỹ thuật tác động đến vật liệu đường ống trước khi thực hiện.
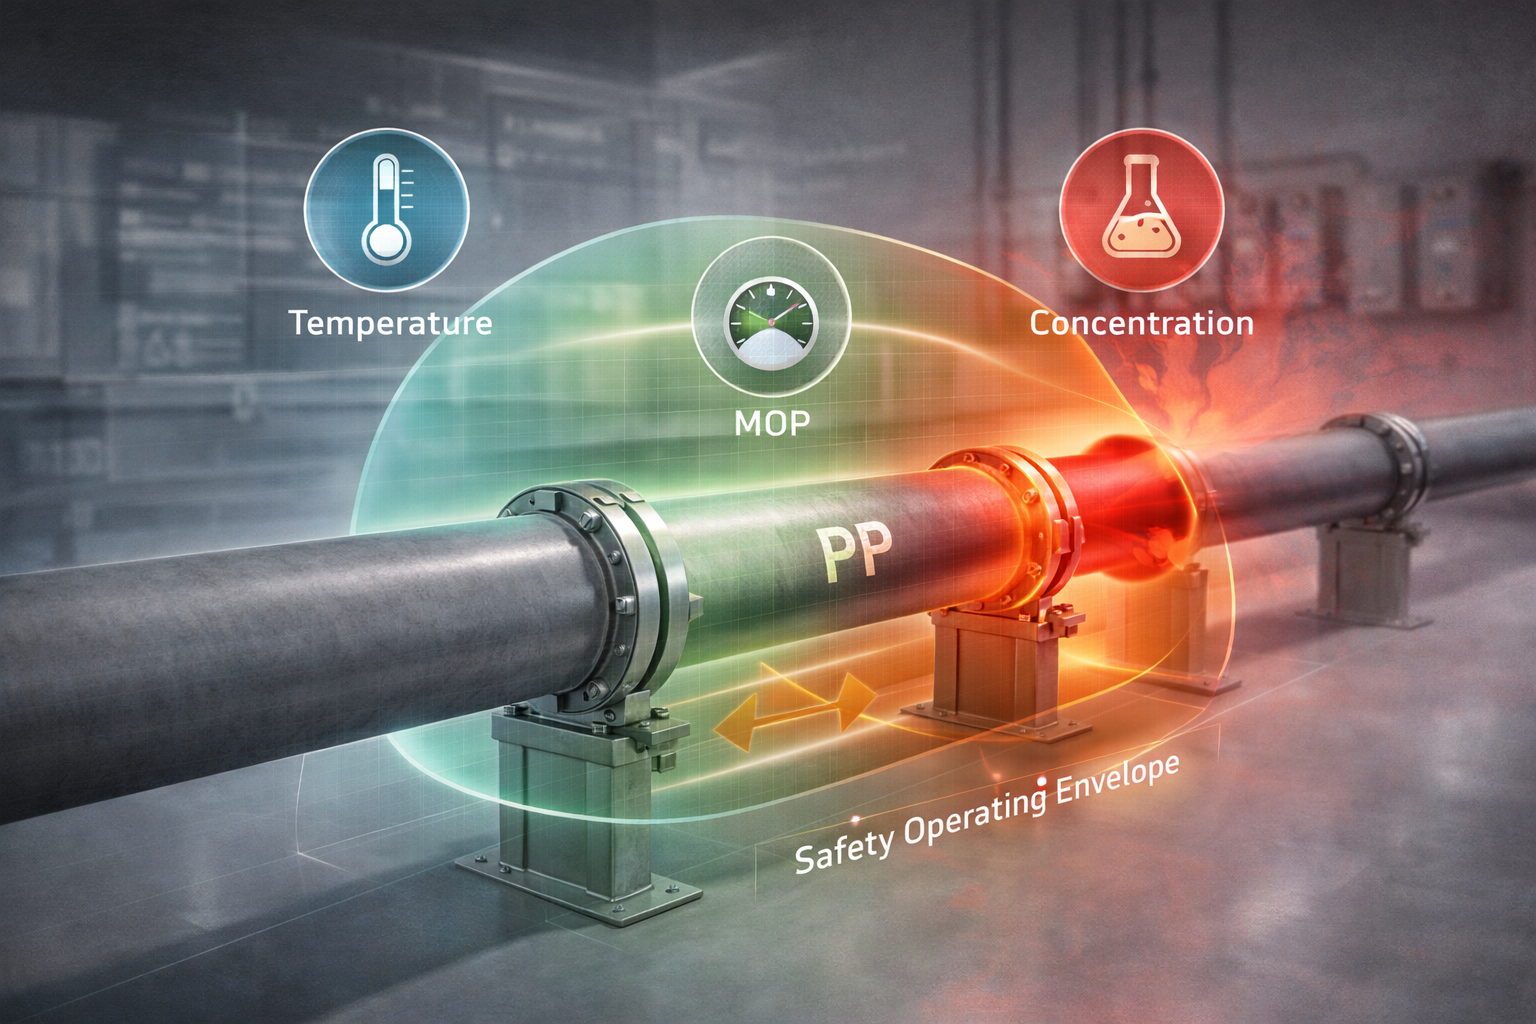
4.2. Nhật ký vận hành và giám sát thông số liên tục
Theo dõi và ghi nhận thông số vận hành theo thời gian tạo ra cơ sở dữ liệu xu hướng (trend data) — công cụ quan trọng phát hiện sớm điều kiện vận hành bất thường trước khi dẫn đến hư hỏng:
- Áp suất giảm tuyến ống (pressure drop) tăng bất thường → dấu hiệu bám cặn bên trong ống hoặc tắc nghẽn cục bộ
- Nhiệt độ điểm cụ thể tăng bất thường → dấu hiệu tắc nghẽn lưu lượng làm nhiệt tích tụ
- Lưu lượng giảm dần theo tháng với cùng áp suất bơm → dấu hiệu bám cặn hoặc ống bị biến dạng giảm tiết diện
Biện Pháp 5: Bảo Vệ Ống PP Khỏi Tác Nhân Môi Trường Ngoài
5.1. Bảo vệ chống phân hủy UV — Ưu tiên hàng đầu cho ống PP ngoài trời
Tia UV là tác nhân phân hủy ngoại sinh nguy hiểm nhất với PP ngoài trời tại Việt Nam — cường độ bức xạ UV tại khu vực nhiệt đới (UV Index thường xuyên 9–12) cao hơn 40–60% so với Trung và Bắc Âu nơi phần lớn tiêu chuẩn PP được xây dựng.
PP không có chất ổn định UV (unstabilized PP) bị phân hủy quang hóa nghiêm trọng chỉ sau 12–24 tháng tại điều kiện ngoài trời Việt Nam — biểu hiện bằng bạc màu bề mặt, phấn hóa (chalking), giòn hóa và nứt bề mặt theo chiều dọc ống.
Hệ thống bảo vệ UV theo mức độ yêu cầu:
Mức cơ bản — Ống PP có chất ổn định UV tích hợp:
Chỉ định rõ trong đơn đặt hàng: “PP-H with UV stabilizer” hoặc “PP-H với carbon black masterbatch 2%”. Carbon black 2% là chất ổn định UV hiệu quả và bền nhất cho PP — hấp thụ và phân tán năng lượng UV. Tuy nhiên, ống PP-H đen không phù hợp cho một số ứng dụng thực phẩm hay yêu cầu nhận dạng màu sắc.
Mức trung bình — Sơn phủ phản xạ nhiệt (Solar Reflective Coating):
Sơn epoxy phản xạ nhiệt màu trắng hoặc bạc (Solar Reflective Index — SRI ≥ 80) giảm nhiệt độ bề mặt ống dưới ánh nắng 15–25°C so với ống không sơn, đồng thời cản tia UV. Chi phí thấp, thi công dễ dàng — phù hợp cho hệ thống ống ngoài trời quy mô lớn.
Mức cao — Bảo ôn nhiệt với vỏ bọc nhôm (Insulation with Aluminum Jacket):
Bông thủy tinh (glass wool) hoặc foam polyurethane dày 50mm + vỏ nhôm 0,5mm — vừa cách nhiệt kiểm soát ΔT vận hành, vừa cách UV hoàn toàn, vừa bảo vệ cơ học. Chi phí cao nhất nhưng tuổi thọ bảo vệ dài nhất (15–20+ năm của vỏ nhôm).

5.2. Bảo vệ cơ học — Ngăn ngừa va đập và tải trọng ngoài ý muốn
PP có độ bền va đập thấp hơn ống thép nhiều lần — va chạm cơ học đủ mạnh (vật nặng rơi, xe nâng chạm, công cụ rơi từ trên cao) có thể gây nứt ngay cả khi không quan sát thấy biến dạng bề mặt rõ ràng (whitening stress crack).
Biện pháp bảo vệ cơ học thực tiễn:
- Đặt rào bảo vệ thép (pipe protection guard) tại các đoạn ống PP chạy qua lối đi xe nâng hoặc khu vực bốc dỡ hàng
- Sơn màu nhận dạng rõ ràng và gắn biển “Cấm va đập — Ống nhựa PP” tại các đoạn ống dễ bị va chạm
- Với ống PP đi ngầm: chiều sâu chôn ống tối thiểu 600mm và lót cát mịn 150mm xung quanh ống trước khi lấp đất — tránh tải trọng điểm từ đất lẫn sỏi đá cứng
5.3. Kiểm soát nhiệt độ môi trường xung quanh
Nhiệt độ môi trường xung quanh ảnh hưởng cả trực tiếp (tốc độ lão hóa nhiệt) và gián tiếp (qua ΔT vận hành). Trong nhà xưởng không có điều hòa tại các tỉnh phía Nam Việt Nam, nhiệt độ xung quanh ống PP có thể lên 45–55°C trong mùa hè — điều này cộng thêm vào nhiệt độ lưu chất bên trong tạo ra nhiệt độ thành ống thực tế vượt nhiệt độ thiết kế.
Đây là lý do bảo ôn nhiệt cần thiết không chỉ cho ống nóng mà đôi khi cả cho ống nhiệt độ phòng trong môi trường xung quanh cực nóng — để cách ly ống PP khỏi nhiệt độ môi trường cao.
Biện Pháp 6: Chương Trình Kiểm Tra Và Giám Sát Tuổi Thọ Có Hệ Thống
6.1. Xây dựng chương trình kiểm tra toàn vẹn đường ống (Piping Integrity Management — PIM)
Không thể kéo dài tuổi thọ hệ thống ống PP mà không có chương trình giám sát có hệ thống — phát hiện sớm dấu hiệu suy giảm trước khi dẫn đến sự cố. Chương trình PIM cho hệ thống ống PP môi trường ăn mòn bao gồm:
Kiểm tra thường xuyên (hàng ngày — hàng tuần) — Phát hiện dấu hiệu cảnh báo bên ngoài:
Đào tạo vận hành viên nhận biết 5 dấu hiệu cảnh báo sớm của ống PP sắp hư hỏng:
- Vết trắng đục (stress whitening) trên bề mặt ống tại điểm uốn cong hoặc vùng gần gối đỡ — dấu hiệu ứng suất cơ học vượt giới hạn đàn hồi
- Biến dạng võng (sagging/bowing) tăng dần giữa các gối đỡ — creep đang tiến triển, khoảng cách gối đỡ quá lớn so với tải trọng thực tế
- Đổi màu bề mặt (vàng nhạt, nâu) tại vùng tiếp xúc nhiệt cao — lão hóa nhiệt cục bộ do nhiệt độ vận hành thực tế cao hơn thiết kế
- Vết nứt nhỏ theo chiều dọc ống tại vùng tiếp xúc ánh sáng — phân hủy UV; tại mối hàn — mỏi nhiệt
- Tiếng “tích tích” phát ra từ đường ống khi khởi động hệ thống gia nhiệt — giãn nở nhiệt đột ngột chưa được kiểm soát đúng, ứng suất tức thời cao
Kiểm tra định kỳ 6 tháng — 1 năm (Planned Inspection):
- Đo độ dày thành ống bằng siêu âm (UTM): Tại các điểm theo dõi cố định (fixed monitoring points) — phát hiện vùng mỏng hóa do ăn mòn hóa học hoặc mài mòn cơ học cục bộ
- Holiday test (kiểm tra điện áp cao): Tại tất cả mối hàn PP thi công tại hiện trường — phát hiện lỗ kim và vùng không liên kết phát triển theo thời gian
- Đo biến dạng hình học: So sánh độ võng và đường kính ống với giá trị ban đầu — xu hướng tăng chỉ ra creep đang tiến triển cần can thiệp
- Kiểm tra gối đỡ và kết nối: Phát hiện sớm gối đỡ lỏng, thanh kẹp mòn gioăng cao su, điểm tiếp đất bị bám cặn tăng điện trở (với PP-EL)
Kiểm tra chuyên sâu 3–5 năm (Major Inspection):
- Phân tích OIT mẫu ống (DSC test): Cắt mẫu nhỏ 5–10mg từ điểm đại diện trên ống, gửi phòng thí nghiệm đo OIT. So sánh với OIT ban đầu (từ MTR) — OIT giảm > 50% là tín hiệu cần tăng tần suất giám sát và lên kế hoạch thay thế
- Kiểm tra mối hàn bằng PAUT (Phased Array Ultrasonic Testing): Cho các mối hàn trên tuyến ống chính cấp nguy hiểm cao — phát hiện vết nứt nội tại phát triển chưa thấu qua thành ống
- Đánh giá Remaining Useful Life (RUL): Tổng hợp dữ liệu OIT, UTM, biến dạng hình học để dự báo tuổi thọ còn lại và lên kế hoạch thay thế có kiểm soát
6.2. Hồ sơ kỹ thuật sống (Living Technical Dossier)
Mỗi hệ thống ống PP quan trọng cần có hồ sơ kỹ thuật được cập nhật liên tục (living document):
- OIT ban đầu và các lần đo theo chu kỳ → vẽ đường cong OIT suy giảm theo thời gian
- Lịch sử biến dạng hình học tại các điểm đo → phát hiện xu hướng creep tăng tốc
- Lịch sử sự cố và sửa chữa → nhận diện vị trí và nguyên nhân tái phát
- Lịch sử thay đổi thông số vận hành (nhiệt độ, hóa chất, áp suất) → liên kết với xu hướng suy giảm
Hồ sơ này không chỉ hỗ trợ quyết định bảo trì mà còn là bằng chứng tuân thủ trong kiểm tra của cơ quan quản lý an toàn và môi trường.
Biện Pháp 7: Sửa Chữa Kịp Thời Và Đúng Kỹ Thuật — Không Để Hư Hỏng Nhỏ Thành Sự Cố Lớn
7.1. Nguyên tắc phân loại và ưu tiên xử lý hư hỏng
Không phải mọi hư hỏng phát hiện đều cần dừng hệ thống ngay lập tức — nhưng không có hư hỏng nào được phép bỏ qua. Phân loại hư hỏng theo mức độ khẩn cấp:
🔴 Khẩn cấp — Xử lý ngay trong 24 giờ:
- Rò rỉ hóa chất thực sự dù nhỏ từ bất kỳ điểm nào
- Vết nứt thấu qua thành ống dù chưa rò rỉ (áp suất chưa đủ để rò)
- Biến dạng cục bộ nghiêm trọng (phình bụng, kinking) trên đoạn ống áp lực
🟠 Ưu tiên cao — Xử lý trong 1–2 tuần:
- Vết nứt bề mặt chưa thấu qua thành ống nhưng dài > 30mm hoặc sâu > 25% độ dày thành
- Mối hàn có dấu hiệu vi nứt (whitening, khuyết tật phát hiện qua holiday test)
- Gối đỡ lỏng hoặc hỏng tạo tải trọng không mong muốn lên ống
🟡 Bình thường — Lên kế hoạch trong đợt bảo trì định kỳ tiếp theo:
- Vết trầy xước bề mặt < 25% độ dày thành, không có dấu hiệu vết nứt
- Biến dạng võng nhỏ, ổn định (không tăng giữa hai lần đo)
- Đổi màu bề mặt do UV nhưng OIT còn > 50% ban đầu
7.2. Kỹ thuật sửa chữa đúng — Hàn đùn PP là phương pháp duy nhất bền vững
Một trong những sai lầm tốn kém nhất trong thực tiễn bảo trì là dùng keo dán hoặc băng keo để vá ống PP bị nứt — biện pháp “sửa chữa” này không thể bám dính bền vào PP do năng lượng bề mặt thấp của PP (~29–30 mN/m), và sẽ bong tách trong vòng vài tuần đến vài tháng trong môi trường hóa chất.
Phương pháp sửa chữa PP duy nhất bền vững là hàn nhiệt:
Hàn đùn vá điểm (Extrusion Weld Repair — DVS 2207-4):
- Chuẩn bị rãnh hàn hình chữ V (60–70°, sâu hơn vết nứt 1–2mm, kéo dài 10mm hai đầu)
- Sấy ẩm bề mặt 130–150°C trong 3 phút
- Hàn đùn bằng que hàn PP cùng grade với ống (PP-H với PP-H, PP-R với PP-R)
- Gia cường thêm tấm đệm PP hàn chu vi tại vết nứt > 30mm hoặc vị trí ứng suất cao
Điểm then chốt thường bị bỏ qua: Que hàn PP phải cùng grade với vật liệu ống. Dùng que hàn PP-R để hàn vá ống PP-H tạo ra vùng tiếp giáp có tính chất khác nhau — điểm yếu tiềm ẩn trong môi trường hóa chất và tải nhiệt.
Kiểm tra bắt buộc sau mọi sửa chữa:
- Holiday test điện áp cao toàn vùng sửa chữa — xác nhận không có lỗ kim
- Thử áp lực nước cục bộ (local hydrostatic test) tại áp suất 1,3× MOP, giữ 30 phút
- Ghi nhận vào hồ sơ sửa chữa với ngày, vị trí, phương pháp và kết quả kiểm tra
7.3. Quyết định thay thế toàn bộ đoạn ống — Khi nào không còn kinh tế để vá?
Chi phí sửa chữa tích lũy không nên vượt 60–70% chi phí thay đoạn ống mới trong bất kỳ chu kỳ 2–3 năm nào. Ngoài ra, thay thế toàn bộ là quyết định đúng khi:
- OIT < 20% giá trị ban đầu — vật liệu PP đã lão hóa sâu, giòn, mọi mối hàn sửa chữa đều kém chất lượng do vật liệu nền không còn đủ tính hàn
- Hư hỏng phân tán trên nhiều điểm dọc tuyến ống — dấu hiệu hư hỏng hệ thống, không phải điểm cục bộ
- Phát hiện vật liệu PP tái chế hoặc phẩm chất thấp từ đầu — tuổi thọ thực tế ngắn hơn thiết kế rất nhiều và không thể kéo dài bằng bảo trì
Bảng Tổng Hợp 7 Biện Pháp — Công Cụ Đánh Giá Và Triển Khai
| # | Biện pháp | Tác động đến tuổi thọ | Chi phí triển khai | Mức ưu tiên |
|---|---|---|---|---|
| 1 | Lựa chọn PP virgin grade đúng chủng loại, có MTR xác nhận | Tăng tuổi thọ cơ bản 2–3× so với PP tái chế | Tăng 20–40% CAPEX vật liệu | 🔴 Tối quan trọng |
| 2 | Thi công mối hàn đúng DVS 2207, fW ≥ 0,8, data logging | Loại bỏ điểm yếu cấu trúc tại mối nối | Chi phí đào tạo và thiết bị hàn | 🔴 Tối quan trọng |
| 3 | Thiết kế bù giãn nở nhiệt và cách ly rung động | Ngăn mỏi nhiệt-cơ học — ảnh hưởng lớn nhất sau vật liệu | Tăng 5–15% CAPEX thiết kế/thi công | 🔴 Tối quan trọng |
| 4 | Kiểm soát thông số vận hành trong giới hạn thiết kế | Ngăn hư hỏng đột ngột do quá tải | Chi phí cảm biến và quy trình MOC | 🟠 Quan trọng |
| 5 | Bảo vệ UV, cơ học và nhiệt môi trường | Kéo dài thêm 3–7 năm tuổi thọ cho ống ngoài trời | Chi phí vật liệu bảo vệ thấp | 🟠 Quan trọng |
| 6 | Chương trình PIM với kiểm tra định kỳ và phân tích OIT | Phát hiện sớm, can thiệp trước sự cố — giảm 80% sự cố bất ngờ | Chi phí kiểm tra và phân tích thấp | 🟠 Quan trọng |
| 7 | Sửa chữa kịp thời bằng hàn đùn đúng kỹ thuật | Ngăn hư hỏng nhỏ phát triển thành sự cố lớn | Chi phí sửa chữa thấp nếu kịp thời | 🟡 Cần thiết |
Kết Luận — Tư Duy Đúng Về Tuổi Thọ Hệ Thống Ống PP
Tuổi thọ 20–25 năm của hệ thống ống PP trong môi trường ăn mòn không phải là cam kết tự động của vật liệu — mà là kết quả của một chuỗi quyết định đúng được thực hiện đồng bộ từ lựa chọn vật liệu, thiết kế, thi công đến vận hành và bảo trì.
Trong 7 biện pháp trình bày, 3 biện pháp đầu tiên (lựa chọn vật liệu, chất lượng mối hàn, kiểm soát giãn nở-rung động) có tác động đến tuổi thọ không thể bù đắp bằng bảo trì — chúng phải được thực hiện đúng ngay từ đầu dự án.
4 biện pháp còn lại (kiểm soát vận hành, bảo vệ môi trường, giám sát có hệ thống, sửa chữa đúng kỹ thuật) tạo thành hệ thống phòng thủ chủ động — phát hiện và xử lý suy giảm sớm trước khi tích lũy thành hư hỏng nghiêm trọng.
Doanh nghiệp triển khai đồng bộ cả 7 biện pháp có thể kỳ vọng:
- Tuổi thọ thực tế đạt 20–28 năm — xấp xỉ giới hạn thiết kế
- Giảm 70–85% chi phí bảo trì so với hệ thống không được quản lý chủ động
- Giảm 90%+ sự cố rò rỉ hóa chất do hư hỏng ống PP trong môi trường ăn mòn
- TCO (Total Cost of Ownership) thấp hơn đáng kể so với thay thế ống PP định kỳ 5–8 năm một lần
Từ khóa SEO liên quan: tăng tuổi thọ ống PP, kéo dài tuổi thọ hệ thống ống nhựa PP, ống PP môi trường ăn mòn bền lâu, bảo dưỡng ống PP công nghiệp đúng cách, weld factor mối hàn PP tiêu chuẩn, OIT ống PP kiểm tra lão hóa, expansion loop ống PP giãn nở nhiệt, gối đỡ ống PP khoảng cách tiêu chuẩn, bảo vệ UV ống PP ngoài trời, sửa chữa hàn đùn ống PP DVS 2207
Bài viết được biên soạn dựa trên tổng hợp tiêu chuẩn kỹ thuật DVS 2205/2207/2203, ISO 9080, ASME B31.3, EN 10631, dữ liệu kỹ thuật từ Georg Fischer, Simona AG, Agru và kinh nghiệm quản lý bảo trì hệ thống ống PP tại các cơ sở sản xuất công nghiệp Việt Nam. Các con số tuổi thọ và tỷ lệ tiết kiệm mang tính tham khảo — kết quả thực tế phụ thuộc điều kiện cụ thể của từng dự án và mức độ triển khai các biện pháp.
