
Bể nhựa Polypropylene (PP) sở hữu tuổi thọ thiết kế lên đến 20–30 năm trong điều kiện vận hành đúng tiêu chuẩn — nhưng trên thực tế, nhiều bể PP trong môi trường sản xuất công nghiệp bị hư hỏng sớm sau 5–10 năm do thiếu quy trình bảo dưỡng chủ động và nhận biết sai về cơ chế suy giảm vật liệu.
Khác với bể kim loại hư hỏng chủ yếu do ăn mòn điện hóa, bể PP có các cơ chế hư hỏng riêng biệt — từ lão hóa quang nhiệt (thermo-oxidative aging), biến dạng creep dài hạn, đến mỏi cơ học mối hàn — mà nếu không được nhận diện và kiểm soát đúng cách, sẽ dẫn đến sự cố rò rỉ bất ngờ trong môi trường hóa chất nguy hiểm.
Bài viết này cung cấp quy trình bảo dưỡng bể nhựa PP toàn diện theo chu kỳ vòng đời — từ kiểm tra thường xuyên, vệ sinh định kỳ, phát hiện sớm dấu hiệu hư hỏng đến kỹ thuật sửa chữa hàn nhiệt tại chỗ — giúp doanh nghiệp tối đa hóa tuổi thọ thiết bị, giảm thiểu dừng máy ngoài kế hoạch và kiểm soát chi phí bảo trì toàn vòng đời.
1. Tại Sao Bảo Dưỡng Bể PP Đúng Cách Lại Quan Trọng Hơn Nhiều Người Nghĩ?
1.1. Nghịch lý “bể PP không cần bảo dưỡng” — Sai lầm phổ biến tốn kém
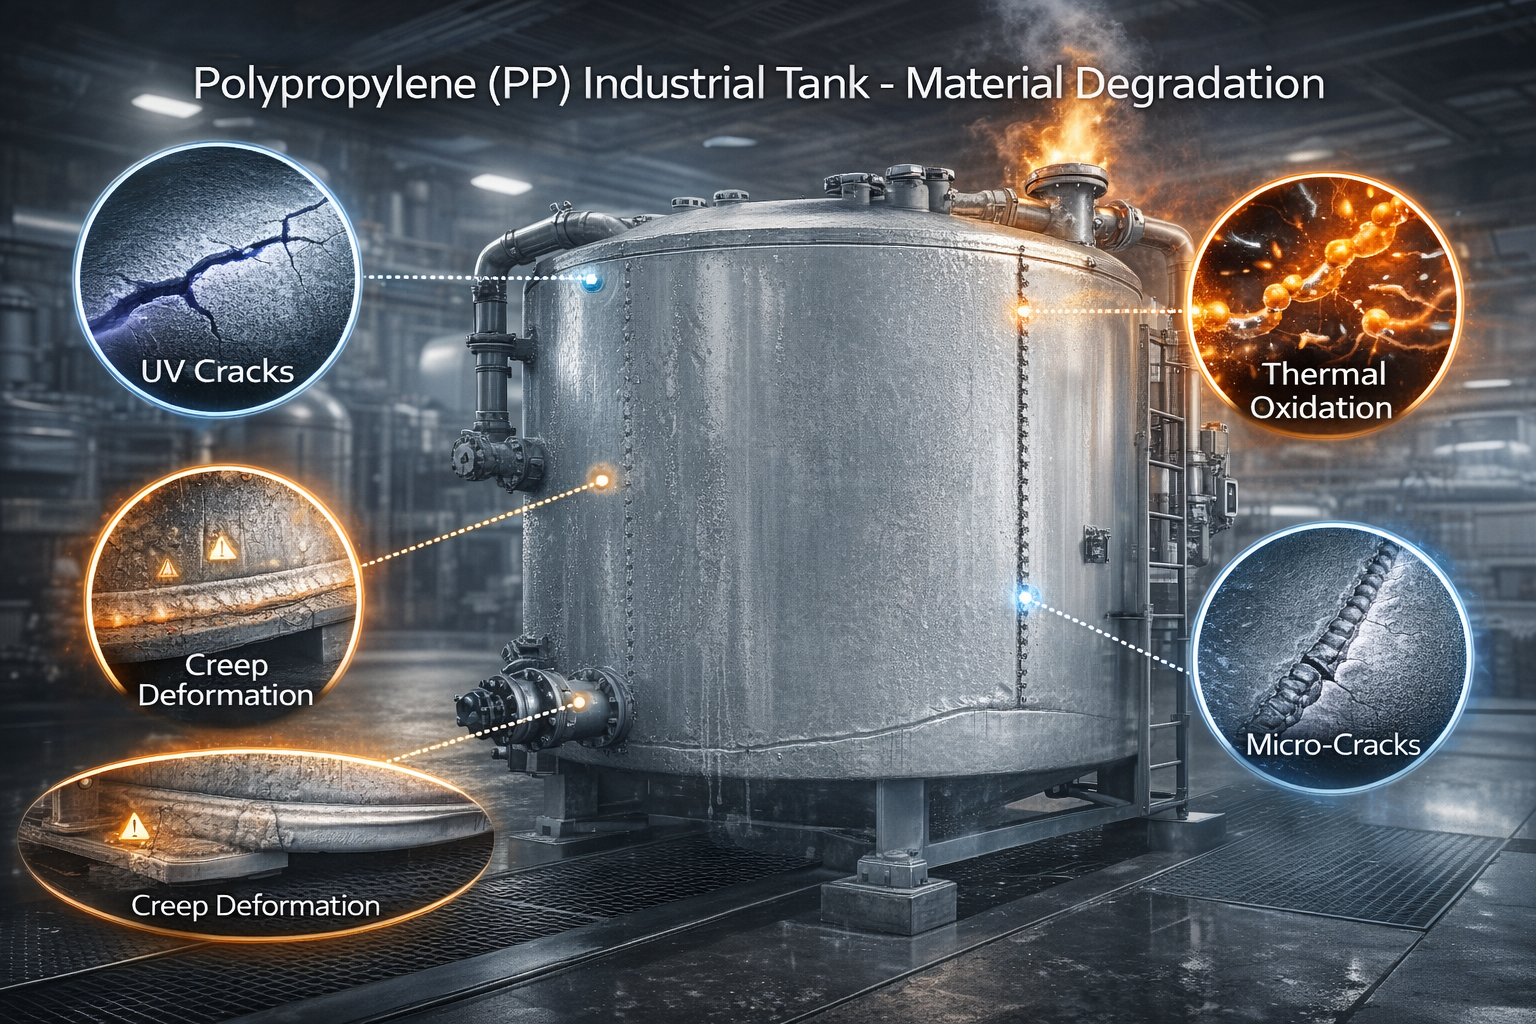
Một quan niệm sai lầm phổ biến trong vận hành nhà máy là bể PP “kháng hóa chất tốt nên không cần quan tâm bảo trì”. Thực tế, tính kháng hóa chất xuất sắc của PP giải quyết cơ chế ăn mòn điện hóa — nhưng hoàn toàn không bảo vệ bể khỏi các cơ chế suy giảm vật liệu polyme theo thời gian:
Lão hóa nhiệt-oxy hóa (Thermo-Oxidative Aging): Phản ứng oxy hóa chuỗi polyolefin bởi oxy không khí và nhiệt độ vận hành, làm giảm dần trọng lượng phân tử trung bình (average molecular weight — Mw), dẫn đến giòn hóa bề mặt và giảm độ bền va đập. Tốc độ phụ thuộc trực tiếp vào nhiệt độ vận hành và chất lượng hệ thống phụ gia chống oxy hóa (antioxidant package) trong công thức PP.
Phân hủy quang hóa (Photodegradation): Tia UV phân cắt liên kết C–C trong chuỗi polymer, tạo ra các nhóm carbonyl (–C=O) và peroxide (–O–O–) hoạt động, kích hoạt phản ứng oxy hóa dây chuyền. Tốc độ phân hủy tăng theo cường độ UV và nhiệt độ bề mặt.
Biến dạng từ biến dài hạn (Long-Term Creep Deformation): PP chịu tải trọng tĩnh liên tục (áp lực thủy tĩnh của cột chất lỏng chứa, tải trọng khuấy, tải trọng nhiệt) sẽ biến dạng dần dần ngay ở nhiệt độ phòng — đây là đặc tính không thể tránh khỏi của mọi vật liệu nhựa nhiệt dẻo. Biến dạng creep tập trung tại các điểm ứng suất cao như góc bể, mối hàn và vị trí kết nối nozzle.
Mỏi nhiệt chu kỳ (Thermal Fatigue) tại mối hàn: Chu kỳ nạp-xả bể, khởi động-dừng hệ thống gia nhiệt tạo ra chu kỳ giãn nở-co ngót nhiệt lặp đi lặp lại. Do hệ số giãn nở nhiệt của PP (~0,15–0,18 mm/m·K) cao gấp 6–7 lần thép, ứng suất nhiệt chu kỳ tích lũy tại mối hàn theo thời gian, cuối cùng dẫn đến vi nứt (micro-crack) phát triển thành vết nứt thấu suốt.
1.2. Chi phí của sự bảo dưỡng bị bỏ qua
Khi bể PP hư hỏng trong môi trường hóa chất sản xuất, chi phí thực tế vượt xa giá trị thiết bị:
- Chi phí dừng sản xuất khẩn cấp: Dây chuyền mạ điện hay sản xuất hóa chất dừng 1–3 ngày để sửa chữa hoặc thay bể có thể gây thiệt hại 50–500 triệu VNĐ tùy quy mô
- Chi phí xử lý sự cố tràn đổ hóa chất: Thu gom, trung hòa và xử lý hóa chất rò rỉ, cùng chi phí tuân thủ báo cáo môi trường sự cố
- Chi phí sức khỏe và an toàn: Phơi nhiễm hóa chất của người lao động, chi phí y tế và pháp lý
- Chi phí thay bể khẩn cấp: Mua và lắp đặt bể thay thế theo điều kiện khẩn cấp thường tốn kém hơn 30–50% so với kế hoạch
Nguyên tắc kinh tế bảo trì: Mỗi đồng đầu tư vào bảo dưỡng phòng ngừa (preventive maintenance) bể PP tiết kiệm trung bình 3–10 đồng chi phí sửa chữa khẩn cấp và thiệt hại sản xuất — tỷ lệ lợi ích/chi phí của chương trình bảo dưỡng bài bản luôn dương mạnh.
2. Các Cơ Chế Hư Hỏng Đặc Trưng Của Bể PP — Nhận Diện Để Phòng Ngừa
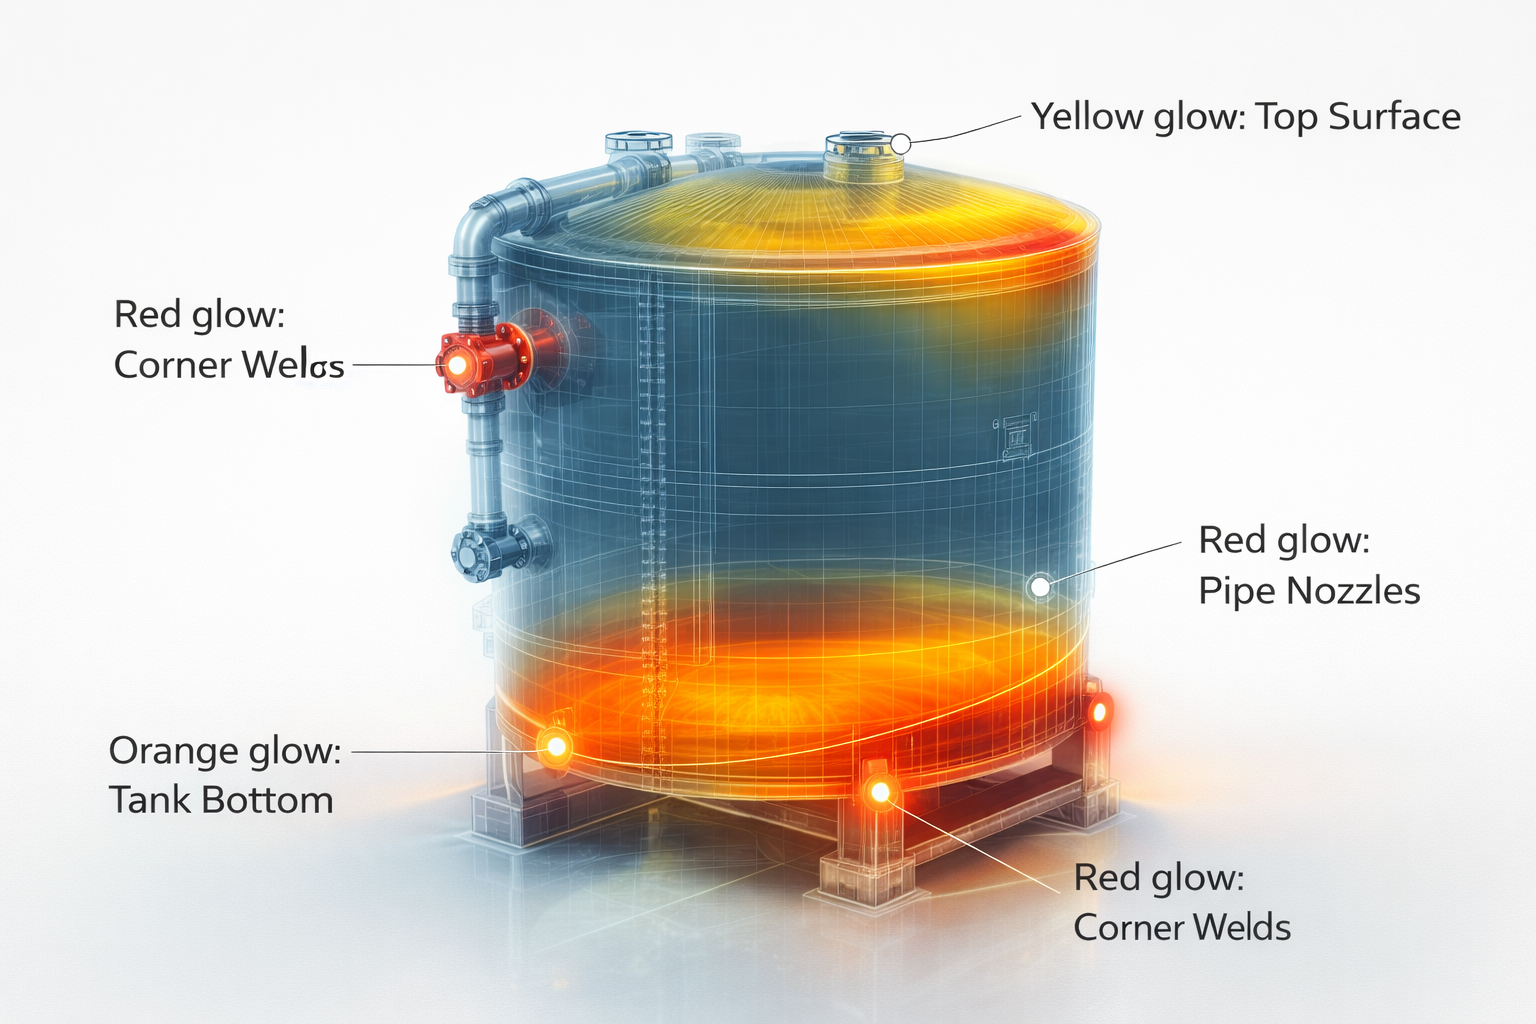
2.1. Bản đồ cơ chế hư hỏng theo vị trí trên bể
Hiểu rõ vị trí dễ hư hỏng nhất là nền tảng để xây dựng kế hoạch kiểm tra và bảo dưỡng hiệu quả:
| Vị trí trên bể | Cơ chế hư hỏng ưu tiên | Dấu hiệu cảnh báo sớm | Mức độ nguy hiểm |
|---|---|---|---|
| Mối hàn góc bể (corner weld) | Mỏi nhiệt + tập trung ứng suất | Vi nứt mặt hàn, bạc màu cục bộ | 🔴 Cao nhất |
| Kết nối nozzle (pipe connection) | Creep + ứng suất bending từ đường ống | Biến dạng mặt bích, rỉ nước quanh nozzle | 🔴 Cao |
| Đáy bể (tank bottom) | Tải trọng thủy tĩnh dài hạn + creep | Độ võng tăng dần, tiếp xúc sàn không đều | 🟠 Trung bình-cao |
| Thành bể dưới mực chất lỏng | Creep + ngấm thấm hóa chất | Đổi màu, trương phồng bề mặt nội | 🟠 Trung bình |
| Thành bể trên mực chất lỏng (vùng hơi) | Lão hóa nhiệt-oxy hóa + UV | Giòn hóa, nứt bề mặt nhỏ | 🟡 Trung bình |
| Bề mặt ngoài tiếp xúc UV | Phân hủy quang hóa | Bạc màu, phấn hóa bề mặt | 🟡 Thấp-trung bình |
| Hệ thống stiffener rib (gân tăng cứng) | Mỏi cơ học + rung động | Rạn nứt tại gốc gân hàn | 🟠 Trung bình |
2.2. Thông số kỹ thuật giám sát — Chỉ số sức khỏe thiết bị (Equipment Health Indicators)
Các chỉ số định lượng cần theo dõi trong chương trình bảo dưỡng bể PP:
OIT (Oxidative Induction Time): Thời gian cảm ứng oxy hóa đo bằng phương pháp DSC (Differential Scanning Calorimetry) — chỉ số trực tiếp đánh giá mức độ còn lại của hệ thống phụ gia chống oxy hóa trong PP. OIT giảm theo thời gian vận hành; khi OIT < 50% giá trị ban đầu là ngưỡng cảnh báo cần tăng cường giám sát. Lấy mẫu đo OIT từ mảnh cắt nhỏ trên bể theo chu kỳ 5 năm.
MFI (Melt Flow Index): Chỉ số chảy nóng chảy đo bằng plastometer — thay đổi của MFI so với giá trị ban đầu phản ánh biến đổi trọng lượng phân tử do lão hóa. MFI tăng > 50% so với ban đầu là dấu hiệu phân hủy chuỗi polymer đáng kể.
Độ dày thành bể (Wall Thickness): Đo bằng đầu dò siêu âm (ultrasonic thickness gauge) tại các điểm theo dõi cố định trên bề mặt ngoài — giúp phát hiện vùng mỏng hóa do ăn mòn hóa học hay mài mòn cơ học cục bộ.
3. Quy Trình Bảo Dưỡng Bể PP Theo Chu Kỳ — Tiêu Chuẩn Vận Hành Bài Bản
3.1. Kiểm tra hàng ngày và hàng tuần (Daily / Weekly Inspection)
Bảo dưỡng bể nhựa PP hiệu quả bắt đầu từ thói quen kiểm tra thường xuyên của vận hành viên — không cần dụng cụ chuyên dụng, chỉ cần nhận biết đúng dấu hiệu:
Kiểm tra hàng ngày (5–10 phút/bể):
- Quan sát rò rỉ: Kiểm tra nền sàn quanh bể, mặt ngoài nozzle và kết nối đường ống tìm vết ướt, vết tinh thể muối hay vết ố màu đặc trưng của hóa chất
- Kiểm tra mực chất lỏng: So sánh với mực vận hành thiết kế — sụt giảm mực bất thường có thể chỉ ra rò rỉ nội tuyến hay bay hơi quá mức
- Kiểm tra nhiệt độ dung dịch: Ghi nhận nhiệt độ vận hành thực tế, cảnh báo ngay nếu vượt ngưỡng thiết kế cho bể PP (thường ≤ 60–70°C tùy grade)
- Kiểm tra âm thanh bất thường: Tiếng kêu lạ từ hệ thống khuấy, tiếng “tích” từ thành bể khi nhiệt độ thay đổi đột ngột là dấu hiệu ứng suất nhiệt cao
Kiểm tra hàng tuần (30–60 phút/bể):
- Sờ và gõ thành bể: Vùng bể có vết nứt ẩn hoặc phân lớp (delamination) phát ra âm thanh trống rỗng (hollow sound) khi gõ nhẹ bằng búa nhựa — khác với âm thanh đặc của thành bể nguyên vẹn
- Kiểm tra bề mặt mối hàn: Quan sát bằng đèn pin góc chiếu thấp (raking light inspection) phát hiện vi nứt mặt hàn, thay đổi màu sắc hay biến dạng cục bộ
- Kiểm tra gân tăng cứng và điểm đỡ: Phát hiện sớm vết nứt tại gốc gân hàn và biến dạng tại điểm tiếp xúc bể với kết cấu đỡ
- Kiểm tra hệ thống gia nhiệt tích hợp: Đảm bảo cuộn gia nhiệt không bị lộ ra ngoài do biến dạng thành bể

3.2. Kiểm tra định kỳ 6 tháng (Semi-Annual Inspection)
Thực hiện với bể xả cạn và vệ sinh sạch theo quy trình an toàn (LOTO — Lock Out Tag Out):
Kiểm tra nội thất bể (Internal Visual Inspection):
- Kiểm tra toàn bộ bề mặt bên trong bằng đèn chiếu công suất cao và gương kiểm tra
- Ghi nhận và chụp ảnh mọi điểm biến đổi màu sắc, vùng trương phồng bề mặt, vết nứt, vùng mờ đục (clouding) bất thường so với PP nguyên bản
- Đặc biệt chú ý vùng tiếp xúc dung dịch-hơi (liquid-vapor interface zone) — vùng chuyển tiếp mực chất lỏng thường chịu tấn công hóa học mạnh nhất do nồng độ hơi hóa chất cao và có thể có đọng nước ngưng tụ axit
Đo độ dày thành bể bằng siêu âm (Ultrasonic Thickness Measurement — UTM):
Lập bản đồ đo điểm (measurement grid) với các điểm đo cố định mỗi 150–300mm trên toàn bộ thành bể và đáy bể. So sánh với kết quả đo lần trước để theo dõi xu hướng:
- Độ dày giảm < 5% so với thiết kế: Bình thường
- Độ dày giảm 5–15%: Tăng tần suất kiểm tra, xem xét nguyên nhân
- Độ dày giảm > 15%: Đánh giá kỹ thuật khẩn cấp, xem xét thay thế hoặc gia cường
Kiểm tra mối hàn bằng kiểm tra điện (Spark Test / Holiday Detection):
Sử dụng thiết bị kiểm tra điện áp cao (high voltage holiday detector, 5–15 kV tùy độ dày PP) quét toàn bộ mối hàn bên trong và bên ngoài bể — phát hiện lỗ kim (pinhole), vùng hàn không ngấu và vi nứt thấu qua mà mắt thường không nhìn thấy. Đây là phương pháp NDT hiệu quả nhất và chi phí thấp nhất cho bể PP.
Kiểm tra biến dạng hình học (Geometric Deformation Survey):
Đo và ghi nhận độ võng đáy bể, độ thẳng đứng thành bể (verticality deviation) và độ phẳng mép trên bể. So sánh với bản vẽ thiết kế và kết quả đo trước. Biến dạng hình học tăng dần theo thời gian là chỉ báo creep đang tiến triển — cần đánh giá cơ học để dự báo tuổi thọ còn lại.
3.3. Kiểm tra tổng thể hàng năm (Annual Comprehensive Inspection)
Ngoài toàn bộ hạng mục kiểm tra 6 tháng, bổ sung:
Thử áp lực thủy tĩnh (Hydrostatic Pressure Test):
Nạp nước sạch đến 100–110% mức chứa vận hành tối đa, duy trì 4–8 giờ, theo dõi độ sụt mực nước và quan sát toàn bộ mặt ngoài bể tìm dấu hiệu rò rỉ. Đây là phép thử nghiệm toàn vẹn hệ thống (system integrity test) toàn diện nhất.
Kiểm tra hệ thống kết nối nozzle và mặt bích:
- Kiểm tra mô-men siết bu-lông mặt bích tại tất cả kết nối nozzle — biến dạng creep của PP dẫn đến sụt giảm lực siết theo thời gian
- Kiểm tra tình trạng gioăng làm kín (gasket condition) — thay thế gioăng PP hoặc PTFE theo chu kỳ 3–5 năm bất kể tình trạng quan sát
- Kiểm tra biến dạng mặt bích PP (flange face flatness) — mặt bích biến dạng cần thay thế để đảm bảo kín hơi
Kiểm tra hệ thống chống tĩnh điện và tiếp địa:
Với bể PP-EL hoặc bể trong vùng ATEX, đo điện trở hệ thống tiếp địa bằng đồng hồ đo đất (earth resistance tester) — xác nhận điện trở nối đất < 10⁶ Ω (yêu cầu tối đa theo IEC 60079-32-1).
4. Quy Trình Vệ Sinh Bể PP Đúng Kỹ Thuật
4.1. Nguyên tắc lựa chọn hóa chất vệ sinh tương thích PP
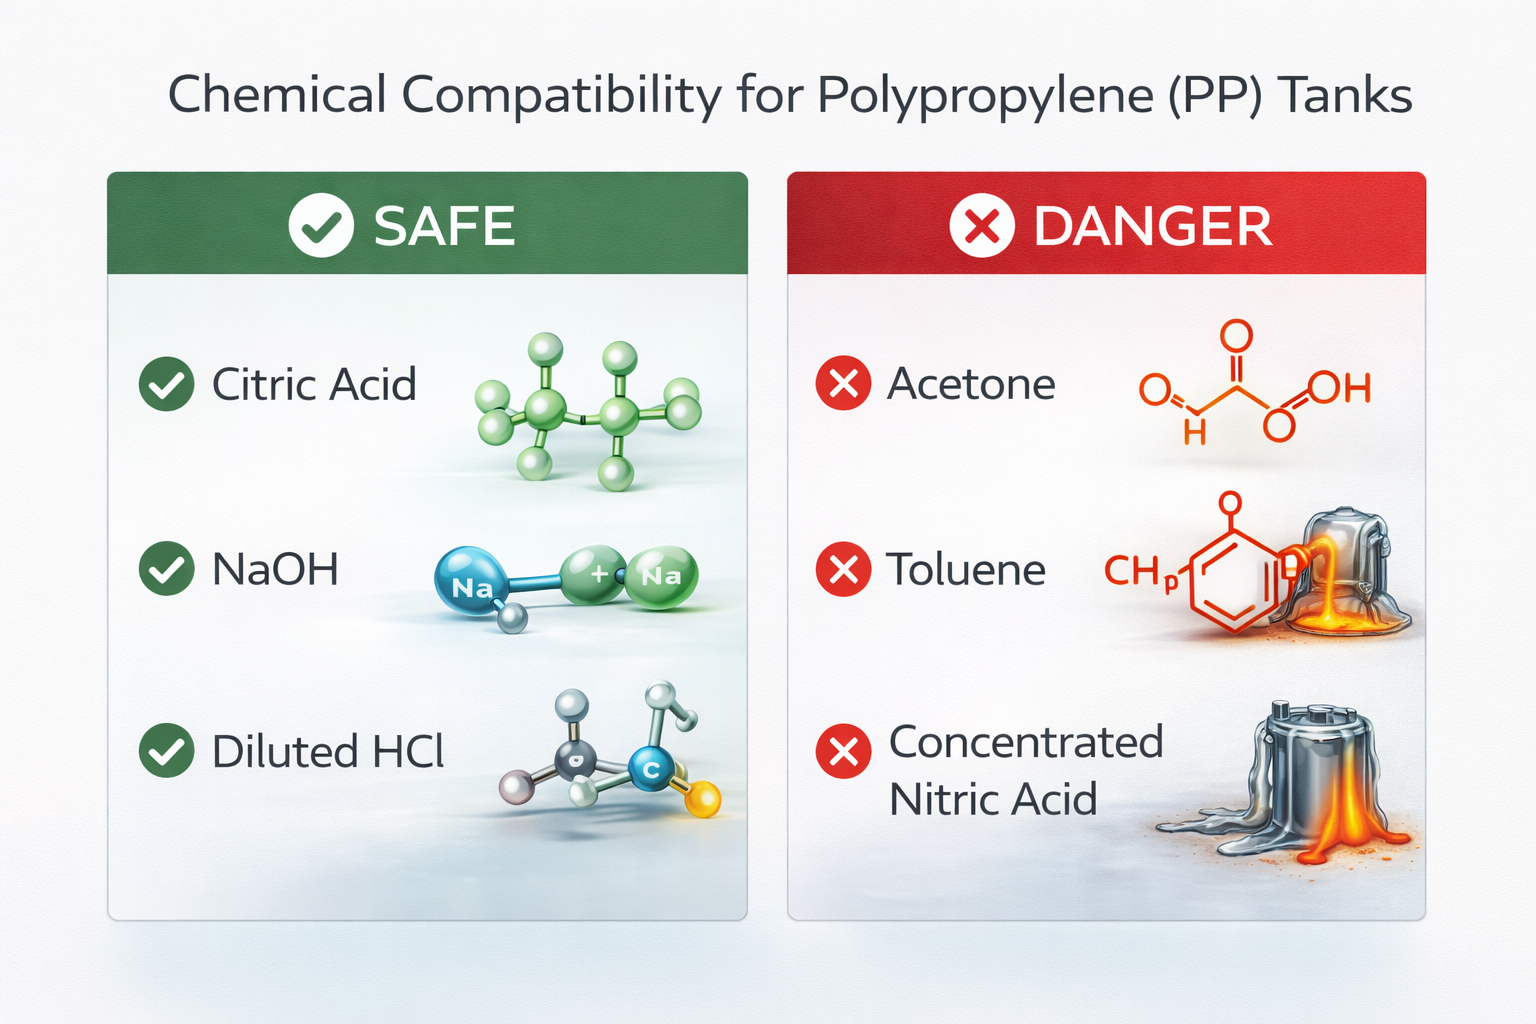
Một sai lầm nghiêm trọng trong vận hành thực tế là sử dụng dung môi hữu cơ mạnh (acetone nguyên chất, MEK, toluene) để “tẩy sạch” cặn bám bên trong bể PP — các dung môi này có thể tấn công và làm mềm bề mặt PP, gây ra trương nở cục bộ và giảm cơ tính thành bể.
Hóa chất vệ sinh được phép sử dụng cho bể PP:
| Loại cặn bám | Hóa chất vệ sinh phù hợp PP | Nồng độ | Nhiệt độ | Thời gian |
|---|---|---|---|---|
| Cặn muối vô cơ (sulfate, carbonate) | HCl loãng (2–5%) hoặc citric acid 5–10% | Như chỉ định | Nhiệt độ phòng | 30–120 phút |
| Cặn oxit kim loại (Fe, Cu, Ni) | HCl 5–10% + chất ức chế ăn mòn | 5–10% HCl | < 40°C | 60–180 phút |
| Cặn hữu cơ và dầu mỡ | NaOH 2–5% + chất hoạt động bề mặt | 2–5% | < 50°C | 30–60 phút |
| Cặn sinh học (biofilm) | NaOCl 0,5–2% hoặc H₂O₂ 3–5% | Như chỉ định | < 40°C | 30–60 phút |
| Cặn polymer/sơn | Không dùng dung môi — nạo cơ học nhẹ | — | — | — |
Tuyệt đối không sử dụng với bể PP:
- Acetone nguyên chất, MEK nguyên chất, toluene, xylene, DCM dạng lỏng nguyên chất
- Hơi nước nóng > 100°C trực tiếp vào thành bể PP tiêu chuẩn (không phải PP-H chịu nhiệt cao)
- Axit sulfuric > 70% hoặc axit nitric > 40% ở bất kỳ nhiệt độ nào
- Hỗn hợp oxy hóa mạnh (H₂SO₄ + H₂O₂, HNO₃ + HCl)
4.2. Quy trình CIP (Clean-In-Place) cho bể PP trong sản xuất thực phẩm và dược phẩm
Với bể PP trong ngành thực phẩm và dược phẩm, quy trình CIP phải tuân thủ tiêu chuẩn 3-A Sanitary Standards hoặc EHEDG (European Hygienic Engineering & Design Group):
Chuỗi CIP tiêu chuẩn cho bể PP thực phẩm:
- Xả cạn và rửa sơ bộ bằng nước sạch (nhiệt độ phòng) — loại bỏ phần lớn cặn bám lỏng lẻo
- Rửa kiềm (Alkaline Wash): NaOH 1–2% ở 50–60°C (không vượt 60°C với PP-R), thời gian lưu 15–30 phút — loại bỏ cặn protein, lipid và biofilm
- Tráng nước trung gian bằng nước khử ion (DI water) — loại bỏ hoàn toàn kiềm
- Rửa axit (Acid Wash, nếu cần): Axit citric 0,5–1,5% hoặc H₃PO₄ 0,5–1% ở nhiệt độ phòng — loại bỏ cặn khoáng và cặn sữa
- Tráng nước cuối bằng DI water cho đến pH trung tính
- Khử trùng (Sanitization): H₂O₂ 0,1–0,3% hoặc PAA (peracetic acid) 0,1–0,2% ở nhiệt độ phòng, không cần tráng lại trước khi nạp sản phẩm
4.3. Quy trình làm trống và vệ sinh an toàn bể chứa hóa chất nguy hiểm
Trước mọi công tác kiểm tra nội thất hoặc sửa chữa bể PP chứa hóa chất nguy hiểm, phải thực hiện đầy đủ quy trình LOTO (Lock Out — Tag Out) và kiểm tra không khí:
Bước 1 — Xả cạn và cách ly: Đóng toàn bộ van cấp và xả, đặt mù đường ống (blind flange), dán nhãn LOTO tại tất cả điểm năng lượng
Bước 2 — Trung hòa hóa chất dư: Tráng bể bằng nước sạch tối thiểu 3 lần, kiểm tra pH nước tráng lần cuối đạt 6–8 trước khi cho phép tiếp cận
Bước 3 — Thông gió và kiểm tra không khí: Thông gió bể tối thiểu 15–30 phút bằng quạt cưỡng bức, đo nồng độ khí độc (theo danh mục hóa chất đã chứa) và nồng độ oxy bằng thiết bị đo khí đa thông số (multi-gas detector) — xác nhận:
- O₂: 19,5–23,5% (v/v)
- VOC / hơi hóa chất: < 10% LEL (nếu dễ cháy) hoặc < 0,5 × OEL (nếu độc)
Bước 4 — Trang bị PPE và xác nhận vào không gian hạn chế: Với bể kín có nắp đậy, áp dụng quy trình Confined Space Entry Permit theo TCVN 9592:2013
5. Kỹ Thuật Sửa Chữa Bể PP Tại Chỗ — Hàn Nhiệt Vá Hư Hỏng Cục Bộ
5.1. Phân loại mức độ hư hỏng và phương án xử lý
| Mức độ hư hỏng | Mô tả | Phương án xử lý | Khả thi tại chỗ? |
|---|---|---|---|
| Cấp 1 — Nhẹ | Vi nứt bề mặt (< 0,5mm sâu), trầy xước | Đánh nhẵn bề mặt + hàn đùn phủ lớp mỏng | ✅ Có |
| Cấp 2 — Trung bình | Nứt thấu qua thành bể (< 50mm dài), lỗ nhỏ | Hàn đùn vá điểm (extrusion weld repair) | ✅ Có |
| Cấp 3 — Nghiêm trọng | Nứt dài > 50mm, nhiều điểm vá | Hàn đùn + gia cường tấm PP đệm | ✅ Có (với thợ lành nghề) |
| Cấp 4 — Rất nghiêm trọng | Biến dạng lớn, nhiều vùng hư hỏng, OIT cạn kiệt | Thay thế toàn bộ bể hoặc phần bể | ❌ Không — cần thay mới |
5.2. Quy trình hàn đùn sửa chữa vết nứt bể PP (Extrusion Weld Repair)
Hàn đùn (extrusion welding) là phương pháp sửa chữa PP tiêu chuẩn theo DVS 2207-4, cho phép thực hiện tại hiện trường bởi thợ hàn nhựa có kinh nghiệm:
Dụng cụ và vật liệu cần thiết:
- Máy hàn đùn PP (extrusion welder) với đầu phun tương thích kích thước que hàn PP
- Que hàn PP (PP welding rod) cùng grade với vật liệu bể — quan trọng: phải là PP cùng loại (PP-H với PP-H, PP-R với PP-R) để đảm bảo tương thích nhiệt và hóa học
- Máy mài góc (angle grinder) với đĩa mài nhựa
- Thiết bị gia nhiệt khí nóng (hot air gun) để làm nóng sơ bộ vùng hàn
- Nhiệt kế bề mặt hồng ngoại (infrared pyrometer) kiểm soát nhiệt độ
Quy trình từng bước:
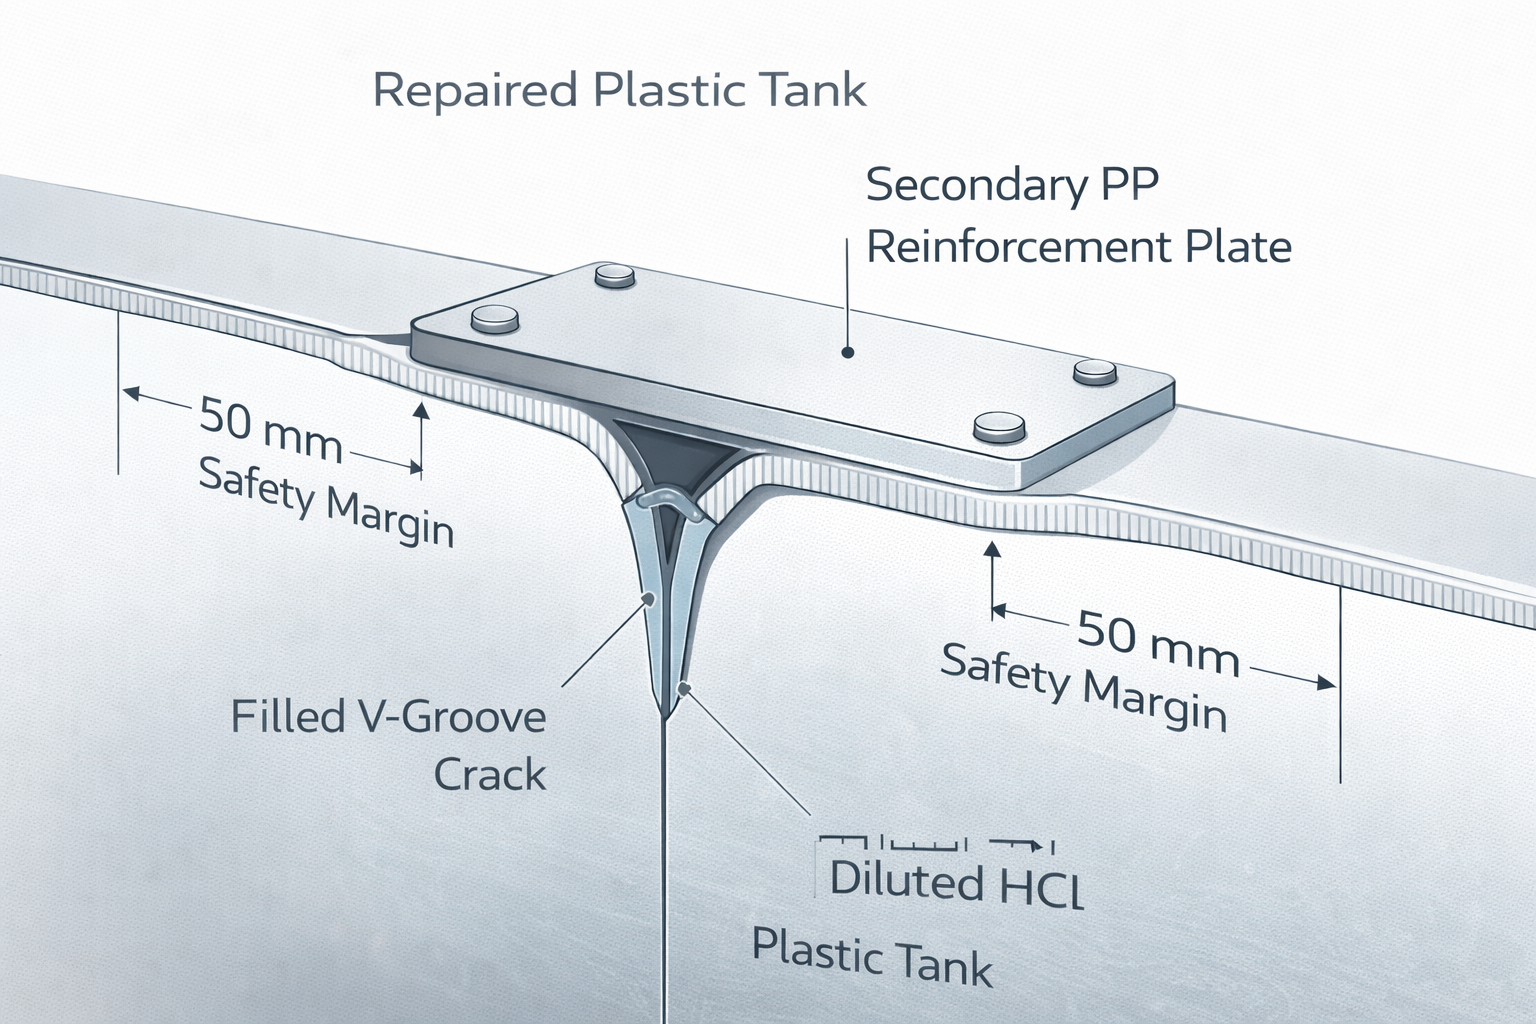
Bước 1 — Chuẩn bị bề mặt (Surface Preparation): Mài rộng vết nứt thành rãnh hình chữ V (V-groove) với góc mở 60–70°, chiều sâu đến hết chiều dày vết nứt + 1–2mm, kéo dài 10mm vượt hai đầu vết nứt. Làm sạch hoàn toàn bụi mài và dầu mỡ bằng ethanol hoặc IPA. Không chạm tay trần vào bề mặt chuẩn bị.
Bước 2 — Sấy ẩm bề mặt (Pre-heating): Sấy bề mặt vùng hàn bằng khí nóng 130–150°C trong 2–3 phút để loại bỏ hoàn toàn độ ẩm tích tụ trong PP — hơi ẩm là nguyên nhân số 1 gây hàn không ngấu trong sửa chữa tại chỗ.
Bước 3 — Hàn đùn (Extrusion Welding): Nhiệt độ đầu phun 210–230°C (tùy grade PP và độ dày). Chuyển động đầu phun đều tốc độ 100–200mm/phút. Áp lực đùn ổn định. Lớp hàn đầu tiên lấp đầy đáy rãnh V; nếu cần hàn nhiều lớp, để nguội < 80°C giữa các lớp để tránh cong vênh nhiệt.
Bước 4 — Gia cường bổ sung (Reinforcement Patch): Với vết nứt > 30mm hoặc tại vị trí tập trung ứng suất (góc bể, nozzle), hàn thêm tấm PP đệm (reinforcing patch) dày tương đương thành bể, kích thước lớn hơn vùng vá tối thiểu 50mm về mỗi phía. Hàn toàn chu vi tấm đệm bằng đường hàn đùn liên tục.
Bước 5 — Kiểm tra mối hàn vá: Sau khi nguội hoàn toàn (tối thiểu 2 giờ), kiểm tra bằng holiday detector và thử áp lực nước cục bộ trước khi đưa bể vào vận hành trở lại.
5.3. Những sai lầm phổ biến trong sửa chữa bể PP cần tránh
Sai lầm 1 — Dùng keo dán thay cho hàn nhiệt:
Keo dán epoxy, keo silicone hay keo cyanoacrylate không bám dính bền vào PP do tính không phân cực của bề mặt PP (low surface energy ~29–30 mN/m). Keo có thể bám tạm thời nhưng bong tách trong vòng 1–6 tháng khi tiếp xúc hóa chất và nhiệt độ vận hành. Hàn nhiệt là phương pháp duy nhất cho sửa chữa bền vững.
Sai lầm 2 — Dùng que hàn PP sai grade:
Hàn PP-R bằng que hàn PP-H (hoặc ngược lại) tạo vùng tiếp giáp có tính chất cơ học trung gian — không đạt đặc tính mong muốn của cả hai vật liệu và tạo ra điểm yếu cơ học tại vùng hàn.
Sai lầm 3 — Hàn trên bề mặt ướt hoặc nhiễm dầu:
Độ ẩm và dầu mỡ ngăn cản kết dính phân tử giữa que hàn và thành bể — dẫn đến mối hàn không ngấu (lack of fusion) ngoài đẹp nhưng độ bền thực tế chỉ đạt 20–40% so với hàn đúng quy trình.
Sai lầm 4 — Không kiểm tra NDT sau sửa chữa:
Đưa bể vào vận hành trực tiếp sau sửa chữa mà không kiểm tra holiday test và thử áp lực là rủi ro cao — mối hàn vá có thể có khuyết tật ẩn chỉ phát hiện được bằng NDT.
6. Quản Lý Tuổi Thọ Bể PP — Quyết Định Sửa Chữa hay Thay Thế
6.1. Mô hình dự báo tuổi thọ còn lại (Remaining Useful Life — RUL)
Quyết định tiếp tục sửa chữa vs. thay thế bể PP là bài toán kinh tế kỹ thuật cần được đánh giá định lượng, không phải cảm tính:
Phương pháp đánh giá RUL đơn giản hóa cho bể PP công nghiệp:
RUL (năm) = [t_design_life × (OIT_current / OIT_original)] × Correction_Factor_Temperature
Trong đó:
- t_design_life: Tuổi thọ thiết kế danh nghĩa (thường 20–25 năm ở 20°C)
- OIT_current / OIT_original: Tỷ lệ OIT còn lại (đo từ mẫu bể thực tế)
- Correction_Factor_Temperature: Hệ số hiệu chỉnh nhiệt độ (< 1,0 nếu vận hành ở nhiệt độ cao hơn 20°C)
Ngưỡng quyết định thực tiễn:
| OIT còn lại | Độ dày thành bể còn lại | Mức độ biến dạng hình học | Quyết định khuyến nghị |
|---|---|---|---|
| > 70% ban đầu | > 90% thiết kế | Không đáng kể | Tiếp tục vận hành bình thường |
| 50–70% ban đầu | 80–90% thiết kế | Nhỏ, ổn định | Tăng tần suất kiểm tra, lên kế hoạch thay thế 3–5 năm tới |
| 30–50% ban đầu | 70–80% thiết kế | Trung bình, tăng dần | Đánh giá kỹ thuật toàn diện, lập kế hoạch thay thế 1–2 năm tới |
| < 30% ban đầu | < 70% thiết kế | Lớn hoặc không ổn định | Thay thế ngay — rủi ro sự cố cao |
6.2. Phân tích chi phí sửa chữa vs. thay thế
Nguyên tắc kinh tế: Chi phí sửa chữa tích lũy không nên vượt 60–70% chi phí thay bể mới tương đương trong bất kỳ chu kỳ 2–3 năm nào. Nếu vượt ngưỡng này, đầu tư vào bể mới cho LCC (Life Cycle Cost) thấp hơn trong dài hạn.
6.3. Lập hồ sơ bảo trì thiết bị (Maintenance History Record)
Hồ sơ bảo trì đầy đủ là tài sản kỹ thuật quan trọng cho quản lý tuổi thọ bể PP:
- Hồ sơ thiết bị (Equipment Record): Thông số kỹ thuật thiết kế, grade PP, ngày chế tạo, nhà cung cấp, kết quả OIT ban đầu
- Nhật ký vận hành (Operation Log): Lịch sử nhiệt độ, hóa chất chứa, sự kiện bất thường
- Biên bản kiểm tra định kỳ (Inspection Report): Kết quả UTM, OIT, kiểm tra hình học theo từng lần kiểm tra
- Lịch sử sửa chữa (Repair History): Vị trí, phương pháp và kết quả NDT sau sửa chữa
- Phân tích xu hướng (Trend Analysis): Đồ thị OIT theo thời gian, độ dày thành bể theo thời gian, biến dạng hình học theo thời gian
Hồ sơ này là dữ liệu đầu vào cho mô hình dự báo RUL và là bằng chứng tuân thủ pháp lý trong trường hợp kiểm tra của cơ quan quản lý an toàn và môi trường.
7. Bảo Dưỡng Bể PP Theo Từng Ngành Đặc Thù
7.1. Bể PP trong ngành mạ điện — Môi trường khắc nghiệt nhất
Thách thức đặc thù: Chu kỳ nạp-xả liên tục, nhiệt độ dao động 30–70°C, tiếp xúc đồng thời dung dịch điện ly nồng độ cao và dòng điện một chiều kết tủa kim loại.
Điểm bảo dưỡng ưu tiên:
- Kiểm tra vùng tiếp xúc điện cực với thành bể — điểm phóng điện hồ quang cục bộ có thể gây cháy xém PP
- Vệ sinh định kỳ cặn kim loại kết tủa trên thành bể bằng HCl loãng (không dùng cơ học mạnh) — cặn kim loại cứng gây mài mòn bề mặt PP khi khuấy
- Kiểm tra hệ thống tiếp địa PP-EL mỗi 3 tháng — điện trở tăng dần do bám cặn trên điểm tiếp địa
7.2. Bể PP trong ngành xử lý nước thải — Môi trường thay đổi pH cực trị
Thách thức đặc thù: Tiếp xúc kiềm mạnh (NaOH, pH 12–13) và axit (H₂SO₄, pH 1–2) xen kẽ trong quá trình điều chỉnh pH, kèm tải trọng cặn lơ lửng gây mài mòn cơ học.
Điểm bảo dưỡng ưu tiên:
- Kiểm tra mài mòn cơ học vùng đáy bể và vùng phun hóa chất — cặn lơ lửng trong nước thải gây mòn bề mặt PP nhanh hơn điều kiện dung dịch sạch
- Kiểm tra vùng tiếp xúc khuấy cánh với thành bể — rung động của cánh khuấy truyền qua dung dịch tạo tải trọng động lên thành bể
- Theo dõi đọng nước tại các đường gân stiffener — nước thải bị kẹt có thể gây ăn mòn sinh học (MIC) trên bề mặt PP trong dài hạn
7.3. Bể PP trong ngành thực phẩm và dược phẩm — Yêu cầu vệ sinh nghiêm ngặt
Thách thức đặc thù: Yêu cầu vệ sinh cấp GMP, kiểm soát nhiễm khuẩn chéo, tần suất CIP cao (có thể hàng ngày).
Điểm bảo dưỡng ưu tiên:
- Kiểm tra tính toàn vẹn bề mặt nội thất định kỳ — vết trầy xước hay vi nứt là ổ vi khuẩn không thể vệ sinh triệt để bằng CIP thông thường
- Kiểm tra đặc tính bề mặt (surface energy) bằng test giọt nước — nếu bề mặt PP lão hóa bắt đầu trở nên ưa nước (hydrophilic) do oxy hóa, khả năng kháng bám dính vi khuẩn giảm
- Đánh giá di cư phụ gia (additive migration) theo chu kỳ 5 năm bằng phương pháp chiết xuất và phân tích hóa học — đặc biệt quan trọng với bể tiếp xúc thực phẩm theo quy định EU 10/2011 và FDA 21 CFR
8. Lịch Bảo Dưỡng Tổng Hợp — Công Cụ Triển Khai Ngay
Bảng lịch bảo dưỡng bể nhựa PP tiêu chuẩn
| Hạng mục | Hàng ngày | Hàng tuần | 6 tháng | Hàng năm | 3–5 năm |
|---|---|---|---|---|---|
| Kiểm tra rò rỉ trực quan | ✅ | ✅ | ✅ | ✅ | ✅ |
| Gõ kiểm tra âm thanh thành bể | — | ✅ | ✅ | ✅ | ✅ |
| Kiểm tra mối hàn bằng đèn raking light | — | ✅ | ✅ | ✅ | ✅ |
| Vệ sinh nội thất bể (CIP/rửa) | — | Theo nhu cầu | ✅ | ✅ | ✅ |
| Đo độ dày thành bể (UTM) | — | — | ✅ | ✅ | ✅ |
| Kiểm tra điện (Holiday Test) mối hàn | — | — | ✅ | ✅ | ✅ |
| Đo biến dạng hình học bể | — | — | ✅ | ✅ | ✅ |
| Thử áp lực thủy tĩnh | — | — | — | ✅ | ✅ |
| Kiểm tra và thay gioăng mặt bích | — | — | — | ✅ (kiểm tra) | ✅ (thay) |
| Đo điện trở tiếp địa (PP-EL) | — | — | ✅ | ✅ | ✅ |
| Phân tích OIT mẫu PP | — | — | — | — | ✅ |
| Đo MFI mẫu PP | — | — | — | — | ✅ |
| Đánh giá RUL và lập kế hoạch | — | — | — | ✅ | ✅ |
9. Kết Luận Và Khuyến Nghị Hành Động
Bảo dưỡng bể nhựa PP đúng cách không phải là chi phí — đây là chiến lược đầu tư bảo vệ tài sản sản xuất với tỷ suất lợi ích/chi phí cao nhất trong danh mục bảo trì thiết bị nhà máy. Bể PP được bảo dưỡng bài bản theo chương trình RCM (Reliability-Centered Maintenance) có thể đạt tuổi thọ thực tế 25–30 năm — gần gấp đôi tuổi thọ của bể PP không được bảo dưỡng trong cùng điều kiện vận hành.
5 hành động triển khai ngay:
- Xây dựng hồ sơ kỹ thuật đầy đủ cho từng bể PP — thông số thiết kế, grade vật liệu, OIT ban đầu làm giá trị cơ sở (baseline) cho theo dõi dài hạn
- Lập lịch kiểm tra định kỳ theo bảng tổng hợp trong bài — tích hợp vào hệ thống CMMS (Computerized Maintenance Management System) của nhà máy
- Đào tạo vận hành viên nhận biết dấu hiệu hư hỏng sớm của bể PP — đặc biệt kiểm tra rò rỉ hàng ngày và báo cáo ngay các dấu hiệu bất thường
- Lập kho phụ tùng tồn kho tối thiểu: Que hàn PP cùng grade, gioăng mặt bích PP/PTFE, thiết bị đo độ dày siêu âm cầm tay — để đảm bảo năng lực phản ứng nhanh khi phát hiện hư hỏng
- Lên kế hoạch thay thế theo RUL: Đưa kế hoạch thay bể PP vào ngân sách CAPEX trước khi thiết bị hư hỏng khẩn cấp — luôn rẻ hơn 30–50% so với thay thế trong tình huống khẩn cấp
Từ khóa SEO liên quan: bảo dưỡng bể nhựa PP, quy trình kiểm tra bể PP công nghiệp, sửa chữa bể PP hàn nhiệt, kéo dài tuổi thọ bể chứa hóa chất, bảo trì bể mạ điện nhựa PP, vệ sinh bể PP thực phẩm dược phẩm, kiểm tra độ dày thành bể siêu âm, OIT bể nhựa PP lão hóa, holiday test bể PP, quy trình bảo trì thiết bị nhựa công nghiệp
Bài viết được biên soạn dựa trên tiêu chuẩn kỹ thuật DVS 2203/2205/2207, EN 13121, ISO 9080, NFPA 77, IEC 60079-32-1 và kinh nghiệm thực tiễn quản lý bảo trì thiết bị bể nhựa PP tại các nhà máy công nghiệp hóa chất, mạ điện, thực phẩm và dược phẩm tại Việt Nam. Các thông số kỹ thuật và giá trị ngưỡng mang tính định hướng — áp dụng cụ thể cần tham chiếu thêm dữ liệu từ nhà sản xuất thiết bị và điều kiện vận hành thực tế.
