
| 25+
năm tuổi thọ Bể PP trong môi trường ăn mòn |
85%
tỷ lệ tái chế Vật liệu PP cuối vòng đời |
60%
giảm khối lượng So sánh với bể thép cùng thể tích |
90%+
hiệu suất xử lý Hóa chất công nghiệp tương thích |
I. SẢN XUẤT XANH VÀ BÀI TOÁN VẬT LIỆU CÔNG NGHIỆP
Green Manufacturing Paradigm & The Industrial Material Equation
1.1. Sản xuất xanh (Green Manufacturing) – Khung khái niệm và tiêu chí định lượng
Sản xuất xanh (Green Manufacturing – GM) là mô hình sản xuất công nghiệp tích hợp ba trụ cột bền vững: hiệu quả kinh tế (economic efficiency), trách nhiệm môi trường (environmental stewardship) và tuân thủ xã hội (social compliance), thông qua việc tối thiểu hóa tiêu thụ tài nguyên, giảm phát thải ô nhiễm tại nguồn (pollution prevention at source) và áp dụng công nghệ sạch (cleaner production technology – CPT) trong toàn bộ chuỗi giá trị sản xuất.
Theo tiêu chuẩn ISO 14001:2015 (Hệ thống quản lý môi trường) và ISO 50001:2018 (Hệ thống quản lý năng lượng), một nhà máy hiện đại hướng đến sản xuất xanh phải đáp ứng các chỉ số hiệu suất môi trường (Environmental Performance Indicators – EPI) trên toàn bộ vòng đời sản phẩm (product life cycle), từ giai đoạn khai thác nguyên liệu thô (raw material extraction) đến giai đoạn thải bỏ cuối vòng đời (end-of-life disposal). Trong khuôn khổ đó, lựa chọn vật liệu thiết bị sản xuất là một quyết định chiến lược ảnh hưởng trực tiếp đến dấu chân carbon (carbon footprint), hiệu quả sử dụng năng lượng (energy use efficiency) và chỉ số tuân thủ pháp lý môi trường của nhà máy.
1.2. Áp lực chuyển dịch sang sản xuất xanh tại Việt Nam
| Động lực chuyển dịch | Văn bản / Chính sách | Yêu cầu kỹ thuật đặt ra cho nhà máy |
| Luật pháp trong nước | Luật BVMT 2020; NĐ 08/2022; NĐ 45/2022 | Quan trắc khí thải CEMS; kiểm soát phát thải khí nhà kính (GHG); EPR vật liệu nhựa |
| Cam kết Net Zero 2050 | COP26 – cam kết của Việt Nam; Quyết định 896/QĐ-TTg 2022 | Giảm phát thải Scope 1, 2, 3; chứng chỉ carbon; kiểm kê GHG quốc gia |
| Thị trường xuất khẩu EU | EU CBAM (Carbon Border Adjustment Mechanism) từ 2026 | Khai báo hàm lượng carbon nhúng trong sản phẩm xuất khẩu sang EU |
| ESG & tài chính xanh | Thông tư 17/2022/TT-NHNN; khung tín dụng xanh Việt Nam | Báo cáo ESG theo GRI/TCFD; điều kiện tiếp cận vốn vay lãi suất ưu đãi xanh |
| Tiêu chuẩn chuỗi cung ứng quốc tế | ISO 14001; SA8000; RoHS; REACH (EU) | Quản lý hóa chất; không sử dụng vật liệu cấm; truy xuất nguồn gốc vật liệu |
| Chương trình Nhà máy xanh quốc gia | Quyết định 889/QĐ-TTg 2020 – Chương trình sử dụng năng lượng tiết kiệm | Giảm cường độ tiêu thụ năng lượng ≥ 5–8% mỗi 5 năm; kiểm toán năng lượng bắt buộc |
1.3. Vai trò vật liệu thiết bị trong chiến lược Nhà máy xanh
Trong cơ cấu chi phí vòng đời (LCC) của một nhà máy hóa chất, xi mạ, xử lý nước thải hoặc sản xuất thực phẩm, thiết bị chứa đựng và vận chuyển chất lỏng (liquid containment & transfer equipment) chiếm 15–25% tổng chi phí vốn đầu tư (CAPEX) và 10–18% chi phí vận hành hàng năm (OPEX) do các yêu cầu bảo trì chống ăn mòn, thay thế và xử lý chất thải thiết bị hỏng. Lựa chọn vật liệu sai có thể dẫn đến:
- Sự cố ăn mòn và rò rỉ hóa chất (chemical spill) – phát sinh chi phí khắc phục, phạt vi phạm môi trường và tổn thất dừng máy (unplanned downtime) ngoài kế hoạch.
- Phát sinh chất thải nguy hại (hazardous waste) từ thiết bị ăn mòn – tăng chi phí xử lý chất thải và rủi ro trách nhiệm pháp lý môi trường lâu dài.
- Phát thải gián tiếp Scope 3 cao (embodied carbon) – ảnh hưởng đến điểm ESG và khả năng tiếp cận tín dụng xanh, thị trường xuất khẩu EU CBAM.
| 🌿 Định vị chiến lược Bể nhựa PP trong nhà máy xanh
• PP (Polypropylene) là vật liệu nhiệt dẻo kỹ thuật đáp ứng đồng thời cả ba trụ cột của Green Manufacturing: hiệu quả kinh tế (LCC thấp), trách nhiệm môi trường (tái chế hoàn toàn, carbon footprint thấp) và an toàn vận hành (không phát thải chất độc hại). • Chứng nhận tiếp xúc thực phẩm (FDA 21 CFR, EU 10/2011) và không chứa BPA/phthalate – yếu tố RoHS & REACH compliance – đáp ứng chuỗi cung ứng quốc tế khắt khe nhất. • Khả năng tái chế cơ học > 85% và mã tái chế #5 – đáp ứng trực tiếp yêu cầu EPR theo Luật BVMT 2020 và lộ trình Quyết định 1316/QĐ-TTg về quản lý chất thải nhựa. |
II. BỂ NHỰA PP VÀ CÁC CHỈ SỐ HIỆU SUẤT XANH CỦA NHÀ MÁY
PP Tanks & Factory Green Performance Indicators – Quantitative Analysis
2.1. Đóng góp vào chỉ tiêu giảm phát thải khí nhà kính (GHG Scope 1, 2, 3)
Phân tích phát thải GHG theo chuẩn GHG Protocol Corporate Standard phân loại nguồn phát thải của nhà máy thành ba phạm vi (Scope). Bể nhựa PP tác động tích cực đến cả ba Scope thông qua các cơ chế sau:
| Phạm vi phát thải GHG | Nguồn phát thải liên quan đến thiết bị chứa | Tác động của Bể PP | Mức giảm ước tính |
| Scope 1 – Phát thải trực tiếp | Rò rỉ hóa chất, sự cố ăn mòn bể thép gây phát thải VOCs | Bề mặt PP trơ hóa học – không phản ứng, không phát thải VOCs | Giảm 80–95% rủi ro rò rỉ vs. bể thép CS |
| Scope 2 – Năng lượng gián tiếp | Năng lượng sơn phủ, bảo trì chống ăn mòn bể thép định kỳ | Không yêu cầu sơn phủ, coating – giảm năng lượng bảo trì | Tiết kiệm 15–30 kWh/m² bề mặt/năm |
| Scope 3 – Chuỗi giá trị | Carbon nhúng trong sản xuất thiết bị (embodied carbon) | PP tái chế: embodied carbon 0,4–0,7 kg CO₂/kg vs. FRP 3,5–5,0 kg CO₂/kg | Giảm 70–85% embodied carbon so với FRP |
2.2. Hiệu quả sử dụng tài nguyên nước và hóa chất (Resource Efficiency)
Trong nhà máy xanh, chỉ số cường độ sử dụng tài nguyên (Resource Use Intensity – RUI) là thước đo hiệu quả sản xuất bền vững. Bể nhựa PP đóng góp trực tiếp vào cải thiện RUI thông qua các đặc tính vật liệu nội tại:
- Không thôi ion kim loại vào dung dịch (Zero metal ion leaching): Bể thép carbon trong môi trường axit giải phóng ion Fe²⁺/Fe³⁺ làm ô nhiễm dung dịch hóa chất – gây tổn thất hóa chất, tăng tần suất thay thế dung dịch và phát sinh nước thải kim loại nặng. Bể PP loại trừ hoàn toàn cơ chế này – giảm tiêu thụ hóa chất thay thế 10–30%/năm trong các ứng dụng điện phân và xử lý bề mặt.
- Bề mặt nhẵn không xốp (Smooth non-porous surface – Ra < 1,6 μm): Giảm thiểu tích tụ cặn khoáng (scale deposition) và vi sinh vật (biofilm formation) – giảm tần suất vệ sinh hóa học từ hàng tháng xuống hàng quý; tiết kiệm nước rửa và hóa chất CIP (Clean-in-Place) 25–40%.
- Hệ số dẫn nhiệt thấp (Thermal conductivity λ ≈ 0,22 W/m·K): Cách nhiệt tự nhiên tốt hơn bể thép (λ_steel ≈ 50 W/m·K) – giảm tổn thất nhiệt trong các bể gia nhiệt (heated process tanks), tiết kiệm năng lượng gia nhiệt 15–25% trong ứng dụng bể mạ điện nhiệt độ 40–70°C.
2.3. Tích hợp Bể PP vào hệ thống quản lý môi trường ISO 14001
Theo yêu cầu của ISO 14001:2015 điều khoản 6.1 (Rủi ro và cơ hội) và điều khoản 8.1 (Kiểm soát vận hành), doanh nghiệp phải xác định và kiểm soát các khía cạnh môi trường đáng kể (significant environmental aspects) trong quá trình sản xuất. Lựa chọn vật liệu thiết bị chứa đựng là một khía cạnh môi trường đáng kể cần được kiểm soát và cải thiện liên tục (continual improvement) theo vòng PDCA (Plan-Do-Check-Act):
| Vòng PDCA ISO 14001 | Yêu cầu tiêu chuẩn | Đóng góp của Bể PP | Bằng chứng khách quan (Objective Evidence) |
| PLAN – Lập kế hoạch | Xác định khía cạnh môi trường đáng kể; thiết lập mục tiêu EMS | PP được lựa chọn dựa trên LCA và LCC – có tài liệu hóa đầy đủ | Báo cáo LCA/LCC; ma trận đánh giá rủi ro vật liệu |
| DO – Thực hiện | Kiểm soát vận hành; năng lực nhà cung cấp; truy xuất vật liệu | Chứng nhận FDA/EU 10/2011; truy xuất MFI và grade PP; hàn nhiệt chuẩn DVS | Chứng nhận vật liệu; hồ sơ kiểm tra hàn DVS 2207-1 |
| CHECK – Kiểm tra | Quan trắc và đo lường hiệu suất môi trường (EPIs) | CEMS giám sát rò rỉ; theo dõi tiêu thụ hóa chất; kiểm tra bể định kỳ | Nhật ký kiểm tra bể; dữ liệu CEMS; hóa đơn tiêu thụ hóa chất |
| ACT – Cải tiến | Khắc phục sự cố; cải tiến liên tục; xem xét lãnh đạo | Thay thế bể thép bằng PP trong kế hoạch cải tiến môi trường hàng năm | Kế hoạch cải tiến EMS; báo cáo xem xét lãnh đạo ISO 14001 |
III. ỨNG DỤNG CHUYÊN SÂU TRONG NHÀ MÁY HIỆN ĐẠI
In-Depth Applications of PP Tanks Across Modern Industrial Facilities
3.1. Nhà máy sản xuất thực phẩm và đồ uống (F&B – Food & Beverage)
Ngành F&B đặt ra đồng thời hai yêu cầu đối lập nhau về vật liệu: kháng hóa học đủ mạnh để chịu đựng CIP/SIP (Clean-in-Place / Sterilize-in-Place) bằng NaOH, axit nitric, axit peracetic và dung dịch clo – nhưng đồng thời phải tuyệt đối an toàn thực phẩm, không phát thải chất độc hại, không mùi và không màu vào sản phẩm. PP homopolymer cấp thực phẩm (food-contact grade) đáp ứng cả hai yêu cầu này theo các chứng nhận:
- FDA 21 CFR § 177.1520 (Mỹ): Cho phép tiếp xúc với thực phẩm ở nhiệt độ đến 121°C (điều kiện tiệt trùng) – PP là vật liệu duy nhất trong nhóm polyolefin được cấp phép ở ngưỡng nhiệt độ này.
- EU Regulation 10/2011 (Châu Âu): PP không chứa bisphenol A (BPA-free), không chứa phthalate (DEHP, DBP, BBP), không có monomer vinyl chloride – tuân thủ đầy đủ yêu cầu tiếp xúc thực phẩm của thị trường EU. Đây là điều kiện tiên quyết cho hàng xuất khẩu thực phẩm sang EU.
- Không hấp thụ mùi và hương liệu (Flavor & Odor Non-absorption): PP không thôi hương vào sản phẩm và không giữ lại mùi từ chu kỳ sản xuất trước – đảm bảo chất lượng cảm quan (organoleptic quality) nhất quán.
| Vị trí trong dây chuyền F&B | Chức năng kỹ thuật | Hóa chất tiếp xúc | Nhiệt độ vận hành |
| Bể CIP/SIP (vệ sinh tại chỗ) | Pha chế & lưu trữ dung dịch NaOH, HNO₃, PAA | NaOH 2–4%, HNO₃ 1–2%, Peracetic acid ≤ 0,5% | 20–80°C |
| Bể chứa nguyên liệu phụ | Lưu trữ siro, nước ép, dung dịch đường, phụ gia | Axit citric, axit ascorbic, dung dịch đường ≤ 70% | 5–50°C |
| Bể pha chế nước muối & brine | Chế biến thực phẩm muối, nước tương, sốt lên men | NaCl bão hòa, axit lactic, axit acetic | 15–60°C |
| Bể xử lý nước cấp (Water Pre-treatment) | Softener, RO permeate storage, nước khử khoáng | NaCl tái sinh, H₂SO₄ pha loãng | Môi trường |
| Bể trung hòa nước thải F&B | Trung hòa pH trước hệ thống xử lý sinh học | pH 3–12, hỗn hợp hữu cơ | 20–45°C |
3.2. Nhà máy điện tử và bán dẫn (Electronics & Semiconductor)
Ngành sản xuất vi mạch (IC fabrication), PCB (Printed Circuit Board) và linh kiện điện tử là một trong những ngành có yêu cầu khắt khe nhất về độ tinh khiết hóa chất và vật liệu thiết bị. Quy trình photolithography, wet etching, chemical mechanical planarization (CMP) và electroplating sử dụng hàng loạt hóa chất cực mạnh ở nồng độ cao: HF (axit flohidric), H₂O₂ đặc, H₃PO₄, KOH, dung dịch SC-1/SC-2 (standard clean), và nhiều loại dung môi hữu cơ đặc thù.
- Bể wet bench và bể etching: PP cấp ultra-clean (UPW-grade) được sử dụng làm bể wet process trong phòng sạch (cleanroom class ISO 5–7). Yêu cầu extractables & leachables (E&L) cực thấp – kiểm tra theo SEMI F57 (ultra-pure water system materials standard) – PP đáp ứng do bản chất không phân cực không có phụ gia di trú vào dung dịch.
- Bể mạ đồng và niken (Copper & Nickel Plating Tank): Dung dịch điện phân CuSO₄ + H₂SO₄ (acid copper bath) và NiSO₄ + NiCl₂ + H₃BO₃ (Watts nickel bath) – PP kháng hoàn toàn trong dải pH 0–7 ở nhiệt độ 25–60°C.
- Bể lưu trữ hóa chất CMP slurry: Slurry mài hóa cơ học chứa hạt mài SiO₂/Al₂O₃ dạng huyền phù trong môi trường pH 2–11 – PP chịu được môi trường hạt mài mà không bị mài mòn (abrasion resistance đủ cho ứng dụng lưu trữ tĩnh).
3.3. Nhà máy dệt nhuộm và hoàn tất vải (Textile & Finishing)
Công đoạn nhuộm và hoàn tất vải tiêu thụ lượng nước và hóa chất lớn nhất trong chuỗi giá trị dệt may. Các bể nhuộm, bể giặt, bể xử lý kiềm và bể trung hòa phải chịu đựng sự thay đổi nhiệt độ (thermal cycling) liên tục từ nhiệt độ môi trường đến 90–95°C, đồng thời tiếp xúc với hỗn hợp phức tạp của thuốc nhuộm, chất hoạt động bề mặt, kiềm và axit:
| Công đoạn | Hóa chất đặc trưng | pH / Nhiệt độ | Yêu cầu vật liệu bể | Đánh giá PP |
| Tiền xử lý (scouring) | NaOH 5–10 g/L, Na₂CO₃, H₂O₂ 2–5% | pH 10–12 / 80–95°C | Kháng kiềm nóng; bề mặt nhẵn không bắt cặn | Tốt (khuyến nghị ≤ 80°C liên tục) |
| Nhuộm hoạt tính (reactive dyeing) | Thuốc nhuộm hoạt tính, NaCl 40–80 g/L, Na₂CO₃ | pH 10–12 / 60°C | Không hấp thụ màu; chống muối; không gỉ | Xuất sắc |
| Nhuộm phân tán (disperse dyeing) | Thuốc nhuộm phân tán, axit acetic, chất tải (carrier) | pH 4–5 / 130°C (trong HT) | Chịu áp suất cao và nhiệt độ cao | PP-R copolymer (gia cường) hoặc HDPE |
| Hoàn tất chống nhàu (resin finish) | Dimethylol DHEU, MgCl₂ xúc tác, axit citric | pH 4–6 / 60°C | Kháng formaldehyde; bề mặt nhẵn | Tốt – Xuất sắc |
| Trung hòa nước thải dệt | H₂SO₄ loãng + NaOH, chất keo tụ PAC | pH 1–13 / môi trường | Kháng hóa chất rộng; giá thành hợp lý | Xuất sắc |
3.4. Nhà máy dược phẩm và hóa mỹ phẩm (Pharma & Personal Care)
Ngành dược phẩm chịu sự kiểm soát pháp lý nghiêm ngặt nhất trong số các ngành sản xuất: mọi vật liệu tiếp xúc với sản phẩm hoặc dung dịch trung gian đều phải chứng minh được sự tuân thủ GMP (Good Manufacturing Practice – WHO, EU GMP, US FDA 21 CFR Part 211) và không có tác động bất lợi đến chất lượng, độ tinh khiết và hiệu lực dược phẩm. PP cấp dược phẩm đáp ứng:
- USP <661> / EP 3.1.6: Tiêu chuẩn polymer polyolefin trong dược phẩm – kiểm tra extractables (chất chiết xuất) và leachables (chất thôi) đạt ngưỡng không gây tác hại dược lý.
- 21 CFR Part 177.1520: Quy định FDA cho tiếp xúc dược phẩm – PP không chứa phụ gia hóa dẻo, không chứa cadmium hoặc chì trong chất ổn định nhiệt (thermal stabilizer).
- Tương thích với hệ thống WFI (Water for Injection) và Purified Water (PW): PP không thôi ion vào nước tinh khiết ở nhiệt độ vận hành ≤ 80°C – duy trì conductivity của WFI < 1,3 μS/cm theo Ph. Eur. 2.2.38.
IV. THIẾT KẾ VÀ TÍCH HỢP BỂ PP TRONG NHÀ MÁY THÔNG MINH
Engineering Design & Smart Factory Integration of PP Tank Systems
4.1. Nguyên tắc thiết kế kỹ thuật bể PP công nghiệp
◆ 4.1.1. Tính toán độ dày thành bể (Wall Thickness Calculation)
Chiều dày thành bể PP được tính toán theo tiêu chuẩn DVS 2205-1 (thiết kế tĩnh bể nhựa chứa hóa chất) dựa trên tổ hợp tải trọng: áp suất thủy tĩnh (hydrostatic pressure) của chất lỏng chứa, trọng lượng bản thân (dead load), tải trọng gió và động đất (địa điểm lắp đặt), và tải trọng bổ sung từ ống nối, máy khuấy và cầu đi lại (access platform). Hệ số an toàn thiết kế (design safety factor) thông thường S = 2,5–4,0 tùy theo chất lỏng nguy hiểm và yêu cầu quy phạm địa phương. Công thức tính chiều dày tối thiểu theo DVS 2205:
| 📐 Công thức tính toán chiều dày thành bể PP (DVS 2205-1)
• Chiều dày tối thiểu: t_min = (ρ × g × H × D) / (2 × σ_zul) + c_a • Trong đó: ρ = khối lượng riêng chất lỏng (kg/m³); g = 9,81 m/s²; H = chiều cao cột chất lỏng (m) • D = đường kính bể (m); σ_zul = ứng suất cho phép PP (MPa) = σ_UTS / S • c_a = phụ trội ăn mòn (corrosion allowance) = 0 đối với PP (không ăn mòn hóa học) • Ví dụ: Bể 5.000L, H = 1,8m, D = 1,5m, ρ = 1.200 kg/m³, σ_UTS = 30 MPa, S = 3,0 → t_min ≈ 8,5 mm • DVS 2205 yêu cầu t ≥ 5 mm cho mọi bể công nghiệp, bất kể kết quả tính toán lý thuyết. |
◆ 4.1.2. Thiết kế hệ thống thông hơi và tràn an toàn (Venting & Overflow Safety Design)
Thiết kế thông hơi (venting design) là yếu tố an toàn quan trọng, đặc biệt với bể chứa hóa chất phát sinh áp suất hơi (vapor pressure) hoặc khí hòa tan. Bể PP phải được lắp đặt van thông hơi (breather valve) có khả năng xả áp dương và âm (positive & vacuum relief valve) để ngăn chặn biến dạng do chênh lệch áp suất khi bơm vào/ra nhanh. Đối với hóa chất độc hại (HCl, HF, NaOCl), hệ thống thông hơi phải kết nối vào tháp hấp thụ khí thải (scrubber) theo yêu cầu QCVN 19 và QCVN 20.
4.2. Tích hợp vào hệ thống tự động hóa và quản lý thông minh (Industry 4.0)
Trong nhà máy thông minh theo mô hình Industry 4.0, bể nhựa PP không còn là thiết bị thụ động mà là nút cảm biến (sensor node) trong mạng lưới giám sát quá trình (process monitoring network). Các tích hợp công nghệ điển hình:
- Cảm biến mức chất lỏng siêu âm (Ultrasonic Level Sensor): Lắp đặt không xâm nhập (non-invasive mounting) từ bên ngoài thành PP – siêu âm xuyên qua thành PP không kim loại mà không cần đục lỗ – tín hiệu analog 4–20 mA kết nối DCS/SCADA.
- Đầu đo pH và ORP trực tuyến (Online pH/ORP Analyzer): Tích hợp qua fitting tiêu chuẩn PP – dữ liệu pH thời gian thực điều khiển bơm định lượng hóa chất (chemical dosing pump) theo vòng điều khiển PID.
- Cảm biến nhiệt độ PT100 / Thermocouple: Gắn trực tiếp vào thành bể PP bằng fitting hàn nhiệt – không cần vỏ bảo vệ kim loại (thermowell) như với bể thép, giảm độ trễ nhiệt và chi phí phụ kiện.
- Hệ thống giám sát rò rỉ (Leak Detection System): Tấm thứ cấp chứa (secondary containment) bằng PP với cảm biến dẫn điện (conductivity sensor) – phát hiện rò rỉ < 1 lít và gửi cảnh báo tự động về hệ thống SCADA.
- Tích hợp BIM (Building Information Modeling): Mô hình 3D bể PP với đầy đủ tham số vật liệu, kết nối đường ống và tải trọng kết cấu – phục vụ mô phỏng kỹ thuật số (digital twin) và quản lý bảo trì dự phòng (predictive maintenance).
4.3. Thiết kế Module hóa (Modular Design) – Xu hướng nhà máy linh hoạt
Nhà máy hiện đại ngày càng ưu tiên thiết kế theo mô-đun hóa (modular plant design) để tăng tính linh hoạt quy trình (process flexibility) và rút ngắn thời gian commissioning. Bể PP là vật liệu lý tưởng cho module hóa do:
| Đặc điểm module hóa | Ưu thế PP | So sánh vật liệu thay thế |
| Trọng lượng mô-đun thiết bị | PP nhẹ 0,90 g/cm³ – module 5.000L chỉ nặng ~120 kg (vỏ bể) | Thép CS: ~400 kg; FRP: ~200 kg |
| Gia công chỉnh sửa tại hiện trường | Hàn nhiệt PP bằng máy hàn cầm tay – không cần giàn giáo hay bảo hộ hàn hơi | Thép: cần thợ hàn chứng chỉ + bảo hộ; FRP: không sửa được |
| Mở rộng dung tích linh hoạt | Hàn thêm tấm PP mở rộng bể – downtime < 4 giờ | Thép: cần cắt và hàn lại; FRP: không thể |
| Tiêu chuẩn hóa kết nối đường ống | Fitting PP chuẩn DIN – tương thích với hệ thống đường ống PP/PVC/HDPE toàn nhà máy | Cần adapter chuyển đổi từ thép sang nhựa |
| Vệ sinh và CIP trong module | Bề mặt nhẵn PP – CIP đạt sạch trong 1–2 chu kỳ vs. 3–4 chu kỳ với thép tráng men | Thép: bề mặt nhám; FRP: không khuyến nghị CIP mạnh |
V. BẢO TRÌ VÒNG ĐỜI VÀ CHIẾN LƯỢC THAY THẾ CUỐI VÒNG ĐỜI
Lifecycle Maintenance Strategy & End-of-Life Transition Planning for PP Tank Systems
5.1. Chương trình bảo trì dự phòng (Predictive Maintenance Program)
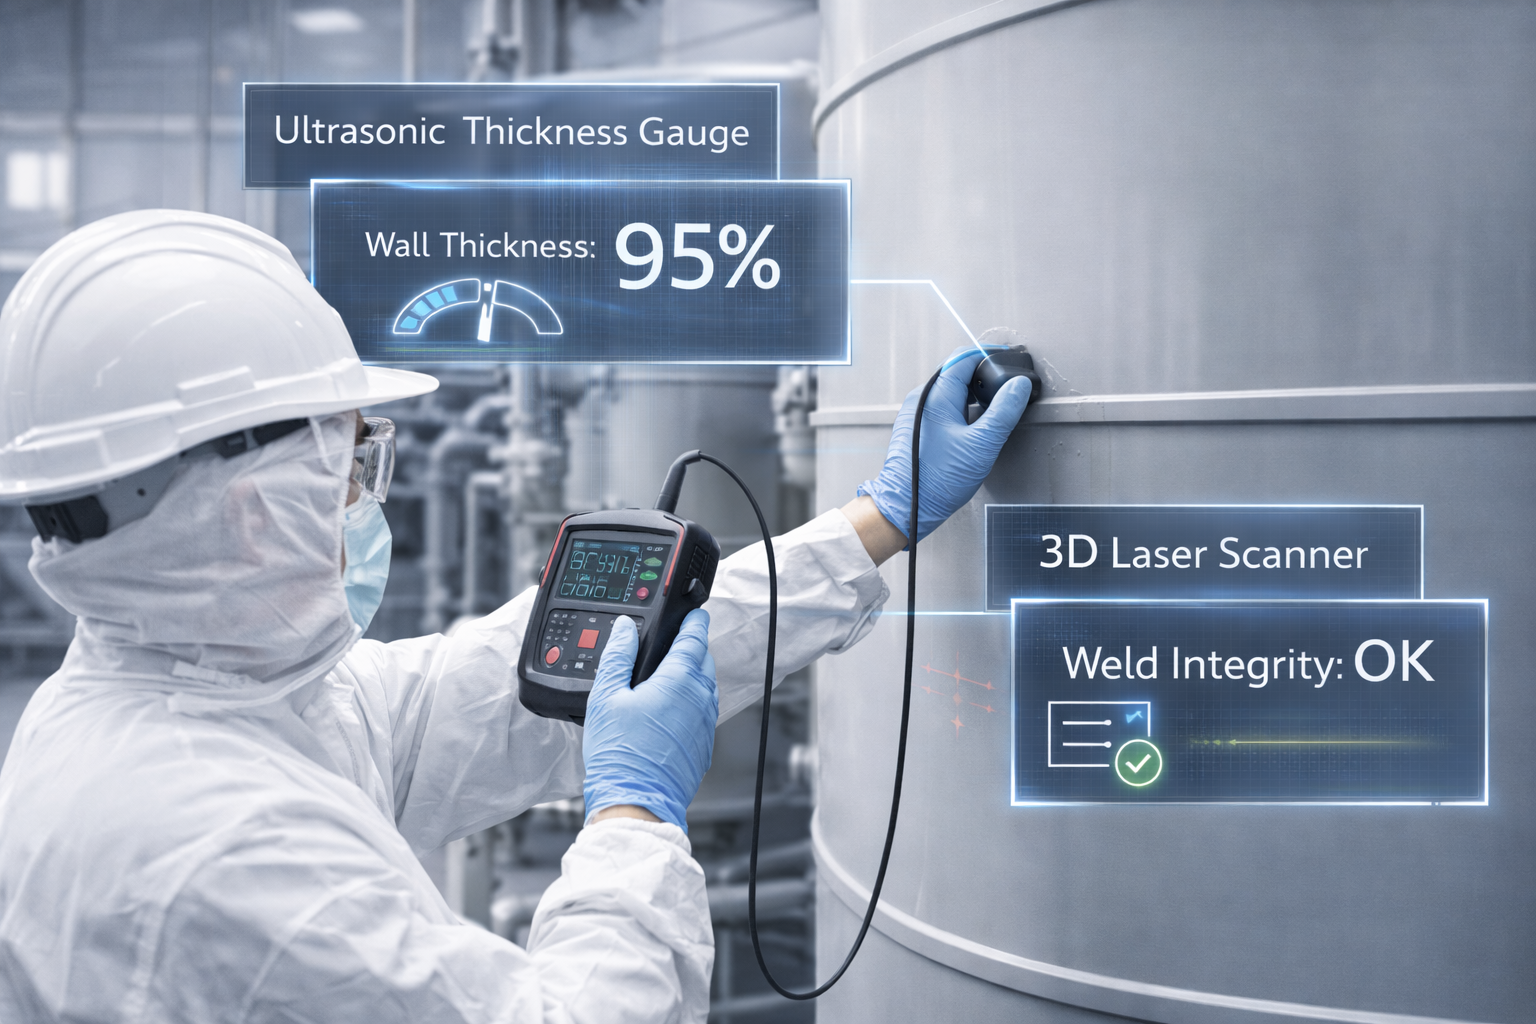
Bể nhựa PP yêu cầu chương trình bảo trì có cấu trúc (structured maintenance program) khác biệt so với bể thép: tập trung vào kiểm tra tính toàn vẹn kết cấu (structural integrity inspection) và chất lượng mối hàn thay vì kiểm tra ăn mòn và độ dày lớp phủ. Chương trình bảo trì khuyến nghị theo RBI (Risk-Based Inspection) methodology:
| Hạng mục kiểm tra | Phương pháp / Công cụ | Tần suất | Tiêu chí chấp nhận |
| Kiểm tra chiều dày thành bể | Siêu âm đo độ dày (UT Thickness – ASTM E797) | 1 lần/năm tại 20+ điểm đo | Chiều dày ≥ 80% giá trị thiết kế ban đầu |
| Kiểm tra chất lượng mối hàn | Siêu âm mối hàn (UT weld inspection – EN 12732) | 2 năm/lần; ngay sau sửa chữa | Không có bất liên tục > 3 mm theo DVS 2203 |
| Kiểm tra biến dạng hình học | Đo bằng thước + level gauge; 3D scanning nếu cần | 1 lần/năm | Độ lệch đường kính < 2%; độ nghiêng < 0,5°/m |
| Kiểm tra rạn nứt bề mặt (stress crack) | Kiểm tra thị giác + chiếu đèn UV (UV light inspection) | 6 tháng/lần | Không có vết nứt kéo dài > 50 mm trên bề mặt |
| Kiểm tra độ lão hóa UV (ngoài trời) | Đo độ giòn và màu sắc bề mặt; đo MFI mẫu cắt | 3 năm/lần | MFI tăng < 30% so với giá trị ban đầu |
| Thử nghiệm áp lực định kỳ | Thử thủy tĩnh tại 1,1 × P_max trong 30 phút | 5 năm/lần hoặc sau sửa chữa lớn | Không có rò rỉ, biến dạng dư > 0,5% |
| Kiểm tra hệ thống thứ cấp containment | Kiểm tra thị giác + kiểm tra cảm biến rò rỉ | 3 tháng/lần | Không có tích tụ chất lỏng bất thường |
5.2. Quản lý tuổi thọ và ra quyết định thay thế (Asset Life Extension & Replacement Decision)
Quyết định tiếp tục sử dụng (Life Extension) hay thay thế (Asset Replacement) bể PP phải dựa trên phân tích dữ liệu kỹ thuật có hệ thống, không phải theo thời gian cố định. Các chỉ số kỹ thuật kích hoạt quyết định thay thế bắt buộc bao gồm:
- Chiều dày thành bể giảm < 70% giá trị thiết kế tại bất kỳ điểm đo nào – dấu hiệu creep (biến dạng từ biến) hoặc ăn mòn hóa học cục bộ do tiếp xúc ngoài phổ tương thích.
- Phát hiện vết nứt xuyên thấu (through-wall crack) tại thân bể hoặc mối hàn – không thể sửa chữa an toàn theo DVS 2203, yêu cầu thay thế bể toàn bộ.
- MFI (Melt Flow Index) của vật liệu tăng > 50% so với giá trị ban đầu – chỉ thị phân hủy polymer (thermal/chemical degradation) ảnh hưởng đến tính chất cơ học.
- Kết quả hóa chất trong bể nhiễm bẩn không giải thích được bằng nguồn khác – nghi ngờ leaching vật liệu PP bị lão hóa vào dung dịch.
5.3. Lộ trình thay thế bể thép sang bể PP trong kế hoạch sản xuất xanh
Doanh nghiệp đang vận hành bể thép carbon (carbon steel) hoặc bể thép không gỉ (stainless steel) trong môi trường hóa chất ăn mòn nên xây dựng lộ trình chuyển đổi sang bể PP theo kế hoạch có ưu tiên (prioritized replacement roadmap) dựa trên phân tích rủi ro môi trường và kinh tế:
| Ưu tiên thay thế | Tiêu chí xác định | Lý do chiến lược xanh |
| Ưu tiên 1 – Khẩn cấp | Bể thép tiếp xúc axit/kiềm mạnh có dấu hiệu ăn mòn rõ ràng (pitting, rỉ sét nặng) | Nguy cơ sự cố rò rỉ cao – rủi ro phạt vi phạm QCVN và trách nhiệm môi trường |
| Ưu tiên 2 – Cao | Bể lưu trữ hóa chất nguy hại (H₂SO₄, HCl, NaOH đặc) dung tích > 2.000L | Giảm rủi ro Scope 1 GHG; tuân thủ TCVN PCCC và ISO 14001 |
| Ưu tiên 3 – Trung bình | Bể xử lý nước thải và trung hòa hóa chất trong dây chuyền sản xuất | Giảm chi phí bảo trì OPEX; cải thiện EPI báo cáo ESG |
| Ưu tiên 4 – Kế hoạch | Bể lưu trữ nước sạch, nước làm mát, nước RO dự phòng | Tối ưu vòng đời LCC; tăng điểm ESG cho nhà đầu tư và khách hàng |
VI. TIÊU CHUẨN ESG, CHỨNG NHẬN XANH VÀ KHẢ NĂNG TIẾP CẬN TÀI CHÍNH XANH
ESG Standards, Green Certifications & Green Finance Accessibility Through PP Adoption
6.1. Đóng góp của Bể PP vào điểm số ESG và báo cáo phát triển bền vững
Khung báo cáo ESG theo GRI Standards (Global Reporting Initiative), TCFD (Task Force on Climate-related Financial Disclosures) và UN SDGs (Sustainable Development Goals) đều có các chỉ số trực tiếp hoặc gián tiếp được cải thiện khi nhà máy chuyển sang sử dụng bể nhựa PP thay thế vật liệu ăn mòn truyền thống:
| Khung báo cáo ESG | Chỉ số cụ thể | Tác động của Bể PP | SDG liên quan |
| GRI 301 – Vật liệu | GRI 301-2: Nguyên liệu tái chế (%) | PP tái chế ≥ 85% EOL – tăng tỷ lệ vật liệu tái chế | SDG 12 – Tiêu dùng & SX có trách nhiệm |
| GRI 302 – Năng lượng | GRI 302-3: Cường độ năng lượng | Giảm năng lượng bảo trì bể + gia nhiệt bể mạ điện | SDG 7 – Năng lượng sạch |
| GRI 303 – Nước | GRI 303-3: Nước tái sử dụng & tái chế (%) | Bề mặt PP nhẵn – giảm nước CIP → tăng tỷ lệ tái sử dụng nước | SDG 6 – Nước sạch |
| GRI 305 – Phát thải | GRI 305-1/2/3: Scope 1/2/3 GHG (tCO₂eq) | Giảm Scope 1 (rò rỉ VOC); Scope 3 (embodied carbon PP thấp hơn FRP/thép) | SDG 13 – Hành động khí hậu |
| GRI 306 – Chất thải | GRI 306-2: Chất thải nguy hại (tấn) | PP EOL không phát sinh CTNH vs. FRP (nhựa nhiệt rắn không tái chế) | SDG 12 – Tiêu dùng bền vững |
| TCFD – Rủi ro vật lý | Đánh giá rủi ro sự cố môi trường | Giảm rủi ro sự cố ăn mòn – giảm exposure tài chính trong kịch bản biến đổi khí hậu | SDG 13 – Khí hậu |
6.2. Chứng nhận nhà máy xanh và điều kiện tín dụng xanh
Nhà máy ứng dụng vật liệu PP theo chiến lược sản xuất xanh có thể đáp ứng điều kiện tiếp cận các chương trình tài chính ưu đãi và chứng nhận môi trường quốc tế:
- LEED (Leadership in Energy and Environmental Design) – US Green Building Council: Điểm tín dụng vật liệu và tài nguyên (Materials & Resources) và chất lượng môi trường trong nhà (Indoor Environmental Quality) – PP không phát thải VOCs trong vận hành đóng góp điểm EQ Credit.
- ISO 14001:2015 (EMS Certification): Hệ thống quản lý môi trường được chứng nhận – điều kiện tham gia chuỗi cung ứng xanh của Samsung, Toyota, Foxconn và các tập đoàn FDI yêu cầu nhà cung cấp Tier 1 phải có ISO 14001.
- Nhãn sinh thái Việt Nam (Vietnam Ecolabel) – Bộ TN&MT: Sản phẩm sử dụng vật liệu PP tái chế ≥ 30% có thể đăng ký Nhãn sinh thái – ưu thế trong đấu thầu chính phủ và mua sắm xanh (green procurement) theo Quyết định 68/QĐ-TTg 2021.
- Tín dụng xanh (Green Loan) theo Thông tư 17/2022/TT-NHNN: Dự án đầu tư thiết bị sản xuất xanh (thay thế bể thép bằng bể PP trong hệ thống xử lý nước thải, xử lý khí thải) có thể được xét cấp tín dụng xanh lãi suất ưu đãi thấp hơn lãi suất thị trường 1,5–2,5% theo tiêu chí danh mục tín dụng xanh NHNN.
- EU CBAM Compliance – Carbon Border Adjustment Mechanism: Từ 1/2026, hàng xuất khẩu sang EU (thép, xi măng, nhôm, phân bón, điện) phải khai báo hàm lượng carbon nhúng. Nhà máy sử dụng bể PP (embodied carbon thấp hơn đáng kể so với thép) giúp giảm tổng carbon footprint của quy trình sản xuất, giảm chi phí CBAM certificate.
| ✅ Tổng kết chiến lược – Bể nhựa PP là lựa chọn tất yếu cho Nhà máy Xanh hiện đại
• Kháng hóa học vượt trội toàn diện: Tương thích > 90% hóa chất công nghiệp – loại trừ sự cố ăn mòn, rò rỉ và ô nhiễm thứ cấp trong hệ thống sản xuất. • Chi phí vòng đời (LCC) thấp nhất: NPV 20 năm thấp hơn 40–60% so với bể thép CS và 30–50% so với bể FRP trong môi trường ăn mòn – giải phóng ngân sách cho đầu tư công nghệ xanh khác. • Đóng góp trực tiếp vào KPI sản xuất xanh: Giảm Scope 1/2/3 GHG, giảm tiêu thụ nước CIP, không phát sinh CTNH EOL – cải thiện điểm ESG và tăng khả năng tiếp cận tín dụng xanh. • Tuân thủ chuẩn quốc tế đa ngành: FDA, EU 10/2011, USP <661>, RoHS, REACH, ISO 14001, DVS 2207 – đáp ứng chuỗi cung ứng FDI và thị trường xuất khẩu cao cấp. • Tích hợp hoàn hảo với Industry 4.0: Tương thích cảm biến siêu âm non-invasive, pH/ORP online, digital twin BIM – hỗ trợ quản lý thông minh và bảo trì dự phòng. • Vòng đời vật liệu khép kín – CE compliant: Tái chế cơ học > 85%, mã PP #5, cascading reuse – đáp ứng EPR Luật BVMT 2020 và mục tiêu Zero Waste to Landfill của nhà máy. • Lộ trình chứng nhận xanh rõ ràng: Đóng góp trực tiếp vào LEED, ISO 14001, Nhãn sinh thái Việt Nam, Green Loan và CBAM compliance – tạo lợi thế cạnh tranh bền vững dài hạn. |
