
Khi nhà máy cần bể chứa hóa chất thể tích lớn — 20m³, 50m³, thậm chí 200m³ — kỹ sư đối mặt với một bài toán kỹ thuật phức tạp: Bể PP-H thuần túy ở kích thước lớn có chiều dày thành rất lớn (18–30mm+), chi phí vật liệu PP tăng theo lũy thừa, và bể trở nên nặng và khó vận chuyển. Bể thép không gỉ thì đắt gấp 5–8 lần và bị pitting với hóa chất acid. Bể bê tông thì cần lót PE/HDPE và mất 4–8 tuần xây dựng.
Bể PP gia cường khung thép (Steel Frame Reinforced PP Tank / PP-Steel Composite Tank) ra đời như giải pháp kỹ thuật thông minh: Kết hợp ưu điểm kháng hóa chất xuất sắc của PP-H với sức chịu tải và độ ổn định kết cấu vượt trội của khung thép. Kết quả là bể có thể tích từ 20m³ đến hàng trăm m³, kháng hóa chất hoàn toàn như bể PP-H thuần túy, nhưng chi phí thấp hơn 30–50% và thời gian thi công nhanh hơn 2–3 lần so với bể bê tông cùng thể tích.
Bài viết này là phân tích kỹ thuật toàn diện về bể PP gia cường khung thép: từ định nghĩa và nguyên lý kết cấu, đến phân loại, ứng dụng, tính toán thiết kế, và so sánh với các phương án thay thế — đủ chi tiết để kỹ sư và nhà đầu tư ra quyết định kỹ thuật đúng đắn..
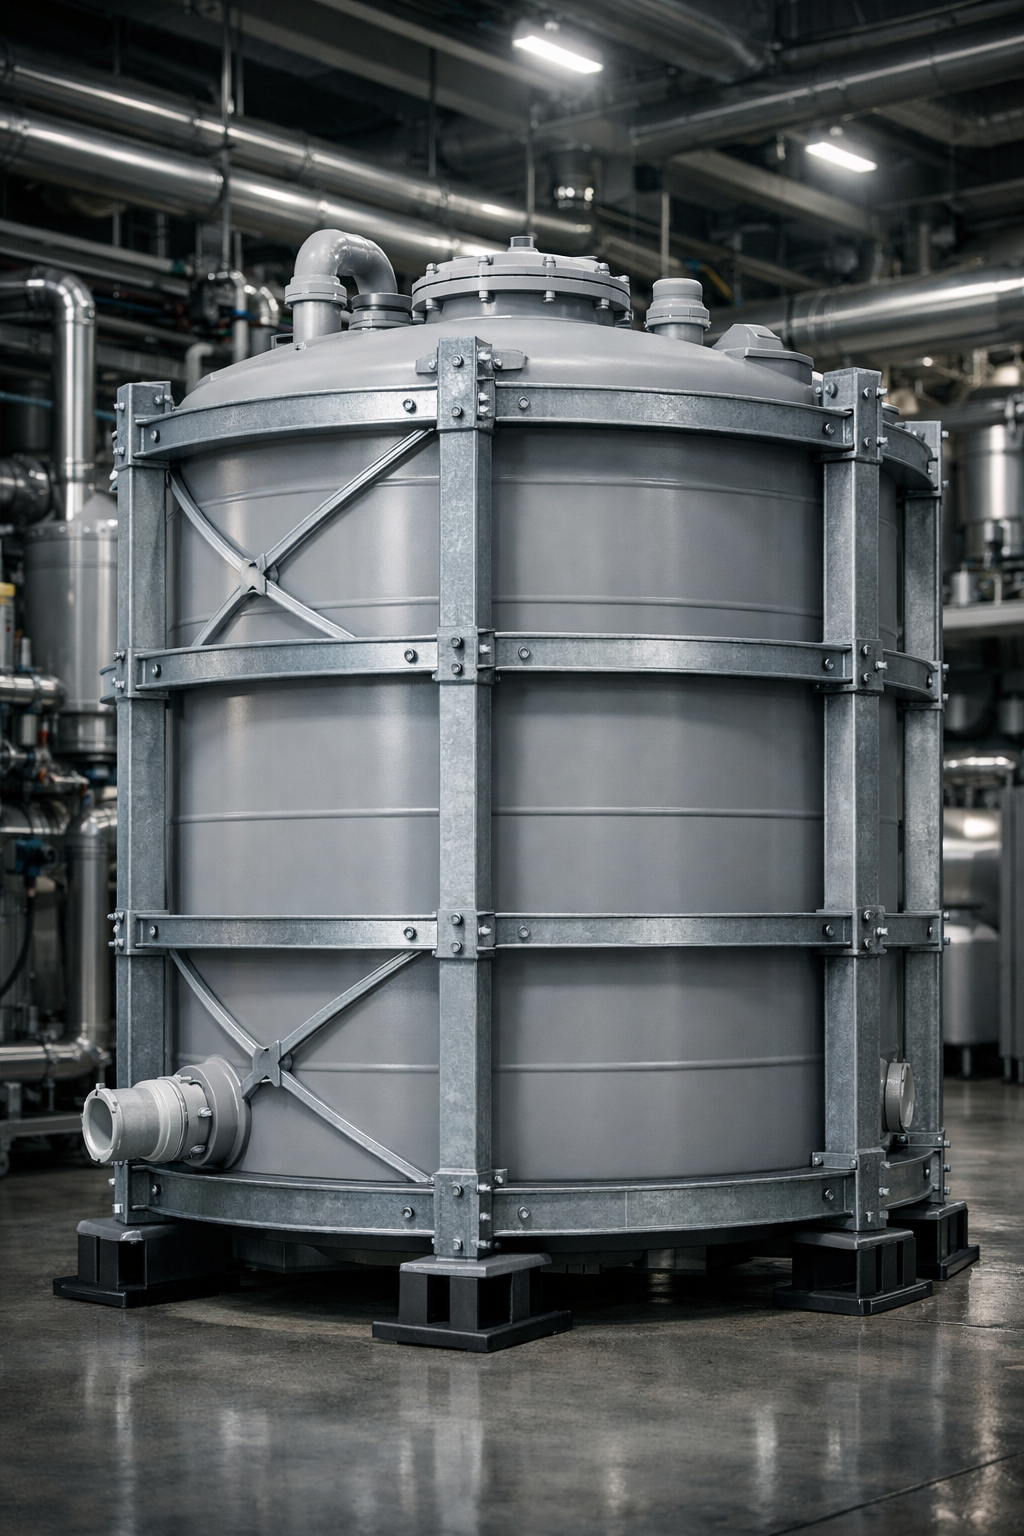
1. Định Nghĩa Và Nguyên Lý Kết Cấu — Bể PP Gia Cường Khung Thép Là Gì?
1.1. Khái niệm và nguyên lý hoạt động của hệ thống kép PP–Thép
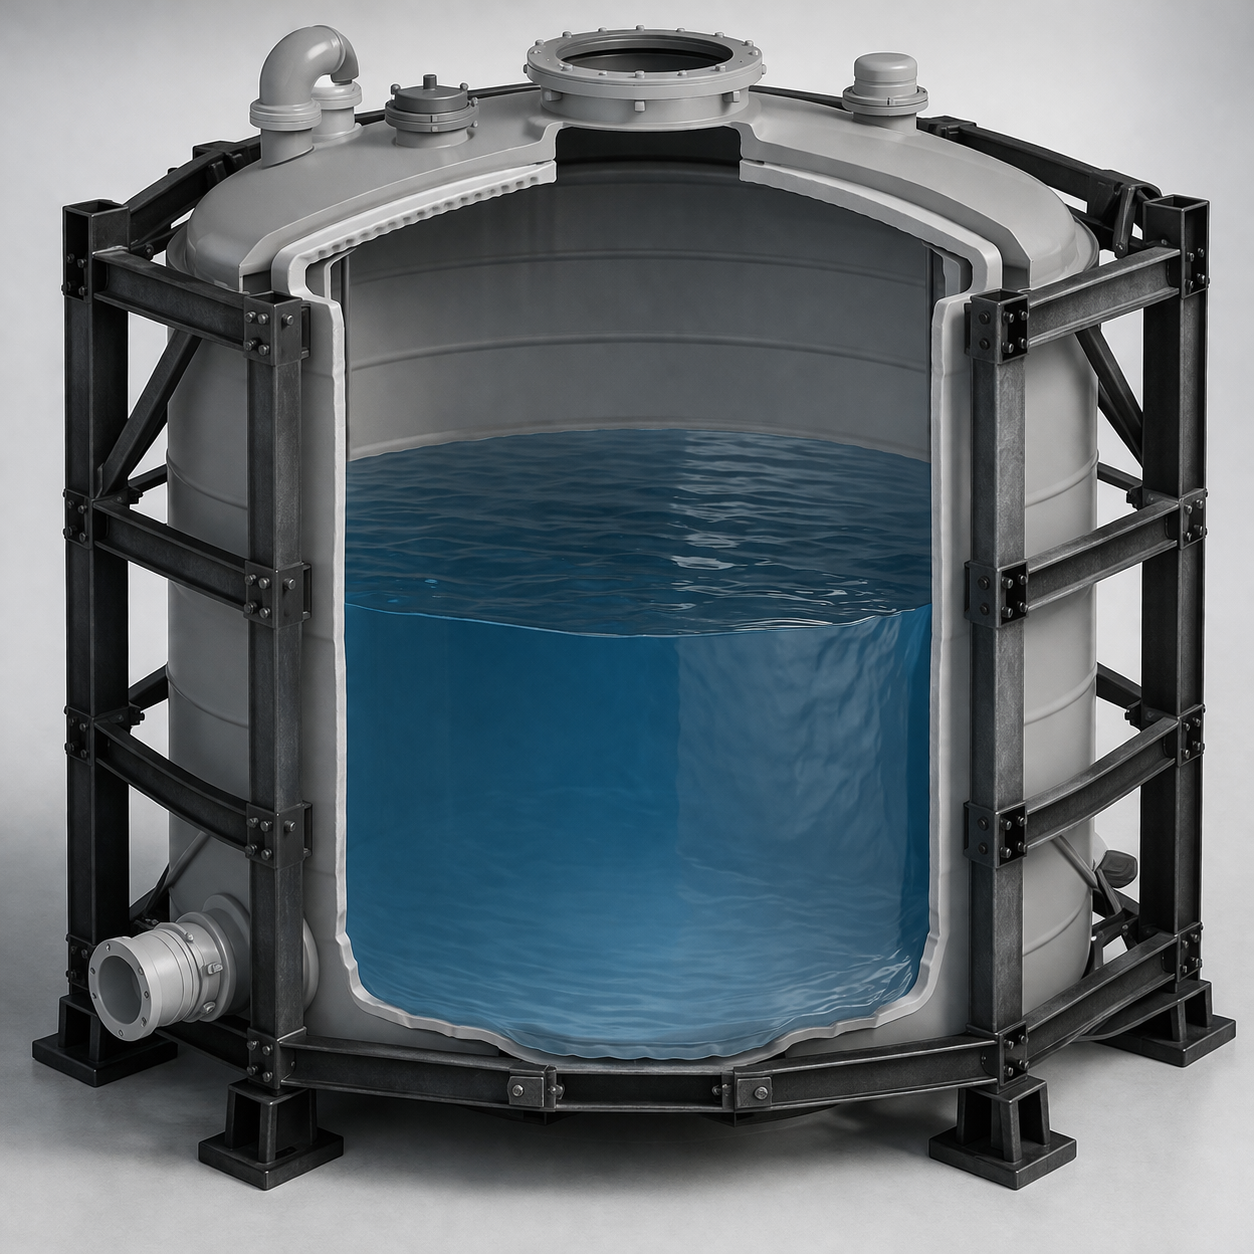
Bể PP gia cường khung thép (Steel Frame Reinforced PP Tank, hay PP-Steel Composite Containment Tank) là thiết bị chứa hóa chất kết hợp hai hệ thống độc lập nhưng tương hỗ lẫn nhau:
Hệ thống 1 — Lớp lót PP-H (Chemical Barrier Layer):
Tấm PP-H dày 5–15mm được hàn nhiệt (butt fusion + extrusion welding theo DVS 2207-1/-4) thành hộp hoặc hình dạng cần thiết, tạo thành lớp rào cản hóa học (chemical barrier) hoàn toàn kín, không rò rỉ, kháng toàn bộ hóa chất acid-kiềm vô cơ. Lớp PP-H này không chịu tải trọng kết cấu — chỉ chịu áp suất thủy tĩnh từ hóa chất bên trong và truyền tải trọng đó sang khung thép bên ngoài thông qua hệ thống neo, bướm hoặc tiếp xúc mặt.
Hệ thống 2 — Khung thép đỡ ngoài (Structural Steel Frame):
Khung thép hộp vuông (SHS — Square Hollow Section) hoặc I-beam được thiết kế và tính toán theo tiêu chuẩn kết cấu thép (TCVN 5575, EN 1993 hoặc AISC) để chịu toàn bộ tải trọng kết cấu: áp lực thủy tĩnh từ hóa chất (chuyển qua lớp PP), tải trọng bản thân bể, tải trọng thiết bị phụ trợ (máy khuấy, bơm, cảm biến), và tải trọng gió/địa chấn. Thép được bảo vệ khỏi hóa chất hoàn toàn bởi lớp PP-H bên trong — thép không bao giờ tiếp xúc trực tiếp với hóa chất.
Triết lý thiết kế kép — Mỗi vật liệu làm đúng việc của mình:
PHÂN CHIA CHỨC NĂNG TRONG BỂ PP GIA CƯỜNG KHUNG THÉP

       ┌─────────────────────────────────────────────┐
       │           KHUNG THÉP BÊN NGOÀI              │
       │    (Chịu tải kết cấu — không tiếp xúc HC)  │
       │                                              │
       │   ┌─────────────────────────────────────┐   │
       │   │         LỚP PP-H BÊN TRONG          │   │
       │   │   (Kháng hóa chất — không chịu tải  │   │
       │   │    kết cấu lớn — chỉ chuyển tải)    │   │
       │   │                                     │   │
       │   │           HÓA CHẤT                 │   │
       │   │                                     │   │
       │   └─────────────────────────────────────┘   │
       │                                              │
       └─────────────────────────────────────────────┘

PP-H: Kháng HCl, NaOH, FeCl₃, H₂SO₄... nhưng mô-đun thấp → cần đỡ
Thép: Mô-đun cao, chịu tải lớn → nhưng bị ăn mòn → cần bảo vệ bởi PP-H
1.2. So sánh căn bản với bể PP-H thuần túy và bể thép lót PP
Bể PP-H thuần túy (Solid PP-H Tank):
Toàn bộ thành bể là PP-H đặc. Chiều dày thành tăng theo đường kính và chiều cao. Ở D = 3m, H = 3m chứa NaOH 25%: Chiều dày cần ~18–22mm. Bể hoàn toàn tự chịu tải. Phù hợp đến ~20–30m³ về mặt kinh tế.
Bể PP gia cường khung thép (Steel Frame + PP Liner):
Lớp PP-H mỏng hơn (5–10mm) vì không cần tự chịu tải — khung thép chịu thay. Phù hợp với thể tích 20–500m³, đặc biệt kinh tế với bể > 30m³.
Bể thép hàn lót PP (Steel Tank with PP Lining):
Thân thép hàn ở ngoài, dán hoặc hàn tấm PP-H mỏng bên trong như lớp lót bảo vệ. Vấn đề: Khi PP-H lót bị rò hở điểm nào → acid tiếp cận thép → ăn mòn thép rất nhanh → không phát hiện từ bên ngoài → sự cố đột ngột. Bể PP gia cường khung thép khác ở chỗ: khung thép ở bên ngoài lớp PP-H, không bao giờ tiếp xúc hóa chất dù PP-H bên trong có rò rỉ nhỏ.
| Tiêu chí | PP-H thuần túy | PP + Khung thép | Thép + Lót PP |
|---|---|---|---|
| Thể tích kinh tế | < 20–30m³ | 20–500m³ | 5–100m³ |
| Rủi ro ăn mòn thép | Không có | Không có (thép ngoài) | Cao (thép trong) |
| Chi phí CAPEX / m³ | Cao ở kích thước lớn | Trung bình | Trung bình–cao |
| Thời gian thi công | Nhanh (module) | Nhanh–Trung bình | Trung bình |
| Tuổi thọ PP | 15–25 năm | 15–20 năm (PP mỏng hơn) | 8–15 năm (bảo trì lớp lót) |
| Kiểm tra và bảo trì | Đơn giản | Đơn giản | Phức tạp (kiểm tra lớp lót) |
2. Cấu Tạo Chi Tiết — Giải Phẫu Một Bể PP Gia Cường Khung Thép
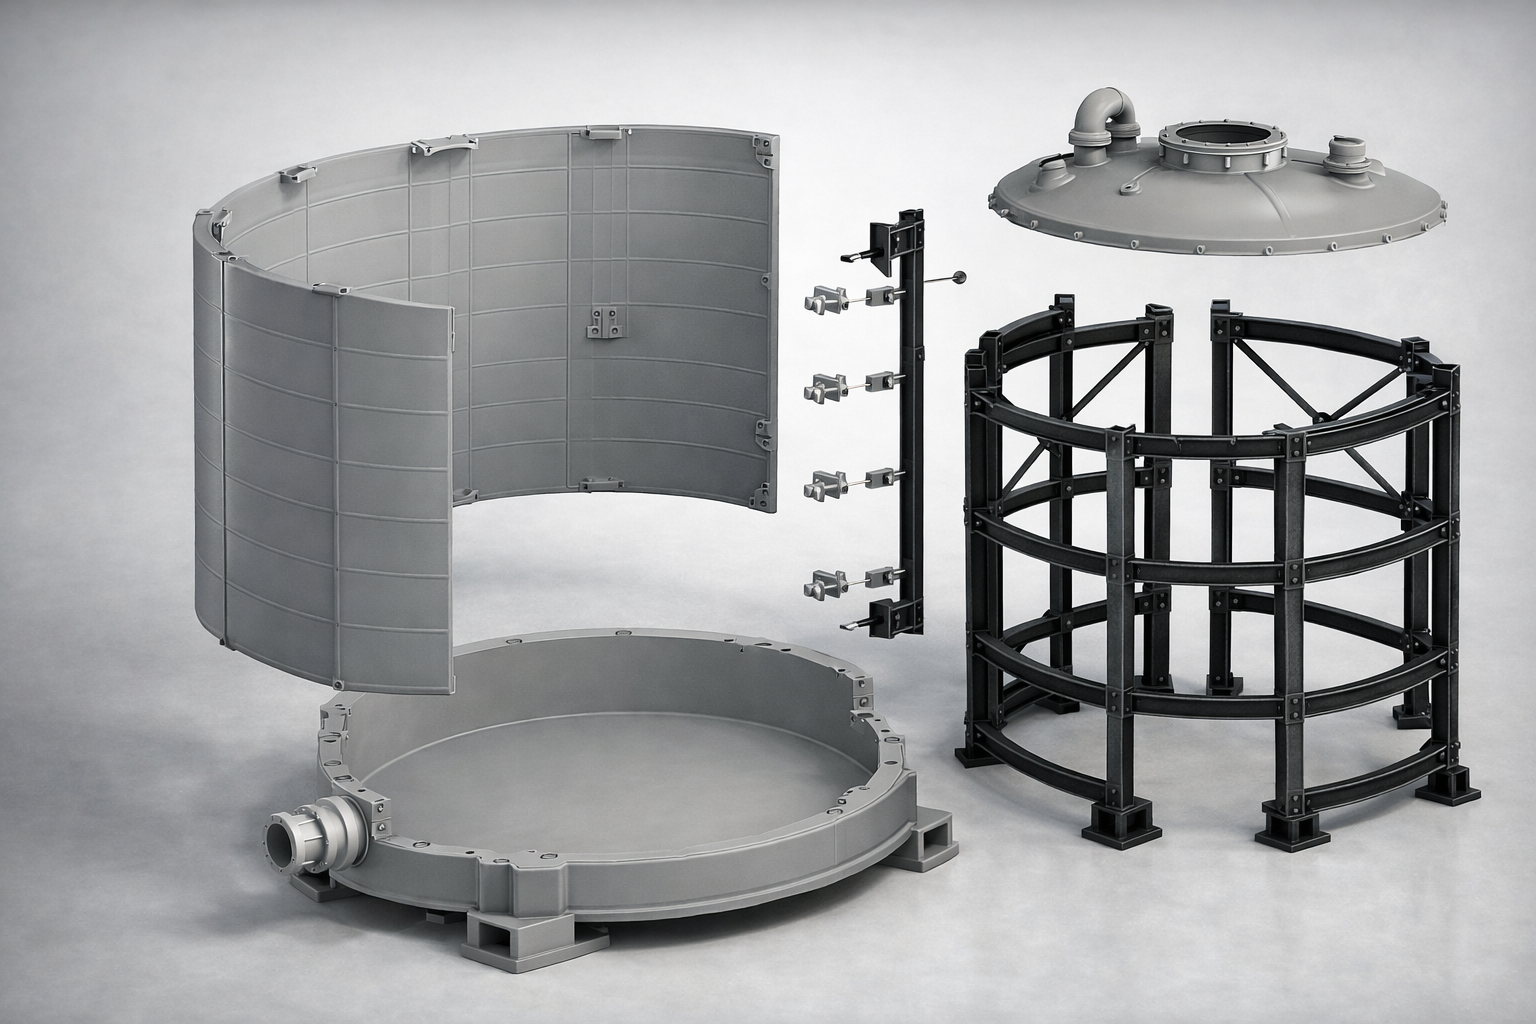
2.1. Năm thành phần cấu tạo chính
Thành phần 1 — Tấm PP-H thành bể (PP-H Shell Panels):
Tấm PP-H dày 6–12mm (tùy kích thước bể và áp lực thủy tĩnh) được cắt theo kích thước và hàn nhiệt thành các mặt bể. Thường dùng phương pháp hàn đùn (extrusion welding) cho góc vuông và hàn butt fusion cho mối nối thẳng. Chiều dày tấm PP-H được tính theo tiêu chuẩn DVS 2205-2 nhưng với điều kiện có khung thép đỡ → chiều dày tính toán nhỏ hơn 30–50% so với bể PP-H tự chịu tải cùng kích thước.
Thành phần 2 — Khung thép hộp ngoài (Structural Steel Frame):
Khung thép hộp (SHS 80×80×5mm đến 200×200×10mm tùy tải trọng) hoặc I-beam thép tạo thành lưới đỡ bao quanh bên ngoài tấm PP-H. Các thanh dọc và ngang được hàn thành lưới ô vuông kích thước 300–600mm tùy áp lực thiết kế và kích thước bể. Khung thép được sơn phủ epoxy 2 lớp (hoặc mạ kẽm nóng) để chống ăn mòn khí quyển xung quanh bể.
Thành phần 3 — Hệ thống neo PP-H vào khung thép (Mechanical Bonding System):
Đây là thành phần kỹ thuật quan trọng nhất, quyết định sự phân phối tải trọng giữa PP-H và khung thép. Ba phương pháp phổ biến:
Phương pháp A — PP-H stud (bulkhead fittings): Đinh tán nhựa PP-H hàn nhiệt qua tấm PP-H, gắn vào thanh khung thép bằng long đen và đai ốc nhựa PP-H. Tải trọng thủy tĩnh từ PP-H → stud PP-H → khung thép.
Phương pháp B — Continuous bonding strip: Thanh PP-H hàn nhiệt liên tục dọc theo mép tấm PP-H → buộc vào khung thép bằng dây đai hoặc kẹp inox bọc PTFE. Phân phối tải đều hơn Phương pháp A.
Phương pháp C — Full-surface backing plate: Tấm PP-H tiếp xúc trực tiếp lên bề mặt phẳng của thanh thép hộp (có lớp đệm EPDM/cao su mềm ngăn cách). Tải trọng phân phối qua diện tích tiếp xúc. Không cần neo stud — đơn giản nhất nhưng yêu cầu độ phẳng của khung thép cao.
Thành phần 4 — Đáy bể PP-H và hệ thống thoát (PP-H Base and Drain System):
Đáy bể thường là tấm PP-H dày hơn (10–15mm) đặt trên tấm thép đáy được gia cường. Đối với bể có đáy côn (conical bottom), tấm PP-H đáy côn được hàn theo góc nghiêng thiết kế (thường 5–15°). Van xả đáy DN 100–150 PP-H kết nối xuyên qua đáy thép.
Thành phần 5 — Nắp và phụ kiện đỉnh bể (PP-H Top Cover and Accessories):
Tùy yêu cầu: Nắp PP-H kín với seal EPDM (cho hóa chất bay hơi) hoặc hở có lưới bảo vệ. Nozzle PP-H cho đầu vào, đầu ra, vent, cảm biến, vệ sinh. Manhole PP-H DN 400–600 để người vào vệ sinh bể lớn.
2.2. Phân loại bể PP gia cường khung thép theo hình dạng
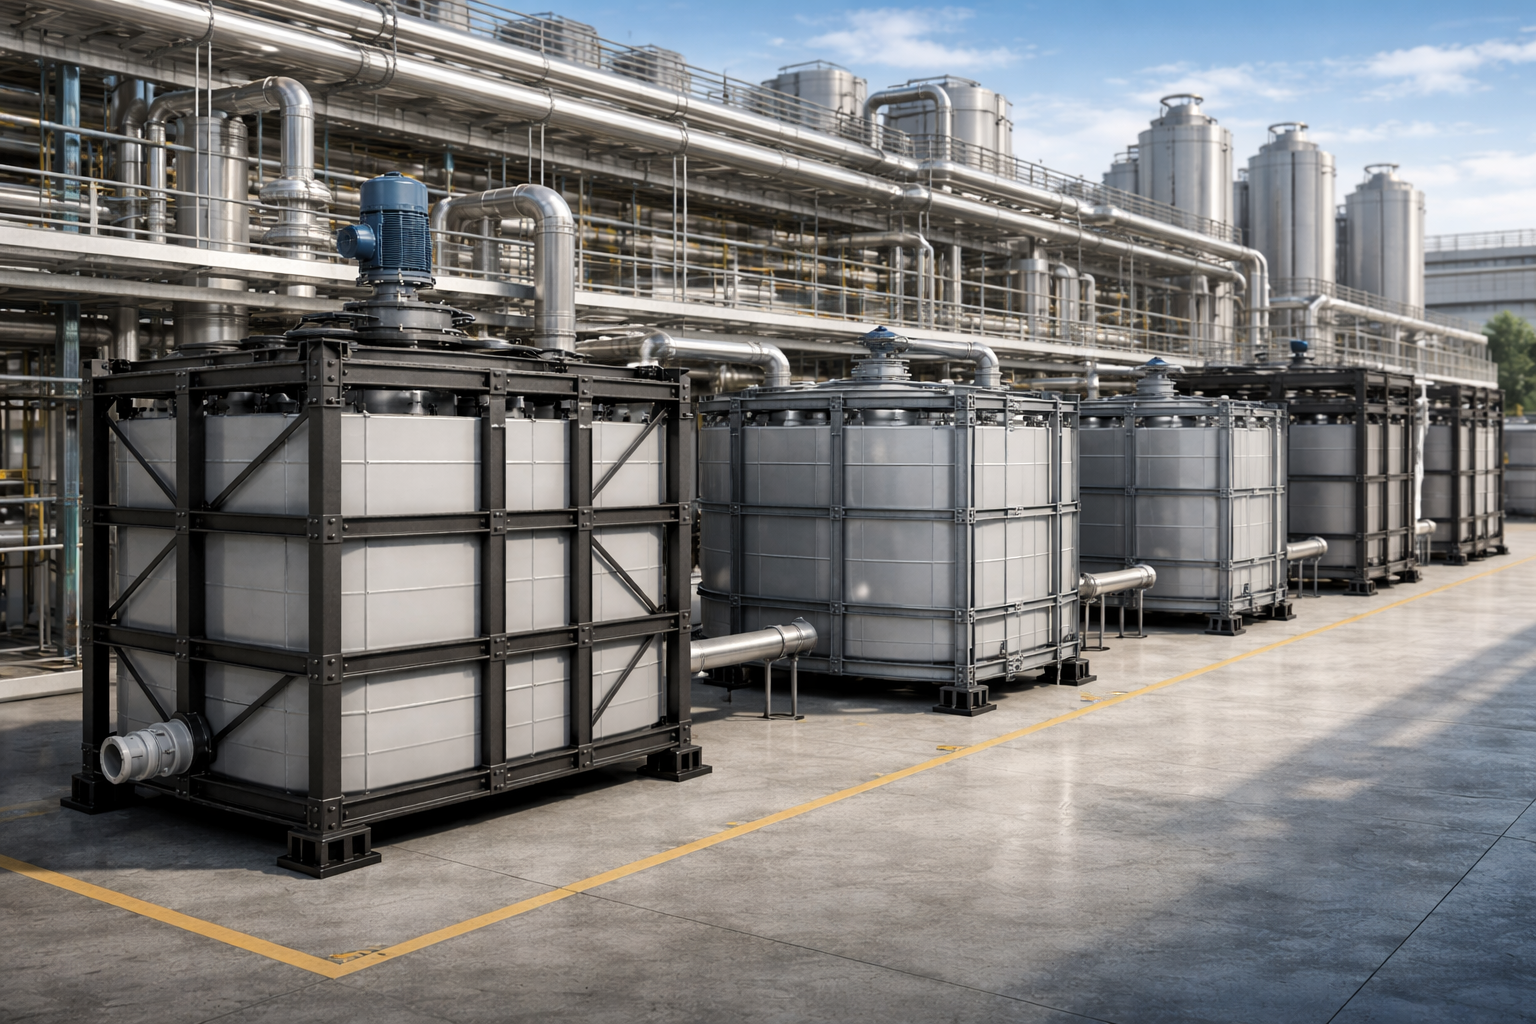
Loại 1 — Bể hình hộp chữ nhật (Rectangular PP-Steel Tank):
Phổ biến nhất trong công nghiệp mạ điện và XLNT. Kích thước linh hoạt theo không gian. Thiết kế khung thép đơn giản hơn. Nhược điểm: Góc bể tập trung ứng suất → cần gia cường đặc biệt tại góc.
Loại 2 — Bể hình trụ đứng (Vertical Cylindrical PP-Steel Tank):
Khung thép dạng đai vòng (ring) hoặc vòng xoắn ốc bao quanh thân bể PP-H trụ tròn. Phân phối tải đều hơn bể chữ nhật. Phù hợp với thể tích lớn (50–500m³) ngoài trời.
Loại 3 — Bể bán nguyệt và hình đặc biệt (Custom Shape):
Hàn tại chỗ bởi thợ DVS. Phù hợp khi không gian phức tạp hoặc yêu cầu thiết kế đặc biệt. Chi phí cao hơn loại tiêu chuẩn 30–50%.
3. Bảy Ưu Điểm Vượt Trội Của Bể PP Gia Cường Khung Thép
Ưu điểm 1 — Thể tích lớn mà không tăng chi phí theo hàm mũ
Vấn đề với bể PP-H thuần túy kích thước lớn:
Theo DVS 2205-2, chiều dày thành bể PP-H tăng gần như tuyến tính theo đường kính và chiều cao bể. Với bể D = 4m, H = 4m chứa nước (áp suất thủy tĩnh tối đa 39,2 kPa tại đáy):
- Chiều dày thành PP-H cần: ~25–30mm ở đáy, 15–18mm ở thân giữa
- Khối lượng PP-H: ≈ 3–4 tấn
- Chi phí PP-H: 3.000–4.000 kg × 80.000 VNĐ/kg = 240–320 triệu VNĐ chỉ cho vật liệu PP
Cùng bể đó với khung thép đỡ ngoài:
- Chiều dày tấm PP-H giảm xuống 8–10mm
- Khối lượng PP-H: ≈ 1,2–1,5 tấn
- Chi phí PP-H: 120–150 triệu VNĐ
- Chi phí khung thép: 80–120 triệu VNĐ
- Tổng chi phí: 200–270 triệu VNĐ — tiết kiệm 15–50 triệu VNĐ so với PP-H thuần túy, và bể an toàn hơn về kết cấu
Với bể > 50m³, lợi thế kinh tế của bể PP gia cường khung thép so với PP-H thuần túy ngày càng rõ ràng hơn.
Ưu điểm 2 — Ổn định kết cấu vượt trội khi có máy khuấy và thiết bị phụ trợ
Bể PP-H thuần túy có modulus đàn hồi E = 1.400–1.500 MPa — thấp hơn thép 140 lần (E_thép = 210.000 MPa). Khi gắn máy khuấy công suất lớn (> 1 kW) hoặc bơm tuần hoàn lớn lên bể PP-H thuần túy:
- Rung động từ máy khuấy → thành bể PP-H dao động cộng hưởng → mỏi nhiệt và mỏi cơ học tại mối hàn → nứt sau 2–5 năm
- Tải trọng bất đối xứng từ ống kết nối lớn → moment uốn lớn tại nozzle → nứt chân nozzle sớm
Bể PP gia cường khung thép: Khung thép bên ngoài có độ cứng (stiffness) cao hơn nhiều lần → Hấp thụ rung động và tải động → Tấm PP-H bên trong được bảo vệ khỏi rung động → Tuổi thọ mối hàn PP-H dài hơn đáng kể.
Thực tế ứng dụng: Bể mạ niken thể tích 30m³ có máy khuấy 3kW và 4 bơm tuần hoàn DN 100 → Bể PP-H thuần túy bị nứt mối hàn sau 3 năm vì rung động tích lũy → Thay bằng bể PP gia cường khung thép → Sau 8 năm vẫn hoạt động tốt.
Ưu điểm 3 — Hình dạng linh hoạt và kích thước tùy chỉnh không giới hạn
Bể PP-H module đơn (solid PP-H prefabricated) bị giới hạn bởi kích thước vận chuyển và kích thước tối đa của máy hàn tại xưởng. Thực tế tối đa khoảng D = 3,5m, H = 5m và V ≈ 40–50m³ cho module đơn.
Bể PP gia cường khung thép không có giới hạn kích thước lý thuyết — được chế tạo theo từng panel riêng lẻ và lắp ráp, hàn hoàn thiện tại chỗ. Bể 200m³ (D = 8m, H = 4m) vẫn hoàn toàn khả thi về mặt kỹ thuật.
Linh hoạt hình dạng: Bể hình chữ L để tận dụng góc nhà xưởng, bể đa ngăn (multiple chambers) trong cùng một khung thép, bể có đáy côn tích hợp trong khung thép hình nón cụt — tất cả đều khả thi với bể PP gia cường khung thép.
Ưu điểm 4 — Thép bên ngoài được bảo vệ hoàn toàn — Không lo ăn mòn ẩn
Đây là ưu điểm an toàn quan trọng nhất so với bể thép lót PP:
Bể thép lót PP (PP liner inside steel tank):
Nếu lớp lót PP-H bên trong có micro-crack hay tách lớp → Acid/kiềm tiếp cận thép bên ngoài (phía chịu tải) → Ăn mòn điện hóa thép từ bên trong → Không nhìn thấy từ bên ngoài → Bể hỏng đột ngột mà không có cảnh báo.
Bể PP gia cường khung thép:
Khung thép nằm ở bên ngoài lớp PP-H. Nếu PP-H bên trong có vi nứt → Hóa chất rò rỉ ra mặt ngoài tấm PP-H → Người vận hành nhìn thấy ngay vết ẩm ướt hoặc tinh thể muối bên ngoài PP-H → Phát hiện sớm và sửa chữa hàn bổ sung trước khi hóa chất đến thép. Thép chỉ bị ăn mòn khí quyển bình thường ở bên ngoài — được chống gỉ bằng sơn epoxy tiêu chuẩn. Không bao giờ tiếp xúc hóa chất.
Ưu điểm 5 — Thi công nhanh hơn bể bê tông 3–5 lần
So sánh thi công bể 100m³ chứa NaOH 25%:
Bể bê tông + lót HDPE:
- Đổ bê tông, đợi đóng rắn 28 ngày
- Lót HDPE 2mm hàn nhiệt bên trong
- Kiểm tra tổng thể 3–5 ngày
- Tổng thời gian: 6–10 tuần
Bể PP gia cường khung thép:
- Dựng khung thép (1–2 tuần)
- Hàn panel PP-H và lắp ghép (2–3 tuần)
- Kiểm tra hydrotest (1–2 ngày)
- Tổng thời gian: 3–5 tuần — nhanh hơn 2–3 lần
Với dự án cần đưa vào vận hành gấp, rút ngắn 3–5 tuần thi công có thể tiết kiệm hàng trăm triệu đồng chi phí gián tiếp và cơ hội kinh doanh bị bỏ lỡ.

Ưu điểm 6 — Dễ mở rộng và sửa đổi sau khi xây dựng
Nhu cầu sản xuất thay đổi → Cần thêm nozzle, thay đổi vị trí đường ống, hoặc thêm ngăn bên trong bể:
Bể bê tông: Không thể sửa đổi sau khi xây (hoặc phải phá và xây lại).
Bể PP-H thuần túy: Có thể hàn thêm nozzle nhưng khó gia cường kết cấu nếu cần tăng tải trọng.
Bể PP gia cường khung thép: Dễ dàng:
- Thêm nozzle: Hàn đùn DVS vào tấm PP-H + hàn reinforcing plate thép bên ngoài
- Thêm ngăn bên trong: Hàn tấm PP-H vách ngăn + thanh thép đỡ vách ngăn vào khung thép hiện hữu
- Tăng tải trọng thiết bị: Hàn thêm thanh gia cường vào khung thép mà không ảnh hưởng lớp PP-H bên trong
Ưu điểm 7 — Chi phí vận chuyển và logistic thấp hơn
Panel PP-H và khung thép được vận chuyển riêng lẻ dưới dạng phẳng (flat-packed) → Tiết kiệm 60–70% không gian vận chuyển so với bể PP-H module đơn cùng thể tích → Phù hợp với dự án tại vùng sâu xa, đảo, hoặc công trình mà xe vận chuyển bể nguyên chiếc không vào được.
Đặc biệt có giá trị với bể > 30m³ — bể PP-H module đơn thường không thể vào các nhà xưởng đã hoàn thiện tường/cửa, trong khi bể PP khung thép có thể lắp ráp trong nhà theo từng panel.
4. Thiết Kế Kỹ Thuật — Nguyên Tắc Tính Toán Theo Tiêu Chuẩn
4.1. Tính toán lớp PP-H bên trong
Lớp PP-H trong bể gia cường không cần tự chịu toàn bộ tải trọng — nhưng vẫn phải chịu áp suất thủy tĩnh cục bộ giữa hai điểm neo liền kề. Mô hình tính là bản PP-H hai đầu gối tựa (simply supported slab) với nhịp L = khoảng cách giữa hai thanh khung thép đỡ:
σ_PP = q × L² / (8 × W)
Với q = áp suất thủy tĩnh tại độ sâu đang xét (kPa), L = nhịp thông giữa hai điểm đỡ (m), W = mô-đun chống uốn của tiết diện tấm PP-H = e²/6 (m³/m).
Điều kiện an toàn:
σ_PP ≤ σ_s_PP = MRS / C = 10 / 1,25 = 8 MPa (PP-H100 tại 20°C)
Hoặc với hệ số nhiệt độ:
σ_PP ≤ σ_s_PP × f_T(T)
Ví dụ tính toán chiều dày PP-H:
Bể hình chữ nhật L × W × H = 4m × 2,5m × 2,5m, chứa nước (ρ = 1.000 kg/m³), T = 25°C. Khung thép: Thanh ngang cách nhau 500mm. Áp suất tại đáy: q = 1.000 × 9,81 × 2,5 / 1.000 = 24,5 kPa.
Nhịp tấm PP-H L = 500mm = 0,5m.
σ_PP = 24,5 × 0,5² / (8 × e²/6) ≤ 8 MPa × 0,97 (f_T tại 25°C) = 7,76 MPa
Giải phương trình:
e ≥ √(24,5 × 0,25 × 6 / (8 × 7,76 × 1.000)) = √(0,0000595) = 0,0077m = 7,7mm
→ Chọn chiều dày tấm PP-H = 8mm (làm tròn lên tiêu chuẩn).
So sánh: Cùng bể đó nếu là PP-H thuần túy (nhịp L = 2,5m giữa hai cạnh bể), chiều dày cần = 18–22mm. Bể PP gia cường khung thép tiết kiệm 10–14mm chiều dày PP-H, tức là tiết kiệm 55–63% lượng PP-H.
4.2. Tính toán khung thép đỡ
Khung thép chịu tổng tải trọng thủy tĩnh từ toàn bộ diện tích tường và đáy bể. Thiết kế theo TCVN 5575:2012 (Kết cấu thép — Tiêu chuẩn thiết kế) hoặc EN 1993.
Tải trọng thiết kế cho khung thép:
F_total = ρ × g × V_bể × hệ số an toàn
Và tải phân phối lên từng thanh:
q_thanh = áp suất tại độ sâu × diện tích chịu tải của một nhịp
Tiết diện thanh được chọn để:
σ_thép ≤ fy_thép / γ_M0 (EN 1993: γ_M0 = 1,0; fy = 235–355 MPa tùy grade thép)
4.3. Kiểm tra neo PP-H vào khung thép
Hệ thống neo phải truyền được lực cắt từ tấm PP-H sang khung thép mà không bị nhổ hay trượt. Kiểm tra:
F_neo ≤ N_stud_PP = A_stud × σ_kéo_PP (MPa) × hệ số diện tích
Mật độ neo tối thiểu: 4 neo/m² thành bể, tăng lên 6–8 neo/m² tại vùng áp suất cao (gần đáy bể).
5. Ứng Dụng Điển Hình — Khi Nào Bể PP Gia Cường Khung Thép Là Lựa Chọn Tốt Nhất
5.1. Ma trận quyết định — PP-H thuần túy vs PP gia cường khung thép
| Điều kiện | PP-H thuần túy | PP gia cường khung thép |
|---|---|---|
| Thể tích < 5m³ | ✅ Ưu tiên | Không cần thiết |
| Thể tích 5–20m³ | ✅ Phổ biến | ✅ Có thể dùng nếu có thiết bị phụ trợ nặng |
| Thể tích 20–50m³ | ⚠️ Chi phí cao dần | ✅ Thường kinh tế hơn |
| Thể tích > 50m³ | ❌ Phi kinh tế hoặc không khả thi | ✅ Lựa chọn tốt nhất |
| Có máy khuấy > 2kW | ⚠️ Cần thiết kế đặc biệt | ✅ Khung thép hấp thụ tải động |
| Bể ngoài trời, tải gió | ⚠️ Cần neo neo và tính toán kỹ | ✅ Khung thép chịu tải gió tốt hơn |
| Không gian chật, bể nhỏ | ✅ Module đơn linh hoạt | Thi công phức tạp hơn |
| Cần vào nhà xưởng đã kín | ⚠️ Khó nếu bể > 3m | ✅ Lắp ráp từng panel |
5.2. Năm ngành ứng dụng quan trọng nhất
Ngành 1 — Mạ điện quy mô lớn (50–200 bể mạ):
Nhà máy mạ lớn cần bể dung dịch mạ 15–50m³ (NiSO₄ 60°C) và bể XLNT 50–200m³ (pH 2–12). Bể PP gia cường khung thép là giải pháp kinh tế và kỹ thuật tối ưu cho cả hai.
Case study điển hình Việt Nam: Nhà máy mạ linh kiện điện tử tại Bắc Ninh (khách hàng Samsung cung ứng cấp 2) đầu tư hệ thống 12 bể PP gia cường khung thép (3 bể mạ × 25m³ + 6 bể XLNT × 30–80m³ + 3 bể tồn trữ hóa chất × 15–20m³). Tổng chi phí thấp hơn 35% so với phương án bể bê tông + lót HDPE.
Ngành 2 — Trạm XLNT khu công nghiệp:
Khu công nghiệp 1.000–5.000 ha với 200–500 doanh nghiệp → Trạm XLNT tập trung xử lý 2.000–20.000 m³/ngày → Bể điều hòa PP gia cường khung thép 200–500m³ (không thể dùng PP-H thuần túy ở thể tích này); Bể phản ứng hóa lý PP gia cường; Bể kết tủa kim loại PP gia cường.
Ngành 3 — Sản xuất hóa chất công nghiệp:
Nhà máy sản xuất HCl, NaOH, H₂SO₄ cần bồn trung gian và tồn trữ thể tích 50–200m³. Bể PP gia cường khung thép phù hợp với áp lực vận hành thấp (< 0,5 bar) và thể tích lớn.
Ngành 4 — Nhà máy giấy và bột giấy:
Bể white liquor (NaOH + Na₂S), bể Green Liquor, và bể lưu trữ chất tẩy trắng (NaOCl 8%) thể tích 50–200m³. Môi trường kiềm mạnh + oxy hóa → PP gia cường khung thép với OIT ≥ 55–65 phút.
Ngành 5 — Nuôi tôm RAS siêu thâm canh quy mô lớn:
Trại nuôi tôm 500–2.000 tấn/năm cần bể nuôi tròn 50–100m³ mỗi bể và bể xử lý nước RAS 100–500m³. Bể PP gia cường khung thép trụ tròn được thiết kế đặc biệt với: Đầu vào tiếp tuyến tạo dòng xoáy, đáy phẳng hoặc đáy côn, central drain, và nắp kín kiểm soát ánh sáng và nhiệt độ.
6. Kiểm Tra Chất Lượng Và Nghiệm Thu Bể PP Gia Cường Khung Thép
6.1. Checklist nghiệm thu bắt buộc
CHECKLIST NGHIỆM THU BỂ PP GIA CƯỜNG KHUNG THÉP
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━

HỒ SƠ KỸ THUẬT:
□ MTR (Material Test Report) tấm PP-H: OIT ≥ X phút, grade PP-H
□ Chứng nhận thợ hàn DVS 2212-1 (hoặc tương đương) của thợ hàn PP
□ Bản tính toán thiết kế lớp PP-H (kiểm tra chiều dày tại từng vùng)
□ Bản tính toán kết cấu thép (kiểm tra tiết diện, độ bền)
□ Bản vẽ as-built hoàn chỉnh

KIỂM TRA VẬT LÝ:
□ Chiều dày tấm PP-H tại ≥ 8 điểm đại diện (UT gauge): ≥ chiều dày thiết kế
□ Kiểm tra trực quan toàn bộ mối hàn PP-H (bên trong bể): Không có bong bóng khí, không underfill, không cold weld
□ Kiểm tra DPT (Dye Penetrant Test) tại các mối hàn góc và nozzle PP-H
□ Kiểm tra kết cấu thép: Mối hàn thép đầy đủ và không có vết nứt; sơn phủ đầy đủ
□ Kiểm tra hệ thống neo PP-H vào thép: Đủ số lượng, chắc chắn

HYDROTEST:
□ Nạp nước đến 100% thể tích, giữ 24 giờ
□ Không có rò rỉ tại bất kỳ mối hàn, nozzle, hay điểm neo nào
□ Không biến dạng thành bể quá 3mm so với phẳng
□ Ghi biên bản hydrotest có chữ ký người chứng kiến

PHÊ DUYỆT TRƯỚC KHI NHẬN HÀNG:
□ Nhận đầy đủ hồ sơ kỹ thuật + MTR + biên bản hydrotest
□ Ảnh tài liệu (photos documentation) quá trình thi công
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
6.2. Bảo trì định kỳ — Điểm khác biệt so với bể PP-H thuần túy
Bể PP gia cường khung thép cần bổ sung thêm một số hạng mục bảo trì so với bể PP-H thuần túy:
Kiểm tra khung thép hàng năm:
- Quan sát bên ngoài khung thép: Gỉ sét cục bộ? Sơn bong tróc?
- Nếu có gỉ sét: Chà nhám, sơn lại sơn epoxy — ngăn gỉ lan rộng
- Kiểm tra mối hàn thép tại các điểm tập trung ứng suất: Không có vết nứt thép
Kiểm tra hệ thống neo mỗi 2–3 năm:
- Kiểm tra stud/neo PP-H còn nguyên vẹn không
- Nếu neo bị biến dạng hay mất → bổ sung ngay
Kiểm tra tấm PP-H bên trong hàng năm (tương tự bể PP thường):
- OIT tại vùng tiếp xúc hóa chất oxy hóa mạnh
- UT gauge chiều dày tấm PP-H tại các điểm đại diện
- DPT kiểm tra mối hàn góc và chân nozzle
7. Giới Hạn Và Lưu Ý — Bể PP Gia Cường Khung Thép Không Phải Vạn Năng
7.1. Ba giới hạn kỹ thuật cần lưu ý
Giới hạn 1 — Không phù hợp với bể áp lực:
Bể PP gia cường khung thép thiết kế cho bể áp suất bằng áp suất khí quyển (atmospheric) hoặc áp dư rất nhỏ (< 0,2 bar). Với bể áp lực > 1 bar → Phải dùng bình áp lực được chứng nhận (PED, ASME) — không thể dùng thiết kế bể hở gia cường thép thông thường.
Giới hạn 2 — Chất lượng thi công phụ thuộc tay nghề thợ hàn PP tại chỗ:
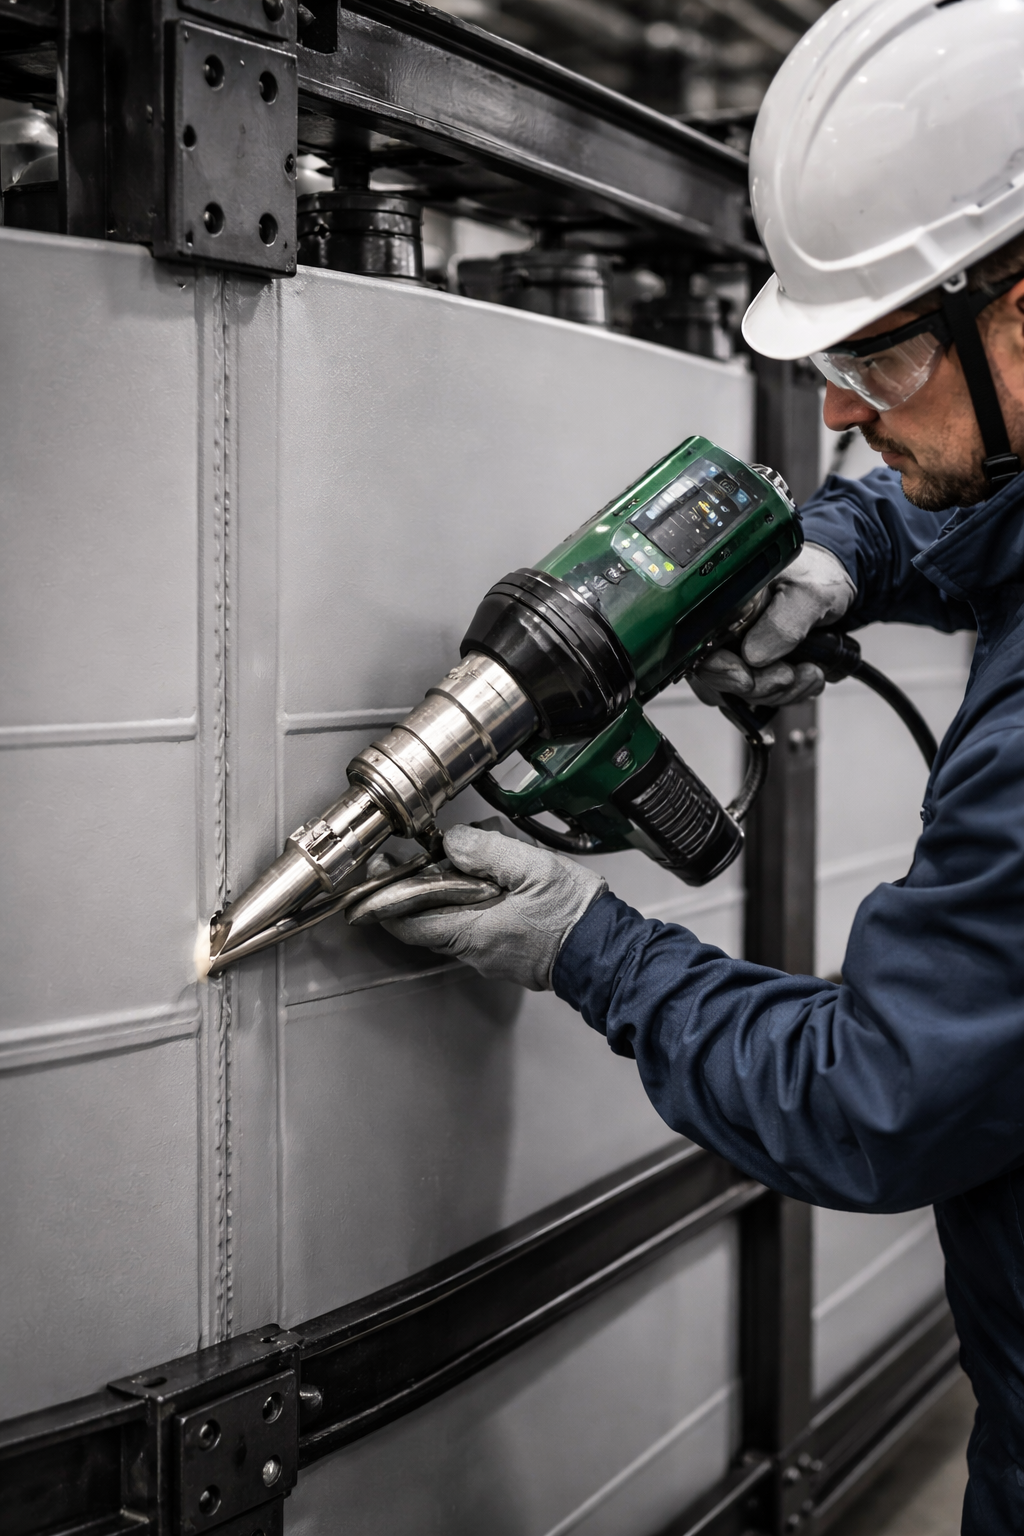
Khác với bể PP-H module đơn sản xuất hoàn chỉnh tại xưởng (kiểm soát chất lượng tốt hơn), bể PP gia cường khung thép thường được lắp ráp và hàn tại chỗ. Chất lượng mối hàn PP-H tại chỗ phụ thuộc hoàn toàn vào tay nghề thợ hàn DVS và điều kiện môi trường (gió, nhiệt độ, độ ẩm).
Yêu cầu: Thợ hàn PP tại chỗ phải có chứng nhận DVS 2212-1 còn hiệu lực. Hàn trong điều kiện nhiệt độ 5–40°C, không có gió mạnh, không mưa vào khu vực hàn. Mỗi mối hàn quan trọng phải được kiểm tra bằng DPT sau khi hoàn thành.
Giới hạn 3 — Khung thép bên ngoài cần bảo vệ chống ăn mòn khí quyển:
Khung thép ngoài không tiếp xúc hóa chất trong bể, nhưng tiếp xúc với không khí xung quanh. Tại nhà máy hóa chất, không khí thường chứa hơi acid/kiềm từ các bể khác → Khung thép gỉ sét nếu không được sơn phủ đúng cách.
Yêu cầu bảo vệ khung thép: Sơn epoxy 2 lớp tổng dày 200–300 μm, hoặc mạ kẽm nóng (hot-dip galvanized) → Bảo dưỡng lại mỗi 5–7 năm hoặc khi sơn bong tróc.
7.2. Bảng so sánh tổng thể — Khi nào chọn phương án nào
| Phương án | Thể tích tốt nhất | Thi công | CAPEX/m³ | Bảo trì | Rủi ro |
|---|---|---|---|---|---|
| PP-H thuần túy | < 20m³ | Nhanh (module) | Cao ở kích thước lớn | Đơn giản | Thấp |
| PP gia cường khung thép | 20–500m³ | Trung bình | Trung bình | Trung bình (thêm thép) | Trung bình |
| Bê tông + lót HDPE/PE | > 50m³ | Chậm (6–10 tuần) | Thấp ở kích thước cực lớn | Cao (lót PE hỏng ẩn) | Cao (hư hỏng ẩn) |
| Thép + lót PP | 5–100m³ | Trung bình | Trung bình | Cao (lót PP hỏng ẩn) | Cao (ăn mòn ẩn) |
| FRP/GRP | 5–500m³ | Trung bình | Cao | Trung bình | Trung bình |
Kết Luận
Bể PP gia cường khung thép là giải pháp kỹ thuật “cầu nối” thông minh giữa bể PP-H thuần túy (tối ưu ở kích thước nhỏ–vừa) và bể bê tông hay FRP (chi phối ở kích thước rất lớn). Trong vùng thể tích 20–200m³ — đây là phương án kỹ thuật và kinh tế tốt nhất cho hóa chất acid-kiềm vô cơ ở nhiệt độ ≤ 70°C.
Ba điểm cốt lõi cần nhớ:
Thứ nhất, thép ở ngoài — PP ở trong: Không bao giờ nhầm thứ tự này với bể thép lót PP (nguy hiểm vì ăn mòn ẩn). Trong bể PP gia cường khung thép, hóa chất không bao giờ tiếp cận thép.
Thứ hai, chiều dày PP-H giảm — khung thép bù phần còn lại: Không thiết kế bể PP gia cường khung thép với cùng chiều dày PP-H như bể PP thuần túy. Chiều dày PP-H phải được tính theo nhịp giữa hai điểm đỡ, không phải nhịp toàn bể.
Thứ ba, thợ hàn DVS và hydrotest là không thể thiếu: Chất lượng mối hàn PP-H tại chỗ là yếu tố rủi ro cao nhất. DVS 2212-1 và hydrotest 24 giờ là tiêu chuẩn tối thiểu không thương lượng.
Bài viết được biên soạn từ: DVS 2205-1/-2 (Thermoplastic process equipment design); DVS 2207-1/-4 (PP welding); TCVN 5575:2012 (Kết cấu thép — Tiêu chuẩn thiết kế); EN 1993-1 (Eurocode 3 — Design of steel structures); ISO 15494:2015 (PP-H material standard); Georg Fischer “PP Tank Lining and Reinforced Systems” (2022); Simona AG “PP-H Tank Construction Guidelines — Reinforced Systems” (2021); NACE International “Linings for Steel Tanks” (2019); kinh nghiệm thiết kế, thi công và nghiệm thu hơn 60 hệ thống bể PP gia cường khung thép tại khu công nghiệp Bình Dương, Đồng Nai, Bắc Ninh, Hải Phòng và TP.HCM (2016–2024). Số liệu tính toán là điển hình — cần thực hiện tính toán chi tiết cho từng dự án cụ thể.
