
1. Mở Đầu: Tầm Quan Trọng của Hiểu Biết Cấu Tạo và Tiêu Chuẩn
Trong chu trình kỹ thuật từ thiết kế đến vận hành, việc am hiểu cấu tạo vật liệu ở các cấp độ từ phân tử đến vĩ mô và hệ thống tiêu chuẩn kỹ thuật quản lý chất lượng là điều kiện tiên quyết để lựa chọn và ứng dụng vật liệu đúng kỹ thuật. Hai yếu tố này — cấu tạo và tiêu chuẩn — không tồn tại độc lập mà liên hệ hữu cơ với nhau: cấu tạo quyết định tính năng, và tiêu chuẩn là ngôn ngữ chung để đo lường, truyền đạt và kiểm soát những tính năng đó trong chuỗi cung ứng công nghiệp toàn cầu.
Tấm nhựa Polypropylene (PP) là một trong những vật liệu bán thành phẩm polymer (semi-finished polymer product) được tiêu chuẩn hóa sâu rộng nhất trong công nghiệp. Từ hệ thống tiêu chuẩn nguyên liệu đầu vào (ISO/ASTM cho nhựa PP hạt) đến tiêu chuẩn gia công (DVS cho hàn nhựa), tiêu chuẩn thiết kế kết cấu (DVS 2205 cho bồn bể) và tiêu chuẩn kiểm tra chất lượng (EN/ISO cho thử nghiệm cơ lý) — toàn bộ vòng đời kỹ thuật của tấm PP đều được điều chỉnh bởi một hệ sinh thái tiêu chuẩn quốc tế hoàn chỉnh.
Bài viết này phân tích toàn diện cấu tạo đa cấp độ của tấm nhựa PP (từ cấu trúc phân tử đến hình thái sản phẩm) và hệ thống tiêu chuẩn kỹ thuật áp dụng trong công nghiệp, cung cấp nền tảng tham chiếu cho kỹ sư vật liệu, kỹ sư thiết kế và chuyên viên mua sắm kỹ thuật.
2. Cấu Tạo Phân Tử — Nền Tảng Quyết Định Mọi Tính Năng
2.1 Đơn vị cơ sở và kiến trúc đại phân tử
Polypropylene được tổng hợp bằng phản ứng trùng hợp phối hợp (coordination polymerization) từ monomer propylene (CH₂=CHCH₃) với xúc tác Ziegler-Natta (TiCl₄/MgCl₂/Al-alkyl) hoặc xúc tác metallocene thế hệ mới (ansa-metallocene/MAO). Đơn vị lặp lại của mạch đại phân tử PP là:
    CH₃
     |
–[–CH₂–CH–]ₙ–
Trong đó n (độ trùng hợp — degree of polymerization) dao động từ 50.000 đến 200.000 đơn vị, tương ứng với trọng lượng phân tử trung bình số Mₙ = 80.000–250.000 g/mol và trọng lượng phân tử trung bình khối Mw = 200.000–700.000 g/mol.
2.2 Lập thể hóa học và ba dạng cấu trúc tactic
Nguyên tử carbon C-2 trên mỗi đơn vị lặp lại là carbon bất đối xứng (stereocenter), mang nhóm methyl (-CH₃) có thể định hướng ra hai phía khác nhau so với mặt phẳng mạch carbon chính. Sự sắp xếp không gian của nhóm methyl theo dọc mạch tạo ra ba dạng cấu trúc tactic với tính năng vật liệu khác biệt sâu sắc:
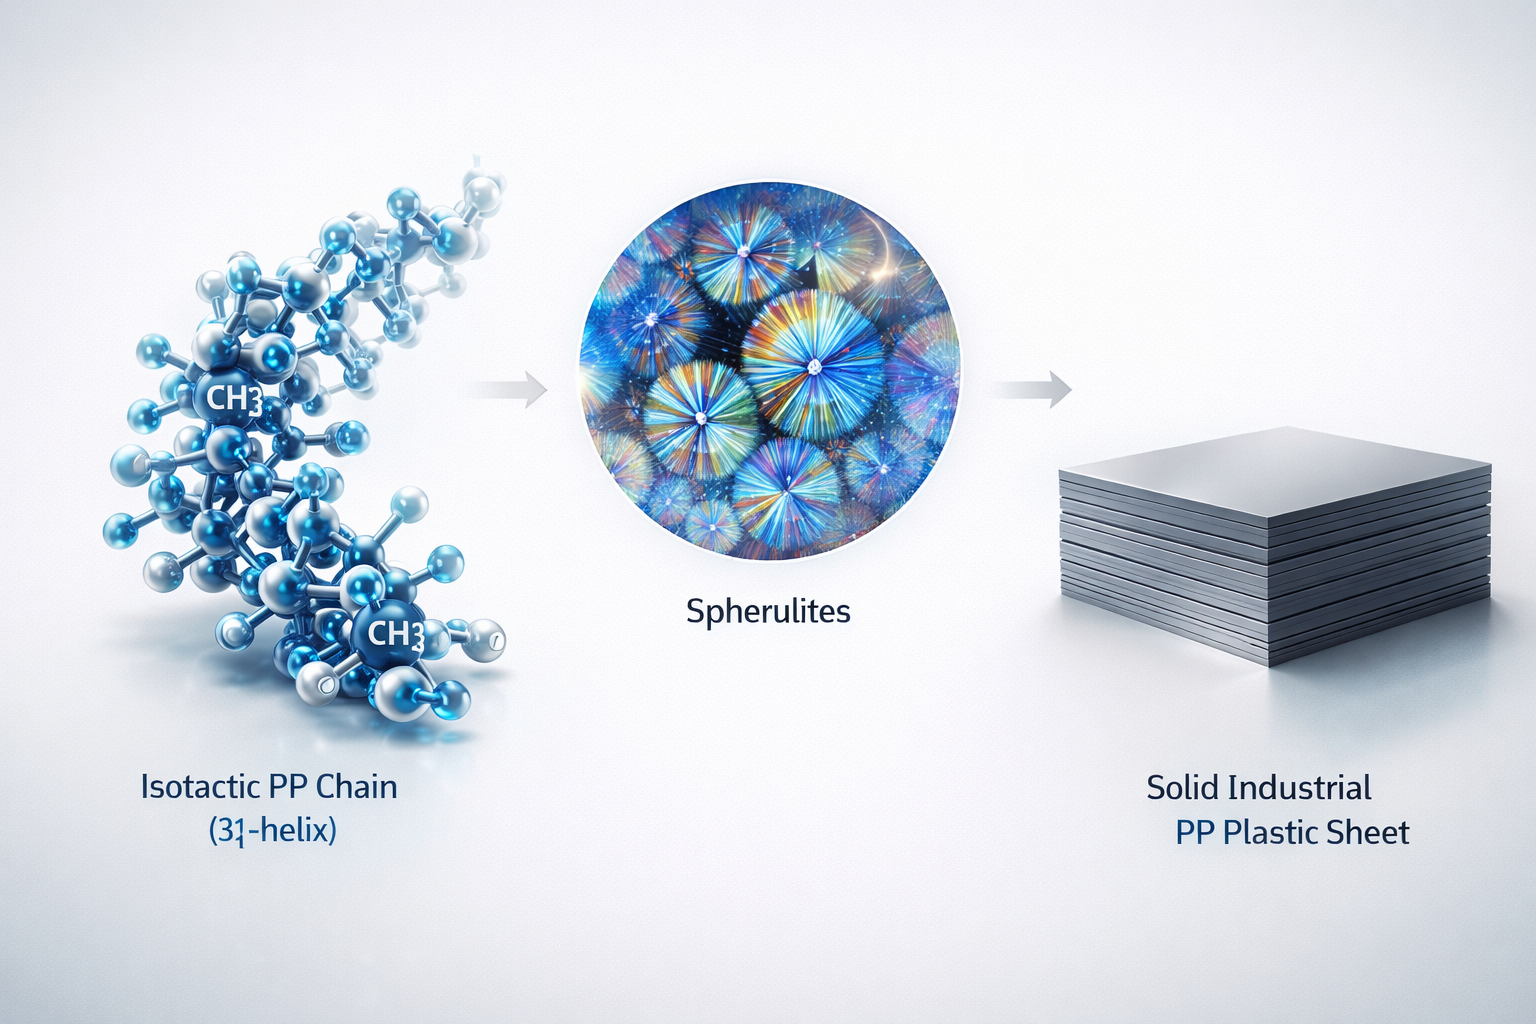
① Isotactic PP (iPP) — Đồng lập thể: Tất cả nhóm methyl nằm cùng một phía so với mặt phẳng mạch chính. Cấu hình này cho phép mạch cuộn thành cấu trúc xoắn ốc 3₁ (3₁-helix) — ba đơn vị lặp lại tạo thành một vòng xoắn — và đóng gói vào mạng tinh thể (crystalline lattice) hiệu quả, điển hình là cấu trúc tinh thể đơn tà alpha (α-monoclinic). iPP có độ tinh thể 60–70%, nhiệt độ nóng chảy Tm = 160–171°C và là dạng thương mại chủ đạo (>95% sản lượng PP toàn cầu).
② Syndiotactic PP (sPP) — Đối lập thể: Nhóm methyl xen kẽ qua lại hai phía theo quy luật đều đặn. Cấu trúc tinh thể orthorhombic với Tm = 130–138°C, độ tinh thể thấp hơn iPP. Sản xuất bằng xúc tác metallocene chuyên biệt, chủ yếu dùng cho ứng dụng đặc thù cần độ trong suốt cao.
③ Atactic PP (aPP) — Vô trật tự lập thể: Nhóm methyl phân bố ngẫu nhiên hai phía, không có quy luật. Mạch không thể kết tinh, tạo thành polymer vô định hình (amorphous) hoàn toàn: mềm, dính, nhiệt độ Tg ~-20°C. aPP không có giá trị kết cấu, chủ yếu dùng làm chất biến tính (modifier) trong bitumen và chất kết dính (adhesive).
2.3 Cấu trúc bán tinh thể và hình thái học cầu tinh (Spherulitic Morphology)
Tấm nhựa PP thương mại (isotactic PP) có cấu trúc bán tinh thể (semi-crystalline) đặc trưng, trong đó vùng tinh thể (crystalline phase) và vùng vô định hình (amorphous phase) cùng tồn tại và tương tác:
Mô hình cấu trúc đa cấp:
Cấp 1 — Chuỗi đại phân tử (macromolecular chain)      ~ 0,1–1 nm
Cấp 2 — Tấm tinh thể lamellar (crystalline lamella)    ~ 10–30 nm dày
Cấp 3 — Cầu tinh spherulite                            ~ 1–100 μm
Cấp 4 — Cấu trúc vĩ mô tấm PP                         ~ mm đến cm
Cầu tinh (spherulite) là đơn vị cấu trúc siêu phân tử đặc trưng của PP, hình thành trong quá trình kết tinh từ trạng thái nóng chảy (melt crystallization). Tấm lamellar bức xạ từ mầm tinh thể trung tâm ra ngoại vi theo tất cả các hướng, với các chuỗi vô định hình lấp đầy không gian giữa các lamellar. Kích thước cầu tinh (spherulite size) phụ thuộc mạnh vào tốc độ làm nguội (cooling rate) và hàm lượng chất tạo mầm (nucleating agent):
| Điều kiện kết tinh | Kích thước cầu tinh | Tính năng vật liệu |
|---|---|---|
| Làm nguội chậm, không có nucleating agent | 50–200 μm (thô) | Đục, giòn hơn, mô-đun thấp hơn |
| Làm nguội nhanh (quench cooling) | 5–20 μm (mịn) | Trong hơn, dai hơn, mô-đun cao hơn |
| Dùng nucleating agent (NA-11, Hyperform HPN-68L) | 1–5 μm (rất mịn) | Trong suốt cao (clarified PP), cơ tính tối ưu |
2.4 Trọng lượng phân tử và phân bố trọng lượng phân tử (MWD)
Hai thông số trọng lượng phân tử trọng yếu quyết định khả năng gia công và tính năng cơ học:
Chỉ số chảy nóng chảy — MFI / MFR (Melt Flow Index / Rate): Đo lường tính lưu động của PP nóng chảy, nghịch đảo gián tiếp của trọng lượng phân tử trung bình:
MFI thấp (0,3–3 g/10 phút)  →  Mw cao  →  Cơ tính tốt hơn, khó gia công
MFI cao  (10–30 g/10 phút)  →  Mw thấp →  Dễ gia công, cơ tính thấp hơn
Điều kiện đo: 230°C / 2,16 kg theo ISO 1133 (tiêu chuẩn quốc tế) hoặc ASTM D1238.
Phân bố trọng lượng phân tử — PDI (Polydispersity Index = Mw/Mₙ):
- PDI hẹp (1,5–3,0): Xúc tác metallocene, PP đồng nhất, tính năng cơ học nhất quán
- PDI rộng (5,0–12): Xúc tác Ziegler-Natta truyền thống, kết hợp khả năng gia công tốt (chuỗi ngắn) và cơ tính cao (chuỗi dài)
Trong sản xuất tấm PP công nghiệp, PP có MFI 1–5 g/10 phút và PDI 4–8 là phổ biến nhất — cân bằng tối ưu giữa khả năng đùn ép (extrudability) và cơ tính tấm thành phẩm.
3. Phân Loại Tấm Nhựa PP theo Cấu Trúc Copolymer
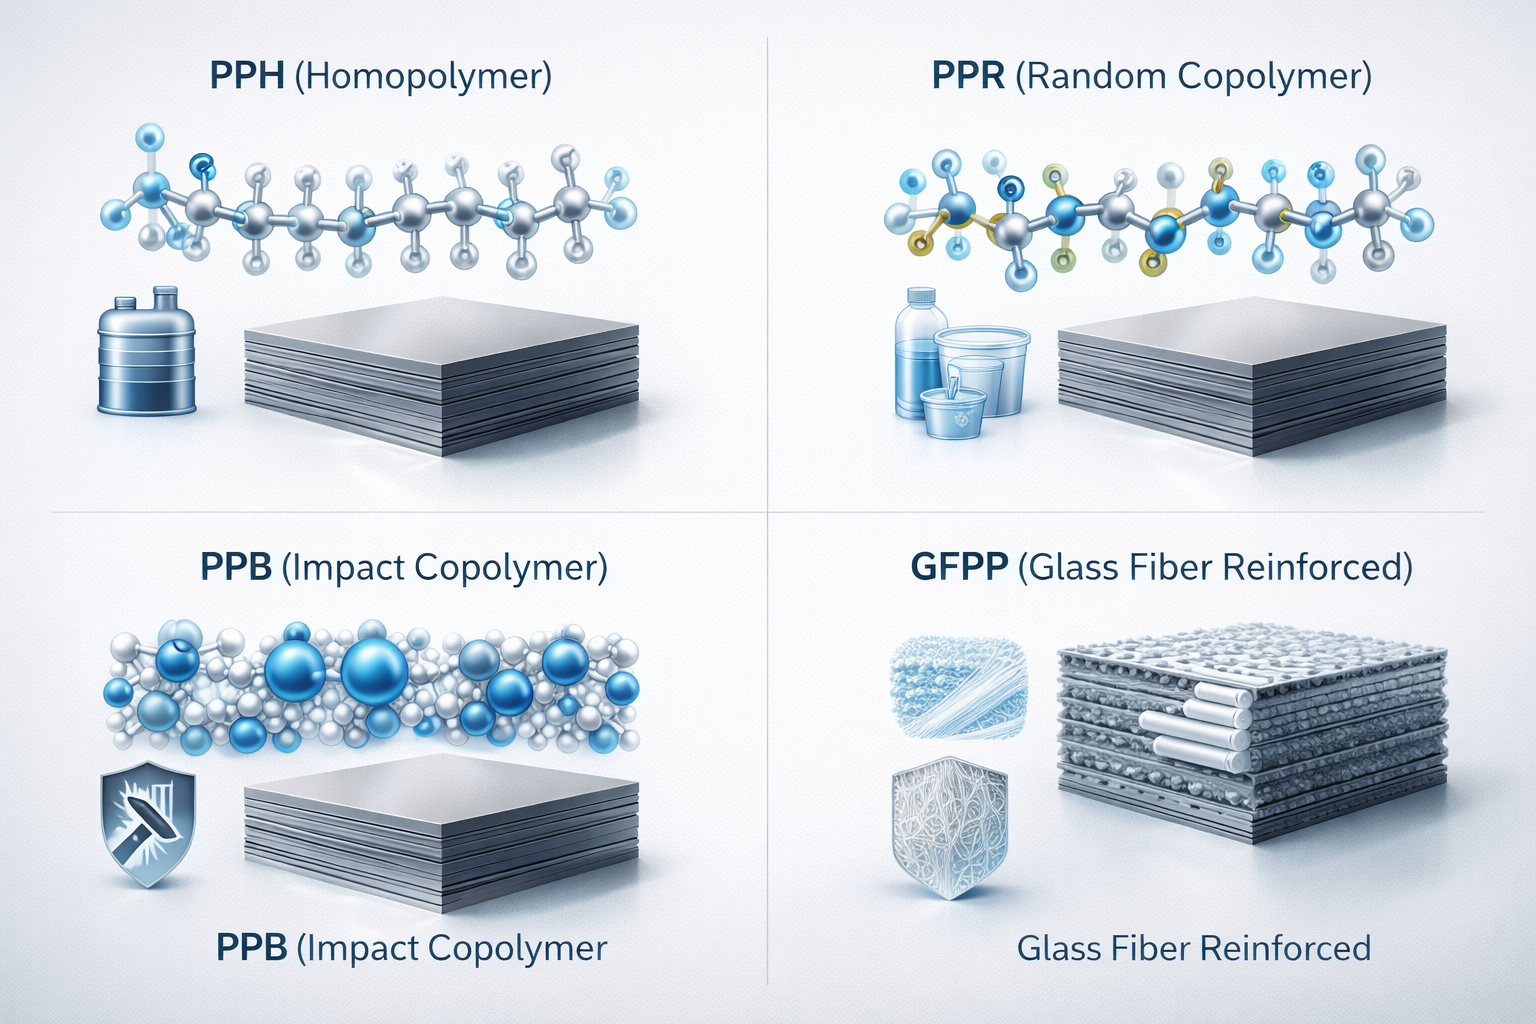
3.1 PP Homopolymer (PPH) — Đồng trùng hợp
Cấu trúc: Mạch polymer thuần propylene, không có comonomer. Độ tinh thể cao nhất (65–70%), cấu trúc phân tử đồng nhất.
Thông số kỹ thuật đặc trưng:
| Thông số | Giá trị | Tiêu chuẩn |
|---|---|---|
| Khối lượng riêng | 0,905–0,910 g/cm³ | ISO 1183 |
| MFI (230°C/2,16 kg) | 1–12 g/10 phút | ISO 1133 |
| Độ bền kéo đứt | 33–40 MPa | ISO 527 |
| Mô-đun uốn | 1.400–1.700 MPa | ISO 178 |
| Độ bền va đập Charpy có khía (23°C) | 3–5 kJ/m² | ISO 179 |
| HDT (0,45 MPa) | 100–115°C | ISO 75 |
| Nhiệt độ nóng chảy Tm | 160–171°C | ISO 11357 (DSC) |
Hạn chế chính: Giòn ở nhiệt độ thấp (< 0°C), độ bền va đập thấp — không phù hợp ứng dụng chịu va đập hoặc môi trường nhiệt độ thấp.
Ứng dụng tấm PPH điển hình: Bồn chứa hóa chất, bể mạ điện, tấm lót bể, gia công cơ khí chính xác.
3.2 PP Random Copolymer (PPR) — Copolymer Ngẫu Nhiên
Cấu trúc: Đơn vị ethylene (2–6 mol%) hoặc 1-butene được chèn ngẫu nhiên vào mạch propylene. Sự chèn comonomer phá vỡ tính đều đặn lập thể, làm giảm độ tinh thể (50–55%) và hạ thấp Tm xuống 135–155°C.
Thông số kỹ thuật đặc trưng:
| Thông số | Giá trị | So với PPH |
|---|---|---|
| Độ bền kéo đứt | 25–35 MPa | Thấp hơn 10–15% |
| Mô-đun uốn | 900–1.300 MPa | Thấp hơn 20–30% |
| Độ bền va đập Charpy có khía (23°C) | 4–8 kJ/m² | Cao hơn 30–50% |
| HDT (0,45 MPa) | 80–100°C | Thấp hơn 10–15°C |
| Độ trong suốt (Haze) | 10–30% (tấm 2mm) | Trong hơn đáng kể |
Ứng dụng tấm PPR điển hình: Bao bì thực phẩm, tấm ốp tường phòng sạch, ứng dụng yêu cầu độ trong nhất định.
3.3 PP Impact Copolymer / Block Copolymer (PPB / IPC) — Copolymer Khối
Cấu trúc: Hệ pha hai thành phần: pha nền iPP (matrix phase, 65–80%) và pha cao su phân tán EPR (dispersed rubber phase: Ethylene-Propylene Rubber, 20–35%). EPR được tổng hợp trực tiếp trong cùng lò phản ứng (in-reactor alloy), tạo ra pha cao su phân tán dạng hạt cầu (spherical domain) đường kính 0,1–2 μm đồng đều trong nền PP.
Cơ chế tăng cường va đập (Toughening Mechanism): Khi tải va đập tác động, ứng suất tập trung tại đỉnh vết nứt. Hạt cao su EPR xung quanh vết nứt đồng thời:
- Tạo ra trường ứng suất ba chiều kích hoạt tạo mảnh trắng (crazing) kiểm soát trong nền PP
- Hấp thụ năng lượng va đập qua biến dạng dẻo cục bộ (localized plastic deformation)
- Ngăn vết nứt lan truyền theo cơ chế crack pinning
Thông số kỹ thuật đặc trưng:
| Thông số | Giá trị | So với PPH |
|---|---|---|
| Độ bền va đập Charpy có khía (23°C) | 10–50 kJ/m² | Cao hơn 3–10× |
| Độ bền va đập Charpy có khía (-20°C) | 5–15 kJ/m² | Duy trì độ dai ở nhiệt độ thấp |
| Mô-đun uốn | 900–1.400 MPa | Thấp hơn 15–20% |
| Độ bền kéo đứt | 22–35 MPa | Thấp hơn 5–15% |
| HDT (0,45 MPa) | 95–110°C | Gần tương đương PPH |
Ứng dụng tấm PPB/IPC điển hình: Ứng dụng ngoài trời, ống dẫn nước lạnh, bộ phận ô tô chịu va đập, tấm lót sàn công nghiệp, thiết bị y tế.
3.4 PP Gia Cường (Filled & Reinforced PP)
PP + Sợi thủy tinh (GFPP — Glass Fiber Reinforced PP): Phối trộn 10–40% sợi thủy tinh cắt ngắn (chopped glass fiber, L = 3–12 mm, Ø = 10–17 μm) qua đùn kép (twin-screw extruder). Sợi thủy tinh tăng cứng mô-đun lên 2–4 lần và giảm giãn nở nhiệt (CTE từ ~150 xuống ~40–60 × 10⁻⁶ /°C).
PP + Khoáng chất (Mineral-filled PP): Talc (Mg₃Si₄O₁₀(OH)₂) 20–40% cải thiện cứng, HDT và độ ổn định kích thước. CaCO₃ 10–30% giảm giá thành và cải thiện độ cứng bề mặt. Wollastonite tăng mô-đun mà không giảm độ dai nhiều như talc.
| Loại gia cường | Mô-đun uốn (MPa) | HDT (°C) | CTE (×10⁻⁶/°C) | Ghi chú |
|---|---|---|---|---|
| PP thuần | 1.300–1.600 | 100–115 | 100–180 | Cơ sở |
| PP + 20% GF | 3.500–4.500 | 130–145 | 50–70 | Anisotropic |
| PP + 40% GF | 6.000–8.000 | 150–160 | 30–50 | Anisotropic mạnh |
| PP + 20% Talc | 2.000–2.500 | 115–125 | 70–90 | Isotropic |
| PP + 30% Talc | 2.500–3.200 | 120–135 | 60–80 | Isotropic |
.
4. Cấu Tạo Vật Lý của Tấm Nhựa PP theo Hình Thái Sản Phẩm
4.1 Tấm PP Đặc (Solid PP Sheet)
Đây là dạng phổ biến nhất trong công nghiệp. Tấm PP đặc là tấm phẳng đồng nhất (homogeneous flat sheet) không có lỗ rỗng bên trong, sản xuất bằng công nghệ đùn ép qua khuôn phẳng (flat die / T-die extrusion) hoặc cán nhiệt (calendering).
Dây chuyền sản xuất tấm PP đặc điển hình:
Hạt PP + Masterbatch → Phễu nạp liệu (hopper) → Máy đùn trục vít đơn hoặc đôi
→ Khuôn phẳng T-die (die gap điều chỉnh độ dày) → Hệ con lăn làm mát 3 trục (3-roll calender)
→ Đo độ dày online (beta gauge / X-ray gauge) → Cắt biên → Cuộn hoặc cắt tấm → Đóng gói
Cấu trúc lớp ngang qua tiết diện tấm (Cross-section microstructure):
Trong quá trình làm nguội tiếp xúc với con lăn kim loại lạnh, tấm PP đặc hình thành cấu trúc lớp bất đồng nhất (layered heterogeneous structure) qua chiều dày:
- Lớp da (Skin layer): Dày 50–200 μm, làm nguội rất nhanh tạo cấu trúc vô định hình đến bán tinh thể mịn, định hướng phân tử cao, bề mặt nhẵn
- Lớp chuyển tiếp (Transition layer): Dày 0,5–2 mm, gradient tốc độ làm nguội tạo cấu trúc cầu tinh tăng dần về phía lõi
- Lớp lõi (Core layer): Làm nguội chậm nhất, cầu tinh lớn nhất, độ tinh thể cao nhất, mô-đun đàn hồi cao nhất nhưng độ dai thấp hơn
Sự khác biệt cấu trúc giữa da và lõi tạo ra gradient tính năng cơ học (property gradient) qua chiều dày tấm — điều quan trọng cần lưu ý khi gia công bề mặt (phay, cắt lộ lõi) hoặc thiết kế tấm mỏng.
Dải độ dày tiêu chuẩn tấm PP đặc:
| Dải độ dày | Ứng dụng điển hình |
|---|---|
| 0,5–2,0 mm | Màng kỹ thuật, bao bì cứng, tấm lót mỏng |
| 2,0–6,0 mm | Tấm ốp tường, bao bì công nghiệp, biển hiệu |
| 6,0–15,0 mm | Bồn bể nhỏ, chi tiết gia công cơ khí, bể mạ |
| 15,0–30,0 mm | Bồn bể lớn, kết cấu chịu tải, thiết bị hóa chất |
| >30 mm | Khối PP (PP block/rod), gia công cơ khí chính xác |
Dung sai độ dày (Thickness tolerance) theo tiêu chuẩn EN/ISO:
| Độ dày danh nghĩa (mm) | Dung sai (±mm) | Tiêu chuẩn |
|---|---|---|
| 1,0–3,0 | ±0,20 | EN ISO 7823-2 |
| 3,0–6,0 | ±0,30 | EN ISO 7823-2 |
| 6,0–10,0 | ±0,40 | EN ISO 7823-2 |
| 10,0–20,0 | ±0,50 | EN ISO 7823-2 |
| 20,0–30,0 | ±0,80 | EN ISO 7823-2 |
4.2 Tấm PP Tổ Ong / Danpla (Corrugated PP / Twin-Wall Sheet)
Cấu trúc gồm hai tấm phẳng mỏng (skin panels) liên kết với nhau qua hệ thống vách ngăn song song dọc (parallel ribs / flutes), tạo ra mặt cắt ngang hình chữ nhật rỗng (hollow rectangular profile). Sản xuất bằng công nghệ đùn ép đa kênh (multi-channel die extrusion) hoặc đùn ép kết hợp tạo hình sóng (corrugated extrusion).
Thông số cấu trúc tấm PP tổ ong:
| Thông số | Ký hiệu | Giá trị điển hình |
|---|---|---|
| Độ dày tổng (Overall thickness) | T | 2–12 mm |
| Chiều dày tấm da (Skin thickness) | t_s | 0,3–0,8 mm |
| Bước vách ngăn (Rib pitch) | p | 1,5–6 mm |
| Chiều dày vách ngăn (Rib thickness) | t_r | 0,2–0,5 mm |
| Khối lượng diện tích (Grammage) | g | 400–3.000 g/m² |
| Hệ số rỗng (Void fraction) | φ | 50–75% |
Ưu điểm cấu trúc tổ ong so với tấm đặc cùng độ dày:
- Tỷ số độ cứng uốn / khối lượng (flexural stiffness-to-weight ratio) cao hơn 3–8 lần do tiết diện hiệu dụng (moment of inertia) tăng mà khối lượng giảm
- Khả năng cách âm và cách nhiệt tốt hơn do lớp không khí bên trong
- Dễ cắt, uốn và in ấn, thích hợp cho bao bì và truyền thông thương mại
4.3 Tấm PP Bọt Xốp (PP Foam Sheet / Expanded PP Sheet)
Tấm PP xốp (cellular PP) sản xuất bằng công nghệ đùn ép với chất tạo bọt (foam extrusion) — sử dụng chất tạo bọt hóa học (chemical blowing agent — CBA như azodicarbonamide) hoặc bơm CO₂/N₂ siêu tới hạn trực tiếp vào buồng đùn ép.
Cấu trúc tế bào khép kín (closed-cell foam) hoặc mở (open-cell foam) với mật độ (density) từ 50–600 kg/m³ (so với 910 kg/m³ của PP đặc), cung cấp khả năng cách âm, cách nhiệt và đệm va đập vượt trội trong đóng gói thiết bị điện tử, cách nhiệt công nghiệp và tấm lõi kết cấu sandwich.
5. Hệ Thống Phụ Gia Kỹ Thuật trong Tấm Nhựa PP Công Nghiệp
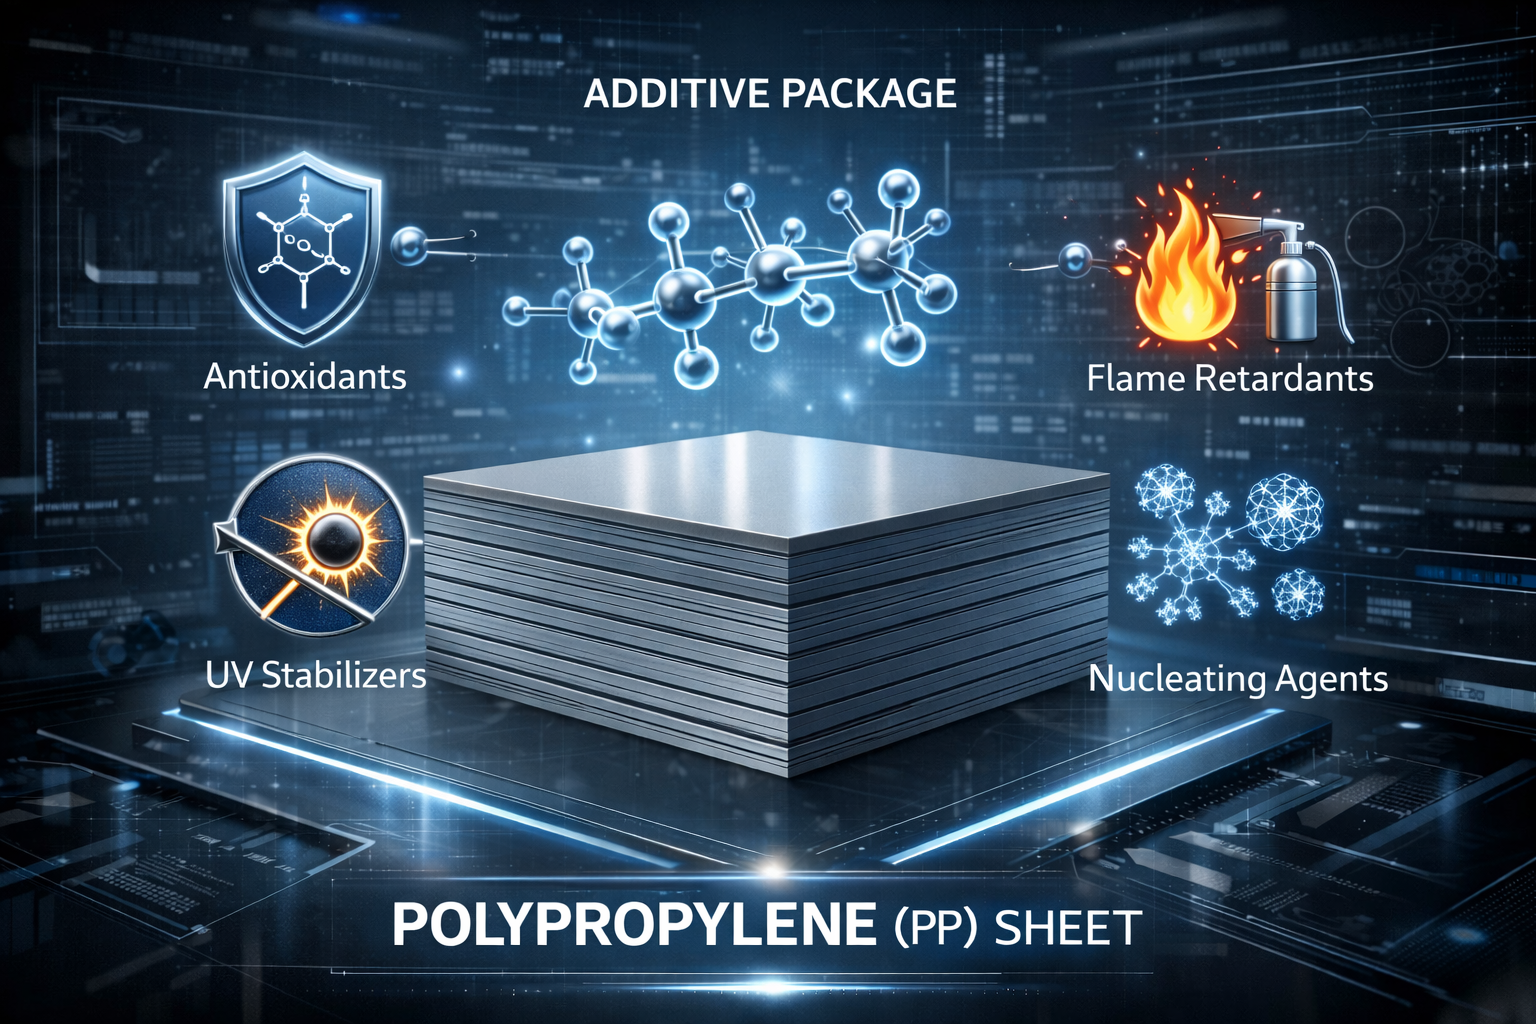
Tấm PP thương mại không bao giờ là polymer nguyên chất (neat polymer) — luôn chứa hệ phụ gia kỹ thuật (additive package) được thiết kế cẩn thận để đạt tính năng mục tiêu và tuổi thọ yêu cầu:
5.1 Phụ gia chức năng chính (Primary functional additives)
| Phụ gia | Hàm lượng điển hình (%) | Chức năng | Đại diện thương mại |
|---|---|---|---|
| Chất chống oxy hóa bậc một (Hindered phenol) | 0,05–0,20 | Bắt gốc tự do nhiệt trong gia công và vận hành | Irganox 1010, 1076 |
| Chất chống oxy hóa bậc hai (Phosphite) | 0,05–0,15 | Phân hủy hydroperoxide nhiệt | Irgafos 168 |
| Chất ổn định ánh sáng HALS | 0,2–1,0 | Kháng lão hóa UV (ứng dụng ngoài trời) | Chimassorb 944, Tinuvin 622 |
| Chất hấp thụ UV (UVA) | 0,1–0,5 | Che chắn bức xạ UV hại | Tinuvin 328, Cyasorb UV-1164 |
| Chất bôi trơn (Lubricant) | 0,05–0,3 | Giảm ma sát đùn ép, cải thiện bề mặt | Calcium stearate, erucamide |
| Chất tạo mầm (Nucleating agent) | 0,05–0,3 | Kiểm soát kích thước cầu tinh, tăng độ tinh thể | NA-11, Hyperform HPN-68L |
| Chất chống tĩnh điện (Antistatic agent) | 0,05–0,5 | Giảm tích điện bề mặt | Glycerol monostearate, amine ethoxylate |
| Carbon black | 2,0–3,0 | Che chắn UV cực mạnh (PP đen ngoài trời) | N330, N550, N765 |
5.2 Phụ gia chức năng đặc biệt (Specialty additives)
| Phụ gia | Chức năng | Ứng dụng |
|---|---|---|
| Chất chống cháy halogen hóa (Halogenated FR) | UL94 V-0/V-2 | Hộp điện, thiết bị điện tử |
| Chất chống cháy không halogen (HFFR: IFR system) | UL94 V-0, không halogen | Thiết bị y tế, ứng dụng RoHS-compliant |
| Chất biến tính va đập (Impact modifier: SEBS, EPR) | Tăng toughness, hạ Tg hiệu dụng | Ứng dụng nhiệt độ thấp |
| Chất kháng khuẩn (Antimicrobial: Ag⁺, ZnO) | Ức chế vi khuẩn/nấm bề mặt | Y tế, thực phẩm, vệ sinh công nghiệp |
| Filler khoáng (Talc, CaCO₃, BaSO₄) | Tăng mô-đun, giảm giá thành, cải thiện HDT | Tấm ô tô, tấm xây dựng |
| Sắc tố và masterbatch màu | Màu sắc ổn định, đồng đều | Toàn bộ ứng dụng có yêu cầu màu |
6. Quy Trình Sản Xuất Tấm PP Công Nghiệp — Kiểm Soát Chất Lượng Inline
6.1 Công nghệ đùn ép tấm phẳng (Flat Die Extrusion)
Đây là công nghệ sản xuất chủ đạo cho tấm PP công nghiệp dày 1–30 mm:
Hệ thống máy đùn:
- Máy đùn trục vít đơn (Single-screw extruder): Đường kính Ø60–150 mm, L/D = 25–35, thiết kế trục vít đặc biệt cho PP (barrier screw, mixing section) để đảm bảo đồng đều nhiệt độ và phân tán phụ gia
- Máy đùn trục vít đôi đồng chiều (Co-rotating twin-screw extruder): Ưu tiên cho PP gia cường sợi, PP compounding và tấm PP đặc biệt
Khuôn phẳng T-die / Coat-hanger die: Chiều rộng khuôn 500–3.000 mm với cơ cấu điều chỉnh khe khuôn (die lip adjustment) bằng vít nhiệt (thermal die bolts) hoặc tự động hóa (automatic die), cho phép kiểm soát độ đồng đều chiều dày (thickness uniformity) theo chiều ngang tấm trong phạm vi ±1–2%.
Hệ con lăn làm mát 3 trục (3-roll calender stack): Ba con lăn kim loại (thường là thép mạ chrome, bề mặt được đánh bóng kỹ) điều chỉnh nhiệt độ độc lập bằng nước/dầu tuần hoàn. Nhiệt độ con lăn PP điển hình: 20–60°C cho mặt trên, 30–70°C cho mặt dưới, 50–80°C cho con lăn tiếp nhận — kiểm soát tốc độ làm nguội và do đó kiểm soát cấu trúc tinh thể và ứng suất dư (residual stress) trong tấm.
Hệ thống đo lường và kiểm soát online:
- Beta gauge / X-ray thickness scanner: Quét liên tục theo chiều ngang, độ chính xác ±0,1–0,5 μm, điều chỉnh phản hồi tự động die lip
- Infrared temperature sensor: Giám sát nhiệt độ tấm sau khuôn và sau mỗi con lăn
- Optical surface inspection system: Camera CCD phát hiện lỗi bề mặt (bọt khí, vết xước, gel, contamination) theo thời gian thực
6.2 Kiểm soát chất lượng trong quá trình (In-process QC)
| Thông số kiểm soát | Phương pháp | Tần suất | Giới hạn kiểm soát |
|---|---|---|---|
| Độ dày tấm | Beta/X-ray gauge online | Liên tục | ±2% so với danh nghĩa |
| Chiều rộng tấm | Laser width gauge | Liên tục | ±2 mm |
| Độ phẳng (flatness) | Thước thẳng + feeler gauge | Mỗi cuộn/lot | ≤3 mm/m (EN ISO 7823) |
| Nhiệt độ nóng chảy (MFI kiểm tra) | Melt flow indexer | Mỗi 2 giờ | ±10% giá trị danh nghĩa |
| Màu sắc (ΔE*) | Spectrophotometer | Mỗi lot | ΔE* ≤ 1,0 (so với mẫu chuẩn) |
| Khối lượng riêng | Theo phương pháp thay thế nước | Mỗi lot | ±0,005 g/cm³ |
7. Hệ Thống Tiêu Chuẩn Kỹ Thuật Quốc Tế cho Tấm Nhựa PP
7.1 Tiêu chuẩn nguyên liệu PP (Raw Material Standards)
ISO 19069-1 / ISO 19069-2: Tiêu chuẩn hệ thống ký hiệu và yêu cầu kỹ thuật cho vật liệu PP — định nghĩa cách mã hóa hoàn chỉnh cho mỗi cấp độ PP:
PP-H-EX 0297-022-14-020-0-000
│  │ │    │    │   │  │   │  └─ Yêu cầu đặc biệt
│  │ │    │    │   │  │   └─── Phụ gia
│  │ │    │    │   │  └─────── Cấp ứng dụng
│  │ │    │    │   └────────── HDT (°C)
│  │ │    │    └────────────── Charpy notched impact (kJ/m²)
│  │ │    └─────────────────── Mô-đun kéo (MPa / 10)
│  │ └──────────────────────── Ứng dụng (EX = extrusion)
│  └────────────────────────── Loại copolymer (H = homo)
└───────────────────────────── Polymer base (PP)
ISO 1873-1 / ISO 1873-2: Tiêu chuẩn cũ hơn nhưng vẫn được tham chiếu rộng rãi cho PP moulding and extrusion materials.
ASTM D4101: Tiêu chuẩn ASTM cho PP injection và extrusion materials — hệ thống phân loại theo mô-đun uốn, độ bền kéo và tính năng va đập.
7.2 Tiêu chuẩn tấm PP bán thành phẩm (Semi-finished PP Sheet Standards)
EN ISO 7823-1 (Sheets of PP — Type A — Solid): Tiêu chuẩn châu Âu chính cho tấm PP đặc (solid PP sheet). Quy định:
- Dải độ dày tiêu chuẩn và dung sai cho phép
- Yêu cầu độ phẳng (flatness/warp)
- Phương pháp kiểm tra và điều kiện thử nghiệm
- Ký hiệu và nhận dạng sản phẩm
- Yêu cầu về ngoại quan bề mặt
EN ISO 7823-2 (Sheets of PP — Type B — Corrugated): Tương tự ISO 7823-1 nhưng dành cho tấm PP tổ ong / corrugated. Bổ sung yêu cầu về:
- Chiều dày tấm da (skin thickness)
- Độ bền nén vuông góc (compression strength perpendicular)
- Độ bền uốn tấm tổng hợp (flexural stiffness of composite sheet)
DIN 16965 / DIN 16966: Tiêu chuẩn Đức cho tấm nhựa nhiệt dẻo (thermoplastic semi-finished products) bao gồm PP — vẫn được tham chiếu trong nhiều đặc điểm kỹ thuật mua sắm công nghiệp Đức.
7.3 Tiêu chuẩn thử nghiệm cơ lý hóa (Mechanical & Physical Testing Standards)
Thử nghiệm cơ học:
| Thông số | Tiêu chuẩn ISO | Tiêu chuẩn ASTM | Điều kiện thử |
|---|---|---|---|
| Độ bền kéo, mô-đun kéo, độ giãn dài | ISO 527-1/-2 | ASTM D638 | 23°C, 50% RH, v=50 mm/phút |
| Mô-đun uốn và độ bền uốn | ISO 178 | ASTM D790 | 23°C, v=2 mm/phút |
| Độ bền va đập Charpy (có/không khía) | ISO 179-1 | — | 23°C và -30°C |
| Độ bền va đập Izod | ISO 180 | ASTM D256 | 23°C |
| Độ bền va đập rơi thả (Falling dart) | ISO 6603-2 | ASTM D5628 | Tấm mỏng |
| Độ cứng Shore D | ISO 868 | ASTM D2240 | 23°C, 15 giây |
| Độ cứng Rockwell R | ISO 2039-2 | ASTM D785 | 23°C |
| Độ bền nén | ISO 604 | ASTM D695 | 23°C, v=1 mm/phút |
| Hệ số ma sát (COF) | ISO 8295 | ASTM D1894 | Tĩnh và động |
Thử nghiệm nhiệt:
| Thông số | Tiêu chuẩn ISO | Tiêu chuẩn ASTM | Ghi chú |
|---|---|---|---|
| Nhiệt độ biến dạng nhiệt — HDT | ISO 75-1/-2 | ASTM D648 | 0,45 MPa và 1,80 MPa |
| Nhiệt độ Vicat Softening | ISO 306 | ASTM D1525 | Phương pháp A (10N) và B (50N) |
| Nhiệt độ nóng chảy Tm và Tg | ISO 11357-1/-3 | ASTM E1356 | DSC, 10°C/phút |
| Hệ số giãn nở nhiệt — CTE | ISO 11359-2 | ASTM E831 | TMA, -40 đến +100°C |
| Dẫn nhiệt (λ) | ISO 22007-2 | ASTM E1461 | 23°C |
| Trọng lượng riêng nhiệt — Cp | ISO 11357-4 | ASTM E1269 | DSC |
Thử nghiệm vật lý:
| Thông số | Tiêu chuẩn | Ghi chú |
|---|---|---|
| Khối lượng riêng / tỷ trọng | ISO 1183-1 (phương pháp A/B) | Ngâm nước hoặc cột gradient |
| Chỉ số chảy nóng chảy MFI | ISO 1133-1 | 230°C / 2,16 kg |
| Độ hấp thụ nước (Water absorption) | ISO 62 | 23°C, 24h và trạng thái bão hòa |
| Hệ số thấm hơi nước (WVTR) | ISO 15106-1 | — |
| Điện trở suất thể tích và bề mặt | IEC 60093 | 23°C, 500V DC |
| Hằng số điện môi và tổn hao | IEC 60250 | 1 MHz |
| Độ bền điện môi (Dielectric strength) | IEC 60243-1 | kV/mm |
| Chỉ số oxy giới hạn — LOI | ISO 4589-2 | — |
| Phân loại cháy | IEC 60695-11-10 (UL94) | V-0, V-1, V-2, HB |
Thử nghiệm quang học:
| Thông số | Tiêu chuẩn | Ghi chú |
|---|---|---|
| Haze và độ truyền sáng (Transmission) | ISO 13468 / ASTM D1003 | Tấm mỏng, nguồn D65 |
| Màu sắc CIE Lab* | ISO 7724 / ASTM E1349 | Illuminant D65/10° |
| Chỉ số màu vàng YI | ASTM E313 | — |
| Độ bóng bề mặt (Gloss) | ISO 2813 / ASTM D523 | Góc 20°, 60°, 85° |
7.4 Tiêu Chuẩn An Toàn và Môi Trường (Safety & Environmental Standards)
Tiêu chuẩn tiếp xúc thực phẩm và dược phẩm:
| Tiêu chuẩn | Phạm vi | Tổ chức ban hành |
|---|---|---|
| FDA 21 CFR §177.1520 | Tiếp xúc thực phẩm — thị trường Mỹ | US FDA |
| EU Regulation 10/2011 | Vật liệu tiếp xúc thực phẩm — EU | European Commission |
| USP Class VI | Thiết bị y tế, dược phẩm | US Pharmacopeia |
| ISO 10993-1/-5/-10 | Tương thích sinh học vật liệu y tế | ISO TC 194 |
| NSF/ANSI 61 | Tiếp xúc nước uống | NSF International |
Tiêu chuẩn môi trường và hóa chất:
| Tiêu chuẩn | Phạm vi | Yêu cầu đối với PP |
|---|---|---|
| RoHS 2 (2011/65/EU + 2015/863) | Hạn chế chất nguy hại trong điện tử | Không chứa Pb, Cd, Hg, Cr⁶⁺, PBB, PBDE, DEHP, BBP, DBP, DIBP |
| REACH (EC 1907/2006) | Đăng ký, đánh giá hóa chất EU | Khai báo SVHC >0,1% nếu có |
| WEEE (2012/19/EU) | Thiết bị điện điện tử hết vòng đời | Nhận dạng nhựa tái chế được |
| Halogen-free standard (IEC 61249-2-21) | Bo mạch PCB, cáp điện | Cl < 900 ppm, Br < 900 ppm |
Tiêu chuẩn phòng cháy:
| Tiêu chuẩn | Phân loại | Yêu cầu |
|---|---|---|
| UL 94 (IEC 60695-11-10) | V-0 / V-1 / V-2 / HB | Thử nghiệm ngọn lửa đứng/ngang |
| EN 13501-1 | Euroclasses A1–F | Xây dựng châu Âu |
| FMVSS 302 | — | Nội thất ô tô (vận tốc cháy <100 mm/phút) |
| BS 6853 / EN 45545 | — | Giao thông đường sắt |
7.5 Tiêu Chuẩn Thiết Kế và Chế Tạo Thiết Bị PP (Design & Fabrication Standards)
| Tiêu chuẩn | Nội dung | Áp dụng |
|---|---|---|
| DVS 2205 (Part 1–5) | Thiết kế bồn bể và thiết bị nhựa nhiệt dẻo chịu hóa chất | Bồn bể, ống dẫn PP |
| DVS 2207-1 / 2207-4 | Quy trình hàn khí nóng và hàn đùn nhựa nhiệt dẻo | Hàn PP trong chế tạo |
| DVS 2203 (Part 1–5) | Thử nghiệm mối hàn nhựa nhiệt dẻo | Kiểm tra chất lượng hàn |
| DVS 2202-1 | Kiểm tra thị giác mối hàn nhựa | QC trực quan |
| EN 12573 | Bồn hàn nhựa nhiệt dẻo không áp lực | Bồn bể PP |
| EN ISO 15494 | Hệ thống ống nhựa công nghiệp (PP, PE, PVDF) | Ống PP công nghiệp |
| ASME RTP-1 | Reinforced thermoset plastic vessels | Dual laminate PP/FRP |
| BS EN 13923 | Filament-wound FRP pressure vessels | Dual laminate cao áp |
7.6 Tiêu Chuẩn Việt Nam (TCVN) Liên Quan
| Tiêu chuẩn | Nội dung |
|---|---|
| TCVN 8491:2011 | Chất dẻo — Xác định chỉ số chảy nóng chảy của chất nhiệt dẻo |
| TCVN 9061:2011 | Chất dẻo — Phương pháp thử kéo |
| TCVN 6398-1:1998 | Vật liệu nhựa — Xác định nhiệt độ biến dạng dưới tải |
| TCVN 7088:2002 | Vật liệu nhựa — Xác định tốc độ chảy khối lượng và thể tích |
| QCVN 12-1:2011/BYT | Vật liệu tiếp xúc thực phẩm từ nhựa tổng hợp |
| QCVN 19:2009/BTNMT | Khí thải công nghiệp (áp dụng cho thiết bị xử lý khí PP) |
8. Ký Hiệu Nhận Dạng và Mã Hóa Sản Phẩm Tấm PP
8.1 Mã nhận dạng nhựa quốc tế (Resin Identification Code)
PP mang mã số 5 trong hệ thống Resin Identification Code (RIC) được phát triển bởi SPI (Society of Plastics Industry) và nay được quản lý bởi ASTM D7611:
  ♻
 [5]
  PP
Mã này xuất hiện trên đáy sản phẩm nhựa, quan trọng cho phân loại tái chế và nhận dạng vật liệu trong chuỗi cung ứng.
8.2 Ký hiệu tiêu chuẩn tấm PP theo EN ISO 7823
Ký hiệu đầy đủ của tấm PP đặc theo EN ISO 7823-1:
Ví dụ: PP-H / S / 10 / 1000 × 2000 / EN ISO 7823-1
         │   │  │   └──────────────── Kích thước: 1000 mm × 2000 mm
         │   │  └───────────────────── Độ dày: 10 mm
         │   └──────────────────────── S = Solid (đặc)
         └──────────────────────────── PP-H = PP Homopolymer
8.3 Thông tin kỹ thuật bắt buộc trên nhãn/phiếu kỹ thuật (Technical Datasheet)
Một phiếu kỹ thuật (TDS — Technical Data Sheet) đầy đủ của tấm PP công nghiệp phải bao gồm tối thiểu:
- Loại polymer và cấu trúc copolymer (PPH / PPR / PPB)
- Màu sắc và hệ số màu
- Độ dày danh nghĩa và dung sai
- Khổ tấm (width × length)
- Hệ thống phụ gia ổn định hóa (mức độ chi tiết tùy mục đích sử dụng)
- Chứng nhận tuân thủ (FDA / EU 10/2011 / RoHS / REACH nếu có)
- Bảng thông số kỹ thuật với điều kiện thử và tiêu chuẩn tương ứng
- Tên và địa chỉ nhà sản xuất, số lô (batch number) và ngày sản xuất
9. Kiểm Soát Chất Lượng Đầu Vào (Incoming Quality Control — IQC)
Khi tiếp nhận tấm PP từ nhà cung cấp, quy trình IQC trong công nghiệp thường bao gồm:
9.1 Kiểm tra tài liệu
- Đối chiếu Certificate of Conformance (CoC) với đặc điểm kỹ thuật đơn hàng
- Xác nhận số lô (batch traceability) và ngày sản xuất
- Kiểm tra hiệu lực chứng nhận (FDA, EU 10/2011, RoHS… nếu yêu cầu)
9.2 Kiểm tra ngoại quan và kích thước
| Hạng mục | Phương pháp | Tiêu chí chấp nhận |
|---|---|---|
| Ngoại quan bề mặt | Quan sát dưới ánh sáng tiêu chuẩn D65 | Không có bọt khí, vết xước sâu, gel, contamination, biến màu cục bộ |
| Độ dày | Micromet / đồng hồ đo dày (5 điểm/tấm) | ± dung sai EN ISO 7823 |
| Độ phẳng | Thước thẳng 1 m + feeler gauge | ≤ 3 mm/m |
| Kích thước phẳng | Thước thép / laser distance | ± 3 mm |
9.3 Kiểm tra tính năng cơ lý (sampling)
Tần suất và cỡ mẫu theo thỏa thuận với nhà cung cấp và yêu cầu ứng dụng. Thử nghiệm ưu tiên:
- MFI (ISO 1133): Xác nhận đúng cấp nguyên liệu, không bị phân hủy hoặc tái chế bất hợp pháp
- Độ bền kéo và mô-đun uốn (ISO 527 / ISO 178): Xác nhận cơ tính đạt yêu cầu
- Khối lượng riêng (ISO 1183): Phát hiện pha tạp (adulteration) bằng polyethylene hoặc CaCO₃ dư thừa
10. Xu Hướng Tiêu Chuẩn Hóa và Phát Triển Vật Liệu
10.1 Tiêu chuẩn hóa PP tái sinh (Recycled PP Standards)
Nhu cầu kinh tế tuần hoàn (circular economy) đang thúc đẩy phát triển tiêu chuẩn cho PP tái sinh (rPP — recycled PP). ISO TC 61 đang xây dựng các tiêu chuẩn mới quy định yêu cầu tính năng tối thiểu, phương pháp xác minh nguồn gốc và tỷ lệ tái chế cho tấm rPP công nghiệp. Tiêu chuẩn ISO 29981 (characterization of post-consumer plastic recyclates) và các bản cập nhật ISO 1873 đang được tham chiếu trong đàm phán mua sắm kỹ thuật.
10.2 Digital Product Passport và truy xuất nguồn gốc kỹ thuật số
Quy định EU về Digital Product Passport (DPP) trong khuôn khổ Ecodesign for Sustainable Products Regulation (ESPR) đang tiến tới yêu cầu tấm PP công nghiệp phải mang thông tin truy xuất kỹ thuật số (QR code / RFID) bao gồm: thành phần vật liệu, hàm lượng tái chế, dấu chân carbon và hướng dẫn tái chế cuối vòng đời.
10.3 Tiêu chuẩn PP bio-based (Bio-based PP)
PP tổng hợp từ propylene nguồn gốc sinh học (bio-based propylene từ bioethanol) đang được thương mại hóa. Tiêu chuẩn ISO 16620 (bio-based content measurement bằng carbon-14 dating) và ASTM D6866 là nền tảng để chứng nhận và xác minh tỷ lệ bio-based trong PP, mở ra phân khúc tấm PP carbon-neutral cho ngành đóng gói bền vững và y tế xanh.
11. Kết Luận
Tấm nhựa PP công nghiệp là kết quả của sự tích hợp tinh tế giữa kiến trúc phân tử polymer (cấu trúc tactic, độ tinh thể, copolymer ratio, MWD), công nghệ gia công chính xác (đùn ép tấm, kiểm soát nhiệt độ làm nguội, inline QC) và hệ sinh thái tiêu chuẩn quốc tế hoàn chỉnh (ISO, EN, ASTM, DVS, FDA, RoHS/REACH).
Hiểu biết thấu đáo về cấu tạo đa cấp độ — từ chuỗi phân tử đến hình thái cầu tinh, từ cấu trúc lớp tiết diện đến thông số hình học sản phẩm — cho phép kỹ sư dự đoán và kiểm soát tính năng thay vì chỉ đo lường thụ động sau thực tế. Đồng thời, thành thạo hệ thống tiêu chuẩn kỹ thuật là ngôn ngữ không thể thiếu để truyền đạt yêu cầu chính xác trong chuỗi cung ứng, đảm bảo nhất quán chất lượng và phòng tránh rủi ro vật liệu không phù hợp trong ứng dụng công nghiệp đòi hỏi cao.
Tài liệu tham khảo kỹ thuật: ISO 19069-1/2; EN ISO 7823-1/2; ISO 527; ISO 178; ISO 179; ISO 11357 (DSC); ISO 1133; ISO 1183; DVS 2205; DVS 2207-1/4; FDA 21 CFR §177.1520; EU Regulation 10/2011; Tadokoro — Structure of Crystalline Polymers; Gahleitner & Paulik — Polypropylene: An A–Z Reference; Moore — Polypropylene Handbook (2nd Ed.); PlasticsEurope — Plastics — the Facts 2023.
