
Bể chứa hóa chất nhựa PP dung tích lớn (500 lít đến 50.000 lít) là thiết bị xương sống trong hệ thống lưu trữ và xử lý hóa chất của hàng nghìn nhà máy công nghiệp Việt Nam. Tuy nhiên, hiện tượng phồng thân bể (bulging), nứt thành và đáy bể (cracking), biến dạng hình học (deformation) xảy ra với tần suất đáng lo ngại – không ít trong số đó dẫn đến sự cố rò rỉ hóa chất nguy hiểm, thiệt hại kinh tế nghiêm trọng và vi phạm pháp lý về an toàn môi trường. Bài viết này phân tích toàn diện cơ chế hư hỏng của bể PP từ góc độ khoa học vật liệu, nhiệt cơ học và thiết kế kết cấu – đồng thời cung cấp hệ thống giải pháp kỹ thuật phòng ngừa và khắc phục được kiểm chứng qua tiêu chuẩn DVS 2205 và thực tiễn công nghiệp.
Mục Lục
- Bản chất vật liệu PP và tại sao bể PP lớn dễ bị phồng, nứt
- 6 cơ chế gây phồng, nứt bể nhựa PP dung tích lớn
- Phân tích chi tiết từng cơ chế hư hỏng và dấu hiệu nhận biết
- Hệ thống giải pháp kỹ thuật phòng ngừa phồng nứt bể PP
- Thiết kế chuẩn DVS 2205 – Nền tảng của bể PP bền vững
- Giải pháp gia cường kết cấu cho bể PP dung tích lớn
- Kiểm soát nhiệt độ và áp suất trong vận hành
- Khắc phục bể PP đã bị phồng, nứt – Khi nào sửa, khi nào thay
- Bảo trì định kỳ và kiểm tra sức khỏe bể PP
- Câu hỏi thường gặp (FAQ)
1. Bản Chất Vật Liệu PP Và Tại Sao Bể PP Lớn Dễ Bị Phồng, Nứt
Để hiểu đúng hiện tượng phồng nứt bể PP, trước tiên cần nắm rõ các đặc tính vật liệu học của Polypropylene – đặc biệt những tính chất khiến PP vừa là vật liệu xuất sắc cho bể chứa hóa chất, vừa có những giới hạn cơ bản không thể bỏ qua trong thiết kế.
1.1. Đặc tính vật liệu PP liên quan đến hiện tượng phồng nứt
| Đặc tính vật liệu | Giá trị kỹ thuật PP-H | Ý nghĩa với bể dung tích lớn | Nguy cơ nếu không tính toán |
| Hệ số giãn nở nhiệt (CLTE) | α = 100–180 × 10⁻⁶ /K | Bể PP cao 2 m, ΔT = 30°C giãn dài 6–11 mm theo chiều đứng | Ứng suất nhiệt lớn nếu bị cản; nứt mối hàn |
| Mô đun đàn hồi uốn (nhiệt độ phòng) | 1.100–1.600 MPa | Cứng đủ để tự đứng ở nhiệt độ phòng; độ võng có thể tính được | Biến dạng lớn hơn kim loại gấp 10–15× dưới tải tương đương |
| Mô đun đàn hồi uốn ở 60°C | 400–600 MPa (giảm 60–65%) | Độ cứng giảm mạnh khi nhiệt độ tăng; biến dạng tăng phi tuyến | Phồng đáy và thân bể khi chứa hóa chất nóng hoặc môi trường nóng |
| Hiện tượng từ biến (creep) | Biến dạng tích lũy theo thời gian dưới tải trọng hằng định | Bể PP chịu áp lực thủy tĩnh liên tục sẽ từ biến dần theo năm | Phồng thân bể tăng dần sau mỗi năm dù tải không thay đổi |
| Ứng suất kéo ngắn hạn (UTS) | 30–40 MPa | Đủ cho tải trọng tĩnh ngắn hạn ở nhiệt độ phòng | Không đủ nếu không tính đến creep dài hạn và nhiệt độ cao |
| Ứng suất thiết kế cho phép (DVS 2205) | σ_d = 5–10 MPa (tùy T, thời gian) | Giá trị thực tế dùng thiết kế bể PP dài hạn; thấp hơn UTS 3–8× | Thiết kế sai nếu dùng UTS thay vì σ_d của DVS 2205 |
1.2. Tại sao bể PP LỚNGG đặc biệt nhạy cảm với phồng nứt hơn bể nhỏ?
Bể PP nhỏ (dưới 500 lít) ít khi bị phồng nứt vì áp lực thủy tĩnh thấp và thành bể tương đối dày so với kích thước. Nhưng khi kích thước bể tăng lên, ba yếu tố cộng hưởng nguy hiểm:
- Áp lực thủy tĩnh tăng tuyến tính với chiều cao dung dịch: bể cao 3 m chứa dung dịch tỷ trọng 1,2 tạo áp lực đáy = ρ × g × h = 1.200 × 9,81 × 3 = 35.316 Pa ≈ 0,35 bar – gấp 3× bể cao 1 m
- Tải trọng uốn thành bể tăng theo bình phương đường kính: bể Ø 3.000 mm chịu ứng suất vòng (hoop stress) gấp 3× bể Ø 1.000 mm ở cùng áp suất và chiều dày thành
- Hiệu ứng từ biến tích lũy: bể lớn thường chứa hóa chất liên tục nhiều năm – thời gian chịu tải dài làm từ biến tích lũy đáng kể nếu thiết kế không dùng ứng suất creep của DVS 2205
Quy tắc quan trọng: Không thể thiết kế bể PP lớn theo cách “tương tự” bể nhỏ. Mỗi bể cần tính toán riêng theo DVS 2205 Blatt 1 với đầy đủ thông số: đường kính, chiều cao, tỷ trọng chất lỏng, nhiệt độ vận hành và thời gian sử dụng thiết kế.
2. 6 Cơ Chế Gây Phồng, Nứt Bể Nhựa PP Dung Tích Lớn
| Cơ chế hư hỏng | Vị trí điển hình | Dấu hiệu sớm | Tần suất gặp |
| Ứng suất nhiệt và giãn nở nhiệt bị cản (Thermal Stress) | Mối hàn dọc thân bể; điểm nối nozzle – thân bể | Nứt vi mô tại mối hàn; rò rỉ nhẹ tại nozzle khi nhiệt độ thay đổi | Rất phổ biến |
| Từ biến lâu dài dưới tải trọng thủy tĩnh (Creep) | Thân dưới và đáy bể – vùng áp lực lớn nhất | Phồng bụng thân dưới tăng dần; đáy võng | Phổ biến sau 3–5 năm |
| Thiết kế độ dày thành không đủ (Underthickness) | Toàn bộ thân và đáy | Biến dạng sớm ngay năm 1–2; phồng nứt không theo quy luật | Phổ biến – thiết kế kém |
| Tập trung ứng suất tại điểm kỳ dị (Stress Concentration) | Chân bể; lỗ khoét nozzle; góc cạnh vuông; thay đổi độ dày đột ngột | Nứt tia từ góc nozzle; nứt hướng tâm tại đáy bể | Trung bình – thiết kế lỗi |
| Ứng suất do áp suất nội / ngoại không cân bằng (Pressure Differential) | Toàn bộ thân bể; nắp bể kín | Phồng toàn bộ thân (áp dương); móp thân (áp âm) | Trung bình – vận hành sai |
| Hư hỏng do hóa chất tương tác (Chemical Attack + Mechanical) | Bề mặt tiếp xúc trực tiếp với hóa chất không tương thích | Biến màu, trương nở cục bộ; bề mặt xốp hoặc phồng rộp bề mặt | Ít gặp nếu chọn đúng vật liệu |
3. Phân Tích Chi Tiết Từng Cơ Chế Hư Hỏng
CƠ CHẾ 1: Ứng Suất Nhiệt Và Giãn Nở Nhiệt Bị Cản – Kẻ Thù Vô Hình Của Mối Hàn PP
Tại sao giãn nở nhiệt gây nguy hiểm đặc biệt cho bể PP?
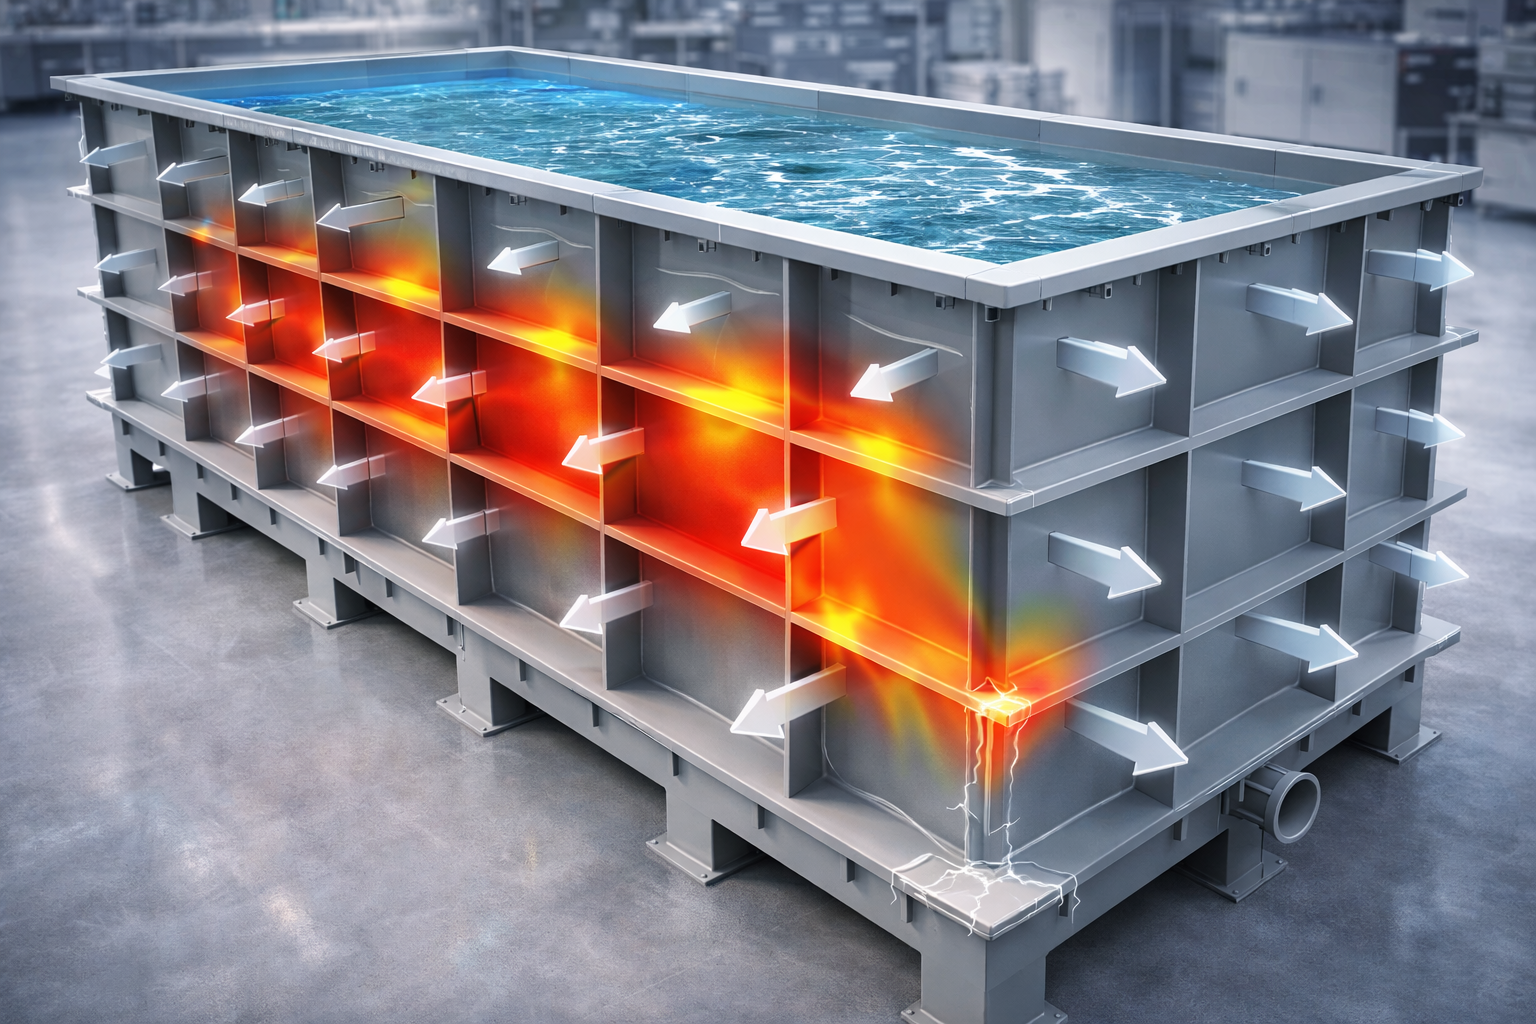
Polypropylene có hệ số giãn nở nhiệt α = 100–180 × 10⁻⁶/K – cao gấp 7–11 lần thép (α = 12 × 10⁻⁶/K) và 6–9 lần nhôm (α = 23 × 10⁻⁶/K). Khi nhiệt độ bể thay đổi (từ mùa đông sang mùa hè, hay khi nạp hóa chất nóng), bể PP sẽ cố gắng giãn nở tự do. Nếu sự giãn nở này bị cản trở bởi khung đỡ cứng, nền móng cố định cứng hay đường ống kết nối không có khớp giãn nở – ứng suất nhiệt tích lũy có thể vượt giới hạn chịu đựng của mối hàn PP.
Ví dụ định lượng: Bể PP cao 2.000 mm, ΔT = 40°C (từ 20°C mùa đông đến 60°C mùa hè ở môi trường sản xuất). Độ giãn dài tự do: ΔL = α × L × ΔT = 150 × 10⁻⁶ × 2.000 × 40 = 12 mm. Nếu đáy bể bị cố định cứng (hàn vào nền bê tông) và nắp bể bị cố định cứng vào khung đỡ, toàn bộ 12 mm giãn nở này chuyển thành ứng suất nén trong thân bể. Ứng suất nén σ = E × ΔL/L = 1.300 MPa × 0,006 = 7,8 MPa – tiệm cận ứng suất thiết kế cho phép của PP (σ_d = 5–8 MPa theo DVS 2205). Chỉ cần thêm tải trọng thủy tĩnh, ứng suất tổng có thể vượt giới hạn.
⚠️ Các vị trí nguy hiểm nhất của ứng suất nhiệt: (1) Mối hàn nozzle vào thân bể – đây là điểm thay đổi độ cứng đột ngột; (2) Đáy bể nơi thành đứng gặp thành nằm ngang; (3) Chân đỡ bể nếu thiết kế cứng nhắc. Những điểm này phát sinh ứng suất tập trung cao hơn vùng thân bể trơn 3–5 lần.
CƠ CHẾ 2: Từ Biến Lâu Dài (Long-Term Creep) – Hư Hỏng Chậm Nhưng Chắc
Từ biến (creep) là hiện tượng vật liệu tiếp tục biến dạng theo thời gian dưới tải trọng hằng định, ngay cả khi ứng suất thấp hơn giới hạn đàn hồi. Với PP – vật liệu polymer nhiệt dẻo – từ biến xảy ra ngay ở nhiệt độ phòng và tăng tốc mạnh khi nhiệt độ tăng. Tiêu chuẩn DVS 2205 xây dựng toàn bộ phương pháp tính toán bể PP trên nền tảng dữ liệu từ biến dài hạn (10.000 – 100.000 giờ) từ thực nghiệm.
| Nhiệt độ vận hành | Ứng suất thiết kế cho phép σ_d (DVS 2205, 25 năm) | Ứng suất thiết kế sai lầm thường gặp (dùng UTS ngắn hạn) | Hệ quả của thiết kế sai |
| 20°C (nhiệt độ phòng) | 6,0 – 8,0 MPa | 30 – 40 MPa (UTS ngắn hạn) | Thiết kế thành mỏng hơn 4–6× mức an toàn |
| 40°C | 4,0 – 5,5 MPa | 20 – 28 MPa (UTS tại 40°C) | Thiết kế thành mỏng hơn 4–5× mức an toàn |
| 60°C | 2,5 – 3,5 MPa | 12 – 18 MPa (UTS tại 60°C) | Thiết kế thành mỏng hơn 4–5× mức an toàn |
| 80°C | 1,5 – 2,0 MPa | 8 – 12 MPa (UTS tại 80°C) | Thiết kế thất bại hoàn toàn |
💡 Bảng trên giải thích tại sao bể PP được thiết kế và sử dụng tốt trong năm 1 lại bắt đầu phồng bụng vào năm 3–5. Ứng suất trong thành bể luôn cao hơn σ_d của DVS 2205, từ biến tích lũy dần, đến một ngày biến dạng trở nên thấy được bằng mắt thường. Đây không phải “lỗi sản xuất” – đây là kết quả tất yếu của thiết kế sai ứng suất cho phép từ đầu.
CƠ CHẾ 3: Thiếu Độ Dày Thành – Nguyên Nhân Gốc Rễ Phổ Biến Nhất
Đây là nguyên nhân phổ biến nhất và trực tiếp nhất của phồng nứt bể PP, xảy ra khi nhà chế tạo tính toán hoặc lựa chọn độ dày thành quá thấp so với yêu cầu DVS 2205. Công thức tính chiều dày tối thiểu thành bể PP trụ đứng theo DVS 2205:
e_min (mm) = (ρ × g × H × D) / (2 × σ_d × 1.000) + e_corrosion
Trong đó: ρ = tỷ trọng chất lỏng (kg/m³); g = 9,81 m/s²; H = chiều cao chất lỏng (m); D = đường kính trong bể (m); σ_d = ứng suất cho phép tại nhiệt độ vận hành (MPa); e_corrosion = allowance ăn mòn/thấm thấu (thường 1–2 mm cho bể hóa chất).
| Ví dụ bể PP chứa NaOH 30% (ρ=1.300 kg/m³) | Đường kính Ø 1.500 mm | Đường kính Ø 2.000 mm | Đường kính Ø 3.000 mm |
| Chiều cao dung dịch H = 1,5 m (T = 30°C, σ_d = 7 MPa) | e_min = 3,9 mm → chọn 6 mm + allowance | e_min = 5,2 mm → chọn 8 mm + allowance | e_min = 7,8 mm → chọn 10 mm + allowance |
| Chiều cao dung dịch H = 2,5 m (T = 30°C, σ_d = 7 MPa) | e_min = 6,5 mm → chọn 8–10 mm + allowance | e_min = 8,7 mm → chọn 12 mm + allowance | e_min = 13,0 mm → chọn 16 mm + allowance |
| Chiều cao dung dịch H = 3,5 m (T = 50°C, σ_d = 5 MPa) | e_min = 10,3 mm → chọn 12–14 mm + allowance | e_min = 13,7 mm → chọn 16–18 mm + allowance | e_min = 20,6 mm → chọn 22–25 mm + allowance |
| Chiều cao dung dịch H = 4,5 m (T = 60°C, σ_d = 3,5 MPa) | e_min = 19,0 mm → chọn 20–22 mm + allowance | e_min = 25,3 mm → chọn 28 mm + allowance (hoặc gia cường) | e_min = 37,9 mm → cần gia cường hoặc đổi vật liệu |
⚠️ Thiết kế bể PP theo quy tắc “tương tự dự án cũ” hoặc “thợ cả quyết định” mà không tính toán theo DVS 2205 là sai lầm kỹ thuật nghiêm trọng. Mỗi bể là một bài toán riêng biệt phụ thuộc vào đường kính, chiều cao, tỷ trọng chất lỏng và nhiệt độ vận hành. Độ dày tối thiểu tính ra từ DVS 2205 là giá trị lý thuyết – trong thực tế phải cộng thêm allowance và chọn tấm PP thương mại có độ dày tiêu chuẩn lớn hơn hoặc bằng.
CƠ CHẾ 4: Tập Trung Ứng Suất (Stress Concentration) – Vị Trí Nguy Hiểm Nhất Của Bể PP
Tập trung ứng suất xảy ra tại các vị trí thay đổi đột ngột về hình học, độ dày hoặc tính chất vật liệu. Tại những điểm này, ứng suất thực tế cao hơn ứng suất danh nghĩa (tính từ cơ học cơ bản) nhiều lần – được đặc trưng bởi hệ số tập trung ứng suất Kt. Các vị trí tập trung ứng suất điển hình trong bể PP dung tích lớn:
- Lỗ khoét nozzle trên thân bể: Kt = 2,5–4,0 tùy tỉ lệ đường kính lỗ / đường kính bể. Không có gân gia cường xung quanh lỗ nozzle làm ứng suất tại rìa lỗ tăng gấp 3–4× ứng suất vòng trên thân trơn
- Góc cạnh vuông (không có bán kính chuyển tiếp): chân bể nơi đáy gặp thành, góc nắp bể – Kt có thể lên đến 3,0–5,0 nếu không có fillet (R tối thiểu 50–100 mm)
- Điểm thay đổi độ dày thành đột ngột: khi thợ hàn ghép tấm PP dày 12 mm với tấm 8 mm mà không có chuyển tiếp côn (taper) – Kt ≈ 2,0
- Mối hàn kém chất lượng (lỗ rỗng, phân tầng): tương đương vết nứt – Kt lên đến 10–20×; đây là lý do spark test 100% mối hàn là bắt buộc
CƠ CHẾ 5: Áp Suất Nội – Ngoại Mất Cân Bằng – Kẻ Tấn Công Cấp Tốc
Bể PP tiêu chuẩn được thiết kế là bể áp suất thường (atmospheric pressure vessel) – nghĩa là áp lực bên trong và bên ngoài bằng nhau. Khi áp suất chênh lệch xuất hiện đột ngột, bể PP không được thiết kế cho áp lực sẽ hư hỏng nhanh chóng:
- Áp dương (overpressure) bên trong: khí hóa chất tích tụ trong bể kín – đặc biệt nguy hiểm với NaClO (phân hủy tạo O₂ và Cl₂), H₂O₂, nước bốc hơi khi bơm hóa chất nóng vào bể kín. Biểu hiện: toàn bộ thân bể phồng đều, nắp vồng lên
- Áp âm (vacuum/underpressure) bên trong: khi bơm hút hóa chất ra quá nhanh mà ống thông khí bị tắc hoặc kích thước quá nhỏ. Biểu hiện: thân bể móp vào – đặc biệt nguy hiểm vì PP kém kháng áp ngoài hơn áp trong
- Áp lực nước ngầm bên ngoài (với bể chôn ngầm): khi mực nước ngầm dâng và bể rỗng – áp suất ngoài có thể nghiền bẹp bể PP không có gân chống xẹp
CƠ CHẾ 6: Hóa Chất Tương Tác Với PP Gây Trương Nở Và Suy Giảm Tính Năng Cơ Học
Mặc dù PP kháng hóa chất tốt với hầu hết axit và kiềm, một số hóa chất cụ thể tương tác vật lý hoặc hóa học với cấu trúc polymer PP, gây trương nở (swelling) và giảm tính năng cơ học:
| Nhóm hóa chất | Cơ chế tương tác với PP | Biểu hiện hư hỏng | Giải pháp vật liệu |
| Hydrocarbon thơm (toluene, xylene, benzene) | Khuếch tán vào PP, phá vỡ tương tác Van der Waals giữa chuỗi polymer, làm PP trương nở và mềm hóa | Bề mặt trong phồng rộp; thành bể mềm; giảm mô đun đàn hồi 40–60% | Dùng HDPE hoặc inox 316L; PP không phù hợp |
| Dung môi clo hóa (CH₂Cl₂, CHCl₃, CCl₄) | Khuếch tán nhanh vào PP; dung môi cực mạnh hòa tan một phần cấu trúc vô định hình của PP | Nứt ứng suất môi trường (ESC); bề mặt trắng đục, giòn và vỡ vụn | PTFE, PVDF hoặc inox; PP tuyệt đối không dùng |
| Dung dịch oxy hóa mạnh (HNO₃ đặc, H₂SO₄ đặc, H₂CrO₄) | Oxy hóa bề mặt polymer PP, tạo nhóm chức ưa nước; mất tính kháng hóa chất | Biến màu vàng nâu; bề mặt nhám và xốp; giảm độ bền cơ học | FRP Vinyl Ester hoặc inox hợp kim cao; không dùng PP |
| H₂O₂ nồng độ cao (trên 30%) | Oxy hóa nhiệt kết hợp phân hủy tạo O₂ → áp suất trong bể; oxy hóa bề mặt PP | Phồng bể do áp suất O₂; bề mặt oxy hóa nhẹ | Bể PP có van thở bắt buộc; giới hạn nhiệt độ dưới 40°C |
4. Hệ Thống Giải Pháp Kỹ Thuật Phòng Ngừa Phồng Nứt Bể PP
GIẢI PHÁP 1: Tính Toán Chiều Dày Thành Theo DVS 2205 – Giải Pháp Căn Bản Nhất
Không có giải pháp nào thay thế được tính toán chiều dày thành đúng theo tiêu chuẩn DVS 2205 Blatt 1. Đây là giải pháp từ gốc rễ, có giá trị quyết định đến toàn bộ tuổi thọ và an toàn của bể PP. Quy trình tính toán:
- Bước 1: Xác định tất cả điều kiện thiết kế: tỷ trọng chất lỏng ρ (kg/m³); nhiệt độ vận hành T_max (°C); thời gian sử dụng thiết kế t (năm – thường 15–20 năm); loại PP (PP-H hoặc PP-B)
- Bước 2: Tra cứu ứng suất thiết kế cho phép σ_d từ đường cong creep rupture của DVS 2205 tương ứng với T và t. Đây là bước quan trọng nhất và thường bị bỏ qua
- Bước 3: Tính chiều dày thành tối thiểu theo công thức DVS 2205 cho từng vùng: thành đứng (cylinder), đáy (bottom), nắp (top), conical section (nếu có)
- Bước 4: Cộng thêm corrosion allowance (1–2 mm) và chọn độ dày tấm PP thương mại tiêu chuẩn lớn hơn hoặc bằng giá trị tính toán
- Bước 5: Kiểm tra ứng suất tổng hợp tại các điểm đặc biệt (chân bể, nozzle, thay đổi độ dày) và bổ sung gia cường nếu cần
GIẢI PHÁP 2: Thiết Kế Bù Giãn Nở Nhiệt – Giải Phóng Ứng Suất Nhiệt Tích Lũy
Mọi bể PP dung tích lớn phải được thiết kế để giãn nở nhiệt tự do theo mọi chiều. Nguyên tắc: bể PP không được bị cố định cứng tại nhiều điểm đồng thời – phải có ít nhất một chiều được giải phóng.
| Cấu phần bể | Giải pháp bù giãn nở nhiệt | Chi tiết kỹ thuật | Tiêu chuẩn tham chiếu |
| Đáy bể trên nền đỡ | Đáy bể đặt trên tấm PTFE hoặc HDPE trượt tự do; KHÔNG hàn hoặc bulông cứng đáy bể vào nền | Tấm PTFE dày 5–10 mm, đánh bóng một mặt, lắp dưới đáy bể; bể được định vị bằng guide bracket cho phép trượt | DVS 2210-1; DIN 7865 |
| Kết nối đường ống vào bể | Lắp khớp giãn nở linh hoạt (expansion joint / flexible connector) tại tất cả điểm nối ống cứng vào nozzle bể | Khớp cao su EPDM hoặc PTFE lined; hành trình giãn nở tối thiểu ±20 mm; chịu hóa chất tương thích | DVS 2210-1; EN 14359 |
| Khung đỡ và saddle bể | Khung đỡ chỉ định vị bể theo phương ngang; không cản chuyển động theo phương đứng; saddle có lớp đệm mềm | Saddle PP hoặc có lót cao su; khe hở hướng kính tối thiểu 5 mm mỗi bên; không siết bu lông quá chặt | DVS 2205; ISO 16135 |
| Nắp bể và cửa người | Lắp gioăng kín có khả năng chịu giãn nở nhiệt; không hàn cứng nắp vào thân bể | Gioăng EPDM hoặc PTFE; lắp bu lông đủ lực ép (tham chiếu bảng moment siết DVS) nhưng không bị kéo bởi giãn nở nhiệt | DVS 2205; EN 1665 |
GIẢI PHÁP 3: Gia Cường Kết Cấu (Structural Reinforcement) Cho Bể PP Lớn
Với bể PP có đường kính lớn hơn 1.500 mm và chiều cao lớn hơn 2.000 mm, chỉ tăng chiều dày thành thường không đủ hiệu quả hoặc gây tốn kém vật liệu không cần thiết. Hệ thống gân gia cường (stiffening rings) là giải pháp tối ưu hơn về mặt kỹ thuật và kinh tế.
- Gân gia cường ngang (horizontal stiffening rings): thanh PP hình chữ T hoặc hình chữ L (tấm PP ghép), hàn vào mặt ngoài thân bể theo khoảng cách tính toán DVS 2205. Gân gia cường giảm chiều dài tính toán tự do (unsupported span) của thân bể, giảm ứng suất uốn đáng kể
- Gân gia cường chân bể (base stiffening ring): gân nằm ở vị trí nối tiếp giữa thành đứng và đáy bể – điểm tập trung ứng suất lớn nhất. Thiết kế bán kính chuyển tiếp (fillet radius) tối thiểu R = 50–100 mm thay vì góc vuông 90°
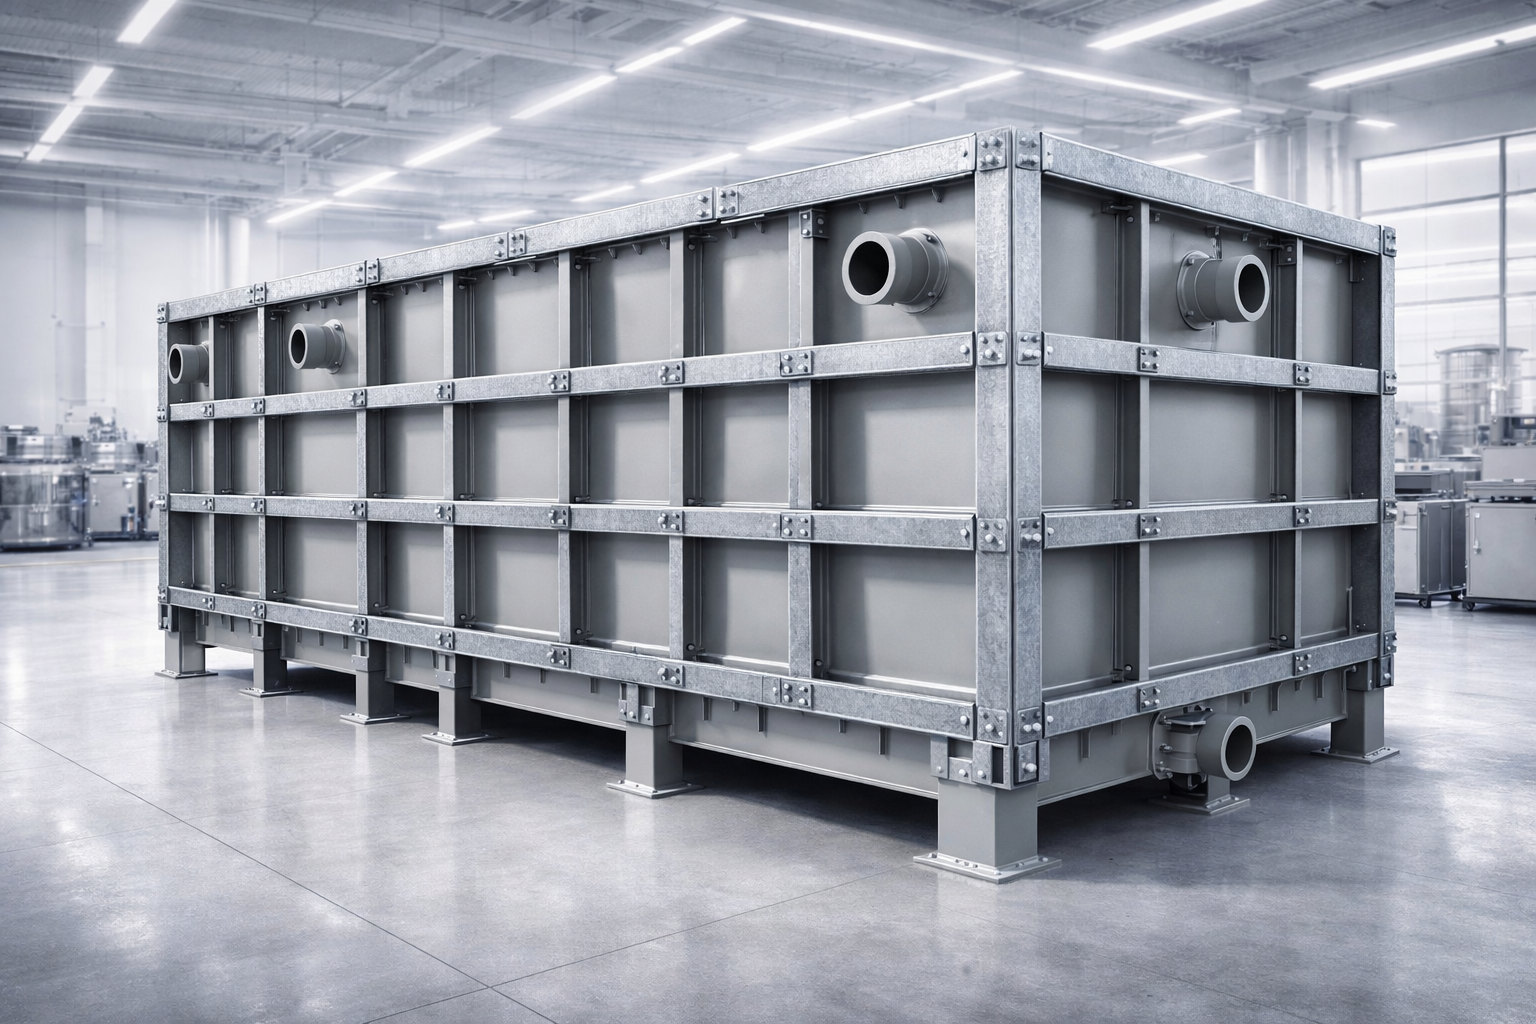
- Lưới đỡ ngoài (external cage/frame): khung thép mạ kẽm bao quanh bể PP – không phải để chịu áp lực (bể PP tự chịu) mà để chống biến dạng tổng thể (buckling) khi có tải ngoài bất thường (gió mạnh, va đập vật cứng)
| Kích thước bể (Ø × H) | Không gân gia cường (chiều dày thành) | Với gân gia cường ngang (chiều dày thành) | Tiết kiệm vật liệu PP | Hiệu quả |
| Ø 1.500 × H 2.500 mm (T = 40°C) | 16 – 18 mm | 10 – 12 mm + gân gia cường | Giảm 35 – 40% PP thân bể | Kinh tế hơn cho bể vừa |
| Ø 2.000 × H 3.000 mm (T = 40°C) | 22 – 26 mm | 14 – 16 mm + gân gia cường | Giảm 38 – 42% PP thân bể | Kinh tế hơn rõ rệt |
| Ø 3.000 × H 4.000 mm (T = 40°C) | 30 – 36 mm (khó gia công) | 18 – 20 mm + gân gia cường | Giảm 40 – 45% PP thân bể + dễ gia công | Bắt buộc cho bể rất lớn |
GIẢI PHÁP 4: Kiểm Soát Áp Suất – Van Thở, Van An Toàn Và Ống Thông Khí
Mọi bể PP chứa hóa chất có thể tạo áp suất khí (hóa chất bay hơi, phân hủy sinh khí, bơm nạp tạo áp) phải có hệ thống kiểm soát áp suất đồng bộ. Đây là giải pháp bắt buộc, không phải tùy chọn.
- Ống thông khí (vent pipe) đúng kích cỡ: kích thước ống thông khí tối thiểu phải được tính theo lưu lượng bơm nạp và bơm hút tối đa. Quy tắc nhanh: đường kính ống thông khí tối thiểu bằng 1/4 đường kính ống bơm, nhưng không nhỏ hơn DN50. Ống thông khí bị tắc là nguyên nhân số 1 gây áp âm móp bể khi bơm hút
- Van thở áp lực / chân không (pressure/vacuum breather valve): tự động mở khi áp trong bể vượt hoặc thấp hơn ngưỡng thiết kế. Cài đặt điển hình: mở áp dương tại +15–30 mbar; mở áp âm tại -5 đến -10 mbar. Bắt buộc với bể chứa NaClO, H₂O₂, hóa chất dễ bay hơi
- Van an toàn áp suất (pressure safety valve – PSV): cho hệ thống có nguy cơ áp suất tích lũy đáng kể hơn. Cài đặt tại áp suất thiết kế của bể (thường 0,05–0,1 bar cho bể PP tiêu chuẩn)
- Hệ thống phá chân không tự động (vacuum breaker): lắp tại đỉnh bể; tự động nạp khí vào khi bơm hút tạo áp âm, ngăn bể bị móp
GIẢI PHÁP 5: Kiểm Soát Nhiệt Độ Vận Hành – Giữ Bể PP Trong Vùng An Toàn
Nhiệt độ là thông số ảnh hưởng lớn nhất đến tốc độ từ biến và ứng suất cho phép của PP. Kiểm soát nhiệt độ không vượt giới hạn thiết kế là biện pháp bảo vệ hiệu quả và ít tốn kém nhất.
- Không để bể PP dưới ánh nắng trực tiếp nếu không có biện pháp cách nhiệt: nhiệt độ bề mặt thân bể PP màu tối dưới ánh nắng mùa hè có thể đạt 65–75°C – vượt nhiều so với nhiệt độ thiết kế 40°C điển hình
- Sơn phản xạ nhiệt (heat-reflective white coating): sơn bề mặt ngoài bể PP bằng sơn phản xạ nhiệt màu trắng hoặc nhôm. Giảm nhiệt độ bề mặt bể 15–20°C so với bể không sơn
- Bọc cách nhiệt (thermal insulation): tấm foam polyurethane hoặc bông khoáng bọc ngoài bể trong môi trường nóng; đặc biệt cần thiết với bể chứa hóa chất dễ phân hủy nhiệt hoặc bể trong nhà xưởng nhiệt độ cao
- Cảm biến nhiệt độ (thermocouple/PT100) gắn trên thân bể và trong chất lỏng: cảnh báo khi nhiệt độ tiệm cận giới hạn thiết kế; kết nối hệ thống điều khiển để ngắt bơm cấp hóa chất nóng
- Tránh bơm hóa chất nóng trực tiếp vào bể PP: nếu cần nạp hóa chất nóng (T lớn hơn 60°C), phải có bộ làm mát (heat exchanger / spray cooler) để hạ nhiệt độ xuống dưới 50°C trước khi vào bể
5. Thiết Kế Chuẩn DVS 2205 – Nền Tảng Của Bể PP Bền Vững
DVS 2205 (Berechnungsgrundlagen für Behälter und Apparate aus thermoplastischen Kunststoffen – Cơ sở tính toán bể chứa và thiết bị từ nhựa nhiệt dẻo) là tiêu chuẩn thiết kế kỹ thuật toàn diện nhất cho bể nhựa PP, được ban hành bởi Deutscher Verband für Schweißen und verwandte Verfahren (DVS – Hiệp hội Hàn Đức). Đây là tiêu chuẩn được tham chiếu rộng rãi nhất trên toàn thế giới cho thiết kế bể nhựa nhiệt dẻo.
5.1. Cấu trúc tiêu chuẩn DVS 2205 và nội dung chính từng phần
| Tiêu chuẩn | Nội dung chính | Áp dụng cho bể PP |
| DVS 2205 Blatt 1 | Tính toán chiều dày thành bể trụ đứng, đáy phẳng, đáy côn, đáy bán cầu; tính ứng suất vòng (hoop stress) và ứng suất dọc trục (axial stress) | Bắt buộc cho mọi bể PP dung tích lớn; cơ sở tính toán chiều dày |
| DVS 2205 Blatt 2 | Tính toán bể chứa đứng có gia cường; stiffening rings; thanh gia cường ngang; thiết kế liên kết gán bể vào kết cấu đỡ | Bắt buộc khi bể Ø lớn hơn 1500 mm hoặc chiều cao lớn hơn 3 m |
| DVS 2205 Blatt 3 | Tính toán nozzle (cổng vào ra); gia cường xung quanh lỗ khoét; welding pad reinforcement | Bắt buộc khi DN nozzle lớn hơn hoặc bằng 50 mm; nozzle trên vùng áp lực cao |
| DVS 2205 Blatt 4 | Tính toán bể chứa nằm ngang (horizontal tank); saddle support; tải trọng cục bộ tại điểm đỡ | Bể nằm ngang PP; bể đặt nghiêng |
| DVS 2205 Blatt 5 | Hệ số vật liệu cho các loại nhựa nhiệt dẻo (PP-H, PE-HD, PVC-U, PVDF…); đường cong creep rupture | Tra cứu ứng suất thiết kế σ_d theo nhiệt độ và thời gian |
5.2. Hệ số an toàn và phương pháp tính theo DVS 2205
- Hệ số an toàn (safety factor) trong DVS 2205: tổng hệ số an toàn = 2,5–4,0 (tùy ứng dụng), bao gồm hệ số vật liệu, hệ số tải trọng và hệ số chất lượng mối hàn (weld factor fw = 0,8–1,0)
- Weld factor fw: fw = 1,0 cho mối hàn đã qua kiểm tra 100% (spark test + thủy lực); fw = 0,8 cho mối hàn không kiểm tra. Sử dụng fw thấp hơn đòi hỏi tăng chiều dày thành tương ứng
- Dữ liệu creep từ ISO/TR 10358: DVS 2205 Blatt 5 cung cấp đường cong stress-rupture của PP-H và PP-B tại nhiều nhiệt độ (20°C, 40°C, 60°C, 80°C) và nhiều mốc thời gian (100h, 1.000h, 10.000h, 100.000h)
💡 100.000 giờ vận hành tương ứng khoảng 11,4 năm hoạt động liên tục. Với bể thiết kế 15–20 năm, cần tra cứu ứng suất cho phép tại thời điểm 130.000–175.000 giờ – thường ngoại suy từ đường cong DVS 2205 Blatt 5.
6. Giải Pháp Gia Cường Kết Cấu Cho Bể PP Dung Tích Lớn
6.1. Thiết kế gân gia cường ngang – Tính toán khoảng cách và kích thước
Gân gia cường ngang (horizontal stiffening ribs) làm tăng moment quán tính tiết diện của thân bể, giảm ứng suất uốn do áp lực thủy tĩnh. Khoảng cách giữa các gân gia cường cần được tính toán để độ võng tối đa của thân bể giữa hai gân không vượt L/200 (tiêu chuẩn DVS 2205 Blatt 2):
- Kích thước gân gia cường điển hình: tấm PP phẳng 100×20 mm hoặc thanh PP hình chữ T (flange × web) = 80×10 mm × 80×10 mm; hàn đùn toàn bộ chiều dài tiếp xúc với thân bể
- Khoảng cách giữa các gân: tùy đường kính bể, chiều dày thành và nhiệt độ; điển hình 300–800 mm cho bể Ø 1.500–3.000 mm ở nhiệt độ 40°C
- Gân gia cường phải được hàn liên tục (continuous fillet weld) – không hàn đứt đoạn (intermittent weld) vì sẽ tạo điểm ứng suất tập trung giữa các đoạn hàn
- Vật liệu gân gia cường phải cùng loại PP với thân bể (PP-H với PP-H, PP-B với PP-B) để tránh ứng suất nhiệt do CLTE khác nhau
6.2. Gia cường nozzle – Giảm tập trung ứng suất tại cổng kết nối
Theo DVS 2205 Blatt 3, mọi nozzle (cổng vào ra, đo lường, vệ sinh) đều gây suy yếu cục bộ thành bể và cần gia cường nếu diện tích lỗ khoét lớn hơn 30% tiết diện chịu lực. Hai phương pháp gia cường nozzle:
- Welding pad reinforcement (miếng đệm gia cường): tấm PP dày bằng hoặc lớn hơn thân bể, hàn đùn vào mặt ngoài thân bể xung quanh lỗ nozzle; kích thước đệm gia cường tối thiểu = 2× đường kính lỗ
- Thickened shell (thân dày cục bộ): thay toàn bộ tấm thân bể tại vùng nozzle bằng tấm PP dày hơn; phức tạp hơn nhưng cho phân bố ứng suất đều hơn
- Bán kính chuyển tiếp (fillet radius): tại gốc nozzle, hàn fillet với bán kính R tối thiểu 15–25 mm để giảm Kt từ 3–4× xuống còn 1,5–2×
7. Bảo Trì Định Kỳ Và Kiểm Tra Sức Khỏe Bể PP
7.1. Lịch kiểm tra và bảo trì định kỳ khuyến nghị
| Tần suất | Hạng mục kiểm tra | Phương pháp thực hiện | Dấu hiệu cần hành động ngay |
| Hàng ngày | Quan sát trực quan thân bể, chân đỡ, nozzle; kiểm tra rò rỉ bằng mắt và mũi | Đi vòng quanh bể; sử dụng đèn chiếu nếu cần | Vệt ẩm, rỉ hóa chất, biến dạng thấy được, mùi lạ |
| Hàng tuần | Kiểm tra mức chất lỏng; kiểm tra gioăng nắp bể; kiểm tra van thở và ống thông khí | Quan sát mức kế; kiểm tra van thở bằng cách ấn tay; tháo vệ sinh ống thông khí | Van thở không hoạt động; gioăng rỉ; chênh lệch mức bất thường |
| Hàng tháng | Đo biến dạng thân bể tại các điểm đánh dấu cố định; kiểm tra mối hàn bằng mắt | Thước thủy; dây dọi; thước kỹ thuật số; quan sát mối hàn qua đèn chiếu mạnh | Biến dạng tăng so với lần trước; vết nứt nhỏ tại mối hàn |
| 6 tháng / năm | Đo chiều dày thành bể bằng siêu âm tại grid điểm cố định; kiểm tra mối hàn bằng spark test vùng nghi ngờ | Thiết bị đo siêu âm UT (đầu dò 5 MHz); spark tester 20kV/mm | Chiều dày giảm hơn 10% so với ban đầu; mối hàn có vết nứt vi mô |
| 2–3 năm | Kiểm tra toàn diện: siêu âm toàn bộ thân bể; thử thủy lực; phân tích mẫu PP | UT toàn bộ thân; thử thủy lực 1,3× áp suất làm việc; cắt mẫu phân tích mật độ và MFI | Mọi phát hiện bất thường; quyết định tiếp tục sử dụng hay thay mới |
7.2. Đo siêu âm độ dày thành (UT – Ultrasonic Testing) – Phương pháp không phá hủy quan trọng nhất
Đo chiều dày thành bể PP bằng siêu âm là phương pháp NDT (Non-Destructive Testing) cho phép theo dõi xu hướng mỏng dần của thành bể theo thời gian mà không cần dừng bể, không cần tháo hóa chất. Thực hiện đúng:
- Thiết bị: đầu dò tiếp xúc (contact probe) tần số 5–10 MHz; máy đo UT có màn hiển thị A-scan; couplant phù hợp PP (gel hoặc nước ngâm)
- Grid điểm đo: chia thân bể thành lưới điểm đo cố định 300×300 mm hoặc 500×500 mm; đánh dấu bền vĩnh cửu trên bề mặt bể để so sánh giữa các lần đo
- Đo tối thiểu 3 điểm gần nhau tại mỗi vị trí grid; lấy giá trị nhỏ nhất làm chiều dày tại vị trí đó
- Tiêu chí cảnh báo: chiều dày giảm hơn 10% so với giá trị ban đầu → kiểm tra tăng cường. Giảm hơn 20% → đánh giá kỹ thuật có hành động gia cường hoặc thay thế
8. Khắc Phục Bể PP Đã Bị Phồng, Nứt – Khi Nào Sửa, Khi Nào Thay
| Loại hư hỏng | Mức độ | Khả năng sửa chữa | Phương pháp | Quyết định thay mới |
| Nứt vi mô tại mối hàn (micro-crack) | Nhỏ – chiều dài dưới 50 mm, không xuyên qua | Sửa được nếu PP xung quanh còn tốt | Mài V-groove; hàn đùn lấp đầy; spark test xác nhận; thử thủy lực | Nếu nứt nhiều điểm – cần đánh giá toàn diện |
| Nứt xuyên thành (through-crack) | Trung bình – rò rỉ thực tế | Sửa được nếu vùng hư hỏng nhỏ hơn 20% diện tích | Dừng bể; tháo hóa chất; mài sạch vùng nứt; hàn đùn nhiều lớp; gia cường ngoài bằng tấm PP hàn đắp | Nứt nhiều vị trí hoặc vùng nứt lớn hơn 30% diện tích |
| Phồng bụng thân bể dưới 5% đường kính | Trung bình – biến dạng vĩnh viễn | Không thể phục hồi hình dạng ban đầu; chỉ gia cường ngăn tiến triển | Lắp gân gia cường ngoài tại vùng phồng; kiểm tra nguyên nhân và khắc phục nguồn gốc | Nếu tiếp tục phồng sau gia cường |
| Phồng bụng thân bể lớn hơn 5% đường kính | Nghiêm trọng – mất khả năng chịu lực | Không sửa được an toàn | Không nên sửa – nguy cơ vỡ đột ngột | Bắt buộc thay bể mới |
| Biến dạng đáy bể (đáy võng) | Nghiêm trọng – áp lực thủy tĩnh cực đại tại đáy | Không sửa được khi bể đang chứa hóa chất; nguy hiểm khi can thiệp | Tháo hóa chất; dừng bể; đánh giá kỹ thuật; xem xét thay đáy bể | Thay đáy hoặc thay toàn bộ bể tùy mức độ |
| Nứt tại chân bể (chân đỡ) | Rất nghiêm trọng – nguy cơ sập bể toàn bộ | Không sửa khi bể đang chứa hóa chất – nguy hiểm cao nhất | Dừng bể khẩn cấp; tháo hóa chất ngay; không tiếp tục sử dụng | Bắt buộc thay bể mới ngay |
⚠️ TUYỆT ĐỐI KHÔNG cố hàn vá bể PP đang chứa hóa chất (kể cả hàn ngoài thân bể). Nhiệt độ hàn PP (200–260°C) truyền qua thành bể có thể làm hóa chất bên trong sôi cục bộ, tạo áp suất đột biến và gây vỡ bể. Luôn tháo sạch hóa chất, rửa sạch và thông khí kỹ (ít nhất 2 giờ) trước khi bất kỳ công việc hàn nào được thực hiện trên bể PP.
9. Câu Hỏi Thường Gặp (FAQ)
❓ Bể PP mới mua chỉ dùng 6 tháng đã phồng bụng – lỗi của ai và cần làm gì?
Phồng bụng sau 6 tháng là dấu hiệu chắc chắn của thiết kế chiều dày thành không đủ hoặc bể vận hành ở điều kiện vượt thiết kế (nhiệt độ cao hơn, tỷ trọng hóa chất cao hơn, hoặc lẫn hóa chất làm trương nở PP). Bước cần làm ngay: (1) Đo chiều dày thành bể tại vùng phồng và so sánh với giá trị thiết kế; (2) Ghi lại nhiệt độ và tỷ trọng hóa chất thực tế đang sử dụng; (3) Yêu cầu nhà cung cấp cung cấp bản tính toán DVS 2205 – nếu họ không có bản tính toán này, đây là dấu hiệu rõ ràng của thiết kế kém. Nếu chiều dày thành thực tế nhỏ hơn giá trị DVS 2205 yêu cầu: bể bị lỗi thiết kế và nhà cung cấp có trách nhiệm. Trong thời gian chờ giải quyết, giảm mức chứa hóa chất xuống 50–60% để giảm áp lực thủy tĩnh, đồng thời kiểm soát nhiệt độ.
❓ Có thể dùng băng keo nhựa hoặc sơn phủ để vá bể PP bị rò rỉ tạm thời không?
Không khuyến nghị trong hầu hết trường hợp. Băng keo nhựa, sơn epoxy hay các sản phẩm vá tạm thời không tạo được liên kết đồng nhất vật liệu với PP và không chịu được áp lực thủy tĩnh, hóa chất ăn mòn và nhiệt độ. “Vá tạm” bể PP chứa hóa chất nguy hiểm là rủi ro an toàn nghiêm trọng – hư hỏng có thể tiến triển đột ngột gây sự cố lớn hơn. Giải pháp đúng kỹ thuật duy nhất cho rò rỉ bể PP là hàn PP bằng thợ hàn có chứng chỉ theo quy trình DVS 2207. Nếu rò rỉ nhỏ và vị trí an toàn, có thể thu hóa chất chảy ra tạm thời trong khi lên kế hoạch dừng bể và hàn sửa đúng quy trình. Đối với sự cố rò rỉ lớn: phải dừng khẩn cấp, tháo hóa chất và sửa chữa hoặc thay mới trước khi đưa vào vận hành lại.
❓ Bể PP mới nhưng chiều dày thành thực tế đo được thấp hơn báo giá. Chênh lệch bao nhiêu thì không chấp nhận được?
Theo DVS 2205 và tiêu chuẩn sản xuất tấm PP (DIN 16965, ISO 489), dung sai chiều dày tấm PP thương mại là ±10% của giá trị danh nghĩa. Tuy nhiên, chiều dày thiết kế theo DVS 2205 đã tính đến dung sai vật liệu – do đó trong bản vẽ kỹ thuật, chiều dày thành ghi là “chiều dày tối thiểu bắt buộc”. Điều này có nghĩa: chiều dày thực tế đo được KHÔNG ĐƯỢC nhỏ hơn giá trị ghi trên bản vẽ. Chênh lệch âm (thực tế mỏng hơn thiết kế) dù chỉ 1 mm là không chấp nhận được và cần yêu cầu nhà cung cấp giải thích và có biện pháp khắc phục. Thực tế kiểm tra bằng siêu âm UT khi nghiệm thu bể PP là cách duy nhất để xác minh chắc chắn chiều dày thực tế – không thể chỉ tin vào bản vẽ kỹ thuật hay lời xác nhận của nhà cung cấp.
Kết Luận
Phòng ngừa phồng, nứt bể nhựa PP dung tích lớn không phải là thách thức công nghệ mà là thách thức kỷ luật kỹ thuật: áp dụng đúng và đầy đủ tiêu chuẩn DVS 2205 ngay từ giai đoạn thiết kế, chọn độ dày thành dựa trên ứng suất creep dài hạn – không phải UTS ngắn hạn, và thiết kế đồng bộ các giải pháp bù giãn nở nhiệt, gia cường kết cấu và kiểm soát áp suất.
Sáu nguyên tắc bảo vệ bể PP bền vững: (1) Tính toán chiều dày thành theo DVS 2205 với ứng suất creep đúng nhiệt độ và thời gian thiết kế; (2) Để bể PP giãn nở nhiệt tự do – không cố định cứng bất kỳ chiều nào; (3) Lắp hệ thống van thở kiểm soát áp suất cho mọi bể có hóa chất sinh khí; (4) Gia cường gân và nozzle cho bể đường kính lớn hơn 1.500 mm; (5) Kiểm tra chiều dày thành bằng UT mỗi 1–2 năm; (6) Không bao giờ hàn sửa bể PP khi còn chứa hóa chất. Tuân thủ sáu nguyên tắc này là con đường từ bể PP 5 năm hư hỏng sang bể PP 20 năm bền vững.
