
Hàng nghìn doanh nghiệp Việt Nam đang vận hành hệ thống dẫn khí thải bằng ống thép sơn epoxy — và hầu hết đang đối mặt với chu kỳ gỉ sét-rò rỉ-sửa chữa không dứt. Mỗi 2–4 năm, ống thép trong môi trường HCl, SO₂, NH₃ ăn mòn từ bên trong ra ngoài, tạo lỗ thủng tại mối hàn và điểm uốn, rò rỉ khí thải chưa xử lý ra không gian làm việc — vừa vi phạm QCVN 19, vừa gây rủi ro sức khỏe cho công nhân.
Năm 2024, với việc cập nhật và siết chặt QCVN 19, câu hỏi không còn là “có cần nâng cấp ống dẫn không?” mà là “nâng cấp bằng vật liệu gì để không phải làm lại lần nữa trong 20 năm tới?”. Câu trả lời mà ngày càng nhiều kỹ sư thiết kế và chủ nhà máy tại Việt Nam đang chọn: Ống PP-H (Polypropylene Homopolymer) theo tiêu chuẩn ISO 15494/DVS 2205.
Bài viết này cung cấp hướng dẫn đầy đủ và thực tiễn về giải pháp ống PP cho hệ thống dẫn khí thải: từ lý do tại sao PP phù hợp về mặt hóa học và cơ học, đến thiết kế hệ thống, tiêu chuẩn lắp đặt, và con đường nhanh nhất để doanh nghiệp Việt đạt QCVN 19:2024.
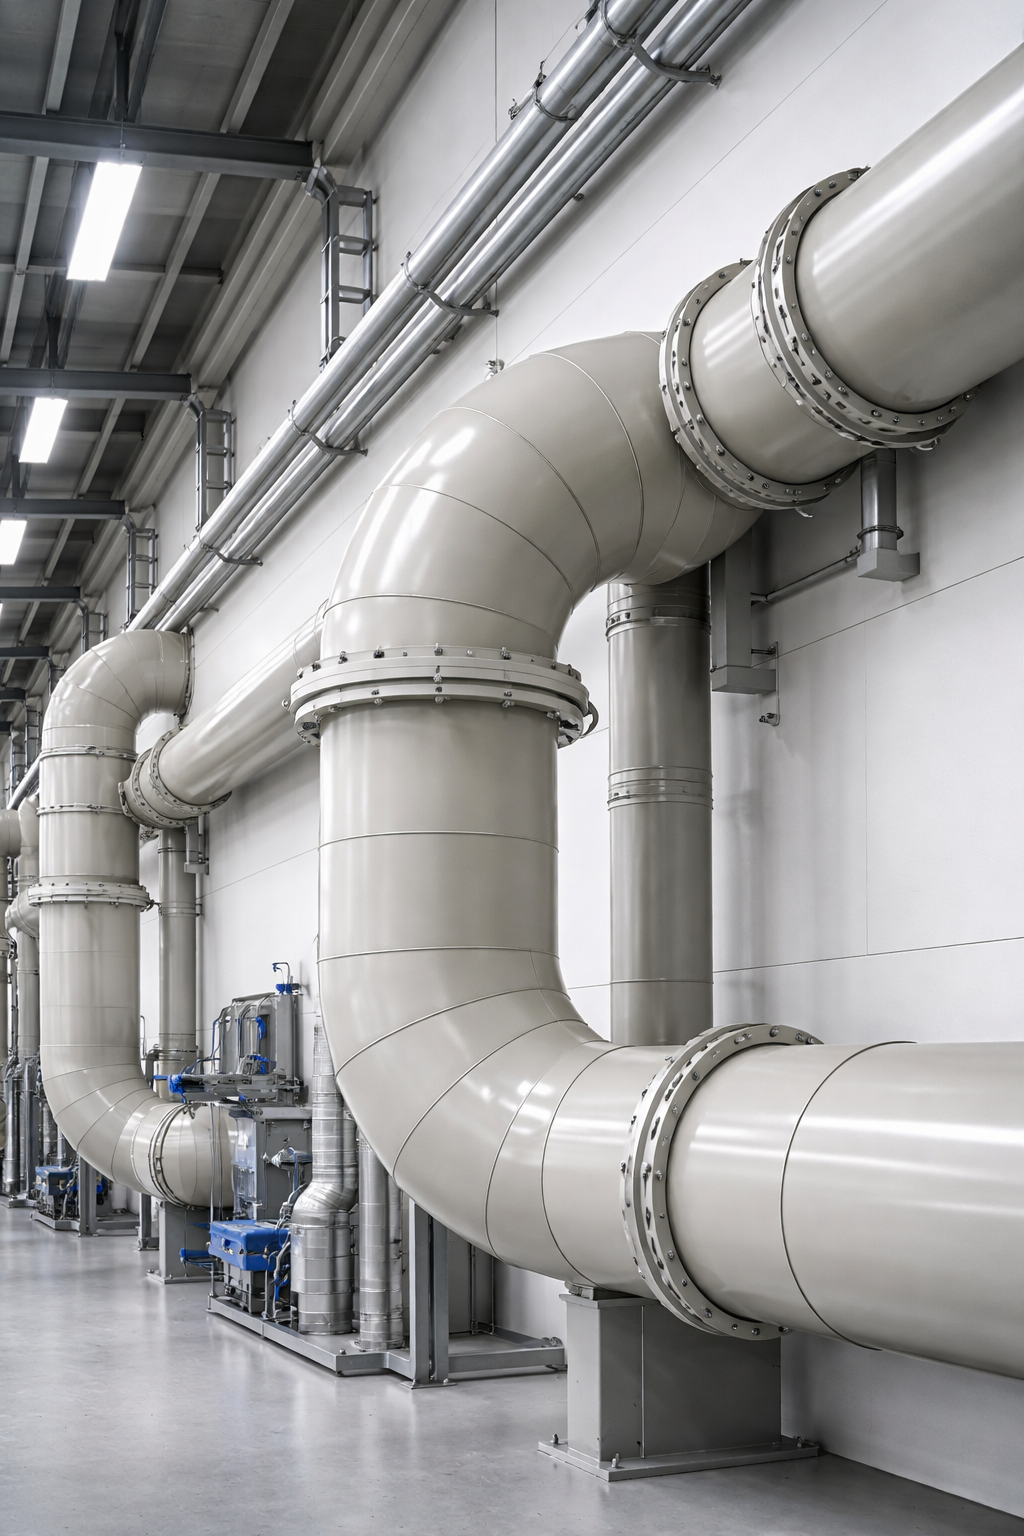
1. QCVN 19:2024 — Những Thay Đổi Quan Trọng Doanh Nghiệp Cần Biết
1.1. Từ QCVN 19:2009 đến QCVN 19:2024 — Siết chặt như thế nào?
QCVN 19:2009/BTNMT là quy chuẩn phát thải khí công nghiệp đã áp dụng hơn 15 năm tại Việt Nam. Năm 2024, Bộ Tài nguyên và Môi trường ban hành phiên bản cập nhật với các thay đổi đáng chú ý:
Thắt chặt giới hạn nồng độ chất ô nhiễm:
| Chất ô nhiễm | QCVN 19:2009 Cột B | QCVN 19:2024 (dự kiến) | Mức siết |
|---|---|---|---|
| HCl | 100 mg/Nm³ | 50–70 mg/Nm³ | -30 đến -50% |
| SO₂ | 500 mg/Nm³ | 350–400 mg/Nm³ | -20 đến -30% |
| NO₂ | 850 mg/Nm³ | 600–700 mg/Nm³ | -18 đến -30% |
| H₂S | 7,5 mg/Nm³ | 5 mg/Nm³ | -33% |
| HF | 50 mg/Nm³ | 30–35 mg/Nm³ | -30 đến -40% |
| NH₃ | 76 mg/Nm³ (QCVN 20) | 50–60 mg/Nm³ | -21 đến -34% |
| Bụi tổng | 200 mg/Nm³ | 100–150 mg/Nm³ | -25 đến -50% |
Mở rộng danh mục cơ sở phải kiểm soát:
QCVN 19:2024 bổ sung thêm các ngành nghề phải kiểm soát phát thải so với phiên bản 2009, bao gồm các cơ sở tái chế quy mô vừa, cơ sở chế biến thủy sản quy mô > 50 tấn/ngày, và cơ sở xử lý rác thải điện tử.
Yêu cầu quan trắc tự động (CEMS) mở rộng:
Cơ sở loại II (quy mô vừa) phải lắp CEMS từ 2025–2026, không chỉ cơ sở loại I như trước. Điều này đồng nghĩa rằng hệ thống ống dẫn khí thải phải kín tuyệt đối — bất kỳ rò rỉ nào sẽ gây sai lệch dữ liệu quan trắc và làm báo cáo CEMS không đáng tin cậy.
1.2. Vì Sao Ống Thép Sơn Epoxy Không Còn Đáp Ứng QCVN 19:2024?
Vấn đề cơ học: Khí thải acid (HCl, SO₂, H₂S) tiếp xúc với nước ngưng tụ (condensate) tạo thành acid loãng trong ống dẫn → Ống thép bị ăn mòn điện hóa từ bên trong → Lỗ thủng và rò rỉ sau 18–36 tháng tại điểm mối hàn và uốn cong.
Vấn đề CEMS và quan trắc: Rò rỉ ống dẫn trước điểm đo CEMS → Khí ngoài trời pha vào → Nồng độ chất ô nhiễm đo được thấp hơn thực tế → Dữ liệu quan trắc không trung thực → Nguy cơ xử phạt về gian lận dữ liệu môi trường theo Nghị định 45/2022.
Vấn đề bảo trì: Chu kỳ kiểm tra và vá sơn epoxy trong ống thép = 6–12 tháng/lần × chi phí 5–20 triệu VNĐ/lần trong 20 năm = 200–800 triệu VNĐ bảo trì tích lũy cho một hệ thống ống tổng chiều dài 50–100m.
2. Tại Sao Ống PP-H Là Giải Pháp Tối Ưu Cho Dẫn Khí Thải?
2.1. Tương Thích Hóa Học — PP-H Kháng Toàn Bộ Khí Thải Công Nghiệp Phổ Biến
Cơ chế kháng ăn mòn của PP-H:
Chuỗi phân tử PP-H [−CH₂−CH(CH₃)−]ₙ chỉ gồm liên kết C−C và C−H không phân cực → Không có vị trí tấn công ưu tiên cho acid (H⁺), kiềm (OH⁻), hay ion halide → Kháng hóa học từ cấp độ phân tử, không phụ thuộc vào lớp sơn phủ hay coating nào.
Bảng tương thích PP-H với các khí thải công nghiệp phổ biến tại Việt Nam:
| Khí thải | Nồng độ điển hình | Tương thích PP-H | Ghi chú |
|---|---|---|---|
| HCl | 200–5.000 ppm | ✅ Xuất sắc | PP-H tốt hơn inox 316L rất nhiều |
| SO₂ | 100–3.000 ppm | ✅ Rất tốt | Đặc biệt khi có hơi nước ngưng tụ |
| H₂S | 5–200 ppm | ✅ Rất tốt | H₂S + nước → acid yếu → PP-H không bị ảnh hưởng |
| NH₃ | 50–2.000 ppm | ✅ Rất tốt | Cả dạng khí và dung dịch NH₄OH |
| HF | 5–100 ppm | ✅ Tốt | HF ăn mòn thủy tinh và inox — PP-H an toàn |
| Cl₂ | 1–50 ppm | ⚠️ Cẩn thận | Nồng độ cao, nhiệt độ cao cần PP-H OIT cao |
| NO₂ | 100–1.000 ppm | ✅ Tốt (T < 60°C) | NO₂ khô: OK; NO₂ + H₂O → HNO₃: Cần kiểm tra nồng độ |
| VOC hữu cơ tan trong nước | 100–1.000 ppm | ✅ Tốt | Acid acetic, formic, propionic |
| Bụi + hơi acid hỗn hợp | — | ✅ Rất tốt | Không bị ăn mòn bề mặt nội ống |
| Khói từ lò đốt (SO₂ + NO₂ + HCl) | Hỗn hợp | ✅ Tốt ở T < 70°C | Làm mát khí xuống < 70°C trước khi vào ống PP |
Điểm không tương thích cần biết:
❌ HNO₃ > 10% (oxy hóa mạnh): Dùng PVDF hoặc FRP thay PP
❌ Nhiệt độ khí thải liên tục > 80°C: Cần làm mát trước khi vào ống PP (spray cooler, heat exchanger)
❌ Dung môi hữu cơ kỵ nước (toluene, xylene) nồng độ cao: PP trương phồng — dùng inox hoặc PVDF
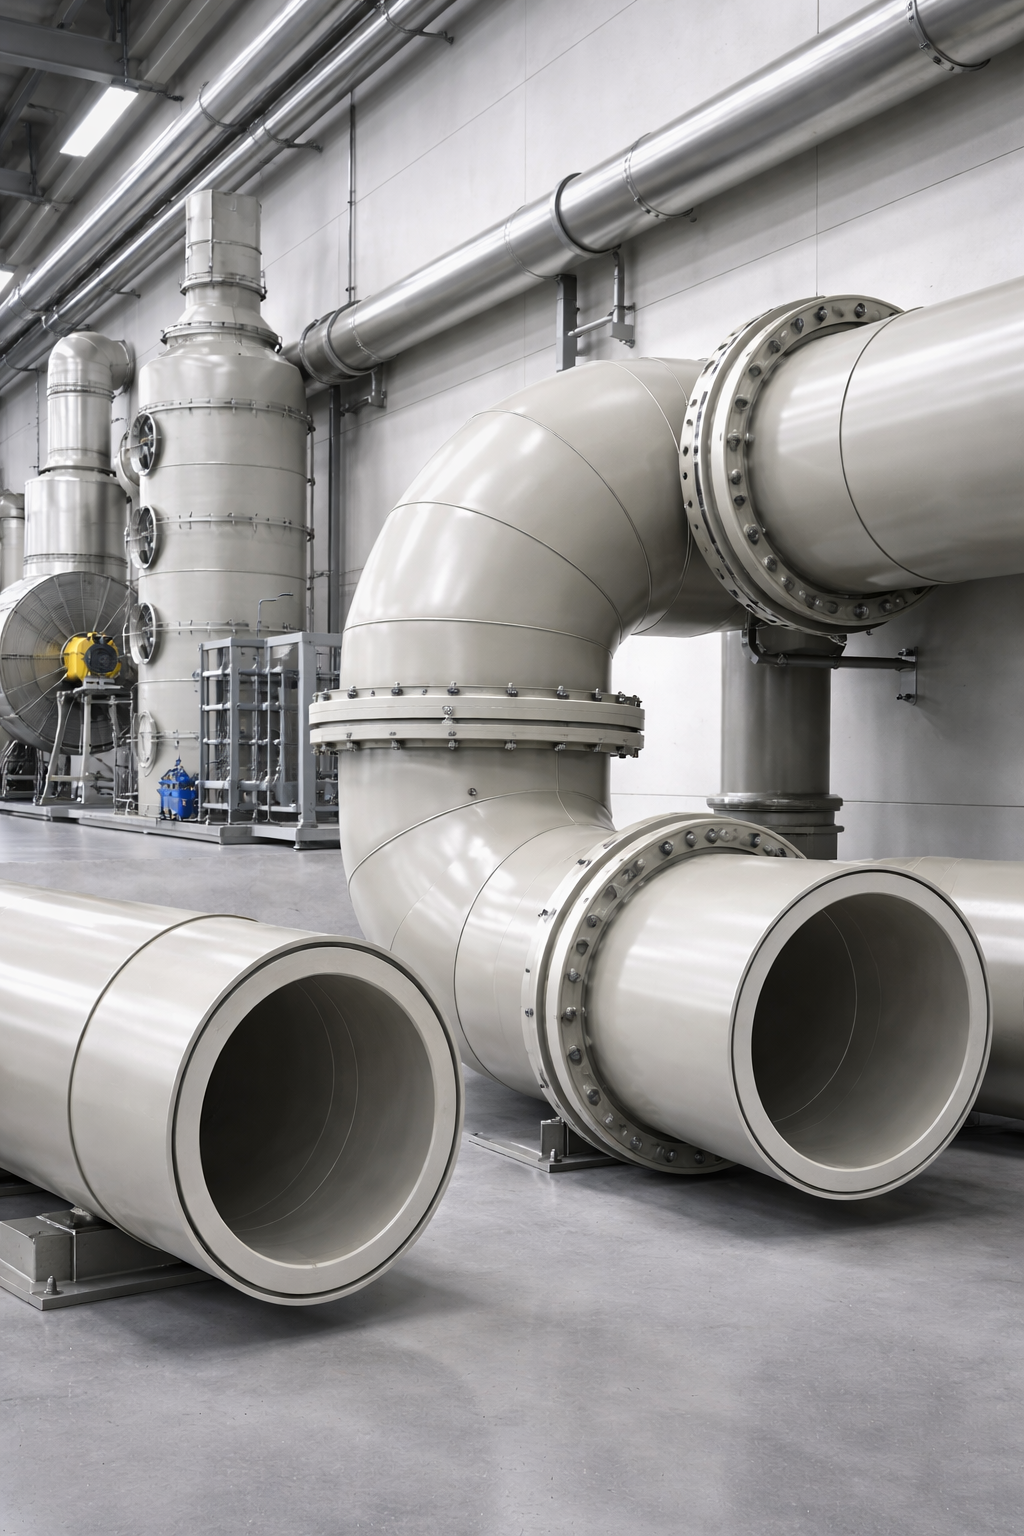
2.2. Tính Năng Cơ Học — Đáp Ứng Áp Lực Âm Của Hệ Thống Quạt Hút
Ứng suất chính trong ống dẫn khí thải — Áp lực âm (Negative Pressure/Vacuum):
Hệ thống dẫn khí thải sử dụng quạt hút đặt cuối hệ thống → Toàn bộ ống dẫn vận hành ở áp suất âm so với khí quyển (thường −50 Pa đến −2.000 Pa, tương đương −0,05 đến −20 mbar).
Đây là điều kiện nguy hiểm với ống PP-H nếu không thiết kế đúng: Ống PP-H có thể bị xẹp (buckling/collapse) khi áp suất bên ngoài lớn hơn bên trong mà không có đủ độ cứng thành ống.
Công thức kiểm tra buckling cho ống PP-H (theo ISO/TR 10358 và thực hành thiết kế):
P_cr = 2E × (e/D)³ / (1 − ν²)
Với E = modulus đàn hồi PP-H tại nhiệt độ vận hành (MPa); e = chiều dày thành ống (mm); D = đường kính ngoài (mm); ν = hệ số Poisson PP-H = 0,40–0,42.
Điều kiện an toàn:
P_cr ≥ SF × P_vacuum_max với SF = 3,0–4,0
Bảng chiều dày thành ống PP-H tối thiểu cho hệ thống áp âm:
| DN ống | SDR tiêu chuẩn | e_min (mm) | P_vacuum chịu được (mbar) | Ghi chú |
|---|---|---|---|---|
| DN 100 | SDR 11 | 9,1 | > 200 mbar | Thừa khả năng cho hệ thống thông thường |
| DN 150 | SDR 11 | 13,6 | > 150 mbar | |
| DN 200 | SDR 11 | 18,2 | > 120 mbar | |
| DN 250 | SDR 17 | 14,7 | 80–100 mbar | SDR 17 đủ cho P_vacuum < 50 mbar |
| DN 315 | SDR 17 | 18,5 | 70–90 mbar | |
| DN 400 | SDR 11 | 36,4 | > 200 mbar | SDR 11 với đường kính lớn |
| DN 400 | SDR 17 | 22,9 | 60–80 mbar | Cần kiểm tra từng trường hợp |
Kết luận thực tiễn: Với hầu hết hệ thống LEV (Local Exhaust Ventilation) trong nhà máy Việt Nam (P_vacuum = 50–500 Pa = 0,5–5 mbar), ống PP-H SDR 11 hoặc SDR 17 đều đủ an toàn.
2.3. Lợi Thế Vận Hành 20 Năm — Không Gỉ, Không Cần Sơn Lại
So sánh TCO 20 năm hệ thống ống dẫn khí thải (tổng chiều dài 80m, D = 200mm):
| Hạng mục | Ống thép sơn epoxy | Ống PP-H SDR 11 | Ống FRP (GRP) |
|---|---|---|---|
| CAPEX vật tư | 35 triệu | 55 triệu | 85 triệu |
| Lắp đặt và hàn | 30 triệu | 20 triệu (hàn PP nhanh) | 40 triệu |
| CAPEX tổng | 65 triệu | 75 triệu | 125 triệu |
| Bảo trì sơn phủ (4 năm/lần) | 15 triệu × 5 lần = 75 triệu | 0 | 0 |
| Thay thế ống mục nát (năm 5–8) | 35 triệu | 0 | 0 |
| Rò rỉ → phạt vi phạm QCVN (2 lần) | 200 triệu | 0 | 0 |
| Sửa chữa khẩn cấp (mỗi lần 10 triệu × 6 lần) | 60 triệu | 5 triệu × 2 lần = 10 triệu | 5 triệu × 1 lần = 5 triệu |
| OPEX tích lũy 20 năm | 370 triệu | 10 triệu | 5 triệu |
| TCO 20 năm | 435 triệu | 85 triệu | 130 triệu |
| So sánh | 5,1× đắt hơn PP-H | Thấp nhất | 1,5× đắt hơn PP-H |
TCO ống PP-H thấp hơn thép sơn epoxy 5 lần và thấp hơn FRP 1,5 lần trong 20 năm.
3. Thiết Kế Hệ Thống Ống PP Dẫn Khí Thải — Từ Nguồn Phát Thải Đến Tháp Xử Lý
3.1. Sơ Đồ Hệ Thống Dẫn Khí Thải Điển Hình Với Ống PP
NGUỒN PHÁT THẢI                    HỆ THỐNG DẪN KHÍ                    XỬ LÝ & THẢI
(Bể mạ, lò nung,                   BẰNG ỐNG PP-H                       (Tháp scrubber
 bể nhuộm...)                                                             PP + Quạt + Ống khói)

[Bể HCl 1] ─── DN 100 ─────┐
[Bể HCl 2] ─── DN 100 ─────┤
[Bể H₂SO₄] ── DN 100 ─────┤── Header DN 250 ── DN 315 Duct ──► [Tháp PP]──► [Quạt]──► [Ống khói PP]
[Bể NaOH]  ── DN 150 ─────┤   (Thu gom nhánh)  (Chính)
[Bể mạ Ni] ── DN 100 ─────┘

Đặc điểm kỹ thuật:
• Áp suất: -50 đến -200 Pa (áp âm — quạt đặt cuối hệ thống)
• Lưu tốc khí: 8–15 m/s (đủ để cuốn hơi acid, không quá cao gây ăn mòn)
• Vật liệu toàn bộ: PP-H SDR 11 theo ISO 15494
• Mối nối: Hàn butt fusion (DVS 2207-1) — không dùng keo, không dùng mặt bích cao su
• Gối đỡ: Mỗi 0,9–1,1m (tùy DN) — cho phép trượt giãn nhiệt
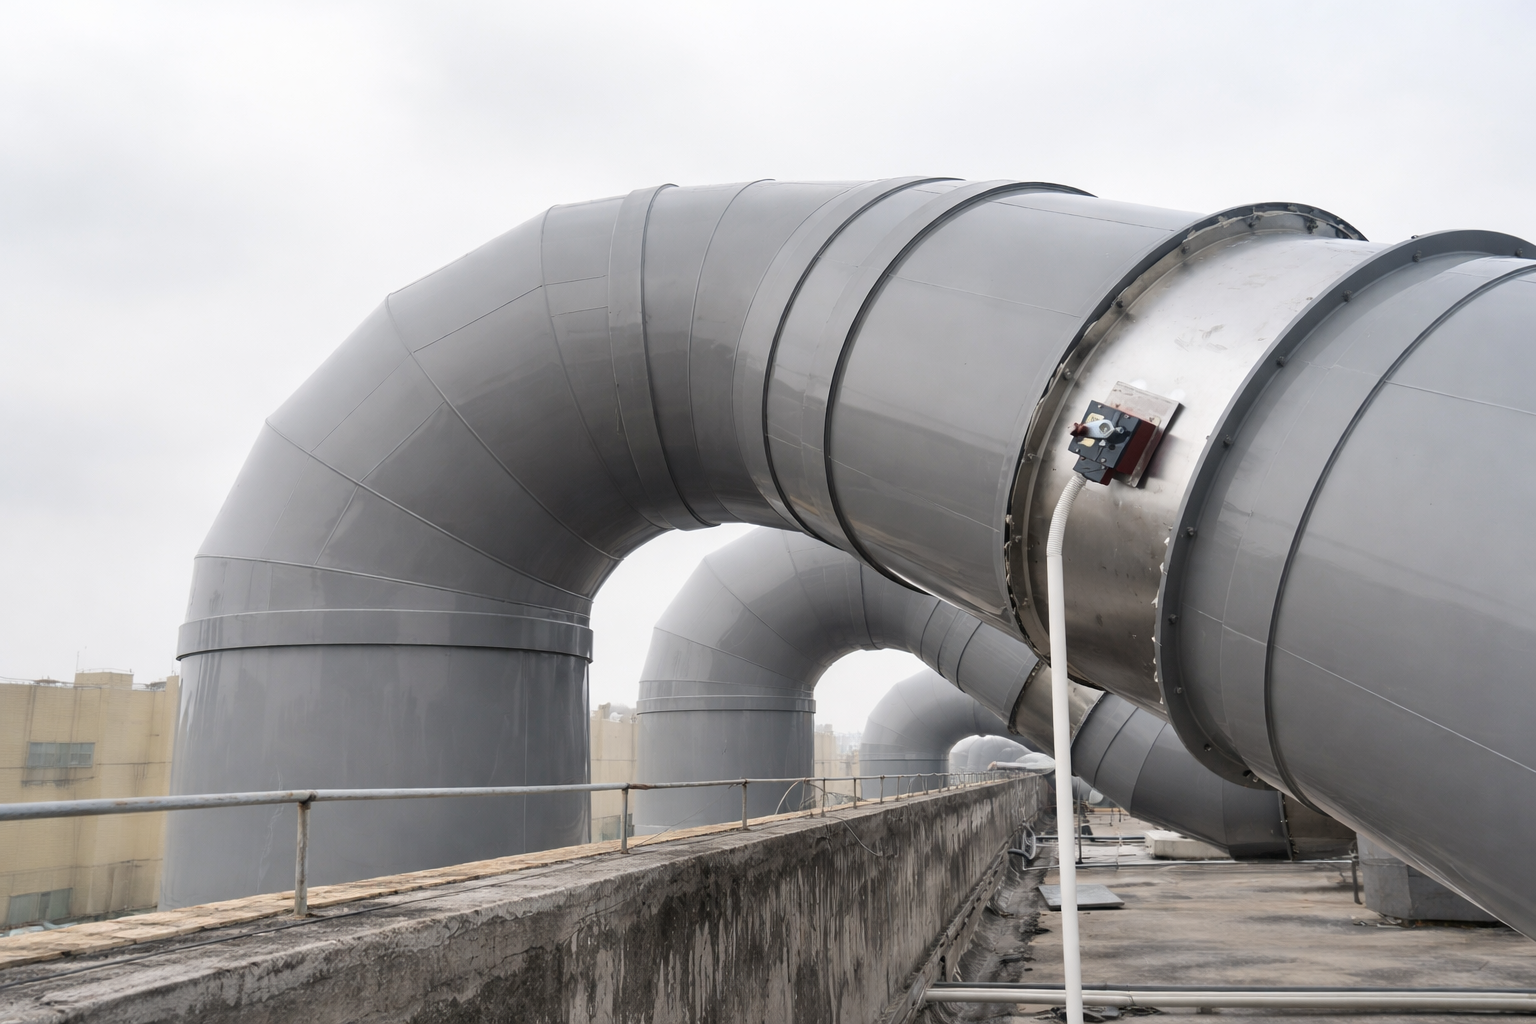
3.2. Năm Nguyên Tắc Thiết Kế Ống PP Dẫn Khí Thải
Nguyên tắc 1 — Kiểm soát lưu tốc trong ống (Flow Velocity):
Lưu tốc khí trong ống PP dẫn khí thải phải nằm trong khoảng tối ưu:
- Quá thấp (< 5 m/s): Hơi acid ngưng tụ đọng trong ống → Acid lỏng tích lũy → Nguy cơ tắc và ăn mòn cục bộ ngay cả với ống PP (nếu acid oxy hóa mạnh)
- Quá cao (> 20 m/s): Ăn mòn cơ học (erosion) khi khí mang theo hạt bụi hoặc giọt lỏng → Giảm tuổi thọ ống
- Tối ưu: 8–15 m/s cho ống nhánh thu gom; 12–18 m/s cho ống chính đến tháp
DN_ống = √(4 × Q / (π × v)) với Q = lưu lượng thể tích khí (m³/s), v = lưu tốc (m/s)
Nguyên tắc 2 — Kiểm soát độ dốc và điểm thoát condensate:
Khí thải acid khi làm mát trong đường ống → Ngưng tụ → Tạo thành giọt acid lỏng. Ống dẫn phải có độ dốc tối thiểu 1–2% (10–20mm trên mỗi 1m chiều dài) hướng về điểm thoát condensate thấp nhất. Tại điểm thấp nhất: Lắp cụm thoát condensate PP-H (liquid drain pot) với van bi PP-H thường đóng → Xả định kỳ vào hệ thống XLNT.
Không để condensate đọng trong ống → Tăng ΔP → Giảm hiệu suất quạt → Ăn mòn tích lũy.
Nguyên tắc 3 — Giãn nở nhiệt — Không bỏ qua với ống PP:
PP-H có hệ số giãn nở nhiệt α = 0,165 mm/m·K — cao hơn thép 14 lần. Đoạn ống PP dài 10m với ΔT = 30°C (từ sáng mát đến trưa nắng nóng):
ΔL = 0,165 × 10.000 × 30 = 49,5 mm
Nếu ống bị kẹp cứng hai đầu mà không có expansion loop hoặc compensator → Ứng suất nhiệt tích lũy → Nứt tại điểm yếu nhất (thường là mối hàn hoặc chân nozzle quạt/tháp).
Giải pháp giãn nở nhiệt cho hệ thống ống PP khí thải:
- Expansion Loop hình chữ U: Cho mỗi đoạn ống thẳng > 6–8m
- Axial compensator PP: Bù giãn nở tuyến tính, tiết kiệm không gian hơn loop
- Gối đỡ trượt (sliding support): Tất cả gối đỡ ống PP phải là loại cho phép ống trượt dọc trục — không kẹp chặt cứng
Nguyên tắc 4 — Mối nối kín tuyệt đối — Hàn butt fusion, không dùng keo:
Hệ thống ống dẫn khí thải acid tuyệt đối không được rò rỉ (yêu cầu CEMS và an toàn lao động). Phương pháp nối đúng:
- Hàn butt fusion (hàn đối đầu) theo DVS 2207-1: Tạo mối nối PP-PP liên tục, không có vật liệu lạ, không có gioăng → Kín tuyệt đối
- Hàn đùn (extrusion welding) tại góc vuông và nhánh phức tạp
- Mặt bích PP-H với gasket PTFE full-face: Chỉ dùng tại điểm cần tháo lắp (kết nối vào quạt, vào tháp)
KHÔNG dùng:
- Keo dán PVC với ống PP (không tương thích vật liệu)
- Keo Araldite hay epoxy dán mối nối ống PP khí thải (không chịu nhiệt độ dao động)
- Gasket cao su EPDM trong môi trường chứa dung môi hữu cơ (trương nở)
Nguyên tắc 5 — Cách ly động học — Flexible connector tại đầu quạt:
Quạt hút tạo rung động tần số 25–100 Hz → Truyền qua đường ống → Mỏi nhiệt-cơ tại mối hàn → Nứt sau 2–5 năm. Lắp flexible connector PP/PVDF hoặc ống mềm PTFE tại điểm kết nối giữa quạt và đường ống cứng PP-H:
- Chiều dài flexible connector: 200–400mm
- Vật liệu: PTFE-lined rubber hoặc EPDM (với acid vô cơ không oxy hóa)
- Giảm rung: Giảm 60–80% biên độ rung truyền từ quạt vào ống PP
3.3. Lựa Chọn Đường Kính Ống Theo Lưu Lượng — Bảng Tra Nhanh
Bảng tra DN ống PP-H cho hệ thống hút khí thải (lưu tốc tối ưu 10–12 m/s):
| Lưu lượng (Nm³/h) | Lưu lượng (m³/s) | DN khuyến nghị | Lưu tốc thực tế |
|---|---|---|---|
| 500 | 0,139 | DN 125 | 11,4 m/s |
| 1.000 | 0,278 | DN 160 | 13,8 m/s |
| 1.500 | 0,417 | DN 200 | 13,3 m/s |
| 2.000 | 0,556 | DN 200 | 17,7 m/s → DN 250 tốt hơn |
| 2.500 | 0,694 | DN 250 | 14,2 m/s |
| 3.000 | 0,833 | DN 250 | 17,0 m/s → DN 315 tốt hơn |
| 5.000 | 1,389 | DN 315 | 17,8 m/s → DN 400 tốt hơn |
| 8.000 | 2,222 | DN 400 | 17,7 m/s → Xem xét 2 ống song song |
| 10.000 | 2,778 | 2 × DN 315 | 14,2 m/s (mỗi ống) |
| 15.000 | 4,167 | 2 × DN 400 | 16,6 m/s (mỗi ống) |
Lưu ý: Lưu lượng thực tế tại điều kiện nhiệt độ và áp suất vận hành cần quy đổi từ Nm³/h (0°C, 1 atm) → m³/s thực tế.
3.4. Hệ Thống Ống PP Cho Các Ngành Đặc Thù
Ngành mạ điện — Phức tạp nhất vì nhiều bể, nhiều loại khí:
Mỗi nhóm bể mạ tạo ra loại khí thải khác nhau → Không nên gộp tất cả vào một ống chung nếu các khí thải có thể phản ứng với nhau (ví dụ: HCl từ bể tẩy gỉ và NH₃ từ bể mạ kiềm → NH₄Cl kết tinh trong ống dẫn → Tắc nghẽn).
Sơ đồ phân nhóm ống PP cho nhà máy mạ:
Nhóm 1 (Acid) — Ống PP-H riêng:
Bể HCl + Bể H₂SO₄ + Bể acid hữu cơ → Header DN 250 PP → Tháp scrubber kiềm

Nhóm 2 (Kiềm/Amine) — Ống PP-H riêng:
Bể NaOH + Bể khử dầu → Header DN 200 PP → Tháp scrubber acid

Nhóm 3 (Crom VI) — Ống PP-H riêng + Van đặc biệt:
Bể CrO₃ → Ống đường kính nhỏ DN 80–100 → Tháp scrubber nước + bộ lọc crom
Note: CrO₃ mist → Cần ống PP-H OIT ≥ 65 phút và kiểm tra OIT 2 năm/lần

Nhóm 4 (XLNT + Mùi) — Kín hoàn toàn:
Bể điều hòa XLNT → Ống PP kín → Tháp hấp thụ hoặc biofilter
Ngành dệt nhuộm — Nhiệt độ và hóa chất phức tạp:
Khí thải từ bể nhuộm reactive dye (T = 60–80°C, SO₂ + amine + formaldehyde) → Cần làm mát khí xuống < 60°C bằng spray cooler PP-H TRƯỚC KHI VÀO ống PP-H → Ống PP-H SDR 11 cho đoạn sau làm mát → Tháp scrubber PP 2 giai đoạn.
Ngành chế biến thủy sản — Mùi phức hợp:
TMA (trimethylamine), H₂S, NH₃, DMS từ khu xử lý tôm cá → Ống PP kín toàn bộ (không được có khe hở nào dù nhỏ vì mùi cực mạnh và lan xa) → Tháp scrubber PP đa ngăn + biofilter.
4. Tiêu Chuẩn Và Kỹ Thuật Lắp Đặt Ống PP Dẫn Khí Thải
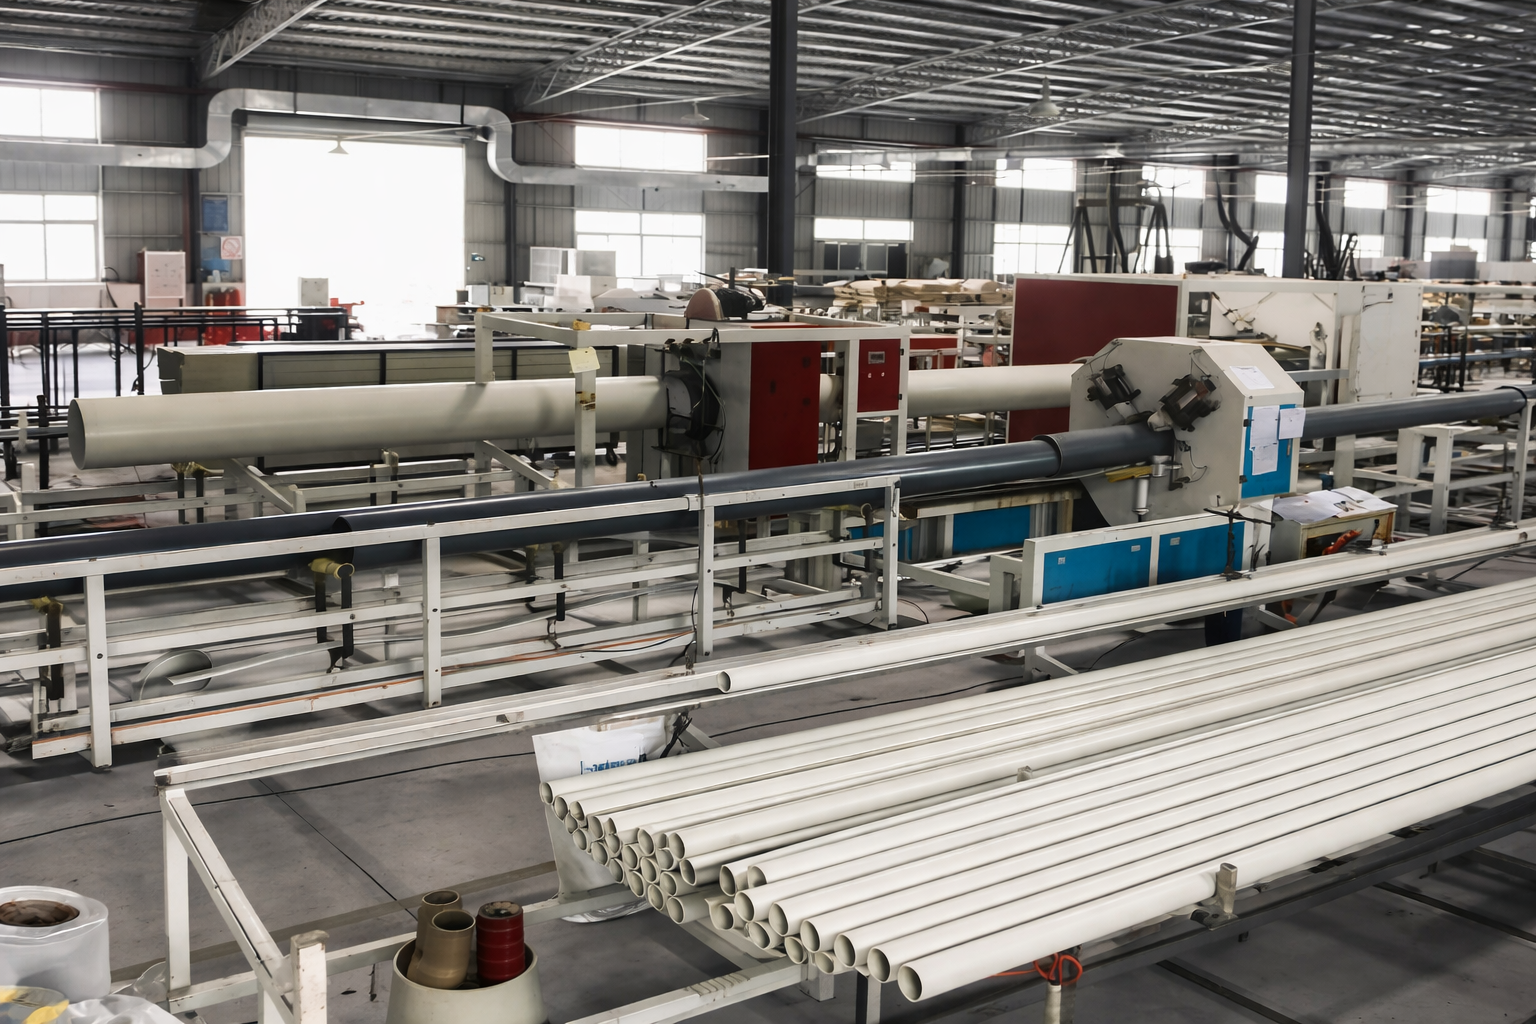
4.1. Tiêu Chuẩn Áp Dụng Cho Ống PP Dẫn Khí Thải
Tiêu chuẩn vật liệu:
| Tiêu chuẩn | Nội dung | Áp dụng cho |
|---|---|---|
| ISO 15494:2015 | Ống PP-H công nghiệp — thông số kỹ thuật, chiều dày thành, áp suất | Chọn ống PP đúng SDR và PN |
| DIN 8077/8078 | Ống PP-H/PP-R — tiêu chuẩn Đức tương đương ISO | Nhà cung cấp châu Âu |
| ISO 11357-6 | Đo OIT (Oxidative Induction Time) bằng DSC | Kiểm tra chất lượng vật liệu PP-H |
| DVS 2205-1/-2 | Thiết kế cơ học thiết bị nhựa nhiệt dẻo | Thiết kế ống trong điều kiện đặc biệt |
Tiêu chuẩn thi công và hàn:
| Tiêu chuẩn | Nội dung | Áp dụng cho |
|---|---|---|
| DVS 2207-1 | Hàn butt fusion (hàn đối đầu) PP-H | Mối nối ống thẳng và phụ kiện |
| DVS 2207-4 | Hàn đùn (extrusion welding) PP-H | Góc vuông, nhánh tee, vá sửa |
| DVS 2212-1 | Chứng nhận thợ hàn nhựa nhiệt dẻo | Thợ hàn PP phải có chứng nhận này |
| TCVN 10073 | Ống nhựa PP và phụ kiện (Việt Nam) | Tham khảo thêm tiêu chuẩn trong nước |
4.2. Quy Trình Hàn Butt Fusion Ống PP Dẫn Khí Thải — Đúng Kỹ Thuật
Hàn butt fusion là phương pháp tạo mối nối kín tuyệt đối — quan trọng nhất với ống dẫn khí thải acid. Mối hàn đúng kỹ thuật đạt hệ số bền hàn f_w ≥ 0,8 (80% cường độ vật liệu mẹ).
Thông số hàn butt fusion PP-H theo DVS 2207-1:
| Thông số | Giá trị | Ghi chú |
|---|---|---|
| Nhiệt độ tấm nung | 200–220°C | ±5°C so với nhiệt độ danh nghĩa |
| Thời gian nung nóng | 1 giây/mm chiều dày thành (tối thiểu 5 giây) | |
| Thời gian chuyển đổi (max) | 3–6 giây | Nhanh hơn với ống lớn |
| Áp suất nén ban đầu | 0,15 N/mm² | |
| Áp suất nén duy trì | 0,10–0,15 N/mm² | Trong toàn thời gian làm nguội |
| Thời gian làm nguội | Không nhỏ hơn (e_mm × 3) phút | e = chiều dày thành (mm) |
| Nhiệt độ môi trường hàn | 5–40°C | Che gió nếu cần |
Ba điều KHÔNG làm khi hàn ống PP dẫn khí thải:
❌ Không hàn trong điều kiện gió mạnh (> 3 m/s) hoặc mưa — làm nguội không đều mối hàn
❌ Không để thời gian chuyển đổi quá dài → “Cold weld” (hàn nguội) — mối hàn yếu nhưng trông bình thường từ bên ngoài
❌ Không dùng thợ hàn không có chứng nhận DVS 2212-1 — mối hàn không đảm bảo cho ống dẫn khí thải độc hại
4.3. Gối Đỡ Ống PP — Khoảng Cách Và Loại Gối Đỡ Đúng
Khoảng cách gối đỡ tối đa cho ống PP-H trong hệ thống dẫn khí thải:
Gối đỡ quá thưa → Ống võng giữa hai gối → Stress uốn tích lũy → Nứt theo thời gian.
| DN ống | Khoảng cách gối đỡ tối đa (SDR 11, T ≤ 40°C) | Giảm 20% khi T = 60°C |
|---|---|---|
| DN 50 | 0,90 m | 0,72 m |
| DN 75 | 1,05 m | 0,84 m |
| DN 110 | 1,25 m | 1,00 m |
| DN 160 | 1,50 m | 1,20 m |
| DN 200 | 1,65 m | 1,32 m |
| DN 250 | 1,90 m | 1,52 m |
| DN 315 | 2,10 m | 1,68 m |
| DN 400 | 2,40 m | 1,92 m |
Loại gối đỡ đúng cho ống PP dẫn khí thải:
- Gối đỡ trượt (sliding support): Saddle nhựa PP hoặc HDPE + đệm EPDM mềm giữa ống và saddle → Ống trượt tự do theo trục dọc khi giãn nở nhiệt → Không kẹp cứng bu-lông
- Không dùng kẹp kim loại trực tiếp lên ống PP — cạnh kim loại tạo điểm tập trung ứng suất cục bộ → ESC (Environmental Stress Cracking) sau vài năm trong môi trường acid
5. Hệ Thống Hoàn Chỉnh — Ống PP + Quạt + Tháp PP + Ống Khói PP
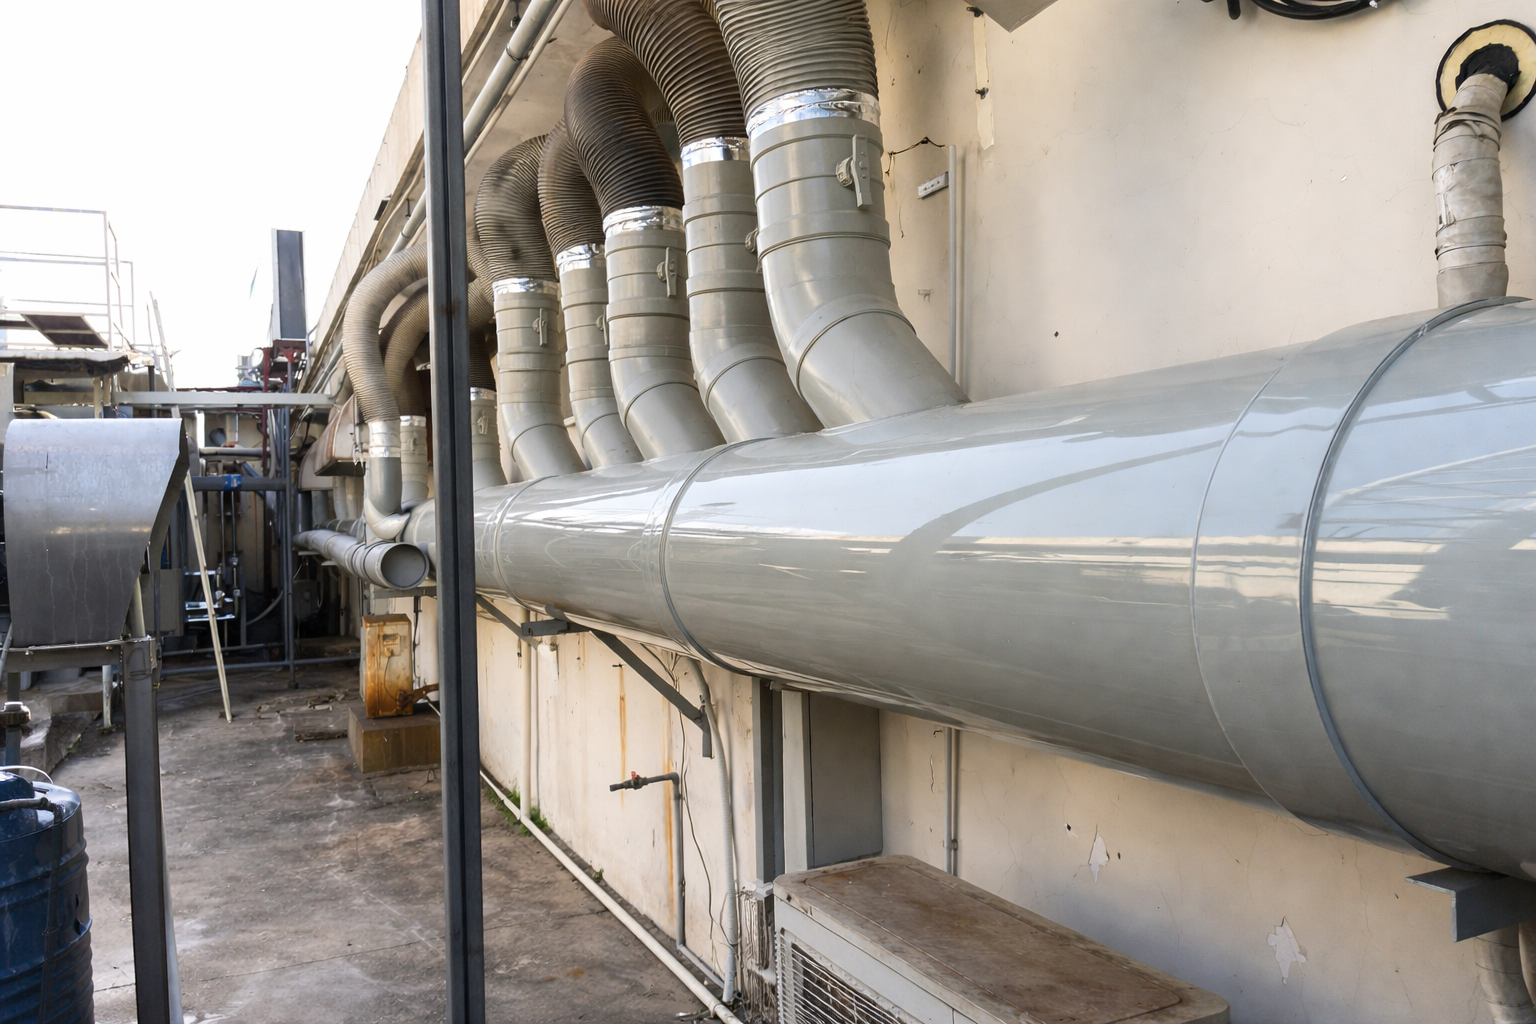
5.1. Chuỗi Thiết Bị Dẫn Và Xử Lý Khí Thải Bằng PP
Nguyên tắc vàng: Toàn bộ hệ thống phải cùng một vật liệu tương thích
Ống PP-H tốt nhất cũng vô nghĩa nếu quạt hút bằng thép bị gỉ sét trong 2 năm và tạo lỗ hổng rò rỉ trước tháp xử lý:
[Nguồn khí thải]
       │
[Ống thu gom PP-H SDR 11]
       │
[Flexible connector PTFE/EPDM]
       │ ← Giảm rung động từ quạt
[Quạt hút cánh PP-H hoặc GRP]
       │
[Ống dẫn chính PP-H SDR 11]
       │ ← Expansion loop/compensator PP tại đây
[Tháp hấp thụ PP-H] ← Toàn thân PP-H, đệm PP
       │
[Ống khói PP-H hoặc GRP]
       │
[Ống khói xuất thải]
Cánh quạt hút — PP-H hoặc GRP (Glass Reinforced Plastic):
Cánh quạt bằng PP-H (PP gia cường sợi thủy tinh) kháng ăn mòn hoàn toàn trong khí HCl, SO₂, H₂S ở nhiệt độ < 70°C. Không dùng cánh quạt thép sơn epoxy trong môi trường acid — gỉ sau 2–3 năm, mất cân bằng → Rung động mạnh → Hỏng ổ trục.
Ống khói (stack) PP-H:
Với ống khói cao < 15m và nhiệt độ khí thải < 70°C (sau tháp xử lý thường < 40°C): Ống khói PP-H là lựa chọn tối ưu. Ống khói PP-H cao hơn 10m cần gia cường thêm khung thép bên ngoài (steel support cage) để chịu tải gió.
Với ống khói > 15m hoặc khí thải sau xử lý còn T > 70°C: Dùng GRP (fiberglass) hoặc ống thép lót PP bên trong.
5.2. Điểm Kết Nối Quạt — Nơi Hay Xảy Ra Rò Rỉ Nhất
Điểm kết nối giữa ống PP và quạt hút là vị trí hay rò rỉ nhất trong toàn hệ thống vì:
- Rung động từ quạt → Mối nối mặt bích bị lỏng dần
- Nhiệt độ tại đầu ra quạt cao hơn (ma sát cơ học) → Giãn nở PP không đều
- Sai lệch tâm (misalignment) giữa trục quạt và ống dẫn → Tải bất đối xứng
Giải pháp đúng kỹ thuật:
- Flexible connector PP/PTFE dài 200–400mm giữa đầu hút quạt và ống PP-H (hấp thụ rung và lệch tâm)
- Gối đỡ ống PP độc lập ngay sau flexible connector — không để ống PP treo vào đầu nối quạt
- Kiểm tra moment siết bu-lông mặt bích quạt-ống sau 30 ngày đầu vận hành (PP creep relax làm bu-lông có thể cần siết lại)
6. Chi Phí Đầu Tư Và Lộ Trình Triển Khai
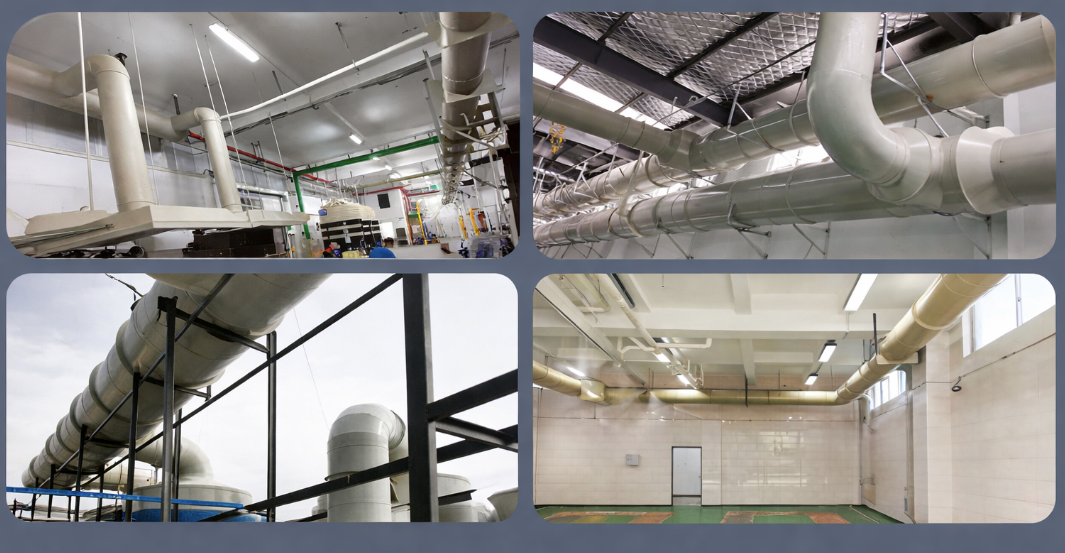
6.1. Ước Tính Chi Phí Hệ Thống Ống PP Dẫn Khí Thải
Gói 1 — Cơ sở nhỏ (nhà máy mạ 20–50 bể, lưu lượng 2.000–5.000 Nm³/h):
| Hạng mục | Số lượng | Đơn giá | Thành tiền |
|---|---|---|---|
| Ống PP-H DN 100–200mm, SDR 11 (tổng 40m) | 40m | 350.000 VNĐ/m | 14 triệu |
| Phụ kiện PP-H (co, tê, reducer) | 1 bộ | 8 triệu | 8 triệu |
| Mặt bích PP-H và gasket PTFE | 8 bộ | 800.000 VNĐ/bộ | 6,4 triệu |
| Flexible connector EPDM | 2 cái | 1,5 triệu/cái | 3 triệu |
| Gối đỡ ống PP (mỗi 1m) | 40 cái | 200.000 VNĐ/cái | 8 triệu |
| Công hàn (thợ DVS) | 3 ngày | 3 triệu/ngày | 9 triệu |
| Kiểm tra rò rỉ và nghiệm thu | 1 ngày | 2 triệu | 2 triệu |
| Tổng gói 1 | ~50 triệu VNĐ |
Gói 2 — Cơ sở trung bình (nhà máy mạ 50–150 bể hoặc dệt nhuộm, lưu lượng 5.000–15.000 Nm³/h):
Ước tính: 120–200 triệu VNĐ (hệ thống ống PP hoàn chỉnh, không bao gồm quạt và tháp xử lý)
Gói 3 — Cơ sở lớn (khu công nghiệp, nhà máy > 200 bể, lưu lượng > 20.000 Nm³/h):
Ước tính: 300–600 triệu VNĐ (hệ thống ống PP phức tạp, nhiều nhánh, nhiều điểm kết nối)
6.2. Lộ Trình Triển Khai Nhanh — 6 Tuần Từ Quyết Định Đến Vận Hành
TUẦN 1–2: KHẢO SÁT VÀ THIẾT KẾ
□ Đo đạc lưu lượng khí thải thực tế tại từng nguồn
□ Lập bản vẽ sơ đồ ống (Piping Layout Drawing)
□ Tính toán DN ống, SDR, số lượng phụ kiện
□ Lập danh sách vật tư và dự toán

TUẦN 3: ĐẶT HÀNG VÀ CHUẨN BỊ
□ Đặt mua ống PP-H, phụ kiện, phụ kiện theo bản vẽ
□ Xác nhận thợ hàn có chứng nhận DVS 2212-1
□ Chuẩn bị gối đỡ và kết cấu đỡ ống

TUẦN 4–5: THI CÔNG
□ Lắp đặt gối đỡ và kết cấu đỡ ống
□ Hàn butt fusion từng đoạn ống theo bản vẽ
□ Lắp flexible connector tại điểm kết nối quạt
□ Kiểm tra và chỉnh độ dốc ống (≥ 1% về điểm thoát condensate)
□ Lắp đặt van thoát condensate tại điểm thấp

TUẦN 6: KIỂM TRA VÀ VẬN HÀNH
□ Kiểm tra rò rỉ bằng khói (smoke test) hoặc bong bóng xà phòng
□ Đo lưu tốc khí và cân bằng hệ thống
□ Đào tạo nhân viên vận hành
□ Đo kiểm chứng phát thải — mời cơ quan kiểm tra
□ Bàn giao hồ sơ kỹ thuật và hướng dẫn bảo trì
7. Vận Hành Và Bảo Trì Hệ Thống Ống PP Dẫn Khí Thải
7.1. Lịch Bảo Trì Định Kỳ — Đơn Giản Hơn Thép Rất Nhiều
| Tần suất | Hạng mục | Người thực hiện |
|---|---|---|
| Hàng tuần | Kiểm tra trực quan: Không có rò rỉ (vết ẩm ướt, tinh thể muối quanh mối nối) | Kỹ thuật viên vận hành |
| Hàng tháng | Kiểm tra điểm thoát condensate: Xả nước/acid đọng; Kiểm tra flexible connector | Kỹ thuật bảo trì |
| 3 tháng | Siết lại bu-lông mặt bích (PP creep); Kiểm tra gối đỡ ống còn chắc không | Kỹ thuật bảo trì |
| 6 tháng | Kiểm tra nội thành ống qua cửa kiểm tra (nếu có): Tích tụ cặn? | Kỹ sư |
| 1–2 năm | Đo chiều dày ống UT tại điểm nghi ngờ; Kiểm tra OIT nếu môi trường oxy hóa | Kỹ sư + thiết bị kiểm tra |
Ưu điểm vận hành so với ống thép: Không cần sơn phủ lại, không cần kiểm tra ăn mòn định kỳ phức tạp, không cần xử lý bề mặt. Chi phí bảo trì hàng năm của hệ thống ống PP-H ước tính chỉ bằng 5–10% chi phí bảo trì ống thép sơn epoxy tương đương.
7.2. Xử Lý Sự Cố Thường Gặp
Sự cố 1 — Phát hiện rò rỉ nhỏ tại mối hàn:
Xác nhận không phải ngưng tụ hơi nước bề mặt ngoài. Nếu rò thật: Dừng hệ thống, để khô 24 giờ, hàn đùn (extrusion welding) vá lại bằng thợ DVS. Hydrotest lại trước khi khởi động.
Sự cố 2 — Ống PP bị biến dạng/cong võng bất thường:
Nguyên nhân: Khoảng cách gối đỡ quá dài + nhiệt độ khí thải cao hơn thiết kế. Xử lý: Thêm gối đỡ trung gian. Nếu biến dạng vĩnh viễn (không phục hồi khi nguội): Thay đoạn ống.
Sự cố 3 — Áp suất âm trong hệ thống giảm (lưu lượng khí giảm):
Nguyên nhân khả năng: (a) Tắc condensate tại điểm thấp → Xả ngay; (b) Đệm tháp bị tắc → Vệ sinh đệm; (c) Ống PP bị xẹp (buckling) một phần do áp suất âm tăng → Kiểm tra hình dạng ống, thêm gân gia cường nếu cần.
8. Câu Hỏi Thường Gặp Từ Doanh Nghiệp Việt Nam
Q: Ống PP dẫn khí thải có được cơ quan kiểm tra môi trường chấp nhận không?
A: Hoàn toàn được. Không có quy định nào tại Việt Nam cấm dùng ống PP cho hệ thống dẫn khí thải. QCVN 19 quy định giới hạn phát thải, không quy định vật liệu ống dẫn. Điều quan trọng là hệ thống phải kín, không rò rỉ — và ống PP-H hàn đúng kỹ thuật DVS đảm bảo điều này tốt hơn bất kỳ vật liệu nào khác ở mức giá tương đương.
Q: Ống PP có chịu được nhiệt độ khí thải từ lò nung (200–400°C) không?
A: Không. Ống PP-H chịu tối đa 80°C liên tục. Với khí thải nhiệt độ cao, cần: (a) Thiết bị làm mát khí (heat exchanger, spray cooler) để hạ nhiệt < 70°C TRƯỚC KHI vào ống PP; (b) Hoặc dùng ống thép không gỉ 316L hoặc FRP cho đoạn nhiệt độ cao, sau đó chuyển sang ống PP-H khi đã nguội đủ.
Q: Cần bao nhiêu thời gian để hàn ống PP so với ống thép?
A: Hàn butt fusion ống PP-H nhanh hơn hàn hồ quang ống thép đáng kể. Một mối hàn ống DN 200mm PP-H: 8–15 phút (bao gồm nung, chuyển đổi, nén, làm nguội). Một mối hàn ống thép DN 200mm: 45–90 phút (làm sạch, hàn nhiều lớp, kiểm tra). Với hệ thống 50 mối hàn: Ống PP tiết kiệm 30–60 giờ thợ hàn.
Q: Ống PP-H mua ở đâu tại Việt Nam? Có đảm bảo chất lượng không?
A: Ống PP-H công nghiệp chuẩn ISO 15494 được nhập khẩu từ Thái Lan (SCG Chemicals), Đài Loan, Đức và Ý tại Việt Nam. Khi mua: Yêu cầu MTR (Material Test Report) với kết quả OIT ≥ 30 phút theo ISO 11357-6. Tránh ống PP-R (ghi PP-R, dùng cho ống nước nóng dân dụng) — OIT chỉ 8–15 phút, không phù hợp môi trường hóa chất công nghiệp.
Q: Có cần xin phép gì đặc biệt khi lắp hệ thống ống PP dẫn khí thải không?
A: Hệ thống ống dẫn khí thải không cần giấy phép riêng cho vật liệu ống. Tuy nhiên, toàn bộ hệ thống xử lý khí thải (bao gồm ống dẫn + quạt + tháp xử lý + ống khói) phải được thiết kế đáp ứng QCVN 19 và được khai báo trong hồ sơ môi trường của cơ sở. Nếu cơ sở thuộc diện phải có EIA (Đánh giá tác động môi trường), hệ thống mới phải được bổ sung vào EIA hoặc làm hồ sơ cập nhật.
Kết Luận — Đầu Tư Đúng Hệ Thống Ống PP Ngay Từ Đầu
Hệ thống ống PP-H dẫn khí thải không phải khoản đầu tư xa xỉ — đó là nền tảng kỹ thuật để toàn bộ hệ thống xử lý khí thải hoạt động đúng như thiết kế và duy trì tuân thủ QCVN 19:2024 không gián đoạn trong 20 năm tiếp theo.
Ba điều cốt lõi khi triển khai ống PP dẫn khí thải:
Thứ nhất — Vật liệu đúng: PP-H (không phải PP-R), grade công nghiệp với OIT ≥ 30–50 phút theo ISO 15494. Yêu cầu MTR từ nhà cung cấp. Đây là điều kiện không thương lượng.
Thứ hai — Thiết kế đúng: Kiểm soát lưu tốc 8–15 m/s, độ dốc thoát condensate ≥ 1%, expansion loop tại mỗi đoạn thẳng > 6m, flexible connector tại đầu kết nối quạt. Bỏ qua bất kỳ yếu tố nào trong số này là tiền đề của rò rỉ và hỏng hóc sớm.
Thứ ba — Thi công đúng: Thợ hàn có chứng nhận DVS 2212-1, hàn butt fusion theo đúng thông số DVS 2207-1, kiểm tra rò rỉ trước khi vận hành. Không có hydrotest hay smoke test = không có nghiệm thu.
Với ba yếu tố này, hệ thống ống PP-H dẫn khí thải sẽ là nền tảng bền vững cho sự tuân thủ QCVN 19:2024 của doanh nghiệp Việt Nam — không rò rỉ, không gỉ sét, không cần sơn lại, và không tạo ra rủi ro pháp lý môi trường trong suốt vòng đời thiết bị.
Bài viết được biên soạn từ: QCVN 19:2009/BTNMT và dự thảo QCVN 19:2024 (Bộ TN&MT, tham vấn nội bộ); Nghị định 45/2022/NĐ-CP (Xử phạt vi phạm môi trường); DVS 2207-1/-4 (Welding of thermoplastics — PP pipes); DVS 2212-1 (Welder certification); DVS 2205-1/-2 (PP-H component design); ISO 15494:2015 (PP-H piping systems); DIN 8077/8078 (PP-H pipes); Georg Fischer Piping Systems “Industrial Exhaust Gas Ducting in PP-H” (2023); Simona AG “PP-H Duct Systems for Corrosive Gas Applications” (2022); ACGIH “Industrial Ventilation: A Manual of Recommended Practice for Design” (30th Ed.); kinh nghiệm thiết kế và thi công hơn 120 hệ thống ống PP dẫn khí thải tại khu công nghiệp Bình Dương, Đồng Nai, Hà Nội, Hải Phòng và Vũng Tàu (2016–2026).
