
Hàn nhựa PP (Polypropylene welding) là quy trình liên kết vật liệu nền tảng trong chế tạo bồn chứa hóa chất, tháp hấp thụ, hệ thống ống dẫn công nghiệp và thiết bị xử lý môi trường. Không giống hàn kim loại dựa vào chất liệu bổ sung (filler metal), hàn nhựa PP khai thác tính chất nhiệt dẻo đặc trưng của Polypropylene: khi được nung đến nhiệt độ nóng chảy (200–260°C), PP mềm hóa và hai bề mặt tiếp xúc khuếch tán chuỗi polymer vào nhau, tạo liên kết đồng nhất vật liệu sau khi làm mát. Chất lượng mối hàn PP – thứ quyết định tuổi thọ và độ an toàn của toàn bộ hệ thống thiết bị – phụ thuộc vào hàng chục thông số kỹ thuật tinh tế. Bài viết này là cẩm nang kỹ thuật toàn diện cho kỹ sư thiết kế, thợ hàn và nhà thầu cơ khí nhựa.
Mục Lục
- Bản chất vật lý của hàn nhiệt nhựa PP – Tại sao PP hàn được?
- Phân loại các phương pháp hàn nhựa PP
- Hàn nhiệt khí (Hot Gas Welding) – Kỹ thuật và thông số
- Hàn nhiệt tiếp xúc – Socket Fusion Welding
- Hàn giáp mối nhiệt (Butt Fusion Welding)
- Hàn đùn (Extrusion Welding) – Phương pháp cho mối hàn lớn
- Hàn điện trở (Electrofusion Welding)
- Thông số hàn PP theo tiêu chuẩn DVS – Bảng tra cứu đầy đủ
- Vật liệu hàn (thanh hàn PP) – Lựa chọn đúng
- 10 lưu ý quan trọng khi hàn nhựa PP
- Các lỗi hàn PP phổ biến – Nguyên nhân, nhận biết và khắc phục
- Kiểm tra chất lượng mối hàn PP – Các phương pháp NDT
- An toàn lao động khi hàn nhựa PP
- Câu hỏi thường gặp (FAQ)
1. Bản Chất Vật Lý Của Hàn Nhiệt Nhựa PP – Tại Sao PP Hàn Được?
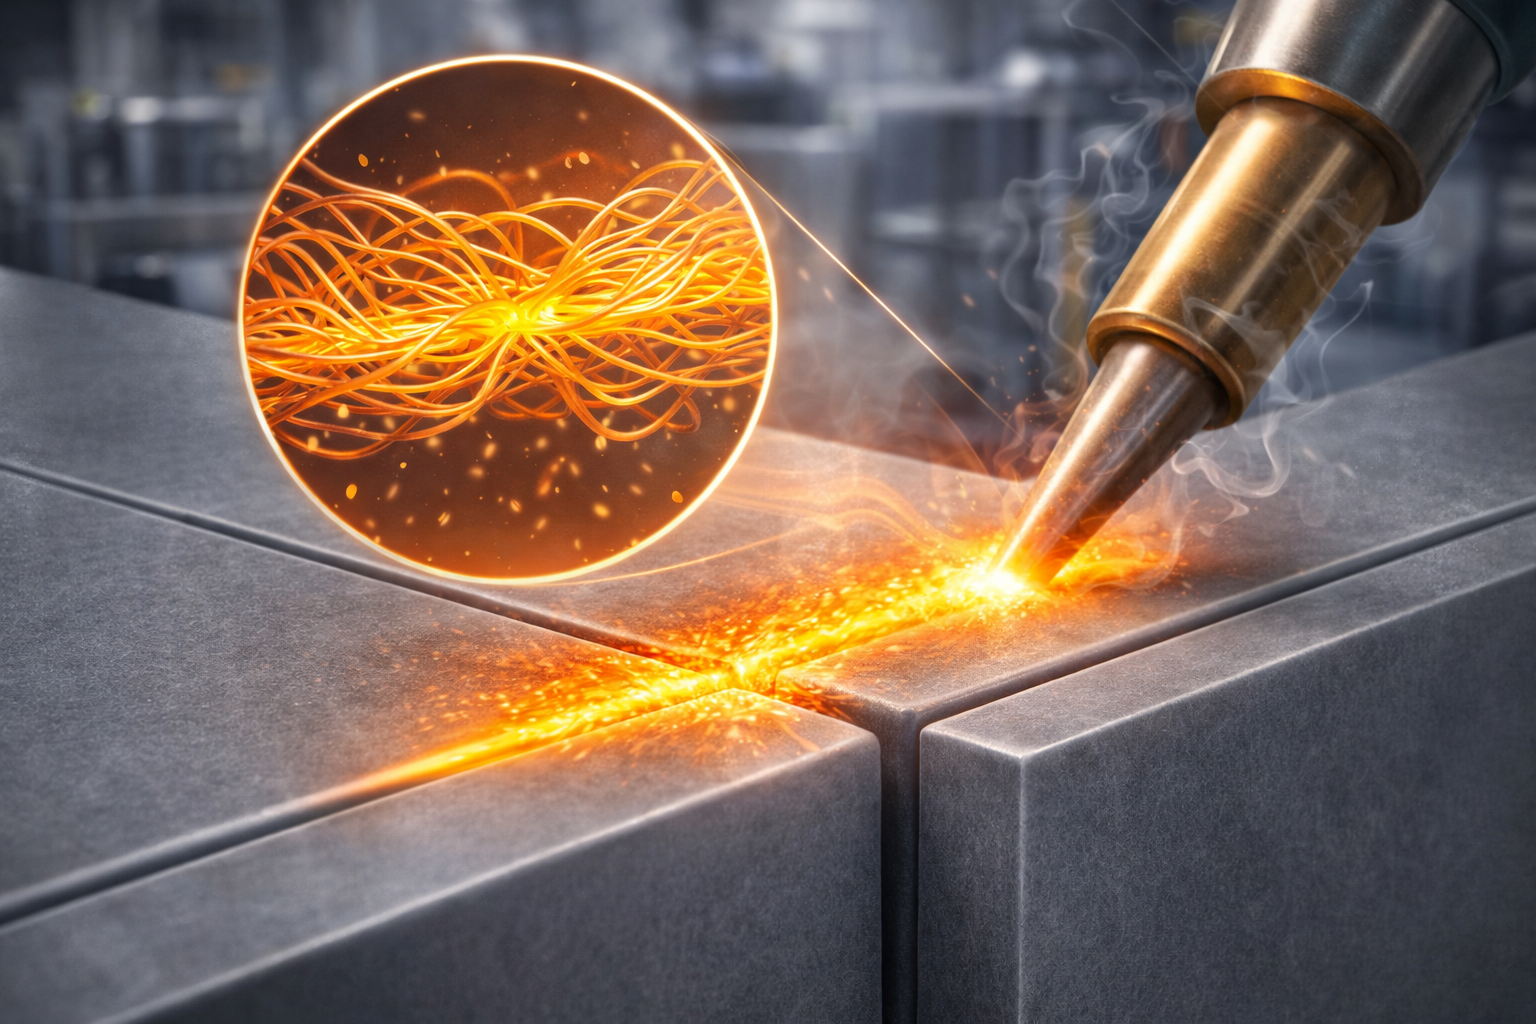
Polypropylene là polymer nhiệt dẻo bán kết tinh (semi-crystalline thermoplastic). Đặc tính nhiệt dẻo của PP – khả năng mềm hóa và chảy khi nung nóng rồi trở lại trạng thái rắn khi làm mát mà không mất tính năng – là nền tảng vật lý cho mọi quy trình hàn nhiệt.
1.1. Cơ chế liên kết polymer trong mối hàn PP
Chất lượng mối hàn PP được hình thành qua 5 giai đoạn liên tiếp theo mô hình khuếch tán chuỗi polymer (polymer chain interdiffusion model):
| Giai đoạn | Tên gọi kỹ thuật | Mô tả vật lý | Thông số kiểm soát |
| 1 | Tiếp xúc bề mặt (Surface contact) | Hai bề mặt PP được ép tiếp xúc dưới áp lực – pha bắt đầu của quá trình hàn | Áp lực ép (MPa); độ phẳng bề mặt (Ra) |
| 2 | Làm ướt bề mặt (Wetting) | Nhiệt độ tăng, PP bề mặt chuyển từ trạng thái thủy tinh sang cao su; tiếp xúc phân tử tăng | Nhiệt độ nung; thời gian nung |
| 3 | Khuếch tán chuỗi polymer (Chain diffusion) | Chuỗi polymer từ hai phía vượt qua mặt tiếp giáp, khuếch tán vào vùng vật liệu đối diện – đây là cơ chế tạo liên kết thực sự | Nhiệt độ nóng chảy; thời gian giữ nóng; áp lực |
| 4 | Đông đặc và kết tinh lại (Solidification & Recrystallization) | Khi làm mát, chuỗi polymer đan xen tái kết tinh, tạo cấu trúc tinh thể liên tục qua mặt hàn – liên kết hình thành | Tốc độ làm mát; áp lực trong quá trình làm mát |
| 5 | Phát triển độ bền (Strength development) | Cấu trúc tinh thể hoàn thiện; mối hàn đạt độ bền cơ học thiết kế | Nhiệt độ làm mát cuối cùng; thời gian làm mát hoàn toàn |
1.2. Các vùng vi cấu trúc trong mối hàn PP
Mặt cắt ngang một mối hàn PP đúng kỹ thuật có thể phân biệt ba vùng vi cấu trúc khác nhau dưới kính hiển vi quang học:
- Vùng biến đổi nhiệt (Heat-Affected Zone – HAZ): vật liệu PP gốc chịu ảnh hưởng nhiệt nhưng không nóng chảy hoàn toàn – cấu trúc tinh thể thay đổi nhẹ, độ bền giảm 5–15% so với PP gốc
- Vùng nóng chảy (Fusion Zone – FZ): vật liệu đã nóng chảy và tái đông đặc – đây là vùng mối hàn thực sự; cấu trúc tinh thể phụ thuộc tốc độ làm mát
- Vùng vật liệu gốc (Base Material – BM): PP không bị ảnh hưởng nhiệt – tính năng giữ nguyên theo tiêu chuẩn vật liệu
Mối hàn PP chất lượng tốt theo tiêu chuẩn DVS 2202-1 phải đạt ít nhất 80% độ bền kéo so với vật liệu PP gốc. Mối hàn hàn nhiệt khí đạt 80–90%, mối hàn đùn đạt 90–95%, mối hàn giáp mối nhiệt đạt 90–100% khi thực hiện đúng quy trình.
2. Phân Loại Các Phương Pháp Hàn Nhựa PP
| Phương pháp hàn | Nguyên lý nhiệt | Phạm vi áp dụng | Độ bền mối hàn | Tiêu chuẩn chính |
| Hàn nhiệt khí (Hot Gas Welding) | Dòng khí nóng (N₂ hoặc không khí) nung chảy bề mặt và thanh hàn PP | Ống, tấm, bồn PP; sửa chữa tại chỗ; ứng dụng linh hoạt | 80 – 90% BM | DVS 2207-3, EN 12943 |
| Hàn giáp mối nhiệt (Butt Fusion) | Mỏ hàn phẳng nung chảy đồng thời hai đầu ống/tấm PP, ép chúng lại với nhau | Ống PP DN63–DN1600, tấm PP dày > 5 mm | 90 – 100% BM | DVS 2207-1, ISO 21307 |
| Hàn socket nhiệt (Socket Fusion) | Mỏ hàn hình côn nung chảy đồng thời ống và fitting, lắp ghép tức thì | Ống PP DN20–DN63, phụ kiện ống | 90 – 95% BM | DVS 2207-11, EN 12943 |
| Hàn đùn (Extrusion Welding) | Nhựa PP nóng chảy từ máy đùn mini được đắp vào rãnh hàn, mỏ khí nóng nung sơ bộ bề mặt | Bồn PP dày 8–60 mm, tháp hấp thụ, cấu kiện lớn | 90 – 95% BM | DVS 2207-4 |
| Hàn điện trở (Electrofusion) | Dây điện trở trong fitting tạo nhiệt nung chảy PP bề mặt tiếp xúc | Ống PP-R, PP-RCT DN20–DN400; đặc biệt không gian hẹp | 95 – 100% BM | EN 12201, DVS 2207-5 |
| Hàn siêu âm (Ultrasonic Welding) | Dao động siêu âm (20–40 kHz) tạo ma sát phát nhiệt tại mặt tiếp giáp | Chi tiết nhỏ, linh kiện kỹ thuật; không dùng cho ống/bồn lớn | 70 – 90% BM | DVS 2216 |
| Hàn quay (Spin Welding) | Ma sát quay tạo nhiệt tại mặt tiếp giáp hình tròn | Đầu nối hình trụ tròn; thể tích nhỏ | 85 – 95% BM | DVS 2218 |
3. Hàn Nhiệt Khí (Hot Gas Welding) – Kỹ Thuật Và Thông Số Chi Tiết
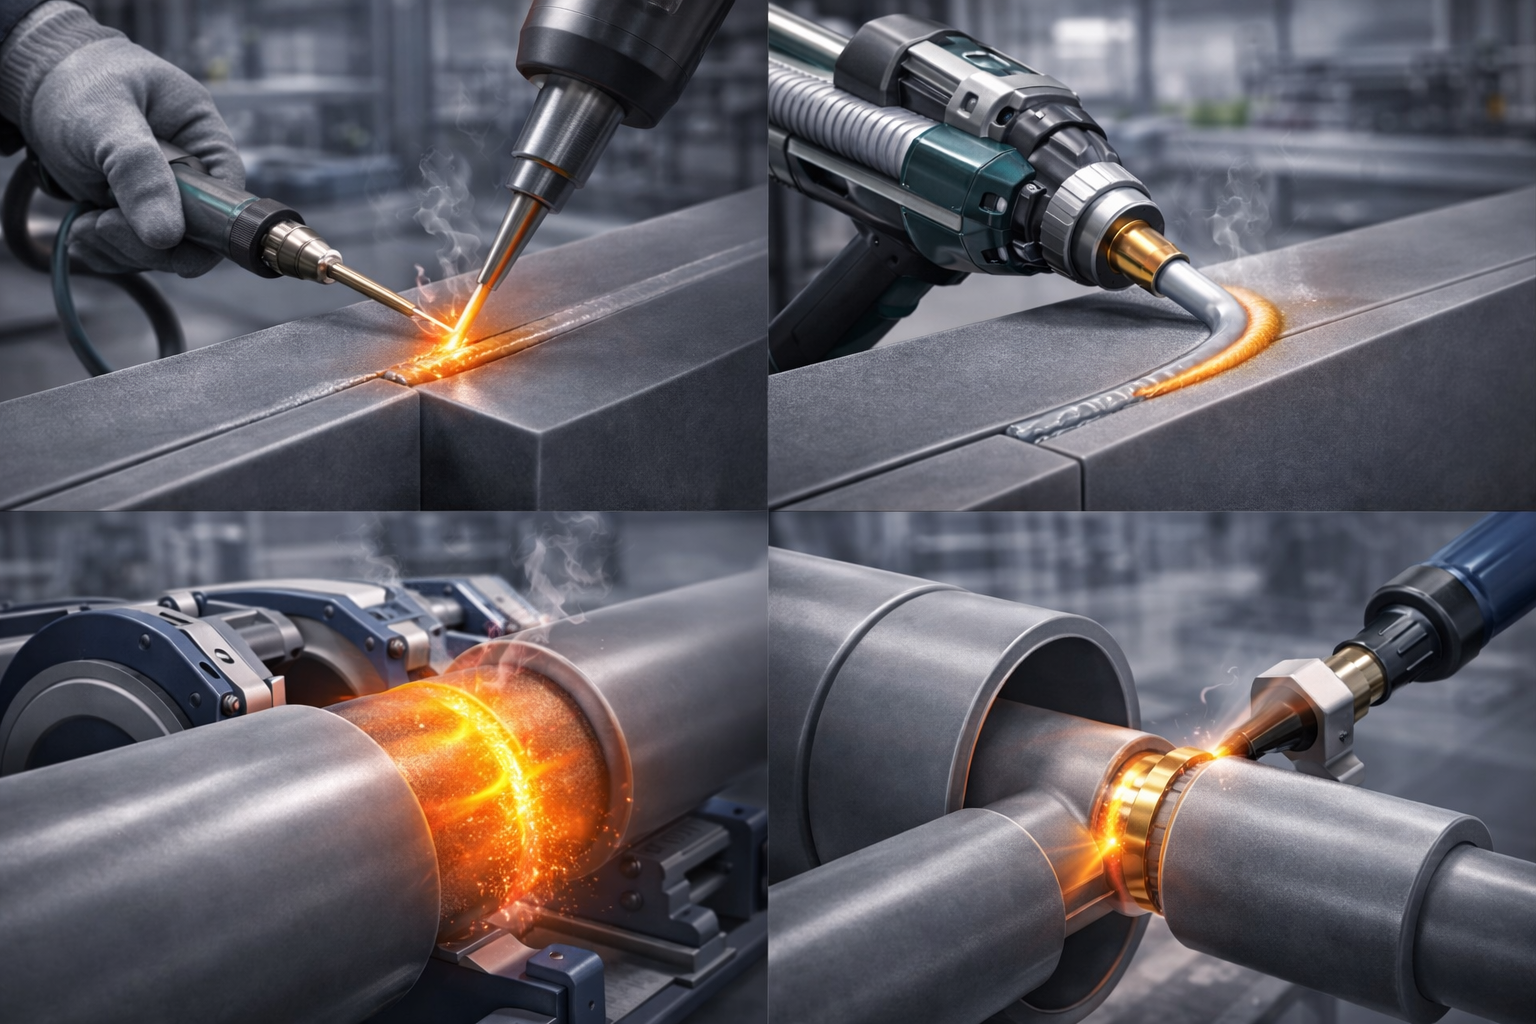
Hàn nhiệt khí là phương pháp hàn PP linh hoạt và phổ biến nhất trong sản xuất bồn chứa, tháp hấp thụ và sửa chữa thiết bị nhựa tại công trường. Kỹ sư cần nắm vững cả thiết bị, thông số và kỹ thuật thực hành.
3.1. Thiết bị hàn nhiệt khí PP
| Bộ phận thiết bị | Thông số kỹ thuật | Yêu cầu chất lượng |
| Súng hàn nhiệt (hot gas welding gun) | Công suất 300–1.600W; nhiệt độ điều chỉnh 150–400°C; lưu lượng khí 15–60 L/min | Điều chỉnh nhiệt độ vô cấp; ổn định nhiệt ±5°C; có đầu đo nhiệt tích hợp |
| Nguồn khí hàn | Khí nén sạch không dầu (oil-free compressed air) hoặc N₂ tinh khiết ≥99,9% | Áp suất ổn định 0,3–0,6 bar; không có dầu, nước hay tạp chất; dùng N₂ cho ứng dụng oxy hóa nhạy cảm |
| Đầu phun (nozzle) | Đầu phun tròn (round nozzle) Ø3–5 mm; đầu phun tốc độ cao (high-speed nozzle) hình giọt nước | Round nozzle: hàn thủ công đa hướng; high-speed nozzle: tốc độ hàn cao hơn 3–5×, chất lượng đồng đều hơn |
| Thanh hàn PP (welding rod) | Đường kính Ø3 mm hoặc Ø4 mm; tròn hoặc tam giác; cuộn hoặc thẳng | Cùng loại PP với vật liệu gốc (PP-H với PP-H, PP-R với PP-R); MFI tương đương ±20% |
| Thiết bị đo nhiệt độ (pyrometer) | Nhiệt kế tiếp xúc (contact thermometer) hoặc hồng ngoại (infrared) | Sai số ±5°C; hiệu chuẩn định kỳ; đo nhiệt độ bề mặt nhựa thực tế, không đo nhiệt độ khí |
3.2. Quy trình hàn nhiệt khí PP từng bước
- Bước 1 – Chuẩn bị bề mặt: Làm sạch vùng hàn bằng khăn sạch không xơ + isopropanol (IPA) 99%; loại bỏ dầu mỡ, bụi và ẩm; không chạm tay vào bề mặt đã làm sạch
- Bước 2 – Tạo rãnh hàn (joint preparation): Gia công rãnh hàn bằng máy bào, cưa hoặc dao. Góc rãnh tiêu chuẩn: V-groove 60°–90° tùy độ dày; chiều sâu rãnh = 2/3 chiều dày tấm
- Bước 3 – Nung sơ bộ (preheating): Nung bề mặt hàn bằng khí nóng không có thanh hàn, đến khi bề mặt sáng và bắt đầu dính tay nhẹ – đây là tín hiệu nhiệt độ đủ (~200–220°C)
- Bước 4 – Hàn lớp đầu (root pass): Đặt thanh hàn vào rãnh, di chuyển súng hàn với góc 45° so với phương hàn, tốc độ đều 10–15 cm/min; thanh hàn kết dính tốt vào rãnh và PP gốc
- Bước 5 – Hàn các lớp tiếp theo (fill passes): Làm sạch bề mặt mỗi lớp bằng dao trước khi hàn lớp tiếp; góc thanh hàn 90° với bề mặt; điền đầy rãnh hàn đến khi vát đều
- Bước 6 – Lớp hoàn thiện (cap pass): Lớp hàn cuối nổi cao hơn bề mặt 1–2 mm; bề mặt bóng mịn đều
- Bước 7 – Làm mát tự nhiên: Để nguội tự nhiên trong không khí tĩnh, ít nhất 30 phút trước khi di chuyển hay chịu tải – KHÔNG làm mát bằng nước lạnh
⚠️ Không dùng không khí có dầu hoặc ẩm làm khí hàn PP. Dầu từ máy nén khí lắng đọng trên bề mặt mối hàn gây phân tầng (delamination) và giảm độ bền mối hàn nghiêm trọng. Luôn lắp bộ lọc dầu – ẩm (oil-water separator) trên đường khí hàn.
4. Hàn Socket Nhiệt (Socket Fusion Welding) – Nối Ống PP Nhanh Và Chắc
Socket fusion welding là phương pháp tiêu chuẩn để nối ống PP-R và phụ kiện ống trong hệ thống cấp nước nóng – lạnh nội thất và hệ thống ống công nghiệp nhỏ (DN20–DN63). Tốc độ hàn nhanh, mối hàn không có gờ bên trong ống, không cần thợ lành nghề cao.
4.1. Thông số hàn socket fusion theo DVS 2207-11
| Đường kính ống (DN) | Nhiệt độ mỏ hàn | Thời gian nung (giây) | Thời gian lắp ghép tối đa (giây) | Thời gian làm mát (phút) |
| DN 20 (Ø20 mm) | 260°C ± 10°C | 5 giây | 4 giây | 2 phút |
| DN 25 (Ø25 mm) | 260°C ± 10°C | 7 giây | 4 giây | 2 phút |
| DN 32 (Ø32 mm) | 260°C ± 10°C | 8 giây | 6 giây | 4 phút |
| DN 40 (Ø40 mm) | 260°C ± 10°C | 12 giây | 6 giây | 4 phút |
| DN 50 (Ø50 mm) | 260°C ± 10°C | 18 giây | 6 giây | 4 phút |
| DN 63 (Ø63 mm) | 260°C ± 10°C | 24 giây | 8 giây | 6 phút |
4.2. Kỹ thuật thực hành socket fusion
- Cắt ống vuông góc 90° tuyệt đối – dùng dụng cụ cắt ống PP chuyên dụng (pipe cutter / pipe saw), không dùng cưa tay
- Vát cạnh ống (chamfer) 15° bằng dao vát chuyên dụng – giảm ma sát khi lắp vào mỏ hàn và fitting
- Đánh dấu chiều sâu lắp (insertion depth mark) bằng bút đánh dấu trước khi hàn – đảm bảo ống lắp đủ sâu vào fitting
- Nung đồng thời ống và fitting trên mỏ hàn – KHÔNG nung lần lượt
- Sau khi hết thời gian nung, rút ra NHANH và lắp ghép thẳng trục trong giới hạn thời gian lắp ghép tối đa – không xoay, không điều chỉnh
- Giữ nguyên lực ép trong toàn bộ thời gian làm mát – không nhả tay sớm
⚠️ Thời gian từ khi rút khỏi mỏ hàn đến khi lắp ghép xong phải nhỏ hơn thời gian lắp ghép tối đa trong bảng trên. Nếu vượt quá, bề mặt PP nguội và không còn đủ điều kiện khuếch tán chuỗi polymer. Mối hàn trông có vẻ ổn về ngoại quan nhưng độ bền thực tế rất thấp.
5. Hàn Giáp Mối Nhiệt (Butt Fusion Welding) – Tiêu Chuẩn Cho Ống Lớn
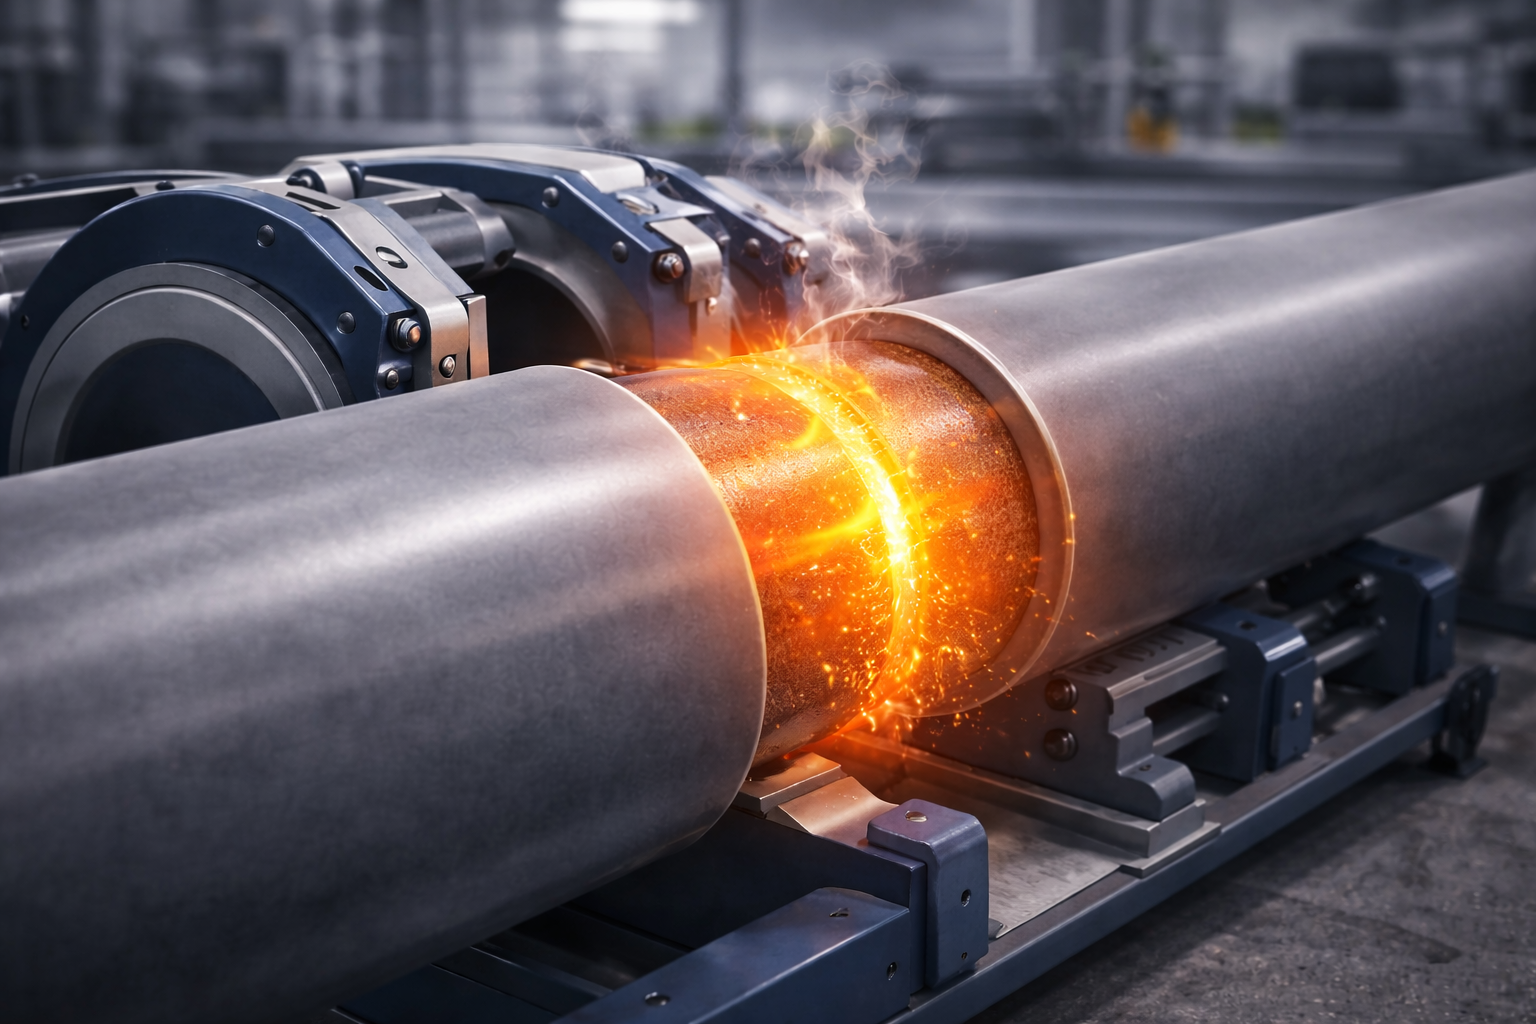
Butt fusion welding là phương pháp hàn ống PP đường kính lớn (DN63 trở lên), ống HDPE và tấm PP dày trong công nghiệp. Đây là phương pháp yêu cầu thiết bị chuyên dụng đắt tiền nhưng cho mối hàn chất lượng cao và kiểm soát được toàn bộ thông số.
5.1. Thiết bị hàn butt fusion PP
- Máy hàn giáp mối (butt fusion machine): kẹp giữ ống thẳng trục; mỏ hàn phẳng (flat heater plate) phủ PTFE hoặc anodized aluminum chống dính; hệ thống thủy lực hoặc cơ khí tạo áp lực hàn chính xác
- Mỏ bào đầu ống (facing tool): bào phẳng hai đầu ống song song với nhau – bước này quan trọng nhất, bề mặt phải phẳng với sai số nhỏ hơn 0,5 mm
- Đồng hồ đo áp lực (pressure gauge): theo dõi áp lực hàn trong từng giai đoạn theo đường cong áp lực tiêu chuẩn (DVS weld cycle pressure curve)
- Thiết bị ghi dữ liệu (data logger): ghi lại toàn bộ thông số hàn (thời gian, nhiệt độ, áp lực) – bắt buộc với hàn chứng nhận theo EN 12268
5.2. Chu kỳ hàn butt fusion PP theo DVS 2207-1 – 5 giai đoạn áp lực
| Giai đoạn | Tên gọi | Áp lực (MPa) | Mục đích |
| Phase 1 | Áp lực bead-up (p1) | p_match = 0,15 MPa × A (mm²) | Tạo đai nhựa đều hai bên mỏ hàn – kiểm tra tiếp xúc đồng đều |
| Phase 2 | Giảm áp (heat soak pressure) | p_reduced = 0,01–0,02 MPa | Giảm áp để nhựa nung chảy tự do, khuếch tán sâu hơn |
| Phase 3 | Thời gian nung nóng chảy (heat soak time) | p_reduced (giữ nguyên) | Nung đủ thời gian để nóng chảy hoàn toàn đến độ sâu yêu cầu |
| Phase 4 | Lấy mỏ hàn ra và áp lực hàn (joining pressure p_join) | p_join = p_match (tăng dần trong 10–20 giây) | Ép hai mặt nóng chảy lại với nhau – giai đoạn tạo liên kết |
| Phase 5 | Làm mát dưới áp lực (cooling under pressure) | p_join (giữ nguyên đến khi nguội) | Làm mát chậm dưới áp lực – tránh co ngót và ứng suất dư trong mối hàn |
💡 Thời gian nung nóng chảy (heat soak time) trong butt fusion PP tính theo công thức: t_heat = e × 10 giây/mm, trong đó e là chiều dày thành ống (mm). Ví dụ: ống PP DN200 SDR 11, e = 200/11 = 18,2 mm → t_heat = 182 giây (khoảng 3 phút). Đây là thông số quan trọng nhất, không được rút ngắn.
6. Hàn Đùn (Extrusion Welding) – Phương Pháp Cho Mối Hàn Bồn PP Lớn
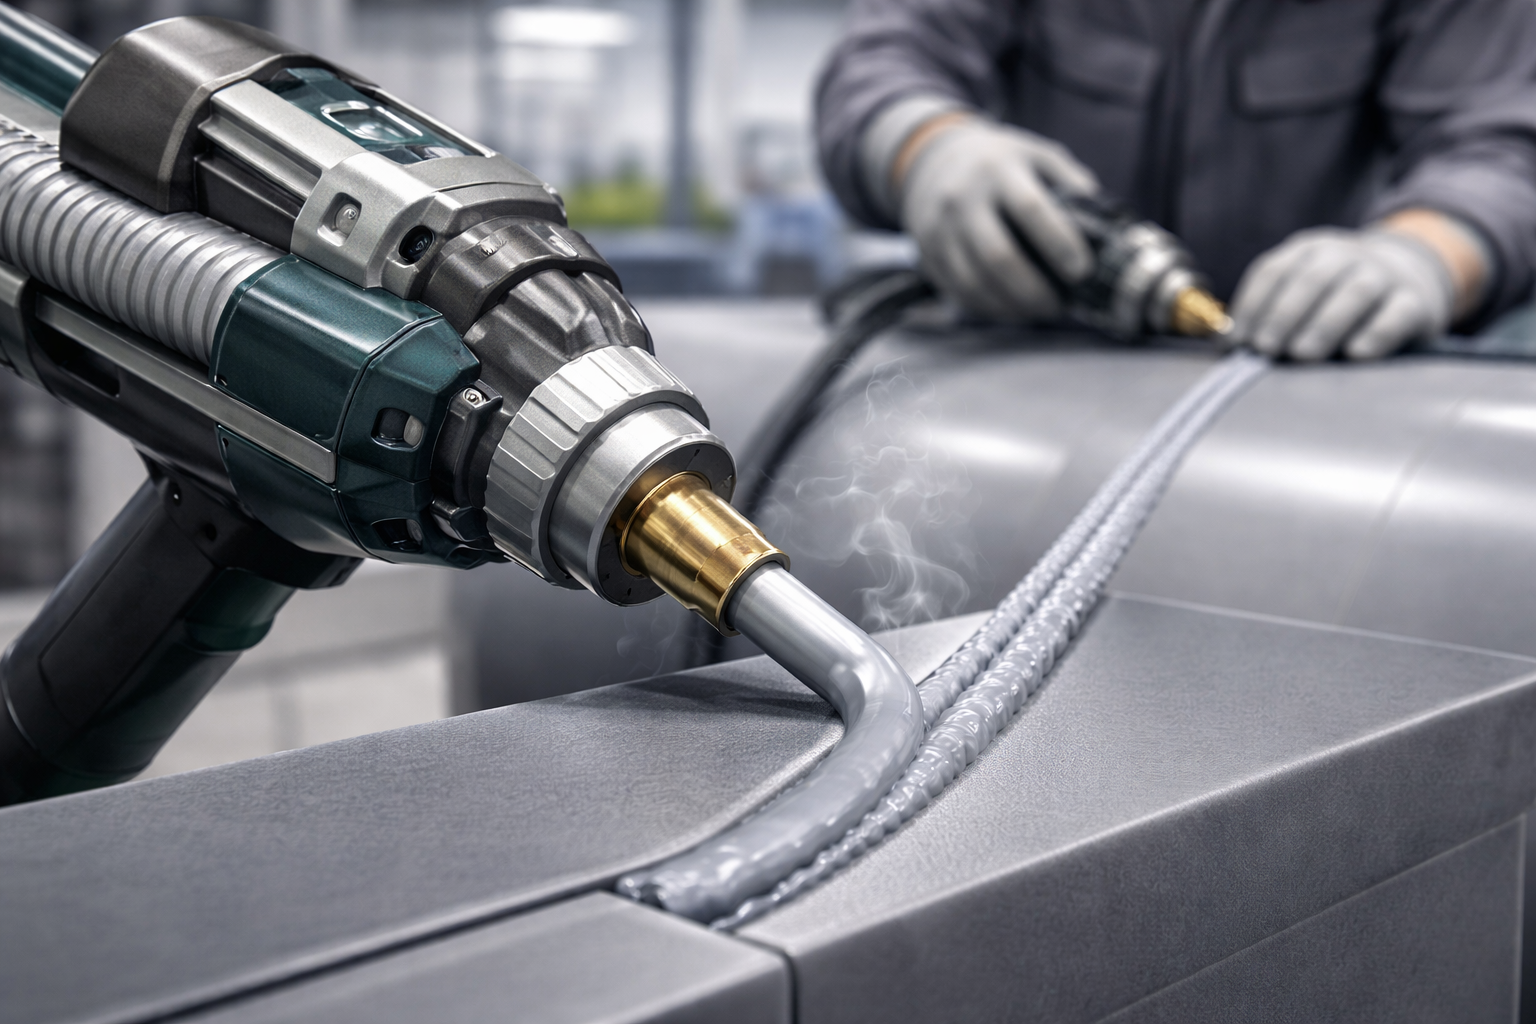
Hàn đùn (extrusion welding) là phương pháp tiêu chuẩn trong chế tạo bồn chứa hóa chất nhựa PP, tháp hấp thụ và cấu kiện PP dày (8–60 mm). Máy hàn đùn mini (hand extruder) kết hợp hai chức năng: nung sơ bộ bề mặt rãnh hàn bằng khí nóng và đắp nhựa PP nóng chảy từ buồng đùn.
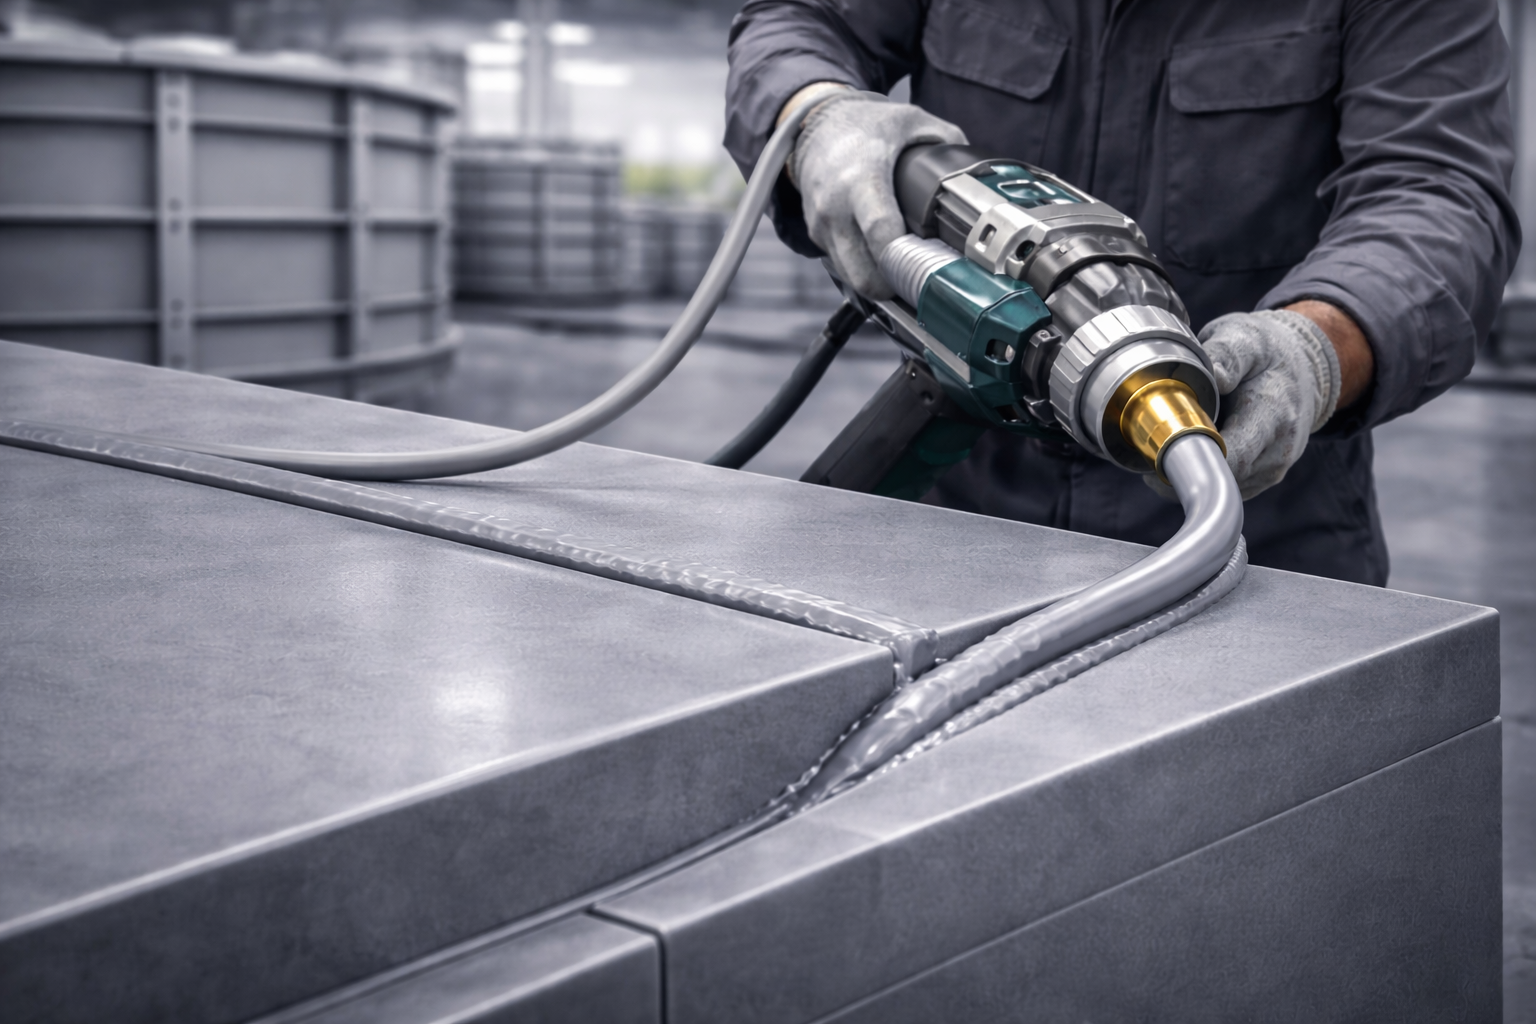
6.1. Cấu tạo và nguyên lý máy hàn đùn tay
- Buồng đùn (extrusion barrel): trục vít đơn (single screw) Ø14–20 mm; tốc độ quay 50–150 rpm; nung nóng nhựa PP cấp liệu (welding rod Ø4 mm hoặc hạt PP) đến 200–240°C
- Mỏ khí sơ bộ (pre-heater nozzle): dòng khí nóng 260–300°C đi trước đầu đùn, nung sơ bộ bề mặt rãnh hàn đến 200–220°C trước khi nhựa đắp đến
- Đầu đùn định hình (extrusion shoe): định hình nhựa đùn ra theo tiết diện rãnh hàn; áp lực đắp nhựa đều trên toàn bộ chiều rộng rãnh
- Tốc độ hàn (welding speed): 0,1–0,5 m/min tùy độ dày rãnh và loại PP
6.2. Thông số hàn đùn PP theo DVS 2207-4
| Thông số | Giá trị tiêu chuẩn | Lưu ý kỹ thuật |
| Nhiệt độ PP nóng chảy tại đầu đùn | 200°C – 240°C (đo tại đầu đùn) | Đo bằng thermocouple cắm vào đầu đùn; nhiệt độ cao quá gây phân hủy PP |
| Nhiệt độ khí sơ bộ | 260°C – 310°C (đo tại đầu phun khí) | Phải đủ để bề mặt rãnh hàn đạt 200–220°C trước khi nhựa đùn đến |
| Nhiệt độ bề mặt rãnh hàn trước khi đùn | 200°C – 230°C (đo bằng pyrometer tiếp xúc) | Thông số quan trọng nhất – thấp hơn không đủ khuếch tán, cao hơn gây phân hủy |
| Áp lực đắp nhựa đùn | 0,1 – 0,15 N/mm² | Áp lực vừa đủ ép nhựa điền đầy rãnh không bọt khí; quá cao đẩy nhựa ra ngoài rãnh |
| Lượng PP đùn ra (welding output) | 0,1 – 1,5 kg/h (tùy máy) | Phải phù hợp với diện tích tiết diện rãnh hàn × tốc độ hàn |
| Độ ẩm khí nén | Điểm sương (dew point) nhỏ hơn -20°C | Khí ẩm gây bọt khí trong mối hàn; dùng bộ sấy khí (air dryer) trên đường cấp khí |
7. Hàn Điện Trở (Electrofusion Welding) – Chính Xác Và Phù Hợp Không Gian Hẹp
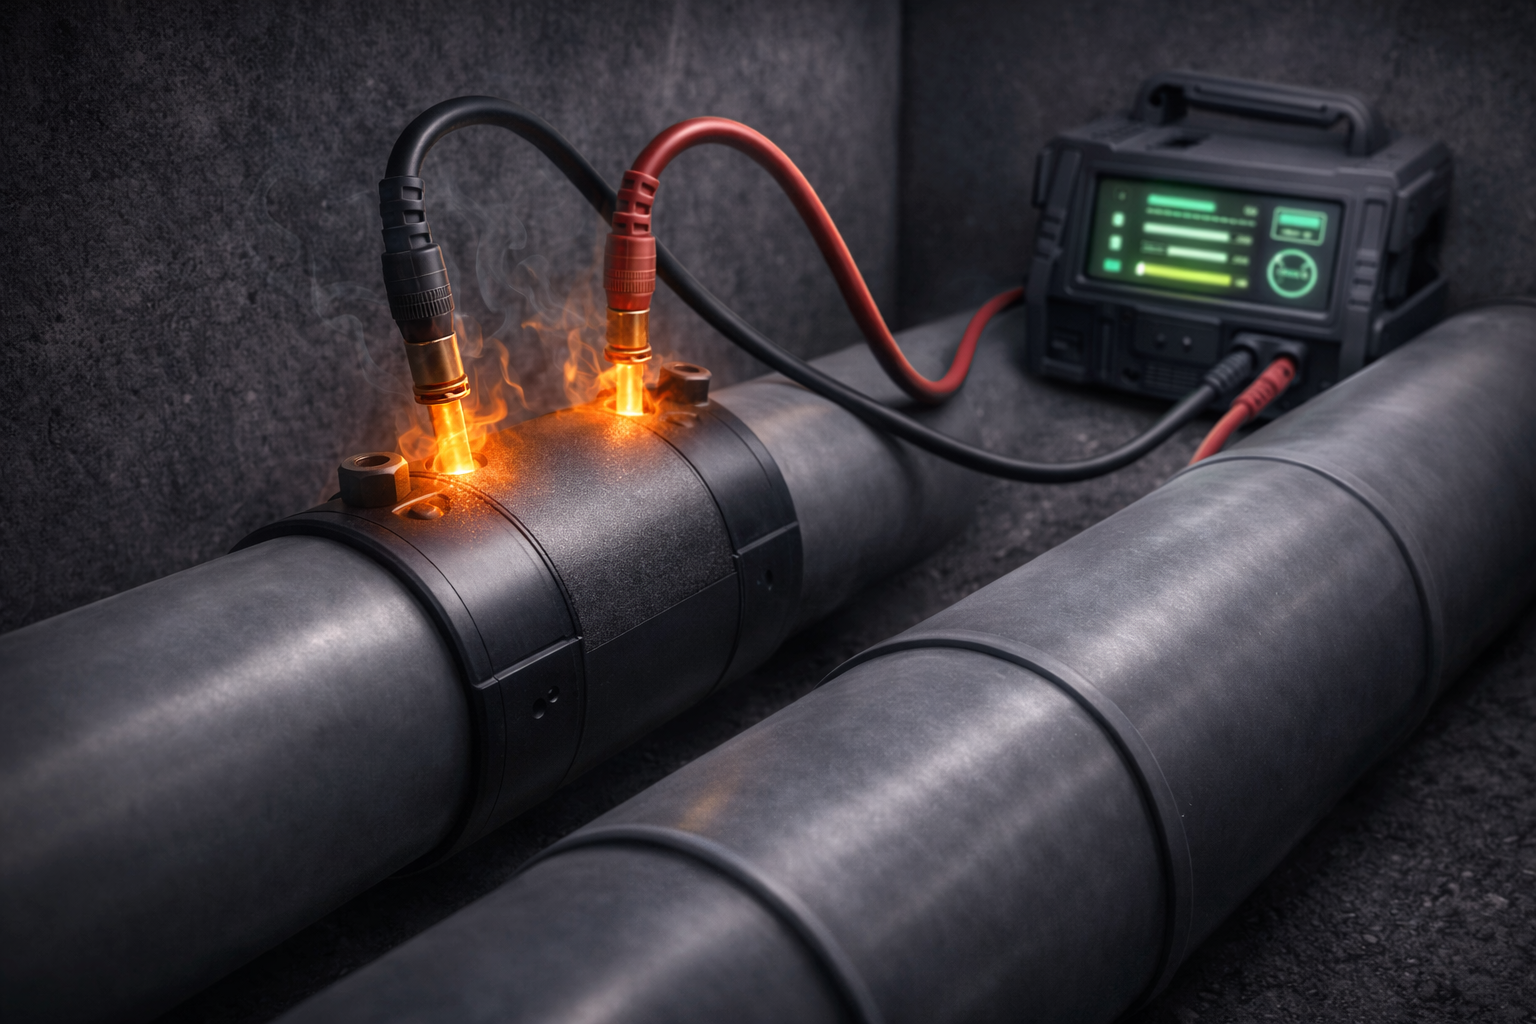
Electrofusion welding sử dụng fitting tích hợp sẵn dây điện trở (resistance wire) được nhúng trong PP. Khi cấp điện, dây điện trở tỏa nhiệt nung chảy PP fitting và ống từ bên trong mặt tiếp giáp, tạo mối hàn đồng đều mà không cần ép cơ học từ bên ngoài.
- Ưu điểm vượt trội: không phụ thuộc thao tác tay thợ; thông số hàn được mã hóa trong barcode trên fitting và máy hàn tự điều chỉnh; phù hợp không gian hẹp và sửa chữa trong rãnh
- Hạn chế: chi phí fitting electrofusion cao hơn fitting thông thường 3–8×; chỉ dùng với ống tròn tiêu chuẩn; không áp dụng cho tấm PP và bồn chứa
- Thông số hàn: máy hàn electrofusion đọc barcode/datamatrix trên fitting, tự động điều chỉnh điện áp và thời gian hàn; thông thường 40–240 giây ở 8–42V tùy kích cỡ fitting
- Kiểm tra chất lượng: quan sát chốt kiểm tra (inspection hole) nổi lên sau hàn – đây là dấu hiệu nhựa đã nóng chảy và giãn nở đúng mức
8. Thông Số Hàn PP Theo Tiêu Chuẩn DVS – Bảng Tra Cứu Đầy Đủ
8.1. Nhiệt độ hàn PP theo phương pháp và điều kiện môi trường
| Phương pháp hàn | Nhiệt độ mỏ/khí hàn | Nhiệt độ bề mặt PP khi hàn | Điều kiện môi trường tối thiểu | Điều chỉnh khi nhiệt độ môi trường thấp |
| Hot gas welding (tay) | 260°C – 300°C (khí) | 200°C – 230°C (bề mặt PP) | T_môi trường lớn hơn 5°C; không gió mạnh, không mưa | T_môi trường 0–5°C: tăng nhiệt độ khí thêm 10–20°C; che chắn gió |
| Socket fusion | 260°C ± 10°C (mỏ) | 200°C – 220°C (bề mặt PP) | T_môi trường lớn hơn 5°C | T_môi trường nhỏ hơn 10°C: nung sơ bộ vùng hàn bằng khăn ấm |
| Butt fusion | 200°C – 225°C (mỏ) | 185°C – 220°C (bề mặt PP) | T_môi trường lớn hơn 5°C; che chắn gió và mưa bắt buộc | T_môi trường 0–10°C: tăng nhiệt độ mỏ 5–10°C; tăng thời gian nung 10% |
| Extrusion welding | PP đùn 200–240°C; khí sơ bộ 260–310°C | Bề mặt rãnh 200–230°C | T_môi trường lớn hơn 10°C; tuyệt đối không gió mạnh trực tiếp vào rãnh hàn | T_môi trường nhỏ hơn 10°C: nung sơ bộ vật liệu; tăng nhiệt độ khí sơ bộ |
8.2. Bảng thông số vận hành hàn nhiệt khí PP theo độ dày vật liệu
| Độ dày PP (mm) | Số lớp hàn | Nhiệt độ khí (°C) | Lưu lượng khí (L/min) | Tốc độ hàn (cm/min) | Đường kính thanh hàn |
| 3 – 5 mm | 1 lớp | 270 – 290°C | 15 – 20 L/min | 15 – 20 cm/min | Ø3 mm |
| 5 – 8 mm | 2 lớp | 270 – 290°C | 20 – 30 L/min | 12 – 18 cm/min | Ø3 – Ø4 mm |
| 8 – 12 mm | 2 – 3 lớp | 275 – 295°C | 25 – 35 L/min | 10 – 15 cm/min | Ø4 mm |
| 12 – 20 mm | 3 – 4 lớp (đùn) | Khí sơ bộ 280 – 300°C | 30 – 40 L/min | 8 – 12 cm/min | Ø4 mm hoặc máy đùn |
| 20 – 40 mm | Hàn đùn nhiều lớp | Khí sơ bộ 280 – 310°C | 35 – 50 L/min | 5 – 10 cm/min | Máy đùn bắt buộc |
9. Vật Liệu Hàn (Thanh Hàn PP) – Lựa Chọn Đúng Là Yếu Tố Then Chốt
Sai lầm phổ biến nhất của thợ hàn nhựa PP thiếu kinh nghiệm là dùng sai loại thanh hàn – ngay cả khi tất cả các thông số hàn khác đều đúng, mối hàn vẫn không đạt độ bền yêu cầu.
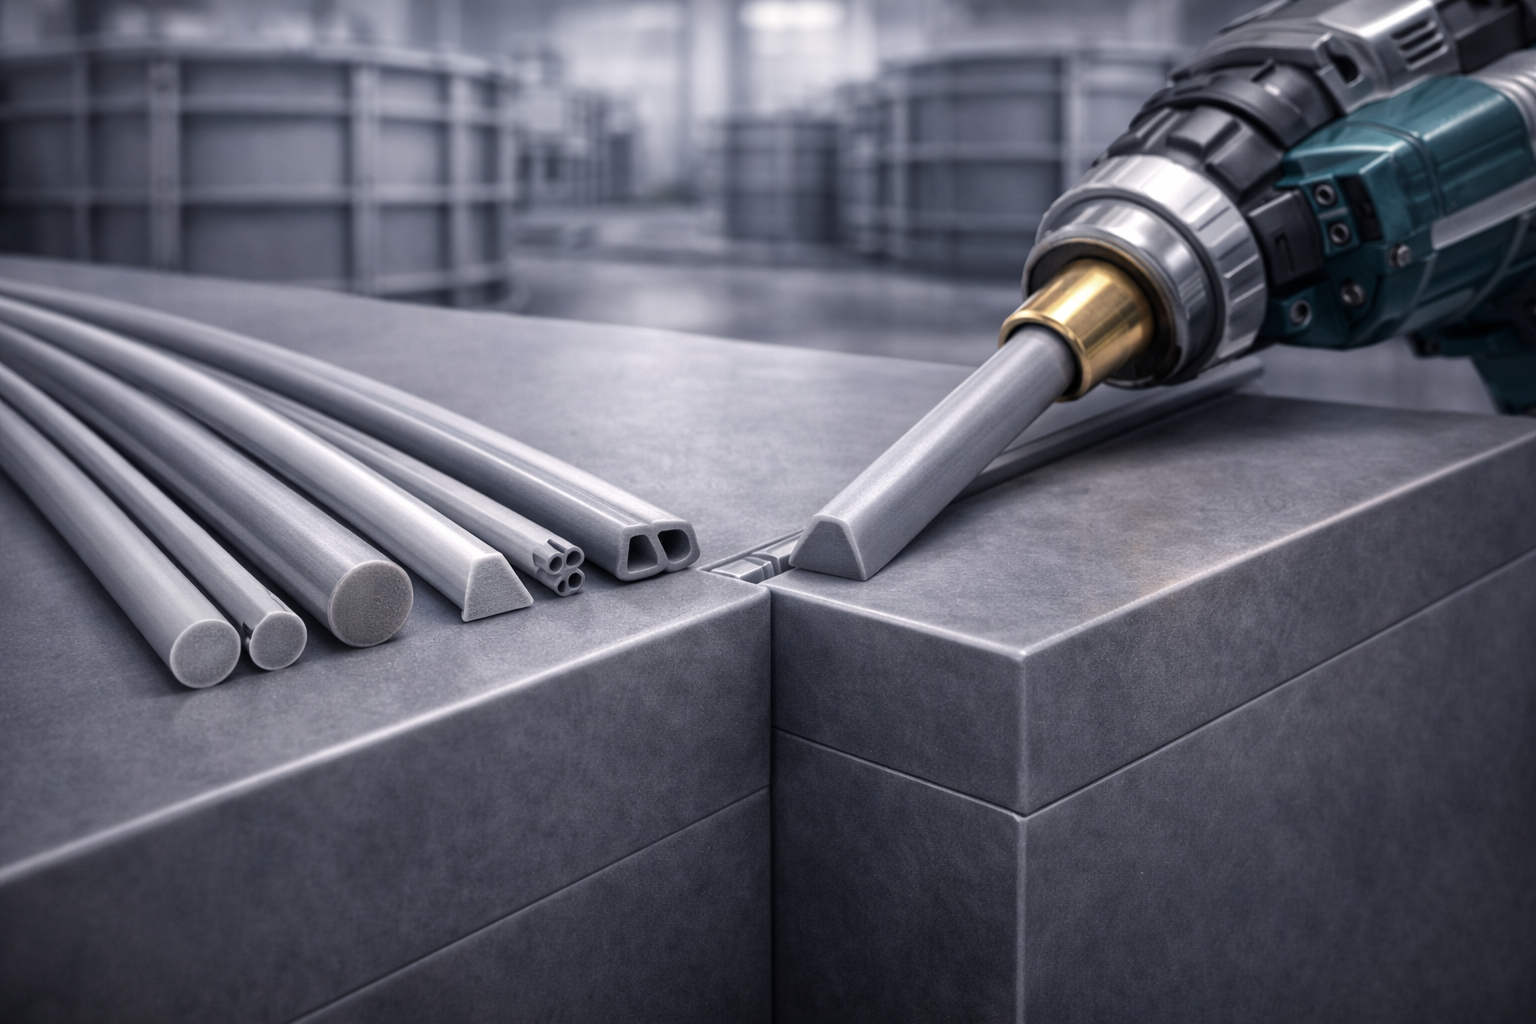
| Loại thanh hàn PP | Phù hợp với vật liệu gốc | MFI thanh hàn khuyến nghị | Dấu hiệu nhận biết | KHÔNG dùng cho |
| Thanh hàn PP-H (Homopolymer) | Tấm PP-H, ống PP-H công nghiệp, bồn PP-H, tháp hấp thụ PP | MFI = 0,3–1,5 g/10min (230°C/2,16kg) | Màu trắng đục hoặc xám; cứng, khó uốn nguội | Ống PP-R cấp nước nóng; ứng dụng cần độ dẻo dai cao ở nhiệt độ thấp |
| Thanh hàn PP-R (Random copolymer) | Ống PP-R, phụ kiện PP-R, ứng dụng nước nóng | MFI = 0,3–0,8 g/10min | Màu trắng sáng, dẻo hơn PP-H khi uốn nguội | Bồn PP-H công nghiệp (độ bền hóa chất thấp hơn PP-H) |
| Thanh hàn PP-C (copolymer block) | Container PP, thùng PP, ứng dụng va đập cao | MFI = 0,5–2,0 g/10min | Dẻo rõ, uốn cong tốt ở nhiệt độ thường | Ứng dụng nhiệt độ cao liên tục |
| Thanh hàn PP tái chế (không khuyến nghị) | KHÔNG dùng cho ứng dụng kỹ thuật | MFI không ổn định, phân tán rộng | Màu vàng nhạt, mùi đặc trưng, giá rẻ bất thường | Mọi ứng dụng chịu lực, chịu hóa chất, chịu áp lực |
💡 Quy tắc vàng: thanh hàn PP phải cùng loại polymer với vật liệu gốc (PP-H với PP-H, PP-R với PP-R) và có chỉ số MFI tương đương hoặc thấp hơn vật liệu gốc không quá 50%. MFI thanh hàn cao hơn nhiều so với vật liệu gốc cho thấy thanh hàn có chuỗi polymer ngắn hơn – mối hàn sẽ kém bền dưới tải trọng lâu dài.
10. 10 Lưu Ý Quan Trọng Khi Hàn Nhựa PP
Lưu ý 1: Kiểm soát nhiệt độ thực tế bề mặt PP – Không chỉ nhiệt độ thiết bị
Nhiệt độ hiển thị trên súng hàn là nhiệt độ khí ra khỏi đầu phun – KHÔNG phải nhiệt độ bề mặt PP thực tế. Khoảng cách từ đầu phun đến bề mặt, tốc độ di chuyển, nhiệt độ môi trường và bề dày PP đều ảnh hưởng đến nhiệt độ bề mặt thực. Luôn kiểm tra nhiệt độ bề mặt PP bằng pyrometer tiếp xúc trong những lần hàn đầu và khi có thay đổi điều kiện môi trường.
✅ Đo nhiệt độ bề mặt PP bằng pyrometer tiếp xúc Ø1,5 mm trước mỗi ca hàn
✅ Nhiệt độ bề mặt PP mục tiêu: 200°C – 230°C (không nóng chảy hoàn toàn – dính tay và có thể kéo thành sợi dài)
❌ Không tin vào cảm giác tay hoặc màu sắc PP để đánh giá nhiệt độ
Lưu ý 2: Chuẩn bị bề mặt hàn – Không được bỏ qua
Mọi dầu mỡ, ẩm, bụi và tạp chất trên bề mặt hàn PP đều là nguyên nhân gây lỗi mối hàn. Một lớp dầu mỏng 0,1 µm đủ để ngăn chuỗi polymer khuếch tán qua mặt tiếp giáp. Bề mặt PP cũng bị oxy hóa nhanh khi tiếp xúc không khí – lớp oxy hóa bề mặt này cần được loại bỏ bằng nạo gọt sạch trước khi hàn không quá 30 phút.
✅ Làm sạch bằng IPA 99% + khăn không xơ: lau theo một chiều, không lau lại
✅ Nạo gọt bề mặt hàn bằng dao cạo nhựa (PP scraper) trong vòng 30 phút trước khi hàn
✅ Không chạm tay vào bề mặt đã làm sạch – dầu từ da tay đủ gây lỗi mối hàn
❌ Không dùng giấy nhám để chuẩn bị bề mặt PP – hạt mài mòn còn lại trong mối hàn
Lưu ý 3: Điều kiện môi trường – Yếu tố thường bị coi nhẹ
Hàn nhựa PP ngoài trời trong điều kiện gió, nhiệt độ thấp hoặc độ ẩm cao là nguyên nhân phổ biến của nhiều lỗi mối hàn. Gió tốc độ > 2 m/s làm mất nhiệt bề mặt PP nhanh chóng, rút ngắn thời gian khuếch tán chuỗi polymer. Nhiệt độ môi trường dưới 5°C làm PP cứng hơn, khó khuếch tán, cần nung sơ bộ.
✅ Dựng màn chắn gió (windbreak) khi hàn ngoài trời hoặc trong môi trường có đối lưu không khí mạnh
✅ Khi nhiệt độ môi trường nhỏ hơn 10°C: che ủ ấm vùng hàn trước khi hàn bằng tấm cách nhiệt
❌ Không hàn khi trời mưa hoặc có sương mù dày – hơi ẩm ngưng tụ trên bề mặt PP nung nóng gây bọt khí
Lưu ý 4: Không tăng tốc độ hàn để tiết kiệm thời gian
Tốc độ hàn quyết định thời gian nung sơ bộ mỗi điểm trên rãnh hàn. Tốc độ quá nhanh → bề mặt không đủ nhiệt → chuỗi polymer không khuếch tán đủ sâu → mối hàn đạt bề ngoài nhưng bị phân tầng khi chịu tải. Tốc độ hàn đúng tạo ra đai nhựa đều (bead) hai bên thanh hàn với bề rộng 2–4 mm.
Lưu ý 5: Không làm mát mối hàn đột ngột bằng nước
Làm mát đột ngột bằng nước gây co ngót không đều, ứng suất nhiệt trong mối hàn và giảm độ bền mối hàn đáng kể. PP có hệ số giãn nở nhiệt cao (α = 150 × 10⁻⁶/K) – gradient nhiệt độ lớn trong quá trình làm mát sẽ tạo ứng suất dư. Luôn để nguội tự nhiên trong không khí tĩnh, tối thiểu 30–60 phút trước khi chịu tải.
Lưu ý 6: Giữ góc và lực ép đúng kỹ thuật
Trong hot gas welding thủ công, góc của thanh hàn với bề mặt nên giữ ở 90° (vuông góc) và góc súng hàn 45° so với phương hàn. Thanh hàn không được uốn cong quá nhiều khi dẫn vào rãnh – PP có điểm uốn cứng nhất định, uốn mạnh làm đứt mạch phân tử và giảm chất lượng thanh hàn trước khi đắp vào mối hàn.
Lưu ý 7: Yêu cầu chứng chỉ thợ hàn PP cho ứng dụng công nghiệp
Theo tiêu chuẩn DVS 2212 và EN ISO 14554, thợ hàn nhựa nhiệt dẻo trong công nghiệp phải được đào tạo và có chứng chỉ hàn nhựa (plastic welding qualification). Đặc biệt bắt buộc với: bồn áp lực, đường ống hóa chất nguy hiểm, hệ thống cấp nước sạch và thiết bị y tế. Sử dụng thợ hàn không có chứng chỉ cho những ứng dụng này là vi phạm tiêu chuẩn an toàn và có thể dẫn đến trách nhiệm pháp lý khi sự cố xảy ra.
Lưu ý 8: Kiểm tra mối hàn ngay sau khi hoàn thiện
- Quan sát đai nhựa (bead): đai đều hai bên, rộng 2–4 mm, không có lỗ rỗ, không biến màu vàng nâu
- Kiểm tra bằng tay: đai nhựa phải dính chặt vào vật liệu gốc, không bóc được tay khi nguội hoàn toàn
- Với mối hàn bồn chứa: thử nghiệm điện (spark test) 20kV/mm chiều dày – thiết bị tạo tia lửa điện dọc mối hàn; nếu có lỗ hổng sẽ có tia lửa phóng qua
Lưu ý 9: Lưu hồ sơ và truy xuất nguồn gốc vật liệu hàn
Đối với ứng dụng công nghiệp quan trọng (bồn hóa chất, tháp hấp thụ, ống áp lực), phải lưu hồ sơ: loại và grade PP vật liệu gốc (kèm mill certificate), loại thanh hàn (kèm mill certificate), thông số hàn thực tế, tên thợ hàn có chứng chỉ, ngày hàn, kết quả kiểm tra mối hàn. Hồ sơ này cần lưu trữ ít nhất bằng tuổi thọ thiết kế của thiết bị.
Lưu ý 10: Ảnh hưởng của màu sắc PP và chất phụ gia đến hàn
PP màu đen (chứa carbon black 2–3%) có hệ số hấp thụ nhiệt cao hơn PP trắng – bề mặt đạt nhiệt độ hàn nhanh hơn với cùng thông số, có thể gây cháy bề mặt nếu không điều chỉnh nhiệt độ hoặc tốc độ di chuyển. Một số loại PP flame retardant (chống cháy) chứa phụ gia halogen hoặc phosphorus có thể phát khí độc khi nung đến nhiệt độ hàn – kiểm tra datasheet vật liệu trước khi hàn.
11. Các Lỗi Hàn PP Phổ Biến – Nguyên Nhân, Nhận Biết Và Khắc Phục
| Lỗi mối hàn | Biểu hiện bên ngoài | Nguyên nhân kỹ thuật | Phương pháp phát hiện | Cách khắc phục |
| Phân tầng (Delamination / Cold weld) | Mối hàn bề ngoài bình thường nhưng dễ bóc tách khi bẻ hoặc chịu tải; không có bead hai bên | Nhiệt độ bề mặt không đủ; tốc độ hàn quá nhanh; bề mặt bị nhiễm bẩn dầu; thời gian lắp ghép socket fusion vượt giới hạn | Bend test; torsion test; cross-section microscopy | Phá bỏ mối hàn lỗi, làm sạch lại và hàn lại đúng thông số |
| Bọt khí và rỗ mối hàn (Porosity) | Lỗ rỗng nhỏ trong mối hàn; bọt khí quan sát được trên mặt cắt ngang | Khí hàn có ẩm; PP vật liệu gốc hoặc thanh hàn bị ẩm; nhiệt độ PP đùn quá cao gây phân hủy (> 280°C) | Spark test; ultrasonic testing; cross-section visual | Sấy khô vật liệu; kiểm tra bộ lọc ẩm khí; hạ nhiệt độ đùn |
| Biến màu vàng nâu (Thermal degradation) | Mối hàn có màu vàng nâu đến đen; mùi khét đặc trưng | Nhiệt độ quá cao (PP-H bắt đầu phân hủy trên 280°C); thời gian nung quá lâu; tốc độ hàn quá chậm | Quan sát trực tiếp; colorimetry | Hạ nhiệt độ hoặc tăng tốc độ hàn; kiểm tra lại thông số |
| Nứt sau hàn (Post-weld cracking) | Nứt xuất hiện trong vài giờ đến vài ngày sau hàn tại vùng HAZ | Ứng suất dư từ làm mát quá nhanh; ứng suất cơ học từ cố định ống/tấm quá chặt khi nguội | Kiểm tra trực quan định kỳ; penetrant testing | Thiết kế khớp giãn nở; tránh cố định cứng khi còn nóng |
| Mối hàn lõm, thiếu vật liệu (Underfill) | Rãnh hàn không được điền đầy; mối hàn có bề mặt lõm xuống | Tốc độ hàn quá nhanh; đường kính thanh hàn quá nhỏ so với rãnh; lưu lượng đùn không đủ | Quan sát trực tiếp; đo chiều cao mối hàn | Hàn bổ sung lớp điền đầy; điều chỉnh tốc độ hàn |
| Sai góc rãnh hàn | Bead không đều; thanh hàn không điền đầy đáy rãnh | Góc rãnh quá hẹp (dưới 50°) không đủ chỗ cho thanh hàn và bead; gia công rãnh sai quy cách | Đo góc rãnh trước khi hàn bằng góc kế | Gia công lại rãnh đúng góc 60°–90° trước khi hàn |
12. Kiểm Tra Chất Lượng Mối Hàn PP – Các Phương Pháp NDT Và Phá Hủy
12.1. Kiểm tra không phá hủy (Non-Destructive Testing – NDT)
| Phương pháp NDT | Nguyên lý | Loại khuyết tật phát hiện được | Giới hạn |
| Kiểm tra trực quan (Visual Inspection) | Quan sát bằng mắt, đèn chiếu, kính lúp | Lỗi bề mặt: biến màu, thiếu vật liệu, nứt bề mặt | Không phát hiện lỗi bên trong |
| Spark test (High-voltage pinhole detection) | Điện áp cao 20kV/mm qua điện cực dọc mối hàn; tia lửa phóng qua lỗ thủng | Lỗ thủng (pinhole), phân tầng có kết nối với bề mặt | Chỉ phát hiện lỗi xuyên thấu; không phát hiện lỗi bên trong |
| Kiểm tra siêu âm (Ultrasonic Testing – UT) | Sóng siêu âm phản xạ tại ranh giới vật liệu và khuyết tật | Phân tầng, bọt khí, nứt bên trong | Đòi hỏi couplant đặc biệt cho nhựa; kỹ thuật viên chuyên về UT nhựa |
| Kiểm tra áp lực (Pressure / Leak Test) | Bơm áp lực khí hoặc nước, giữ áp và theo dõi giảm áp | Lỗ rò rỉ, phân tầng tạo đường rò | Phát hiện rò rỉ sau khi sản phẩm hoàn chỉnh; không xác định vị trí lỗi chính xác |
| X-ray / CT scan | Tia X xuyên qua nhựa, chụp ảnh khuyết tật | Bọt khí, lẫn tạp chất, nứt bên trong | Chi phí cao; phóng xạ; chỉ dùng cho mẫu nhỏ và nghiên cứu |
12.2. Kiểm tra phá hủy (Destructive Testing)
- Bend test (thử uốn): cắt mẫu mối hàn ngang 20–25 mm, uốn đến góc 160°–180°; mối hàn đạt yêu cầu không được nứt tách; mối hàn lỗi phân tầng ngay khi bẻ
- Tensile test (thử kéo đứt): mẫu dog-bone cắt từ mối hàn, kéo đứt theo ISO 527; đạt yêu cầu: độ bền kéo mối hàn/vật liệu gốc lớn hơn hoặc bằng 0,8 (DVS 2202-1)
- Peel test (thử bóc tách): dùng dao nhỏ cố gắng bóc tách mối hàn khỏi vật liệu gốc; mối hàn đạt chuẩn không bóc được – vật liệu gốc đứt trước khi mối hàn tách
- Cross-section examination: cắt ngang mối hàn, đánh bóng, quan sát dưới kính hiển vi quang học; đánh giá vùng fusion zone và HAZ, phát hiện bọt khí và phân tầng vi mô
13. An Toàn Lao Động Khi Hàn Nhựa PP
13.1. Khí và hơi phát sinh khi hàn PP
Khi PP bị nung nóng đến nhiệt độ hàn (200–260°C), một lượng nhỏ sản phẩm phân hủy nhiệt và oxy hóa được giải phóng vào không khí:
| Hợp chất phát sinh | Nguồn gốc | Ngưỡng TLV-TWA (ACGIH) | Biện pháp kiểm soát |
| Propylene và oligomer PP | Phân hủy nhiệt PP tại nhiệt độ hàn bình thường | Propylene: 500 ppm TWA | Thông gió chung (general ventilation) đủ trong điều kiện bình thường |
| Aldehyde (acetaldehyde, formaldehyde) | Oxy hóa nhiệt PP; đặc biệt cao khi PP bị quá nhiệt | Formaldehyde: 0,1 ppm TWA (IARC Group 1) | Hút khói cục bộ (LEV – Local Exhaust Ventilation) tại điểm hàn; KHÔNG hàn trong không gian kín thiếu thông gió |
| Acrolein (CH₂=CH-CHO) | Phân hủy oxy hóa nhóm methyl PP | Acrolein: 0,1 ppm TWA (ACGIH) | LEV và khẩu trang lọc hơi hữu cơ (OV respirator) khi nồng độ cao |
| Carbon monoxide (CO) | Đốt không hoàn toàn trong lò đùn hoặc không khí thiếu O₂ | CO: 25 ppm TWA (ACGIH) | Máy đo CO cá nhân; không hàn trong không gian kín hạn chế thông gió |
| Phụ gia bay hơi (HALS, antioxidant) | Bay hơi từ chất ổn định PP tại nhiệt độ hàn | Tùy loại phụ gia; thường thấp trong điều kiện bình thường | Tra cứu SDS vật liệu PP cụ thể; sử dụng LEV |
13.2. Trang bị bảo hộ cá nhân (PPE) khi hàn PP
✅ Khẩu trang lọc hơi hữu cơ (half-face respirator với cartridge OV/P100) khi làm việc trong không gian kín hoặc thông gió kém
✅ Kính bảo hộ hoặc face shield chống bắn tia nhựa nóng
✅ Găng tay chịu nhiệt (thermal gloves): bảo vệ khi chạm vào mỏ hàn nóng và nhựa PP nóng chảy
✅ Áo chịu nhiệt hoặc tạp dề da: bảo vệ khi nhựa nóng chảy bắn ra
✅ Giày bảo hộ mũi thép: nhựa nóng chảy rơi vào chân rất nguy hiểm
❌ Không hàn PP liên tục trong phòng kín không có hút khói cục bộ – nguy cơ ngộ độc formaldehyde và acrolein tích lũy
❌ Không đặt mỏ hàn nóng gần vật liệu dễ cháy – nhiệt độ mỏ hàn 260–300°C vượt điểm bắt cháy của nhiều vật liệu
14. Câu Hỏi Thường Gặp (FAQ)
❓ Có thể hàn PP với HDPE hoặc PVC không?
PP và HDPE đều là polyolefin và có thể hàn với nhau trong một số điều kiện nhất định (chúng tương thích nhiệt ở nhiệt độ nóng chảy và có thể khuếch tán chuỗi polymer vào nhau). Tuy nhiên, mối hàn PP-HDPE có độ bền thấp hơn đáng kể so với hàn cùng loại vật liệu, do sự khác biệt về cấu trúc tinh thể và nhiệt độ nóng chảy (PP ~165°C vs HDPE ~130°C). Trong thực tế công nghiệp, KHÔNG khuyến nghị hàn PP với HDPE cho ứng dụng chịu áp lực hoặc hóa chất. PP và PVC hoàn toàn KHÔNG thể hàn với nhau vì khác hoàn toàn về cấu trúc hóa học và nhiệt độ nóng chảy – bắt buộc dùng mặt bích hoặc kết nối cơ học khi cần nối PP với PVC.
❓ Mối hàn PP có chịu được hóa chất như vật liệu gốc không?
Về lý thuyết, mối hàn PP chất lượng tốt có cùng thành phần hóa học với PP gốc nên khả năng kháng hóa chất tương đương. Tuy nhiên, trong thực tế có một số điểm khác biệt quan trọng: vùng HAZ (heat-affected zone) có thể có cấu trúc tinh thể khác, tạo ra ứng suất dư – khi tiếp xúc với một số dung môi, vùng này có thể bị tấn công ưu tiên hơn (environmental stress cracking). Với chất lỏng gây nứt do ứng suất (ESC agent) như surfactant nồng độ cao, xeton và axit cromic, mối hàn PP cần được kiểm tra kỹ lưỡng hơn vật liệu gốc trong môi trường đó. Mối hàn đùn và butt fusion chất lượng cao có HAZ nhỏ hơn hot gas welding, do đó kháng hóa chất tốt hơn trong các ứng dụng đặc biệt nhạy cảm.
❓ Tại sao mối hàn PP trông đẹp nhưng lại rò rỉ khi thử áp lực?
Đây là trường hợp điển hình của “cold weld” (mối hàn lạnh) – mối hàn hình thành nhưng không có sự khuếch tán chuỗi polymer đủ sâu. Ngoại quan mối hàn bình thường (có bead, màu sắc đúng) vì lớp bề mặt PP gốc đã nóng chảy và đông đặc lại, nhưng vùng liên kết thực sự (fusion zone) quá mỏng hoặc không liên tục. Điều này xảy ra khi: (1) nhiệt độ bề mặt PP không đủ dù nhiệt độ khí đúng – nguyên nhân: tốc độ hàn quá nhanh hoặc khoảng cách đầu phun đến bề mặt quá xa; (2) bề mặt bị nhiễm bẩn không nhìn thấy bằng mắt; (3) thời gian từ khi nhấc mỏ hàn đến khi ép hai bề mặt lại (trong butt fusion hoặc socket fusion) vượt quá giới hạn. Phòng ngừa tốt nhất: đo nhiệt độ bề mặt PP thực tế (không phải nhiệt độ thiết bị) và kiểm tra mối hàn bằng bend test trên mẫu thử trước khi hàn hàng loạt.
❓ Bao lâu sau khi hàn có thể đưa thiết bị PP vào vận hành chịu áp lực?
Tiêu chuẩn DVS 2208-1 và kinh nghiệm công nghiệp khuyến nghị thời gian chờ tối thiểu sau hàn trước khi đưa vào vận hành: đối với hệ thống ống PP không áp lực (gravity flow): 30–60 phút sau khi nguội hoàn toàn về nhiệt độ phòng; đối với đường ống PP có áp lực (P nhỏ hơn hoặc bằng 16 bar): ít nhất 2 giờ; đối với bồn chứa hóa chất và tháp hấp thụ PP: thử thủy lực bằng nước sạch ít nhất 24 giờ trước khi nạp hóa chất thực; đối với ứng dụng áp lực cao hoặc hóa chất nguy hiểm: 48–72 giờ sau khi kết thúc hàn và thử nghiệm đạt yêu cầu. Thời gian chờ cho phép cấu trúc tinh thể mối hàn hoàn thiện và ứng suất dư giảm bớt.
Kết Luận
Hàn nhựa PP là quy trình kỹ thuật chính xác đòi hỏi hiểu biết sâu về cơ chế khuếch tán polymer, kiểm soát chặt chẽ các thông số nhiệt – áp – tốc độ và kỷ luật vận hành nghiêm ngặt. Không có phím tắt trong hàn nhựa PP: mỗi bước trong quy trình – từ chuẩn bị bề mặt, kiểm soát nhiệt độ thực tế bề mặt PP, đến làm mát đúng tốc độ – đều ảnh hưởng trực tiếp đến độ bền và tuổi thọ của mối hàn.
Ba nguyên tắc cốt lõi để hàn PP thành công: (1) Chọn đúng phương pháp hàn cho ứng dụng và độ dày vật liệu; (2) Kiểm soát nhiệt độ bề mặt PP thực tế bằng pyrometer – không phụ thuộc vào cài đặt thiết bị; (3) Kiểm tra 100% mối hàn bằng phương pháp phù hợp (spark test, bend test, thử áp lực) trước khi đưa thiết bị vào vận hành. Tuân thủ tiêu chuẩn DVS và sử dụng thợ hàn có chứng chỉ là khoản đầu tư tối quan trọng để đảm bảo tuổi thọ và an toàn của thiết bị nhựa PP trong môi trường công nghiệp.
