
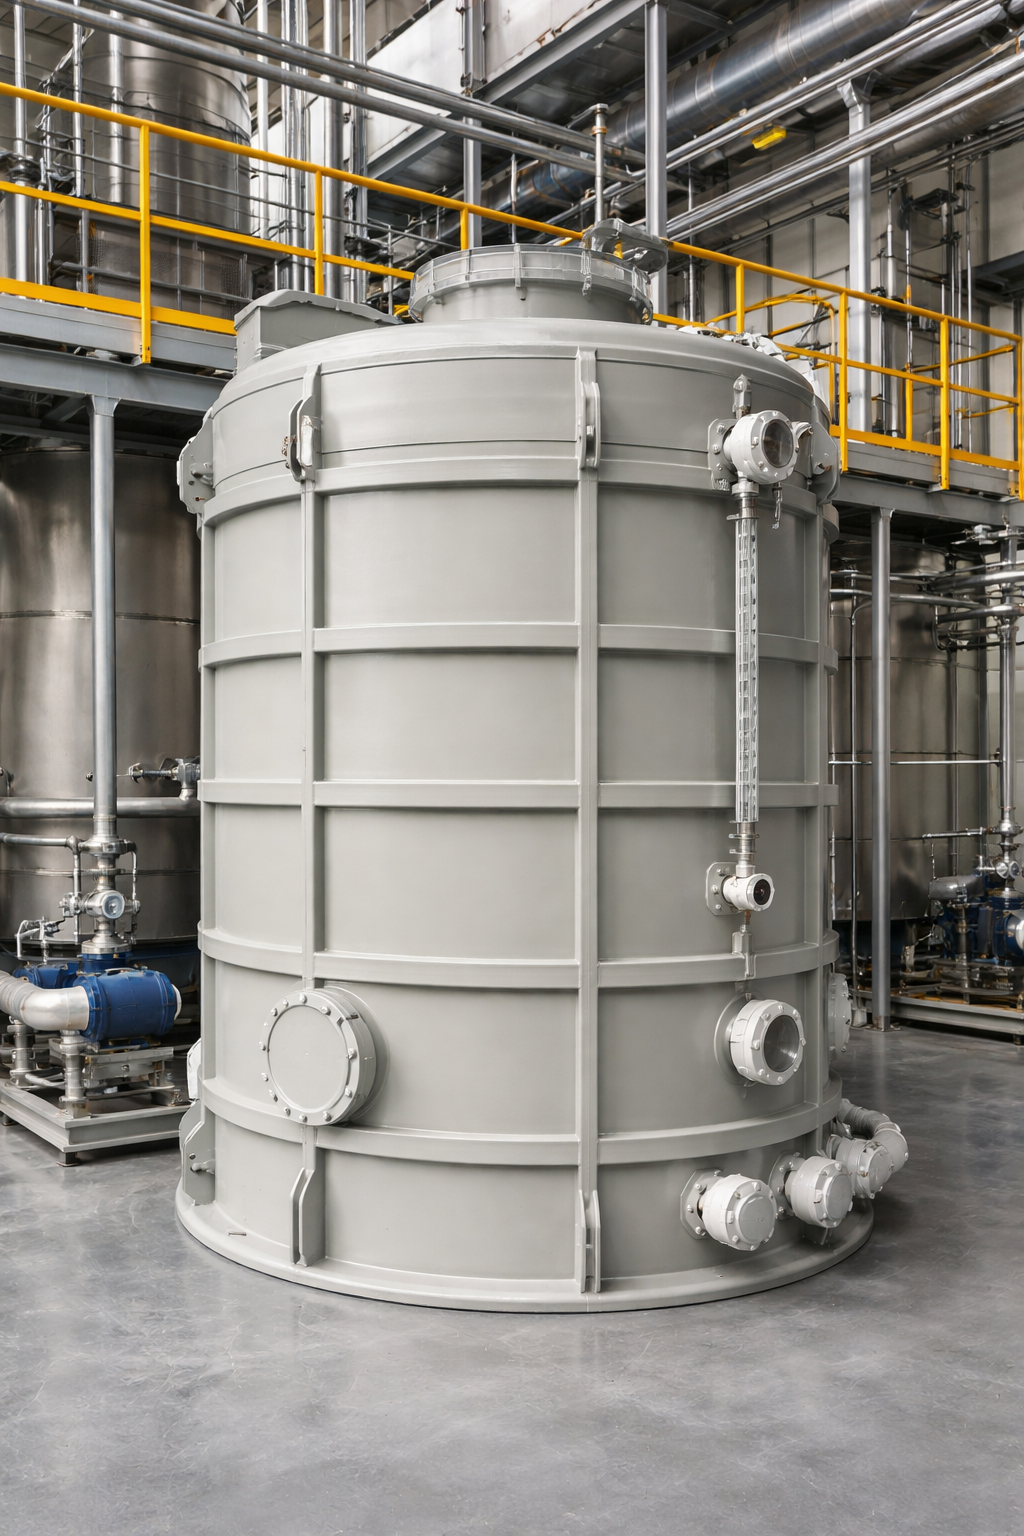
Bồn nhựa PP 5000L — thể tích phổ biến nhất trong công nghiệp hóa chất Việt Nam — tưởng chừng là sản phẩm đơn giản nhưng gia công đúng chuẩn kỹ thuật lại đòi hỏi hiểu biết sâu về vật liệu PP-H, kỹ thuật hàn nhiệt dẻo, và quy trình kiểm tra nghiêm ngặt. Thực tế thị trường Việt Nam: Gần 60% bồn PP 5000L trên thị trường được gia công không đúng chuẩn — dùng tấm PP-R thay PP-H, chiều dày tính theo 20°C nhưng lắp bồn nước nóng 60°C, hoặc hàn bởi thợ không có chứng nhận DVS — dẫn đến bồn phình, nứt, hoặc rò rỉ sau 2–5 năm thay vì 20–25 năm tuổi thọ thiết kế.
Bài viết này là hướng dẫn gia công kỹ thuật đầy đủ nhất cho bồn PP-H 5000L, theo đúng tiêu chuẩn DVS 2205-2 (thiết kế), DVS 2207-1/-4 (hàn), và ISO 15494 (vật liệu): Từ chọn đúng vật liệu tấm PP-H, tính toán chiều dày thành theo áp lực thủy tĩnh thực tế, quy trình cắt và làm sạch, kỹ thuật hàn butt fusion và extrusion welding đúng thông số, đến kiểm tra chất lượng và hydrotest nghiệm thu. Mỗi bước có thông số cụ thể, bảng tra cứu, và checklist thực hành.
Phần I: Thiết Kế Kỹ Thuật Trước Khi Gia Công
1. Thông Số Thiết Kế Bồn PP-H 5000L Điển Hình
Trước khi cắt một tấm tôn PP-H nào, kỹ sư thiết kế phải hoàn thành bản vẽ kỹ thuật với đầy đủ thông số. Dưới đây là thông số điển hình cho bồn PP-H 5000L chứa dung dịch NaOH 25%:
Thông số thiết kế bồn PP-H 5000L (ví dụ tính toán):
| Thông số | Giá trị | Đơn vị | Ghi chú |
|---|---|---|---|
| Thể tích danh nghĩa | 5.000 | Lít | |
| Đường kính trong | D_i = 1.700 | mm | Tính từ V = π/4 × D² × H |
| Chiều cao thân | H = 2.200 | mm | |
| Thể tích thực tế | 4.997 | Lít ≈ 5.000L | |
| Môi chất chứa | NaOH 25% | — | ρ = 1.270 kg/m³ |
| Nhiệt độ vận hành tối đa | 40°C | — | |
| Áp suất vận hành | Khí quyển (bồn hở) | — | |
| Áp lực thủy tĩnh tối đa | P_max = ρ × g × H = 1.270 × 9,81 × 2,2 = 27,4 kPa = 0,274 bar | kPa | Tại điểm đáy thân bồn |
| Trọng lượng bồn đầy | 5.000 × 1,27 + W_bồn ≈ 6.700 kg | kg | W_bồn ≈ 350 kg |
| Tiêu chuẩn áp dụng | DVS 2205-2, ISO 15494 | — |
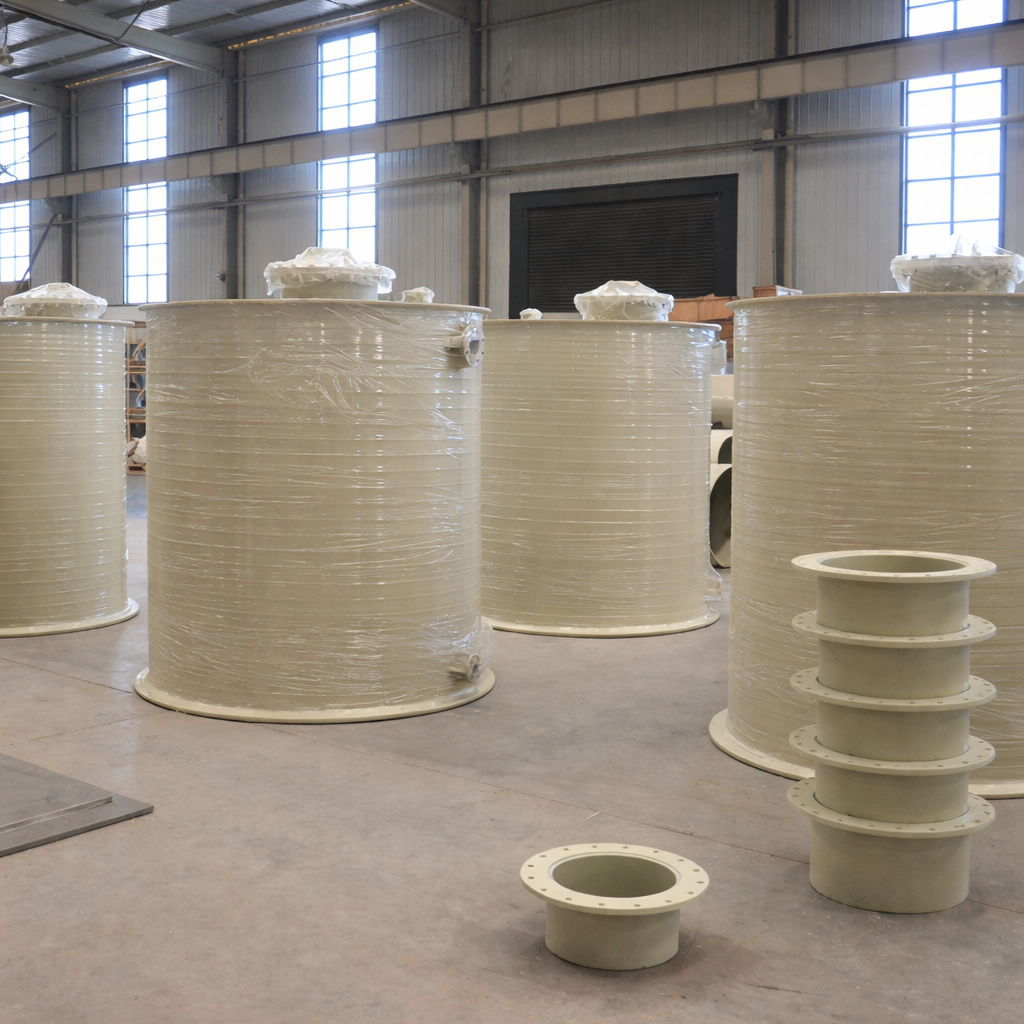
2. Tính Toán Chiều Dày Thành Bồn PP-H — Bước Quan Trọng Nhất
Công thức tính chiều dày thành bồn PP-H theo DVS 2205-2:
e = (P × D_m) / (2 × σ_s × f_T × f_A) + c
Với:
- P = áp lực thiết kế (MPa) = áp lực thủy tĩnh tối đa × hệ số an toàn
- D_m = đường kính trung bình (mm) ≈ D_i + e (tính lặp)
- σ_s = ứng suất cho phép tại 20°C = MRS/C = 10/1,25 = 8 MPa (PP-H100)
- f_T = hệ số giảm theo nhiệt độ: f_T(40°C) = 0,87
- f_A = hệ số môi chất: f_A(NaOH) = 1,00
- c = dung sai âm chiều dày (= 0,1 × e + 0,2mm theo ISO 11922)
Tính toán ví dụ — Thành đứng bồn PP-H 5000L chứa NaOH 25%, T = 40°C:
Áp lực thiết kế tại đáy thân: P = 0,274 bar = 0,0274 MPa
Thử chiều dày e = 10mm (tính lặp):
D_m = 1.700 + 10 = 1.710mm
e = (0,0274 × 1.710) / (2 × 8 × 0,87 × 1,00) = 46,85 / 13,92 = 3,37mm
Kết quả lý thuyết: 3,37mm. Nhưng DVS 2205-2 quy định chiều dày tối thiểu:
e_min = max(e_tính, e_cấu_tạo)
Với bồn PP-H D > 1.500mm, e_cấu_tạo ≥ 8–10mm (theo thực hành thiết kế bồn lớn).
→ Chọn chiều dày thành thân bồn PP-H 5000L: e = 10mm
Bảng chiều dày thành bồn PP-H 5000L theo nhiệt độ và môi chất:
| Môi chất | T (°C) | f_T | f_A | e_tính (mm) | e_thiết_kế (mm) |
|---|---|---|---|---|---|
| Nước sạch | 20°C | 1,00 | 1,00 | 2,9 | 8 (e_cấu_tạo tối thiểu) |
| NaOH 25% | 40°C | 0,87 | 1,00 | 3,4 | 10 |
| HCl 15% | 40°C | 0,87 | 1,00 | 3,4 | 10 |
| NaOH 25% | 60°C | 0,72 | 1,00 | 4,1 | 12 |
| H₂O₂ 10% | 40°C | 0,87 | 0,80 | 4,2 | 12 |
| NaOCl 5% | 40°C | 0,87 | 0,80 | 4,2 | 12 |
Lưu ý: Chiều dày tính theo công thức chỉ là giới hạn dưới — chiều dày thực tế luôn lấy giá trị lớn hơn giữa e_tính và e_cấu_tạo tối thiểu.
3. Bản Vẽ Kỹ Thuật — Thông Tin Bắt Buộc
Bản vẽ kỹ thuật bồn PP-H 5000L phải bao gồm đầy đủ:
THÔNG TIN BẮT BUỘC TRÊN BẢN VẼ BỒNG PP-H 5000L:

KHUNG TÊN (Title Block):
□ Tên sản phẩm: Bồn PP-H 5000L
□ Số bản vẽ (Drawing Number)
□ Tỷ lệ (Scale)
□ Tiêu chuẩn áp dụng: DVS 2205-2, ISO 15494
□ Vật liệu: PP-H100, OIT ≥ [X] phút
□ Ngày thiết kế và phiên bản

THÔNG SỐ KỸ THUẬT (Technical Data Block):
□ Thể tích: 5.000L
□ Môi chất: [Tên hóa chất + nồng độ]
□ Nhiệt độ vận hành max: [T]°C
□ Chiều dày thành: [e]mm
□ Tiêu chuẩn hàn: DVS 2207-1 (butt fusion) + DVS 2207-4 (extrusion)
□ Chứng nhận thợ hàn: DVS 2212-1

HÌNH VẼ KỸ THUẬT:
□ Mặt cắt đứng (Elevation View) — đầy đủ kích thước
□ Mặt cắt ngang (Plan View) — đầy đủ kích thước
□ Chi tiết nozzle (Nozzle Detail) — từng nozzle có DN, vị trí, chiều cao từ đáy
□ Chi tiết mối hàn quan trọng (Weld Detail)
□ Chi tiết đáy bồn (Bottom Detail — phẳng hay côn)
Phần II: Chuẩn Bị Vật Liệu — Chọn Đúng Ngay Từ Đầu
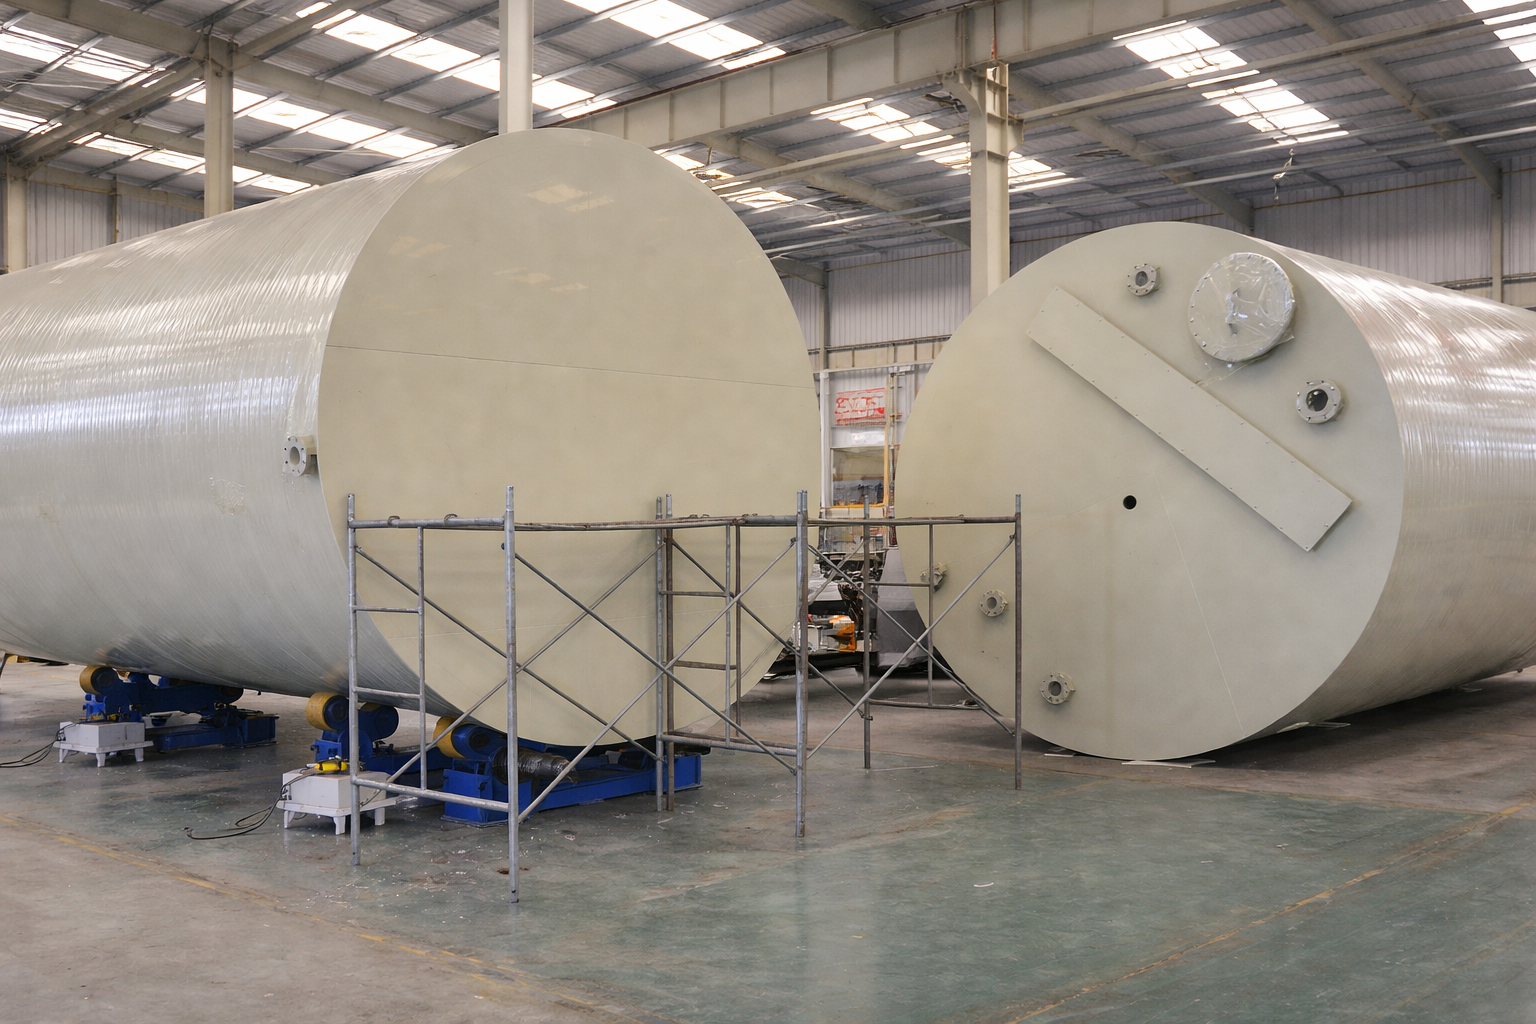
4. Tiêu Chuẩn Chọn Tấm PP-H Cho Bồn 5000L
Yêu cầu tấm PP-H đạt chuẩn cho gia công bồn 5000L:
| Thông số | Yêu cầu tối thiểu | Tiêu chuẩn kiểm tra |
|---|---|---|
| Loại vật liệu | PP-H (Homopolymer) — không phải PP-R | ISO 15494 |
| OIT (Oxidative Induction Time) | ≥ 30 phút (môi chất thường) | ISO 11357-6 |
| OIT cao (môi chất oxy hóa: H₂O₂, NaOCl) | ≥ 50 phút | ISO 11357-6 |
| Nguồn gốc nhựa gốc | Virgin 100% — Borealis, LyondellBasell, SCG, IRPC | MTR |
| Kích thước tấm tiêu chuẩn | 2.000 × 1.000mm hoặc 3.000 × 1.500mm | ISO 11922 |
| Dung sai chiều dày | ≤ ±0,3mm trên toàn bộ tấm | ISO 11922 |
| Màu sắc | Tự nhiên (trắng sữa) hoặc theo yêu cầu | — |
| Không có bọt khí, tạp chất nhìn thấy | Kiểm tra trực quan toàn bộ tấm | DVS 2203-1 |
Cách kiểm tra nhanh PP-H vs PP-R tại xưởng (5 phút/mẫu):
- Cắt miếng nhỏ 10 × 10 × e mm từ góc tấm
- Uốn cong 90° bằng tay: PP-H cứng hơn, cần lực hơn; PP-R mềm hơn, dễ uốn hơn
- Nhỏ vài giọt axit HCl 10% lên bề mặt: Cả hai đều không bị ăn mòn (nhưng không kết luận được loại PP)
- Cách chắc chắn nhất: Yêu cầu MTR (Material Test Report) từ nhà cung cấp với kết quả OIT đo thực tế
Số lượng tấm PP-H cần cho bồn 5000L (D_i = 1.700mm, H = 2.200mm, e = 10mm):
Tính diện tích vật liệu:
- Thân bồn: π × D_o × H = π × 1.720 × 2.200 = 11,89 m²
- Đáy bồn (phẳng): π/4 × D_o² = π/4 × 1.720² = 2,32 m²
- Nắp bồn (phẳng hoặc côn): ~2,50 m² (tính thêm mép hàn)
- Nozzle và gia cường: ~0,80 m²
- Hao phí cắt và thiếu hụt (15%): 2,63 m²
- Tổng diện tích tấm PP-H cần: ~20,1 m²
Với tấm 2.000 × 1.000mm = 2,0 m²/tấm → Cần 11 tấm PP-H 10mm (mua 12 tấm để có dự phòng).
Phần III: Quy Trình Gia Công — 8 Bước Tuần Tự
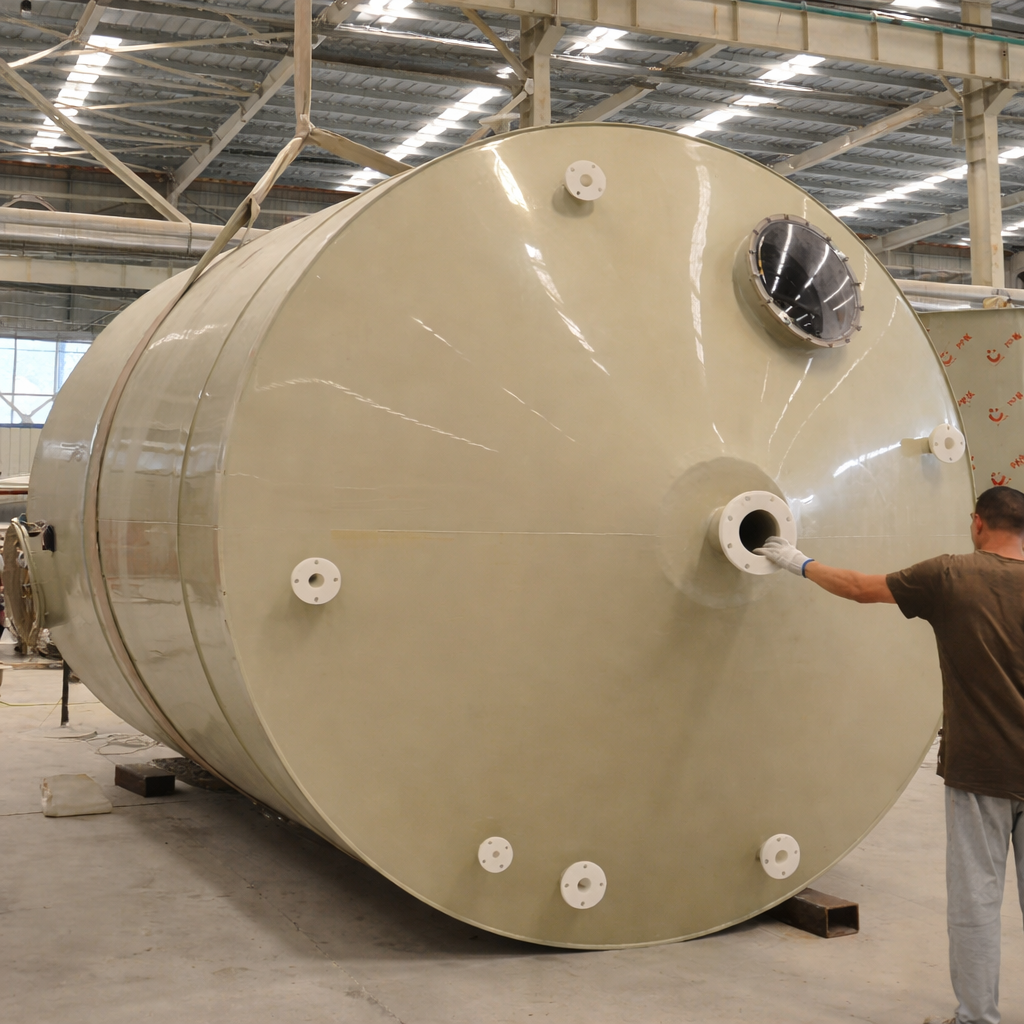
Bước 1: Kiểm Tra Nhập Vật Liệu (Incoming Inspection)
Trước khi bắt đầu gia công, thực hiện kiểm tra nhập liệu:
CHECKLIST KIỂM TRA NHẬP TẤM PP-H:
□ Số lô vật liệu khớp với MTR
□ Nhà sản xuất nhựa gốc ghi trên MTR: Borealis/LyondellBasell/SCG/IRPC
□ OIT trên MTR ≥ giá trị yêu cầu
□ Ngày sản xuất và hạn sử dụng PP-H (thường 2–3 năm từ ngày sản xuất)
□ Kích thước tấm đúng theo đơn đặt hàng
□ Dung sai chiều dày: Đo ngẫu nhiên 4 điểm/tấm — không lệch quá ±0,3mm
□ Kiểm tra trực quan: Không có bọt khí, tạp chất, nứt bề mặt
□ Bảo quản đúng cách: Tránh UV trực tiếp, không chất đè nặng
Cách đo chiều dày tấm PP-H tại xưởng:
Dùng thước kẹp (vernier caliper) đo tại 4 góc và tâm tấm. Ghi nhận vào phiếu kiểm tra. Tấm nào có điểm lệch > ±0,5mm phải báo nhà cung cấp đổi hàng.
Bước 2: Lập Sơ Đồ Khai Triển (Nesting/Layout Planning)
Trước khi cắt — Lập sơ đồ khai triển tiết kiệm vật liệu:
Khai triển hình học bồn trụ 5000L thành các tấm phẳng cần cắt:
Thân bồn trụ đứng — Khai triển thành tấm chữ nhật:
Chu vi đường kính ngoài = π × D_o = π × 1.720 = 5.403mm ≈ 5.400mm
Chiều cao thân = 2.200mm
→ Để tạo thân trụ, cần ghép 3 tấm PP-H kích thước 1.800 × 2.200mm (tổng chu vi = 5.400mm):
Tấm 1: 1.800 × 2.200mm → Phần thân trụ (1/3 chu vi)
Tấm 2: 1.800 × 2.200mm → Phần thân trụ (1/3 chu vi)
Tấm 3: 1.800 × 2.200mm → Phần thân trụ (1/3 chu vi)
(3 tấm hàn nối dọc → Tạo thân trụ hoàn chỉnh)
Đáy bồn phẳng — Cắt hình tròn D = 1.720mm từ tấm vuông:
Tấm vuông 1.800 × 1.800mm → Cắt tròn D 1.720mm → Lãng phí góc ~0,37m² → Tận dụng góc để cắt tấm gia cường nozzle.
Mục tiêu khai triển tốt: Tỷ lệ sử dụng vật liệu ≥ 80% (hao phí ≤ 20%).
Bước 3: Cắt Tấm PP-H Đúng Kỹ Thuật
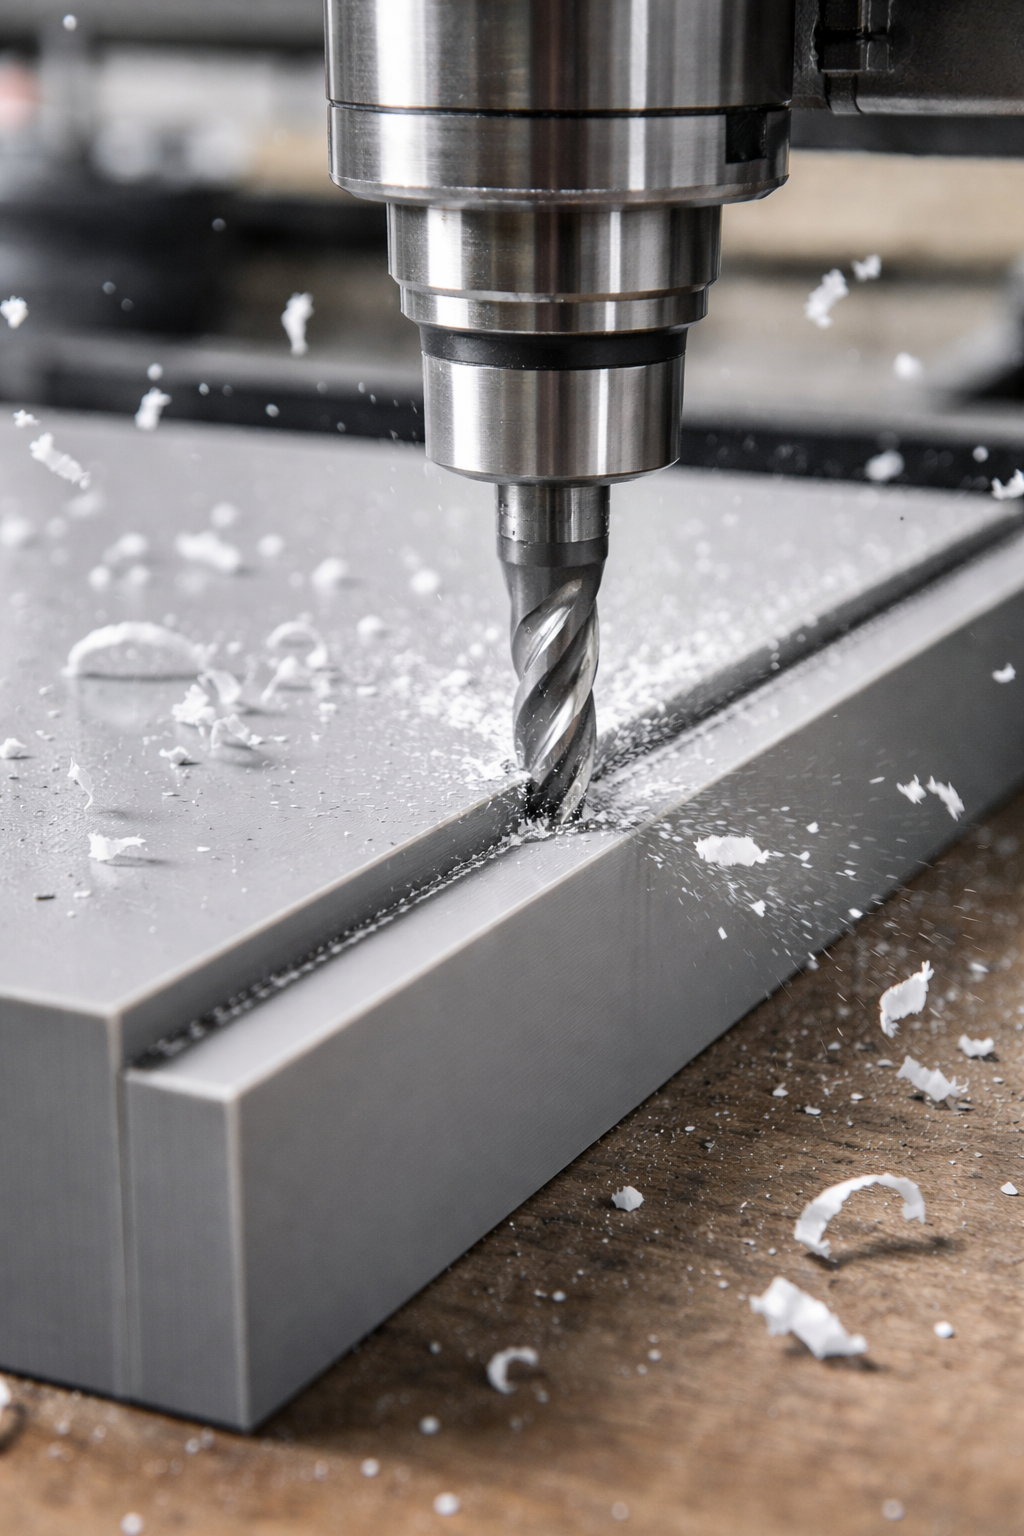
Phương pháp cắt tấm PP-H:
Cưa đĩa (circular saw) — Phổ biến nhất cho đường thẳng:
- Lưỡi cưa: Lưỡi carbide nhiều răng (40–80 răng/6 inch), không dùng lưỡi cưa gỗ thông thường
- Tốc độ: 2.500–4.000 rpm (quá nhanh → nung nóng PP → cạnh cắt bị nóng chảy)
- Không dùng nước làm mát: PP-H ít nhiệt, không cần; nước gây ẩm mối hàn sau này
- Lực đẩy: Đều, không giật — PP-H giòn hơn gỗ khi cắt nhanh
Máy phay CNC — Cho đường cong và hình tròn chính xác:
- Mũi phay: End mill 6–10mm đường kính, carbide 2 lưỡi
- Tốc độ: 6.000–10.000 rpm, bước tiến 800–1.500 mm/phút
- Cho phép tạo đường viền phức tạp (lỗ nozzle, đáy côn) với độ chính xác ±0,5mm
Dung sai kích thước sau cắt:
| Kích thước | Dung sai cho phép |
|---|---|
| Chiều dài/rộng tấm ≤ 2.000mm | ±1,0mm |
| Chiều dài/rộng tấm > 2.000mm | ±2,0mm |
| Đường kính lỗ nozzle | ±0,5mm |
| Góc vuông của tấm chữ nhật | ±0,5° |
Bước 4: Làm Sạch Bề Mặt Và Chuẩn Bị Hàn
Đây là bước thường bị xem nhẹ nhất — và là nguyên nhân số một của mối hàn kém chất lượng.
Quy trình làm sạch bề mặt tấm PP-H trước khi hàn:
Bước 4.1 — Làm sạch cơ học:
Dùng dao hoặc máy bào phẳng tạo bề mặt hàn phẳng theo yêu cầu:
- Với butt fusion: Bào phẳng hai mặt đầu ống/tấm bằng máy bào chuyên dụng (facing tool) → Độ phẳng ≤ 0,2mm trên toàn bộ mặt hàn
- Với extrusion welding: Rãnh hàn (groove) được mài bằng mũi khoan hoặc router góc 60°
Bước 4.2 — Làm sạch hóa học:
Lau sạch bề mặt sẽ hàn bằng vải không xơ (lint-free cloth) thấm isopropyl alcohol (IPA) 99%:
- Lau một chiều từ trong ra ngoài (không lau qua lại — phân tán bụi)
- Để khô hoàn toàn trong không khí 2–5 phút trước khi hàn
- Lau lại lần hai nếu bề mặt tiếp xúc tay hoặc bụi
Tuyệt đối không dùng:
❌ Acetone hay MEK (dung môi ăn mòn PP) ❌ Vải có xơ (để lại xơ trong mối hàn) ❌ Chất tẩy rửa có dầu khoáng ❌ Nước (gây ẩm làm yếu mối hàn butt fusion)
Bước 4.3 — Kiểm tra bề mặt trước khi hàn:
Bề mặt hàn phải: Sạch (không có bụi, dầu mỡ, nước), phẳng (≤ 0,2mm sai lệch với butt fusion), và không bị cháy hay biến dạng do nhiệt.
Bước 5: Hàn Butt Fusion (Hàn Đối Đầu) — Mối Hàn Chính
Butt fusion là phương pháp hàn chính để nối các tấm PP-H thành thân bồn và nối đáy vào thân.
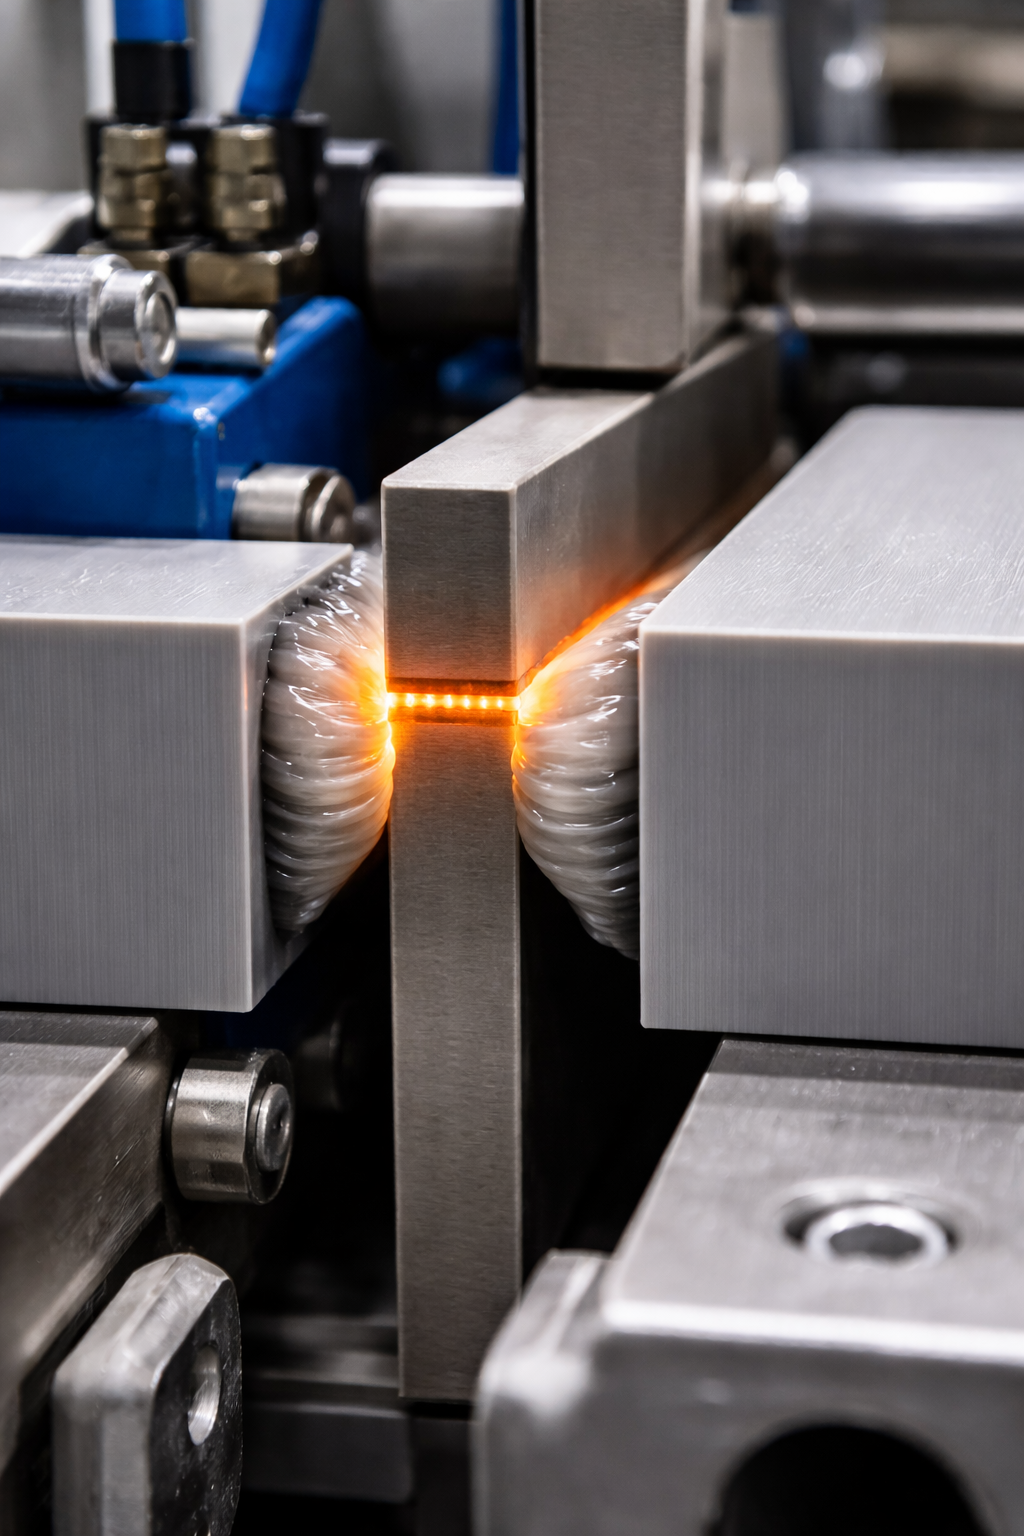
Thông số hàn butt fusion PP-H 10mm theo DVS 2207-1:
| Thông số | Giá trị | Ghi chú |
|---|---|---|
| Nhiệt độ tấm nung | 210°C ± 10°C | Đo bằng thiết bị đo nhiệt tiếp xúc |
| Áp suất ép khi nung (P₁) | 0,15 N/mm² | Áp suất nhẹ để tiếp xúc tốt |
| Thời gian nung đến khi bead nhô ra | ~10 giây (với e = 10mm) | Công thức: t_heat = e × 10s/mm |
| Chiều cao bead khi nung đạt yêu cầu | 1,0–1,5mm (với e = 10mm) | Kiểm tra trước khi tách tấm nung |
| Thời gian chuyển đổi (tối đa) | ≤ 5 giây với e = 10mm | Nhanh hơn = mối hàn tốt hơn |
| Áp suất nén chính (P₂) | 0,15 N/mm² | Duy trì không đổi suốt thời gian làm nguội |
| Thời gian làm nguội | ≥ 30 phút (với e = 10mm) | Công thức: t_cool = e × 3 phút/mm |
| Nhiệt độ môi trường hàn | 5°C – 40°C | Bảo vệ gió khi T_môi_trường < 10°C |
Quy trình hàn butt fusion 7 bước:
BƯỚC 1: Kẹp hai tấm PP-H vào fixture/clamp cố định
        → Kiểm tra thẳng hàng: Lệch tâm ≤ 0,1 × e (≤ 1mm với e=10mm)

BƯỚC 2: Bào phẳng hai mặt đầu bằng facing tool
        → Kiểm tra độ phẳng: Khe hở ≤ 0,2mm khi áp hai mặt vào nhau

BƯỚC 3: Kiểm tra nhiệt độ tấm nung bằng nhiệt kế tiếp xúc
        → Phải đạt 210°C ± 10°C trước khi tiến hành

BƯỚC 4: Đưa tấm nung vào, ép nhẹ P₁ = 0,15 N/mm², nung 10 giây
        → Quan sát bead hình thành: ≥ 1,0mm chiều cao

BƯỚC 5: Rút nhanh tấm nung ra (<5 giây), kiểm tra bề mặt nóng chảy
        → Bề mặt phải đều màu, không có điểm nguội

BƯỚC 6: Áp hai bề mặt nóng chảy vào nhau, tăng áp lên P₂ từ từ
        → Đạt P₂ = 0,15 N/mm², duy trì 30 phút không được rung

BƯỚC 7: Tháo kẹp sau khi nguội, kiểm tra bead mối hàn
        → Bead đều đặn hai bên, rộng 6–8mm mỗi bên với e=10mm
Kiểm tra mối hàn butt fusion ngay sau khi hàn:
✅ Bead (gờ nóng chảy) đều đặn hai bên — chiều cao 3–5mm, rộng 6–10mm với e = 10mm
✅ Không có khe hở, void, hay bọt khí nhìn thấy trong bead
✅ Màu sắc bead đồng nhất — không có vùng sẫm màu (cháy) hay nhạt màu (hàn lạnh)
✅ Mối hàn thẳng không bị lệch
❌ Bead quá cao (> 7mm): Áp lực quá lớn → Yếu → Loại bỏ
❌ Bead một bên cao hơn bên kia: Tấm nung không đều nhiệt → Kiểm tra lại tấm nung
Bước 6: Hàn Đùn Extrusion Welding — Cho Mối Hàn Góc Và Nozzle
Hàn đùn (extrusion welding) dùng để hàn các mối nối góc vuông (góc đáy-thân, mối nối gia cường nozzle) và các mối hàn phụ trợ.
Thiết bị hàn đùn:
Máy hàn đùn (extrusion welder) gồm: Phần nung nhựa que hàn (extruder screw) + Vòi phun khí nóng sơ nung bề mặt + Đầu giày trượt (shoe) định hình bead → Tạo bead nhựa PP-H nóng chảy liên tục trên bề mặt cần hàn.
Thông số hàn đùn PP-H theo DVS 2207-4:
| Thông số | Giá trị | Ghi chú |
|---|---|---|
| Nhiệt độ khí nóng sơ nung | 200–230°C | Đo tại vòi thổi |
| Nhiệt độ nhựa đùn ra (melt temperature) | 220–240°C | Đo tại đầu vòi đùn |
| Tốc độ hàn | 0,15–0,35 m/phút | Đều tay, không dừng giữa chừng |
| Que hàn | PP-H welding rod, cùng grade với vật liệu bồn | Đường kính 3mm hoặc 4mm |
| Chiều rộng bead mỗi lớp | 8–15mm | Với đầu shoe tiêu chuẩn |
| Chiều cao bead mỗi lớp | 3–5mm | |
| Góc hàn nghiêng máy | 45° với bề mặt ngang |
Hướng hàn — Quy tắc quan trọng:
Mối hàn góc đáy-thân (fillet weld):
Hàn từ trong ra ngoài. Lớp đầu: Điền đầy rãnh góc (groove). Lớp 2 và 3: Phủ lên trên lớp trước theo kiểu chèn.
Gia cường nozzle (reinforcing pad):
Hàn tấm gia cường PP-H quanh nozzle trước, sau đó hàn chân nozzle vào thành bồn. Tối thiểu 3 lớp hàn bao quanh để đảm bảo độ bền mối nối nozzle.
Kiểm tra bead hàn đùn:
✅ Bead liên tục, không có đứt đoạn
✅ Không có bọt khí nhìn thấy (nguyên nhân: Que hàn ẩm — sấy que hàn 2 giờ ở 60°C trước khi dùng)
✅ Bề mặt bead bóng đều màu
✅ Bead bám chặt vào bề mặt nền — không có khoang rỗng bên dưới
Bước 7: Lắp Nozzle Và Hoàn Thiện Bồn
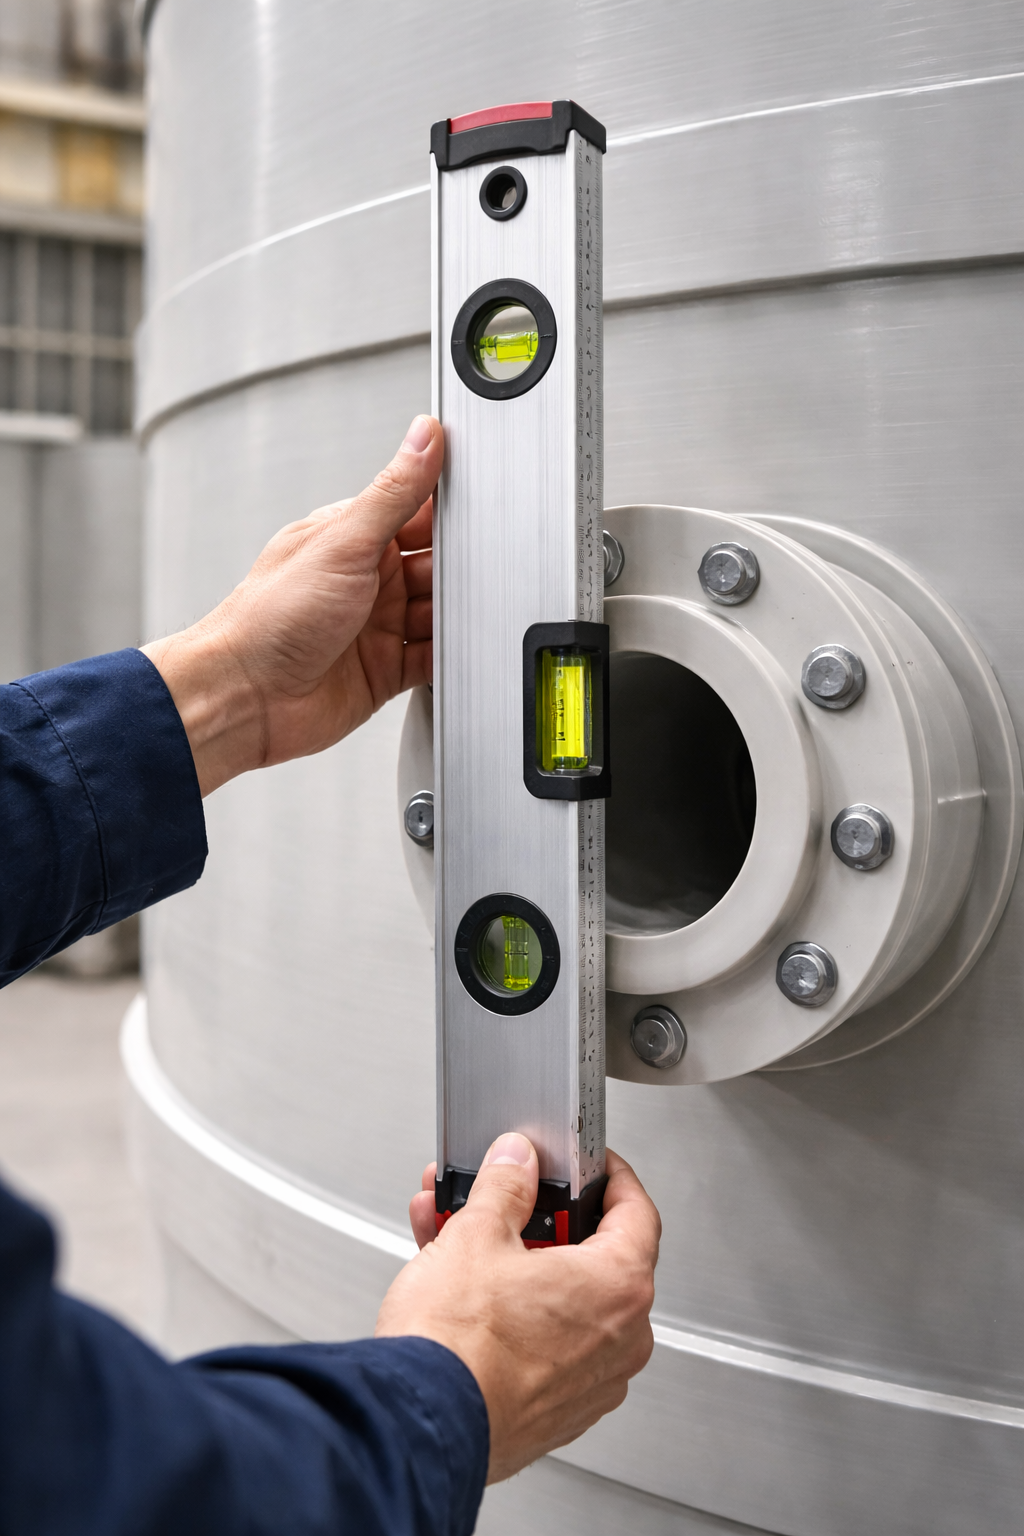
Quy trình lắp nozzle PP-H vào thân bồn:
Bước 7.1 — Khoan/phay lỗ nozzle:
Dùng khoan lỗ hoặc máy phay CNC tạo lỗ tròn D_lỗ = D_ngoài_nozzle + 2mm (khe hở 1mm mỗi bên để điều chỉnh vị trí).
Dung sai lỗ: ±0,5mm. Kiểm tra: Dùng thước đo đường kính lỗ.
Bước 7.2 — Lắp nozzle PP-H vào lỗ:
Đưa nozzle qua lỗ từ bên trong → Căn chỉnh thẳng đứng bằng thước thủy → Kẹp cố định vị trí.
Bước 7.3 — Hàn đùn phía trong (fillet weld nội):
3 lớp hàn đùn quanh chân nozzle phía bên trong bồn. Mỗi lớp để nguội 15 phút trước khi hàn lớp tiếp theo.
Bước 7.4 — Hàn gia cường pad phía ngoài:
Cắt tấm gia cường PP-H dày 10mm, đường kính = 3 × DN_nozzle → Hàn đùn quanh nozzle phía ngoài → 3 lớp.
Bước 7.5 — Kiểm tra nozzle sau khi hàn:
Dùng thước đo kiểm tra: Nozzle thẳng đứng (hoặc đúng góc thiết kế), không lệch > 1°.
Bảng thông số nozzle tiêu chuẩn bồn PP-H 5000L:
| Nozzle | DN | Vị trí (từ đáy bồn) | Chức năng |
|---|---|---|---|
| N1 — Đầu vào | DN 100 | H = 1.800mm (thành bên) | Cấp hóa chất vào |
| N2 — Đầu ra | DN 100 | H = 100mm (thành bên) | Xả hóa chất ra |
| N3 — Xả đáy | DN 80 | Tâm đáy | Xả vệ sinh |
| N4 — Tràn (Overflow) | DN 100 | H = 2.100mm | Kiểm soát mực tối đa |
| N5 — Vent | DN 50 | Nắp bồn | Thông hơi |
| N6 — Cảm biến mức | DN 25–40 | H = 300mm và 1.800mm | Đo mức thấp và cao |
| N7 — pH sensor | DN 40–50 | H = 800mm (thành bên) | Lắp điện cực pH |
| N8 — Manhole | DN 400–500 | Nắp bồn (bồn lớn) | Vệ sinh nội bộ |
Bước 8: Kiểm Tra Chất Lượng Và Hydrotest Nghiệm Thu
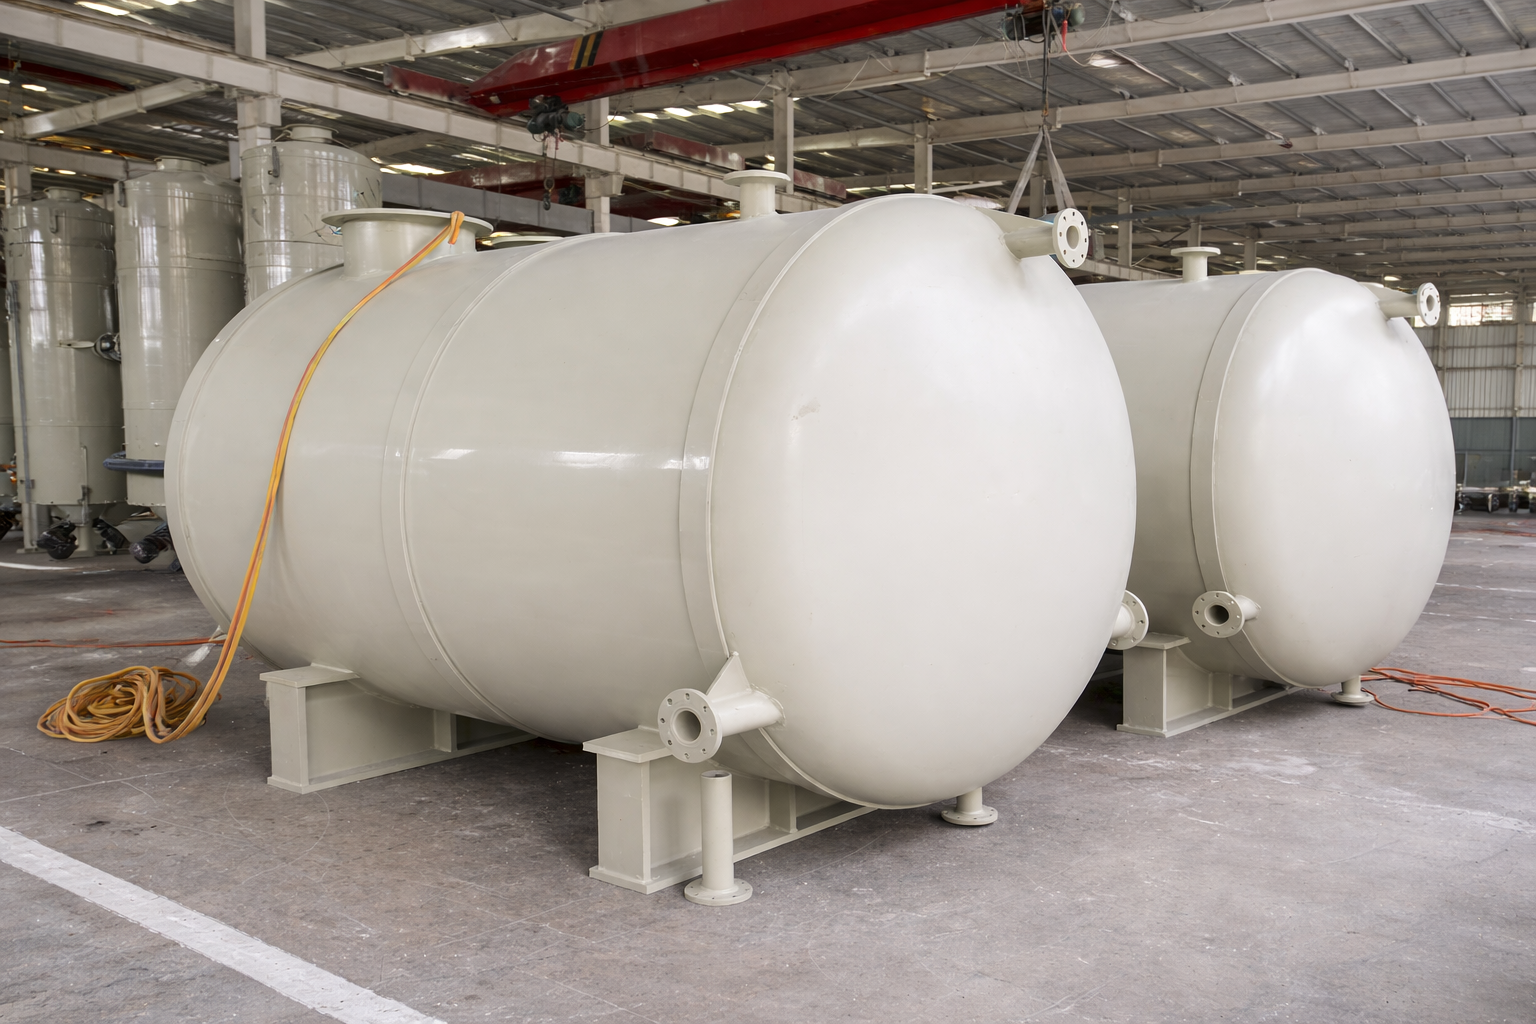
Đây là bước không thể bỏ qua dù bồn trông hoàn hảo về mặt thẩm mỹ.
8.1 — Kiểm tra trực quan hoàn toàn (100% Visual Inspection):
Sử dụng đèn pin soi từ bên trong bồn (tối để dễ phát hiện ánh sáng lọt qua):
CHECKLIST KIỂM TRA TRỰC QUAN BỒNG PP-H 5000L:

MỐI HÀN BUTT FUSION (toàn bộ):
□ Bead đều đặn hai bên — không lệch, không đứt đoạn
□ Không có bọt khí hay void nhìn thấy trong bead
□ Không có vùng cháy (sẫm màu bất thường)
□ Màu bead đồng nhất với màu vật liệu mẹ

MỐI HÀN EXTRUSION (góc đáy, nozzle):
□ Tất cả góc hàn liên tục không đứt đoạn
□ Tối thiểu 3 lớp hàn tại góc đáy-thân và chân nozzle
□ Không có khoang rỗng (void) dưới bead hàn

NOZZLE:
□ Thẳng đứng (hoặc đúng góc theo bản vẽ) — ≤ 1° sai lệch
□ Mặt bích phẳng — dùng thước thẳng kiểm tra
□ Gia cường pad đủ kích thước và hàn đủ lớp

THÀNH BỒN VÀ ĐÁY:
□ Không có vết nứt bề mặt
□ Không có biến dạng cục bộ (lõm, phồng)
□ Chiều dày tại 8 điểm đại diện: ≥ chiều dày thiết kế (đo UT gauge)
8.2 — Đo chiều dày bằng UT Gauge (Ultrasonic Thickness Gauge):
Đo tại tối thiểu 8 vị trí đại diện: 4 điểm thân bồn (tại chiều cao 1/4, 1/2, 3/4 và đỉnh), 2 điểm đáy, và 2 điểm nắp. Ghi nhận vào Bảng kiểm tra chiều dày.
Giá trị đo: ≥ e_thiết_kế (ví dụ: ≥ 10mm với bồn NaOH 25%, T = 40°C).
8.3 — Hydrotest (Thử Thủy Lực) — Bắt Buộc:
Quy trình hydrotest bồn PP-H 5000L:
BƯỚC 1: Đóng kín tất cả nozzle ra bằng blind flange PP-H
         Để nozzle vent MỞ

BƯỚC 2: Bơm nước sạch vào bồn từ từ — quan sát liên tục
         Dừng lại kiểm tra mỗi khi đạt 25%, 50%, 75%, 100% thể tích

BƯỚC 3: Khi đầy 100% — bơm thêm nước tạo áp dư nhẹ
         P_test = P_thiết_kế × 1,3 (ISO) HOẶC
         P_test = P_thủy_tĩnh_tối_đa × 1,3 = 0,274 × 1,3 = 0,36 bar
         (Với bồn chứa NaOH 25% chiều cao 2,2m)
         Với bồn hở áp khí quyển: Chỉ cần giữ đầy 100% là đủ

BƯỚC 4: Giữ mực nước đầy — quan sát 24 giờ liên tục
         Kiểm tra bằng mắt tất cả mối hàn, nozzle, mặt bích
         Đánh dấu bất kỳ điểm ướt, rỉ nước, hay hơi ẩm bất thường

BƯỚC 5: Xả nước — kiểm tra lại bên trong bồn lần cuối
         Không có kết tủa bất thường từ phản ứng PP với nước
         Bề mặt nội bồn không thay đổi so với trước hydrotest

TIÊU CHÍ ĐẠT: Không có rò rỉ nước tại bất kỳ điểm nào sau 24 giờ
TIÊU CHÍ KHÔNG ĐẠT: Bất kỳ giọt nước nào nhỏ ra hoặc vết ẩm ướt tại mối hàn/nozzle
Nếu hydrotest KHÔNG ĐẠT:
- Đánh dấu chính xác vị trí rò rỉ
- Xả nước, để khô hoàn toàn 24–48 giờ
- Hàn đùn sửa chữa bởi thợ hàn DVS
- Kiểm tra trực quan lại mối hàn sửa
- Hydrotest lại từ đầu — không được bỏ qua hydrotest lần hai
Phần IV: Kiểm Soát Chất Lượng Toàn Quy Trình
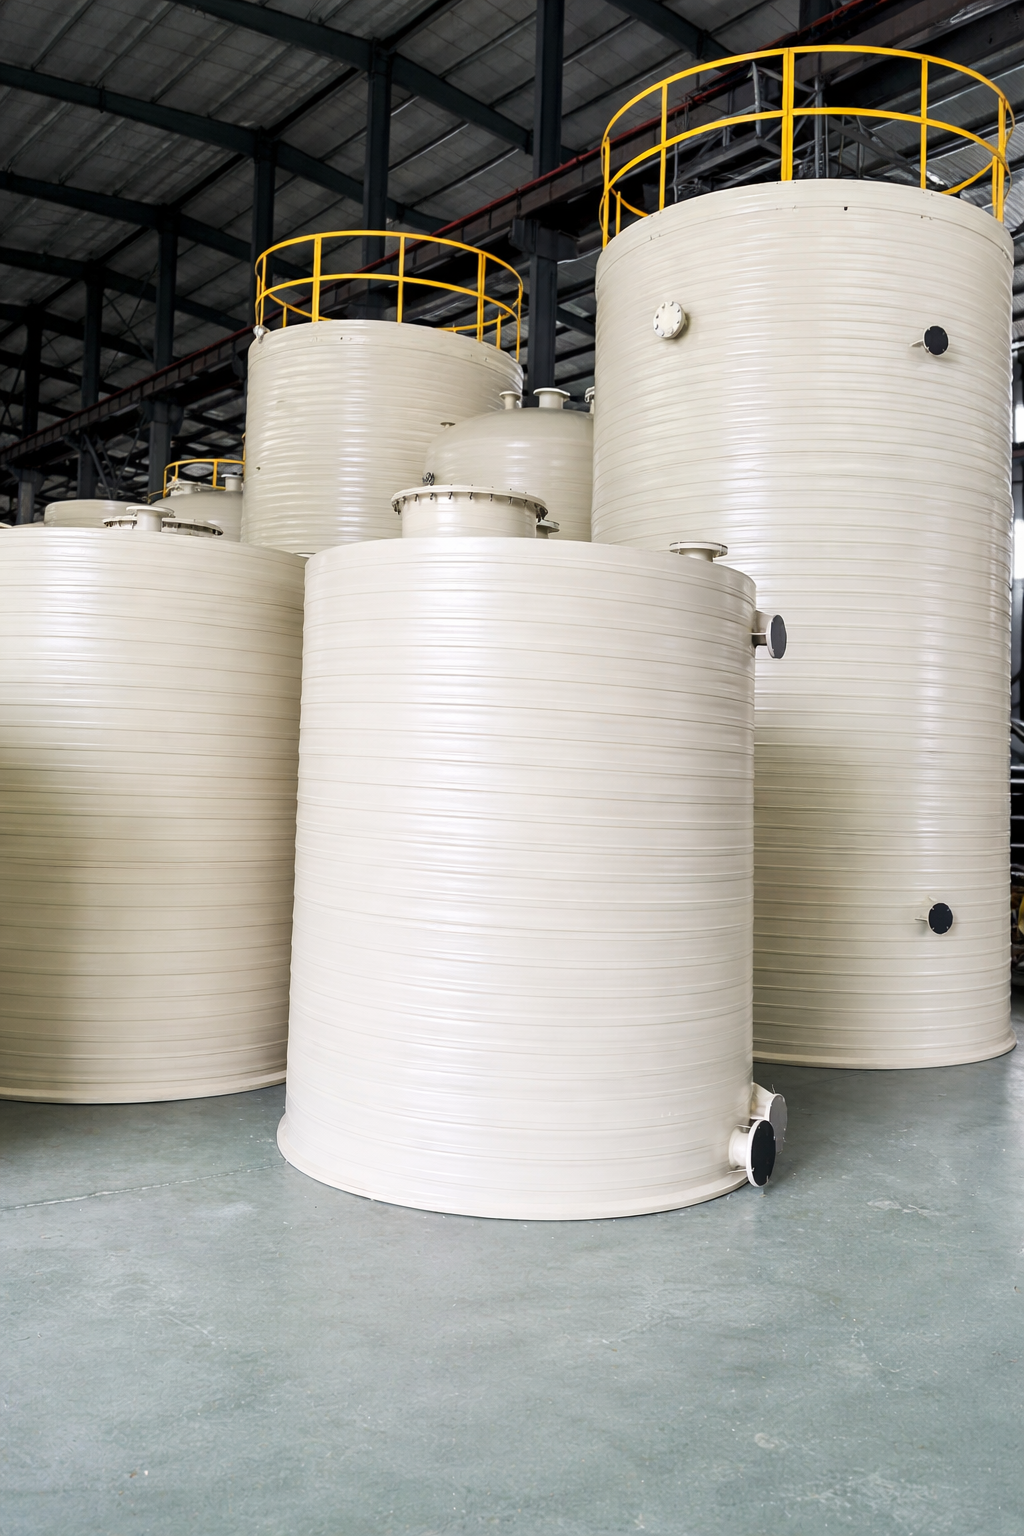
5. Hồ Sơ Kỹ Thuật Bắt Buộc — Không Bồn Nào Được Xuất Xưởng Khi Thiếu
Bộ hồ sơ kỹ thuật hoàn chỉnh bồn PP-H 5000L:
HỒ SƠ KỸ THUẬT BỒN PP-H 5000L — XUẤT XƯỞNG
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━

A. HỒ SƠ VẬT LIỆU:
□ MTR (Material Test Report) của lô tấm PP-H đã sử dụng
   → Phải có: OIT kết quả đo, Nhà sản xuất nhựa gốc, Số lô
□ Phiếu kiểm tra nhập vật liệu (Incoming Inspection Record)
   → Chiều dày đo tại 4 điểm/tấm
□ Chứng nhận thợ hàn DVS 2212-1 (ảnh chứng chỉ, số chứng nhận, ngày hết hạn)

B. HỒ SƠ GIA CÔNG:
□ Bản vẽ kỹ thuật as-built (sau gia công — ghi nhận thay đổi so với thiết kế nếu có)
□ Nhật ký hàn (Welding Log):
   → Ngày hàn, thợ hàn thực hiện, thông số thực tế (nhiệt độ tấm nung, thời gian)
   → Ghi nhận mỗi mối hàn chính
□ Phiếu kiểm tra trực quan (Visual Inspection Record)
□ Phiếu đo chiều dày UT (UT Thickness Measurement Record)
   → 8 điểm đo, giá trị đo thực tế

C. HỒ SƠ KIỂM TRA NGHIỆM THU:
□ Biên bản Hydrotest 24 giờ
   → Ngày thử, người thực hiện, kết quả (ĐẠT/KHÔNG ĐẠT)
   → Chữ ký đại diện nhà sản xuất và đại diện khách hàng (nếu có giám sát)
□ Ảnh tài liệu (Documentation Photos)
   → Ảnh trước khi hàn, trong khi hàn (mối hàn quan trọng), sau khi hoàn thành
   → Ảnh hydrotest: Bồn đầy nước, kiểm tra nozzle

D. THÔNG TIN BỒN HOÀN CHỈNH:
□ Nhãn bồn (Tank Label) gắn trên thân bồn:
   → Số sê-ri (Serial Number)
   → Ngày gia công
   → Thể tích: 5.000L
   → Vật liệu: PP-H, OIT: [X phút]
   → Áp suất thiết kế: [X bar]
   → Nhiệt độ thiết kế: [X°C]
   → Nhà sản xuất
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
6. Sai Lỗi Thường Gặp Và Cách Phòng Ngừa
Bảng tổng hợp sáu sai lỗi phổ biến nhất trong gia công bồn PP-H 5000L:
| # | Sai lỗi | Hậu quả | Nguyên nhân | Phòng ngừa |
|---|---|---|---|---|
| 1 | Dùng PP-R thay PP-H | Bồn hỏng sau 2–4 năm trong hóa chất | Nhà cung cấp không phân biệt hoặc gian lận | Yêu cầu MTR + OIT trước khi nhận vật liệu |
| 2 | Chiều dày thành thiếu (tính theo 20°C cho bồn 60°C) | Bồn phình hoặc biến dạng theo thời gian | Kỹ sư không tính f_T | Tính chiều dày theo DVS 2205-2 tại T vận hành thực tế |
| 3 | Thời gian chuyển đổi butt fusion quá lâu (> 5s) | Mối hàn lạnh (cold weld) — yếu nhưng trông đẹp | Công nhân chậm hoặc thiếu kinh nghiệm | Đồng hồ đếm giờ tự động; thợ hàn DVS |
| 4 | Bề mặt hàn không sạch (dầu mỡ, ẩm) | Tách lớp mối hàn — không dính | Bỏ qua bước làm sạch | Bắt buộc lau IPA trước khi hàn, không cho qua |
| 5 | Góc đáy-thân không đủ lớp hàn đùn | Rò rỉ tại góc khi đầy bồn | Thợ tiết kiệm thời gian, bỏ lớp hàn | Quy định tối thiểu 3 lớp hàn đùn tại mọi góc, QC kiểm tra |
| 6 | Không hydrotest hoặc hydrotest < 4 giờ | Phát hiện rò rỉ khi đã đưa vào vận hành hóa chất | Áp lực thời gian, thiếu nhận thức | Hydrotest 24 giờ là tiêu chí nghiệm thu — không thương lượng |
Phần V: Đóng Gói, Vận Chuyển Và Bàn Giao
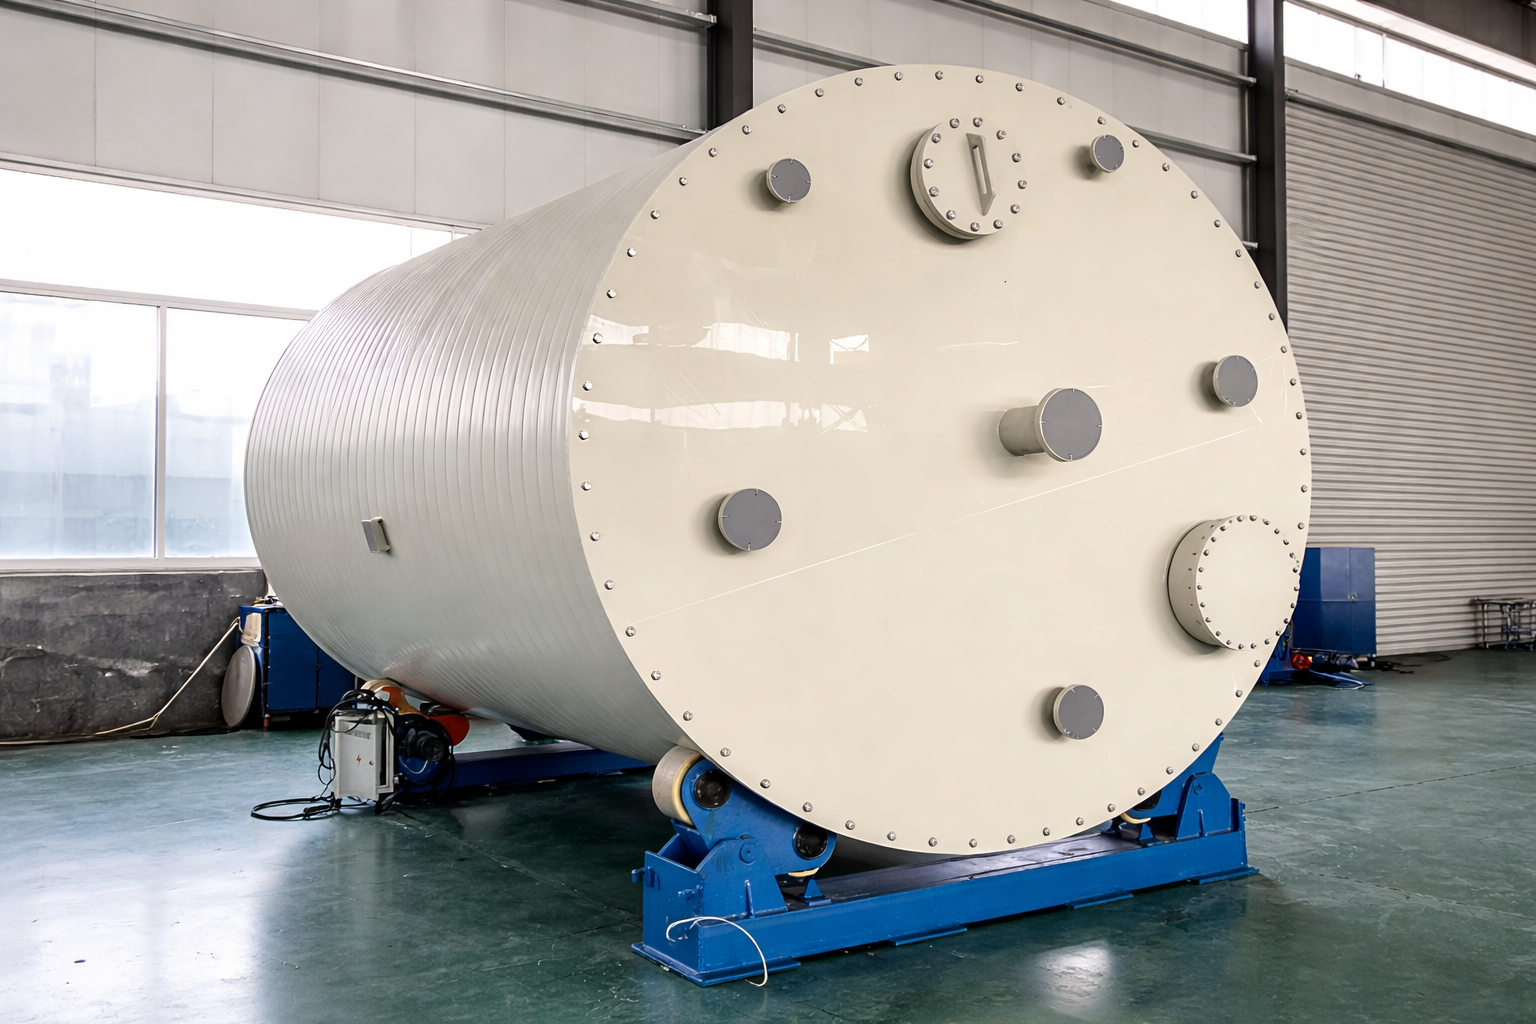
7. Đóng Gói Bồn PP-H 5000L Đúng Cách
Bồn PP-H 5000L sau hoàn thành cần được bảo vệ trong vận chuyển:
Bảo vệ nozzle và mặt bích:
Đậy tất cả nozzle bằng blind flange PP-H hoặc nắp nhựa PE → Tránh hư hỏng cơ học và bụi bẩn vào bồn trong vận chuyển.
Bọc bề mặt ngoài:
Quấn màng PE stretch (stretch wrap) quanh bồn tối thiểu 3 lớp → Bảo vệ bề mặt PP-H khỏi va đập và trầy xước.
Đặt bồn trên pallet gỗ:
Bồn đứng trên pallet gỗ 120 × 120cm (đủ chịu trọng lượng bồn) với 4 điểm chèn gỗ vào thân bồn → Tránh lăn trong vận chuyển. Mỗi điểm chèn phải có đệm cao su mềm giữa gỗ và PP-H → Tránh xước thành bồn.
Lưu ý khi nâng/cẩu bồn PP-H 5000L:
Dùng dây đai mềm (soft sling nylon) quấn quanh thân bồn tại điểm ghi trên bản vẽ (thường 1/3 và 2/3 chiều cao từ đáy). Tuyệt đối không dùng xích hoặc cáp thép trực tiếp lên PP-H.
Kết Luận — Tóm Tắt 8 Bước Và Yếu Tố Thành Công
Gia công bồn PP-H 5000L đạt chuẩn kỹ thuật không phải là quy trình phức tạp — nhưng đòi hỏi thực hiện đúng tất cả 8 bước theo đúng thứ tự mà không bỏ sót bước nào:
| Bước | Nội dung | Tiêu chí đạt chuẩn | Tài liệu bắt buộc |
|---|---|---|---|
| 1 | Kiểm tra nhập vật liệu | PP-H, OIT ≥ 30 phút | MTR + Phiếu kiểm tra nhập |
| 2 | Khai triển sơ đồ cắt | Tỷ lệ sử dụng ≥ 80% | Sơ đồ nesting |
| 3 | Cắt tấm PP-H | Dung sai ±1–2mm | Phiếu kích thước |
| 4 | Làm sạch trước hàn | IPA, bề mặt phẳng ≤ 0,2mm | — |
| 5 | Hàn butt fusion | DVS 2207-1, thời gian chuyển đổi ≤ 5s | Nhật ký hàn |
| 6 | Hàn đùn extrusion | DVS 2207-4, ≥ 3 lớp tại góc | Nhật ký hàn |
| 7 | Lắp nozzle | Thẳng ≤ 1°, ≥ 3 lớp hàn đùn | Bản vẽ as-built |
| 8 | Hydrotest 24 giờ | Không rò rỉ sau 24 giờ | Biên bản hydrotest |
Ba yếu tố thành công không thể thiếu:
Yếu tố 1 — Vật liệu đúng: PP-H (không PP-R), OIT ≥ 30 phút, có MTR. Đây là nền tảng — thiếu nó, mọi kỹ thuật hàn tốt đến đâu cũng không tạo ra bồn chất lượng.
Yếu tố 2 — Thợ hàn đúng: DVS 2212-1, kinh nghiệm thực tế, hiểu thông số DVS 2207. Một thợ hàn tốt có thể nhận ra sớm “cold weld” hay “bead không đều” — một thợ không được đào tạo thì không thể.
Yếu tố 3 — Hydrotest thực sự 24 giờ: Không phải hydrotest 2 tiếng cho qua. Bồn PP 5000L mang hóa chất trong 15–20 năm — 24 giờ hydrotest là đầu tư nhỏ nhất bảo vệ toàn bộ tuổi thọ bồn.
Bài viết được biên soạn từ: DVS 2205-2 (Thermoplastic equipment design — tanks); DVS 2207-1 (Hot tool butt welding of pipes, fittings and sheets — PP); DVS 2207-4 (Hot-gas extrusion welding of pipes, fittings and sheets); DVS 2212-1 (Testing of welders for plastics — thermoplastic welds); ISO 15494:2015 (Thermoplastics piping systems for industrial applications — PP); ISO 11357-6 (DSC measurement of OIT); ISO 11922-1 (Thermoplastics — sheets — tolerances); Georg Fischer Piping Systems “PP-H Tank Fabrication Manual” (2023 Ed.); Simona AG “Fabrication Guidelines for PP-H Tanks” (2022); kinh nghiệm thực tiễn gia công và kiểm định hơn 200 bồn PP-H tại các xưởng chế tạo thiết bị nhựa công nghiệp Việt Nam (2015–2025). Thông số kỹ thuật là điển hình — tham chiếu tiêu chuẩn gốc cho từng dự án cụ thể.
