
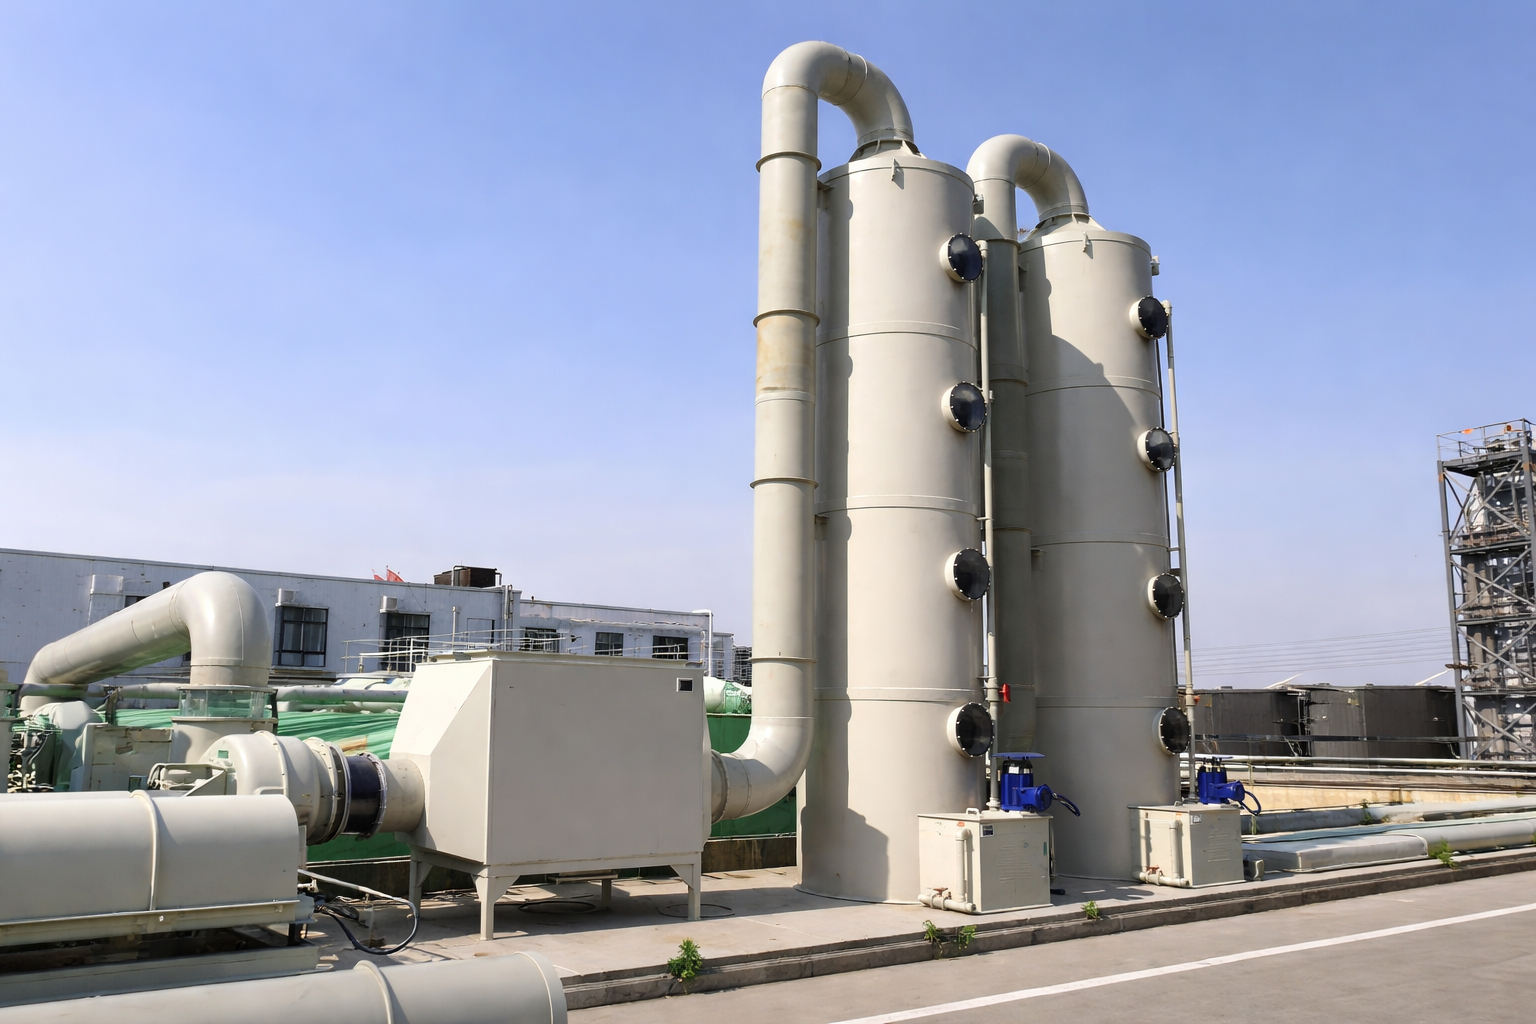
Tháp hấp phụ nhựa PP (Polypropylene adsorption tower) là thiết bị xử lý khí thải và lỏng thải cốt lõi trong nhiều ngành công nghiệp hóa chất, tái chế, xi mạ và xử lý nước thải. Tuy nhiên, sau một thời gian vận hành, hai vấn đề kỹ thuật xuất hiện song hành và làm suy giảm nghiêm trọng hiệu quả hệ thống: sụt áp tăng dần (pressure drop escalation) và lão hóa kết cấu tháp (structural degradation). Đây không đơn thuần là hiện tượng vận hành bình thường mà là tín hiệu cảnh báo kỹ thuật cần được phân tích nguyên nhân gốc rễ và can thiệp kịp thời. Theo số liệu từ thực tiễn vận hành, chi phí tiêu hao năng lượng do sụt áp tích lũy không kiểm soát có thể chiếm đến 25–40% tổng chi phí vận hành của hệ thống trong vòng đời thiết bị; trong khi một chiến lược bảo trì kéo dài tuổi thọ tháp PP được triển khai bài bản có thể tăng vòng đời thiết bị lên 30–50% so với vận hành thụ động. Bài viết này cung cấp khung phân tích kỹ thuật toàn diện và các giải pháp can thiệp có cơ sở khoa học để giải quyết cả hai thách thức trên.
1. Bản Chất Kỹ Thuật Của Sụt Áp Trong Tháp Hấp Phụ PP
1.1. Định Nghĩa Và Ý Nghĩa Kỹ Thuật Của Sụt Áp
Sụt áp (pressure drop – ΔP) qua lớp vật liệu hấp phụ trong tháp PP là hiệu số áp suất giữa đầu vào và đầu ra của thiết bị, phản ánh tổng trở lực mà dòng lưu chất phải thắng khi đi qua khoảng trống giữa các hạt vật đệm hoặc lớp than hoạt tính. Đây là thông số kỹ thuật vận hành quan trọng bậc nhất vì:
Ảnh hưởng trực tiếp đến tiêu thụ năng lượng: Quạt hút hoặc máy thổi khí (blower) phải cung cấp công suất đủ để thắng ΔP. Theo phương trình công suất quạt ly tâm, công suất tiêu thụ tỷ lệ tuyến tính với ΔP tại cùng lưu lượng. Khi ΔP tăng gấp đôi so với thiết kế, chi phí điện năng tăng tương ứng và hệ thống quạt hoạt động trong vùng ngoài đường đặc tính (off-design operating point), tăng nguy cơ hỏng hóc cơ khí.
Ảnh hưởng đến hiệu suất hấp phụ: Sụt áp tăng thường đồng nghĩa với phân bố dòng không đồng đều (flow maldistribution) trong lớp hấp phụ – dòng chảy tập trung vào các kênh có trở lực thấp (channeling), bỏ qua phần lớn thể tích hấp phụ có ích, làm giảm thời gian tiếp xúc thực tế (EBCT thực tế < EBCT thiết kế) và dẫn đến breakthrough sớm.
Ảnh hưởng đến kết cấu tháp PP: Chênh lệch áp lực lớn qua thành tháp, mối hàn và hệ thống đỡ vật đệm tạo ra ứng suất cơ học bổ sung lên kết cấu nhựa PP – đẩy nhanh quá trình creep (từ biến) và mỏi cơ học của vật liệu.
1.2. Phương Trình Ergun – Nền Tảng Định Lượng Sụt Áp
Sụt áp qua lớp vật đệm hạt trong tháp hấp phụ được mô tả bởi phương trình Ergun (Ergun Equation), kết hợp hai cơ chế trở lực:
Thành phần nhớt (Kozeny-Carman term): Chiếm ưu thế ở vận tốc dòng thấp (chế độ dòng chảy tầng – laminar flow), tỷ lệ bậc nhất với vận tốc dòng và độ nhớt động lực học của lưu chất.
Thành phần quán tính (Burke-Plummer term): Chiếm ưu thế ở vận tốc cao (chế độ chảy rối – turbulent flow), tỷ lệ bậc hai với vận tốc dòng và mật độ lưu chất.
Phương trình Ergun cho thấy ΔP phụ thuộc mạnh vào ba yếu tố thiết kế cốt lõi:
Độ xốp lớp hấp phụ (bed void fraction – ε): Đây là thông số nhạy cảm nhất – ε giảm từ 0,40 xuống 0,35 (giảm 12,5%) có thể làm ΔP tăng 60–80%. Trong thực tế vận hành, ε giảm dần theo thời gian do tích lũy bụi, hóa chất kết tinh và vỡ hạt vật đệm.
Đường kính hạt tương đương (equivalent particle diameter – dp): ΔP tỷ lệ nghịch với bình phương dp. Hạt nhỏ hơn tạo ra ΔP lớn hơn nhiều – đây là lý do quan trọng khi lựa chọn cỡ hạt vật đệm phải cân bằng giữa diện tích bề mặt riêng (cần hạt nhỏ) và trở lực dòng chảy (cần hạt lớn).
Chiều cao lớp hấp phụ (bed height – L): ΔP tỷ lệ thuận tuyến tính với L. Tăng chiều cao lớp vật đệm để tăng hiệu suất hấp phụ đồng nghĩa với tăng sụt áp – đây là bài toán tối ưu hóa kỹ thuật quan trọng trong thiết kế tháp.
2. Nguyên Nhân Gốc Rễ Gây Sụt Áp Tăng Dần Trong Vận Hành
2.1. Tích Lũy Bụi Và Hạt Rắn Trong Lớp Hấp Phụ (Fouling)
Đây là nguyên nhân phổ biến nhất và chiếm tỷ trọng lớn nhất trong các trường hợp sụt áp tăng bất thường trong thực tiễn vận hành tháp PP tại Việt Nam:
Cơ chế tích lũy bụi: Các hạt bụi có kích thước nhỏ hơn khoảng trống giữa các hạt vật đệm (kích thước khe hở thường 1–5 mm với vật đệm Raschig Ring 25 mm) xâm nhập vào lớp hấp phụ theo dòng khí. Theo thời gian, bụi lắng đọng ưu tiên tại các điểm tiếp xúc giữa các hạt vật đệm (contact points), dần dần làm giảm tiết diện lưu thông và độ xốp ε theo cơ chế lấp đầy khe trống (void filling mechanism).
Tốc độ tích lũy: Phụ thuộc vào nồng độ bụi đầu vào và kích thước phân bố hạt bụi. Nồng độ bụi đầu vào tháp chỉ 5 mg/m³ với lưu lượng 10.000 m³/h tương đương với tải lượng bụi 50 g/h hay 1,2 kg/ngày – lượng bụi đủ làm tắc nghẽn đáng kể lớp vật đệm chỉ trong vài tuần nếu không có hệ thống lọc sơ bộ.
Bụi dính (sticky particulates): Trong tái chế nhựa và sản xuất hóa chất, bụi thường kèm theo dầu mỡ, nhựa nóng chảy hoặc muối hóa học – tạo ra lớp bám dính (adhesive fouling) rất khó làm sạch bằng rửa nước thông thường và đòi hỏi xử lý hóa học đặc biệt.
2.2. Kết Tinh Muối Và Kết Tủa Hóa Học (Scale Formation)
Trong tháp hấp phụ xử lý khí thải chứa đồng thời hơi nước và các khí axit/kiềm, phản ứng hóa học giữa các cấu tử khí trong pha khí hoặc tại bề mặt ướt của vật đệm tạo ra sản phẩm rắn kết tinh hoặc kết tủa:
Kết tinh muối ammonium: HCl + NH₃ → NH₄Cl (sublimate trắng); H₂SO₄ + NH₃ → (NH₄)₂SO₄. Các muối này kết tinh ngay tại nhiệt độ phòng và tích lũy trong khe hở lớp vật đệm với tốc độ cực nhanh trong hệ thống xử lý khí từ ngành chăn nuôi, phân bón, xi mạ.
Kết tủa canxi: CO₂ + Ca(OH)₂ → CaCO₃↓ trong hệ thống dùng vôi làm dung dịch hấp thụ; nước cứng (hard water) bay hơi trong tháp để lại CaCO₃ và CaSO₄ kết tủa trên bề mặt vật đệm.
Trùng hợp nhựa nhiệt: Styrene, caprolactam và một số VOCs có khả năng trùng hợp nhiệt tự phát khi tiếp xúc bề mặt kim loại hoặc dưới tác động của ánh sáng, tạo ra màng polyme bám chặt vào vật đệm và bề mặt trong tháp – cực kỳ khó loại bỏ.
2.3. Vỡ Và Mài Mòn Hạt Vật Đệm (Packing Attrition)
Hạt vật đệm trong tháp PP chịu tác động cơ học liên tục từ dòng lưu chất và rung động thiết bị. Theo thời gian, một tỷ lệ hạt bị vỡ (attrition) tạo ra hạt nhỏ hơn (fines) lấp đầy khoảng trống, làm giảm ε đồng thời giảm dp tương đương – cả hai yếu tố đều làm tăng ΔP theo phương trình Ergun. Tốc độ vỡ hạt phụ thuộc vào:
Độ cứng cơ học của vật liệu vật đệm: Vật đệm nhựa PP có xu hướng vỡ do mỏi hóa học (chemical embrittlement) khi tiếp xúc với dung môi hữu cơ hoặc lão hóa UV; vật đệm sứ (ceramic) có thể bị vỡ do sốc nhiệt khi hệ thống khởi động/dừng đột ngột.
Vận tốc dòng lưu chất: Vận tốc bề mặt vượt quá 75–80% vận tốc flooding (vận tốc gây lôi cuốn chất lỏng – flooding velocity) gây ra rối loạn dữ dội trong lớp vật đệm, làm tăng mạnh va đập giữa các hạt.
Chu kỳ nạp và tháo vật đệm: Mỗi lần tháo và nạp lại vật đệm đều gây vỡ một tỷ lệ nhất định. Tháo và nạp cẩn thận (không đổ từ độ cao lớn, dùng ống dẫn mềm khi nạp) giảm thiểu tổn thất cơ học.
2.4. Hiện Tượng Flooding Và Entrainment Cục Bộ
Flooding (ngập lụt) xảy ra khi vận tốc khí vượt ngưỡng giữ lại pha lỏng trong lớp vật đệm, tạo ra lớp lỏng liên tục thay vì màng lỏng mỏng trên bề mặt vật đệm. Flooding không gây hư hỏng cơ học ngay lập tức nhưng làm ΔP tăng đột biến (thường >200–500% giá trị bình thường), gây rung động mạnh trong tháp và có thể dẫn đến mất ổn định kết cấu tháp PP nếu kéo dài.
Channeling (kênh dòng): Dòng lỏng chọn đường trở lực thấp nhất qua lớp vật đệm, thường là vùng rìa tiếp giáp giữa vật đệm và thành tháp (wall channeling). Channeling làm giảm diện tích bề mặt hấp phụ có ích xuống còn 30–50% tổng diện tích lý thuyết trong trường hợp nghiêm trọng.
3. Chiến Lược Giảm Sụt Áp – Giải Pháp Từ Gốc Đến Ngọn
3.1. Tối Ưu Hóa Thiết Kế Ngay Từ Đầu (Design Optimization)
Sụt áp được kiểm soát hiệu quả nhất khi được tính đến trong giai đoạn thiết kế, không phải chờ đến khi vấn đề phát sinh trong vận hành:
Lựa chọn vật đệm có hệ số trở lực thấp (low pressure drop packing):
Thế hệ vật đệm hiện đại như Pall Ring, Cascade Mini Ring (CMR), IMTP (Intalox Metal Tower Packing) và đệm cấu trúc Mellapak cung cấp sự kết hợp tối ưu giữa diện tích bề mặt riêng cao và trở lực thấp – vượt trội so với thế hệ vật đệm cổ điển như Raschig Ring và Berl Saddle:
| Loại Vật Đệm | Diện Tích Bề Mặt Riêng (m²/m³) | ΔP Tương Đối | Hiệu Suất Hấp Thụ |
|---|---|---|---|
| Raschig Ring 50 mm | 95 | 1,00 (cơ sở) | Trung bình |
| Pall Ring 50 mm PP | 112 | 0,55–0,65 | Tốt |
| Cascade Mini Ring PP | 185 | 0,35–0,45 | Rất tốt |
| IMTP #40 Kim loại | 168 | 0,30–0,40 | Rất tốt |
| Mellapak 250Y (cấu trúc) | 250 | 0,15–0,25 | Xuất sắc |
Thiết kế tỷ lệ đường kính tháp / đường kính vật đệm (D/dp ratio): Tỷ lệ D/dp ≥ 8 là điều kiện tối thiểu để hạn chế wall channeling. Với tỷ lệ D/dp < 5, channeling chiếm ưu thế và làm mất đi phần lớn hiệu quả hấp phụ lý thuyết.
Bộ phân phối lỏng (liquid distributor) và phân phối khí (gas distributor): Phân phối đồng đều pha lỏng ở đầu vào lớp vật đệm là yếu tố then chốt ngăn channeling. Mật độ điểm tưới (irrigation density) khuyến nghị tối thiểu 40–60 điểm tưới/m² tiết diện tháp; thiết kế trough distributor (máng phân phối) ưu việt hơn pipe distributor cho tháp đường kính lớn.
Bộ tái phân phối (redistributor): Với tháp cao có lớp vật đệm > 6–8 m, cần lắp đặt bộ tái phân phối giữa chừng mỗi 3–4 m chiều cao để tái phân phối dòng lỏng tránh channeling tích lũy theo chiều cao.
3.2. Hệ Thống Lọc Tiền Xử Lý – Hàng Phòng Thủ Đầu Tiên
Đây là giải pháp có chi phí đầu tư thấp nhất nhưng tác động lớn nhất đến kiểm soát sụt áp dài hạn trong vận hành thực tế:
Lọc bụi đa cấp (multi-stage particulate pre-filtration): Thiết kế ba cấp lọc tuần tự:
- Cấp 1 – Lọc thô (G3/G4 theo EN 779): Loại bỏ hạt bụi > 10 μm, hiệu suất 65–80%. Vật liệu: sợi thủy tinh dệt thưa hoặc sợi PP không dệt. Thay thế khi ΔP đạt 150–200 Pa.
- Cấp 2 – Lọc trung bình (F6/F7 theo EN 779): Loại bỏ hạt bụi 3–10 μm, hiệu suất 60–80% theo khối lượng. Thay thế khi ΔP đạt 200–250 Pa.
- Cấp 3 – Lọc tinh (F8/F9 theo EN 779): Đảm bảo nồng độ bụi đầu vào tháp hấp phụ dưới 0,5 mg/m³ – ngưỡng đủ để kéo dài vòng đời vật đệm lên 3–5 lần so với không có lọc sơ bộ.
Tháp rửa sơ bộ (pre-scrubber / quench tower): Với khí thải chứa bụi dính (sticky dust), aerosol dầu mỡ hoặc bụi hòa tan nước, tháp rửa sơ bộ loại bỏ hiệu quả hơn so với lọc khô. Nước rửa tuần hoàn với bổ sung chất hoạt động bề mặt (surfactant 0,1–0,5%) tăng cường loại bỏ bụi dính và aerosol hữu cơ.
Tách ẩm (mist elimination): Lắp đặt demister pad (tấm tách ẩm sợi PP hoặc sợi thủy tinh) hoặc cyclone separator trước tháp hấp phụ để loại bỏ hạt lỏng (droplets) và aerosol – nguồn gây kết tinh muối quan trọng khi pha lỏng bay hơi trong lớp vật đệm.
3.3. Kiểm Soát Thông Số Vận Hành Trong Dải Thiết Kế
Kiểm soát lưu lượng khí (flow rate control):
Vận tốc bề mặt khí (superficial gas velocity) cần duy trì trong dải 60–75% vận tốc flooding để đảm bảo tiếp xúc pha khí-lỏng tốt nhưng tránh flooding cục bộ. Sử dụng biến tần (VFD – Variable Frequency Drive) cho quạt hút để điều chỉnh lưu lượng theo tải thực tế thay vì vận hành ở lưu lượng cố định – tiết kiệm năng lượng và giảm ứng suất cơ học lên lớp vật đệm khi tải thấp.
Kiểm soát tỷ lệ lỏng/khí (L/G ratio):
Tỷ lệ lỏng/khí thấp hơn thiết kế làm giảm hiệu suất hấp thụ và tăng nguy cơ “dry spot” (vùng khô) trên bề mặt vật đệm – vị trí ưu tiên cho kết tinh muối và bám dính bụi. Ngược lại, L/G quá cao tăng chi phí bơm và tải lượng xử lý nước thải. Khuyến nghị giám sát và hiệu chỉnh L/G định kỳ theo thành phần khí thải thực tế.
Kiểm soát nhiệt độ dòng khí:
Nhiệt độ dòng khí đầu vào tháp ảnh hưởng đến: độ nhớt khí (tăng nhiệt độ, giảm nhớt, giảm ΔP thành phần nhớt), mật độ khí (tăng nhiệt độ, giảm mật độ, giảm ΔP thành phần quán tính) nhưng đồng thời làm giảm khả năng hấp phụ. Nhiệt độ vận hành tối ưu cho tháp hấp phụ PP thường là 30–50°C – cân bằng giữa ΔP và hiệu suất hấp phụ.
3.4. Quy Trình Rửa Ngược Và Làm Sạch Vật Đệm Định Kỳ
Rửa ngược bằng nước (backwash): Áp dụng cho tháp hấp phụ dạng lớp hạt (packed bed) – dòng nước hoặc dung dịch làm sạch được bơm ngược chiều từ dưới lên, tạo giãn nở lớp hạt (bed expansion 30–50%) và tách rời các hạt bụi bám. Tần suất rửa ngược: 2–4 tuần/lần trong điều kiện bụi cao; 1–2 tháng/lần trong điều kiện bụi thấp sau lọc sơ bộ tốt.
Rửa hóa học (chemical cleaning):
- Vảy cứng CaCO₃ và CaSO₄: Dùng dung dịch HCl 5–10% tuần hoàn qua lớp vật đệm trong 2–4 giờ, sau đó rửa sạch bằng nước. Lưu ý: kiểm tra khả năng chịu axit của vật liệu tháp PP và vật đệm trước khi áp dụng.
- Muối ammonium (NH₄Cl, (NH₄)₂SO₄): Tan dễ trong nước nóng (60–80°C) – rửa bằng nước nóng tuần hoàn thường đủ hiệu quả; trường hợp kết tủa dày có thể kết hợp dung dịch NaOH loãng 2–5%.
- Bám dính dầu mỡ và nhựa hữu cơ: Dùng dung dịch chất tẩy rửa kiềm (alkaline detergent, pH 11–12) kết hợp nhiệt độ 50–60°C và tuần hoàn cưỡng bức; trường hợp nặng dùng dung môi hữu cơ phù hợp với vật liệu PP (isopropanol, nước xà phòng đặc).
Phun rửa áp lực cao (high-pressure water jetting): Sau khi tháo vật đệm ra khỏi tháp, phun nước áp lực 100–200 bar trực tiếp lên bề mặt hạt để loại bỏ cặn bám cứng đầu. Phương pháp này hiệu quả với hầu hết loại cặn bẩn nhưng đòi hỏi thời gian dừng máy để tháo vật đệm.
4. Cơ Chế Lão Hóa Kết Cấu Tháp PP Và Chiến Lược Kéo Dài Tuổi Thọ
4.1. Các Cơ Chế Lão Hóa Đặc Thù Của Tháp PP Trong Môi Trường Hấp Phụ
Ăn mòn hóa học có chọn lọc (selective chemical attack):
Môi trường trong tháp hấp phụ là sự kết hợp đồng thời của nhiều tác nhân ăn mòn: dung dịch hấp thụ (NaOH, H₂SO₄, HCl tùy ứng dụng), hơi dung môi hữu cơ từ VOCs và hơi nước nhiệt độ cao. PP bền với axit và kiềm vô cơ nhưng nhạy cảm với dung môi hữu cơ không phân cực có mặt trong nhiều nguồn khí thải công nghiệp – đặc biệt khi tiếp xúc liên tục tạo ra hiện tượng thẩm thấu khuếch tán (diffusion permeation) làm trương nở và suy giảm cơ tính từ bên trong.
Ứng suất nhiệt chu kỳ (thermal cycling stress):
Tháp hấp phụ trong vận hành thực tế trải qua nhiều chu kỳ khởi động–dừng mỗi ngày hoặc mỗi tuần. Mỗi chu kỳ nhiệt tạo ra ứng suất nhiệt trong thành tháp PP do giãn nở và co rút nhiệt. Hệ số giãn nở nhiệt tuyến tính (CLTE) của PP là ~0,15 mm/(m·°C) – nghĩa là đoạn tháp cao 3 m khi nhiệt độ thay đổi 50°C sẽ giãn nở/co rút 22,5 mm. Nếu liên kết bulông không được thiết kế đủ độ chơi (clearance) để bù giãn nở, ứng suất tập trung tại mối nối có thể vượt giới hạn đàn hồi của PP theo thời gian.
Từ biến dưới tải trọng dài hạn (creep under sustained load):
Áp lực thủy tĩnh của cột chất lỏng bên trong tháp, trọng lượng của lớp vật đệm và tải trọng bên ngoài (gió, động đất nhẹ) tạo ra tải trọng dài hạn liên tục lên thành tháp PP. Creep là biến dạng từ từ theo thời gian của vật liệu polymer dưới tải trọng bền – ngay cả khi ứng suất thấp hơn giới hạn chảy (yield stress) tức thời. Tốc độ creep tăng mạnh khi nhiệt độ tiệm cận ngưỡng làm việc tối đa của PP và khi vật liệu đã bị suy giảm bởi lão hóa hóa học.
Lão hóa do bức xạ UV (photo-oxidative aging):
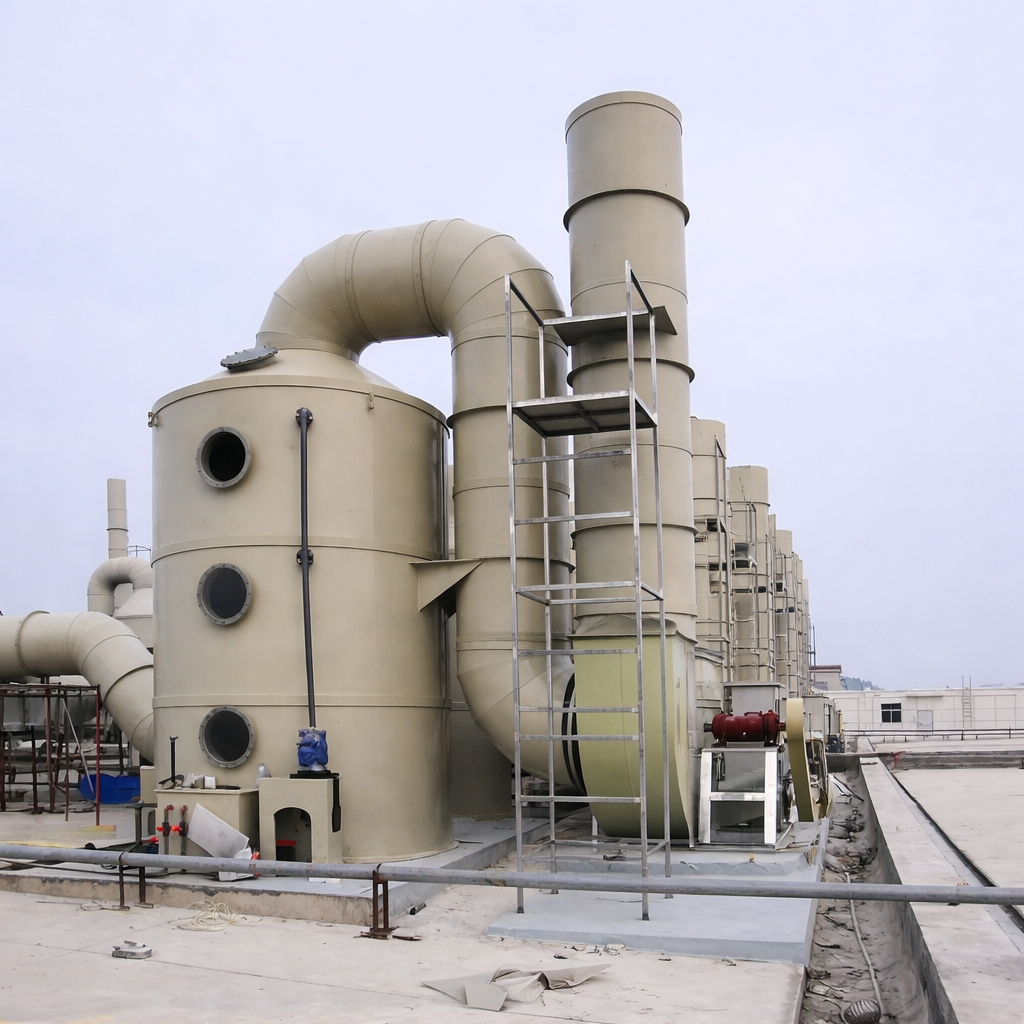
Phần tháp lộ ngoài trời – đặc biệt phổ biến với các tháp xử lý khí thải lắp đặt trên mái hoặc bên ngoài nhà xưởng – chịu bức xạ UV tích lũy. Tại Việt Nam với chỉ số UV index 9–11, PP không có phụ gia chống UV có thể bắt đầu biểu hiện giòn hóa bề mặt sau 18–24 tháng tiếp xúc nắng liên tục.
4.2. Chiến Lược Bảo Vệ Kết Cấu Tháp PP Trong Vận Hành
Kiểm soát nhiệt độ vận hành nghiêm ngặt:
Nhiệt độ là biến số đơn lẻ có tác động lớn nhất đến tuổi thọ tháp PP. Khuyến nghị:
- Duy trì nhiệt độ dòng khí đầu vào dưới 60°C cho tháp PP tiêu chuẩn; dưới 80°C cho tháp PP-H chất lượng cao.
- Lắp đặt cảm biến nhiệt độ tại đầu vào tháp với hệ thống cảnh báo và van bypass tự động khi nhiệt độ vượt ngưỡng cho phép.
- Với nguồn khí thải có nhiệt độ cao (>100°C), bắt buộc phải có hệ thống làm mát sơ bộ (quench tower hoặc heat exchanger) trước tháp PP.
Bảo vệ chống UV cho tháp lắp đặt ngoài trời:
Áp dụng một hoặc kết hợp nhiều giải pháp:
- Sơn phủ chống UV chuyên dụng (UV-resistant coating): Lớp sơn epoxy hoặc polyurethane dày 200–300 μm có khả năng phản xạ và hấp thụ UV, bảo vệ bề mặt PP bên dưới. Chu kỳ tái sơn: 3–5 năm tùy điều kiện thời tiết.
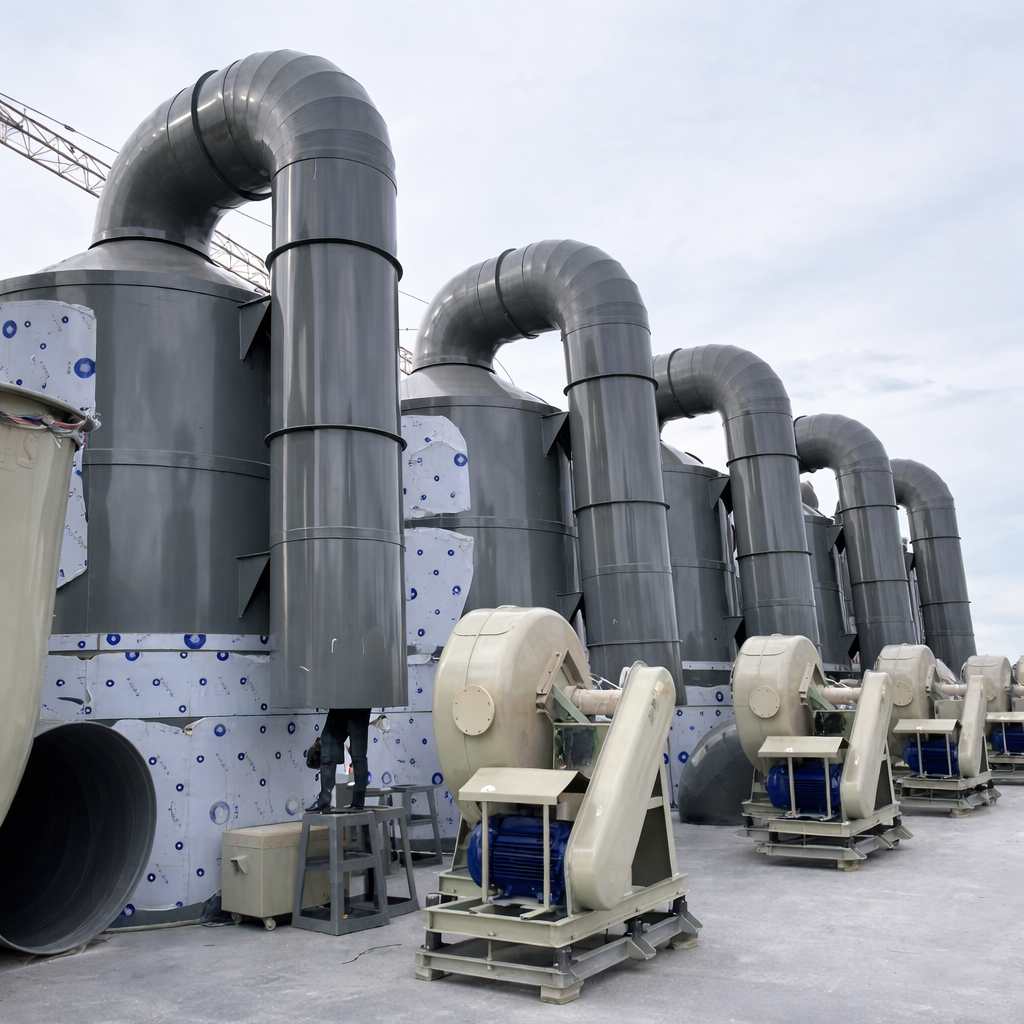
- Bọc cách nhiệt – chống UV kết hợp (thermal insulation jacket): Lớp bọc polyurethane foam + lớp vỏ nhôm hoặc inox bên ngoài vừa cách nhiệt, vừa bảo vệ UV, vừa giảm ứng suất nhiệt chu kỳ. Đây là giải pháp toàn diện nhất cho tháp lắp ngoài trời.
- Mái che hoặc vách che nắng (sunshade canopy): Giải pháp đơn giản và hiệu quả chi phí nhất – giảm đến 80% cường độ UV tiếp xúc lên tháp mà không đòi hỏi bảo trì phức tạp.
Thiết kế bù giãn nở nhiệt đúng kỹ thuật:
- Sử dụng khớp bù giãn nở mềm (flexible expansion joint) tại các vị trí nối ống vào/ra tháp để hấp thụ chuyển vị nhiệt, tránh truyền ứng suất từ đường ống sang thân tháp.
- Thiết kế hệ thống đỡ tháp (support structure) cho phép trượt tự do theo phương dọc trục – không cố định cứng cả hai đầu tháp.
- Với cụm tháp nhiều thiết bị nối tiếp, sử dụng ống nối mềm PP hoặc PTFE giữa các thiết bị thay vì ống cứng hàn trực tiếp.
Giám sát áp suất vận hành và ngăn ngừa quá áp (overpressure prevention):
Quá áp trong tháp PP là nguyên nhân gây hư hỏng đột ngột và nghiêm trọng nhất. Lắp đặt đồng bộ:
- Van an toàn áp suất (pressure relief valve – PRV): Cài đặt tại 110–120% áp suất làm việc danh định (MAWP) của tháp.
- Đồng hồ đo áp suất vi sai (differential pressure gauge hoặc transmitter): Đo trực tiếp ΔP qua lớp vật đệm, cảnh báo sớm khi ΔP tăng vượt 150% giá trị thiết kế – chỉ báo cần làm sạch hoặc kiểm tra khẩn.
- Hệ thống xả áp khẩn cấp (emergency vent): Cho phép giải phóng áp suất nhanh khi có sự cố cháy nổ hoặc quá áp đột ngột từ phía nguồn khí thải.
5. Chương Trình Bảo Trì Dự Phòng – Nền Tảng Kéo Dài Tuổi Thọ
5.1. Lịch Bảo Trì Định Kỳ Khoa Học
Kiểm tra hàng tuần (Weekly Inspection): Ghi chép giá trị ΔP qua lớp vật đệm và so sánh với đường cơ sở (baseline) lúc hệ thống vừa vệ sinh xong. Kiểm tra bằng mắt bộ lọc bụi sơ cấp và thứ cấp – thay túi lọc khi ΔP đạt ngưỡng cảnh báo. Kiểm tra lưu lượng bơm dung dịch hấp thụ tuần hoàn theo đồng hồ lưu lượng.
Kiểm tra hàng tháng (Monthly Inspection): Lấy mẫu dung dịch tuần hoàn phân tích pH, TDS (Total Dissolved Solids), nồng độ hóa chất hấp thụ còn lại và nồng độ muối tích lũy. Kiểm tra bằng mắt thường toàn bộ bề mặt ngoài tháp – đặc biệt tại mối hàn, điểm lắp ống nối và vị trí chân đỡ. Kiểm tra và bôi trơn (nếu cần) các bu-lông nắp tháp và mặt bích.
Kiểm tra hàng quý (Quarterly Inspection): Đo nồng độ VOCs hoặc chất ô nhiễm mục tiêu tại đầu ra để đánh giá hiệu suất xử lý thực tế. So sánh với giá trị baseline và yêu cầu QCVN. Thực hiện quy trình rửa ngược hoặc làm sạch hóa học nếu ΔP tăng >30% so với baseline. Kiểm tra độ dày thành tháp bằng thiết bị siêu âm tại 8–12 điểm đo phân bố đều.
Kiểm tra toàn diện hàng năm (Annual Overhaul): Dừng hoàn toàn hệ thống, tháo lớp vật đệm để kiểm tra và vệ sinh bên trong tháp. Kiểm tra mối hàn bằng phương pháp kiểm tra thấm màu (dye penetrant test). Đánh giá tình trạng vật đệm: sàng phân loại để loại bỏ hạt vỡ và hạt mịn; bổ sung vật đệm mới để đưa chiều cao lớp về giá trị thiết kế. Kiểm tra và thay thế gioăng kín (gasket) mặt bích nếu có dấu hiệu biến dạng hoặc rò rỉ. Thực hiện thử nghiệm thủy tĩnh (hydrostatic test) tại 1,1–1,25 lần áp suất làm việc danh định để kiểm tra tính toàn vẹn kết cấu.
5.2. Hệ Thống Giám Sát Online – Chuyển Sang Bảo Trì Dự Báo (Predictive Maintenance)
Xu hướng hiện đại trong quản lý thiết bị công nghiệp là chuyển từ bảo trì định kỳ (time-based maintenance) sang bảo trì dự báo (condition-based / predictive maintenance) dựa trên dữ liệu thực tế:
Cảm biến ΔP truyền động liên tục (continuous DP transmitter): Kết nối với hệ thống SCADA hoặc DCS, ghi lại lịch sử xu hướng tăng ΔP. Phân tích xu hướng (trend analysis) cho phép dự đoán thời điểm cần vệ sinh 2–4 tuần trước khi ΔP đạt ngưỡng vượt chuẩn – đủ thời gian chuẩn bị vật tư và lên lịch dừng máy có kế hoạch.
Phân tích dao động rung (vibration analysis): Cảm biến gia tốc lắp trên thân tháp và đường ống kết nối phát hiện sớm hiện tượng flooding cục bộ (gây rung động đặc trưng), vỡ hạt vật đệm tích lũy và hư hỏng hệ thống đỡ bên trong.
Quan trắc hiệu suất hấp phụ online: Cặp cảm biến VOC analyzer (PID detector) tại đầu vào và đầu ra tháp, tính toán hiệu suất xử lý thời gian thực và phát cảnh báo ngay khi hiệu suất giảm dưới ngưỡng thiết kế – không cần chờ đến lịch quan trắc định kỳ theo quy định.
6. Vật Liệu Và Phụ Kiện – Lựa Chọn Đúng Để Tối Ưu Tuổi Thọ
6.1. Phân Cấp Chất Lượng Vật Liệu Tháp PP
Không phải mọi tháp PP đều có cùng tuổi thọ và khả năng chịu đựng. Sự khác biệt nằm ở cấp nguyên liệu PP sử dụng và quy trình chế tạo:
PP-H (Homopolymer) cấp công nghiệp: Module đàn hồi cao nhất (1.400–1.700 MPa), chịu hóa chất tốt nhất, phù hợp với dung dịch axit và kiềm nồng độ cao, nhiệt độ vận hành đến 90–95°C. Đây là tiêu chuẩn tối thiểu cho tháp hấp phụ công nghiệp vận hành 24/7 trong môi trường ăn mòn.
PP-H stabilized (PP-H ổn định nhiệt và UV): PP-H nguyên chất được bổ sung phụ gia ổn định nhiệt (antioxidant phenolic + phosphite) và phụ gia chống UV (HALS – Hindered Amine Light Stabilizer, carbon black ≥2%). Đây là cấp vật liệu tiêu chuẩn cho tháp lắp đặt ngoài trời hoặc trong môi trường nhiệt độ dao động lớn.
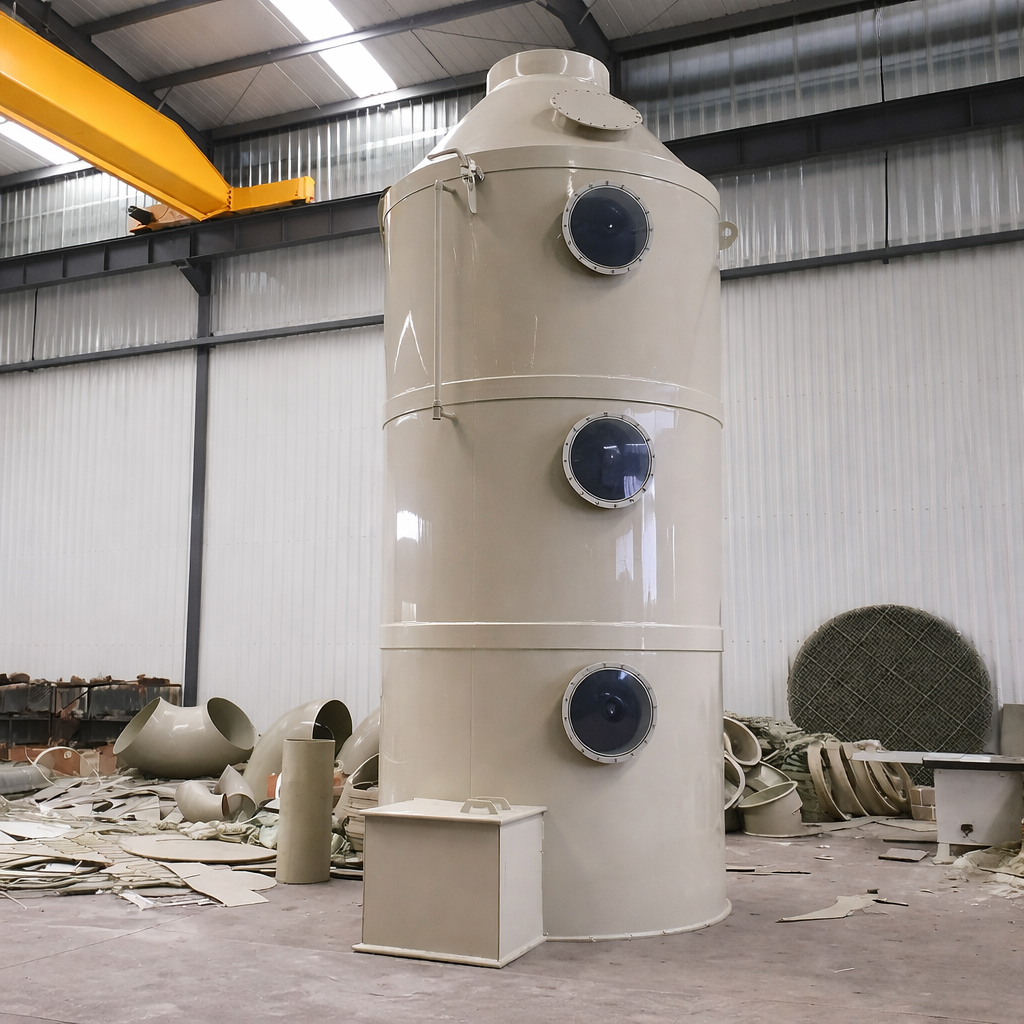
PP-H gia cường sợi thủy tinh (PP-GF – Glass Fiber Reinforced PP): Bổ sung 20–30% sợi thủy tinh ngắn làm tăng độ cứng và giảm hệ số creep đáng kể – phù hợp cho tháp chịu tải trọng cơ học lớn (đường kính > 1.500 mm hoặc chiều cao > 5 m). Tuy nhiên, PP-GF có khả năng kháng hóa chất thấp hơn PP-H thuần do sợi thủy tinh tại bề mặt là điểm khởi phát ăn mòn.
6.2. Vật Đệm PP – Tiêu Chí Lựa Chọn Cho Tuổi Thọ Dài Hạn
Vật đệm nhựa PP trong tháp hấp phụ cần đáp ứng đồng thời các tiêu chí:
Độ bền hóa học (chemical resistance): Kiểm tra tính tương thích với 100% thành phần hóa chất có mặt trong dung dịch tuần hoàn và VOCs hấp phụ, không chỉ thành phần chính. Một tỷ lệ nhỏ dung môi hữu cơ (1–5%) trong dung dịch hấp thụ có thể gây trương nở PP theo thời gian mà không biểu hiện rõ ràng trong thử nghiệm ngắn hạn.
Độ bền cơ học (mechanical strength): Thử nghiệm theo tiêu chuẩn ASTM D6670 (Random Packing Test) để xác định khả năng chịu nén của lớp vật đệm dưới tải trọng của cột chất lỏng và vật đệm phía trên.
Độ ổn định nhiệt (thermal stability): Kiểm tra biến dạng nhiệt (heat distortion temperature – HDT) đảm bảo không biến dạng ở nhiệt độ vận hành tối đa của hệ thống. HDT của PP-H không phụ gia thường là 100–105°C – cần lưu ý khi nhiệt độ vận hành tiệm cận 80–90°C.
Chứng nhận sản xuất và xuất xứ rõ ràng: Yêu cầu nhà cung cấp cung cấp chứng chỉ phân tích nguyên liệu (material test certificate), kết quả thử nghiệm cơ lý và hóa học theo tiêu chuẩn EN 13265 hoặc tương đương.
7. Tối Ưu Hóa Chi Phí Vòng Đời (Life Cycle Cost Optimization)
7.1. Phân Tích Chi Phí Tổng Sở Hữu (TCO – Total Cost of Ownership)
Quyết định đầu tư và vận hành tháp hấp phụ PP nên được đánh giá theo chi phí tổng sở hữu trong 10–15 năm thay vì chỉ tối ưu chi phí mua sắm ban đầu:
Chi phí đầu tư ban đầu (CAPEX): Chiếm 20–35% TCO. Đầu tư vào tháp PP chất lượng cao hơn (PP-H stabilized thay vì PP-H thường) thường tăng CAPEX khoảng 15–25% nhưng kéo dài tuổi thọ lên 40–60%, giảm mạnh OPEX và chi phí thay thế.
Chi phí năng lượng vận hành (energy OPEX): Chiếm 30–45% TCO. Giảm sụt áp trung bình 20 mmH₂O (200 Pa) qua lớp vật đệm tương đương tiết kiệm khoảng 0,8–1,2 kWh/1.000 m³ khí xử lý – số liệu có ý nghĩa đáng kể với hệ thống vận hành liên tục.
Chi phí bảo trì và thay thế vật đệm (maintenance OPEX): Chiếm 15–25% TCO. Đầu tư hệ thống lọc sơ bộ bổ sung (chi phí ~50–80 triệu đồng) thường hoàn vốn trong 12–18 tháng thông qua tiết kiệm chi phí thay vật đệm và vệ sinh tháp định kỳ.
Chi phí tuân thủ pháp lý và quan trắc (compliance OPEX): Chiếm 5–10% TCO nhưng có tác động pháp lý và uy tín doanh nghiệp không thể định lượng bằng tiền.
7.2. Điểm Hòa Vốn Của Đầu Tư Bảo Trì Phòng Ngừa
Theo phân tích kinh tế kỹ thuật thực tiễn:
Đầu tư 500 triệu đồng vào nâng cấp hệ thống tiền xử lý (bộ lọc bụi F8/F9 + bộ tách ẩm + bộ làm mát sơ bộ) cho một hệ thống tháp hấp phụ 15.000 m³/h điển hình có thể mang lại:
- Giảm tần suất thay vật đệm từ 2 lần/năm xuống 1 lần/3 năm → tiết kiệm ~400 triệu đồng/năm.
- Giảm ΔP trung bình 30% → tiết kiệm điện năng quạt ~200 triệu đồng/năm.
- Kéo dài tuổi thọ tháp PP từ 10 năm lên 15–18 năm → hoãn đầu tư thay tháp mới thêm 5–8 năm.
Thời gian hoàn vốn (payback period) của khoản đầu tư bảo trì phòng ngừa: 9–15 tháng – thuộc nhóm đầu tư có tỷ suất sinh lợi cao nhất trong ngân sách vận hành nhà máy.
8. Danh Sách Kiểm Tra Vận Hành (Operational Checklist) Cho Kỹ Sư Phụ Trách
Để thuận tiện áp dụng thực tế, dưới đây là danh sách kiểm tra tóm lược các thông số vận hành quan trọng cần giám sát:
Hàng ngày: Đọc và ghi chép ΔP qua lớp vật đệm; kiểm tra lưu lượng bơm dung dịch; quan sát màu sắc và độ trong của dung dịch tuần hoàn; kiểm tra bằng mắt thường xung quanh chân tháp để phát hiện rò rỉ sớm.
Hàng tuần: So sánh ΔP hiện tại với baseline và xu hướng tuần trước; kiểm tra ΔP qua các bộ lọc bụi; lấy mẫu dung dịch kiểm tra pH nhanh; kiểm tra bề mặt ngoài tháp tại vị trí mối hàn và ống nối.
Hàng tháng: Phân tích đầy đủ dung dịch tuần hoàn (pH, TDS, nồng độ hóa chất, cặn lơ lửng); đo nồng độ chất ô nhiễm đầu ra đánh giá hiệu suất; kiểm tra và vệ sinh bộ tách ẩm; kiểm tra bảo ôn và lớp sơn chống UV nếu có.
Hàng quý: Thực hiện rửa ngược hoặc làm sạch hóa học nếu ΔP tăng >30% baseline; đo độ dày thành tháp bằng siêu âm tại các điểm tiêu chuẩn; kiểm tra toàn bộ bu-lông, gioăng kín, van và bơm hệ thống.
Hàng năm: Dừng máy toàn diện để kiểm tra, làm sạch bên trong, đánh giá vật đệm, thử nghiệm thủy tĩnh và lập báo cáo đánh giá tình trạng kỹ thuật toàn diện làm cơ sở lập kế hoạch bảo trì năm tiếp theo.
Kết Luận
Kiểm soát sụt áp và kéo dài tuổi thọ tháp hấp phụ PP là hai mục tiêu kỹ thuật bổ sung lẫn nhau – không thể tách rời trong chiến lược quản lý vận hành bài bản. Sụt áp tăng không kiểm soát không chỉ tiêu tốn năng lượng mà còn là tác nhân gây ứng suất cơ học tích lũy phá hủy kết cấu tháp PP từ bên trong; ngược lại, tháp PP bị suy giảm cấu trúc do lão hóa nhiệt, UV hay ăn mòn hóa học sẽ không thể duy trì được hiệu suất vận hành ổn định dù hệ thống lọc sơ bộ có tốt đến đâu.
Chìa khóa thành công nằm ở ba trụ cột kỹ thuật đồng bộ: thiết kế đúng từ đầu với lựa chọn vật liệu và vật đệm phù hợp môi trường thực tế; tiền xử lý dòng khí bài bản trước khi vào tháp; và chương trình bảo trì dự phòng có hệ thống dựa trên dữ liệu giám sát liên tục. Doanh nghiệp đầu tư đúng mức vào ba trụ cột này có thể kỳ vọng vận hành hệ thống tháp hấp phụ PP với hiệu suất xử lý ổn định trên 90%, chi phí vận hành thấp hơn 30–40% và tuổi thọ thiết bị kéo dài thêm 5–8 năm so với vận hành thụ động – những con số đủ sức thay đổi đáng kể bài toán kinh tế của toàn bộ hệ thống xử lý môi trường.
Bài viết được biên soạn bởi chuyên gia kỹ thuật hóa công nghiệp và môi trường, tham chiếu các tiêu chuẩn EN 13265 (Plastic Packing Elements), VDI 3674 (Waste Gas Cleaning by Adsorption), ASTM D6670 (Random Packing), DVS 2205 (Welded Thermoplastic Vessels), QCVN 20:2009/BTNMT và tài liệu kỹ thuật của các nhà sản xuất thiết bị xử lý khí thải hàng đầu thế giới.
