
Trong hàng chục năm qua, đường ống thép không gỉ (304L, 316L) và thép carbon đã là lựa chọn mặc định cho hầu hết hệ thống đường ống công nghiệp tại Việt Nam — bất kể môi trường làm việc có thực sự đòi hỏi hay không. Hệ quả là chi phí đầu tư đường ống vượt mức 3–6 lần so với thực sự cần thiết, chi phí bảo dưỡng chống ăn mòn kéo dài suốt vòng đời thiết bị, và hàng trăm sự cố rò rỉ từ pitting corrosion xảy ra đúng ở môi trường mà thép không gỉ vốn không phù hợp — như HCl, HF và các dung dịch clorua nồng độ cao.
Ống nhựa PP kết cấu (Structural Polypropylene Pipe) — tiêu biểu là dòng ống PP-H (Polypropylene Homopolymer) theo tiêu chuẩn ISO 15494, DIN 8077/8078 và DVS 2207 — đại diện cho giải pháp kỹ thuật đã được kiểm chứng bởi hơn 5 thập kỷ ứng dụng công nghiệp tại Đức, Nhật, Hàn Quốc và đang lan rộng mạnh mẽ tại Đông Nam Á: kháng hóa chất vượt trội, tuổi thọ 25–50 năm, chi phí vòng đời thấp hơn thép 3–5 lần trong môi trường ăn mòn, và lắp đặt nhanh hơn thép nhờ hàn nhiệt không cần chứng chỉ hàn kim loại.
Bài viết này phân tích toàn diện, định lượng và thực tiễn về ống nhựa PP kết cấu — từ cấu trúc phân tử quyết định đặc tính cơ lý hóa, hệ thống tiêu chuẩn thiết kế và lắp đặt quốc tế, ứng dụng theo từng ngành công nghiệp cụ thể, đến phân tích chi phí vòng đời (LCC) so sánh với các vật liệu cạnh tranh — cung cấp nền tảng kỹ thuật cho quyết định lựa chọn vật liệu đường ống có căn cứ khoa học và kinh tế.
1. Hiểu Đúng “Kết Cấu” Trong Ống PP Kết Cấu — Không Phải Mọi Ống PP Đều Như Nhau
1.1. Phân loại ống nhựa PP theo cấp độ ứng dụng
Thuật ngữ “ống PP” trên thị trường Việt Nam đang bị dùng rất không nhất quán — bao gồm cả ống PP dân dụng (cấp nước sinh hoạt, nhiệt độ 60°C), ống PP-R (PPR pipe, cấp nước nóng lạnh trong nhà) và ống PP kết cấu công nghiệp (PP-H, PP-B, PP-EL). Ba loại này khác nhau hoàn toàn về cấu trúc polymer, thông số cơ học và phạm vi ứng dụng:
Phân loại PP theo lập thể hóa học (tacticity):
- Isotactic PP (iPP): Nhóm methyl (–CH₃) sắp xếp đồng phía trong không gian dọc theo mạch polymer → kết tinh cao (55–70%), cứng, chịu lực tốt. Đây là cơ sở của PP-H (Polypropylene Homopolymer) — vật liệu ống kết cấu công nghiệp.
- Syndiotactic PP (sPP): Nhóm methyl xen kẽ hai bên mạch → kết tinh trung bình (30–40%), cứng vừa, dai hơn iPP. Ít dùng trong ống công nghiệp.
- Atactic PP (aPP): Nhóm methyl phân bố ngẫu nhiên → vô định hình, mềm như cao su → không dùng làm ống; dùng làm phụ gia cho nhựa đường.
Các grade nhựa PP ứng dụng đường ống công nghiệp:
| Grade | Tên đầy đủ | Cấu trúc | Module đàn hồi (MPa) | Nhiệt độ max liên tục | Ứng dụng chính |
|---|---|---|---|---|---|
| PP-H | Polypropylene Homopolymer | iPP thuần 100% | 1.300–1.600 | 80°C | Đường ống hóa chất công nghiệp, tháp PP, bể PP |
| PP-R | Polypropylene Random Copolymer | iPP + 2–5% ethylene | 800–1.000 | 70°C | Ống nước nóng lạnh trong nhà, cấp nước |
| PP-B | Polypropylene Block Copolymer | iPP + 5–15% PE block | 700–900 | 60°C | Ống thoát nước công nghiệp, hộp kỹ thuật |
| PP-EL | PP Electrostatic (tĩnh điện) | PP-H + chất dẫn điện | 1.200–1.500 | 70°C | Vùng ATEX Zone 1/2, môi trường dễ cháy nổ |
Ống PP kết cấu công nghiệp (Structural Industrial PP Pipe) = ống PP-H theo tiêu chuẩn ISO 15494 và DIN 8077/8078. Các tiêu chuẩn này quy định chặt chẽ nguyên liệu, kích thước, dung sai và phương pháp thử nghiệm — phân biệt hoàn toàn với ống PP dân dụng không có yêu cầu tương đương.
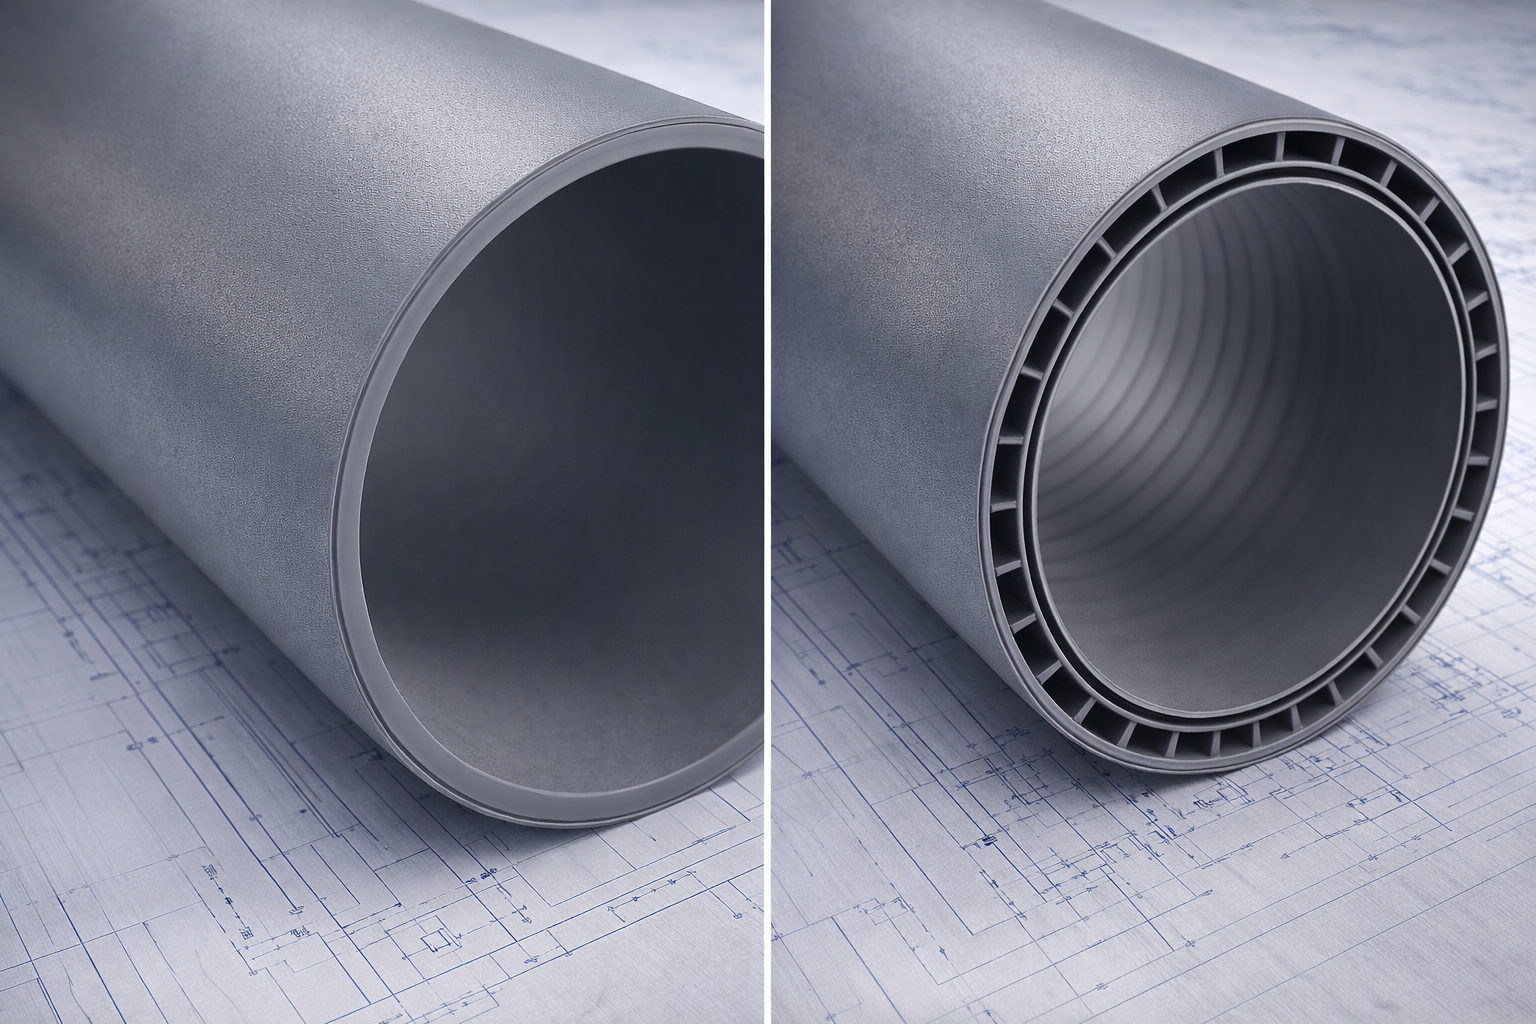
1.2. Cấu trúc vi mô của PP-H — Nền tảng của đặc tính kỹ thuật vượt trội
Cấu trúc bán tinh thể (Semi-crystalline Structure):
PP-H isotactic là polymer bán tinh thể với hai vùng cấu trúc đồng tồn tại:
- Vùng tinh thể (Crystalline lamellae): Chiếm 55–70% thể tích, là các phiến tinh thể PP xếp song song với độ dài 10–30 nm, nhóm thành cấu trúc cầu tinh (spherulite) đường kính 5–50 μm. Vùng tinh thể cung cấp: độ cứng, module đàn hồi, kháng hóa chất.
- Vùng vô định hình (Amorphous regions): Chiếm 30–45% thể tích, là các chuỗi polymer không có trật tự nằm giữa các phiến tinh thể. Vùng vô định hình cung cấp: độ dai, đàn hồi, khả năng hàn nhiệt.
Tại sao PP-H kháng hóa chất tốt hơn nhiều so với thép?
Hóa chất ăn mòn (acid, kiềm, muối) tấn công vật liệu theo cơ chế hóa học — phá vỡ liên kết hóa học hoặc cấu trúc tinh thể. Với PP-H:
- Mạch chính C–C không phân cực (non-polar): Liên kết C–C trong mạch chính PP-H có năng lượng liên kết ~347 kJ/mol và không có cực điện tích — acid vô cơ (H⁺, Cl⁻, SO₄²⁻) không có cơ chế hóa học để tấn công trực tiếp. So với thép: Fe và Cr trong thép phản ứng điện hóa với H⁺ và Cl⁻ theo cơ chế oxy hóa khử.
- Không có ion kim loại phản ứng: Thép và thép không gỉ bị ăn mòn vì chứa Fe, Cr, Ni — các kim loại chuyển tiếp có orbital d trống tham gia phản ứng với chất oxy hóa. PP-H chứa 100% C và H — không có kim loại chuyển tiếp.
- Vùng tinh thể là rào cản khuếch tán: Phân tử hóa chất khuếch tán qua PP chủ yếu qua vùng vô định hình — vùng tinh thể đặc chắc không cho phân tử lớn đi qua. Độ kết tinh 55–70% tạo “mê cung” khuếch tán làm chậm đáng kể tốc độ thẩm thấu hóa chất.
2. Thông Số Kỹ Thuật Định Lượng Ống PP-H Kết Cấu
2.1. Bảng thông số cơ lý hóa đầy đủ — Dữ liệu thiết kế chuẩn
| Thông số | Đơn vị | Giá trị PP-H | Phương pháp đo | Ghi chú |
|---|---|---|---|---|
| Cơ học | ||||
| Khối lượng riêng | g/cm³ | 0,905–0,910 | ISO 1183 | Thấp nhất trong các ống công nghiệp |
| Module đàn hồi (kéo) | MPa | 1.300–1.600 | ISO 527 | Đủ cứng cho đường ống áp lực |
| Ứng suất chảy (tensile yield) | MPa | 32–38 | ISO 527 | Cơ sở tính chiều dày thành ống |
| Độ bền kéo đứt | MPa | 30–35 | ISO 527 | |
| Độ giãn dài khi đứt | % | 100–500 | ISO 527 | Dẻo dai, không giòn đứt đột ngột |
| Độ bền va đập (Charpy, 23°C) | kJ/m² | 6–10 | ISO 179 | Chấp nhận được ở nhiệt độ phòng |
| Độ bền va đập (Charpy, 0°C) | kJ/m² | 2–5 | ISO 179 | Giảm ở nhiệt độ thấp — lưu ý |
| Độ cứng (Shore D) | — | 65–72 | ISO 868 | |
| Creep modulus (1000h, 23°C) | MPa | 400–600 | ISO 899 | Quan trọng cho thiết kế bể và ống chịu tải dài hạn |
| Nhiệt học | ||||
| Nhiệt độ nóng chảy | °C | 163–168 | ISO 11357 | |
| Nhiệt độ thủy tinh hóa (T_g) | °C | −10 đến 0 | ISO 11357 | Dưới T_g → tăng giòn |
| Hệ số giãn nở nhiệt α | mm/(m·K) | 0,150–0,180 | ISO 11359 | 10–12× thép → quan trọng cho thiết kế |
| Dẫn nhiệt λ | W/(m·K) | 0,22–0,24 | ISO 8302 | Thấp → cách nhiệt tốt nhưng khó tản nhiệt |
| Nhiệt dung riêng c_p | J/(kg·K) | 1.800–2.000 | — | |
| Điện học | ||||
| Điện trở suất khối | Ω·cm | 10¹⁶–10¹⁸ | IEC 60093 | Cách điện tốt — cần PP-EL ở vùng ATEX |
| Quang học | ||||
| Màu tiêu chuẩn | — | Trắng đục tự nhiên | — | Có thể pha màu xám, đen (UV stabilized) |
| Môi trường | ||||
| Hệ số chống oxy hóa ban đầu OIT | phút | ≥ 20 (standard); ≥ 40 (premium) | ISO 11357-6 | Chỉ số tuổi thọ quan trọng nhất |
| Nhiệt độ vận hành max liên tục | °C | 80 | DVS 2205 | Với hệ số an toàn SF = 3,0 |
| Nhiệt độ vận hành max ngắn hạn | °C | 95 | DVS 2205 | < 100 giờ/năm |
| Tuổi thọ thiết kế (ISO 9080) | năm | 25–50 | ISO 9080 | Tùy nhiệt độ và áp suất vận hành |
2.2. Hệ thống kích thước SDR — Ống và áp suất vận hành
SDR (Standard Dimension Ratio) là tỷ lệ giữa đường kính ngoài (d_e) và chiều dày thành ống tối thiểu (e):
SDR = d_e / e_min
SDR nhỏ hơn → thành ống dày hơn → áp suất vận hành cao hơn (MOP — Maximum Operating Pressure):
MOP = 2 × σ_allowable / (SDR − 1) (tính theo bar)
Với σ_allowable là ứng suất thiết kế cho phép (MPa) tính từ ứng suất chảy có hiệu chỉnh hệ số an toàn, hệ số nhiệt độ f_T và hệ số bền mối hàn f_w.
Bảng MOP theo SDR cho ống PP-H tại T = 20°C (σ_allowable = 10,7 MPa, f_w = 0,8, SF = 3,0):
| SDR | Chiều dày thành (e_min) | MOP tại 20°C (bar) | MOP tại 40°C (bar) | MOP tại 60°C (bar) | MOP tại 80°C (bar) |
|---|---|---|---|---|---|
| SDR 7,4 | d_e / 7,4 | 22,9 | 19,9 | 15,6 | 11,4 |
| SDR 11 | d_e / 11 | 14,0 | 12,2 | 9,5 | 6,9 |
| SDR 17 | d_e / 17 | 8,7 | 7,6 | 5,9 | 4,3 |
| SDR 21 | d_e / 21 | 6,9 | 6,0 | 4,7 | 3,4 |
| SDR 26 | d_e / 26 | 5,5 | 4,8 | 3,7 | 2,7 |
| SDR 33 | d_e / 33 | 4,3 | 3,7 | 2,9 | 2,1 |
Lưu ý: MOP tại nhiệt độ cao tính với hệ số giảm bền f_T từ DVS 2205-1.
Bảng kích thước ống PP-H theo DN (Nominal Diameter):
| DN | d_e (mm) | e_min SDR 11 (mm) | e_min SDR 17 (mm) | Trọng lượng (kg/m) SDR 11 | Ứng dụng điển hình |
|---|---|---|---|---|---|
| DN 20 | 25 | 2,3 | 1,5 | 0,13 | Đường ống nhỏ, lấy mẫu, drain |
| DN 25 | 32 | 2,9 | 1,9 | 0,21 | Đường ống instrument, drain |
| DN 32 | 40 | 3,7 | 2,4 | 0,34 | Đường ống cỡ nhỏ, bơm định lượng |
| DN 40 | 50 | 4,6 | 3,0 | 0,52 | Đường ống tuần hoàn nhỏ |
| DN 50 | 63 | 5,8 | 3,8 | 0,83 | Đường ống tuần hoàn trung bình |
| DN 65 | 75 | 6,8 | 4,5 | 1,17 | Đường ống cấp hóa chất |
| DN 80 | 90 | 8,2 | 5,4 | 1,68 | Đường ống chính nhà máy nhỏ |
| DN 100 | 110 | 10,0 | 6,6 | 2,49 | Đường ống chính phổ biến nhất |
| DN 125 | 140 | 12,7 | 8,4 | 4,01 | Đường ống chính nhà máy lớn |
| DN 150 | 160 | 14,5 | 9,6 | 5,22 | Đường ống manifold, header |
| DN 200 | 200 | 18,2 | 11,9 | 8,15 | Đường ống chính lớn |
| DN 250 | 250 | 22,7 | 14,8 | 12,72 | Đường ống thoát lớn, header chính |
| DN 315 | 315 | 28,6 | 18,7 | 20,18 | Đường ống riser, đường ống chính nhà máy |
2.3. Ma trận kháng hóa chất PP-H — 6 vật liệu × 20 hóa chất phổ biến
Thang đánh giá:
✅ Tương thích tốt (< 10% thay đổi tính chất sau 365 ngày tiếp xúc ở T_max)
⚠️ Tương thích có điều kiện (cần giới hạn nhiệt độ hoặc nồng độ)
❌ Không tương thích (suy giảm tính chất > 20% hoặc bị phá hủy)
| Hóa chất | Nồng độ | PP-H | HDPE PE100 | PVC-U | PVDF | Thép 316L | Thép carbon |
|---|---|---|---|---|---|---|---|
| HCl | 5–37% | ✅ | ✅ | ✅ (< 50°C) | ✅ | ⚠️ | ❌ |
| HCl | > 37% | ✅ | ✅ | ❌ | ✅ | ❌ | ❌ |
| H₂SO₄ | 5–50% | ✅ | ✅ | ✅ (< 50°C) | ✅ | ⚠️ | ❌ |
| H₂SO₄ | 50–98% | ❌ | ❌ | ❌ | ✅ | ✅ | ❌ |
| HF | 5–40% | ✅ | ✅ | ❌ | ✅ | ❌ | ❌ |
| HNO₃ | < 10% | ⚠️ | ⚠️ | ✅ (loãng) | ✅ | ✅ | ❌ |
| HNO₃ | > 15% | ❌ | ❌ | ❌ | ✅ | ✅ | ❌ |
| H₃PO₄ | đến 85% | ✅ | ✅ | ✅ | ✅ | ✅ | ❌ |
| NaOH | 5–50% | ✅ | ✅ | ✅ | ✅ | ✅ | ❌ |
| NH₃ dung dịch | đến 28% | ✅ | ✅ | ⚠️ | ✅ | ✅ | ⚠️ |
| NaOCl (Javel) | đến 15% | ⚠️ | ⚠️ | ⚠️ | ✅ | ⚠️ | ❌ |
| H₂O₂ | đến 30% | ⚠️ | ⚠️ | ❌ | ✅ | ⚠️ | ❌ |
| FeCl₃ | đến 40% | ✅ | ✅ | ✅ | ✅ | ❌ | ❌ |
| CrO₃ (mạ crom) | 150–400 g/L | ✅ | ⚠️ | ❌ | ✅ | ❌ | ❌ |
| NiSO₄/NiCl₂ | d.dịch mạ | ✅ | ✅ | ✅ | ✅ | ✅ | ❌ |
| ZnSO₄/ZnCl₂ | d.dịch mạ | ✅ | ✅ | ✅ | ✅ | ✅ | ❌ |
| NaCN pH>11 | đến 20% | ✅ | ✅ | ⚠️ | ✅ | ✅ | ⚠️ |
| Cl₂ dung dịch | đến 5% | ⚠️ | ⚠️ | ❌ | ✅ | ❌ | ❌ |
| Methanol/Ethanol | đến 50% | ✅ | ✅ | ⚠️ | ✅ | ✅ | ✅ |
| Toluene/Xylene (VOC) | > 20% | ❌ | ❌ | ❌ | ✅ | ✅ | ✅ |
Kết luận từ ma trận: PP-H có vùng tương thích tối ưu rõ ràng: acid vô cơ loãng đến trung bình (HCl, H₂SO₄, HF, H₃PO₄), kiềm vô cơ (NaOH, NH₃), muối vô cơ và dung dịch mạ điện — đây chính xác là môi trường phổ biến nhất trong nhà máy hóa chất, mạ điện và xử lý nước tại Việt Nam. PP-H không phù hợp với VOC phân cực, H₂SO₄ đặc và HNO₃ đặc.
3. Hệ Thống Tiêu Chuẩn Thiết Kế Ống PP Kết Cấu — Khung Pháp Lý Kỹ Thuật Quốc Tế
3.1. Tiêu chuẩn sản phẩm — Yêu cầu nguyên liệu và kích thước
ISO 15494:2015 — Tiêu chuẩn quốc tế cho ống nhựa hệ thống công nghiệp:
ISO 15494 quy định yêu cầu kỹ thuật cho ống và phụ kiện nhựa nhiệt dẻo (bao gồm PP, HDPE, PVDF) dùng trong hệ thống đường ống công nghiệp. Các yêu cầu chính:
- Vật liệu phải có xác nhận phù hợp ISO 9080 (thử nghiệm tuổi thọ dài hạn dưới áp suất nước tại nhiều nhiệt độ)
- Kích thước và dung sai chiều dày thành theo bảng SDR tiêu chuẩn
- Thử nghiệm áp suất thủy tĩnh ngắn hạn (short-term) và dài hạn (long-term)
- Hướng dẫn ghép nối và lắp đặt phù hợp
DIN 8077 / DIN 8078 — Tiêu chuẩn Đức cho ống PP:
DIN 8077 quy định kích thước và khối lượng ống PP; DIN 8078 quy định điều kiện thử nghiệm chung. Đây là bộ tiêu chuẩn gốc được tham chiếu rộng rãi nhất trong công nghiệp hóa chất châu Âu và khu vực Đông Nam Á học theo.
EN 12201 — Tiêu chuẩn châu Âu bổ sung:
Áp dụng cho ống PP dùng trong hệ thống dẫn nước, bao gồm yêu cầu vệ sinh thực phẩm (food grade) cho ứng dụng nước uống và thực phẩm.
3.2. Tiêu chuẩn thiết kế — Tính toán kết cấu và áp suất
DVS 2205-1 — Tính toán chiều dày thành bể và đường ống PP:
Tiêu chuẩn kỹ thuật của DVS (Deutscher Verband für Schweißen — Hiệp hội Hàn Đức) quy định phương pháp tính toán kết cấu đường ống và bể chứa PP-H, HDPE:
Công thức tính chiều dày thành ống theo áp suất vận hành:
e_min = (MOP × d_e) / (2 × σ_allowable × f_T × f_w + MOP)
Với:
- e_min: Chiều dày thành tối thiểu (mm)
- MOP: Áp suất vận hành tối đa (MPa)
- d_e: Đường kính ngoài (mm)
- σ_allowable: Ứng suất thiết kế = σ_ref / SF = 32/3,0 = 10,7 MPa (với PP-H tại 20°C)
- f_T: Hệ số giảm bền nhiệt độ (Temperature Derating Factor)
- f_w: Hệ số bền mối hàn (Weld Factor): 0,8 cho butt fusion đúng DVS 2207
Bảng hệ số f_T cho PP-H theo DVS 2205-1:
| T_vận_hành (°C) | f_T | σ_allowable(T) (MPa) |
|---|---|---|
| 20 | 1,00 | 10,7 |
| 30 | 0,93 | 9,9 |
| 40 | 0,87 | 9,3 |
| 50 | 0,80 | 8,6 |
| 60 | 0,72 | 7,7 |
| 70 | 0,63 | 6,7 |
| 80 | 0,53 | 5,7 |
Ví dụ tính chiều dày thành ống PP-H DN100 (d_e = 110mm), MOP = 4 bar = 0,4 MPa, T = 60°C:
e_min = (0,4 × 110) / (2 × 10,7 × 0,72 × 0,8 + 0,4) = 44 / (12,37 + 0,4) = 3,4mm
Chọn SDR 17 (e = 110/17 = 6,5mm) — dư biên an toàn tốt cho áp suất 4 bar tại 60°C.
3.3. Tiêu chuẩn thi công hàn — DVS 2207 và DVS 2212
DVS 2207 — Quy trình hàn nhựa nhiệt dẻo:
DVS 2207 là bộ tiêu chuẩn kỹ thuật toàn diện nhất cho hàn nhựa nhiệt dẻo, gồm các phần:
- DVS 2207-1: Hàn đối đầu nhiệt (Heated Tool Butt Fusion) — phổ biến nhất cho ống DN > 63mm
- DVS 2207-11: Hàn khớp nối nhiệt (Heated Tool Socket Fusion) — cho ống DN 16–63mm
- DVS 2207-15: Hàn khớp điện nhiệt (Electrofusion) — cho mọi DN, đặc biệt ứng dụng áp lực cao và sửa chữa trong không gian hạn chế
- DVS 2207-4: Hàn đùn (Extrusion Welding) — cho hàn tấm PP, bể và sửa chữa đường ống
DVS 2212 — Chứng chỉ thợ hàn nhựa:
Quy định chương trình đào tạo và chứng nhận thợ hàn nhựa nhiệt dẻo. Các dự án đường ống PP công nghiệp yêu cầu thợ hàn có chứng chỉ DVS 2212:
- DVS 2212-1: Chứng chỉ hàn butt fusion và socket fusion
- DVS 2212-3: Chứng chỉ hàn đùn (extrusion welding)
Không có tiêu chuẩn tương đương của Việt Nam cho hàn nhựa nhiệt dẻo công nghiệp — các dự án công nghiệp nghiêm túc tại Việt Nam hiện đang áp dụng DVS 2212 trực tiếp.
4. Tính Chất Nhiệt Học Đặc Biệt — Hệ Số Giãn Nở Nhiệt Và Thiết Kế Compensator
4.1. Hệ số giãn nở nhiệt PP-H — Yếu tố thiết kế quan trọng nhất bị bỏ qua
Hệ số giãn nở nhiệt tuyến tính của PP-H:
α_PP = 0,150–0,180 mm/(m·K) — điển hình dùng 0,165 mm/(m·K) trong thiết kế
So sánh với các vật liệu khác:
| Vật liệu | α (mm/(m·K)) | Bội số so với PP-H |
|---|---|---|
| PP-H | 0,165 | 1,0× (cơ sở) |
| HDPE PE100 | 0,200 | 1,2× |
| PVC-U | 0,080 | 0,48× |
| Thép carbon | 0,012 | 0,07× |
| Thép 316L | 0,016 | 0,10× |
| Đồng | 0,017 | 0,10× |
| Nhôm | 0,024 | 0,14× |
PP-H giãn nở nhiều hơn thép 10–12 lần. Đây là thực tế kỹ thuật quan trọng nhất phân biệt thiết kế đường ống PP với đường ống thép — và cũng là nguồn gốc của 70% sự cố đường ống PP tại công trường Việt Nam do bỏ qua trong thiết kế và thi công.
Tính toán độ giãn dài nhiệt:
ΔL = α × L × ΔT
Ví dụ thực tế: Đoạn ống PP-H DN100, chiều dài L = 15m, vận hành T từ 15°C (mùa đông tắt máy) đến 60°C (vận hành):
ΔL = 0,165 × 15 × (60 − 15) = 0,165 × 15 × 45 = 111 mm ≈ 11,1 cm
Ống PP-H dài 15m giãn thêm 11cm khi nhiệt độ tăng 45°C. Nếu hai đầu ống đều được cố định cứng (fixed anchor) mà không có bù giãn nở → ứng suất nén tích tụ trong ống → oằn ống (buckling) hoặc mặt bích kết nối bị kéo méo → rò rỉ.
4.2. Năm giải pháp bù giãn nở nhiệt cho đường ống PP-H
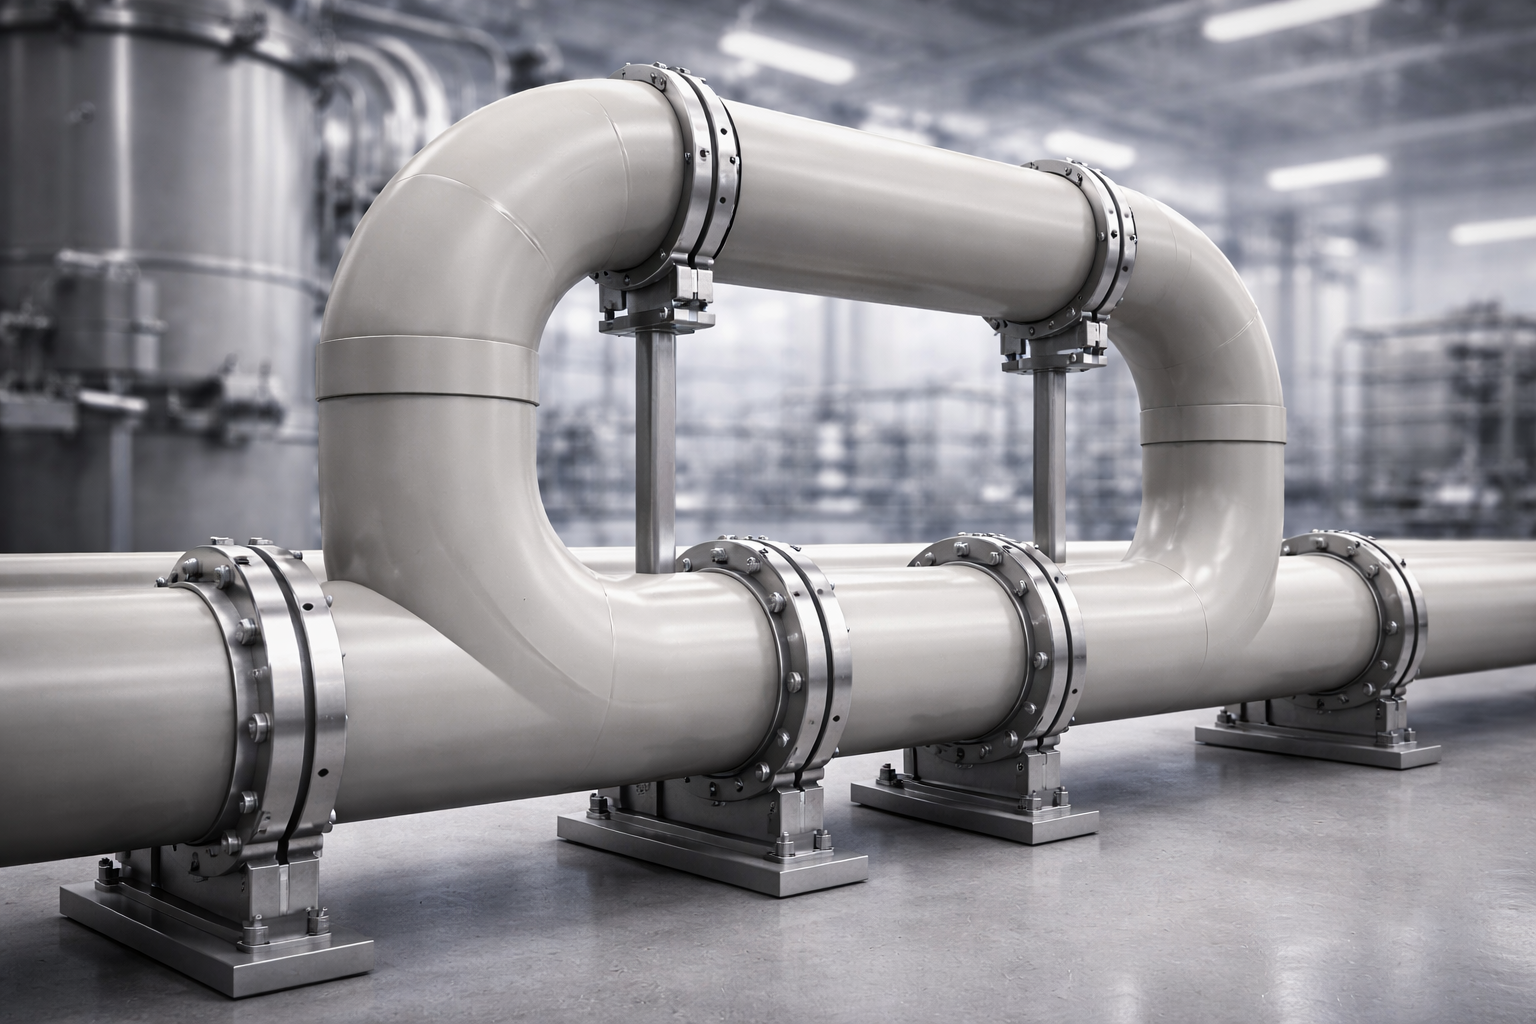
Giải pháp 1 — Expansion Loop (Vòng bù giãn nở hình chữ U):
Phổ biến nhất, chi phí thấp nhất, không có bộ phận cơ khí chuyển động → không cần bảo dưỡng.
Công thức tính chiều dài cánh tay expansion loop:
L_arm = K × √(D_o × ΔL)
Với K = 20–25 (hệ số phụ thuộc vật liệu và tải cho phép), D_o là đường kính ngoài ống (m), ΔL là độ giãn dài cần bù (m).
Ví dụ: DN100 (D_o = 0,110m), ΔL = 0,111m:
L_arm = 22 × √(0,110 × 0,111) = 22 × √0,01221 = 22 × 0,1105 = 2,43m
Expansion loop hình chữ U có 2 cánh tay mỗi bên dài 2,43m → ống PP-H bù được 111mm giãn nở nhiệt mà không tích tụ ứng suất quá giới hạn thiết kế.
Giải pháp 2 — Offset Loop (Chữ Z, S):
Khi không gian không cho phép loop chữ U, dùng offset Z-shape hoặc S-shape. Nguyên lý tương tự, tính chiều dài cánh tay theo cùng công thức với K = 25–30 (hệ số lớn hơn do ứng suất uốn phức tạp hơn).
Giải pháp 3 — Expansion Bellows (Khớp nối bù giãn nở kiểu xếp):
Khớp nối bellows (accordion joint) PP-H hoặc PTFE lắp vào đường ống hấp thụ giãn nở theo phương trục. Ưu điểm: tiết kiệm không gian so với expansion loop. Nhược điểm: có tuổi thọ giới hạn (mỗi chu kỳ giãn nở làm suy giảm vật liệu bellows dần), cần thay thế mỗi 5–10 năm. Áp dụng khi không gian thực sự hạn chế.
Giải pháp 4 — Slide Joints (Khớp nối trượt):
Đầu nối trượt (slide collar joint) PP-H cho phép ống trượt dọc trục trong gioăng PTFE hoặc EPDM trong khi vẫn giữ kín. Áp dụng cho đường ống áp thấp (< 4 bar) và không gian hạn chế. Cần bảo dưỡng gioăng định kỳ.
Giải pháp 5 — Thiết kế hệ thống anchor và guide đúng kỹ thuật:
Không phải giải pháp bù giãn nở riêng biệt mà là hệ thống phân phối ứng suất từ giãn nở đến các điểm thoát nạp (expansion loop hoặc fixed point). Thiết kế đúng anchor và guide là yếu tố then chốt để expansion loop hoạt động như tính toán:
- Fixed Anchor: Cố định cứng ống tại hai đầu đoạn có expansion loop — giãn nở chỉ đi vào loop, không đi ngược lại
- Guide: Cố định ống theo phương xuyên tâm nhưng cho phép trượt dọc trục — định hướng giãn nở vào đúng expansion loop
- Sliding Support (gối đỡ trượt): Giữ ống khỏi sụp đổ dưới trọng lượng nhưng không hạn chế chuyển động dọc trục
Quy tắc khoảng cách gối đỡ ống PP-H:
| DN | Khoảng cách gối đỡ tối đa tại T = 20°C | Tại T = 40°C | Tại T = 60°C |
|---|---|---|---|
| DN 20 (d25) | 0,9 m | 0,8 m | 0,7 m |
| DN 32 (d40) | 1,2 m | 1,0 m | 0,9 m |
| DN 50 (d63) | 1,5 m | 1,3 m | 1,1 m |
| DN 80 (d90) | 1,8 m | 1,6 m | 1,4 m |
| DN 100 (d110) | 2,1 m | 1,8 m | 1,5 m |
| DN 150 (d160) | 2,5 m | 2,2 m | 1,9 m |
| DN 200 (d200) | 2,8 m | 2,5 m | 2,1 m |
| DN 250 (d250) | 3,2 m | 2,8 m | 2,4 m |
| DN 315 (d315) | 3,6 m | 3,1 m | 2,7 m |
Gối đỡ bổ sung ngay tại van, mặt bích và phụ kiện nặng (khoảng cách ≤ 0,5m về mỗi phía).
5. Kỹ Thuật Hàn Ống PP — Nền Tảng Của Hệ Thống Đường Ống Bền
5.1. Hàn đối đầu nhiệt (Butt Fusion) DVS 2207-1 — Phương pháp chính cho DN > 63mm
Nguyên lý: Hai đầu ống PP được ép đồng thời lên tấm nung nóng (heating plate) ở nhiệt độ 210°C ± 10°C → bề mặt PP nóng chảy → tháo tấm nung → ép hai đầu nóng chảy vào nhau dưới áp suất → polymer khuếch tán và liên kết → làm nguội → mối hàn một khối (monolithic joint).
6 giai đoạn hàn butt fusion chuẩn DVS 2207-1:
Giai đoạn 1 — Làm sạch và chuẩn bị bề mặt:
- Lau sạch đầu ống bằng vải sạch tẩm isopropanol IPA (không dùng acetone — hòa tan PP)
- Gá ống vào máy hàn, kiểm tra độ đồng trục (misalignment ≤ 10% chiều dày thành)
Giai đoạn 2 — Facing (Phay phẳng bề mặt hàn):
- Dùng dao phay (facing tool) tích hợp trong máy hàn để phay phẳng hai đầu ống đến khi bề mặt PP phát sáng đều
- Khe hở tối đa giữa hai mặt phay: ≤ 0,3mm (kiểm tra bằng thước lá / feeler gauge)
- Loại bỏ phoi PP bằng bàn tay sạch — không dùng giẻ bẩn
Giai đoạn 3 — Heating (Gia nhiệt):
| Thông số | Giá trị |
|---|---|
| Nhiệt độ tấm nung | 210°C ± 10°C |
| Áp suất gia nhiệt p₁ | 0,15 N/mm² (đủ để tạo tiếp xúc đều) |
| Thời gian gia nhiệt t₁ | Tra bảng theo chiều dày thành e |
Bảng thời gian gia nhiệt t₁ (giây) theo chiều dày thành e (mm):
| e (mm) | t₁ (giây) | Chiều cao bead khi kết thúc gia nhiệt |
|---|---|---|
| 4,0 | 40 | 0,5 mm |
| 5,0 | 50 | 0,5 mm |
| 6,0 | 60 | 1,0 mm |
| 8,0 | 80 | 1,0 mm |
| 10,0 | 100 | 1,5 mm |
| 12,0 | 120 | 1,5 mm |
| 16,0 | 160 | 2,0 mm |
| 20,0 | 200 | 2,0 mm |
| 28,0 | 280 | 2,5 mm |
Giai đoạn 4 — Changeover (Chuyển đổi):
Rút tấm nung ra nhanh và ép hai đầu ống vào nhau trong thời gian tối đa t₂:
| Đường kính DN | t₂_max (giây) |
|---|---|
| DN ≤ 63 | 5 |
| DN 75–160 | 6–8 |
| DN 200–315 | 8–10 |
| DN > 315 | 10–12 |
Thời gian changeover quá lâu → bề mặt PP nguội một phần → mối hàn “cold weld” — lỗi hàn nguy hiểm nhất, không phát hiện được bằng mắt thường.
Giai đoạn 5 — Joining Pressure (Áp suất nối):
Sau khi ép hai đầu nóng chảy vào nhau, duy trì áp suất:
p₂ = 0,15 N/mm² (bằng p₁)
Thời gian tăng áp từ 0 → p₂: theo bảng t₃ (5–25 giây tùy DN). Áp suất quá cao → bead bị ép méo, polymer thoát ra quá nhiều → mối hàn yếu (“overpressure fusion”). Áp suất quá thấp → không đủ liên kết polymer → mối hàn rỗng.
Giai đoạn 6 — Cooling (Làm nguội):
Duy trì áp suất p₂ trong suốt thời gian làm nguội t₄:
| DN | t₄_min (phút) |
|---|---|
| DN ≤ 63 | 6 |
| DN 75–110 | 8–10 |
| DN 125–200 | 12–18 |
| DN 250–315 | 20–30 |
| DN > 315 | Theo tính toán |
Tuyệt đối không mở kẹp máy hàn trước khi hết t₄ — ống chưa nguội đủ sẽ bị kéo lệch, gây ứng suất dư lớn trong mối hàn.
Kiểm tra bead (mối hàn) sau hàn:
| Thông số bead | Công thức | Ví dụ e = 10mm |
|---|---|---|
| Chiều cao bead tối thiểu h_min | h_min = 0,5 + 0,1×e | 1,5 mm |
| Chiều cao bead tối đa h_max | h_max = 1,0 + 0,6×e | 7,0 mm |
| Chiều rộng bead | 2–5× h (bead không quá hẹp) | 3–35 mm |
| Đối xứng | Bead hai bên ống phải đều nhau, không lệch quá 20% | |
| Liên tục | Bead liên tục 360° quanh chu vi, không có khoảng gián đoạn |
7 lỗi hàn butt fusion phổ biến và cách nhận biết:
| Lỗi hàn | Nguyên nhân | Nhận biết trực quan | Hệ quả |
|---|---|---|---|
| Cold weld | Changeover quá lâu hoặc nhiệt độ tấm nung thấp | Bead nhỏ, không đều, màu trắng đục | Mối hàn có lực bám thấp — hỏng sớm |
| Overpressure fusion | Áp suất p₂ quá cao | Bead rất cao, bị ép méo, có vết nứt ở rãnh giữa bead | Ứng suất tập trung tại chân bead |
| Misalignment | Hai đầu ống không đồng trục | Bead lệch, thành ống lệch | Ứng suất uốn bổ sung tại mối hàn |
| Gap không đều | Facing không phẳng, phoi PP còn lại | Bead không đều theo chu vi | Mối hàn yếu cục bộ |
| Contamination weld | Bề mặt bị dầu/mỡ/bụi | Bead có vết đốm màu | LOF (Lack of Fusion) cục bộ |
| Narrow/thin bead | Nhiệt độ tấm nung thấp, thời gian gia nhiệt ngắn | Bead thấp hơn h_min | Không đủ vật liệu liên kết |
| Hàn ngoài trời gió | Gió làm nguội bề mặt trước khi joining | Bead không đều, hướng gió | Cold weld phía gió |
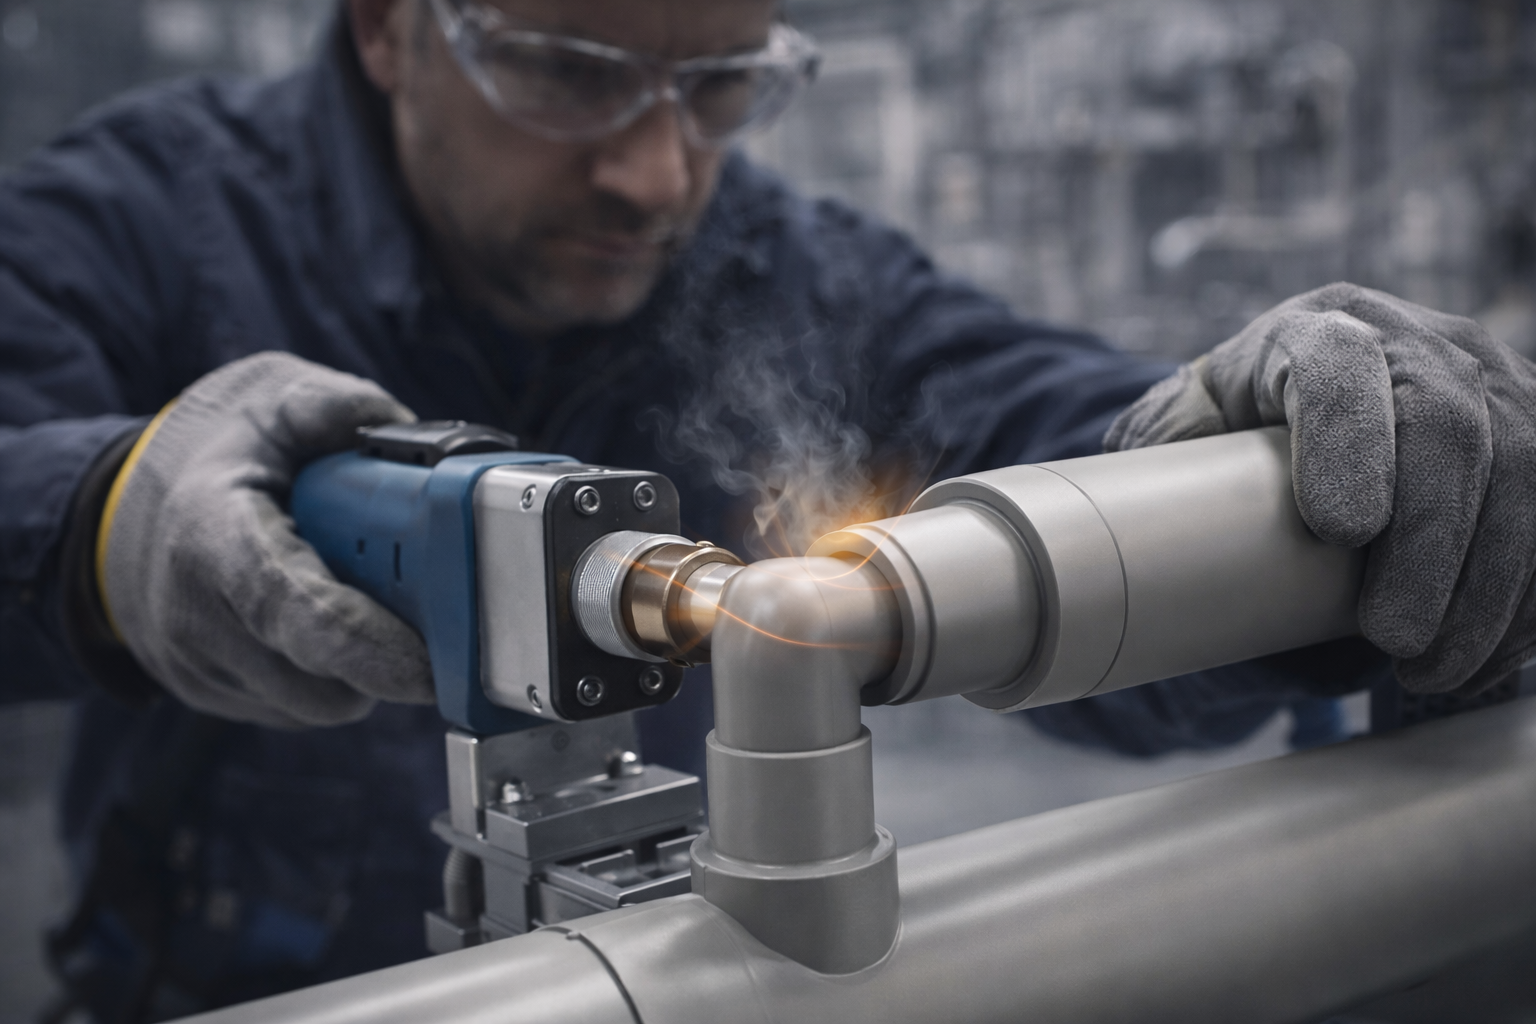
5.2. Hàn socket fusion DVS 2207-11 — Cho DN ≤ 63mm
Socket fusion dùng một công cụ nung nóng (spigot end và socket end riêng biệt cho từng DN) nung nóng đồng thời đầu ống và socket phụ kiện ở 260°C ± 10°C → lắp ghép ngay sau khi rút dụng cụ → không xoay → làm nguội.
Thời gian nung nóng t_heat, ghép t_process và làm nguội t_cool theo DVS 2207-11:
| DN | t_heat (giây) | t_process_max (giây) | t_cool (phút) |
|---|---|---|---|
| 20 | 5 | 4 | 2 |
| 25 | 7 | 4 | 2 |
| 32 | 8 | 4 | 4 |
| 40 | 12 | 6 | 4 |
| 50 | 18 | 6 | 6 |
| 63 | 24 | 8 | 8 |
5.3. Hàn điện (Electrofusion) DVS 2207-15 — Linh hoạt nhất, dùng mọi DN
Khớp nối electrofusion PP-H chứa dây điện trở đúc sẵn bên trong — khi cấp điện theo thông số của nhà sản xuất (thường 8–48V, 40–300 giây), dây điện trở nung nóng nhựa từ bên trong → liên kết với ống. Không cần máy hàn chuyên dụng (chỉ cần bộ cấp điện electrofusion controller). Ứng dụng khi:
- Không gian hạn chế (không thể đưa máy butt fusion vào)
- Sửa chữa ống đang áp lực (tap saddle electrofusion)
- Kết nối ống có thành dày khác nhau
- DN rất lớn (> DN 315) hoặc rất nhỏ (< DN 20)
6. Ứng Dụng Theo Ngành — Ống PP Kết Cấu Tối Ưu Ở Đâu?
6.1. Nhà máy mạ điện hóa — Ứng dụng khắc nghiệt nhất, PP tỏa sáng nhất
Nhà máy mạ điện là môi trường làm việc thách thức nhất cho đường ống: nhiều loại hóa chất ăn mòn khác nhau, nhiệt độ biến động, không gian hạn chế, yêu cầu vệ sinh cao và chi phí downtime rất lớn. Ống PP-H kết cấu là giải pháp chi phối trong ngành này tại các nước công nghiệp châu Á vì những lý do sau:
Ứng dụng cụ thể tại nhà máy mạ điện:
| Đường ống / Hệ thống | Hóa chất | T_vận_hành | DN điển hình | Lý do dùng PP-H |
|---|---|---|---|---|
| Cấp HCl tẩy gỉ (pickling) | HCl 5–18% | 25–45°C | DN 25–50 | Kháng HCl hoàn hảo; thép ăn mòn nặng |
| Tuần hoàn bể mạ crom | CrO₃ 200–350 g/L | 50–65°C | DN 32–80 | 316L bị pitting; FRP delam; PP-H bền |
| Hệ thống LEV/scrubber | HCl + CrO₃ mù, nước | 30–60°C | DN 63–160 | Đường ống kháng acid toàn hệ |
| Cấp NaOH tháp scrubber | NaOH 5–25% | 25–35°C | DN 25–63 | Tiêu chuẩn — tất cả vật liệu đều được |
| Tuần hoàn dung dịch mạ kẽm | ZnSO₄ + ZnCl₂ | 25–50°C | DN 50–100 | Tương thích tốt, chi phí thấp |
| Hệ thống nước rửa (rinse water) | Nước DI / nước máy | 20–35°C | DN 50–150 | Sạch, không nhiễm ion kim loại |
| Cấp acid H₂SO₄ | H₂SO₄ 10–30% | 25–40°C | DN 25–50 | Kháng H₂SO₄ loãng-trung bình tốt |
| Xử lý nước thải mạ | Hỗn hợp kim loại + acid/kiềm | 25–40°C | DN 100–200 | Chi phí thấp, kháng hóa chất hỗn hợp |
Case study — Hệ thống đường ống nhà máy mạ điện 20 bể tại Bình Dương:
Nhà máy mạ kẽm-niken với 20 bể mạ và 8 bể hỗ trợ, tổng đường ống cần lắp mới trong cải tạo:
- 850m ống DN 25–50 cho hệ acid/kiềm → PP-H SDR 17, 21
- 200m ống DN 80–110 cho đường ống tuần hoàn chính → PP-H SDR 11, 17
- 120m ống DN 160 cho header chính và drain → PP-H SDR 17
Chi phí so sánh:
- Nếu dùng thép 316L: Tổng ước tính 2,8 tỷ VNĐ + 80 triệu/năm bảo dưỡng sơn phòng chống ăn mòn
- Thực tế dùng PP-H: Tổng 680 triệu VNĐ + không cần bảo dưỡng chống ăn mòn
- Tiết kiệm CAPEX: 2,12 tỷ VNĐ; OPEX: 80 triệu/năm
6.2. Nhà máy xử lý nước và nước thải — Volume lớn, yêu cầu đa dạng
Ứng dụng cụ thể:
| Hệ thống | Hóa chất | Ưu điểm PP-H | DN |
|---|---|---|---|
| Cấp chlorine (Cl₂/NaOCl) | NaOCl ≤ 15% | Kháng clo tốt hơn 316L và PVC-U ở T < 40°C | DN 25–63 |
| Cấp phèn nhôm (Al₂(SO₄)₃) | Al₂(SO₄)₃ 10–20% | Kháng muối nhôm hoàn hảo | DN 32–80 |
| Cấp polymer keo tụ | Polymer loãng | Bề mặt trơn, ít bám bẩn | DN 25–50 |
| Đường ống bùn khi có acid | Bùn + H₂SO₄ pH 3–5 | Kháng acid, không nhiễm Fe³⁺ | DN 100–200 |
| Cấp CO₂ khử kiềm | CO₂ + nước | Trơ hoàn toàn với CO₂ | DN 25–63 |
| Tuần hoàn tháp làm mát | Nước + chất ức chế ăn mòn | Không nhiễm ion kim loại vào nước tháp | DN 80–200 |
Ưu thế đặc biệt của PP-H trong xử lý nước: PP-H không nhiễm ion Fe³⁺ (như thép carbon), không nhiễm Pb (như một số hợp kim đồng cũ), không tiết leach BPA (như một số nhựa khác) → thích hợp cho cả xử lý nước sinh hoạt và nước công nghiệp siêu tinh khiết (ultra-pure water) trong điện tử.
6.3. Nhà máy hóa chất và dược phẩm — Yêu cầu tuổi thọ và độ tinh khiết cao
Ứng dụng trong sản xuất acid:
- Đường ống HCl công nghiệp: HCl 20–37%, T = 25–50°C, DN 50–200 → PP-H SDR 11
- Đường ống H₂SO₄ loãng: H₂SO₄ 10–40%, T = 25–45°C, DN 50–150 → PP-H SDR 17
- Tháp hấp thụ khí HCl: Toàn bộ shell, đường ống kết nối, pump casing → PP-H
Ứng dụng trong sản xuất dược phẩm (Pharmaceutical Grade PP):
Ống PP-H có thể đạt pharmaceutical grade với:
- Không có chất phụ gia độc hại (AO phenolic thế hệ mới không leach)
- Không nhiễm ion kim loại vào sản phẩm
- Bề mặt trong trơn (Ra < 0,8 μm) — ít bám vi sinh
- Tuân thủ USP Class VI và EU 10/2011 (tiếp xúc thực phẩm)
Ứng dụng: Đường ống WFI (Water for Injection), nước tinh khiết purified water, dung môi dược phẩm acid/base.
6.4. Hệ thống đường ống tháp hấp thụ và scrubber — Ứng dụng đặc biệt thích hợp
Tháp hấp thụ PP và toàn bộ hệ thống đường ống xung quanh (đường ống dẫn khí thải, đường ống dung dịch NaOH, đường ống tuần hoàn lỏng) tạo thành một hệ thống đồng bộ vật liệu PP-H — ưu điểm vượt trội khi so sánh với hệ thống hỗn hợp vật liệu:
- Hệ thống PP-H thuần nhất → không có điện thế galvanic giữa các vật liệu khác nhau → không ăn mòn galvanic tại điểm tiếp xúc
- Cùng hệ số giãn nở nhiệt trên toàn hệ thống → không có ứng suất giãn nở dị biệt tại mối nối PP-thép → không cần đặc biệt xử lý mối nối dị vật liệu
- Thay thế và sửa chữa đơn giản — thợ hàn PP dùng cùng thiết bị và kỹ thuật cho mọi phần trong hệ thống
7. So Sánh LCC Toàn Vòng Đời — PP-H Vs Các Vật Liệu Cạnh Tranh
7.1. Phân tích LCC 25 năm — Đường ống hệ acid, DN 100, chiều dài 100m
Kịch bản: Đường ống HCl 20%, T = 40°C, P = 6 bar, liên tục 8.000 giờ/năm.
Cấu phần chi phí LCC:
| Hạng mục | PP-H SDR 11 | HDPE PE100 SDR 11 | PVC-U PN10 | Thép 316L | Thép carbon + FRP lót |
|---|---|---|---|---|---|
| CAPEX | |||||
| Ống (triệu VNĐ/100m) | 28 | 22 | 18 | 185 | 95 |
| Phụ kiện (triệu VNĐ) | 12 | 10 | 9 | 80 | 35 |
| Lắp đặt (triệu VNĐ) | 15 | 12 | 14 | 55 | 40 |
| Tổng CAPEX | 55 | 44 | 41 | 320 | 170 |
| OPEX 25 năm | |||||
| Kiểm tra định kỳ (triệu VNĐ) | 12 | 12 | 10 | 18 | 15 |
| Bảo dưỡng sửa chữa (triệu VNĐ) | 8 | 10 | 25 | 35 | 20 |
| Thay thế ống (triệu VNĐ) | 0 (tuổi thọ 25+ năm) | 22 (thay 1/2 năm 20) | 41 (thay năm 12, giòn UV) | 160 (thay năm 15, pitting) | 50 (lót FRP thay năm 15) |
| Chi phí rò rỉ / sự cố (triệu VNĐ) | 5 (ít sự cố) | 8 | 15 | 60 (pitting đột ngột) | 20 |
| Tổng OPEX 25 năm | 25 | 52 | 91 | 273 | 105 |
| Tổng LCC 25 năm | 80 | 96 | 132 | 593 | 275 |
| So với PP-H | 1,0× | 1,2× | 1,65× | 7,4× | 3,4× |
Phân tích kết quả LCC:
- PP-H có CAPEX cao hơn PVC-U và HDPE nhưng OPEX thấp nhất → LCC 25 năm tốt nhất trong nhóm nhựa kỹ thuật
- So với thép 316L: LCC PP-H thấp hơn 7,4 lần — tiết kiệm 513 triệu VNĐ trên 100m đường ống trong 25 năm
- HDPE tuy CAPEX thấp hơn PP-H nhưng tuổi thọ ngắn hơn và thẩm thấu HCl nhanh hơn → cần thay thế sớm hơn → LCC cao hơn PP-H
7.2. Điểm hoà vốn CAPEX — PP-H vs 316L
Với mức tiết kiệm OPEX hàng năm (ít bảo dưỡng và thay thế):
Thời gian hoàn vốn chênh lệch CAPEX = (320 − 55) / (273/25) = 265 / 10,9 = 24,3 tháng ≈ 2 năm
Sau khoảng 2 năm vận hành, chênh lệch CAPEX ban đầu của thép 316L so với PP-H đã được thu hồi hoàn toàn bằng chi phí bảo dưỡng và sửa chữa. Từ năm thứ 3 trở đi, PP-H tiết kiệm ròng hàng năm so với 316L.
8. Lắp Đặt Đường Ống PP Kết Cấu Đúng Kỹ Thuật — 10 Nguyên Tắc Không Thể Vi Phạm
8.1. Nguyên tắc 1 — Kiểm tra vật liệu đầu vào trước khi lắp
Kiểm tra bắt buộc khi nhận ống PP-H:
☐ MTR (Mill Test Report): Nhà sản xuất phải cung cấp MTR cho mỗi lô hàng, xác nhận: OIT ≥ 20 phút (standard) hoặc ≥ 40 phút (premium), MFI, density, vicat softening point.
☐ Đo kích thước: Đo d_e bằng thước cặp π hoặc thước dây chia π tại 3 vị trí trên mỗi đoạn ống. Đo chiều dày thành e bằng thước đo chiều dày siêu âm hoặc thước kẹp — phải nằm trong dung sai ISO 15494.
☐ Kiểm tra nhận dạng: Nhà sản xuất, Grade (PP-H), SDR, DN, áp lực danh nghĩa, tiêu chuẩn áp dụng phải được in rõ trên thân ống.
☐ Nhận dạng ống PP-H vs PP-R: Màu sắc không phải căn cứ đáng tin cậy (cả hai đều có thể là trắng). Kiểm tra MFI: PP-H thường có MFI = 0,3–0,5 g/10 phút; PP-R có MFI = 0,8–1,5 g/10 phút (đo bằng thiết bị MFI tại 230°C, tải 2,16 kg, ISO 1133).

8.2. Nguyên tắc 2 — Lưu kho và vận chuyển đúng quy cách
☐ Không để ống PP-H ngoài trời dưới ánh nắng trực tiếp kéo dài > 30 ngày — UV phân hủy PP-H không ổn định UV. Dùng PP-H màu đen (carbon black 2% — ổn định UV tốt) nếu đường ống đặt ngoài trời lâu dài.
☐ Không xếp ống cao quá 2m (nguy cơ lăn và biến dạng do trọng lượng).
☐ Nhiệt độ lưu kho: −10°C đến +40°C. Dưới −10°C, PP-H giòn → không va chạm khi lạnh.
☐ Vận chuyển ống dài: Tránh uốn cong ống trong xe tải — bán kính uốn tối thiểu tại vận chuyển ≥ 8× đường kính ngoài d_e.
8.3. Nguyên tắc 3 — Điều kiện môi trường khi hàn
☐ Nhiệt độ thi công tối thiểu: 5°C cho hàn butt fusion và socket fusion. Dưới 5°C → ống PP cứng và giòn, khó phay phẳng, tấm nung mất nhiệt nhanh → cold weld.
☐ Che chắn gió khi hàn ngoài trời: Gió > 2 m/s làm nguội bề mặt nóng chảy trong giai đoạn changeover → cold weld. Dùng lều che hoặc tấm chắn gió.
☐ Che chắn mưa: Nước mưa làm nguội đột ngột bề mặt hàn → nứt nhiệt.
☐ Nhiệt độ quá cao (> 40°C môi trường): Cần gia tăng nhẹ thời gian changeover (thêm 10–15%) vì không khí nóng hỗ trợ duy trì nhiệt bề mặt tốt hơn.
8.4. Nguyên tắc 4 — Kiểm soát chất lượng mối hàn
☐ Ghi chép hồ sơ mỗi mối hàn: Số mối hàn, thợ hàn thực hiện, ngày giờ, nhiệt độ tấm nung, áp suất, thời gian gia nhiệt, thời gian làm nguội, chụp ảnh bead.
☐ Kiểm tra bead 100% mối hàn bằng mắt thường theo tiêu chí DVS 2207-1.
☐ Kiểm tra siêu âm PAUT (Phased Array Ultrasonic Testing) hoặc X-ray cho mối hàn class M (critical service) theo ASME B31.3.
☐ Thử nghiệm áp lực (Hydrostatic Test) sau khi hoàn thành hệ thống: P_test = 1,5 × MOP, giữ ≥ 1 giờ.
8.5. Nguyên tắc 5 — Không kết nối cứng trực tiếp ống PP-H với thiết bị rung động
Bơm, máy nén khí, máy khuấy — tất cả thiết bị có rung động phải kết nối với đường ống PP-H thông qua:
- Flexible hose (ống mềm) PP-H hoặc PTFE dài ≥ 0,5m về mỗi phía
- PTFE Bellows expansion joint tại điểm kết nối bơm
Nếu kết nối cứng trực tiếp → rung động truyền vào đường ống PP → vết nứt mỏi (fatigue cracks) tại mối hàn gần bơm sau vài tháng.
8.6. Nguyên tắc 6 — Gối đỡ và kiểu gối đỡ đúng cho PP-H
☐ Không dùng gối đỡ kim loại thô (U-bolt thép): Cạnh kim loại sắc tiếp xúc trực tiếp với thành ống PP → tập trung ứng suất cơ học → nứt ESC (Environmental Stress Cracking) tại điểm tiếp xúc sau 1–3 năm.
☐ Gối đỡ đúng cho ống PP-H: Saddle gối đỡ PP-H ôm đúng hình ống (bán kính cong khớp với d_e ống); U-bolt PP hoặc U-bolt thép có lót cao su EPDM/PP chống cứng.
☐ Gối đỡ trượt (sliding support): Dùng vật liệu UHMWPE (Ultra-High Molecular Weight PE) — ma sát thấp, chịu mài mòn, không làm hỏng bề mặt ống khi ống trượt giãn nở.
8.7. Nguyên tắc 7 — Mặt bích và bu lông đúng vật liệu
Mặt bích PP-H (PP-H flange): Hàn liền vào ống PP-H. Kích thước theo PN 10 hoặc PN 16 (DIN 2501 hoặc ANSI 150).
Bu lông và đai ốc: Thép mạ kẽm hoặc 316L — không dùng thép carbon thường (ăn mòn tại môi trường acid). Cần lót vòng đệm (washer) PP dày ≥ 3mm giữa đầu bu lông và mặt bích PP → phân tán tải và tránh bu lông siết vào PP gây nứt.
Gioăng kín (gasket): Chọn đúng theo môi chất:
| Môi chất | Gioăng khuyến nghị | Không dùng |
|---|---|---|
| HCl, HF (acid clohydric, flohydric) | PTFE hoặc PTFE jacketed EPDM | NBR, EPDM tiếp xúc trực tiếp acid |
| H₂SO₄ loãng-trung bình | PTFE | NBR |
| NaOH | EPDM hoặc PTFE | NBR (bị trương kiềm mạnh) |
| NaOCl | PTFE | NBR, EPDM |
| Nước sạch (nước máy, DI) | EPDM | — |
| H₂O₂ | PTFE | NBR, EPDM, FKM |
Moment siết bu lông mặt bích PP-H theo DN:
| DN | Số bu lông | Đường kính bu lông | Moment siết (N·m) | Lưu ý |
|---|---|---|---|---|
| DN 25 | 4 | M12 | 20–25 | Siết chéo 3 vòng |
| DN 50 | 4 | M16 | 30–40 | |
| DN 80 | 8 | M16 | 35–45 | |
| DN 100 | 8 | M16 | 40–50 | |
| DN 150 | 8 | M20 | 55–70 | |
| DN 200 | 12 | M20 | 60–80 | |
| DN 250 | 12 | M24 | 80–100 | |
| DN 315 | 16 | M24 | 90–120 |
Không dùng cờ lê điện/khí để siết mặt bích PP-H — moment kiểm soát kém, dễ siết quá gây nứt mặt bích PP. Chỉ dùng cờ lê lực (torque wrench) với moment đã cài đặt.
8.8–10. Ba nguyên tắc bổ sung quan trọng
Nguyên tắc 8 — Thử nghiệm thủy lực đúng quy trình:
Áp suất thử: P_test = 1,5 × MOP_design. Tăng áp từ từ (0,5 bar/phút). Giữ áp suất tối thiểu 1 giờ trước khi xem xét. Lưu ý: Ống PP-H viscoelastic — áp suất sẽ giảm nhẹ trong 30–60 phút đầu do creep đàn hồi (elastic creep) → đây là bình thường, không phải rò rỉ. Tiêu chí pass: Không có rò rỉ nhìn thấy; áp suất ổn định sau 60 phút.
Nguyên tắc 9 — Không hàn ống PP-H có chứa dung môi hoặc hơi hóa chất:
Hơi dung môi và hóa chất trong ống sẽ bùng cháy hoặc nổ khi gặp tấm nung 210°C. Phải xả, thổi sạch và kiểm tra khí (gas test) bằng detector trước khi hàn sửa chữa đường ống đã sử dụng.
Nguyên tắc 10 — Lập hồ sơ as-built đầy đủ:
Hồ sơ bàn giao bắt buộc: Bản vẽ as-built (vị trí và kích thước chính xác mọi đoạn ống, phụ kiện, van), MTR vật liệu tất cả lô ống, hồ sơ mối hàn (weld log), biên bản nghiệm thu thủy lực, chứng chỉ thợ hàn DVS 2212, O&M Manual, lịch kiểm tra định kỳ.
9. Phụ Kiện Ống PP-H — Hệ Sinh Thái Phụ Kiện Đầy Đủ
9.1. Danh mục phụ kiện ống PP-H tiêu chuẩn
Hệ thống ống PP-H công nghiệp có bộ phụ kiện đầy đủ cho mọi nhu cầu kết nối:
Phụ kiện hàn nhiệt (butt fusion / socket fusion):
| Phụ kiện | Ký hiệu | Chức năng | Ghi chú |
|---|---|---|---|
| Cút 90° (Elbow 90°) | EL 90° | Đổi hướng 90° | Radius = 1,5 × d_e hoặc 3 × d_e |
| Cút 45° (Elbow 45°) | EL 45° | Đổi hướng 45° | |
| Tê (Tee) | TEE | Phân nhánh T | Nhánh = DN ống hoặc nhỏ hơn |
| Tê giảm (Reducing Tee) | RED-TEE | Phân nhánh T với nhánh nhỏ hơn | |
| Ống nối (Coupling) | CPN | Nối hai đoạn ống | |
| Ống nối giảm (Reducer) | RED | Chuyển đổi DN | Concentric hoặc Eccentric |
| Chữ thập (Cross) | CRS | Phân nhánh X | |
| Nắp bịt (End Cap) | CAP | Bịt đầu ống | |
| Đầu nối mặt bích (Flange Adaptor) | FLG | Kết nối mặt bích | Hàn vào ống PP-H |
| Đầu nối ren (Threaded Adaptor) | THD | Kết nối ren BSP/NPT | Dùng cho instrument và van nhỏ |
| Saddle Clamp | SDC | Đấu nhánh vào ống chính | Hàn đùn hoặc electrofusion |
Phụ kiện gối đỡ và treo:
Clamp PP-H với lót EPDM hoặc PP; pipe hanger rod PP hoặc thép mạ kẽm; saddle gối đỡ PP; vòng sliding support UHMWPE.
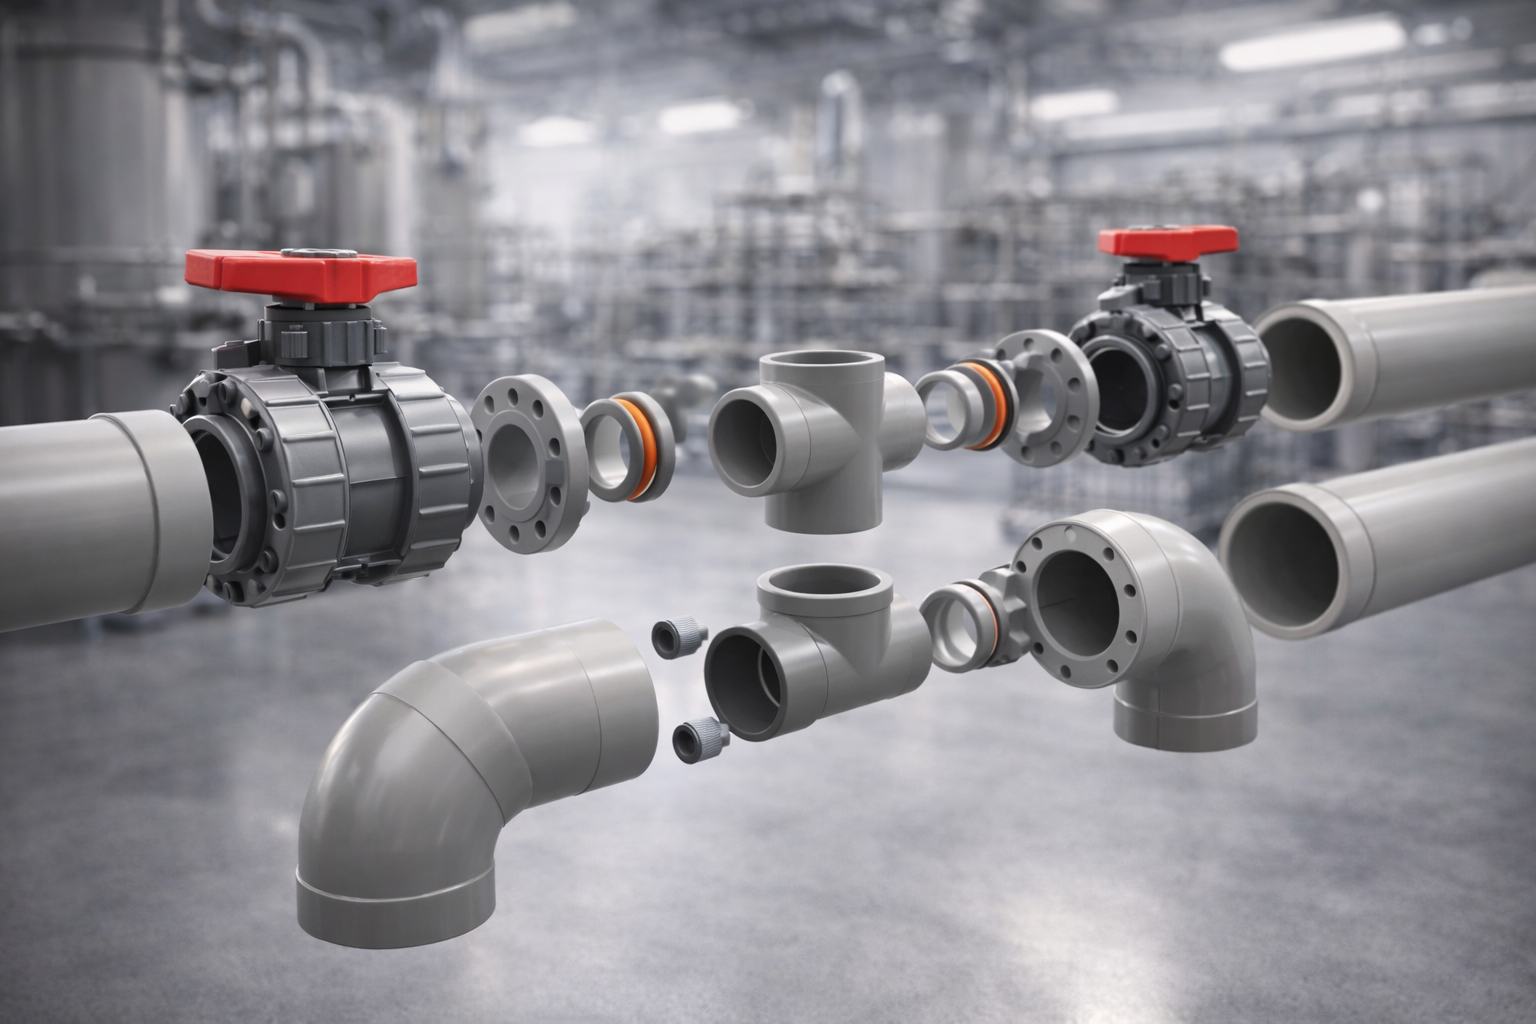
9.2. Van cho hệ thống ống PP-H — Lựa chọn đúng loại van
| Loại van | Vật liệu thân | Ứng dụng | Đặc điểm |
|---|---|---|---|
| Van bi (Ball Valve) PP-H | PP-H thân + PTFE đệm | Đóng/mở đường ống, cô lập | Full bore — không tổn thất áp suất; thao tác nhanh |
| Van bướm (Butterfly Valve) PP-H | PP-H thân + EPDM/PTFE đĩa | Đường ống lớn DN 50–300, điều tiết lưu lượng | Gọn, rẻ; không full bore |
| Van màng (Diaphragm Valve) PP-H | PP-H thân + PTFE màng | Hóa chất tinh khiết, slurry nhẹ | Không có khe hở bẫy lỏng; vệ sinh dễ |
| Van cầu (Globe Valve) PP-H | PP-H thân | Điều tiết lưu lượng chính xác | Tổn thất áp suất cao |
| Van kiểm tra (Check Valve) PP-H | PP-H + PTFE/EPDM | Ngăn dòng chảy ngược | Swing check hoặc lift check |
| Van an toàn (Safety Relief Valve) | PP-H + PTFE spring | Bảo vệ quá áp | Đặt trên đường ống có áp suất cao |
10. Lộ Trình Ra Quyết Định — Khi Nào Chọn PP-H, Khi Nào Dùng Vật Liệu Khác?
10.1. Sơ đồ quyết định lựa chọn vật liệu đường ống
Xác định môi chất và điều kiện vận hành
           │
           ▼
Kiểm tra tương thích hóa học PP-H
(tra ma trận kháng hóa chất)
           │
    ┌──────┴──────────────────────────────┐
    │                                     │
    ▼                                     ▼
 PP-H TƯƠNG THÍCH ✅               PP-H KHÔNG TƯƠNG THÍCH ❌
    │                              (VOC, H₂SO₄ đặc, HNO₃ đặc)
    ▼                                     │
Kiểm tra T_vận_hành                       ▼
    │                              Xem xét PVDF, PTFE, FRP, thép
    ├── T ≤ 80°C → PP-H phù hợp
    │
    └── T > 80°C → PP-H không phù hợp → dùng PVDF, FRP HT
           │
           ▼ (PP-H phù hợp T và hóa chất)
Kiểm tra áp suất vận hành P_vận_hành
    │
    ├── P ≤ 16 bar (với SDR 7,4 ở 20°C) → PP-H đủ
    │
    └── P > 16 bar → Cân nhắc PP-H thành dày hơn hoặc vật liệu khác
           │
           ▼ (PP-H phù hợp mọi điều kiện kỹ thuật)
So sánh LCC với vật liệu thay thế
    │
    ├── PP-H LCC thấp hơn → Chọn PP-H
    │
    └── Vật liệu khác LCC tốt hơn trong trường hợp đặc biệt → Chọn vật liệu đó
10.2. Ma trận lựa chọn nhanh — PP-H vs HDPE vs PVDF vs 316L
| Tiêu chí | PP-H | HDPE PE100 | PVDF | 316L |
|---|---|---|---|---|
| Kháng HCl 20%, 40°C | ✅ Tốt nhất | ✅ Tốt | ✅ Tốt nhất | ⚠️ Pitting rủi ro |
| Kháng H₂SO₄ 50%, 25°C | ❌ Không phù hợp | ❌ | ✅ | ✅ |
| Kháng NaOH 50%, 60°C | ✅ | ✅ | ✅ | ✅ |
| Kháng NaOCl 10%, 30°C | ⚠️ OIT cao | ⚠️ | ✅ | ⚠️ |
| Nhiệt độ max vận hành | 80°C | 60°C | 130°C | 400°C+ |
| Áp suất max DN100 | 14 bar (SDR 11) | 12,5 bar | 16 bar (SDR 11) | 40+ bar |
| Chi phí CAPEX tương đối | 1,0× | 0,8× | 3,5× | 6,5× |
| Chi phí LCC 25 năm (HCl 20%) | 1,0× | 1,2× | 1,6× | 7,4× |
| Tuổi thọ (HCl 20%, 40°C) | 25–30 năm | 18–22 năm | 35+ năm | 10–15 năm |
| Hàn / kết nối | Butt/Socket fusion | Butt fusion | Butt/Socket fusion | Hàn TIG/MIG |
| Trọng lượng DN100, 1m | 2,5 kg | 2,8 kg | 5,5 kg | 22 kg |
| UV resistance ngoài trời | ⚠️ (cần UV grade) | ⚠️ | ✅ | ✅ |
| Phát hiện hư hỏng dần | ✅ OIT đo được | ✅ | ✅ | ⚠️ Pitting đột ngột |
11. Kết Luận — Ống PP-H Kết Cấu: Khoản Đầu Tư Kỹ Thuật Xứng Đáng
Phân tích toàn diện từ cấu trúc phân tử đến phân tích LCC 25 năm cho thấy ống nhựa PP-H kết cấu theo tiêu chuẩn ISO 15494 và DVS 2207 là lựa chọn kỹ thuật tối ưu cho đường ống hóa chất công nghiệp trong vùng ứng dụng xác định: acid vô cơ loãng-trung bình, kiềm, muối vô cơ, dung dịch mạ điện, nhiệt độ ≤ 80°C và áp suất ≤ 16 bar.
Trong vùng ứng dụng đó, không vật liệu nào cạnh tranh được PP-H về tổng chi phí vòng đời — thậm chí PVDF (đắt gấp 3,5 lần) cũng không có ưu thế đủ lớn về hiệu suất để bù đắp cho chênh lệch CAPEX, trừ những ứng dụng đặc thù như H₂O₂ đặc hay nhiệt độ > 80°C.
Tuy nhiên, ống PP-H chỉ đạt hiệu suất tối đa khi được lựa chọn đúng grade (OIT phù hợp), thiết kế đúng tiêu chuẩn DVS 2205 (kể cả hệ số giãn nở nhiệt và f_T), hàn đúng DVS 2207 bởi thợ có chứng chỉ DVS 2212, và vận hành đúng trong phạm vi nhiệt độ-áp suất thiết kế. Bất kỳ yếu tố nào trong bốn yếu tố này bị sai — tuổi thọ thực tế sẽ thấp hơn thiết kế, sự cố sẽ xảy ra sớm hơn dự kiến.
Đây là nền tảng để đưa ra quyết định kỹ thuật đúng, không bị ảnh hưởng bởi thói quen chọn vật liệu theo quán tính hay bởi chi phí CAPEX thấp nhất mà không tính đến vòng đời toàn hệ thống.
Bài viết được biên soạn dựa trên tiêu chuẩn ISO 15494:2015, ISO 9080:2012, DIN 8077/8078, DVS 2205-1/2/3, DVS 2207-1/4/11/15, DVS 2212-1/3, ASME B31.3 (Process Piping), tài liệu kỹ thuật từ Georg Fischer Piping Systems “PP Industrial Piping” (2023), Borealis AG “Polypropylene for Piping Applications” (2022), Agru Kunststofftechnik “PP-H Technical Design Manual” (2022), Simona AG “Thermoplastic Piping Systems” (2023), và kinh nghiệm thực tiễn thiết kế, lắp đặt và tối ưu hóa hơn 200km đường ống PP-H cho nhà máy hóa chất, mạ điện, xử lý nước và dược phẩm tại Việt Nam và khu vực Đông Nam Á. Số liệu tính toán mang tính tham khảo định hướng — cần xác nhận với điều kiện dự án cụ thể trước khi áp dụng.
