
Ống PP hay ống kim loại — đâu là lựa chọn tối ưu cho hệ thống dẫn khí thải công nghiệp? Phân tích kỹ thuật chuyên sâu về kháng ăn mòn, chịu nhiệt, chi phí vòng đời và tiêu chuẩn lựa chọn theo QCVN, ISO, ASME.
Mở Đầu: Bài Toán Vật Liệu Đường Ống Trong Hệ Thống Khí Thải Công Nghiệp
Khi thiết kế hệ thống dẫn khí thải cho lò hơi, lò đốt rác, dây chuyền mạ điện, nhà máy hóa chất hay xưởng sản xuất phân bón, một trong những quyết định kỹ thuật có tác động lớn nhất đến chi phí đầu tư, tuổi thọ công trình và mức độ an toàn vận hành chính là lựa chọn vật liệu đường ống dẫn khí thải.
Thực tế công nghiệp tại Việt Nam ghi nhận hàng loạt trường hợp công trình phải đại tu toàn bộ hệ thống đường ống chỉ sau 2–4 năm vận hành vì lựa chọn vật liệu sai — ống thép carbon bị ăn mòn xuyên thủng trong môi trường khí ẩm chứa SO₂ và HCl, gây rò rỉ khí độc và thiệt hại kinh tế lớn. Ngược lại, cũng có những trường hợp ống nhựa PP bị biến dạng, sụp đổ khi nhiệt độ khí thải vượt ngưỡng cho phép do không được làm nguội đúng cách trước khi vào đường ống.
Hai nhóm vật liệu ống Polypropylene (PP) và ống kim loại (thép carbon, thép không gỉ inox 304/316L) hiện đang là hai lựa chọn thống trị thị trường thiết bị xử lý khí thải công nghiệp. Không có vật liệu nào “tốt hơn tuyệt đối” — mỗi loại có vùng ứng dụng tối ưu riêng, được xác định bởi ba thông số cốt lõi: nhiệt độ khí thải, thành phần hóa học và áp suất hệ thống.
Bài viết dưới đây cung cấp phân tích kỹ thuật toàn diện, dựa trên cơ sở khoa học vật liệu và kinh nghiệm thiết kế thực tế, giúp kỹ sư và chủ đầu tư đưa ra lựa chọn chính xác và kinh tế nhất cho từng dự án cụ thể.
1. Bản Đồ Khí Thải Công Nghiệp — Kẻ Thù Số Một Của Đường Ống
Trước khi so sánh vật liệu, cần hiểu rõ đặc tính hóa học và vật lý của khí thải công nghiệp — yếu tố trực tiếp quyết định tốc độ phá hủy vật liệu ống.
1.1. Thành Phần Ăn Mòn Đặc Trưng Theo Ngành Công Nghiệp
| Ngành công nghiệp | Thành phần khí thải ăn mòn chính | Nhiệt độ thải (°C) | Mức độ ăn mòn |
|---|---|---|---|
| Lò hơi đốt than | SO₂ (1.500–8.000 mg/Nm³), bụi tro kiềm | 150–300 | Rất cao |
| Lò hơi đốt dầu FO | SO₂, SO₃ (mù axit), NOₓ | 180–260 | Rất cao |
| Lò hơi sinh khối | SO₂, HCl (vỏ trấu, rơm rạ), bụi | 120–220 | Cao |
| Lò đốt chất thải công nghiệp | HCl, HF, SO₂, dioxin/furan | 800–1.200 (thô) | Cực cao |
| Công nghiệp mạ điện | Cl₂, HCl, acid chromic mù | 25–60 | Cao |
| Nhà máy phân bón | NH₃, HF, SO₂, bụi P₂O₅ | 60–150 | Cao |
| Xử lý cao su, thuộc da | H₂S, SO₂, NH₃ | 40–80 | Trung bình–cao |
| Công nghiệp giấy và bột giấy | H₂S, SO₂, methyl mercaptan, TRS | 60–120 | Cao |
| Chế biến thủy sản | NH₃, amine hữu cơ, H₂S | 30–60 | Trung bình |
| Sản xuất hóa chất vô cơ | HCl, Cl₂, HF, SO₃, NOₓ | 40–200 | Rất cao |
1.2. Điểm Sương Axit — Ngưỡng Nhiệt Độ Nguy Hiểm Nhất
Điểm sương axit (Acid Dew Point — ADP) là nhiệt độ mà tại đó các khí acid trong khói thải (chủ yếu là SO₃, HCl) ngưng tụ thành pha lỏng cực kỳ ăn mòn trên bề mặt thành ống.
Trong khói thải lò hơi đốt dầu FO và than, SO₃ chiếm 1–3% tổng lưu huỳnh. Khi nhiệt độ ống giảm xuống dưới 120–160°C (tùy hàm lượng SO₃), hơi H₂SO₄ bão hòa ngưng tụ thành dung dịch acid sulfuric loãng (60–80% H₂SO₄ theo khối lượng) — loại acid ăn mòn thép carbon với tốc độ 5–20 mm/năm.
Đây chính là lý do tại sao đường ống thép carbon trong hệ thống khí thải lò hơi thường bị hỏng nhanh nhất tại:
- Đoạn ống sau thiết bị trao đổi nhiệt (nơi nhiệt độ giảm qua vùng ADP)
- Ống dẫn từ tháp hấp thụ ướt đến ống khói (khí bão hòa ẩm, nhiệt độ 40–60°C)
- Các khuỷu co, van và điểm nối nơi dòng khí xáo trộn mạnh
2. Ống PP — Hồ Sơ Kỹ Thuật Vật Liệu
2.1. Bản Chất Vật Liệu Và Các Grade Công Nghiệp
Polypropylene (PP) là thermoplastic bán tinh thể thuộc họ polyolefin, mạch phân tử [-CH₂-CH(CH₃)-]ₙ. Trong ứng dụng đường ống công nghiệp, tiêu chuẩn ISO 15494 phân loại ba grade chính:
- PP-H (Homopolymer): Tinh thể hóa cao (65–75%), cứng, chịu nhiệt và áp tốt nhất. Đây là grade được chỉ định cho đường ống khí thải công nghiệp, đường ống hóa chất và thiết bị xử lý nước thải. Nhiệt độ làm việc liên tục đến 80°C, ngắn hạn đến 100°C.
- PP-C (Block Copolymer): Bổ sung 5–15% ethylene monomer tăng độ dẻo dai ở nhiệt độ thấp. Dùng cho hệ thống cấp nước lạnh và dẫn nước nóng dân dụng (PP-R). Chịu nhiệt kém hơn PP-H.
- PP-R (Random Copolymer): Grade phổ biến nhất trong xây dựng dân dụng — không phù hợp cho ứng dụng đường ống công nghiệp chịu hóa chất và nhiệt độ cao.
Lỗi phổ biến trong thi công: Nhiều công trình nhỏ sử dụng nhầm ống PP-R dân dụng (màu xanh/trắng) thay cho ống PP-H công nghiệp (màu xám/đen) vì giá rẻ hơn 30–40%. Hậu quả là hệ thống nhanh xuống cấp, biến dạng hoặc nứt vỡ do PP-R không đáp ứng yêu cầu chịu hóa chất và nhiệt độ công nghiệp.
2.2. Thông Số Kỹ Thuật Ống PP-H Công Nghiệp
| Thông số | Giá trị | Tiêu chuẩn |
|---|---|---|
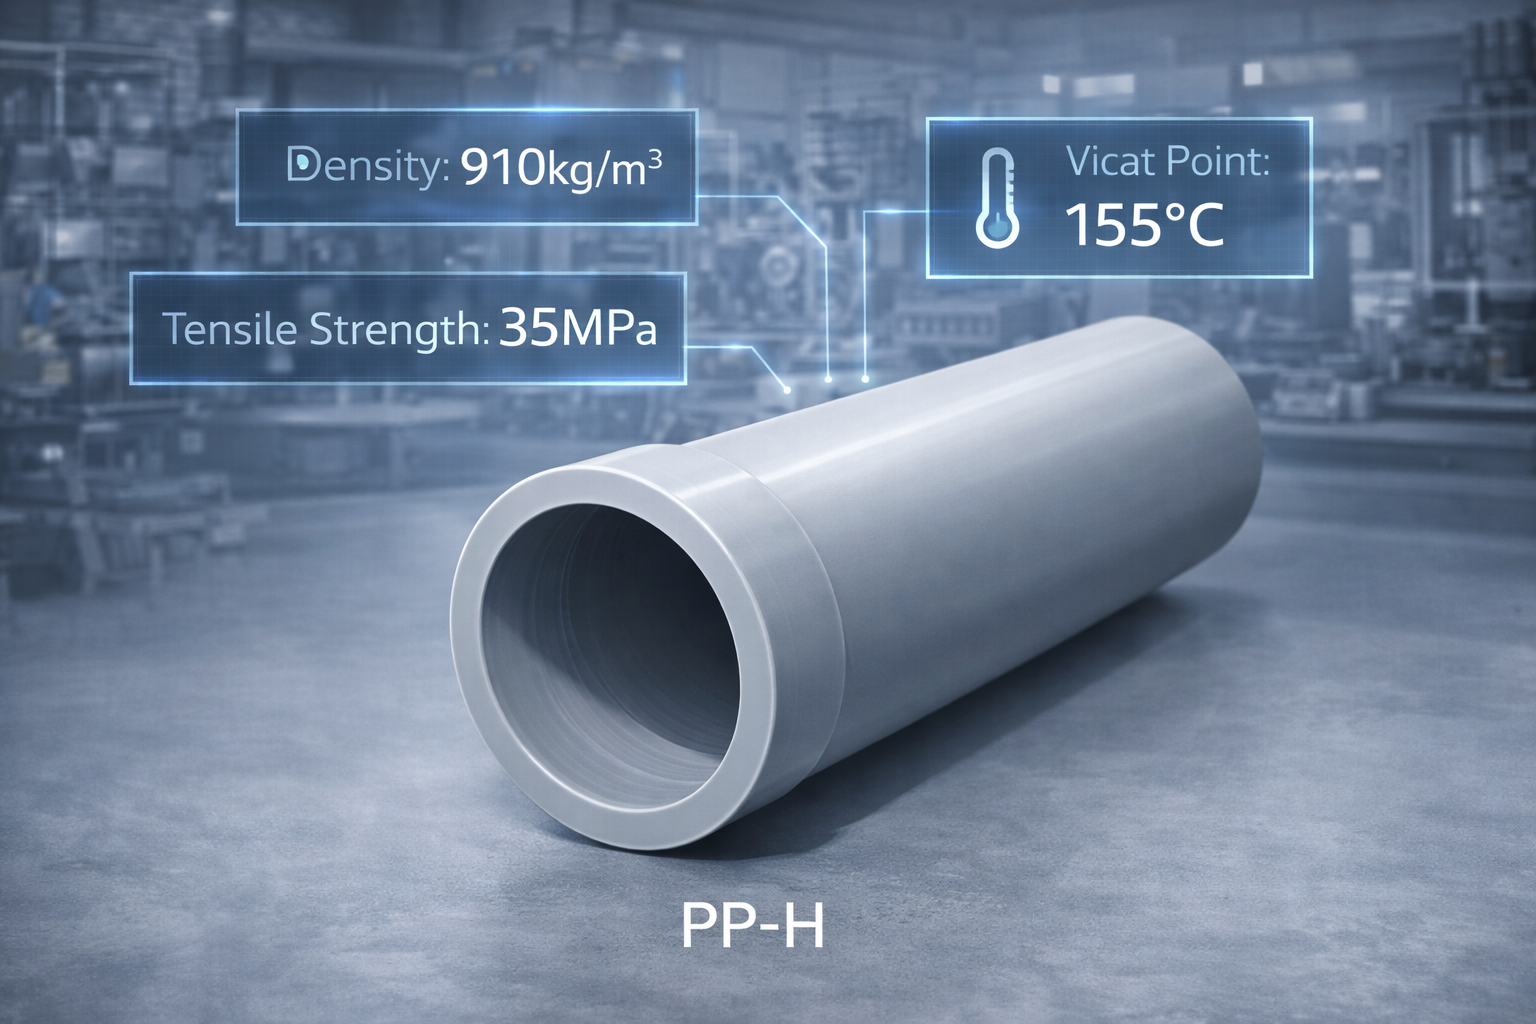
| Mật độ vật liệu | 905–910 kg/m³ | ISO 1183 |
| Độ bền kéo (tensile strength) | 30–40 MPa | ISO 527 |
| Độ giãn dài khi đứt | ≥ 400% | ISO 527 |
| Module đàn hồi uốn | 1.100–1.600 MPa | ISO 178 |
| Độ cứng Shore D | 65–75 | ISO 868 |
| Nhiệt độ Vicat (VST/B50) | 148–155°C | ISO 306 |
| Nhiệt độ làm việc liên tục | ≤ 80°C | ISO 15494 |
| Hệ số giãn nở nhiệt tuyến tính | 1,5 × 10⁻⁴ K⁻¹ | ISO 11359 |
| Hệ số dẫn nhiệt | 0,22 W/(m·K) | – |
| Chỉ số oxy tới hạn (LOI) | 18–19% (standard PP) | ISO 4589 |
| Dải đường kính ống (DN) | DN15 – DN1000 | ISO 15494 |
| Phương pháp nối | Hàn nhiệt (butt fusion, socket fusion, electrofusion) | DVS 2207-11 |
2.3. Bản Đồ Kháng Hóa Chất Của Ống PP-H
Ống PP-H thể hiện khả năng kháng hóa chất vượt trội trong hầu hết môi trường khí thải ăn mòn công nghiệp ở nhiệt độ dưới 80°C:
✅ Kháng xuất sắc (không bị tấn công): H₂SO₃, H₂SO₄ đến 60%, HCl đến 37%, H₃PO₄, HF loãng, HNO₃ loãng, NH₃, NaOH đến 50%, Na₂SO₃, Na₂CO₃, Cl₂ khô, SO₂ khô và ẩm, H₂S, NOₓ
⚠ Kháng trung bình (kiểm tra trước khi dùng): H₂SO₄ >60% nóng, HNO₃ >40%, Cl₂ ẩm nồng độ cao (>200 ppm), một số dung môi hữu cơ (toluene, xylene, hydrocarbon thơm)
❌ Không phù hợp: Dung môi clo hóa (CCl₄, CHCl₃), acid nitric đặc nóng, chất oxy hóa mạnh (H₂O₂ >30% nóng)
3. Ống Kim Loại — Hồ Sơ Kỹ Thuật Từng Loại
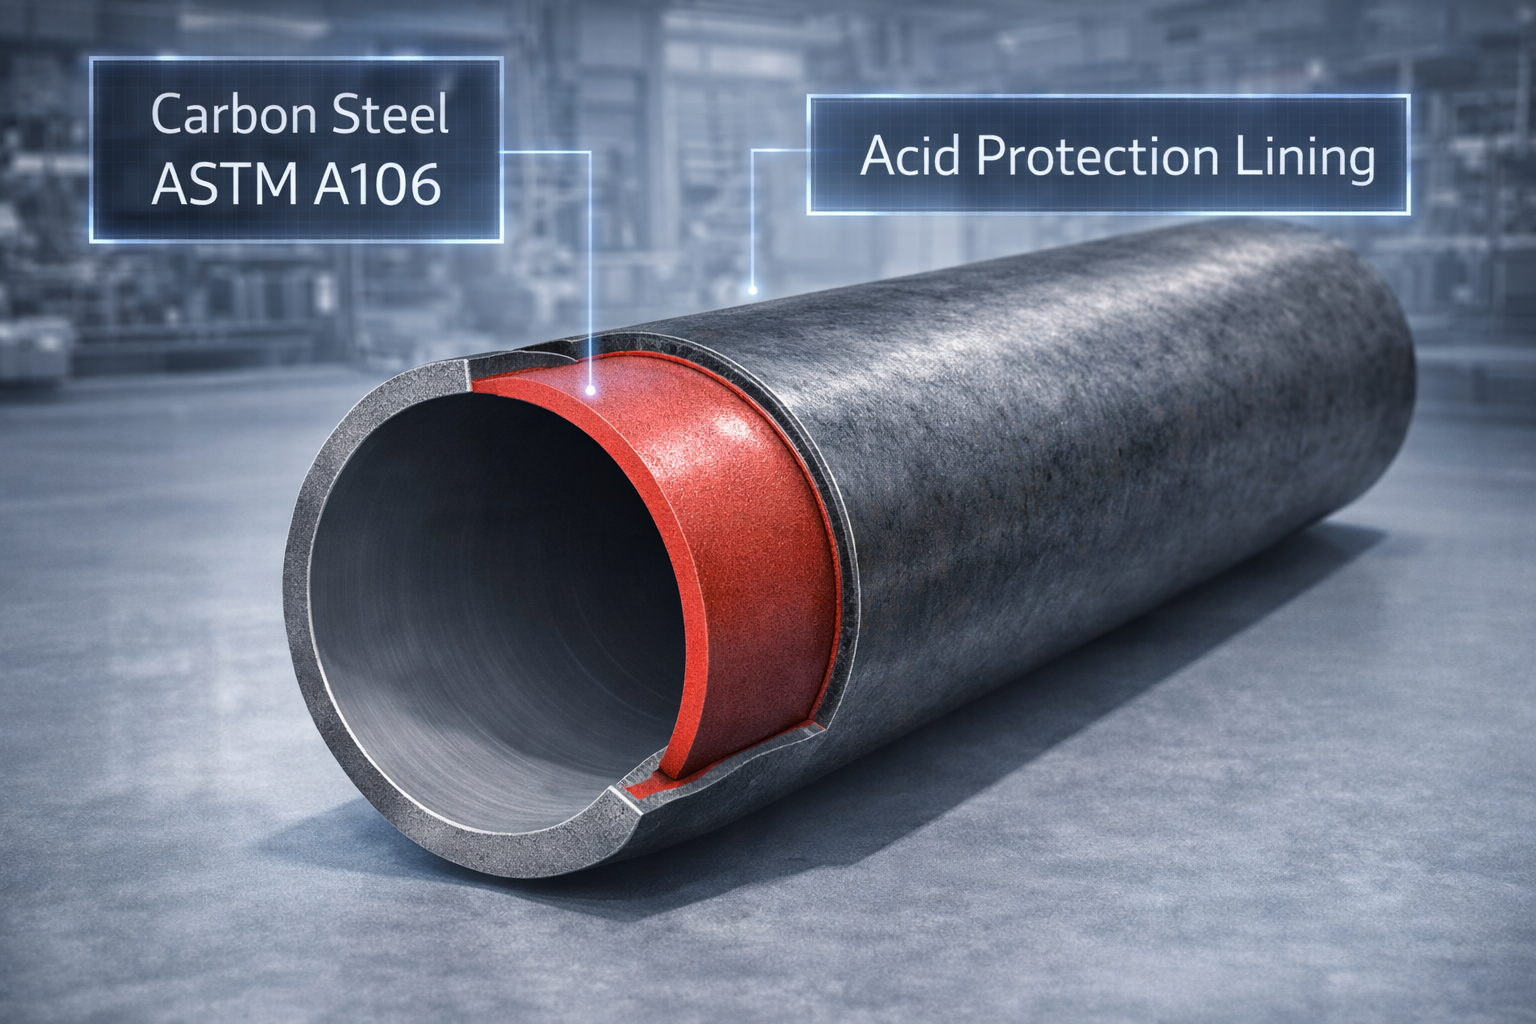
3.1. Thép Carbon (Carbon Steel — ASTM A106/A53)
Xương sống của công nghiệp đường ống toàn cầu. Ưu điểm cơ học không thể phủ nhận nhưng kẻ thù không đội trời chung với môi trường ẩm acid:
- Độ bền kéo: 415–483 MPa — cao hơn PP đến 12 lần
- Chịu nhiệt đến 480°C liên tục — không đối thủ ở nhiệt độ cao
- Tốc độ ăn mòn trong H₂SO₃ 5%: 3,8–6,2 mm/năm (thực nghiệm)
- Tốc độ ăn mòn trong HCl 5%: >10 mm/năm ở 40°C
- Yêu cầu lớp bảo vệ: epoxy lining, rubber lining, coal tar epoxy — chi phí thêm 25–45% giá ống
- Tuổi thọ trong môi trường khí thải axit ẩm dù có lớp phủ: 3–7 năm trước khi cần tái tạo bề mặt
3.2. Thép Không Gỉ 304 (SS304 — UNS S30400)
Grade inox phổ biến nhất toàn cầu, thành phần 18% Cr + 8% Ni tạo lớp màng thụ động Cr₂O₃ tự phục hồi. Tốt hơn đáng kể so với thép carbon nhưng có gót chân Achilles trong môi trường khí thải:
- Rất nhạy cảm với ăn mòn lỗ (pitting corrosion) khi nồng độ ion Cl⁻ > 200–500 ppm
- Khói thải lò hơi đốt than vùng ven biển, biomass từ rơm rạ hoặc lò đốt rác đều chứa HCl với nồng độ đủ để khởi động pitting trên SS304 trong vòng 6–18 tháng
- Ăn mòn ứng suất (stress corrosion cracking — SCC) trong môi trường Cl⁻ nhiệt độ > 60°C
- Chi phí: gấp 3–4 lần thép carbon, gấp 3–4 lần ống PP cùng đường kính
3.3. Thép Không Gỉ 316L (SS316L — UNS S31603)
Bổ sung 2–3% Molybdenum tăng cường kháng pitting và crevice corrosion. Grade này được chỉ định cho môi trường Cl⁻ cao và acid sulfuric loãng:
- Chịu Cl⁻ đến 1.000–2.000 ppm ở nhiệt độ phòng trước khi pitting khởi phát
- Kháng H₂SO₄ loãng (<20%) và H₂SO₃ tốt hơn SS304
- Chi phí: gấp 5–9 lần ống PP — barrier kinh tế lớn nhất với doanh nghiệp vừa và nhỏ
- Hàn khó hơn SS304, cần kiểm soát hàm lượng carbon (≤0,03%) để tránh sensitization
3.4. Gang Đúc (Cast Iron / Ductile Iron)
Ứng dụng rất hạn chế trong đường ống khí thải hiện đại — chủ yếu còn tồn tại trong các công trình cũ. Điểm yếu: giòn, nặng, hàn và gia công khó, kháng ăn mòn kém. Không được khuyến nghị trong thiết kế mới.
4. Đối Đầu Trực Tiếp — 8 Tiêu Chí Kỹ Thuật Then Chốt
4.1. Kháng Ăn Mòn Hóa Học
Người chiến thắng rõ ràng: Ống PP
Trong bảng so sánh kháng hóa chất với 12 tác nhân ăn mòn điển hình nhất trong khí thải công nghiệp Việt Nam:
| Tác nhân ăn mòn | Ống PP-H | Thép Carbon | SS304 | SS316L |
|---|---|---|---|---|
| SO₂ ẩm / H₂SO₃ (pH 3–5) | ✅ Xuất sắc | ❌ Ăn mòn nhanh | ⚠ Trung bình | ✅ Tốt |
| HCl khí (50–500 ppm), T<60°C | ✅ Xuất sắc | ❌ Phá hủy | ⚠ Pitting risk | ⭕ Tốt |
| H₂SO₄ 10–40% (condensate) | ✅ Xuất sắc | ❌ Phá hủy | ❌ Ăn mòn lỗ | ⚠ Trung bình |
| Cl₂ khí ẩm (<100 ppm) | ✅ Tốt | ❌ Phá hủy | ❌ Pitting nặng | ⚠ Trung bình |
| H₂S (10–500 ppm) | ✅ Xuất sắc | ⚠ Sulfide cracking risk | ✅ Tốt | ✅ Xuất sắc |
| NH₃ (50–2.000 ppm) | ✅ Xuất sắc | ⚠ Nhẹ | ✅ Tốt | ✅ Xuất sắc |
| NOₓ + hơi nước | ✅ Xuất sắc | ❌ Ăn mòn | ⭕ Tốt | ✅ Xuất sắc |
| HF loãng (<20 ppm) | ✅ Tốt | ❌ Ăn mòn | ⚠ Trung bình | ⭕ Tốt |
| Dung dịch NaOH (<50%) | ✅ Xuất sắc | ⚠ Nhẹ | ✅ Tốt | ✅ Xuất sắc |
| Khí thải lò hơi sau xử lý ướt | ✅ Xuất sắc | ❌ Không phù hợp | ⚠ Rủi ro | ✅ Tốt |
| Nước ngưng tụ acid (acid condensate) | ✅ Xuất sắc | ❌ Ăn mòn rất nhanh | ⚠ Tùy pH | ✅ Tốt |
| Khói thải chứa bụi muối biển | ✅ Xuất sắc | ❌ Ăn mòn điện hóa | ❌ Pitting mạnh | ⭕ Tốt |
Điểm số kháng ăn mòn (12 tác nhân):
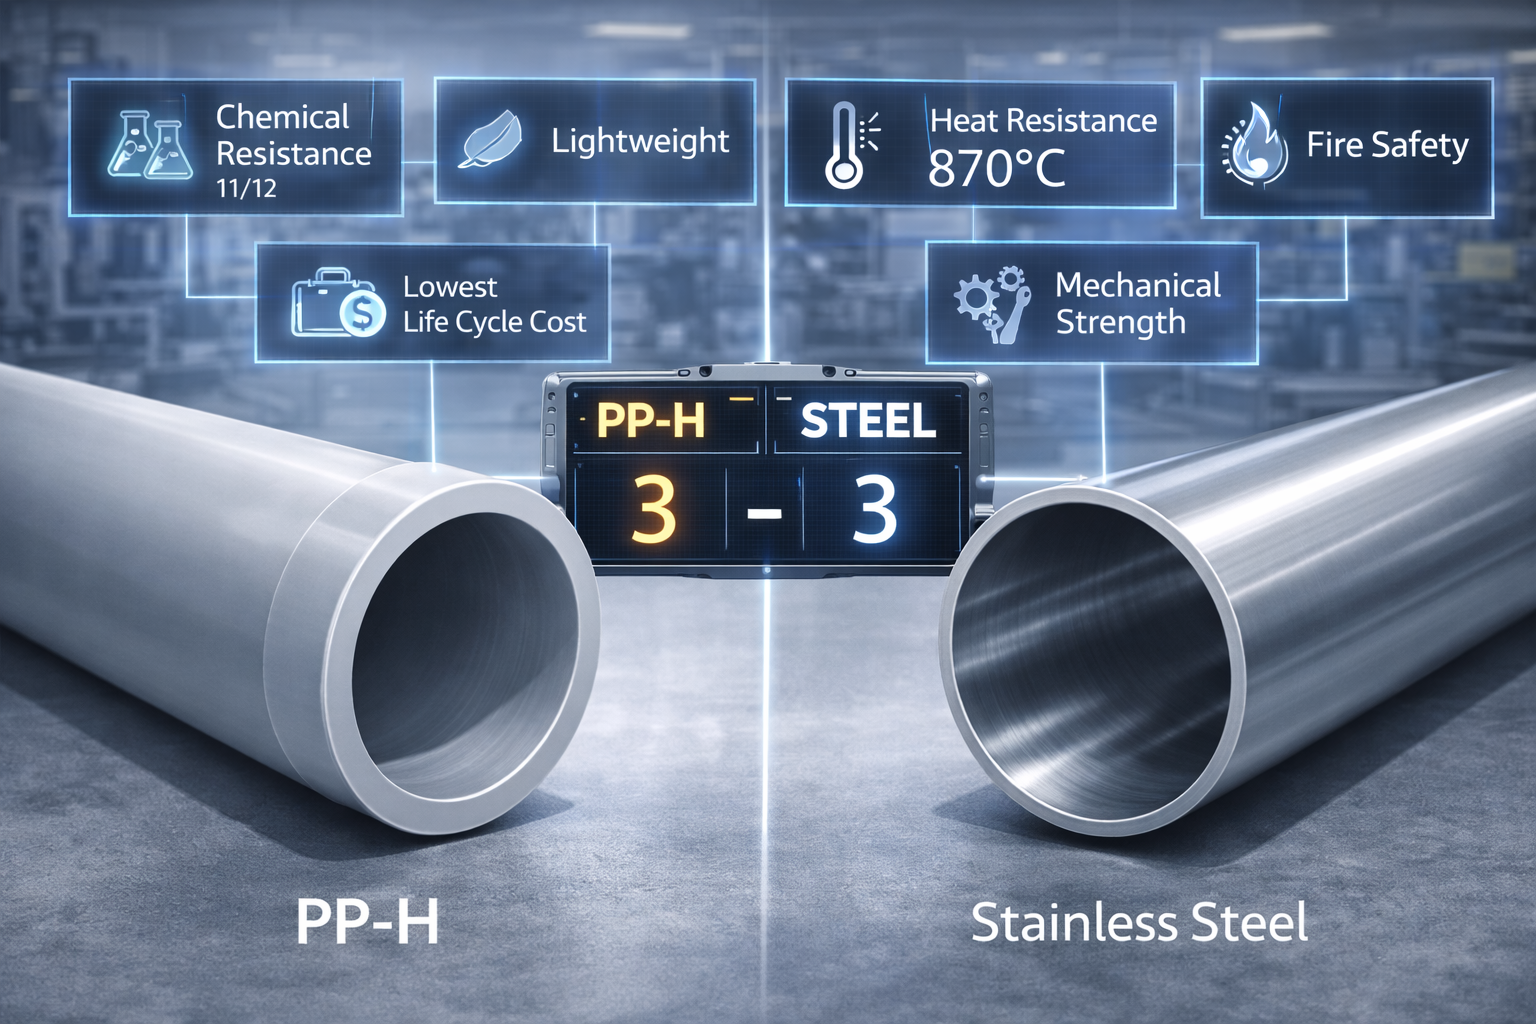
- Ống PP-H: 11/12 Xuất sắc/Tốt
- SS316L: 8/12 Xuất sắc/Tốt
- SS304: 5/12 Xuất sắc/Tốt
- Thép Carbon: 2/12 Xuất sắc/Tốt
4.2. Khả Năng Chịu Nhiệt
Người chiến thắng rõ ràng: Ống Kim Loại
| Vật liệu | Dải nhiệt độ làm việc | Ghi chú quan trọng |
|---|---|---|
| PP-H | –10°C đến +80°C | Giảm áp suất cho phép khi T > 60°C |
| PP-H (ngắn hạn, <1h) | đến +100°C | Không được thiết kế tại ngưỡng này |
| PVDF (so sánh tham khảo) | –40°C đến +130°C | Đắt hơn PP-H 6–8 lần |
| FRP (so sánh tham khảo) | –30°C đến +120°C | Tùy resin; kháng nhiệt kém hơn kim loại |
| Thép Carbon A106 | –29°C đến +425°C | Cần bảo vệ ăn mòn |
| SS304/316L | –200°C đến +870°C | Dải nhiệt rộng nhất |
Thực tế phân vùng nhiệt trong hệ thống khí thải:
Hệ thống xử lý khí thải lò hơi điển hình có thể chia thành 3 vùng nhiệt độ rõ ràng:
Vùng 1: Buồng đốt → Làm nguội   |  150–300°C  |  Ống thép carbon bắt buộc
Vùng 2: Làm nguội → Tháp hấp thụ |  55–150°C   |  Ống thép carbon + lớp phủ
Vùng 3: Tháp hấp thụ → Ống khói |  40–60°C    |  Ống PP-H tối ưu ✅
Kết luận phân vùng: Hơn 70–80% tổng chiều dài đường ống trong một hệ thống xử lý khí thải hoàn chỉnh thuộc Vùng 3 — nơi ống PP-H là lựa chọn tối ưu về cả kỹ thuật lẫn kinh tế. Chỉ đoạn ống ngay sau buồng đốt (Vùng 1 và một phần Vùng 2) mới bắt buộc dùng thép.
4.3. Độ Bền Cơ Học Và Chịu Áp Lực
Người chiến thắng: Ống Kim Loại — Nhưng Không Phải Lợi Thế Thực Tế
| Thông số cơ học | Ống PP-H DN200 | Ống Thép CS DN200 | Ống SS316L DN200 |
|---|---|---|---|
| Ứng suất kéo vật liệu | 30–40 MPa | 415 MPa | 485 MPa |
| Áp suất làm việc tối đa (20°C) | 1,0 MPa (SDR11) | >10 MPa | >10 MPa |
| Chịu chân không (vacuum) | Hạn chế, cần kiểm tra buckling | Xuất sắc | Xuất sắc |
| Chịu va đập | Trung bình | Xuất sắc | Xuất sắc |
| Chịu rung động cơ học | Trung bình | Tốt | Tốt |
Tuy nhiên, áp suất vận hành thực tế trong hệ thống dẫn khí thải chỉ là ±200 đến ±5.000 Pa — tương đương ±0,005 bar. Tại dải áp suất cực thấp này, ống PP-H SDR11 có hệ số an toàn hàng trăm lần so với áp suất cho phép. Ưu thế cơ học vượt trội của ống kim loại trở thành “overkill” không cần thiết và không mang lại giá trị thực tế.
Ngoại lệ cần lưu ý: Hệ thống dẫn khí sử dụng máy thổi khí áp suất cao (blower > 0,5 bar), hệ thống khí nén hoặc các vị trí có rủi ro va đập cơ học lớn — khi đó ưu thế độ bền cơ học của kim loại mới thực sự phát huy giá trị.
4.4. Hệ Số Giãn Nở Nhiệt — Yếu Tố Thiết Kế Không Được Xem Nhẹ
| Vật liệu | Hệ số giãn nở α (×10⁻⁶ K⁻¹) | Độ giãn dài ống 10m khi ΔT = 40°C |
|---|---|---|
| PP-H | 150 | 60 mm |
| HDPE | 200 | 80 mm |
| FRP (epoxy) | 20–35 | 8–14 mm |
| Thép Carbon | 12 | 4,8 mm |
| SS304/316L | 17 | 6,8 mm |
| Gang | 10,8 | 4,3 mm |
Ống PP có hệ số giãn nở nhiệt lớn hơn thép 12 lần. Một tuyến ống PP thẳng dài 30m, nhiệt độ thay đổi từ 25°C (ban đêm) lên 55°C (khi hệ thống vận hành) sẽ giãn dài 135 mm. Nếu không bố trí đúng kỹ thuật các điểm neo cố định (anchor point), khớp nối giãn nở (expansion joint) và giá đỡ trượt (sliding support), hệ thống ống PP sẽ bị:
- Uốn võng, biến dạng hình học đường ống
- Ứng suất tập trung tại khuỷu co, tee và điểm nối cứng
- Nứt vỡ mối hàn hoặc phá hỏng giá đỡ theo chu kỳ nhiệt
Đây là lỗi thiết kế phổ biến nhất gặp trong các dự án lắp đặt ống PP bởi đơn vị thiếu kinh nghiệm — dẫn đến hỏng hóc sau 6–18 tháng vận hành không phải do vật liệu kém mà do thiết kế bù giãn nở sai.
Ống kim loại với giãn nở nhiệt nhỏ hơn nhiều, thiết kế bù giãn nở đơn giản và ít rủi ro hơn đáng kể.
4.5. Trọng Lượng Và Yêu Cầu Kết Cấu Đỡ
So sánh trọng lượng ống DN300 (đường kính danh nghĩa 300mm):
| Vật liệu | Chiều dày thành | Khối lượng/m dài | Khoảng cách giá đỡ ngang tối đa |
|---|---|---|---|
| PP-H SDR11 | 27,4 mm | 8,7 kg/m | 1,0–1,5 m |
| Thép Carbon Sch40 | 9,5 mm | 71,1 kg/m | 3,5–4,5 m |
| SS316L Sch10S | 4,0 mm | 30,5 kg/m | 3,0–4,0 m |
Ống PP nhẹ hơn thép carbon 8–10 lần — lợi thế rõ ràng trong:
- Vận chuyển và lắp đặt thủ công không cần cẩu
- Giảm tải trọng lên sàn nhà xưởng và mái
- Lắp đặt tại vị trí cao, không gian hẹp
Nhưng khoảng cách giá đỡ ngắn hơn 2–3 lần do module đàn hồi thấp, tổng số lượng giá đỡ cần nhiều hơn. Với tuyến ống dài, chi phí giá đỡ thép có thể triệt tiêu lợi thế trọng lượng của ống PP.
4.6. Phương Pháp Kết Nối Và Chất Lượng Mối Nối
Ống PP — Hàn Nhiệt Không Phát Sinh Tia Lửa:
Toàn bộ hệ thống đường ống PP được kết nối bằng hàn nhiệt theo DVS 2207-11, không cần thợ hàn điện có chứng chỉ AWS/ASME. Ba phương pháp chính:
Hàn giáp mối tấm nóng (Butt Fusion): Hai mặt ống được ép vào tấm nung 200–220°C, rồi ép tiếp xúc tạo mối hàn liền khối. Độ bền mối hàn đúng quy trình ≥80% vật liệu gốc. Phù hợp DN63 trở lên.
Hàn socket nhiệt (Socket Fusion): Dùng cho DN15–DN110. Nhanh, gọn nhưng độ bền mối nối thấp hơn butt fusion. Không khuyến nghị cho đường ống áp lực và hóa chất quan trọng.
Hàn điện trở (Electrofusion): Phụ kiện có dây điện trở nhúng sẵn, hàn bằng máy điều khiển số. Độ bền cao, kiểm soát chất lượng tốt, phù hợp sửa chữa và đường kính nhỏ.
Ưu điểm thi công ống PP so với ống thép:
- Không cần chứng chỉ hàn AWS/ASME
- Thiết bị hàn nhẹ, cơ động (15–50 kg)
- Không phát sinh tia lửa — an toàn trong khu vực có khí dễ cháy, khu vực hạn chế lửa
- Không cần xử lý nhiệt sau hàn (PWHT)
- Không cần NDT (RT/UT/PT) tốn kém trừ đường ống áp lực cao
- Tốc độ thi công nhanh hơn ống thép 35–55%
- Chi phí nhân công thi công thấp hơn ống thép 30–50%
Nhược điểm: Mối hàn PP không chịu được tải trọng uốn lớn hoặc rung động mạnh bằng ống thép. Yêu cầu bề mặt cắt ống phẳng, vuông góc chính xác để đảm bảo chất lượng hàn.
4.7. An Toàn Phòng Cháy Chữa Cháy
Người chiến thắng: Ống Kim Loại
PP là vật liệu dễ cháy với Giới hạn Oxy tới hạn (LOI) chỉ 18–19% — thấp hơn nồng độ oxy trong không khí (21%), nghĩa là PP cháy lan trong không khí thông thường. Nhiệt độ bắt cháy 320–350°C, nhiệt trị 44 MJ/kg (cao hơn gỗ).
Theo TCVN 3890:2023 và các quy định PCCC hiện hành, đường ống nhựa trong:
- Buồng máy, phòng điều khiển, hành lang thoát hiểm → Không được phép dùng ống PP thông thường
- Khu vực nguy hiểm cháy nổ (Zone 0, 1, 2 theo ATEX) → Phải đánh giá rủi ro đặc biệt
- Đường ống đi qua tường và sàn chịu lửa → Cần bịt kín bằng intumescent sealant
Giải pháp kỹ thuật cho ống PP trong khu vực yêu cầu PCCC:
- Ống PP chống cháy FR-PP (Flame Retardant PP): Pha phụ gia chống cháy halogen-free, nâng LOI lên 28–32%, tự tắt khi loại nguồn lửa. Chi phí cao hơn PP thường 20–35%
- Bọc cách ly chống cháy: Lớp bọc bông khoáng + intumescent paint cho đoạn ống đi qua khu vực nguy hiểm
- Phân vùng vật liệu: Dùng ống thép/inox trong buồng máy và khu vực PCCC nghiêm ngặt; chuyển sang ống PP tại khu vực ngoài trời hoặc nhà xưởng có thông gió tốt
4.8. Tổng Chi Phí Vòng Đời (Life Cycle Cost — LCC)
Đây là tiêu chí cuối cùng và thường mang tính quyết định nhất với bộ phận tài chính và ban lãnh đạo doanh nghiệp.
Ví dụ tính toán LCC cho tuyến ống DN200, dài 100m, môi trường khí thải ẩm chứa SO₂ và HCl:
| Hạng mục chi phí | Ống PP-H | Ống CS + Epoxy Lining | Ống SS316L |
|---|---|---|---|
| CAPEX — Đầu tư ban đầu | |||
| Vật liệu ống + phụ kiện | 100% (cơ sở) | 110–140% | 420–580% |
| Thi công lắp đặt | 100% | 145–175% | 160–190% |
| Kiểm tra, nghiệm thu | 100% | 125–150% | 130–155% |
| Tổng CAPEX | 100% | ~160% | ~500% |
| OPEX — Vận hành 10 năm | |||
| Bảo trì định kỳ | Thấp | Trung bình | Thấp |
| Sơn phủ lại / tái tạo bề mặt | Không | Mỗi 3–4 năm | Không |
| Thay thế đoạn ống hỏng | 1–2 lần nhỏ | 3–5 lần lớn | Không đáng kể |
| Chi phí dừng máy sửa chữa | Thấp | Cao (thiệt hại sản xuất) | Rất thấp |
| Tổng OPEX 10 năm | 100% | ~450% | ~130% |
| Tổng LCC 10 năm | 100% | ~280% | ~380% |
Kết luận LCC: Trong môi trường khí thải ẩm ăn mòn, ống PP-H có tổng chi phí vòng đời thấp nhất, thấp hơn ống thép carbon có lớp phủ đến 2,8 lần và thấp hơn SS316L đến 3,8 lần sau 10 năm vận hành.
5. Sơ Đồ Ra Quyết Định — Lựa Chọn Vật Liệu Ống Khí Thải Theo Từng Tình Huống
Quy trình ra quyết định lựa chọn vật liệu đường ống dẫn khí thải theo logic cây quyết định (decision tree):
Nhiệt độ khí thải tại điểm lắp ống?
│
├─── > 150°C ──────────────────► Ống THÉP CARBON (A106/A53)
│                                 Kết hợp lớp phủ nếu có tác nhân ăn mòn
│
├─── 80°C – 150°C ─────────────► Ống THÉP CARBON + Lớp phủ epoxy/rubber
│                                 Hoặc SS304/316L tùy mức độ ăn mòn
│
└─── < 80°C ────────────────────► Tiếp tục phân tích:
     │
     ├── Có khí ăn mòn (SO₂, HCl, H₂S, Cl₂...)?
     │   │
     │   ├── CÓ ────────────────► ỐNG PP-H ✅ Tối ưu
     │   │                        (kháng hóa chất vượt trội, LCC thấp nhất)
     │   │
     │   └── KHÔNG ─────────────► Ống PP-H hoặc CS tùy giá
     │
     ├── Yêu cầu PCCC nghiêm ngặt (phòng máy, hành lang thoát hiểm)?
     │   │
     │   └── CÓ ────────────────► Ống SS304/316L hoặc FR-PP
     │
     ├── Áp suất > 5 bar?
     │   │
     │   └── CÓ ────────────────► Ống PP (kiểm tra SDR) hoặc SS
     │
     └── Nồng độ Cl⁻ rất cao (>2.000 ppm)?
         │
         └── CÓ ────────────────► Ống PP-H hoặc SS316L (tránh SS304)
6. Khuyến Nghị Thiết Kế Thực Tiễn Cho Từng Hệ Thống Cụ Thể
6.1. Hệ Thống Xử Lý Khí Thải Lò Hơi (Than, Dầu FO, Sinh Khối)
Phân vùng vật liệu tối ưu:
| Vị trí đường ống | Nhiệt độ (°C) | Vật liệu khuyến nghị | Lý do |
|---|---|---|---|
| Lò hơi → Buồng lắng bụi | 150–300 | Thép carbon A106 | Nhiệt độ vượt ngưỡng PP |
| Buồng lắng bụi → Cyclone | 120–200 | Thép carbon A106 + sơn cao nhiệt | Nhiệt độ cao, bụi mài mòn |
| Cyclone → Tháp làm nguội | 80–150 | Thép carbon + epoxy lining | Bắt đầu xuất hiện acid dew |
| Tháp làm nguội → Tháp hấp thụ | 40–60 | Ống PP-H | Khí ẩm acid, T < 80°C |
| Tháp hấp thụ → Quạt hút | 45–60 | Ống PP-H | Khí sau hấp thụ, bão hòa ẩm |
| Quạt hút → Ống khói | 45–60 | Ống PP-H hoặc FRP | Khí đã xử lý, T thấp |
6.2. Hệ Thống Hút Hơi Axit Công Nghiệp Mạ Điện, Hóa Chất
| Tác nhân | Nhiệt độ | Vật liệu tối ưu |
|---|---|---|
| HCl, H₂SO₄ mù | 25–45°C | Ống PP-H — tiêu chuẩn ngành |
| Cl₂ + HCl hỗn hợp | 25–50°C | Ống PP-H hoặc PVDF |
| H₂SO₄ fuming (oleum) | >60°C | PVDF hoặc PTFE-lined |
| HNO₃ + H₂SO₄ hỗn hợp | 25–40°C | Ống PP-H (kiểm tra nồng độ) |
6.3. Hệ Thống Thông Gió Hút Mùi Xưởng Sản Xuất
Đây là ứng dụng nhẹ nhàng nhất — khí thải thường ở nhiệt độ gần bằng môi trường (30–50°C) với nồng độ chất ô nhiễm thấp hơn nhiều so với khí thải lò đốt.
Khuyến nghị: Ống PP-H cho toàn bộ hệ thống dẫn khí từ điểm hút đến thiết bị xử lý. Ống PVC có thể dùng cho đoạn ống nhỏ (DN ≤ 200) với điều kiện kiểm tra kháng hóa chất cẩn thận.
7. Những Sai Lầm Kỹ Thuật Thường Gặp Khi Lựa Chọn Ống Dẫn Khí Thải
Tổng hợp từ thực tế vận hành công trình xử lý khí thải tại Việt Nam, những sai lầm sau đây xảy ra lặp đi lặp lại:
Sai lầm 1 — Dùng ống thép carbon không có lớp phủ trong môi trường khí ẩm acid: Hậu quả: Ăn mòn xuyên thủng trong 1–3 năm, rò rỉ khí độc, ngừng sản xuất khẩn cấp.
Sai lầm 2 — Dùng ống PP-H khi chưa làm nguội khí thải: Hậu quả: Ống biến dạng, sụp đổ đoạn ống nằm ngang trong vài tuần đến vài tháng vận hành.
Sai lầm 3 — Dùng ống PP-R dân dụng thay cho PP-H công nghiệp: Hậu quả: PP-R không đáp ứng yêu cầu chịu hóa chất, nhiệt độ và áp suất công nghiệp — hệ thống xuống cấp nhanh.
Sai lầm 4 — Không thiết kế bù giãn nở nhiệt cho ống PP: Hậu quả: Ứng suất nhiệt tích lũy gây nứt mối hàn hoặc biến dạng tuyến ống sau 6–24 tháng.
Sai lầm 5 — Chọn SS304 trong môi trường có HCl/Cl⁻ cao: Hậu quả: Pitting corrosion khởi phát sau 6–18 tháng, thủng ống nhanh hơn cả thép carbon trong điều kiện cụ thể.
Sai lầm 6 — Bỏ qua yêu cầu PCCC khi dùng ống PP: Hậu quả: Hệ thống không vượt qua kiểm tra PCCC, phải thay thế toàn bộ đoạn ống trong khu vực không đạt, chi phí phát sinh lớn.
8. Tiêu Chuẩn Thiết Kế Và Quy Định Kỹ Thuật Áp Dụng
Tiêu Chuẩn Ống PP
- ISO 15494:2015 — Hệ thống đường ống nhựa nhiệt dẻo cho ứng dụng công nghiệp
- DIN 8077/8078 — Ống PP — Kích thước và yêu cầu kỹ thuật (tiêu chuẩn Đức, tham chiếu rộng)
- DVS 2205 — Tính toán thiết kế bình chứa và đường ống nhựa nhiệt dẻo chịu áp
- DVS 2207-11 — Hàn nhiệt ống và phụ kiện PP — Điều kiện và thông số quy trình
- ASTM D2241 / F2389 — Yêu cầu ống nhựa PP công nghiệp (tiêu chuẩn Mỹ)
Tiêu Chuẩn Ống Kim Loại
- ASME B31.3:2022 — Process Piping — Thiết kế, vật liệu, thi công đường ống công nghiệp
- ASTM A106 Gr.B — Seamless Carbon Steel Pipe for High-Temperature Service
- ASTM A312 TP316L — Seamless/Welded Austenitic Stainless Steel Pipe
- TCVN 6169:2002 — Ống thép hàn không có lớp bọc dẫn chất lỏng và khí
- ASME B16.5/B16.47 — Tiêu chuẩn mặt bích đường ống
Quy Chuẩn Môi Trường và An Toàn
- QCVN 19:2009/BTNMT — Quy chuẩn khí thải công nghiệp (bụi và chất vô cơ)
- QCVN 02:2019/BCT — An toàn đường ống dẫn khí đốt
- TCVN 3890:2023 — Phương tiện phòng cháy chữa cháy cho nhà và công trình
- Nghị định 45/2022/NĐ-CP — Xử phạt vi phạm hành chính trong lĩnh vực bảo vệ môi trường
Kết Luận: Không Có Vật Liệu “Số Một” — Chỉ Có Vật Liệu “Đúng Chỗ”
Sau khi phân tích toàn diện 8 tiêu chí kỹ thuật quan trọng nhất, câu trả lời cho câu hỏi “Ống PP hay ống kim loại” trong hệ thống dẫn khí thải là:
Chọn ống PP-H khi:
- Nhiệt độ khí thải tại điểm lắp đặt < 75–80°C ✅
- Khí thải chứa tác nhân ăn mòn: SO₂, HCl, H₂S, Cl₂, acid vô cơ ✅
- Ưu tiên tối ưu hóa tổng chi phí vòng đời (LCC) ✅
- Hệ thống áp suất thấp (vận chuyển khí bằng quạt ly tâm) ✅
- Vị trí lắp đặt ngoài trời hoặc nhà xưởng thông thoáng ✅
Chọn ống kim loại (thép carbon/inox) khi:
- Nhiệt độ khí thải > 80°C — đặc biệt > 150°C ✅
- Yêu cầu fire rating theo quy định PCCC (phòng máy, hành lang) ✅
- Áp suất hệ thống cao (>5 bar) hoặc tải trọng cơ học lớn ✅
- Tiêu chuẩn công trình quốc tế yêu cầu toàn bộ ống kim loại ✅
Chiến lược tối ưu nhất trong thực tế: Kết hợp vật liệu theo vùng nhiệt độ và hóa học — dùng thép carbon cho đoạn ống nhiệt độ cao phía trước thiết bị làm nguội, và chuyển sang ống PP-H cho toàn bộ hệ thống phía sau tháp làm nguội, tháp hấp thụ đến ống khói. Giải pháp này tối ưu đồng thời về kỹ thuật, kinh tế và tuổi thọ công trình — đang được áp dụng rộng rãi trong các dự án xử lý khí thải công nghiệp tiên tiến tại Việt Nam.
Sự thành công của hệ thống không chỉ phụ thuộc vào vật liệu ống mà còn vào năng lực thiết kế của đơn vị tư vấn — đặc biệt là khả năng phân tích đặc tính khí thải, tính toán bù giãn nở nhiệt, phân vùng vật liệu hợp lý và tuân thủ đồng thời các tiêu chuẩn kỹ thuật quốc tế và quy định pháp lý Việt Nam.
Bài viết được biên soạn bởi đội ngũ kỹ sư thiết kế đường ống và kỹ thuật môi trường công nghiệp — Tham chiếu ISO 15494, DVS 2205/2207, ASME B31.3 và các quy chuẩn kỹ thuật Việt Nam hiện hành.
