
Câu hỏi thường gặp nhất khi tư vấn lựa chọn bể chứa hóa chất công nghiệp là: “Bể PP dùng được bao nhiêu năm trong môi trường acid/kiềm nóng?” — và câu trả lời chuẩn xác không phải là một con số duy nhất. Tuổi thọ thực tế của bể PP phụ thuộc vào sự tương tác phức tạp giữa ít nhất 6 yếu tố: chất lượng nhựa PP nguyên liệu (OIT ban đầu), nhiệt độ vận hành trung bình và cực đại, bản chất và nồng độ hóa chất tiếp xúc, chất lượng thi công hàn nhiệt, thiết kế kết cấu bể và chế độ kiểm tra bảo trì định kỳ.
Trong điều kiện lý tưởng — nhựa PP-H nguyên sinh OIT ≥ 40 phút, nhiệt độ ≤ 40°C, hóa chất kháng được (HCl, NaOH, muối vô cơ), hàn đúng DVS 2207, thiết kế đúng DVS 2205-1 — bể PP đạt tuổi thọ 25–30 năm, tương đương hoặc vượt trội bể thép không gỉ 316L trong cùng môi trường. Trong điều kiện bất lợi — nhựa OIT thấp, nhiệt độ 70–80°C liên tục, hóa chất oxy hóa mạnh, hàn kém kỹ thuật — bể PP có thể hỏng sau 3–8 năm, thậm chí sớm hơn nếu có tải trọng cơ học bất ngờ.
Bài viết này cung cấp khung phân tích định lượng toàn diện về tuổi thọ bể PP trong điều kiện hóa chất và nhiệt độ cao — bao gồm 4 cơ chế lão hóa song song, mô hình dự báo tuổi thọ theo Arrhenius, phương pháp kiểm tra và giám sát suy giảm theo thời gian, chiến lược tối ưu hóa tuổi thọ từ giai đoạn thiết kế đến vận hành, và tiêu chí quyết định thay thế bể PP trước khi xảy ra sự cố.
1. Bản Chất Lão Hóa Bể PP — Hiểu Đúng Để Quản Lý Đúng
1.1. PP không phải vĩnh cửu — Tại sao vật liệu vô cơ bị lão hóa?
Không giống thép hay bê-tông — vốn là vật liệu vô cơ với liên kết ion/cộng hóa trị mạnh và bền nhiệt — polypropylene là polymer hữu cơ với chuỗi phân tử dài —[CH₂−CH(CH₃)]ₙ— có thể bị phá vỡ từng bước bởi tác nhân hóa học, nhiệt và cơ học theo thời gian.
Lão hóa PP không phải là quá trình tuyến tính đơn giản mà là sự suy giảm theo hàm mũ ở giai đoạn cuối vòng đời: trong phần lớn tuổi thọ, bể PP gần như không thay đổi tính chất; nhưng khi hệ thống chống oxy hóa cạn kiệt, suy giảm xảy ra nhanh và đột ngột — tương tự hiện tượng “cliff edge degradation” trong kỹ thuật độ tin cậy. Đây là lý do tại sao kiểm tra định kỳ và phát hiện sớm quan trọng hơn bất kỳ yếu tố nào khác trong quản lý tuổi thọ bể PP.
1.2. Bốn cơ chế lão hóa song song — Phân tích cơ chế tới gốc rễ
Cơ chế 1 — Oxy hóa nhiệt (Thermal Oxidative Degradation):
Đây là cơ chế lão hóa chủ đạo trong bể PP làm việc ở nhiệt độ cao với hóa chất oxy hóa. Phản ứng gốc tự do (free radical chain reaction) diễn ra theo chuỗi:
Khởi đầu (Initiation):
PP–H + O₂ → PP• + HOO•
Lan truyền (Propagation):
PP• + O₂ → PP–OO•
PP–OO• + PP–H → PP–OOH + PP•
Phân hủy hydroperoxide (Hydroperoxide decomposition):
PP–OOH → PP–O• + HO• (phân hủy đơn phân tử)
2 PP–OOH → PP–O• + PP–OO• + H₂O (phân hủy lưỡng phân tử)
Hệ quả: Các gốc tự do tấn công mạch polymer PP → cắt đứt mạch (chain scission) → giảm khối lượng phân tử trung bình M_w → giảm cơ tính (brittleness tăng) → hoặc nối chéo (crosslinking) → hóa giòn theo cơ chế khác.
Vai trò của phụ gia chống oxy hóa (Antioxidant — AO):
Nhà sản xuất nhựa PP pha phụ gia AO vào polymer để “bẫy” các gốc tự do trước khi chúng tấn công mạch PP. AO hoạt động theo hai cơ chế:
- Primary AO (AO sơ cấp — phenolic): Trung hòa trực tiếp các gốc tự do PP• và PP–OO•
- Secondary AO (AO thứ cấp — phosphite/thioester): Phân hủy hydroperoxide PP–OOH thành sản phẩm không hoạt động
Khi toàn bộ AO bị “tiêu thụ” → PP không còn lớp bảo vệ → oxy hóa lan nhanh → suy giảm đột ngột. OIT (Oxidative Induction Time) đo lượng AO còn lại — đây là chỉ số sức khỏe quan trọng nhất của bể PP.
Cơ chế 2 — Stress Cracking (Nứt ứng suất) — Cơ chế nguy hiểm nhất:
Environmental Stress Cracking (ESC) là sự nứt vỡ của PP tại ứng suất thấp hơn nhiều so với giới hạn chảy, xảy ra khi đồng thời có ứng suất kéo + môi trường hóa chất hoạt động:
Cơ chế ESC ở cấp phân tử:
Phân tử hóa chất (đặc biệt là hóa chất có khả năng thấm qua vùng vô định hình PP) khuếch tán vào lớp bề mặt PP tại vùng có ứng suất kéo → giảm năng lượng bề mặt tại đỉnh vết nứt tế vi → vết nứt tăng trưởng chậm (Slow Crack Growth — SCG) theo cơ chế craze:
K_I = σ × √(π × a) → khi K_I ≥ K_IC (toughness tới hạn)
Ứng suất kéo σ trong bể PP xuất phát từ: áp lực thủy tĩnh dung dịch, ứng suất dư từ hàn nhiệt, ứng suất từ giãn nở nhiệt bị hạn chế, ứng suất từ bu lông siết quá moment tại nozzle.
Thực tiễn: ESC thường xuất hiện tại 4 vị trí ưu tiên:
- Mối hàn có weld factor thấp (f_w < 0,7 do hàn kém kỹ thuật)
- Góc bên trong bể (corner joints) với bán kính uốn nhỏ
- Vùng xung quanh nozzle (ứng suất tập trung do siết bu lông)
- Mặt ngoài thành bể tiếp xúc ánh sáng UV (UV làm giảm K_IC)
Cơ chế 3 — Thủy phân dưới tải trọng (Hydrolytic Stress Corrosion):
Dưới tác dụng đồng thời của ứng suất kéo liên tục và môi trường ẩm hoặc dung dịch acid/kiềm loãng, vết nứt tăng trưởng từ từ theo cơ chế diffusion-controlled crack growth:
da/dt = A × (K_I)^n × exp(−E_a/RT)
Với n = 2–4 cho PP trong môi trường nước. Đây là cơ chế chi phối tuổi thọ dài hạn của bể PP hơn là cơ chế ESC tức thời.
Thực tiễn: Bể PP chứa nước DI ở 80°C (nhà máy điện, điện tử) thường hỏng theo cơ chế này — dù nước DI không ăn mòn hóa học PP, nhiệt độ cao + nước cung cấp môi trường kích hoạt hydrolytic stress corrosion tại vùng ứng suất dư của mối hàn.
Cơ chế 4 — Biến dạng từ biến tích lũy (Creep Deformation):
PP là vật liệu viscoelastic — dưới tải trọng liên tục (áp lực thủy tĩnh dung dịch đầy bể), thành bể PP biến dạng chậm theo thời gian ngay cả ở ứng suất thấp hơn giới hạn chảy:
ε(t) = σ / E₀ + σ / E₁ × (1 − e^(−t/τ)) + σ/η × t
Với E₀, E₁, τ, η là các thông số mô hình Kelvin-Voigt cho PP.
Hệ quả thực tiễn: Thành bể PP nằm ngang (bể hình trụ nằm) bị võng dưới theo thời gian; thành bể trụ đứng phình ra theo hướng xuyên tâm tại vị trí giữa chiều cao bể (maximum hoop stress); nozzle ở vị trí dưới bể bị lệch góc dần → mặt bích kết nối bị lệch → rò rỉ gioăng.
2. Ảnh Hưởng Định Lượng Của Nhiệt Độ Đến Tuổi Thọ Bể PP
2.1. Mô hình Arrhenius — Nền tảng dự báo tuổi thọ theo nhiệt độ
Tốc độ của tất cả các phản ứng hóa học (bao gồm oxy hóa, thủy phân và ESC) trong PP tuân theo phương trình Arrhenius:
k(T) = A × exp(−E_a / R × T)
Với:
- k(T): Hằng số tốc độ phản ứng lão hóa tại nhiệt độ T (K)
- A: Hệ số tiền mũ (pre-exponential factor)
- E_a: Năng lượng hoạt hóa (activation energy) của phản ứng lão hóa PP — thường 80–120 kJ/mol cho oxy hóa PP-H
- R = 8,314 J/(mol·K)
Tỷ lệ gia tốc lão hóa khi nhiệt độ tăng:
Acceleration Factor = k(T₂) / k(T₁) = exp[(E_a/R) × (1/T₁ − 1/T₂)]
Tính toán thực tế với E_a = 100 kJ/mol:
| Nhiệt độ vận hành T₂ | So sánh với T₁ = 20°C | Hệ số gia tốc lão hóa | Tuổi thọ tương đối |
|---|---|---|---|
| 20°C (cơ sở) | ΔT = 0 | 1,0× | 100% (25–30 năm) |
| 30°C | ΔT = 10°C | 2,4× | ~42% (10–12 năm) |
| 40°C | ΔT = 20°C | 5,8× | ~17% (4–5 năm tương đương) |
| 50°C | ΔT = 30°C | 13,8× | ~7% |
| 60°C | ΔT = 40°C | 32,3× | ~3% |
| 70°C | ΔT = 50°C | 74,8× | ~1,3% |
| 80°C | ΔT = 60°C | 171× | ~0,6% |
Ý nghĩa thực tiễn từ bảng Arrhenius:
Mỗi 10°C tăng nhiệt độ vận hành → tốc độ lão hóa PP tăng 2,4–3 lần (quy tắc Q₁₀ ≈ 2,4–3 với E_a = 100 kJ/mol). Đây là lý do:
- Bể PP chứa NaOH 30% ở 25°C: Tuổi thọ 25–30 năm
- Bể PP chứa NaOH 30% ở 60°C: Tuổi thọ thực tế chỉ còn ~8–10 năm (giảm ~3× so với 40°C, và ~32× so với 20°C)
- Bể PP chứa dung dịch mạ niken ở 65°C: Cần kiểm tra OIT sau 5 năm đầu
Lưu ý quan trọng: Mô hình Arrhenius cho kết quả dự báo tuổi thọ dựa trên một cơ chế lão hóa chủ đạo. Trong thực tế, nhiều cơ chế hoạt động đồng thời và có thể tương tác phi tuyến (synergistic effects) — đặc biệt khi nhiệt độ cao kết hợp với hóa chất oxy hóa mạnh.
2.2. Hệ số giảm bền nhiệt f_T — Ảnh hưởng tức thời đến kết cấu bể
Trong khi mô hình Arrhenius mô tả lão hóa dài hạn, hệ số f_T (Temperature Derating Factor) theo DVS 2205-1 mô tả sự giảm cơ tính tức thời của PP tại nhiệt độ vận hành:
σ_allowable(T) = σ_allowable(20°C) × f_T
Bảng hệ số f_T cho PP-H theo DVS 2205-1:
| Nhiệt độ vận hành (°C) | f_T cho PP-H | σ_allowable thực tế (MPa) (từ σ_ref = 10,7 MPa) | Ý nghĩa thiết kế |
|---|---|---|---|
| 20 | 1,00 | 10,7 | Áp suất thiết kế tối đa |
| 30 | 0,93 | 9,9 | Giảm 7% |
| 40 | 0,87 | 9,3 | Giảm 13% |
| 50 | 0,80 | 8,5 | Giảm 20% |
| 60 | 0,72 | 7,7 | Giảm 28% |
| 70 | 0,63 | 6,7 | Giảm 37% |
| 80 | 0,53 | 5,7 | Giảm 47% — tiệm cận giới hạn |
| 90 | 0,40 | 4,3 | Vùng nguy hiểm — không khuyến nghị có tải |
Hệ quả thiết kế thành bể PP tại nhiệt độ cao:
Chiều dày thành bể PP (t_wall) phải được tăng tỷ lệ nghịch với f_T để duy trì hệ số an toàn SF ≥ 3,0:
t_wall(T) = t_wall(20°C) / f_T
Ví dụ: Bể PP-H 10.000L chứa dung dịch mạ niken tại 65°C, đường kính D = 2.130mm, chiều cao H = 2.800mm:
f_T tại 65°C ≈ 0,675 (nội suy giữa 60°C và 70°C)
t_wall(20°C) theo công thức DVS 2205-1: 16mm
t_wall(65°C) = 16 / 0,675 ≈ 24mm
Bể PP chứa dung dịch nóng 65°C cần thành dày 24mm thay vì 16mm — tăng 50% khối lượng vật liệu và chi phí tương ứng. Đây là chi phí kỹ thuật bắt buộc để duy trì hệ số an toàn và tuổi thọ thiết kế.
2.3. Nhiệt độ tới hạn và giới hạn tuyệt đối cho bể PP-H
Nhiệt độ giới hạn làm việc của bể PP-H:
| Chế độ nhiệt độ | Phân loại | Tuổi thọ thiết kế | Yêu cầu đặc biệt |
|---|---|---|---|
| ≤ 40°C | Tốt nhất | 25–30 năm | Tiêu chuẩn thông thường |
| 40–60°C | Chấp nhận được | 15–25 năm | Tăng chiều dày thành theo f_T; OIT ≥ 40 phút |
| 60–70°C | Hạn chế | 10–15 năm | Tăng chiều dày đáng kể; OIT ≥ 50 phút; kiểm tra 6 tháng/lần |
| 70–80°C | Cận giới hạn | 5–10 năm | Thiết kế thận trọng; OIT ≥ 60 phút; xem xét FRP thay thế |
| > 80°C liên tục | Vượt giới hạn | < 5 năm | Không khuyến nghị PP-H; dùng PVDF, FRP vinylester hoặc thép |
Chu kỳ nhiệt (Thermal cycling) — Tác động nhân lên:
Bể PP không vận hành nhiệt độ ổn định mà thường trải qua chu kỳ nhiệt (khởi động/dừng ca, thay lô hóa chất, vệ sinh CIP). Mỗi chu kỳ nhiệt tạo ra ứng suất nhiệt do giãn nở và co rút không đều:
σ_thermal = E_PP × α_PP × ΔT = 1.500 MPa × 0,165 mm/(m·K) × 40K ≈ 9,9 MPa
Tại nhiệt độ 60°C, σ_allowable chỉ còn 7,7 MPa — ứng suất nhiệt từ chu kỳ lạnh-nóng 40°C đã tiếp cận hoặc vượt ứng suất cho phép! Điều này giải thích tại sao bể PP vận hành chu kỳ nhiệt lớn (ΔT > 30°C, tần suất cao) có tuổi thọ ngắn hơn đáng kể so với bể vận hành nhiệt độ ổn định.
3. Ảnh Hưởng Của Hóa Chất Đến Tuổi Thọ Bể PP — Phân Tích Theo Nhóm
3.1. Nhóm hóa chất ăn mòn cơ học (tác động cơ học qua thẩm thấu)
Acid vô cơ (HCl, H₂SO₄, H₃PO₄, HF) — Tương thích tốt:
Nhóm acid vô cơ không oxy hóa (non-oxidizing inorganic acids) tương thích hóa học tốt với PP-H — không có cơ chế hóa học tấn công mạch C−C polymer. Tuy nhiên, acid vô cơ tác động đến tuổi thọ bể PP theo hai cơ chế gián tiếp:
Cơ chế gián tiếp 1 — Thẩm thấu bề mặt làm mềm lớp bề mặt:
H₂SO₄ 50–70% có khả năng thấm vào lớp bề mặt PP (vùng vô định hình) dày 0,5–2mm, gây trương nở nhẹ (swelling) làm giảm nhẹ mô-đun đàn hồi lớp bề mặt. Hiệu ứng này tạo ra trạng thái ứng suất biaxial tại vùng bề mặt — một điều kiện thuận lợi cho ESC.
Cơ chế gián tiếp 2 — Thúc đẩy SCG trong môi trường acid loãng:
Acid loãng (HCl 5–15%, H₂SO₄ 10–30%) trong điều kiện tiếp xúc liên tục làm tăng nhẹ tốc độ Slow Crack Growth so với môi trường nước thuần túy — do pH thấp làm thay đổi điện tích bề mặt PP tại đỉnh vết nứt.
Tác động thực tế lên tuổi thọ: HCl 20–37% tại ≤ 50°C → giảm tuổi thọ bể PP khoảng 10–15% so với nước ở cùng nhiệt độ. HF 20–40% tại ≤ 40°C → ảnh hưởng tương tự. Đây là mức ảnh hưởng chấp nhận được trong thiết kế.
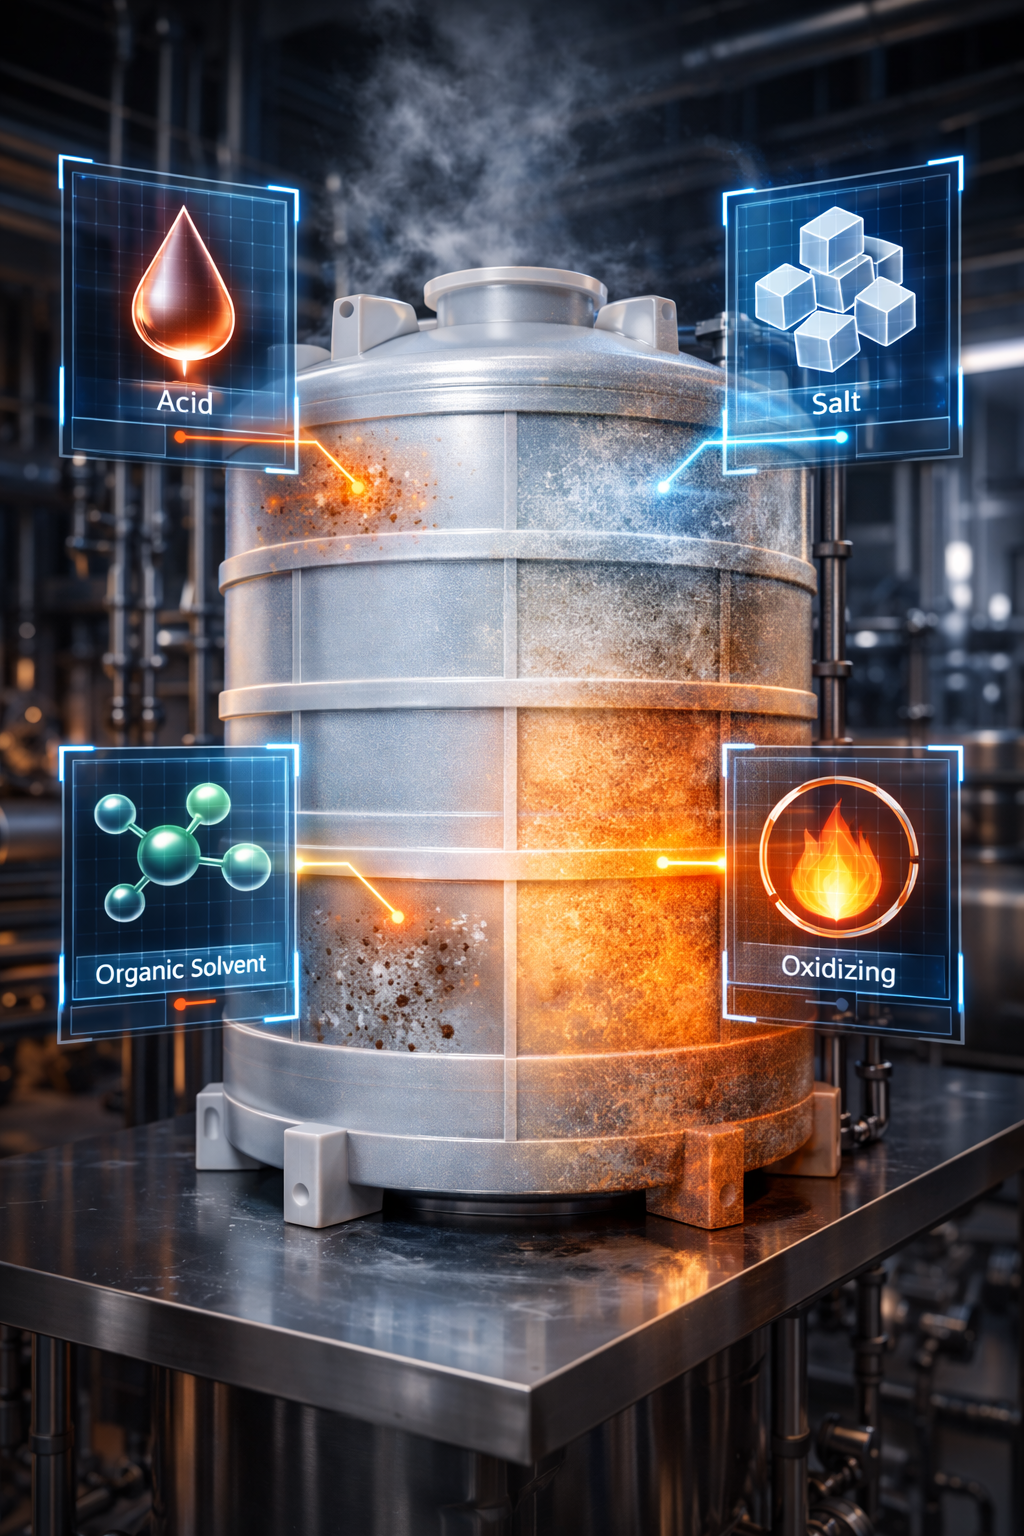
3.2. Nhóm hóa chất oxy hóa — Cơ chế tấn công phụ gia AO
Đây là nhóm hóa chất ảnh hưởng mạnh và trực tiếp nhất đến tuổi thọ bể PP:
Natri hypochlorit NaOCl (nước Javel công nghiệp 5–15%):
NaOCl là chất oxy hóa hoạt tính (active oxidizer) với Cl radical và hypochlorite ion (OCl⁻) có khả năng tấn công trực tiếp phụ gia AO trong PP theo cơ chế:
AO + HOCl → Sản phẩm oxy hóa bất hoạt (OAO)
Khi phụ gia AO bị tiêu thụ bởi NaOCl với tốc độ nhanh hơn tốc độ tự oxy hóa nhiệt thông thường → OIT giảm nhanh hơn dự báo Arrhenius → “tuổi thọ hóa chất” (chemical lifetime) ngắn hơn nhiều so với “tuổi thọ nhiệt” (thermal lifetime).
Dữ liệu thực nghiệm: Bể PP-H OIT ban đầu = 30 phút tiếp xúc liên tục NaOCl 10% tại 30°C → OIT giảm đến < 10 phút sau 3–5 năm (thay vì 15–20 năm theo mô hình nhiệt thuần túy).
Khuyến nghị: Bể PP chứa NaOCl bắt buộc dùng nhựa PP-H OIT ≥ 50 phút (premium grade) và kiểm tra OIT mẫu vật liệu hàng năm thay vì 3 năm/lần thông thường.
Hydrogen peroxide H₂O₂ (10–50%):
H₂O₂ là chất oxy hóa mạnh hơn NaOCl — Fenton reaction với ion kim loại vết tạo •OH radical cực hoạt tính:
H₂O₂ + Fe²⁺ → Fe³⁺ + OH⁻ + •OH (Fenton reaction)
- OH radical tấn công trực tiếp mạch polymer PP (H-abstraction) ngay cả khi AO còn đủ — không chỉ tiêu thụ AO mà còn phá mạch polymer trực tiếp. Đây là lý do H₂O₂ đặc (> 30%) tại nhiệt độ > 40°C là điều kiện nguy hiểm cho bể PP, kể cả bể PP-H premium grade.
Giới hạn an toàn: PP-H OIT ≥ 60 phút với H₂O₂ ≤ 30% tại ≤ 30°C. H₂O₂ > 30% hoặc nhiệt độ > 40°C → cân nhắc PVDF hoặc HDPE PE100.
Acid nitric HNO₃ (> 15%):
HNO₃ đặc vừa là acid vừa là chất oxy hóa mạnh — NO₃⁻ và NO₂ phân hủy oxy hóa mạch polymer PP theo cơ chế nitro hóa (nitration) và oxy hóa. HNO₃ > 20% tại nhiệt độ > 30°C → không dùng bể PP-H, chuyển sang PVDF hoặc FRP vinylester.
Crom trioxide CrO₃ / Acid cromic (dung dịch mạ crom):
CrO₃ là chất oxy hóa cực mạnh (Cr⁶⁺ → Cr³⁺). Bể PP-H dùng cho mạ crom tiếp xúc CrO₃ 150–400 g/L tại 45–65°C — môi trường thử thách nhất cho bể PP. Thực nghiệm cho thấy:
- CrO₃ 200 g/L, T = 55°C: OIT bể PP-H ban đầu 45 phút → giảm xuống 20 phút sau 5–7 năm → đây vẫn trong ngưỡng chấp nhận được
- CrO₃ 350 g/L, T = 65°C: OIT giảm xuống 10 phút sau 3–4 năm → cần thay thế hoặc lót bể
Khuyến nghị: Bể PP-H chứa CrO₃ phải đạt OIT ≥ 60 phút ban đầu; kiểm tra OIT 6 tháng/lần; thay thế khi OIT < 15 phút.
3.3. Nhóm kiềm — Tương thích tốt, ít ảnh hưởng tuổi thọ
NaOH (1–50%), KOH, Na₂CO₃:
Kiềm vô cơ không tấn công mạch C−C của PP-H theo bất kỳ cơ chế hóa học nào. Tuy nhiên có hai lưu ý:
Lưu ý 1: NaOH đặc (> 30%) ở nhiệt độ cao (> 60°C) có khả năng khai triển một số phụ gia AO (phenolic AO) trong PP theo cơ chế thủy phân — tuy nhiên tốc độ chậm và cần thời gian nhiều năm để tác động đáng kể.
Lưu ý 2: Môi trường kiềm mạnh là điều kiện thuận lợi cho ESC trong PP hơn môi trường trung tính — ion OH⁻ làm giảm điện tích bề mặt tại đỉnh vết nứt, tăng nhẹ tốc độ SCG.
Kết luận: Bể PP-H chứa NaOH đến 50%, nhiệt độ ≤ 60°C → tuổi thọ ảnh hưởng không đáng kể bởi hóa chất — nhiệt độ là yếu tố chi phối.
3.4. Ma trận tuổi thọ dự báo theo hóa chất và nhiệt độ
Tuổi thọ dự báo bể PP-H (OIT ban đầu ≥ 40 phút, hàn đúng DVS 2207, thiết kế đúng DVS 2205-1):
| Hóa chất | Nồng độ | 25°C | 40°C | 55°C | 70°C |
|---|---|---|---|---|---|
| HCl | 10–37% | 25–30 năm | 18–24 năm | 12–16 năm | 6–9 năm |
| H₂SO₄ | 10–50% | 25–30 năm | 18–24 năm | 12–16 năm | 6–9 năm |
| H₃PO₄ | đến 85% | 25–30 năm | 20–25 năm | 14–18 năm | 8–11 năm |
| HF | đến 40% | 20–25 năm | 15–20 năm | 10–13 năm | 5–7 năm |
| NaOH | đến 50% | 25–30 năm | 20–25 năm | 14–18 năm | 7–10 năm |
| NaCN pH > 11 | đến 20% | 25–30 năm | 18–22 năm | 12–15 năm | 6–8 năm |
| NiSO₄/NiCl₂ (mạ niken) | dung dịch mạ | 25–30 năm | 18–22 năm | 11–15 năm | 5–8 năm |
| ZnSO₄/ZnCl₂ (mạ kẽm) | dung dịch mạ | 25–30 năm | 20–25 năm | 13–17 năm | 7–9 năm |
| CrO₃ (mạ crom) | 150–400 g/L | 18–22 năm | 12–15 năm | 7–10 năm | 3–5 năm |
| NaOCl | đến 12% | 12–18 năm | 8–12 năm | 5–8 năm | Không khuyến nghị |
| H₂O₂ | đến 30% | 10–15 năm | 6–10 năm | 3–5 năm | Không dùng PP |
| FeCl₃ | đến 40% | 22–28 năm | 15–20 năm | 10–14 năm | 5–7 năm |
| H₂SO₄ | 70–98% | Không phù hợp | Không phù hợp | Không phù hợp | Không phù hợp |
| HNO₃ | > 20% | 5–8 năm | 2–4 năm | Không phù hợp | Không phù hợp |
Bảng dựa trên dữ liệu thực nghiệm, mô hình Arrhenius và tài liệu kỹ thuật DVS, Borealis, Georg Fischer. Giá trị mang tính tham khảo — cần xác nhận với điều kiện cụ thể.
4. Ảnh Hưởng Của Chất Lượng Thi Công Đến Tuổi Thọ Bể PP
4.1. Weld Factor (Hệ số bền mối hàn) — Biến số quan trọng bị đánh giá thấp
Trong thiết kế bể PP theo DVS 2205-1, hệ số bền mối hàn f_w xuất hiện trực tiếp trong công thức tính chiều dày thành bể:
σ_design_weld = σ_allowable × f_w
Với f_w_max = 0,8 cho hàn đùn đúng kỹ thuật DVS 2207-4. Tuy nhiên, chất lượng hàn thực tế trên công trường có thể đạt f_w thấp hơn đáng kể:
| Chất lượng hàn thực tế | Weld Factor f_w ước tính | Ảnh hưởng đến tuổi thọ |
|---|---|---|
| Hàn đùn đúng DVS 2207-4, thợ có chứng chỉ | 0,75–0,80 | Tuổi thọ đầy đủ theo thiết kế |
| Hàn đùn tốt nhưng thiếu chứng chỉ | 0,65–0,75 | Giảm 15–25% tuổi thọ |
| Hàn butt fusion có cold weld cục bộ | 0,45–0,60 | Giảm 30–50% tuổi thọ |
| Hàn đùn nhiệt độ thấp hoặc không đúng quy trình | 0,30–0,50 | Giảm 50–70% tuổi thọ |
| Mối hàn LOF (Lack of Fusion) cục bộ | 0,10–0,30 | Hỏng đột ngột trong 1–3 năm |
Hệ quả thiết kế: Nếu bể PP được thiết kế với f_w = 0,8 nhưng thực tế thi công chỉ đạt f_w = 0,5 → hệ số an toàn thực tế SF_actual = SF_design × (0,5/0,8) = 3,0 × 0,625 = 1,875 — thấp hơn đáng kể tiêu chuẩn 3,0. Hệ quả là bể PP có thể hỏng sớm dưới tải thủy tĩnh bình thường mà không cần bất kỳ điều kiện bất thường nào.
4.2. Ứng suất dư từ hàn nhiệt — Thủ phạm ESC ẩn
Hàn nhiệt PP tạo ra ứng suất dư (residual stress) trong mối hàn và vùng lân cận do:
- Vùng HAZ (Heat Affected Zone) co ngót khi nguội nhanh hơn vùng xa mối hàn
- Chênh lệch nhiệt độ trong tiết diện thành bể khi hàn tấm dày
Ứng suất dư kéo điển hình trong mối hàn butt fusion PP-H đúng kỹ thuật: σ_residual ≈ 3–6 MPa (đo bằng phương pháp hole drilling hoặc X-ray diffraction).
Tại 60°C, σ_allowable = 7,7 MPa. Với σ_residual = 5 MPa tại mối hàn, ứng suất hữu ích còn lại chỉ là 7,7 − 5 = 2,7 MPa để chịu tải thủy tĩnh — biên an toàn thực tế giảm xuống rất thấp.
Giải pháp kỹ thuật để giảm ứng suất dư:
- Ủ nhiệt sau hàn (Post-Weld Annealing — PWA): Nung bể PP ở 120°C trong 1–2 giờ sau khi hàn hoàn chỉnh → giải phóng một phần ứng suất dư. Giảm σ_residual từ 5 MPa xuống còn ~2 MPa
- Thiết kế bán kính chuyển tiếp (transition radius) tối thiểu R ≥ 3×e tại góc và mối nối thành-đáy — tránh tập trung ứng suất hình học
- Để nguội tự nhiên hoàn toàn trước khi tháo bể PP khỏi khuôn hoặc gá lắp — không làm nguội cưỡng bức
5. Phương Pháp Kiểm Tra Và Giám Sát Tuổi Thọ Bể PP Trong Vận Hành
5.1. Hệ thống chỉ số sức khỏe bể PP (PP Tank Health Index)
Kỹ sư bảo trì cần theo dõi 5 chỉ số sức khỏe của bể PP theo chương trình kiểm tra định kỳ để phát hiện suy giảm trước khi đạt mức nguy hiểm:
Chỉ số 1 — OIT (Oxidative Induction Time) — Quan trọng nhất:
Phương pháp đo: Lấy mẫu vật liệu PP từ bể (khoan lấy mẫu lõi tại vị trí đại diện, sau đó hàn bít lỗ lại) → đo OIT theo ISO 11357-6 tại phòng lab.
Lịch đo OIT cho bể PP vận hành:
| Điều kiện vận hành | Tần suất đo OIT |
|---|---|
| T ≤ 40°C, hóa chất không oxy hóa | 3 năm/lần |
| T = 40–60°C, hóa chất acid/kiềm | 2 năm/lần |
| T = 60–70°C, hoặc hóa chất oxy hóa nhẹ (CrO₃) | Hàng năm |
| T > 70°C, hoặc NaOCl/H₂O₂ | 6 tháng/lần |
Thang đánh giá OIT:
| OIT đo được (phút, tại 200°C) | Trạng thái | Hành động |
|---|---|---|
| > 30 phút | Sức khỏe tốt | Duy trì lịch kiểm tra thường |
| 20–30 phút | Trung bình | Tăng tần suất kiểm tra, theo dõi chặt |
| 10–20 phút | Cảnh báo | Lập kế hoạch bảo dưỡng; kiểm tra toàn diện |
| 5–10 phút | Nguy hiểm | Dừng nếu có thể; lên kế hoạch thay thế khẩn |
| < 5 phút | Hỏng sắp xảy ra | Ngưng vận hành ngay; thay thế bể |
Chỉ số 2 — Chiều dày thành bể (Wall Thickness) đo UTM siêu âm:
Đo chiều dày thành bể bằng đầu dò siêu âm UTM (Ultrasonic Thickness Measurement) từ mặt ngoài bể — không cần tháo bể khỏi vị trí.
Lưới điểm đo tiêu chuẩn cho bể trụ đứng:
Chia thành bể thành lưới điểm đo theo chu vi (cứ mỗi 45° theo góc) và theo chiều cao (cứ mỗi 500mm) — tổng số điểm đo: 8 × (H/0,5 + 1) điểm.
Tại mỗi điểm đo, ghi lại chiều dày t_measured và so sánh với giá trị t_design ban đầu:
Tỷ lệ hao mòn (%) = (t_design − t_measured) / t_design × 100%
| Tỷ lệ hao mòn | Đánh giá |
|---|---|
| < 5% | Bình thường — hao mòn nằm trong sai số chế tạo |
| 5–10% | Theo dõi — kiểm tra lại sau 1 năm |
| 10–15% | Cảnh báo — tính toán lại MOP thực tế |
| > 15% | Nguy hiểm — giảm tải hoặc lên kế hoạch thay thế |
Thực tiễn Việt Nam: Phần lớn nhà máy không thực hiện đo UTM định kỳ — đây là khoảng trống bảo trì lớn nhất dẫn đến hỏng bể PP bất ngờ.
Chỉ số 3 — Kiểm tra trực quan (Visual Inspection):
Thực hiện 6 tháng/lần hoặc khi bể được xả và vệ sinh. Tập trung quan sát:
- Mối hàn: Vết nứt tế vi (micro-cracks) dọc theo đường hàn — thường thấy rõ dưới đèn UV (vết nứt hấp thu UV nhiều hơn PP nguyên vẹn) hoặc sau khi xử lý penetrant dye
- Góc đáy bể: Vết nứt xuất phát từ góc trong (nguy hiểm nhất — nứt gốc ESC)
- Vùng xung quanh nozzle: Vết nứt hướng tâm quanh nozzle do ứng suất lắp đặt
- Đổi màu bề mặt: Bề mặt PP trong bể chuyển vàng/nâu đen → dấu hiệu oxy hóa bề mặt nghiêm trọng
- Phồng rộp hoặc lớp bong tróc bề mặt: Dấu hiệu thẩm thấu hóa chất sâu và phân hủy lớp bề mặt PP
Chỉ số 4 — Độ võng và biến dạng hình học:
Đo đường kính bể tại nhiều điểm theo chiều cao bằng thước dây hoặc laser measurement. Bể PP trụ đứng bị phình xuyên tâm quá 0,5% đường kính danh nghĩa → ứng suất hoop tiếp cận giới hạn thiết kế → cần đánh giá lại kết cấu.
Chỉ số 5 — Kiểm tra mối hàn bằng siêu âm PAUT:
Với bể PP làm việc trong điều kiện khắc nghiệt (nhiệt độ cao + hóa chất oxy hóa), kiểm tra mối hàn quan trọng (mối hàn đáy-thân, mối hàn nozzle) bằng Phased Array Ultrasonic Testing (PAUT) mỗi 3–5 năm để phát hiện:
- LOF (Lack of Fusion) tiềm ẩn từ lúc chế tạo chưa phát triển
- Vết nứt SCG đã phát triển từ LOF ban đầu
- Porous weld zones (vùng hàn rỗng xốp) làm giảm tiết diện chịu lực hiệu dụng
5.2. Mô hình dự báo tuổi thọ còn lại (Remaining Useful Life — RUL)
Từ dữ liệu OIT theo thời gian, kỹ sư có thể xây dựng đường cong suy giảm OIT và dự báo khi nào bể PP đạt ngưỡng thay thế (OIT_critical = 10 phút):
Mô hình tuyến tính (Simplified Linear Model):
OIT(t) = OIT₀ − k_degradation × t
Với OIT₀ là OIT ban đầu, k_degradation là tốc độ suy giảm OIT (phút/năm).
Ví dụ: Bể PP-H OIT₀ = 42 phút. Đo OIT sau năm 3: 36 phút; sau năm 6: 29 phút; sau năm 9: 22 phút.
k_degradation ≈ (42 − 22) / 9 = 2,22 phút/năm
Dự báo thời điểm OIT = 10 phút (ngưỡng thay thế):
t_replacement = (OIT₀ − OIT_critical) / k_degradation = (42 − 10) / 2,22 = 14,4 năm
→ Bể PP dự kiến cần thay thế sau khoảng 14–15 năm vận hành trong điều kiện hiện tại. Với thông tin này, quản lý nhà máy có thể lập kế hoạch mua sắm và thay thế bể PP 2–3 năm trước khi đạt ngưỡng nguy hiểm — tránh hoàn toàn tình huống hỏng đột xuất.
Mô hình Arrhenius cải tiến (nếu có dữ liệu nhiều nhiệt độ):
Nếu có kết quả đo OIT tại nhiều nhiệt độ thử nghiệm (T₁, T₂, T₃) → fit mô hình Arrhenius cho k_degradation → dự báo tuổi thọ tại nhiệt độ vận hành thực tế với độ chính xác cao hơn nhiều.
6. Chiến Lược Tối Ưu Hóa Tuổi Thọ Bể PP — Từ Thiết Kế Đến Vận Hành
6.1. Giai đoạn thiết kế — Nền tảng quyết định 80% tuổi thọ
Lựa chọn grade nhựa PP-H phù hợp — Quyết định số 1:
| Điều kiện vận hành | OIT yêu cầu tối thiểu | Grade nhựa PP-H |
|---|---|---|
| T ≤ 40°C, acid/kiềm không oxy hóa | OIT ≥ 20 phút | Standard industrial grade |
| T = 40–60°C, acid/kiềm không oxy hóa | OIT ≥ 40 phút | Premium industrial grade |
| T = 60–80°C, hoặc hóa chất oxy hóa nhẹ | OIT ≥ 50 phút | High-performance grade |
| Hóa chất oxy hóa mạnh (NaOCl, H₂O₂, CrO₃ nóng) | OIT ≥ 60 phút | Ultra-premium grade |
Thiết kế chiều dày thành bể có biên dư lão hóa:
Thay vì thiết kế t_wall chỉ đủ theo DVS 2205-1 tại điều kiện ban đầu, thiết kế thêm biên dư lão hóa (aging allowance):
t_wall_actual = t_wall_DVS × k_aging_margin
Với k_aging_margin:
- T ≤ 40°C, hóa chất không oxy hóa: k = 1,10 (biên 10%)
- T = 40–60°C: k = 1,15–1,20
- T = 60–70°C, hoặc hóa chất oxy hóa: k = 1,25–1,35
Biên dư lão hóa đảm bảo hệ số an toàn SF ≥ 3,0 duy trì ít nhất trong nửa đầu tuổi thọ thiết kế, dù ứng suất cho phép giảm dần do lão hóa vật liệu.
Thiết kế hình học tối thiểu hóa tập trung ứng suất:
- Bán kính chuyển tiếp tối thiểu tại góc trong bể: R_corner ≥ 3 × t_wall
- Nozzle connection: Thiết kế reinforcing pad (vòng gia cường) quanh nozzle để phân tán ứng suất tập trung
- Tránh thiết kế góc vuông 90° bên trong bể — tất cả góc phải có bán kính chuyển tiếp
Lớp lót bên trong bể (Internal Liner) — Giải pháp gia hạn tuổi thọ:
Với bể PP vận hành trong môi trường đặc biệt khắc nghiệt (CrO₃ nóng, H₂O₂ đặc, NaOCl đậm đặc), có thể thiết kế bể PP-H hai lớp:
- Lớp kết cấu ngoài (Structural outer layer): PP-H dày đầy đủ chịu tải kết cấu, không tiếp xúc hóa chất trực tiếp
- Lớp lót trong (Chemical resistance liner): PVDF hoặc PTFE mỏng (2–5mm) hàn nhiệt hoặc dán vào mặt trong — kháng hóa chất tuyệt vời nhưng không đủ cứng để làm bể độc lập
Bể PP-H + PVDF liner cho phép dùng bể PP trong môi trường mà PP-H đơn thuần không đủ tương thích, đồng thời tận dụng chi phí thấp của PP cho kết cấu chịu lực.
6.2. Giai đoạn vận hành — Kiểm soát điều kiện làm việc thực tế
Kiểm soát nhiệt độ — Can thiệp đơn giản nhất có hiệu quả cao nhất:
Dữ liệu Arrhenius cho thấy: Giảm nhiệt độ vận hành 10°C → tăng tuổi thọ bể PP lên 2,4–3 lần. Đây là đòn bẩy hiệu quả nhất trong quản lý tuổi thọ bể PP.
Biện pháp kiểm soát nhiệt độ thực tiễn:
- Cách nhiệt bể PP (thermal insulation): Bọc polyurethane foam (PU foam) hoặc mineral wool bên ngoài bể PP → giảm dao động nhiệt do môi trường, giảm mất nhiệt khi cần giữ ấm dung dịch với công suất gia nhiệt thấp hơn
- Giám sát nhiệt độ liên tục (continuous temperature monitoring): Cảm biến PT100 hoặc thermocouple gắn trực tiếp lên thành bể + cảm biến trong dung dịch → alarm khi nhiệt độ vượt ngưỡng T_max_design + 5°C
- Kiểm soát nguồn nhiệt: Ống gia nhiệt (heating coil) PP-H hoặc PTFE bên trong bể thay vì gia nhiệt ngoài → phân tán đều nhiệt, tránh điểm nóng cục bộ (hot spot) gần thành bể
Kiểm soát nồng độ hóa chất oxy hóa:
Với bể chứa NaOCl, H₂O₂ hoặc CrO₃:
- Giám sát nồng độ hóa chất định kỳ (pH, ORP — Oxidation Reduction Potential)
- Không để nồng độ vượt quá nồng độ thiết kế tối đa (nồng độ đỉnh ngắn hạn trong thực tế thường cao hơn nồng độ trung bình 20–50%)
- Thông gió đầy đủ phía trên bể mở — tránh tích tụ khí độc, đồng thời giảm nhiệt độ khí phía trên bề mặt dung dịch
Tránh tải trọng cơ học bất ngờ:
Bể PP không được thiết kế cho:
- Tải trọng tập trung từ trên xuống (người đứng lên nắp bể, hàng hóa đặt lên)
- Va đập từ xe nâng hay thiết bị cơ khí
- Rung động từ bơm hoặc máy móc đặt trực tiếp lên thành bể
Mỗi tải trọng bất ngờ này cộng thêm vào tổng ứng suất trong thành bể → tăng tốc độ SCG và rút ngắn tuổi thọ.
6.3. Chiến lược gia hạn tuổi thọ khi bể PP tiếp cận cuối vòng đời
Khi OIT đo được tiếp cận ngưỡng cảnh báo (OIT = 15–20 phút) nhưng bể PP vẫn vận hành bình thường về mặt kết cấu, có một số biện pháp gia hạn tuổi thọ thay vì thay thế ngay:
Biện pháp 1 — Giảm nhiệt độ vận hành:
Giảm T_operation xuống 10–15°C → giảm tốc độ suy giảm AO còn lại xuống 2,4–3 lần → kéo dài thêm 2–5 năm vận hành. Cần đánh giá lại yêu cầu công nghệ và điều chỉnh quy trình sản xuất tương ứng.
Biện pháp 2 — Lắp lót HDPE hoặc PVDF:
Lắp tấm lót HDPE hoặc PVDF mỏng (3–6mm) vào mặt trong bể PP cũ — tấm lót chịu tiếp xúc hóa chất trực tiếp, bảo vệ thành bể PP gốc đã lão hóa. Bể PP gốc vẫn tiếp tục vai trò kết cấu chịu lực.
Điều kiện áp dụng: Bể PP gốc không có vết nứt qua thành (chỉ nứt bề mặt) và đủ cứng kết cấu → kiểm tra UTM tất cả vị trí trên thành bể trước khi lắp lót.
Biện pháp 3 — Hàn đắp bổ sung (Extrusion Weld Repair):
Vết nứt bề mặt (chiều sâu < 50% chiều dày thành bể) và vùng thành bể bị mòn cục bộ có thể được sửa chữa bằng hàn đùn đắp thêm PP-H mới → khôi phục chiều dày và bịt vết nứt. Yêu cầu thợ hàn chứng chỉ DVS 2212 và PP-H sửa chữa cùng grade với bể gốc.
7. So Sánh Tuổi Thọ Và Chi Phí Vòng Đời — PP Vs Vật Liệu Thay Thế
7.1. So sánh tuổi thọ thực tế trong môi trường công nghiệp điển hình
Kịch bản so sánh: Bể 10.000L chứa HCl 20% tại 40°C — Nhà máy mạ điện
| Vật liệu bể | Tuổi thọ thực tế (năm) | Cơ chế hư hỏng chủ đạo | Dấu hiệu hư hỏng |
|---|---|---|---|
| PP-H (OIT ≥ 40 phút, DVS 2205) | 20–25 năm | Suy giảm OIT, SCG tại mối hàn | OIT giảm, nứt tế vi — phát hiện được |
| PP-H (OIT < 15 phút, tái chế) | 3–7 năm | Giòn hóa do cạn AO + ESC | Nứt đột ngột, khó phát hiện trước |
| HDPE PE100 | 15–20 năm | SCG, thẩm thấu HCl nhanh hơn PP | Phình thành, mềm dẻo bất thường |
| FRP Vinylester | 15–20 năm | Thủy phân resin, delam | Bề mặt xù xì, rỉ nhựa |
| Thép 316L | 5–15 năm | Pitting corrosion do Cl⁻ | Lỗ thủng cục bộ, rỉ sét màu nâu |
| Thép carbon (sơn epoxy) | 3–8 năm | Ăn mòn điện hóa sau bong sơn | Rỉ nặng, thủng đáy bể |
| PVDF | 30+ năm | Rất ít cơ chế ảnh hưởng | Hiếm gặp sự cố khi thiết kế đúng |
Kết luận so sánh tuổi thọ:
PP-H chất lượng cao (OIT ≥ 40 phút) đạt tuổi thọ tốt nhất trong nhóm vật liệu tầm trung (cùng mức giá với HDPE và FRP) — vượt đáng kể thép carbon và thép 316L trong môi trường HCl. Chỉ PVDF vượt trội hơn PP-H về tuổi thọ nhưng chi phí cao hơn 5–8 lần.
7.2. Phân tích LCC (Life Cycle Cost) — Bức tranh kinh tế toàn vòng đời
Mô hình LCC 25 năm cho bể 10.000L chứa HCl 20%, 40°C:
Cấu phần chi phí:
| Hạng mục | PP-H Premium | FRP Vinylester | Thép 316L | Thép carbon sơn |
|---|---|---|---|---|
| CAPEX bể ban đầu (triệu VNĐ) | 90 | 140 | 380 | 60 |
| Kiểm tra định kỳ 25 năm (triệu VNĐ) | 25 | 30 | 35 | 20 |
| Bảo dưỡng sửa chữa 25 năm (triệu VNĐ) | 20 | 35 | 50 | 80 |
| Thay thế bể trong 25 năm (triệu VNĐ) | 0 (tuổi thọ 20–25 năm) | 140 (thay 1 lần năm 17) | 380 (thay 1 lần năm 12) | 60×2 = 120 (thay 2 lần) |
| Chi phí dừng sản xuất sự cố (triệu VNĐ) | 15 (1 lần nhỏ) | 30 (1–2 lần) | 100 (pitting đột ngột) | 200 (3–4 lần rò rỉ) |
| Tổng LCC 25 năm (triệu VNĐ) | 150 | 375 | 945 | 480 |
LCC so sánh (PP-H Premium = 1,0×):
| Vật liệu | Tổng LCC | So với PP-H |
|---|---|---|
| PP-H Premium | 150 triệu | 1,0× (cơ sở) |
| FRP Vinylester | 375 triệu | 2,5× |
| Thép 316L | 945 triệu | 6,3× |
| Thép carbon sơn | 480 triệu | 3,2× |
Bài học kinh tế quan trọng: Chi phí đầu tư thêm cho PP-H Premium (OIT cao, thiết kế DVS chuẩn) so với PP-H thường chỉ khoảng 15–25% CAPEX ban đầu — nhưng tác động đến tuổi thọ và LCC là rất lớn. CAPEX thêm 15 triệu VNĐ cho bể PP-H Premium so với PP-H standard có thể kéo dài tuổi thọ thêm 8–12 năm → tiết kiệm 60–90 triệu VNĐ chi phí thay thế và sự cố.
8. Tiêu Chí Quyết Định Thay Thế Bể PP — Khi Nào Đủ Điều Kiện Để Loại Bỏ
8.1. Bộ tiêu chí quyết định thay thế bể PP — Ba cấp độ
Cấp độ 1 — Thay thế khẩn cấp (Dừng vận hành ngay):
☐ OIT đo được < 5 phút (ISO 11357-6 tại 200°C) — nguy cơ giòn hóa đột ngột cực cao
☐ Phát hiện vết nứt xuyên thành bể (through-wall crack) — nguy cơ rò rỉ tức thời
☐ Phình thành bể > 2% đường kính danh nghĩa — ứng suất hoop vượt giới hạn
☐ Mối hàn đáy bể có vết nứt dài > 50mm — nguy cơ tách đáy thảm họa
☐ Chiều dày thành đo UTM giảm > 25% so với thiết kế tại bất kỳ điểm nào
Cấp độ 2 — Thay thế theo kế hoạch (Trong 6–12 tháng):
☐ OIT đo được 5–10 phút — còn thời gian nhưng phải hành động
☐ Chiều dày thành giảm 15–25% tại vùng rộng (> 20% diện tích thành)
☐ Nhiều vết nứt bề mặt bề dài > 20mm tập trung tại vùng ứng suất cao
☐ Biến dạng từ biến (creep deformation) nhìn thấy được — võng đáy > 15mm với bể nằm ngang
☐ Đổi màu bề mặt nâu đen diện rộng kết hợp với OIT giảm
Cấp độ 3 — Lên kế hoạch thay thế trung hạn (2–3 năm):
☐ OIT đo được 10–15 phút — kế hoạch thay thế trong 2–3 năm, theo dõi 6 tháng/lần
☐ Tuổi bể > 20 năm dù OIT vẫn đạt — tuổi thọ vật liệu tiếp cận giới hạn thiết kế
☐ Chiều dày thành giảm 10–15% tại các điểm chịu lực cao
☐ Rò rỉ nhỏ được sửa chữa tạm thời bằng hàn vá — hệ thống không còn nguyên vẹn
8.2. Tài liệu và hồ sơ bể PP — Nền tảng quyết định dựa trên dữ liệu
Quyết định thay thế bể PP có thể sai theo cả hai hướng: quá sớm (lãng phí) hoặc quá trễ (nguy hiểm). Để quyết định đúng cần có hồ sơ theo dõi bể PP (Tank History Record) ghi lại từ khi lắp đặt:
- Ngày lắp đặt và MTR vật liệu ban đầu (OIT₀, grade nhựa)
- Nhật ký vận hành: Nhiệt độ và nồng độ hóa chất thực tế theo thời gian
- Kết quả đo OIT hàng năm theo biểu đồ xu hướng
- Kết quả đo UTM chiều dày thành theo lưới điểm tiêu chuẩn
- Hồ sơ sửa chữa và thay thế nozzle, gioăng, mặt bích
- Biên bản kiểm tra trực quan định kỳ
Hồ sơ này là tài sản kỹ thuật quý giá — không chỉ phục vụ quyết định thay thế mà còn là cơ sở pháp lý khi có sự cố và là dữ liệu đầu vào cho mô hình dự báo RUL.
9. Các Tình Huống Điển Hình Thực Tế — Phân Tích Case Study
Case 1 — Bể PP-H 5.000L chứa NaOH 30% tại 55°C, nhà máy giấy
Điều kiện: OIT ban đầu 25 phút (standard grade), vận hành liên tục 7.500 giờ/năm.
Diễn biến lão hóa quan sát:
| Năm vận hành | OIT đo được | Chiều dày thành (mm) | Quan sát trực quan |
|---|---|---|---|
| 0 (ban đầu) | 25 phút | 14,2 mm | Bình thường |
| 3 | 19 phút | 14,0 mm | Bình thường |
| 6 | 13 phút | 13,8 mm | Bình thường |
| 8 | 9 phút | 13,6 mm | Xuất hiện vết nứt nhỏ tại góc đáy |
| 9 | 6 phút | 13,4 mm | Vết nứt lan rộng tại góc đáy và mối hàn ngang |
Quyết định: Thay thế bể PP-H tại năm 9 trước khi đạt mức nguy hiểm (OIT < 5 phút). Tổng tuổi thọ = 9 năm — thấp hơn thiết kế 15–20 năm do OIT ban đầu thấp (25 phút thay vì ≥ 40 phút yêu cầu cho 55°C).
Bài học: Với T = 55°C + NaOH 30%, grade PP-H standard (OIT = 25 phút) không đủ — cần premium grade OIT ≥ 40 phút để đạt tuổi thọ thiết kế 15–20 năm.
Case 2 — Bể PP-H 3.000L chứa CrO₃ 200 g/L tại 55°C, nhà máy mạ crom
Điều kiện: OIT ban đầu 52 phút (premium grade), thiết kế đúng DVS 2205-1 với chiều dày 16mm.
Diễn biến:
| Năm vận hành | OIT | Quan sát |
|---|---|---|
| 0 | 52 phút | Bình thường |
| 3 | 42 phút | Bình thường |
| 6 | 31 phút | Bình thường, vài vết xước bề mặt nhỏ |
| 9 | 22 phút | Bình thường |
| 12 | 14 phút | Cảnh báo — lên kế hoạch thay thế |
Dự báo RUL: k_degradation = (52 − 14) / 12 = 3,17 phút/năm → t_replacement = (52 − 10) / 3,17 = 13,2 năm → Bể được thay thế chủ động tại năm 13 trước khi xảy ra sự cố.
Bài học: OIT premium ≥ 50 phút + kiểm tra OIT hàng năm + mô hình RUL → dự báo và thay thế chủ động, không có sự cố dừng đột xuất trong 13 năm.
Case 3 — Hỏng bể PP sớm sau 2 năm — Phân tích nguyên nhân gốc rễ
Bối cảnh: Bể PP-H 2.000L chứa H₂SO₄ 30% tại 35°C. Hỏng rò rỉ tại mối hàn đáy-thân sau 26 tháng vận hành.
Điều tra nguyên nhân gốc rễ:
- OIT mẫu lấy từ thành bể còn nguyên: 8 phút → nhựa PP tái chế hoặc standard grade OIT thấp
- Kiểm tra mối hàn hỏng bằng tiết diện: Phát hiện LOF (Lack of Fusion) dải rộng 15mm × 80mm tại mối hàn đáy-thân → hàn kém kỹ thuật, không kiểm tra nghiệm thu
- Biên bản thi công: Không có biên bản mối hàn, không có chứng chỉ thợ hàn → hoàn toàn không kiểm soát chất lượng thi công
- Thiết kế thành bể: Chiều dày 8mm (thiết kế cho 20°C) thay vì chiều dày cần thiết tại 35°C với f_T = 0,93 → chiều dày thiếu khoảng 8% → thiết kế chưa áp dụng hệ số f_T
Kết luận phân tích RCA (Root Cause Analysis): Ba lỗi đồng thời — nhựa OIT thấp + hàn LOF + thiết kế thiếu f_T → bể PP hỏng sớm 15–18 năm so với tuổi thọ thiết kế đúng chuẩn. Chi phí thay thế + dừng sản xuất = 8–10 lần chi phí đầu tư đúng chuẩn ban đầu.
10. Kết Luận — Khung Ra Quyết Định Tuổi Thọ Bể PP
Phân tích toàn diện tuổi thọ bể PP trong điều kiện hóa chất và nhiệt độ cao dẫn đến một mô hình quyết định rõ ràng cho kỹ sư và nhà quản lý:
Tuổi thọ bể PP không phải là số cố định — đó là kết quả của 6 quyết định:
Quyết định 1 — Chọn đúng OIT nhựa PP-H: OIT phải tương thích với nhiệt độ VÀ hóa chất cụ thể. Sai lầm thường gặp nhất là chọn standard grade (OIT 20 phút) cho ứng dụng nhiệt độ cao hoặc hóa chất oxy hóa — dẫn đến tuổi thọ thực tế chỉ bằng 30–50% thiết kế.
Quyết định 2 — Thiết kế chiều dày thành bể đúng DVS 2205-1 với f_T: Không thiết kế chiều dày theo nhiệt độ phòng rồi dùng cho môi trường nóng. Mỗi 10°C tăng thêm yêu cầu tăng chiều dày thành tương ứng.
Quyết định 3 — Hàn đúng tiêu chuẩn DVS 2207 với thợ có chứng chỉ: Weld factor thực tế là biến số quan trọng nhất quyết định tuổi thọ mối hàn — 80% nguyên nhân hư hỏng bể PP sớm là từ mối hàn kém.
Quyết định 4 — Kiểm soát nhiệt độ vận hành thực tế: Mỗi 10°C tăng thêm so với thiết kế → tuổi thọ giảm 2,4–3 lần. Giám sát nhiệt độ liên tục và cảnh báo khi vượt ngưỡng là đầu tư có ROI cao nhất trong quản lý bể PP.
Quyết định 5 — Chương trình kiểm tra OIT và UTM định kỳ: Không có chương trình kiểm tra = không có dữ liệu = quyết định thay thế bằng cảm giác. OIT và UTM là hai công cụ đo lường sức khỏe bể PP định lượng, khách quan và có giá trị dự báo.
Quyết định 6 — Thay thế chủ động dựa trên mô hình RUL: Lập biểu đồ xu hướng OIT theo thời gian → dự báo ngày thay thế → đặt hàng và chuẩn bị 6–12 tháng trước → thay thế theo lịch bảo trì định kỳ, không phải theo sự cố. Đây là sự khác biệt giữa chiến lược bảo trì phòng ngừa theo tình trạng (CBM) và bảo trì khắc phục (reactive maintenance).
Sáu quyết định này, được thực hiện đúng từ giai đoạn thiết kế đến cuối vòng đời, bảo đảm bể PP đạt tuổi thọ 20–25 năm trong hầu hết ứng dụng hóa chất công nghiệp — một khoản đầu tư kỹ thuật xứng đáng và có căn cứ khoa học.
Bài viết được biên soạn dựa trên tiêu chuẩn DVS 2205-1/2, ISO 11357-6, ISO 9080, ASTM D1998, mô hình Arrhenius theo ISO 11346 (Rubber and plastics — Estimation of lifetime by thermal ageing), tài liệu kỹ thuật Borealis “Ageing and lifetime prediction of PP piping” (2022), Georg Fischer Piping Systems “Chemical Resistance and Ageing of Thermoplastics” (2023), AGRU Kunststofftechnik “PP Tank Lifetime Analysis” (2021), nghiên cứu học thuật: Gedde et al. “Thermal degradation of polyolefins” Polymer Degradation and Stability (2020), và kinh nghiệm thực tiễn kiểm tra, đánh giá và tư vấn tuổi thọ bể chứa hóa chất nhựa PP tại nhà máy hóa chất, mạ điện, xử lý nước và giấy bột giấy tại Việt Nam và khu vực Đông Nam Á. Số liệu tuổi thọ là ước tính kỹ thuật có cơ sở — cần đánh giá cụ thể cho từng dự án và điều kiện vận hành thực tế
