
Lắp đặt bể nhựa PP công nghiệp tưởng chừng đơn giản hơn lắp đặt bể kim loại do trọng lượng nhẹ và không cần hàn hồ quang — nhưng trên thực tế, đây là công tác kỹ thuật đòi hỏi hiểu biết sâu về đặc tính cơ học đặc thù của vật liệu nhựa nhiệt dẻo, yêu cầu nền móng đặc biệt, kỹ thuật kết nối đường ống tránh nozzle load quá mức và quy trình thử nghiệm nghiêm ngặt trước khi đưa vào vận hành hóa chất.
Theo thống kê từ các dự án công nghiệp tại Việt Nam, hơn 60% sự cố hư hỏng sớm của bể PP không xuất phát từ lỗi chế tạo hay chất lượng vật liệu — mà từ sai sót trong giai đoạn lắp đặt: nền móng không phẳng gây ứng suất uốn cưỡng bức, kết nối đường ống cứng trực tiếp vào nozzle PP không có bộ giảm chấn, hay siết bu-lông mặt bích quá mức làm nứt bích PP ngay từ đầu vận hành.
Bài viết này trình bày quy trình lắp đặt bể nhựa PP công nghiệp theo trình tự kỹ thuật đầy đủ — từ chuẩn bị hiện trường, thi công nền móng, vận chuyển và hạ bể, kết nối cơ điện đến thử nghiệm nghiệm thu — đảm bảo an toàn vận hành dài hạn trong môi trường hóa chất công nghiệp.
1. Chuẩn Bị Trước Thi Công — Giai Đoạn Quyết Định 80% Thành Công
1.1. Rà soát kỹ thuật hồ sơ thiết kế (Design Document Review)
Trước khi bất kỳ hoạt động thi công nào bắt đầu tại hiện trường, kỹ sư thi công phải rà soát và xác nhận đầy đủ:
Hồ sơ bể PP (Tank Documentation):
- Bản vẽ chế tạo (fabrication drawing) với đầy đủ kích thước hình học, vị trí nozzle, vị trí gân tăng cứng và thông số vật liệu PP (grade, độ dày thành theo từng vùng)
- Chứng nhận vật liệu PP (Material Test Report — MTR): xác nhận grade PP (PP-H, PP-R hay PP-EL), kết quả OIT (Oxidative Induction Time), MFI (Melt Flow Index), và độ dày tấm thực tế đo được
- Hồ sơ hàn (Weld Record) từ xưởng chế tạo: số mối hàn, thông số hàn thực tế, kết quả NDT tại xưởng
- Biên bản thử áp lực thủy tĩnh tại xưởng: xác nhận tháp đã được thử tại 1,3–1,5× mức chứa thiết kế và đạt yêu cầu
Hồ sơ thiết kế lắp đặt (Installation Design):
- Bản vẽ nền móng (foundation drawing): loại nền (bê tông liền khối, sàn epoxy, kết cấu thép nâng cao), yêu cầu độ phẳng mặt đỡ, kích thước và vị trí bu-lông neo
- Bản vẽ P&ID (Piping and Instrumentation Diagram): xác nhận nozzle nào kết nối với đường ống nào, hướng đường ống và vị trí gối đỡ đường ống
- Phân tích nozzle load (nozzle load analysis): giới hạn lực và mô-men cho phép tại từng nozzle PP — tài liệu kỹ thuật thường bị thiếu nhưng có ý nghĩa quan trọng bậc nhất
Điểm kiểm tra kỹ thuật quan trọng:
Nozzle PP có khả năng chịu tải cơ học thấp hơn 10–20 lần so với nozzle thép cùng đường kính. Nếu hồ sơ không có phân tích nozzle load, kỹ sư thi công cần chủ động yêu cầu trước khi thi công — không chờ đến khi nozzle nứt vỡ sau vài tháng vận hành.
1.2. Khảo sát hiện trường (Site Survey)
Kiểm tra sàn và kết cấu đỡ:
- Đo và xác nhận tải trọng sàn cho phép (allowable floor load) tại vị trí lắp bể — so sánh với tổng tải trọng vận hành đầy bể PP (trọng lượng bể rỗng + trọng lượng chất lỏng đầy + trọng lượng vật liệu bên trong nếu có)
- Kiểm tra điều kiện bề mặt sàn: vết nứt, lún không đều, vùng ẩm ướt hay ô nhiễm dầu mỡ ảnh hưởng đến độ bám dính epoxy grout
- Xác nhận khoảng thông quan (clearance) xung quanh bể: tối thiểu 600mm về mọi phía để thực hiện kiểm tra và bảo trì; 1.200mm tại phía có nắp tháo hoặc cửa vào bảo trì
Kiểm tra lối vào thiết bị:
- Đo kích thước cửa ra vào, lối đi và hành lang vận chuyển — xác nhận bể PP (kể cả bao bì và khung vận chuyển) có thể đưa vào vị trí lắp đặt mà không cần tháo rời kết cấu nhà xưởng
- Xác nhận khả năng cẩu lắp: chiều cao thông thoáng từ mặt sàn đến kết cấu mái/dầm xà, tải trọng cho phép của móc cẩu trần hoặc đường ray cẩu (monorail crane)
- Kiểm tra vị trí lắp đặt có nằm trong vùng phân loại nguy hiểm ATEX không — nếu có, toàn bộ thiết bị cơ điện dùng trong thi công (cẩu điện, máy hàn, đèn chiếu sáng) phải đạt chứng nhận Ex tương ứng
Khảo sát tiện ích kỹ thuật sẵn có:
- Điểm cấp điện tạm cho hàn nhiệt và dụng cụ điện cầm tay: xác nhận công suất và pha điện đáp ứng máy hàn đùn PP (thường 220V/380V, 2–5 kW)
- Nguồn nước sạch cho thử áp lực thủy tĩnh tại chỗ
- Hệ thống thoát nước sàn đủ khả năng thoát lượng nước thử nghiệm
1.3. Lập kế hoạch an toàn thi công (Construction Safety Plan)
Lắp đặt bể PP chứa hóa chất nguy hiểm đòi hỏi:
Phân tích rủi ro công tác (Job Hazard Analysis — JHA): Nhận diện mối nguy và biện pháp kiểm soát cho từng bước thi công: vận chuyển bể nặng, hàn nhiệt PP (khói hàn PP chứa propylene oligomers cần thông gió tốt), làm việc gần hóa chất, làm việc trên cao khi kết nối đường ống.
Trang bị bảo hộ cá nhân (PPE) phù hợp:
- Hàn nhựa PP: mặt nạ lọc hơi hữu cơ (OV/P100 respirator), kính hàn bảo vệ, găng tay chịu nhiệt
- Làm việc trong không gian hạn chế (bể kín): SCBA (Self-Contained Breathing Apparatus) và quy trình Confined Space Entry Permit theo TCVN 9592:2013
- Làm việc gần hóa chất: trang phục chống hóa chất cấp độ tương ứng theo SDS (Safety Data Sheet) của hóa chất
2. Thi Công Nền Móng Và Kết Cấu Đỡ Bể PP
2.1. Yêu cầu nền móng — Yếu tố ảnh hưởng lớn nhất đến tuổi thọ bể PP
Nền móng là yếu tố kỹ thuật quyết định toàn bộ trạng thái ứng suất dài hạn của bể PP trong quá trình vận hành. Đây cũng là giai đoạn thi công thường bị đơn giản hóa nhất — dẫn đến hậu quả nghiêm trọng nhất.
Nguyên tắc cốt lõi thiết kế nền đỡ bể PP:
Bể PP không cứng như thép — modulus đàn hồi PP (~1,5–1,8 GPa) thấp hơn thép ~100 lần. Do đó, bể PP không thể tự “cứng lại” để chịu đựng nền móng không đều như bể thép. Bất kỳ điểm đỡ không đều nào cũng tạo ra ứng suất uốn cưỡng bức (forced bending stress) trong thành bể, tích lũy theo thời gian và dẫn đến vết nứt cục bộ tại điểm ứng suất tập trung.
Yêu cầu độ phẳng mặt đỡ (Support Surface Flatness):
| Loại bể PP | Diện tích đáy bể | Độ lệch phẳng cho phép (max) |
|---|---|---|
| Bể nhỏ (< 1 m³) | < 1 m² | ≤ 3 mm trên toàn diện tích |
| Bể trung bình (1–10 m³) | 1–6 m² | ≤ 5 mm trên toàn diện tích |
| Bể lớn (10–50 m³) | 6–25 m² | ≤ 8 mm trên toàn diện tích |
| Bể rất lớn (> 50 m³) | > 25 m² | ≤ 10 mm — cần phân tích kết cấu riêng |
Độ phẳng được đo bằng thước thủy tích hợp laser level hoặc straight edge dài, kiểm tra tối thiểu theo lưới điểm 500mm × 500mm trước khi hạ bể.
2.2. Các loại nền móng và yêu cầu kỹ thuật cụ thể
Loại 1 — Nền bê tông liền khối (Monolithic Concrete Foundation):
Phù hợp cho bể PP trọng lượng vận hành > 5 tấn hoặc bể đặt ngoài trời. Yêu cầu:
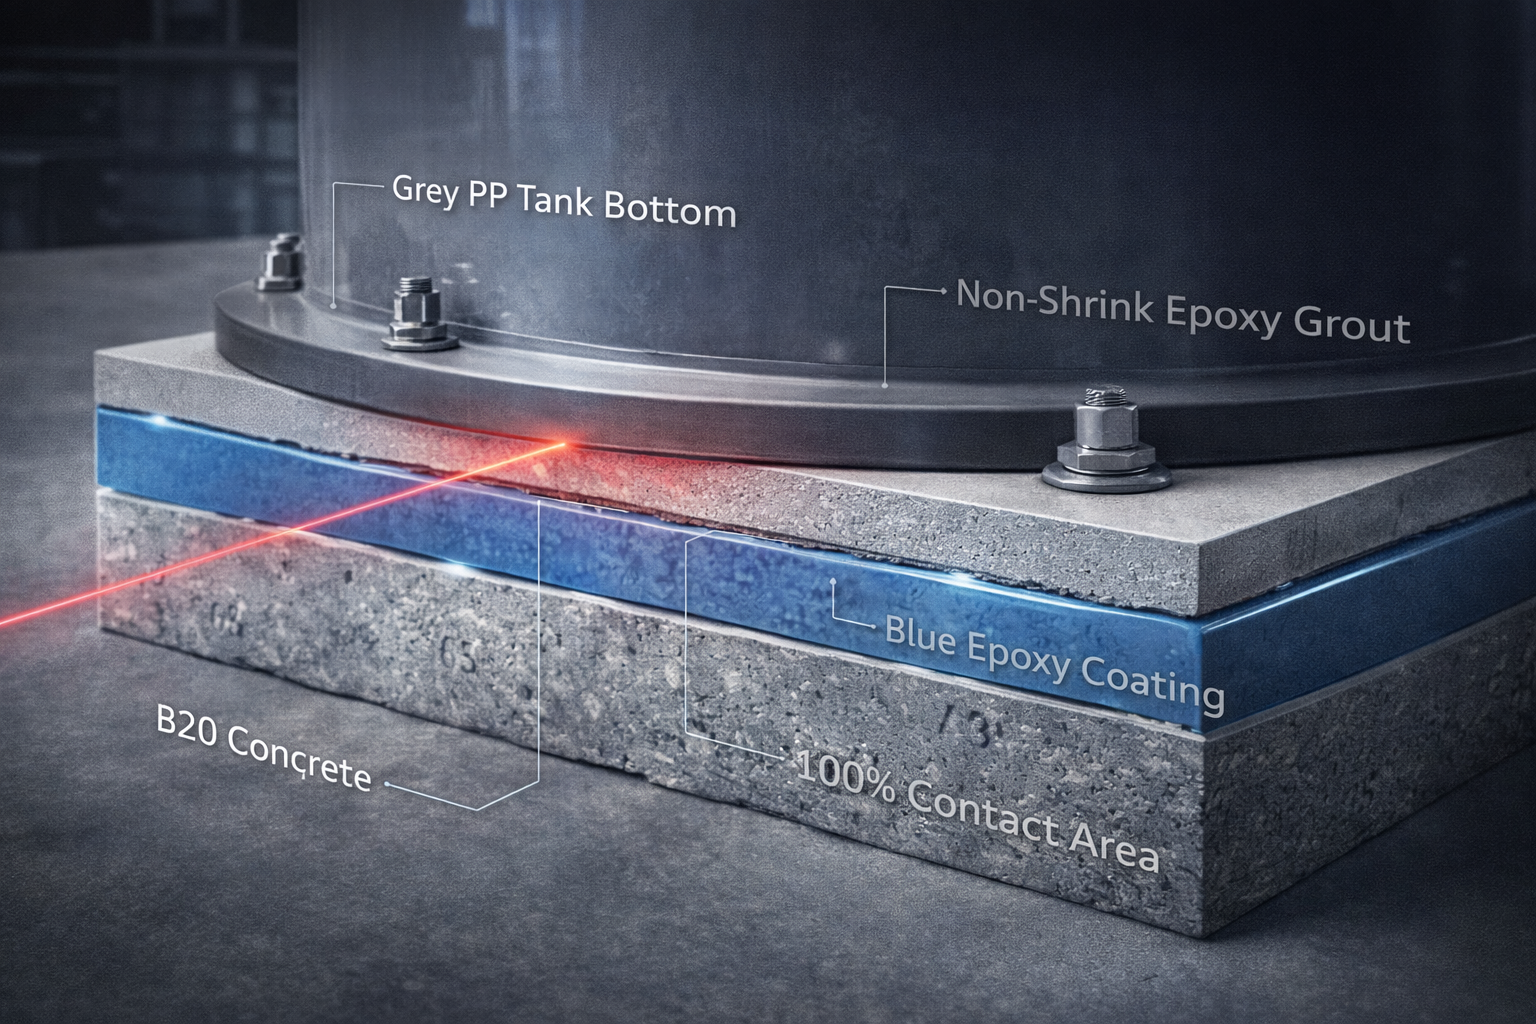
- Cường độ bê tông tối thiểu B20 (M250) theo TCVN 3118:2012
- Lớp chống thấm epoxy (epoxy coating) dày tối thiểu 300–500 μm trên toàn bộ mặt nền — ngăn ngừa axit/kiềm rò rỉ ngấm vào bê tông
- Epoxy grout (vữa epoxy không co ngót) lấp đầy khoảng hở giữa đế bể PP và mặt bê tông — đảm bảo tiếp xúc 100% đều diện tích đáy bể, không có điểm rỗng tạo ứng suất tập trung
- Hệ thống thu gom hóa chất rò rỉ (chemical containment bund/sump) xung quanh bể theo yêu cầu EPA/QCVN 12:2008/BTNMT cho vật liệu nguy hiểm
Loại 2 — Kết cấu thép đỡ nâng cao (Elevated Steel Support Structure):
Áp dụng khi bể PP đặt trên sàn tầng cao, hoặc cần không gian phía dưới bể để đi đường ống hoặc kiểm tra đáy bể. Yêu cầu đặc biệt:
- Tấm đế phân phối tải (base plate) bằng thép tiếp xúc đáy bể PP phải được lót thêm tấm đệm mềm PP dày 10–20mm — hấp thụ biến dạng giữa thép cứng và PP mềm, tránh tạo điểm cứng cục bộ
- Tất cả bề mặt thép tiếp xúc với hóa chất rò rỉ phải được sơn phủ epoxy phenolic chịu hóa chất
- Thiết kế thanh giằng chéo (cross bracing) đủ độ cứng ngang — bể PP không thể tự chịu tải ngang từ gió hay địa chấn mà không có kết cấu đỡ vững
Loại 3 — Nền epoxy chống hóa chất (Chemical-Resistant Epoxy Floor System):
Cho bể PP nhỏ (< 3 m³) trong nhà xưởng có sàn epoxy sẵn. Kiểm tra và xác nhận:
- Độ bám dính sàn epoxy vào bê tông nền: test pull-off ≥ 1,5 MPa
- Không có vết phồng rộp, bong tách hay vết nứt trên sàn epoxy trong vùng bố trí bể
- Nếu sàn epoxy cũ bị xuống cấp: cần mài bỏ và thi công lại trước khi hạ bể
2.3. Thi công bund thu gom hóa chất (Chemical Containment)
Theo Nghị định 113/2017/NĐ-CP và thực tiễn quản lý hóa chất nguy hiểm, bể PP chứa hóa chất nguy hiểm (độc, ăn mòn, dễ cháy) phải có hệ thống ngăn chặn tràn đổ (secondary containment):
- Thể tích containment tối thiểu: 110% thể tích bể lớn nhất trong khu vực chứa (theo SPCC — Spill Prevention, Control, and Countermeasure)
- Vật liệu tường bund: Bê tông lót epoxy phenolic hoặc PP sheet hàn nhiệt — đảm bảo kháng hóa chất tương thích với hóa chất chứa trong bể
- Dốc sàn containment: 1–2% về phía hố thu (sump) để hóa chất rò rỉ chảy về điểm thu gom, không đọng thành vũng trên sàn
- Van xả sump: Van PP có khóa (lockable PP ball valve) — thường xuyên đóng, chỉ mở khi kiểm tra và xác nhận nước mưa sạch, không phải hóa chất rò rỉ
3. Vận Chuyển Và Hạ Bể PP Vào Vị Trí Lắp Đặt
3.1. Quy trình vận chuyển bể PP an toàn từ kho đến hiện trường
Bể PP dù nhẹ hơn bể thép nhưng vẫn là kết cấu có ứng xử cơ học đặc biệt cần thao tác đúng kỹ thuật:
Điểm móc cẩu và phân phối tải:
- Chỉ móc cẩu tại vị trí được chỉ định trên bản vẽ (thường là các điểm gia cường cứng vững — không bao giờ móc vào nozzle, gân tăng cứng hay cạnh bể không gia cường)
- Với bể hình chữ nhật, sử dụng khung cẩu (spreader bar / lifting frame) để phân phối lực cẩu đều lên tối thiểu 4 điểm — tránh bể bị biến dạng hình học do lực tập trung tại 2 điểm
- Góc dây cẩu so với phương thẳng đứng không vượt quá 30° — góc nghiêng lớn hơn tạo lực ngang đáng kể có thể làm biến dạng thành bể PP
- Vận tốc cẩu hạ: ≤ 0,3 m/phút khi tiếp cận vị trí lắp đặt — tránh va chạm và tải trọng động
Bảo vệ bề mặt bể trong vận chuyển:
- Giữ nguyên lớp bảo vệ nhà máy (factory protection film) hoặc bọc bảo vệ bổ sung cho đến khi hoàn thành hạ bể vào vị trí
- Không để vật sắc cạnh tiếp xúc trực tiếp thành bể PP trong quá trình di chuyển và hạ bể
- Với bể PP có kết cấu gân tăng cứng ngoài: kiểm tra và xác nhận không có gân nào bị biến dạng hay nứt sau vận chuyển trước khi tiến hành lắp đặt
3.2. Quy trình hạ và định vị bể PP tại vị trí lắp đặt
Kiểm tra mặt nền lần cuối trước khi hạ bể:
- Đo độ phẳng mặt nền (hoặc epoxy grout đã cứng) lần cuối bằng laser level — xác nhận đạt yêu cầu theo bảng 2.1
- Vệ sinh sạch bề mặt nền: không có bụi, dầu mỡ, vật cứng (đá, bulong rơi) có thể tạo điểm tựa cứng cục bộ
Hạ bể và căn chỉnh vị trí:
- Hạ bể từ từ, liên tục quan sát 4 phía để phát hiện sớm nếu bể bị lệch trục hoặc tiếp xúc nền không đều
- Khi bể tiếp xúc nền, không đẩy hay kéo bể theo phương ngang để điều chỉnh vị trí — trọng lượng bể đang tác dụng lên nền có thể tạo trầy xước hay biến dạng đáy bể PP
- Điều chỉnh vị trí bằng cách cẩu nhẹ lên, di chuyển rồi hạ lại — không dùng đòn bẩy hay xà beng tiếp xúc trực tiếp thành bể
Kiểm tra căn chỉnh sau khi hạ bể:
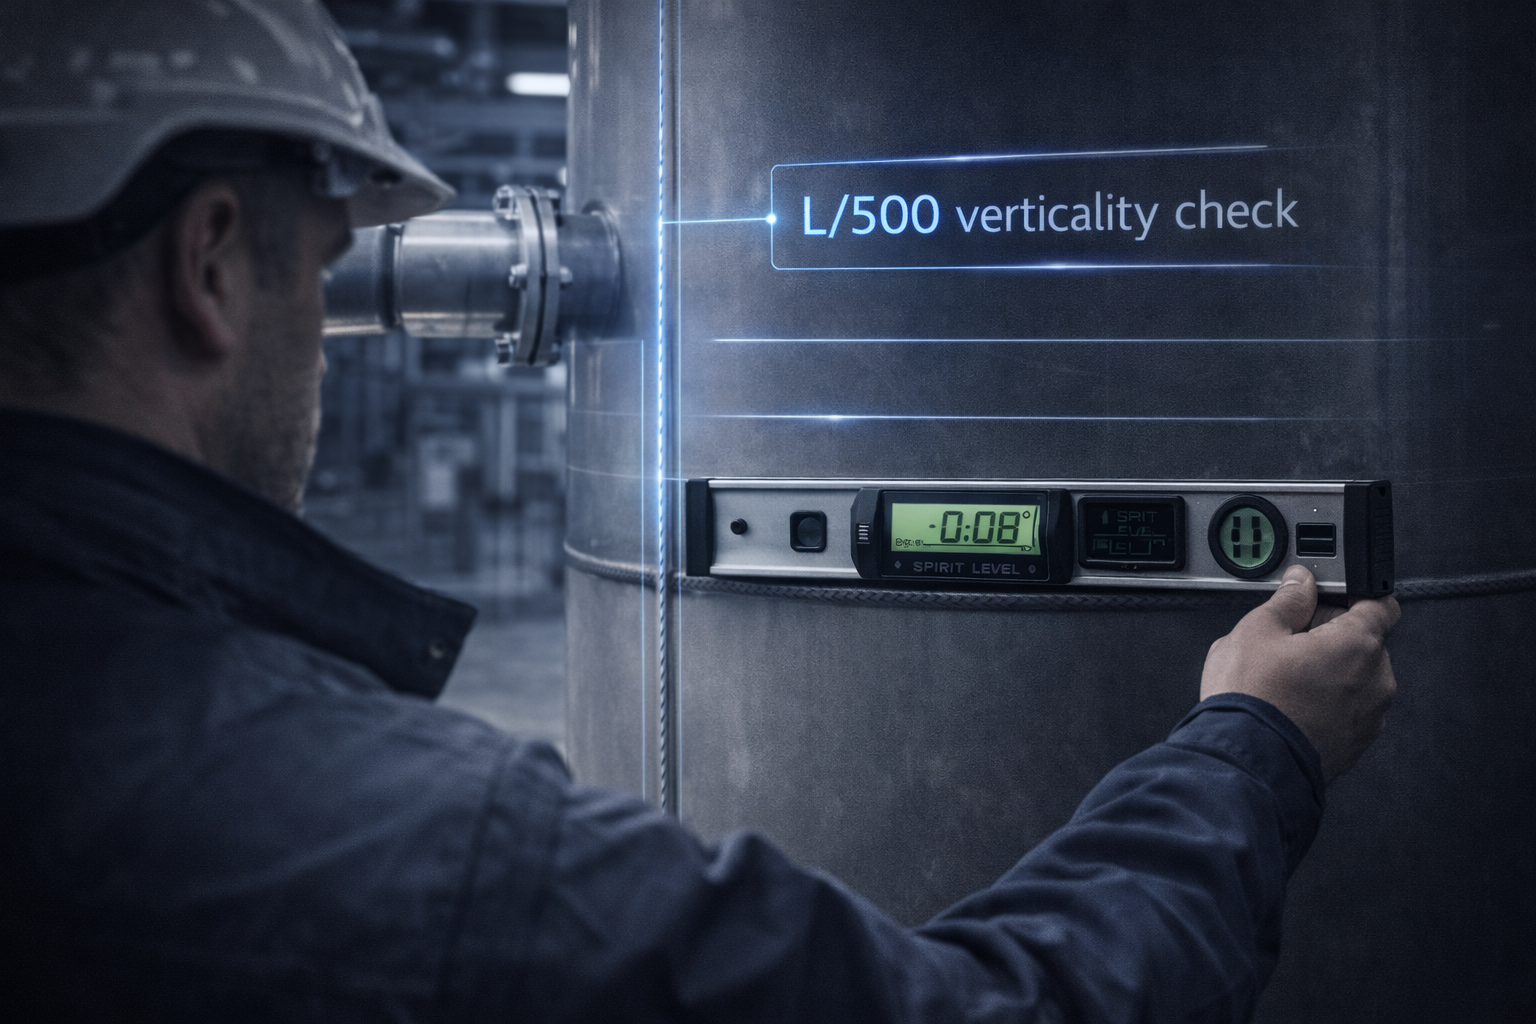
- Đo độ thẳng đứng (verticality) của thành bể bằng thước thủy: sai lệch cho phép ≤ L/500 (L là chiều cao bể). Ví dụ: bể cao 2m, sai lệch ≤ 4mm
- Xác nhận vị trí nozzle trùng khớp với vị trí đường ống theo bản vẽ — dung sai vị trí nozzle ≤ ±10mm cho phép kết nối đường ống không gây ứng suất cưỡng bức
- Ghi nhận và chụp ảnh trạng thái lắp đặt trước khi tháo dây cẩu — tài liệu quan trọng cho hồ sơ lắp đặt (Installation Record)
4. Kết Nối Đường Ống PP — Giai Đoạn Quan Trọng Nhất Về An Toàn Cơ Học
4.1. Nguyên tắc vàng: Bảo vệ nozzle PP khỏi tải trọng đường ống
Đây là giai đoạn thi công gây ra nhiều sự cố nhất trong lắp đặt bể PP công nghiệp. Nozzle PP là vùng tiếp giáp giữa hai hệ cơ học khác biệt hoàn toàn: thành bể PP mềm và đường ống PP/thép cứng với tải trọng từ trọng lượng bản thân, giãn nở nhiệt và rung động bơm.
Ba quy tắc bất di bất dịch khi kết nối đường ống vào nozzle PP:
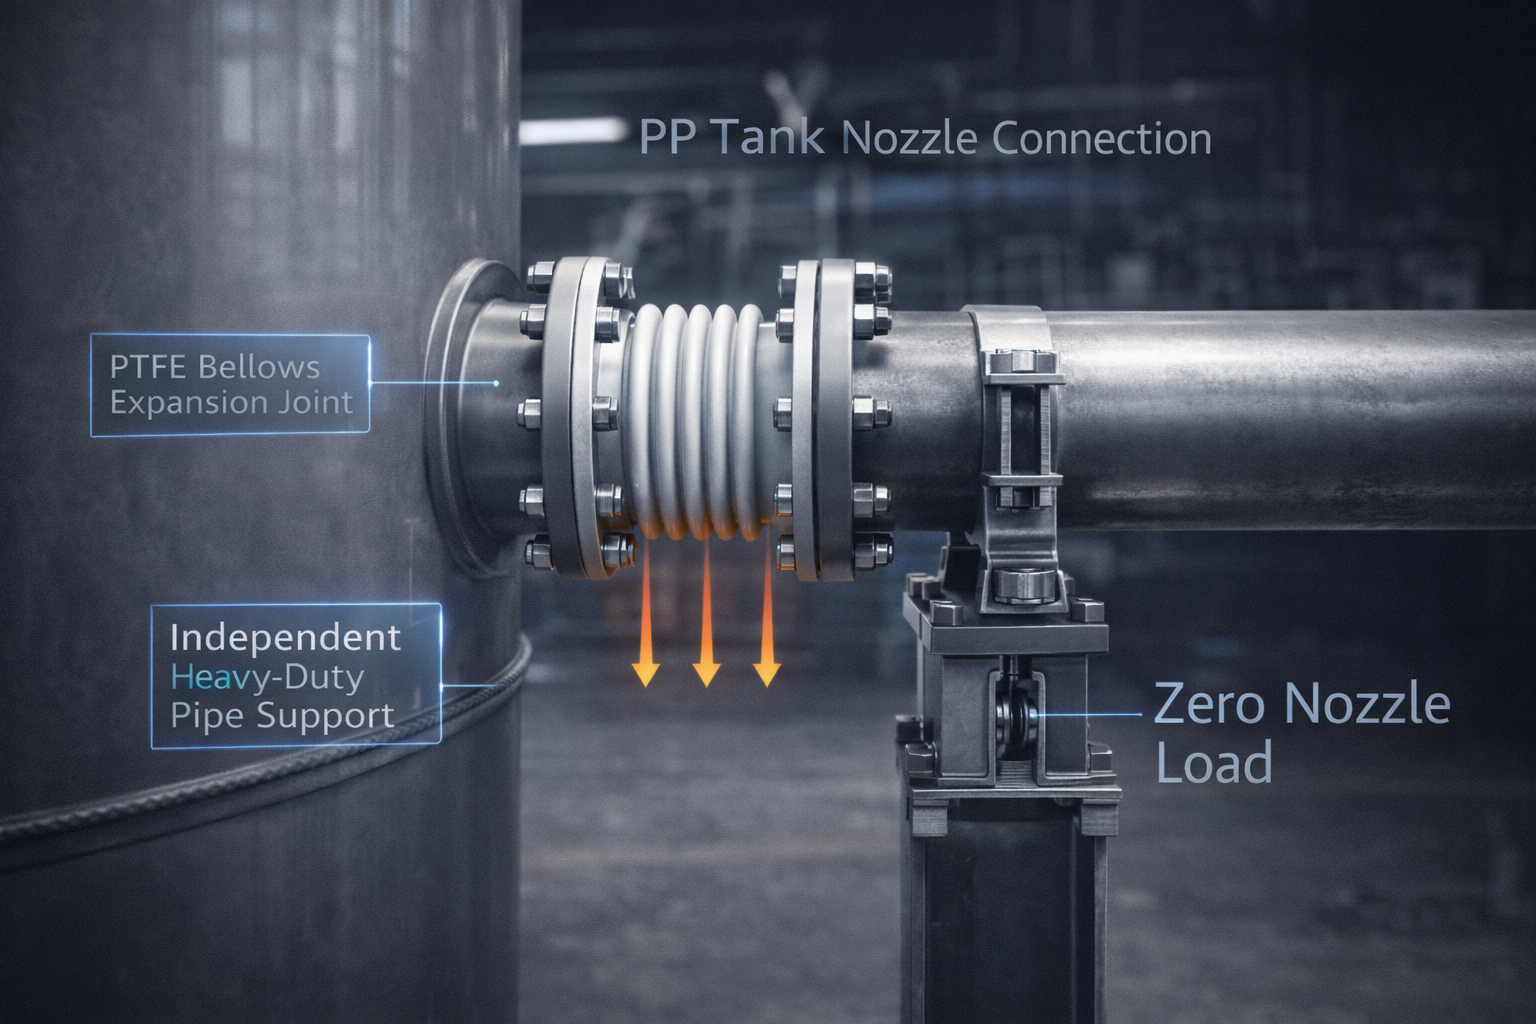
Quy tắc 1 — Zero nozzle load: Trọng lượng đường ống không được truyền xuống nozzle PP. 100% trọng lượng đường ống phải được mang bởi hệ thống gối đỡ đường ống (pipe support) độc lập với bể.
Quy tắc 2 — Giãn nở nhiệt tự do: Giãn nở nhiệt của đường ống phải được hấp thụ bởi hệ thống bù giãn nở (expansion loop, bellows, flexible hose) trước khi đến nozzle — không được truyền lực nhiệt vào thành bể PP.
Quy tắc 3 — Rung động được cách ly: Rung động từ bơm và quạt không được truyền trực tiếp vào nozzle PP — bắt buộc lắp đoạn ống mềm (flexible connector) hoặc bellow PTFE tại kết nối bơm.
4.2. Kỹ thuật kết nối nozzle đảm bảo an toàn
Bước 1 — Kiểm tra căn chỉnh tự do (Free Alignment Check):
Trước khi siết bất kỳ bu-lông nào, kiểm tra mặt bích đường ống và mặt bích nozzle PP có song song và đồng tâm tự nhiên (không cần lực kéo, đẩy hay đòn bẩy để đưa vào vị trí). Nếu phải dùng lực để đưa hai mặt bích vào vị trí — đây là dấu hiệu có misalignment (lệch trục) và nếu siết bu-lông sẽ tạo ứng suất cưỡng bức lên nozzle PP ngay từ đầu.
Dung sai căn chỉnh chấp nhận được theo ASME B31.3:
- Lệch song song (parallel misalignment): ≤ 1,5 mm tại mặt mích
- Lệch góc (angular misalignment): ≤ 0,5° (tương đương ~0,9 mm trên 100 mm bán kính)
Nếu vượt dung sai: điều chỉnh gối đỡ đường ống, cắt lại đoạn ống, không được bù bằng lực siết bu-lông.
Bước 2 — Lắp đoạn ống mềm / flexible connector:
Lắp PTFE bellows expansion joint hoặc PP flexible hose tại kết nối đường ống áp lực và tại kết nối bơm. Chiều dài đoạn mềm tối thiểu 1,5–2 lần đường kính danh nghĩa (DN) để đảm bảo đủ độ linh hoạt hấp thụ chuyển vị tương đối.
Bước 3 — Siết bu-lông mặt bích PP đúng quy trình:
Đây là bước kỹ thuật đặc biệt quan trọng — PP là vật liệu có tính từ biến (creep), lực siết bu-lông sụt giảm theo thời gian nếu không siết đúng quy trình:
- Sử dụng cờ lê lực (torque wrench) với giá trị mô-men chính xác theo bảng thông số của nhà sản xuất mặt bích PP — không siết bằng tay ước lượng
- Trình tự siết: theo hình ngôi sao (cross-pattern), không theo vòng tròn tuần tự — đảm bảo lực nén gioăng đều
- Giá trị mô-men siết điển hình cho mặt bích PP-H:
- DN 25: 10–15 N·m
- DN 50: 18–25 N·m
- DN 100: 30–45 N·m
- DN 150: 45–65 N·m
- Siết lại (re-torque) sau 24–48 giờ: Creep ban đầu của gioăng PP/PTFE làm giảm lực siết — bắt buộc siết lại một lần sau khoảng 1–2 ngày để bù lượng creep
- Siết lại lần 2 sau 1 tháng vận hành: Kiểm tra và bổ sung mô-men nếu cần
4.3. Hàn nhiệt bổ sung tại hiện trường (Field Welding)
Trong nhiều trường hợp, các chi tiết kết nối nhỏ (đường ống dẫn hóa chất định lượng, ống thông hơi, điểm lấy mẫu) phải hàn trực tiếp vào thân bể tại hiện trường. Quy trình bắt buộc:
Chuẩn bị vùng hàn:
- Làm sạch bề mặt PP bằng ethanol (IPA) kỹ thuật — không dùng dung môi thơm hay clo hóa
- Để khô hoàn toàn trước khi hàn — hơi ẩm tích tụ trong PP là nguyên nhân số 1 gây mối hàn không ngấu (lack of fusion) khi hàn tại hiện trường
- Sấy ẩm bề mặt bằng khí nóng (130–150°C) trong 2–3 phút trước khi hàn
Thông gió khu vực hàn:
- Khói hàn PP chứa propylene oligomers, acetaldehyde và acrolein — phải đảm bảo thông gió đủ: tốc độ không khí qua vùng hàn ≥ 0,5 m/s hoặc dùng hút khói tại nguồn (LEV — Local Exhaust Ventilation)
- Thợ hàn đeo mặt nạ lọc hơi hữu cơ OV/P100 trong suốt quá trình hàn
Kiểm tra mối hàn tại hiện trường:
- Holiday test (spark test) ngay sau khi nguội — điện áp 5–10 kV theo độ dày vật liệu
- Không đưa bể vào vận hành trước khi kết quả holiday test xác nhận mối hàn không có lỗ kim hay vùng không ngấu
5. Lắp Đặt Hệ Thống Phụ Trợ Và Thiết Bị Nội Bộ
5.1. Lắp đặt cuộn gia nhiệt PP (Heating Coil Installation)
Bể PP trong ngành mạ điện, xử lý bề mặt và nhiều ứng dụng khác cần duy trì nhiệt độ dung dịch bằng cuộn gia nhiệt nội bộ:
Lựa chọn vật liệu cuộn gia nhiệt:
- PP coil hoặc PVDF coil: Sử dụng hơi nước bão hòa (steam) hoặc nước nóng làm môi chất gia nhiệt — không có rủi ro điện trong dung dịch, không gây ô nhiễm ion kim loại
- Immersion heater titanium / PVDF-encapsulated: Cho ứng dụng cần mật độ công suất cao hơn hoặc kiểm soát nhiệt độ nhanh
Lắp đặt cuộn gia nhiệt PP:
- Cuộn gia nhiệt PP phải được đỡ bằng giá đỡ PP bên trong bể — không đặt tự do dưới đáy bể (tải trọng gây biến dạng đáy bể và điểm tiếp xúc cứng cục bộ)
- Khoảng cách tối thiểu giữa cuộn gia nhiệt và thành bể PP: 50–80mm — tránh điểm nóng cục bộ trên thành bể do bức xạ nhiệt từ cuộn
- Kiểm tra kín khít toàn bộ cuộn gia nhiệt bằng thử áp lực nước (1,5× áp suất hơi nước thiết kế) trước khi hạ vào bể
5.2. Lắp đặt hệ thống khuấy (Agitator / Mixer Installation)
Cánh khuấy cơ học tạo lực tác dụng lên thành bể và đáy bể — điểm gắn khuấy là điểm ứng suất tập trung cần xử lý đúng kỹ thuật:
Yêu cầu kỹ thuật:
- Bích gắn khuấy (agitator nozzle) phải được gia cường bằng tấm gia cường PP (reinforcing pad) — diện tích tấm gia cường tối thiểu gấp đôi diện tích nozzle theo DVS 2205-1
- Kiểm tra và xác nhận rung động cánh khuấy (vibration) trong giới hạn cho phép — đo bằng vibration meter tại nozzle gắn khuấy trong vận hành thử với nước sạch
- Vận tốc đầu cánh (tip speed) không tạo lực ly tâm vượt tải trọng thiết kế tường bể — kỹ sư cơ học bể phải xác nhận trước khi lắp khuấy
5.3. Lắp đặt hệ thống đo mực và cảm biến (Level and Sensor Installation)
- Floating ball level switch PP: Lắp qua nozzle bên thành bể — đảm bảo dây dẫn cách điện tốt nếu dung dịch dẫn điện (dung dịch mạ, axit)
- Ultrasonic level transmitter (non-contact): Lắp trên nắp bể — không tiếp xúc dung dịch, ưu tiên cho dung dịch ăn mòn cao, không cần nozzle riêng
- pH sensor: Lắp trong bộ flow cell PP tuần hoàn — không nhúng trực tiếp vào bể để dễ bảo trì và chuẩn hóa mà không cần dừng bể
- Đường tiếp địa PP-EL: Với bể PP-EL trong vùng ATEX, lắp dải tiếp địa bằng đồng trần (copper grounding strip) dọc bên ngoài bể, đấu nối với hệ thống tiếp địa nhà xưởng tại tối thiểu 2 điểm
6. Thử Nghiệm Và Kiểm Tra Nghiệm Thu Trước Vận Hành
6.1. Trình tự thử nghiệm 4 cấp
Cấp 1 — Kiểm tra trực quan toàn diện (Visual Inspection):
Sau khi hoàn thành toàn bộ kết nối, thực hiện kiểm tra mắt thường 100% bề mặt nội thất và ngoại thất bể:
- Nội thất: không có vật lạ, phế liệu hàn, bụi bẩn hay cặn bám
- Ngoại thất: không có vết trầy xước mới, vết nứt hay biến dạng do thi công
- Tất cả kết nối mặt bích: đủ bu-lông, siết đủ mô-men, gioăng đặt đúng vị trí (không lệch ra ngoài)
- Đường ống kết nối: hệ thống đỡ đường ống đầy đủ, không đường ống nào treo lủng lẳng vào nozzle bể
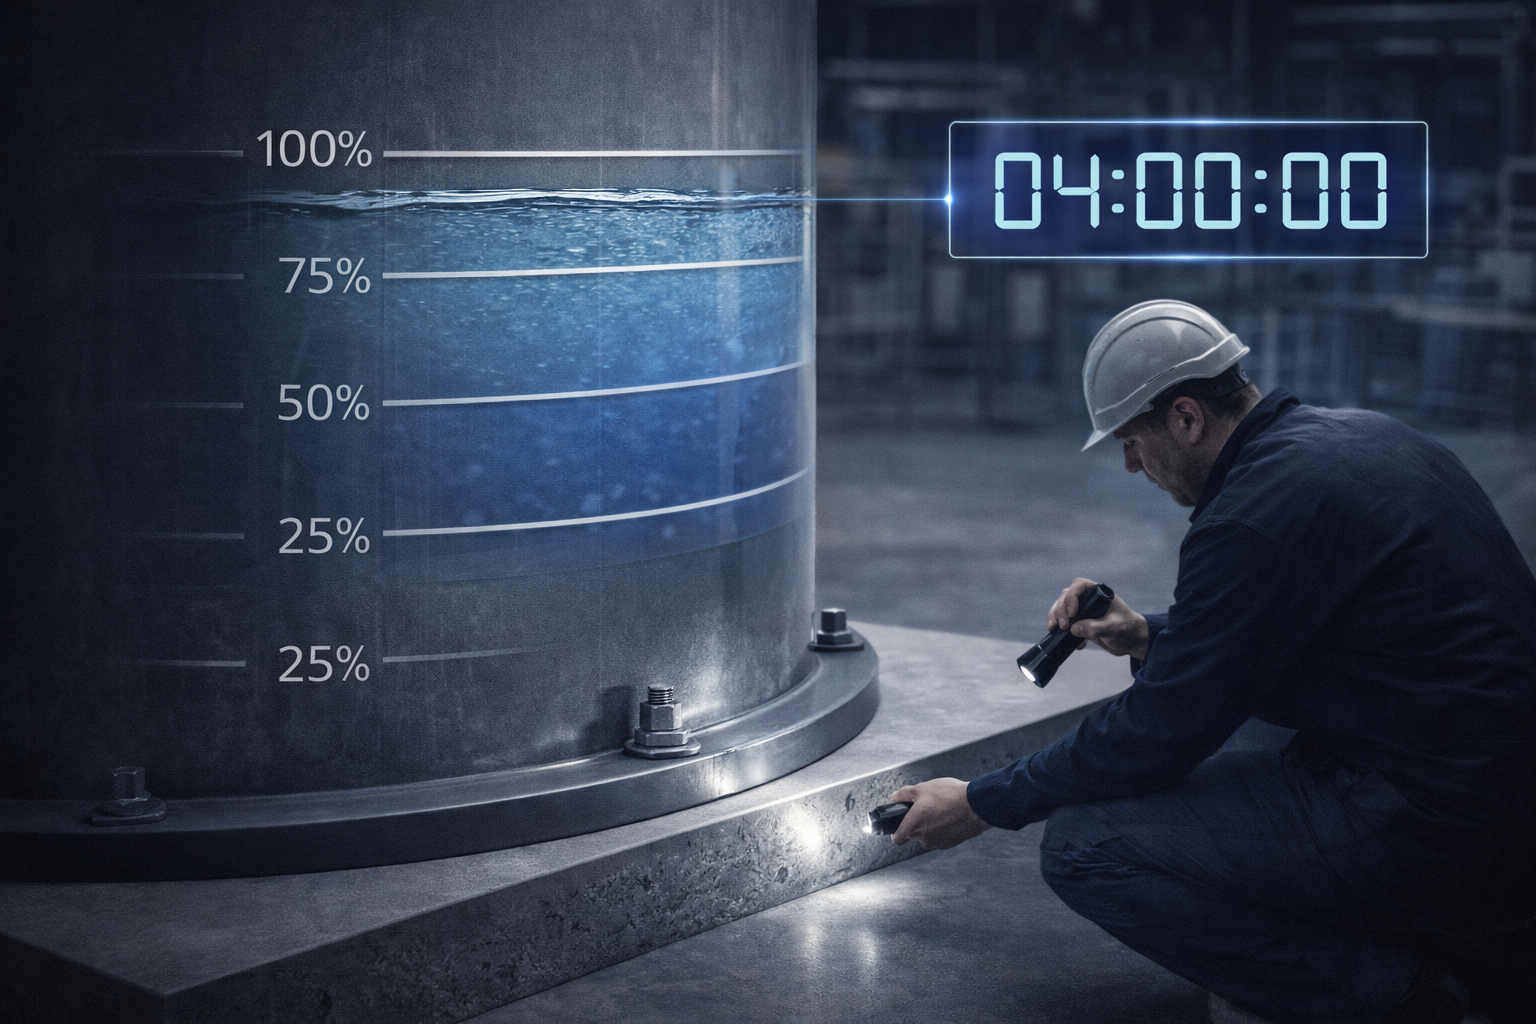
Cấp 2 — Thử áp lực thủy tĩnh bằng nước sạch (Hydrostatic Test):
Nạp nước sạch từng bước:
- 25% thể tích → giữ 30 phút → kiểm tra toàn bể
- 50% thể tích → giữ 30 phút → kiểm tra
- 75% thể tích → giữ 30 phút → kiểm tra
- 100% thể tích (hoặc 110% nếu thiết kế cho phép) → giữ tối thiểu 4 giờ → kiểm tra cuối
Trong thời gian thử, quan sát liên tục: mức nước không được sụt giảm (chỉ ra rò rỉ); không xuất hiện vết ướt hay nhỏ giọt tại bất kỳ điểm nào trên bể, nozzle và kết nối; đáy bể và thành bể không biến dạng vượt giới hạn thiết kế.
Cấp 3 — Holiday Test (Kiểm tra điện áp cao):
Sau khi xả hết nước và để khô, thực hiện holiday test bằng điện áp cao tại tất cả mối hàn bổ sung thực hiện tại hiện trường (nếu có). Điện áp test: theo bảng chuẩn NACE SP0188 hoặc ASTM G62 tùy độ dày PP.
Cấp 4 — Thử vận hành với nước sạch (Operational Test with Water):
Vận hành toàn bộ hệ thống (bơm tuần hoàn, gia nhiệt, khuấy, cảm biến, van điều khiển) với nước sạch trong 24–48 giờ trước khi chuyển sang hóa chất thật:
- Xác nhận lưu lượng và áp suất bơm theo thiết kế
- Xác nhận hệ thống gia nhiệt hoạt động đúng — đo nhiệt độ phân bố đều trong bể
- Xác nhận cảm biến mực và pH hoạt động và hiệu chuẩn đúng
- Không có rung động bất thường từ khuấy hay bơm truyền qua thành bể
6.2. Quy trình chuyển đổi sang vận hành hóa chất (Chemical Commissioning)
Chuyển đổi an toàn từ nước thử sang hóa chất thật:
- Xả và làm khô bể: Xả hết nước thử, thổi khô bằng khí nén sạch (hoặc N₂ với bể trong vùng ATEX) — nước còn lại pha loãng hóa chất ban đầu, ảnh hưởng đến quy trình vận hành đầu
- Nạp hóa chất từng bước: Nạp 10–20% thể tích trước, kiểm tra rò rỉ, pH và nhiệt độ — sau khi xác nhận ổn định mới nạp tiếp đến 50%, rồi 100%
- Xác nhận hiệu suất quy trình: Đo và ghi nhận thông số vận hành thực tế (nhiệt độ, pH, nồng độ, lưu lượng tuần hoàn) — so sánh với thông số thiết kế
- Kiểm tra sau 24 giờ vận hành hóa chất đầu tiên: Quan sát bể sau đêm đầu vận hành — kiểm tra toàn bộ mặt bích và mối nối lần cuối
7. Hồ Sơ Lắp Đặt Và Bàn Giao Kỹ Thuật
7.1. Tài liệu lắp đặt bắt buộc (Mandatory Installation Documentation)
Bộ hồ sơ lắp đặt đầy đủ là tài sản kỹ thuật quan trọng cho toàn bộ vòng đời vận hành bể PP:
Hồ sơ bàn giao từ nhà chế tạo:
- Chứng nhận vật liệu PP (MTR) với OIT ban đầu — giá trị cơ sở cho giám sát lão hóa dài hạn
- Hồ sơ hàn tại xưởng và kết quả NDT
- Biên bản thử áp lực thủy tĩnh tại xưởng
- Bản vẽ hoàn công xưởng (Shop As-Built Drawing)
Hồ sơ lắp đặt tại hiện trường:
- Biên bản kiểm tra nền móng (độ phẳng, cường độ bê tông) trước khi hạ bể
- Biên bản căn chỉnh bể (verticality, nozzle position) sau hạ bể
- Hồ sơ hàn tại hiện trường (nếu có): thông số hàn, thợ hàn, kết quả NDT
- Biên bản siết bu-lông mặt bích: giá trị mô-men, ngày siết, ngày siết lại
- Biên bản thử áp lực thủy tĩnh tại hiện trường (ảnh chụp trạng thái thử)
- Biên bản thử vận hành với nước sạch: thông số vận hành đo được
- Biên bản chemical commissioning: thông số vận hành hóa chất thực tế ban đầu
Bản vẽ hoàn công hiện trường (Field As-Built Drawing):
Cập nhật mọi thay đổi so với bản vẽ thiết kế ban đầu (vị trí nozzle điều chỉnh, thêm điểm đỡ, thay đổi vật liệu gioăng…) lên bản vẽ hoàn công — đây là tài liệu tham chiếu cho toàn bộ công tác bảo trì và sửa chữa trong tương lai.
7.2. Bàn giao kỹ thuật và đào tạo vận hành
Bàn giao kỹ thuật không chỉ là ký biên bản — đây là truyền đạt kiến thức vận hành an toàn cho đội ngũ nhà máy:
Nội dung đào tạo vận hành tối thiểu:
- Giới hạn vận hành bể PP: nhiệt độ tối đa, hóa chất tương thích và không tương thích, mức chứa tối đa
- Nhận biết dấu hiệu hư hỏng sớm và quy trình báo cáo sự cố
- Quy trình LOTO và vào không gian hạn chế khi bảo trì bể
- Quy trình siết lại bu-lông mặt bích sau 1 tháng vận hành đầu
- Kế hoạch kiểm tra định kỳ: hàng ngày, hàng tuần, 6 tháng, hàng năm
8. Những Sai Lầm Lắp Đặt Phổ Biến Và Cách Phòng Tránh
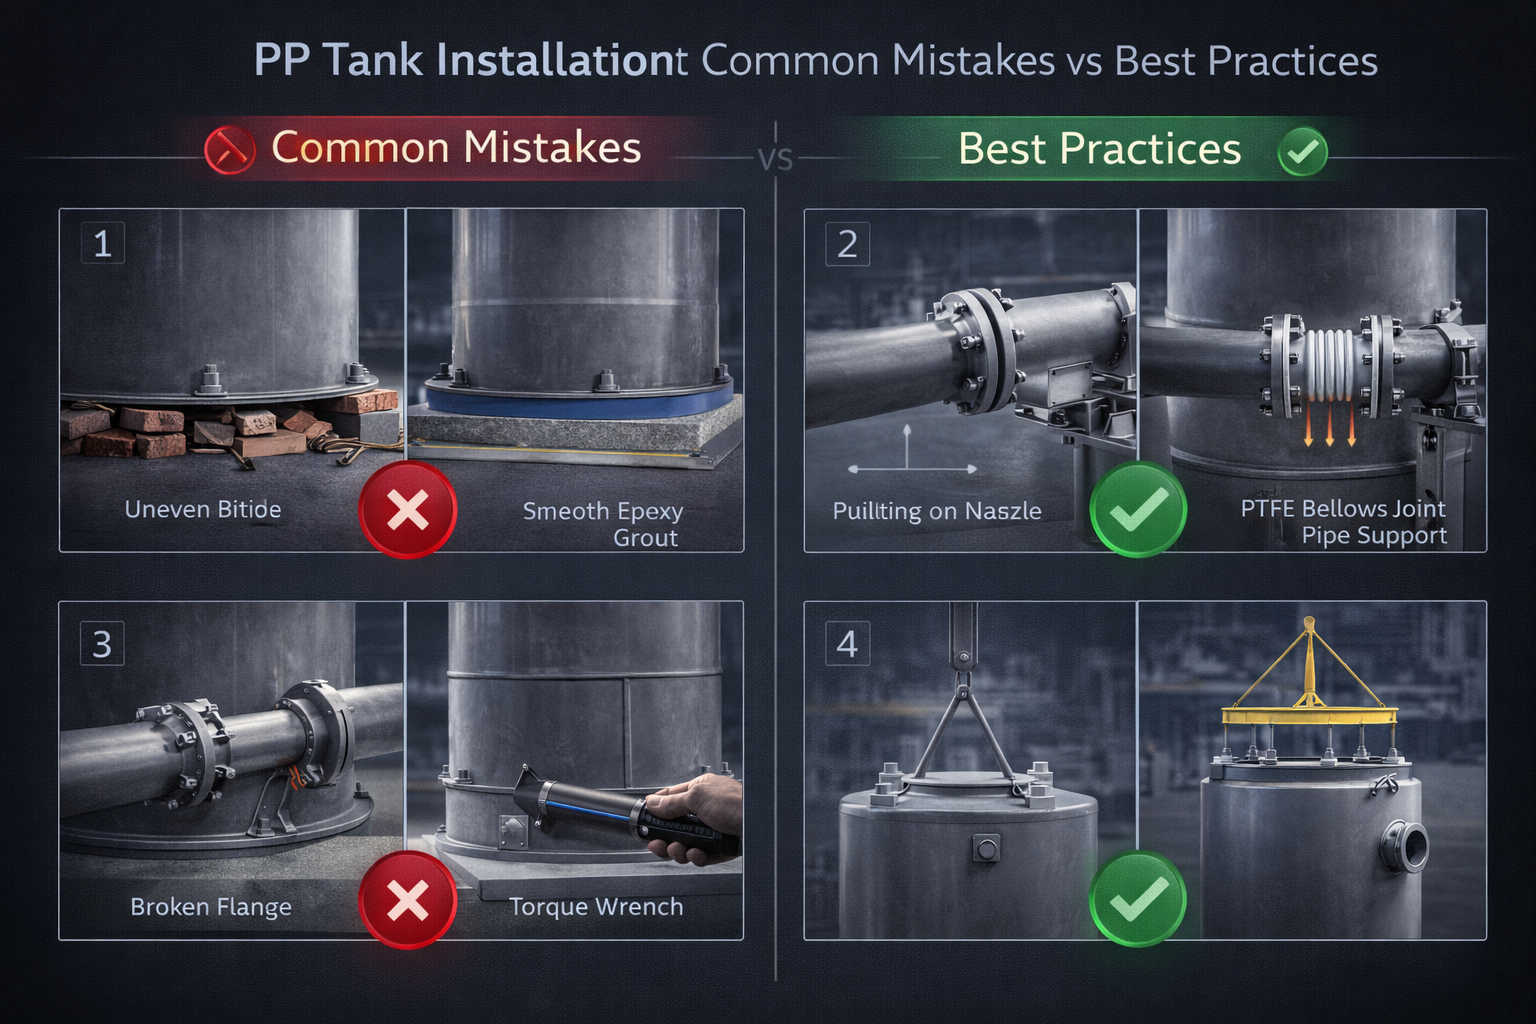
8.1. Top 8 sai lầm lắp đặt bể PP gây hư hỏng sớm
| # | Sai lầm lắp đặt | Hậu quả | Cách phòng tránh |
|---|---|---|---|
| 1 | Nền móng không phẳng — sai lệch > 10mm | Nứt vỡ đáy bể và thành bể sau 1–3 năm do ứng suất uốn dài hạn | Kiểm tra độ phẳng laser trước khi hạ bể; lót epoxy grout không co ngót |
| 2 | Kết nối đường ống cứng trực tiếp vào nozzle PP không có flexible connector | Nứt nozzle trong vòng 6–18 tháng do nozzle load và giãn nở nhiệt | Lắp PTFE bellows hoặc PP flexible hose tại mọi kết nối bơm và đường ống áp lực |
| 3 | Siết bu-lông mặt bích quá mức (over-torque) | Nứt bích PP ngay lần siết đầu hoặc sau vài tháng | Dùng torque wrench với giá trị đúng theo bảng nhà sản xuất |
| 4 | Không siết lại bu-lông sau 24–48 giờ đầu | Rò rỉ tại mặt bích sau 1–2 tuần vận hành do creep gioăng | Lịch siết lại bắt buộc trong biên bản bàn giao |
| 5 | Móc cẩu vào nozzle hoặc cạnh bể không gia cường | Biến dạng dẻo vĩnh cửu tại điểm móc — ứng suất tập trung dài hạn | Chỉ móc vào điểm được chỉ định trên bản vẽ; dùng spreader bar cho bể lớn |
| 6 | Đặt bể trên điểm tựa không liên tục (gạch, đá kê) thay vì mặt phẳng liên tục | Ứng suất tập trung tại điểm tựa rời — vỡ đáy bể theo thời gian | Epoxy grout toàn bộ diện tích đáy bể; không kê bằng vật liệu rời |
| 7 | Hàn tại hiện trường khi bề mặt PP ẩm ướt | Mối hàn không ngấu — rò rỉ ngay khi nạp hóa chất | Kiểm tra ẩm và sấy bề mặt trước hàn; kiểm tra holiday test sau hàn |
| 8 | Bỏ qua thử vận hành với nước sạch — đổ hóa chất thẳng vào sau lắp đặt | Không phát hiện được rò rỉ cơ học trước khi tiếp xúc hóa chất nguy hiểm | Bắt buộc thử nghiệm 24–48 giờ với nước sạch trước khi commissioning hóa chất |
9. Kết Luận Và Checklist Lắp Đặt Tổng Hợp
Lắp đặt bể nhựa PP công nghiệp đúng quy trình là đầu tư kỹ thuật quan trọng quyết định toàn bộ hiệu quả và tuổi thọ thiết bị trong 20–30 năm vận hành tiếp theo. Các giai đoạn thi công không thể đảo thứ tự, không thể bỏ qua và không thể thực hiện cẩu thả dù áp lực tiến độ dự án.
Checklist lắp đặt bể PP công nghiệp — Kiểm soát 5 giai đoạn:
✅ Giai đoạn 1 — Chuẩn bị:
- Rà soát đầy đủ hồ sơ thiết kế và chứng nhận vật liệu PP
- Khảo sát hiện trường: tải trọng sàn, khoảng thông quan, lối vào thiết bị
- Lập JHA và phân bổ PPE phù hợp từng bước thi công
✅ Giai đoạn 2 — Nền móng:
- Thi công nền bê tông đạt cường độ B20, phủ epoxy chống hóa chất
- Kiểm tra độ phẳng mặt nền đạt yêu cầu bằng laser level
- Thi công secondary containment (bund) theo Nghị định 113/2017/NĐ-CP
✅ Giai đoạn 3 — Hạ và định vị bể:
- Kiểm tra bể sau vận chuyển — không biến dạng, không nứt
- Hạ bể bằng spreader bar, vận tốc ≤ 0,3 m/phút
- Kiểm tra verticality ≤ L/500 và vị trí nozzle theo bản vẽ
✅ Giai đoạn 4 — Kết nối cơ điện:
- Kiểm tra free alignment trước khi siết bu-lông mặt bích
- Lắp flexible connector tại kết nối bơm và đường ống áp lực
- Siết bu-lông bằng torque wrench đúng giá trị; lập lịch siết lại
- Hàn nhiệt tại hiện trường (nếu có): thông gió, sấy ẩm, holiday test sau hàn
✅ Giai đoạn 5 — Thử nghiệm và nghiệm thu:
- Kiểm tra trực quan 100% nội ngoại thất bể
- Thử áp lực thủy tĩnh từng bước: 25% → 50% → 75% → 100%, giữ 4 giờ
- Holiday test tất cả mối hàn hiện trường
- Thử vận hành với nước sạch 24–48 giờ — xác nhận toàn bộ thiết bị phụ trợ
- Chemical commissioning từng bước: 10% → 50% → 100% thể tích
- Hoàn thiện hồ sơ lắp đặt và đào tạo vận hành cho đội ngũ nhà máy
Từ khóa SEO liên quan: quy trình lắp đặt bể nhựa PP, thi công bể PP công nghiệp an toàn, nền móng bể chứa hóa chất PP, kết nối đường ống nozzle bể PP, siết bu-lông mặt bích PP đúng kỹ thuật, thử áp lực thủy tĩnh bể PP, commissioning bể hóa chất PP, bảo trì bể PP sau lắp đặt, bể PP mạ điện lắp đặt tiêu chuẩn, kiểm tra nghiệm thu bể chứa nhựa PP
Bài viết được biên soạn dựa trên tổng hợp tiêu chuẩn kỹ thuật DVS 2205/2207, ASME B31.3, NACE SP0188, Nghị định 113/2017/NĐ-CP, TCVN 9592:2013 và kinh nghiệm thực tiễn thi công lắp đặt hàng trăm bể PP công nghiệp tại các nhà máy hóa chất, mạ điện, thực phẩm và xử lý nước tại Việt Nam. Mọi dự án cụ thể cần được giám sát bởi kỹ sư thi công có kinh nghiệm và hồ sơ thiết kế phù hợp với điều kiện vận hành thực tế.
