
1. Tổng Quan Về Hệ Thống Xử Lý Khí Thải Từ Quá Trình Gia Công Nhựa PP
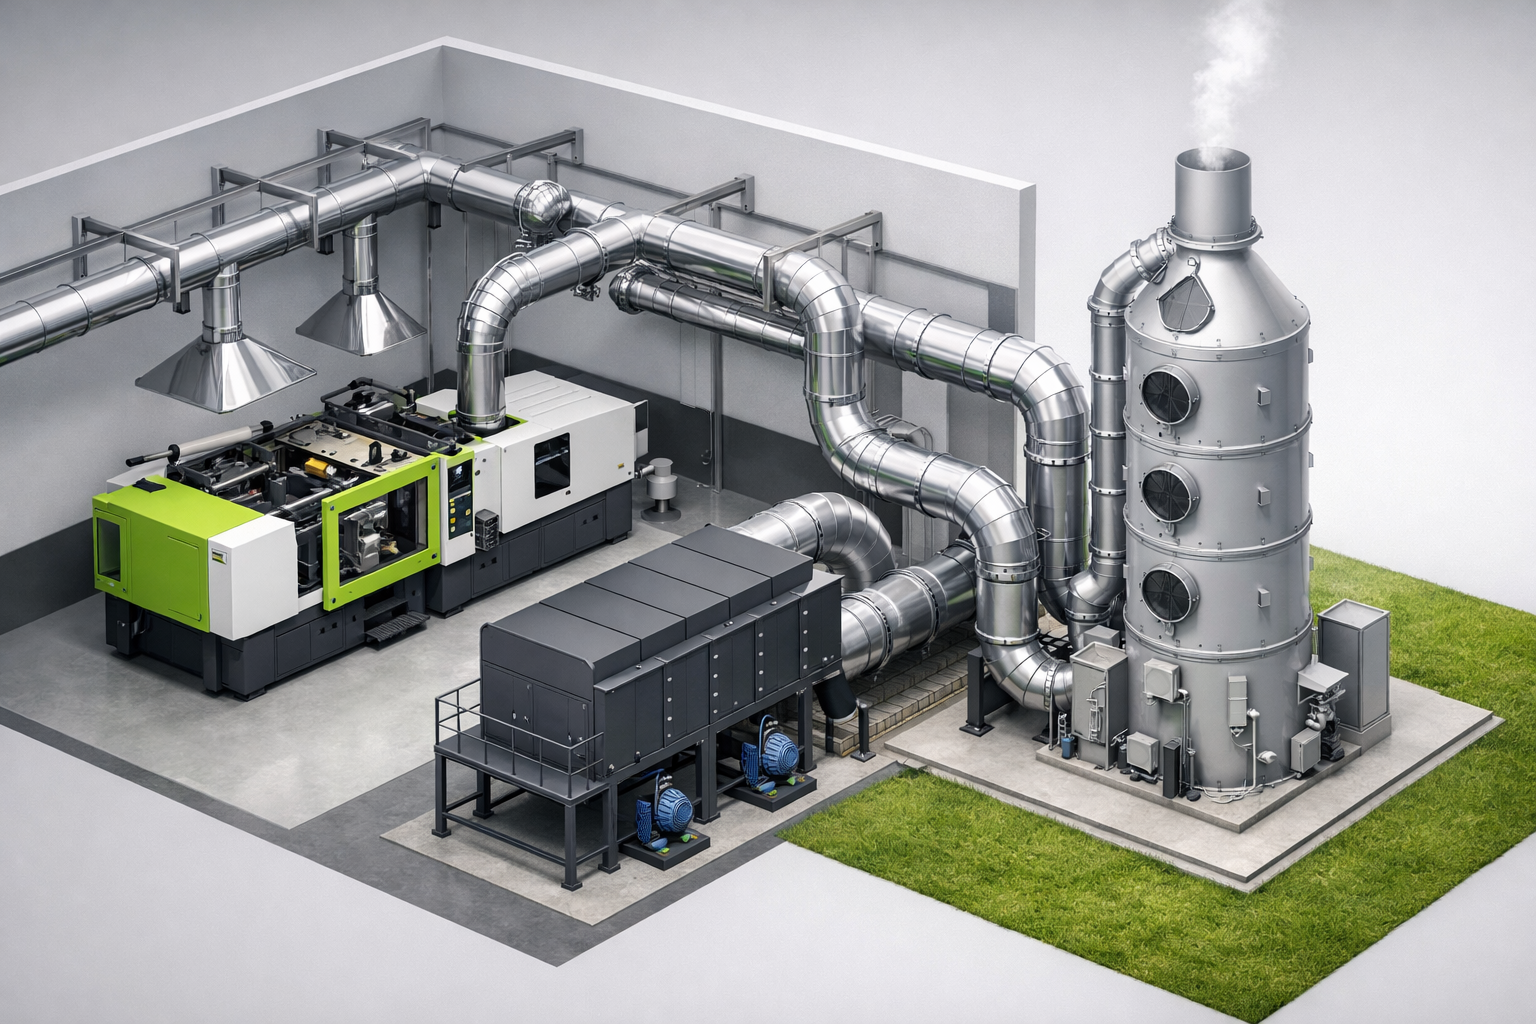
Trong ngành gia công nhựa Polypropylene (PP), quá trình đùn – ép phun – cán kéo phát sinh một lượng đáng kể VOCs (Volatile Organic Compounds – hợp chất hữu cơ dễ bay hơi), aldehyde béo, và các hạt mịn dạng aerosol polymer. Nếu không xử lý triệt để, các tác nhân ô nhiễm này không chỉ vi phạm QCVN 20:2009/BTNMT mà còn gây nguy hại trực tiếp đến sức khỏe công nhân vận hành và hệ sinh thái xung quanh khu vực nhà máy.
Tháp hấp phụ (adsorption tower / packed tower scrubber) là thiết bị xử lý khí thải công nghiệp sử dụng cơ chế hấp phụ vật lý – hóa học để loại bỏ các chất ô nhiễm thông qua vật liệu hấp phụ như than hoạt tính (activated carbon), zeolite, hay silica gel. Đây là giải pháp được áp dụng phổ biến trong các dây chuyền sản xuất hạt nhựa PP vì hiệu suất loại bỏ VOCs có thể đạt 90–98% tùy theo thiết kế lớp vật liệu và điều kiện vận hành.
2. Nguyên Lý Hoạt Động Của Tháp Hấp Phụ Khí Thải Nhựa PP

Tháp hấp phụ vận hành theo nguyên lý dòng ngược chiều (countercurrent flow) hoặc đồng chiều (co-current flow), trong đó:
- Pha khí (dòng khí thải mang VOCs và hạt mịn) di chuyển từ dưới lên qua lớp đệm hấp phụ.
- Pha rắn (vật liệu hấp phụ) được nạp cố định hoặc hoàn lưu theo mẻ (batch regeneration cycle).
- Tại bề mặt tiếp xúc pha, các phân tử chất ô nhiễm bị giữ lại thông qua lực Van der Waals và liên kết hóa học yếu, hình thành lớp đơn phân tử (monolayer adsorption – mô hình Langmuir) hoặc đa lớp (BET multilayer model) tùy vật liệu.
Chỉ số quan trọng cần theo dõi:
| Thông số | Đơn vị | Ngưỡng vận hành tối ưu |
|---|---|---|
| Nhiệt độ dòng khí vào | °C | 30–60 |
| Vận tốc mặt cắt ngang (superficial velocity) | m/s | 0,15–0,35 |
| Áp suất giảm qua lớp đệm (ΔP) | Pa | < 800 |
| Độ ẩm tương đối dòng vào | %RH | < 70 |
| Nồng độ VOCs đầu vào | mg/Nm³ | ≤ 3.000 |
3. Sơ Đồ Quy Trình Vận Hành Từ A–Z
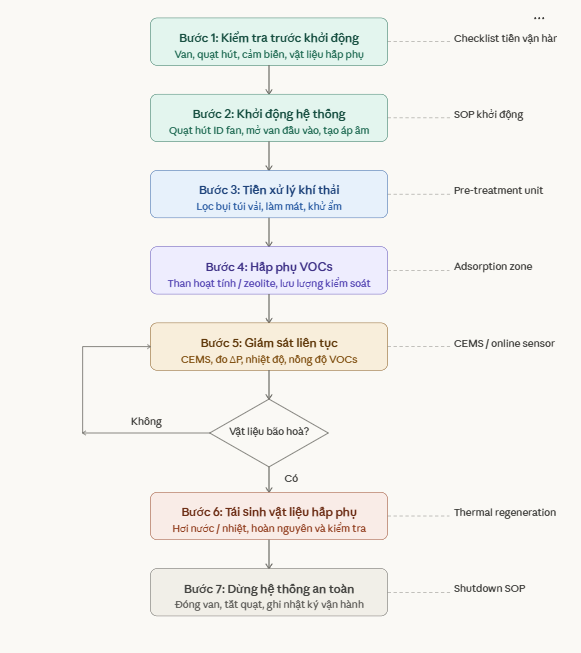
Dưới đây là toàn bộ luồng vận hành tháp hấp phụ, từ khởi động hệ thống đến hoàn nguyên vật liệu và giám sát liên tục
4. Hướng Dẫn Chi Tiết Từng Bước Vận Hành
Bước 1 — Kiểm Tra Trước Khi Khởi Động (Pre-Startup Safety Review)
Đây là bước nền tảng quyết định tính an toàn toàn bộ chu kỳ vận hành. Kỹ thuật viên cần thực hiện checklist tiền vận hành (Pre-Startup Safety Review – PSSR) bao gồm:
Kiểm tra cơ học: Xác nhận không có rò rỉ tại các mối hàn, mặt bích (flange) và đầu nối ống. Kiểm tra độ kín của các van cầu (globe valve) và van bướm (butterfly valve) tại đầu vào/ra tháp. Đo độ dày còn lại của lớp vật liệu hấp phụ – nếu chiều cao lớp đệm giảm dưới 80% chiều cao thiết kế, phải bổ sung hoặc thay thế ngay.
Kiểm tra điện – điều khiển: Xác nhận bộ điều khiển PLC/DCS nhận tín hiệu từ cảm biến nhiệt độ PT100, cảm biến chênh áp (differential pressure transmitter), và đầu đo nồng độ VOCs loại PID (Photoionization Detector) hoặc FID (Flame Ionization Detector). Kiểm tra mạch an toàn interlock theo tiêu chuẩn IEC 61511 (SIL 2).
Kiểm tra vật liệu hấp phụ: Lấy mẫu than hoạt tính (activated carbon) theo phương pháp ASTM D2854 để xác định chỉ số hấp phụ iốt (iodine number) – ngưỡng tối thiểu 800 mg/g. Nếu dưới ngưỡng, vật liệu cần tái sinh hoặc thay mới toàn bộ.
Bước 2 — Khởi Động Hệ Thống (System Startup Sequence)
Tuân thủ trình tự khởi động tuần tự (sequential startup) theo nguyên tắc downstream-first để tránh áp suất ngược làm vỡ lớp đệm:
- Khởi động quạt hút ly tâm (induced draft fan – ID fan) ở tần số thấp (30–40 Hz), tăng dần tần số theo đường cong ramp trong 5 phút để tránh hiện tượng surge.
- Mở van đầu ra khí sạch trước, sau đó mới mở van đầu vào khí thải.
- Kiểm tra áp suất tĩnh tại buồng phân phối (plenum chamber) – duy trì áp âm từ −50 đến −150 Pa so với áp suất khí quyển.
- Đợi hệ thống đạt trạng thái ổn định (steady-state) ít nhất 15 phút trước khi ghi số liệu cơ sở.
Bước 3 — Tiền Xử Lý Khí Thải (Pre-treatment Stage)
Khí thải nhựa PP trực tiếp từ máy đùn thường có nhiệt độ 80–150°C và mang theo hạt oligomer, sáp polymer, và bụi hữu cơ. Nếu đưa trực tiếp vào lớp than hoạt tính, các chất này sẽ gây ngộ độc xúc tác (catalyst poisoning) và bít tắc lỗ mao quản (micropore blockage), rút ngắn tuổi thọ vật liệu.
Hệ tiền xử lý gồm 3 cấp:
Cấp 1 là lọc bụi sơ cấp bằng túi vải polyester chịu nhiệt (PTFE-laminated filter bag), hiệu suất ≥ 99,5% với hạt ≥ 1 µm. Cấp 2 là tháp làm mát và khử ẩm (quench tower) bằng phun sương tuần hoàn, đưa nhiệt độ dòng khí xuống dưới 50°C và độ ẩm tương đối (RH) xuống dưới 60–65%. Cấp 3 là lọc tinh (HEPA Grade H13) loại bỏ hạt mịn PM2.5 và aerosol polymer còn sót lại.
Bước 4 — Vận Hành Vùng Hấp Phụ (Adsorption Zone Operation)
Đây là vùng cốt lõi của toàn bộ hệ thống. Vật liệu hấp phụ được xếp thành nhiều lớp (multi-bed configuration) theo thứ tự: lớp vật liệu thô (guard bed) ở phía dưới chứa than hoạt tính hạt lớn (GAC – Granular Activated Carbon, kích thước 3–5 mm) để bắt các phân tử hữu cơ phân tử lượng cao; lớp vật liệu tinh ở phía trên chứa than hoạt tính hạt nhỏ (PAC tạo hình trụ 1,5 mm) hoặc zeolite 13X để hấp phụ các VOCs nhẹ như acetaldehyde và propylene.
Thông số kiểm soát trực tuyến (online control parameters):
Vận tốc dòng khí qua mặt cắt ngang (Empty Bed Residence Time – EBRT) phải duy trì trong khoảng 2–4 giây. Chênh áp lớp đệm (ΔP) theo dõi qua transmitter vi sai, nếu ΔP tăng đột biến vượt 800 Pa có thể là dấu hiệu tắc nghẽn cục bộ hoặc lớp đệm bị nén (bed compaction) – cần dừng hệ thống để kiểm tra. Nồng độ VOCs đầu ra theo dõi liên tục bằng thiết bị CEMS (Continuous Emission Monitoring System), phải thấp hơn ngưỡng QCVN 20:2009/BTNMT Cột A.
Bước 5 — Giám Sát Liên Tục & Phát Hiện Điểm Bão Hòa (Breakthrough Detection)
Điểm đột phá (breakthrough point) xảy ra khi nồng độ chất ô nhiễm đầu ra đạt 5% nồng độ đầu vào – đây là tín hiệu bắt buộc phải chuyển sang chu kỳ tái sinh hoặc thay vật liệu. Để phát hiện sớm, hệ thống giám sát cần tích hợp:
Thiết bị đo trực tuyến kiểu PID đặt tại điểm sau lớp hấp phụ cuối, với giới hạn cảnh báo (alarm setpoint) cài đặt ở 20 mg/Nm³ và giới hạn ngừng khẩn cấp (trip setpoint) ở 50 mg/Nm³. Hệ thống data logger kết nối SCADA ghi dữ liệu mỗi 1 phút và xuất báo cáo hiệu suất hệ thống theo ca (shift performance report).
Bước 6 — Tái Sinh Vật Liệu Hấp Phụ (Thermal Regeneration)
Khi vật liệu đạt bão hòa, tiến hành hoàn nguyên nhiệt (thermal swing adsorption – TSA). Đây là công đoạn kỹ thuật phức tạp nhất, đòi hỏi kiểm soát chặt chẽ để tránh cháy nổ do nhiệt độ cao kết hợp với nồng độ VOCs cao trong tháp:
Trình tự TSA an toàn: Đầu tiên cô lập tháp cần tái sinh khỏi dòng khí thải đầu vào và kết nối với nguồn hơi nước bão hòa (saturated steam) 120–150°C. Tiếp theo bơm hơi nước qua lớp đệm theo chiều ngược (countercurrent stripping) trong 2–4 giờ để đẩy VOCs ra khỏi lỗ mao quản. Dòng khí/hơi ra từ quá trình stripping được dẫn qua bộ ngưng tụ (condenser) để thu hồi dung môi tái sử dụng hoặc xử lý riêng. Sau khi stripping, tiến hành sấy khô lớp vật liệu bằng không khí nóng 100–120°C trong 1–2 giờ, sau đó làm nguội về nhiệt độ vận hành trước khi đưa tháp trở lại hoạt động.
Bước 7 — Dừng Hệ Thống An Toàn (Safe Shutdown Procedure)
Dừng hệ thống tuân theo nguyên tắc upstream-first – ngược lại với trình tự khởi động:
- Đóng van đầu vào khí thải trước.
- Chạy không tải (purge) quạt ID fan thêm 5–10 phút để làm sạch khí tồn trong hệ thống đường ống và tháp.
- Tắt quạt ID fan, đóng van đầu ra khí sạch.
- Ghi đầy đủ nhật ký vận hành (operation log): thời gian vận hành, ΔP trung bình, nồng độ VOCs đầu ra trung bình theo ca, số lần cảnh báo và nguyên nhân.
5. Các Sự Cố Thường Gặp & Biện Pháp Khắc Phục
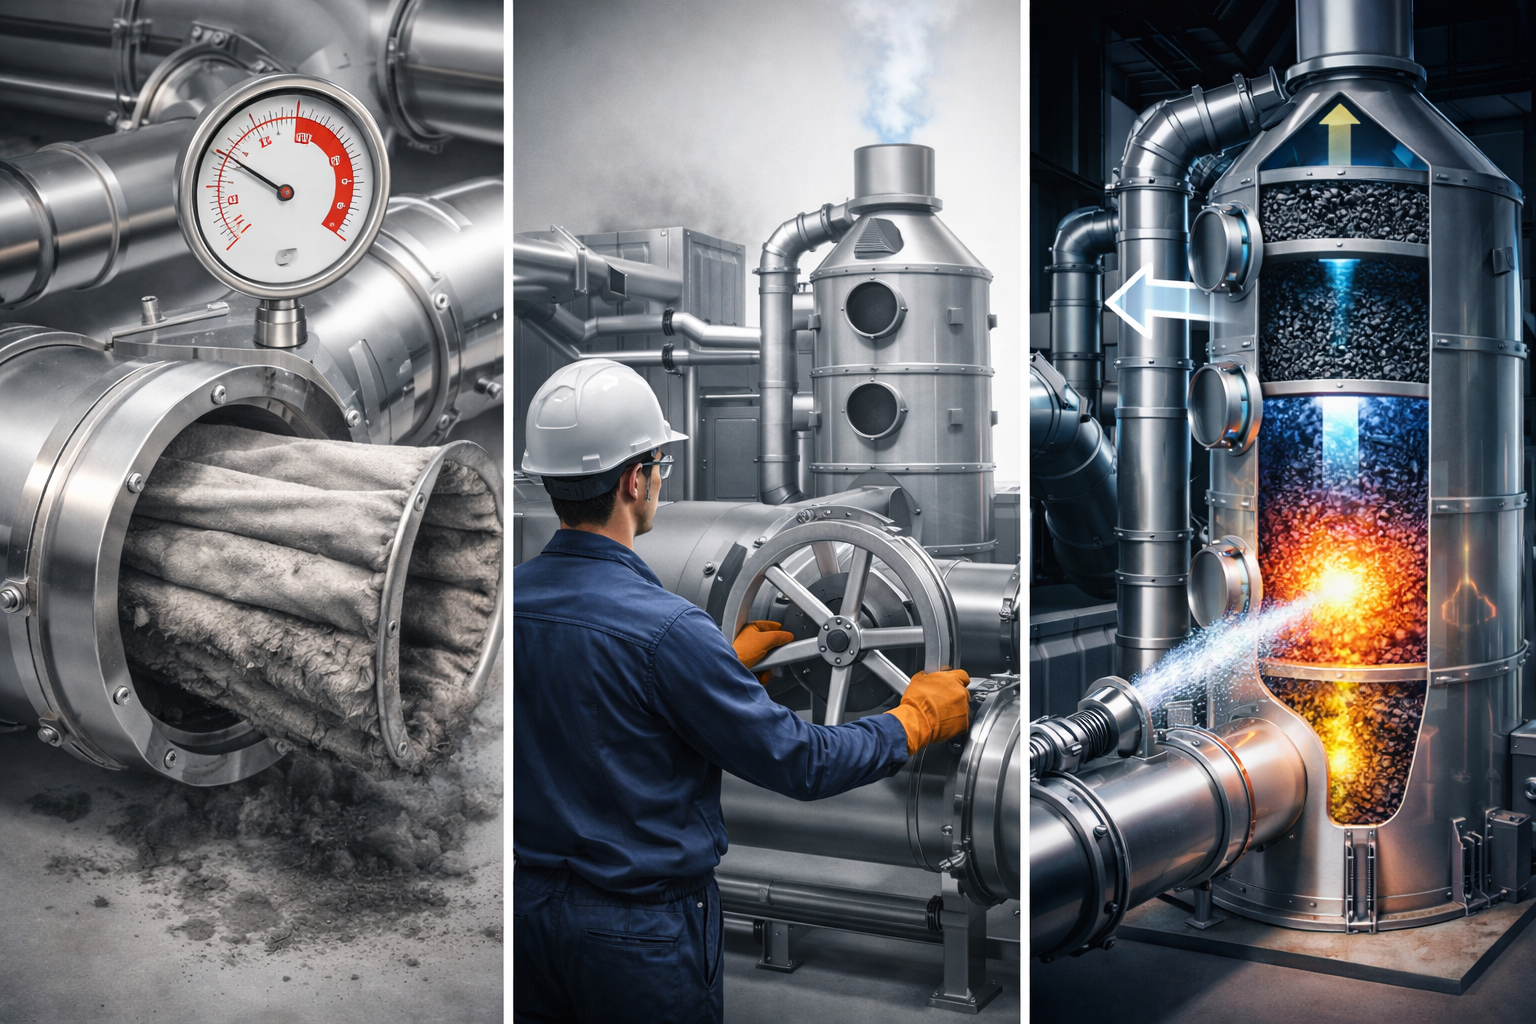
Chênh áp tăng bất thường thường do tắc bộ lọc tiền xử lý hoặc vật liệu đệm bị nén. Biện pháp: dừng hệ thống, kiểm tra và vệ sinh bộ lọc túi, đánh tơi lại (backwash) lớp đệm nếu được thiết kế hỗ trợ tính năng này.
Nồng độ VOCs đầu ra vượt ngưỡng đột ngột có thể do bypass rò rỉ tại van đầu ra hoặc vật liệu đã bão hòa. Biện pháp: kích hoạt tháp dự phòng (standby tower), chuyển tháp bão hòa sang chế độ tái sinh.
Cháy nóng cục bộ lớp than (hot spot) do phản ứng oxy hóa cục bộ khi nhiệt độ dòng vào vượt 70°C hoặc hàm lượng oxygen cao. Biện pháp: giảm nhiệt độ dòng vào bằng hệ tiền xử lý, lắp đặt cảm biến nhiệt đa điểm trong lớp đệm và kết nối interlock tự động ngắt hệ thống khi nhiệt độ lớp vật liệu vượt 80°C.
6. Yêu Cầu Bảo Trì Định Kỳ (Preventive Maintenance Schedule)
Bảo trì định kỳ là yếu tố then chốt để duy trì hiệu suất xử lý và tuổi thọ thiết bị. Lịch bảo trì khuyến nghị như sau: hàng tuần kiểm tra và ghi nhận ΔP, nhiệt độ, nồng độ đầu ra; hàng tháng kiểm tra và thay thế màng lọc túi vải cấp 1, kiểm tra tình trạng cơ học quạt ID fan (rung động, dòng điện động cơ); mỗi 3 tháng lấy mẫu vật liệu hấp phụ kiểm tra chỉ số iốt và chỉ số methylene blue để đánh giá khả năng hấp phụ còn lại; mỗi 6–12 tháng thay toàn bộ vật liệu hấp phụ hoặc thực hiện tái sinh toàn phần tùy kết quả phân tích mẫu.
7. Tiêu Chuẩn Pháp Lý & Môi Trường Cần Tuân Thủ
Vận hành tháp hấp phụ khí thải nhựa PP tại Việt Nam phải đáp ứng đồng thời các quy chuẩn: QCVN 20:2009/BTNMT (khí thải công nghiệp đối với một số chất hữu cơ), QCVN 19:2009/BTNMT (bụi và các chất vô cơ), và Thông tư 25/2019/TT-BTNMT về quan trắc môi trường. Đối với doanh nghiệp xuất khẩu sang thị trường EU, cần lưu ý thêm yêu cầu của Chỉ thị công nghiệp (IED 2010/75/EU) về BAT (Best Available Techniques) trong gia công polymer.
8. Kết Luận
Vận hành đúng kỹ thuật tháp hấp phụ khí thải nhựa PP không chỉ là nghĩa vụ tuân thủ pháp lý mà còn là chiến lược bảo vệ sức khỏe lao động, nâng cao uy tín thương hiệu và tối ưu hóa chi phí vòng đời thiết bị. Việc đầu tư vào hệ thống giám sát CEMS trực tuyến kết hợp với quy trình vận hành chuẩn hóa (SOP) và lịch bảo trì phòng ngừa có thể giúp doanh nghiệp duy trì hiệu suất xử lý trên 95% và kéo dài tuổi thọ vật liệu hấp phụ lên đến 3–5 năm, giảm đáng kể chi phí vận hành tổng thể (Total Cost of Ownership – TCO).
Bài viết được biên soạn theo tiêu chuẩn kỹ thuật ngành xử lý khí thải công nghiệp, phù hợp với điều kiện vận hành thực tế tại Việt Nam và tham chiếu các tiêu chuẩn quốc tế ASTM, ISO 11890, và VDI 2441.
