


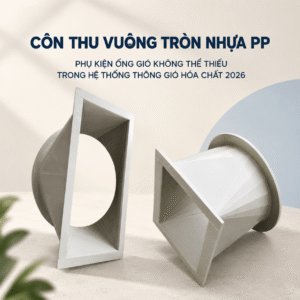


Côn Thu Vuông Tròn Nhựa PP — Phụ Kiện Nhỏ, Vai Trò Không Nhỏ Trong Hệ Thống Thông Gió Công Nghiệp
Trong hệ thống đường ống gió và thông gió công nghiệp, không phải lúc nào kỹ sư cũng có thể giữ nguyên một hình dạng tiết diện xuyên suốt từ đầu đến cuối. Thực tế thiết kế luôn đặt ra những thách thức: quạt hút có cửa hút hình tròn nhưng hệ thống ống gió phân phối lại cần hình chữ nhật để tiết kiệm không gian trần nhà; tháp hấp thụ PP có cửa vào hình tròn nhưng cần kết nối với trực ống gió hình vuông từ bể mạ…
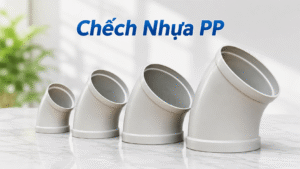
Đây chính là lúc côn thu vuông tròn nhựa PP (square-to-round transition piece PP) phát huy vai trò không thể thay thế: phụ kiện chuyển đổi tiết diện từ hình vuông/chữ nhật sang hình tròn (hoặc ngược lại) trong hệ thống ống gió nhựa PP kháng hóa chất.
Bài viết này cung cấp hướng dẫn kỹ thuật và thực tiễn toàn diện nhất về côn thu vuông tròn nhựa PP — giúp kỹ sư và nhà thầu cơ điện đưa ra lựa chọn chính xác nhất cho từng dự án.
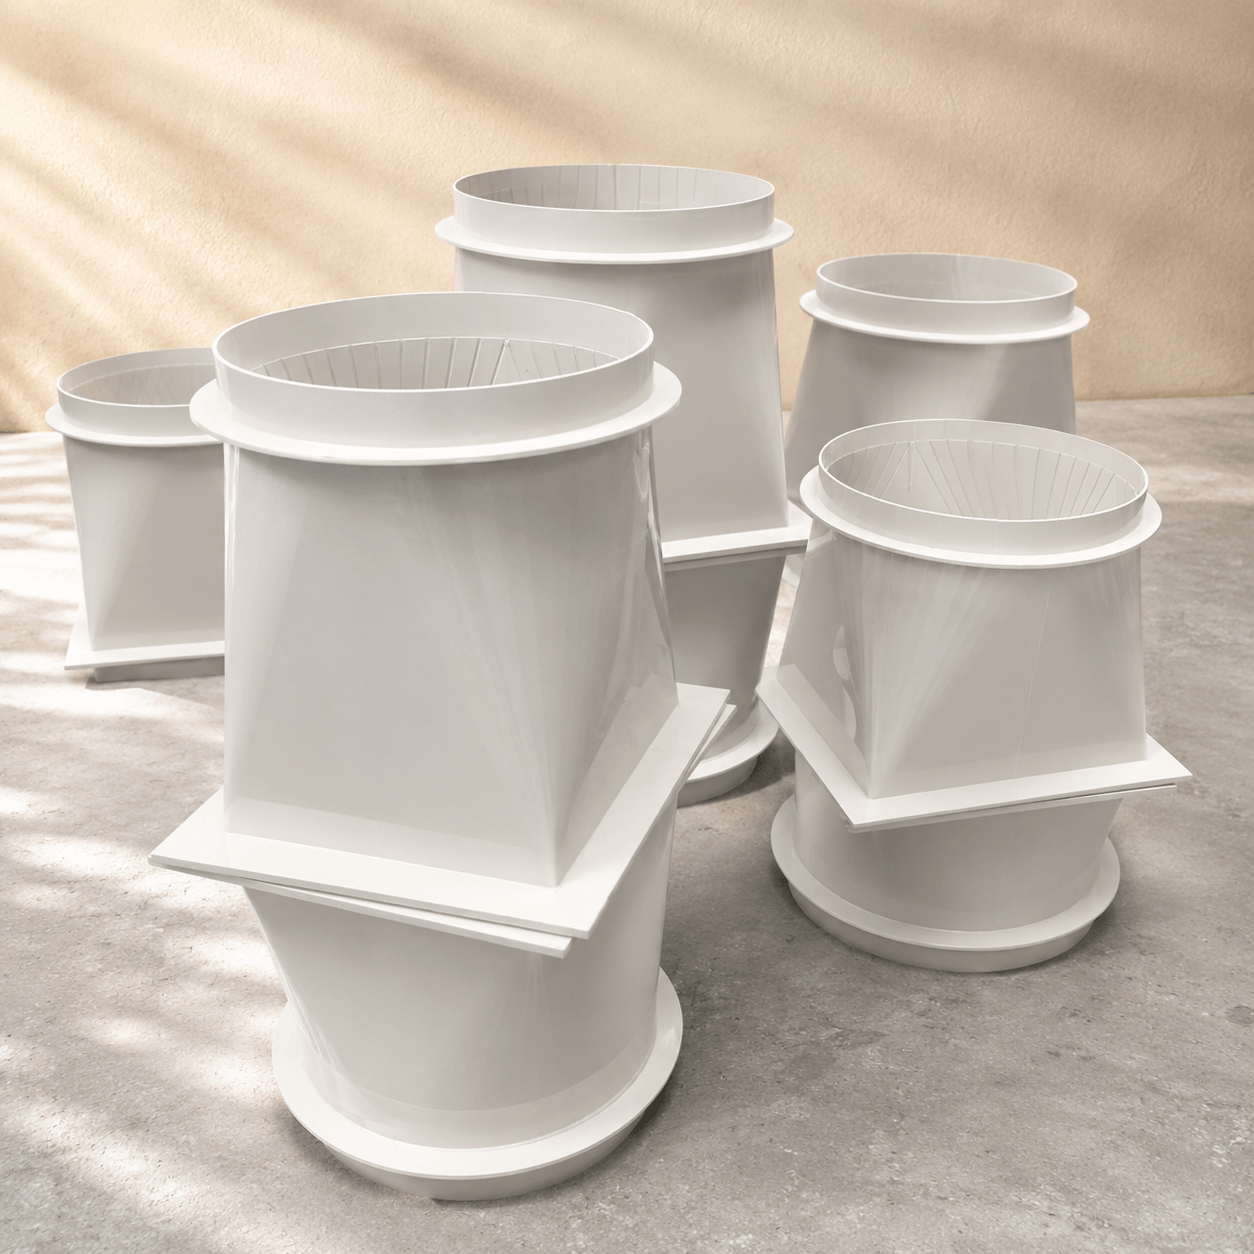
Phần 1: Côn Thu Vuông Tròn Nhựa PP Là Gì? — Định Nghĩa Và Cấu Tạo
1.1. Định Nghĩa Kỹ Thuật

Côn thu vuông tròn nhựa PP (hay còn gọi là côn chuyển tiết diện PP, transition piece PP, offset transition PP) là phụ kiện ống gió chuyên dụng làm từ nhựa Polypropylene (PP) có chức năng:
Kết nối liên tục và kín khít giữa hai đoạn ống gió có tiết diện khác nhau — một đầu là hình vuông hoặc hình chữ nhật, đầu kia là hình tròn — đồng thời chuyển đổi dần dần tiết diện dòng chảy để giảm thiểu tổn thất áp suất và nhiễu loạn dòng khí.
Nói đơn giản hơn: Côn thu vuông tròn PP là “phiên dịch viên” giữa thế giới ống gió vuông và thế giới ống gió tròn trong môi trường hóa chất ăn mòn.
1.2. Cấu Tạo Hình Học Của Côn Thu Vuông Tròn PP
Đầu vuông/chữ nhật (Square/Rectangular End):
- Kích thước: A × B (mm) — chiều rộng × chiều cao
- Mặt bích PP-H hoặc đường viền hàn trực tiếp vào ống gió hình chữ nhật
- Các góc được bo tròn (radius ≥ 10–25mm) để tránh tập trung ứng suất và giảm nhiễu loạn dòng khí tại góc
Thân côn chuyển tiếp (Transition Body):
- Chiều dài L (mm): Khoảng cách từ mặt đầu vuông đến mặt đầu tròn
- Bề mặt chuyển đổi dần từ hình vuông sang hình tròn theo đường cong không gian 3D phức tạp
- Chiều dày thành theo DVS 2205 — không được mỏng hơn thành ống gió kết nối
Đầu tròn (Circular End):
- Đường kính: Ø D (mm)
- Mặt bích PP-H hoặc socket (lỗ bạc) kết nối vào ống gió hình tròn
- Tâm đầu tròn có thể trùng hoặc lệch tâm so với tâm đầu vuông
MẶT NHÌN NGHIÊNG:
        ┌──────────────────────────────┐
        │  A × B                       │  ← Đầu VUÔNG
        │  (chữ nhật/vuông)            │
        │                              │
        │          ▓▓▓▓▓▓▓▓▓           │
        │       ▓▓▓▓▓▓▓▓▓▓▓▓▓▓         │
        │    ▓▓▓▓▓THÂN CÔN▓▓▓▓▓▓       │
        │  ▓▓▓▓▓▓▓▓▓▓▓▓▓▓▓▓▓▓▓▓▓▓▓    │
        │         ●●●●●●●●●            │
        │         ●  Ø D  ●            │  ← Đầu TRÒN
        │         ●●●●●●●●●            │
        └──────────────────────────────┘
              |←————— L ————→|
1.3. Tại Sao Bắt Buộc Dùng Nhựa PP — Không Phải Tôn Hay Inox?

Côn thu vuông tròn làm từ tôn kẽm (galvanized steel) hoặc inox là tiêu chuẩn trong hệ thống HVAC thông thường. Nhưng trong môi trường khí thải hóa chất công nghiệp, chúng hoàn toàn không phù hợp:
| Vật liệu | Môi trường HCl/HF | Môi trường NH₃/NaOH | Môi trường H₂S | Môi trường VOC |
|---|---|---|---|---|
| Tôn kẽm | ❌ Gỉ trong vài tháng | ❌ Ăn mòn nhanh | ❌ Gỉ đen, mục | ✅ Ổn |
| Inox 304 | ❌ Pitting corrosion | ✅ Tạm ổn | ⚠ SCC risk | ✅ Ổn |
| Inox 316L | ⚠ Hạn chế HCl đặc | ✅ Tốt | ✅ Tốt | ✅ Ổn |
| PP-H | ✅ Xuất sắc | ✅ Xuất sắc | ✅ Xuất sắc | ⚠ Tùy dung môi |
| FRP | ✅ Tốt | ✅ Tốt | ✅ Tốt | ✅ Tốt |
PP-H là lựa chọn cân bằng tốt nhất về kháng hóa chất phổ rộng, giá thành, khả năng gia công hàn nhiệt và tuổi thọ dài hạn cho phụ kiện côn thu trong hệ thống thông gió hóa chất công nghiệp.
Phần 2: Phân Loại Côn Thu Vuông Tròn Nhựa PP
2.1. Phân Loại Theo Vị Trí Tâm
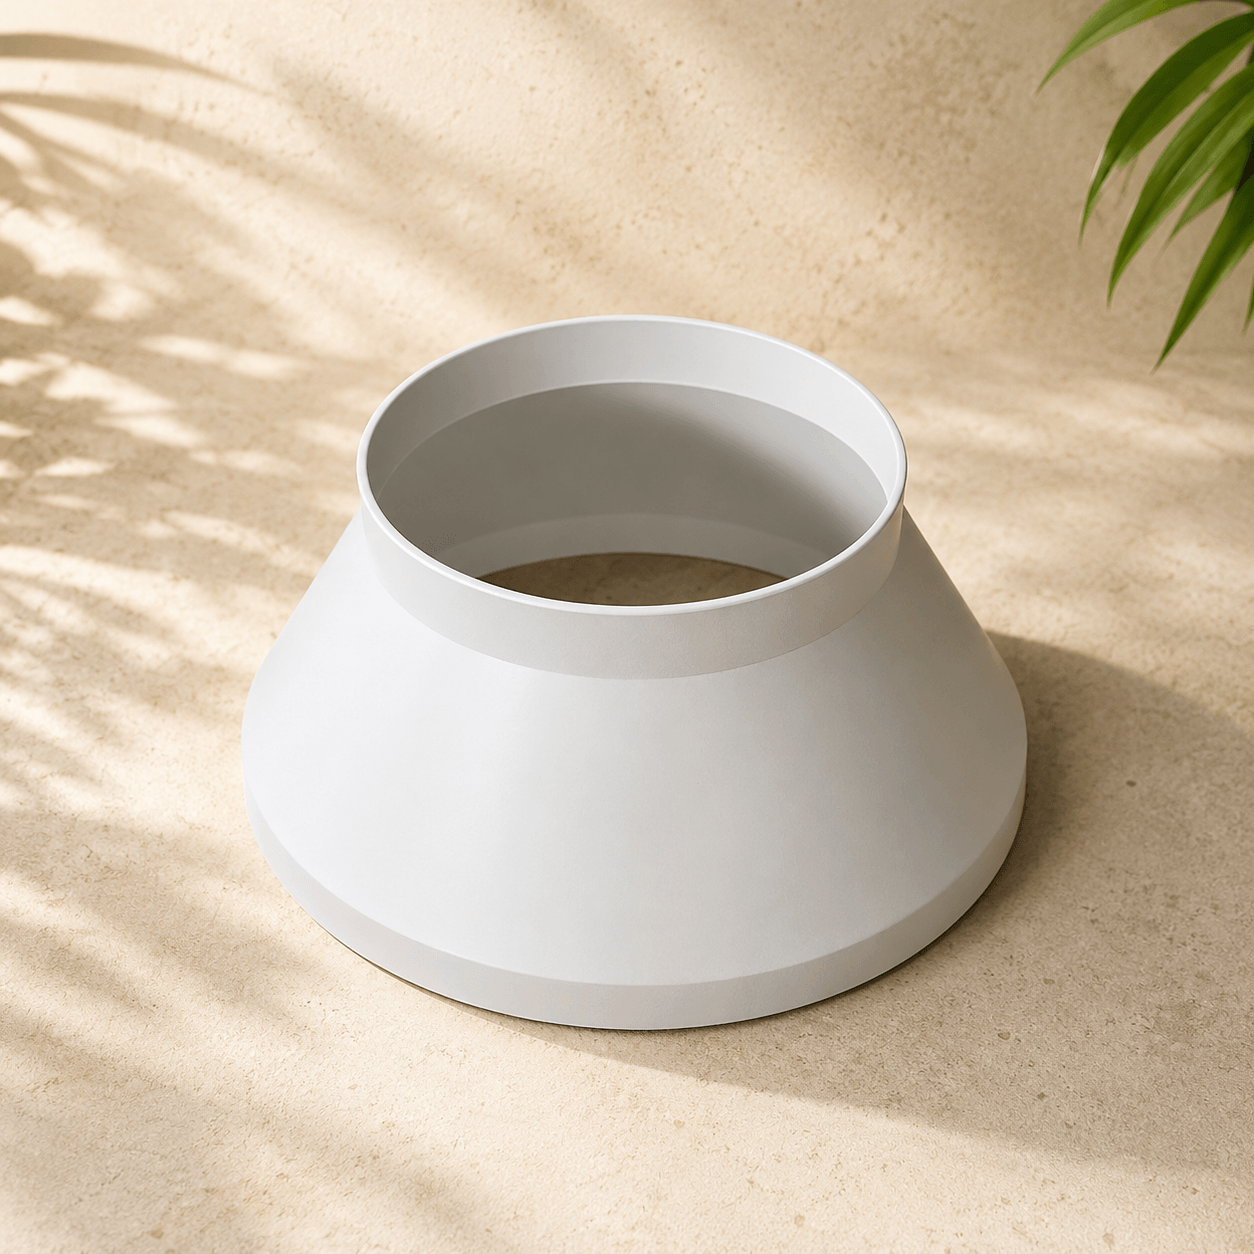
① Côn Thu Đồng Tâm (Concentric Transition):
Tâm của đầu vuông và tâm của đầu tròn nằm trên cùng một trục → côn thu đối xứng đều bốn phía.
Đặc điểm khí động học:
- Dòng khí phân phối đối xứng → nhiễu loạn thấp nhất
- Tổn thất áp suất thấp nhất trong các loại côn thu
- Phù hợp khi ống gió vào và ra thẳng hàng
Ứng dụng: Nối quạt hút đầu vào với ống gió phân phối; kết nối cuối hệ thống ống gió với miệng thổi tròn.
② Côn Thu Lệch Tâm Một Phía (Single-Offset Transition):
Tâm đầu tròn dịch chuyển về một phía so với tâm đầu vuông — thường dịch chuyển về phía đáy (bottom-flat) hoặc phía trên (top-flat).
Đặc điểm:
- Một mặt phẳng (thường là đáy) giữ nguyên thẳng — dễ lắp đặt sát tường/sàn
- Dòng khí không đối xứng → tổn thất áp suất cao hơn đồng tâm 10–20%
- Thi công phức tạp hơn vì hình dạng không đối xứng
Ứng dụng: Khi ống gió cần đi sát tường hoặc trần — không gian lắp đặt bị giới hạn một phía.
③ Côn Thu Lệch Tâm Hai Phía (Double-Offset Transition):
Tâm đầu tròn dịch chuyển cả theo chiều ngang lẫn chiều dọc so với tâm đầu vuông.
Đặc điểm:
- Hình dạng phức tạp nhất → chi phí gia công cao nhất
- Tổn thất áp suất cao nhất
- Chỉ dùng khi bố trí không gian bắt buộc
Ứng dụng: Khi phải chuyển hướng vừa chuyển tiết diện trong không gian hẹp.
2.2. Phân Loại Theo Chiều Chuyển Đổi
Côn Thu Vuông → Tròn (Square-to-Round): Phổ biến nhất — ống gió hình vuông/chữ nhật kết nối vào thiết bị có cửa hình tròn (quạt, tháp hấp thụ, lọc bụi).
Côn Thu Tròn → Vuông (Round-to-Square): Ngược lại — ống tròn từ thiết bị chuyển sang ống gió hình chữ nhật để phân phối không khí theo trần.
Về mặt hình học, hai loại này là cùng một chi tiết nhưng lắp ngược chiều — tuy nhiên về khí động học, chiều dòng chảy ảnh hưởng đến tổn thất áp suất nên cần chú ý khi thiết kế.
2.3. Phân Loại Theo Phương Pháp Gia Công
① Côn Thu PP-H Hàn Tấm (Fabricated from PP Sheet):
Được gia công bằng cách cắt và hàn các tấm PP-H phẳng, uốn và hàn theo hình dạng 3D của côn thu.
Quy trình gia công:
- Bước 1: Khai triển hình học 3D của côn thu thành các mảnh phẳng 2D (khai triển côn)
- Bước 2: Cắt tấm PP-H theo hình khai triển bằng cưa đĩa hoặc cắt laser
- Bước 3: Uốn cạnh theo đường cong bằng máy uốn PP hoặc gia nhiệt cục bộ
- Bước 4: Hàn butt fusion hoặc hàn đùn (extrusion welding) theo DVS 2207-1 và DVS 2207-4
- Bước 5: Lắp mặt bích PP-H hoặc đường hàn kết nối
- Bước 6: Kiểm tra: Spark test 100% mối hàn, thử áp hoặc thử kín khí
Ưu điểm: Linh hoạt kích thước — làm được mọi kích thước theo yêu cầu; phù hợp côn thu lớn (A × B > 600×400mm).
② Côn Thu PP Đúc Phun (Injection-Molded PP Transition):
Sản xuất hàng loạt bằng khuôn đúc phun — chỉ kinh tế với kích thước tiêu chuẩn, sản lượng lớn.
Ưu điểm: Kích thước chính xác hoàn hảo, bề mặt nhẵn mịn, không có mối hàn → không có điểm yếu kết cấu. Nhược điểm: Chỉ có trong danh mục kích thước tiêu chuẩn của nhà sản xuất; không tùy chỉnh.
③ Côn Thu PP Thổi Khuôn (Blow-Molded PP Transition):
Phù hợp cho côn thu kích thước nhỏ đến vừa (Ø ≤ 315mm, A×B ≤ 400×300mm). Nguyên khối không mối hàn.
Phần 3: Thiết Kế Côn Thu Vuông Tròn PP — Nguyên Tắc Kỹ Thuật
3.1. Tính Toán Kích Thước — Bảo Toàn Tiết Diện Hay Thay Đổi?

Nguyên tắc bảo toàn diện tích tiết diện (Area Conservation):
Để giữ vận tốc dòng khí ổn định qua côn thu, diện tích tiết diện của hai đầu phải bằng nhau (hoặc gần bằng nhau):
A_vuông = A_tròn A × B = π × (D/2)² D = 2 × √(A×B/π) = 1,128 × √(A×B)
Ví dụ tính toán: Ống gió chữ nhật 400 × 300mm → đường kính ống tròn:
D = 1,128 × √(400 × 300) = 1,128 × √120.000 = 1,128 × 346,4 = 391mm
Chọn đường kính tiêu chuẩn gần nhất: Ø400mm
Khi nào có thể thay đổi diện tích tiết diện?
Đôi khi côn thu kết hợp chức năng thay đổi kích thước (reducer + transition) — giảm từ ống lớn sang ống nhỏ hơn đồng thời chuyển tiết diện. Trong trường hợp này, vận tốc dòng khí thay đổi qua côn → cần tính toán cẩn thận để tránh turbulence và rung ống.
3.2. Chiều Dài Côn Thu — Góc Côn Tối Ưu
Chiều dài côn thu L ảnh hưởng trực tiếp đến:
- Tổn thất áp suất cục bộ (tỷ lệ nghịch với L — côn dài hơn, tổn thất thấp hơn)
- Diện tích vật liệu và chi phí gia công (tỷ lệ thuận với L)
- Không gian lắp đặt cần thiết
Góc côn (half-angle θ) tối ưu:
Theo tiêu chuẩn ASHRAE và thực nghiệm khí động học:
- θ ≤ 15°: Tổn thất áp suất thấp nhất — nhưng côn quá dài, không kinh tế
- θ = 15°–30°: Vùng tối ưu — cân bằng giữa tổn thất áp suất và chiều dài côn
- θ > 45°: Tổn thất áp suất tăng nhanh do tách lớp biên (flow separation)
Công thức tính chiều dài côn tối thiểu (góc 30°):
Với côn từ chữ nhật A×B → tròn ØD:
L_min = (max_dimension_difference) / (2 × tan(30°)) L_min ≈ (A – D) / 1,155 (nếu A > D)
Khuyến nghị thực tiễn:
- Chiều dài côn thu tối thiểu = 1,5 × Cạnh lớn nhất của đầu vuông
- Tốt nhất: = 2,5 × Cạnh lớn nhất để đạt tổn thất áp suất tối ưu
3.3. Bán Kính Bo Góc — Chi Tiết Ảnh Hưởng Lớn Đến Khí Động
Các góc nhọn trong côn thu vuông tròn là điểm tập trung ứng suất và điểm tạo ra nhiễu loạn dòng khí. Tiêu chuẩn thiết kế yêu cầu bo tròn tất cả các góc bên trong với bán kính tối thiểu:
| Kích thước côn | Bán kính bo góc tối thiểu (R) |
|---|---|
| Cạnh ≤ 300mm | R ≥ 10mm |
| Cạnh 300–600mm | R ≥ 15–20mm |
| Cạnh 600–1.000mm | R ≥ 25–40mm |
| Cạnh > 1.000mm | R ≥ 50mm hoặc tính riêng |
Cách bo góc trong côn thu PP-H hàn tấm:
- Cắt tấm PP-H thêm phần bo tròn
- Hàn đùn bổ sung vật liệu PP-H vào góc trong
- Hoặc: Chèn thanh PP-H tròn (rod) vào góc trong và hàn đùn cố định
Phần 4: Tiêu Chuẩn Kỹ Thuật Áp Dụng
4.1. Hệ Thống Tiêu Chuẩn Liên Quan
| Tiêu chuẩn | Phạm vi áp dụng | Ý nghĩa với côn thu PP |
|---|---|---|
| DVS 2205:2010 | Tính chiều dày thành thiết bị nhựa PP | Xác định chiều dày thành côn tại mọi vị trí |
| DVS 2207-1:2015 | Hàn butt fusion PP — quy trình đầy đủ | Tiêu chuẩn hàn các mối nối thẳng trên côn |
| DVS 2207-4:2008 | Hàn đùn (extrusion welding) PP | Hàn góc, hàn gân gia cường trên côn |
| ISO 15494:2015 | Vật liệu PP-H nguyên sinh | Xác nhận vật liệu đúng grade |
| DIN 24154 | Phụ kiện ống gió tôn (tham chiếu) | Tiêu chuẩn hình học cơ bản cho phụ kiện ống gió |
| ASHRAE Handbook HVAC | Khí động học phụ kiện ống gió | Hệ số tổn thất áp suất K của côn thu |
| SMACNA HVAC Duct Design | Thiết kế hệ thống ống gió | Tiêu chuẩn thiết kế côn thu phổ biến tại Mỹ |
4.2. Yêu Cầu Chất Lượng Tối Thiểu Côn Thu PP-H
Vật liệu:
- PP-H nguyên sinh ISO 15494 — MFR ≤ 0,5 g/10 phút
- Không dùng PP tái sinh hoặc PP copolymer cho ứng dụng hóa chất ăn mòn
Chiều dày thành:
- Tính theo DVS 2205 cho áp suất vận hành và nhiệt độ thực tế
- Tối thiểu tuyệt đối: 4mm cho côn kích thước nhỏ; 6–8mm cho côn trung bình; 10–15mm cho côn lớn
Mối hàn:
- 100% mối hàn phải qua spark test (10.000V × chiều dày mm)
- Không có lỗi hàn nào được chấp nhận (0 spark = đạt)
- Weld log đầy đủ cho từng mối hàn quan trọng
Kích thước dung sai:
- Dung sai kích thước tổng thể: ±3mm cho kích thước ≤ 500mm; ±5mm cho kích thước > 500mm
- Dung sai vuông góc và phẳng: ≤ 2mm/m
Phần 5: Ứng Dụng Thực Tế Của Côn Thu Vuông Tròn PP
5.1. Kết Nối Quạt Ly Tâm PP Với Hệ Thống Ống Gió Chữ Nhật
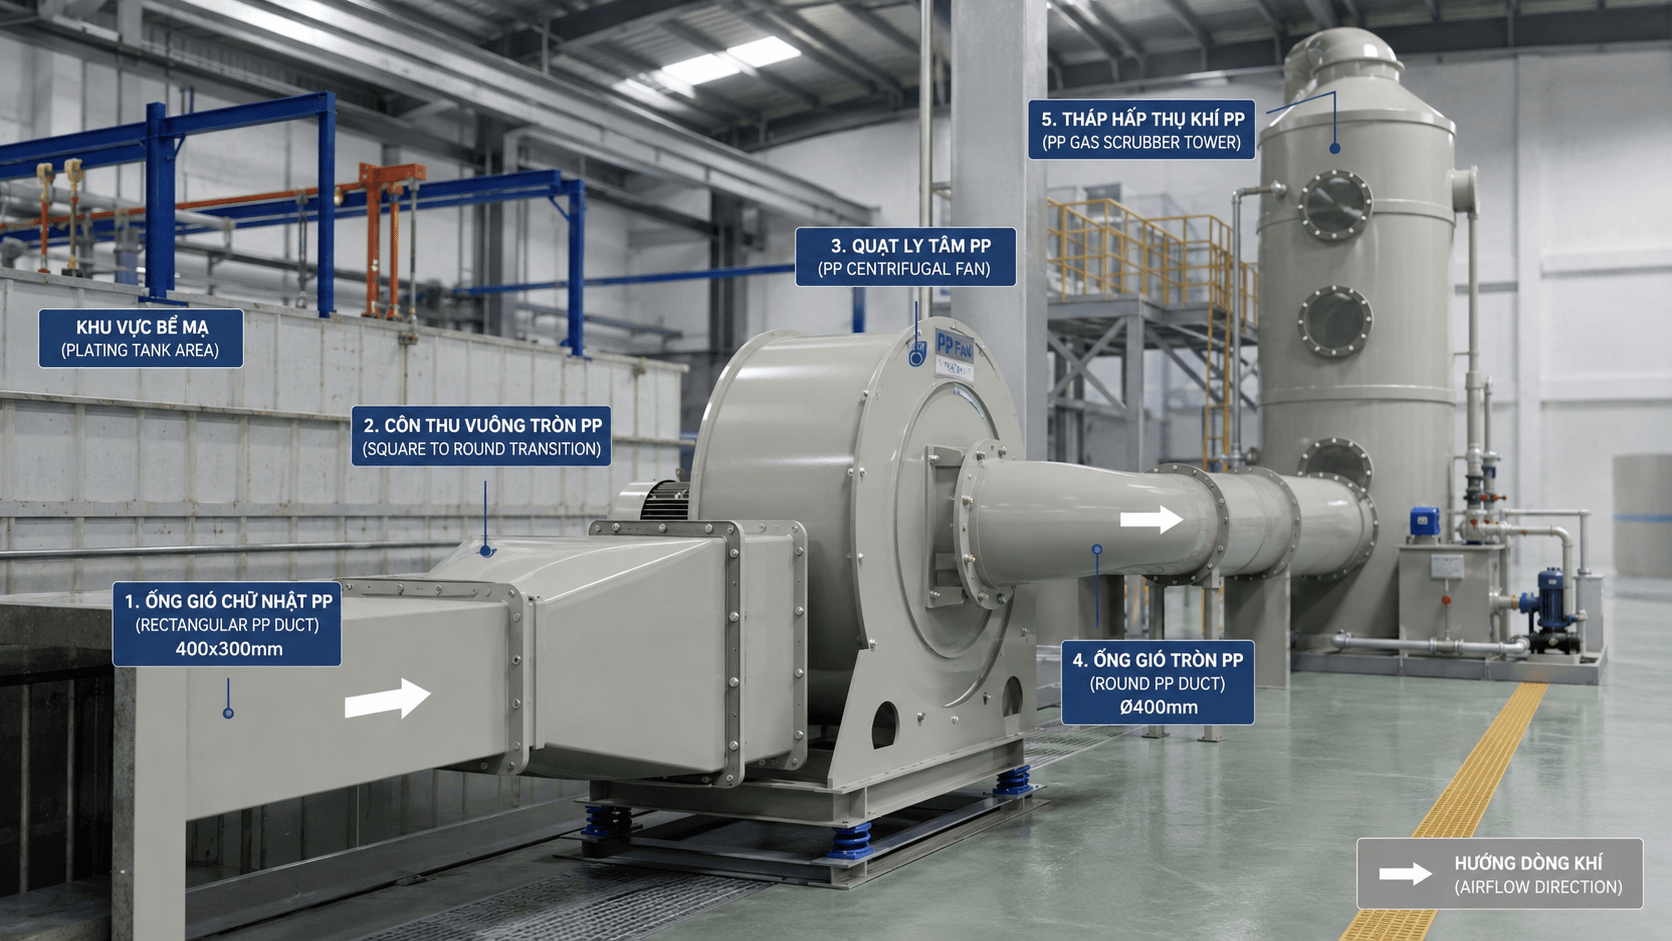
Tình huống điển hình nhất trong thực tế:
- Quạt ly tâm PP có cửa đẩy/cửa hút dạng tròn (Ø200–Ø1.000mm)
- Hệ thống ống gió phân phối trong xưởng thiết kế dạng chữ nhật để tối ưu không gian trần
Côn thu vuông tròn PP kết nối hai thế giới này:
[Bể Xi Mạ] → [Ống Gió PP Chữ Nhật 400×300] → [Côn Thu PP 400×300 → Ø400] → [Quạt Ly Tâm PP Ø400] → [Ống Gió PP Tròn Ø400] → [Tháp Hấp Thụ PP Ø400]Lưu ý thiết kế:
- Côn thu trước cửa hút quạt (inlet): Dòng khí hướng vào → côn chuyển từ vuông sang tròn hướng vào quạt. Chiều dài côn cần đủ để dòng khí ổn định trước khi vào impeller (tối thiểu L = 1D sau côn)
- Côn thu sau cửa đẩy quạt (outlet): Áp suất dương, dòng khí mạnh → côn chuyển từ tròn sang vuông. Đây là vị trí quan trọng về khí động — côn quá ngắn gây turbulence mạnh và rung ống
5.2. Kết Nối Hệ Thống Hút Bể Xi Mạ Nhiều Bể
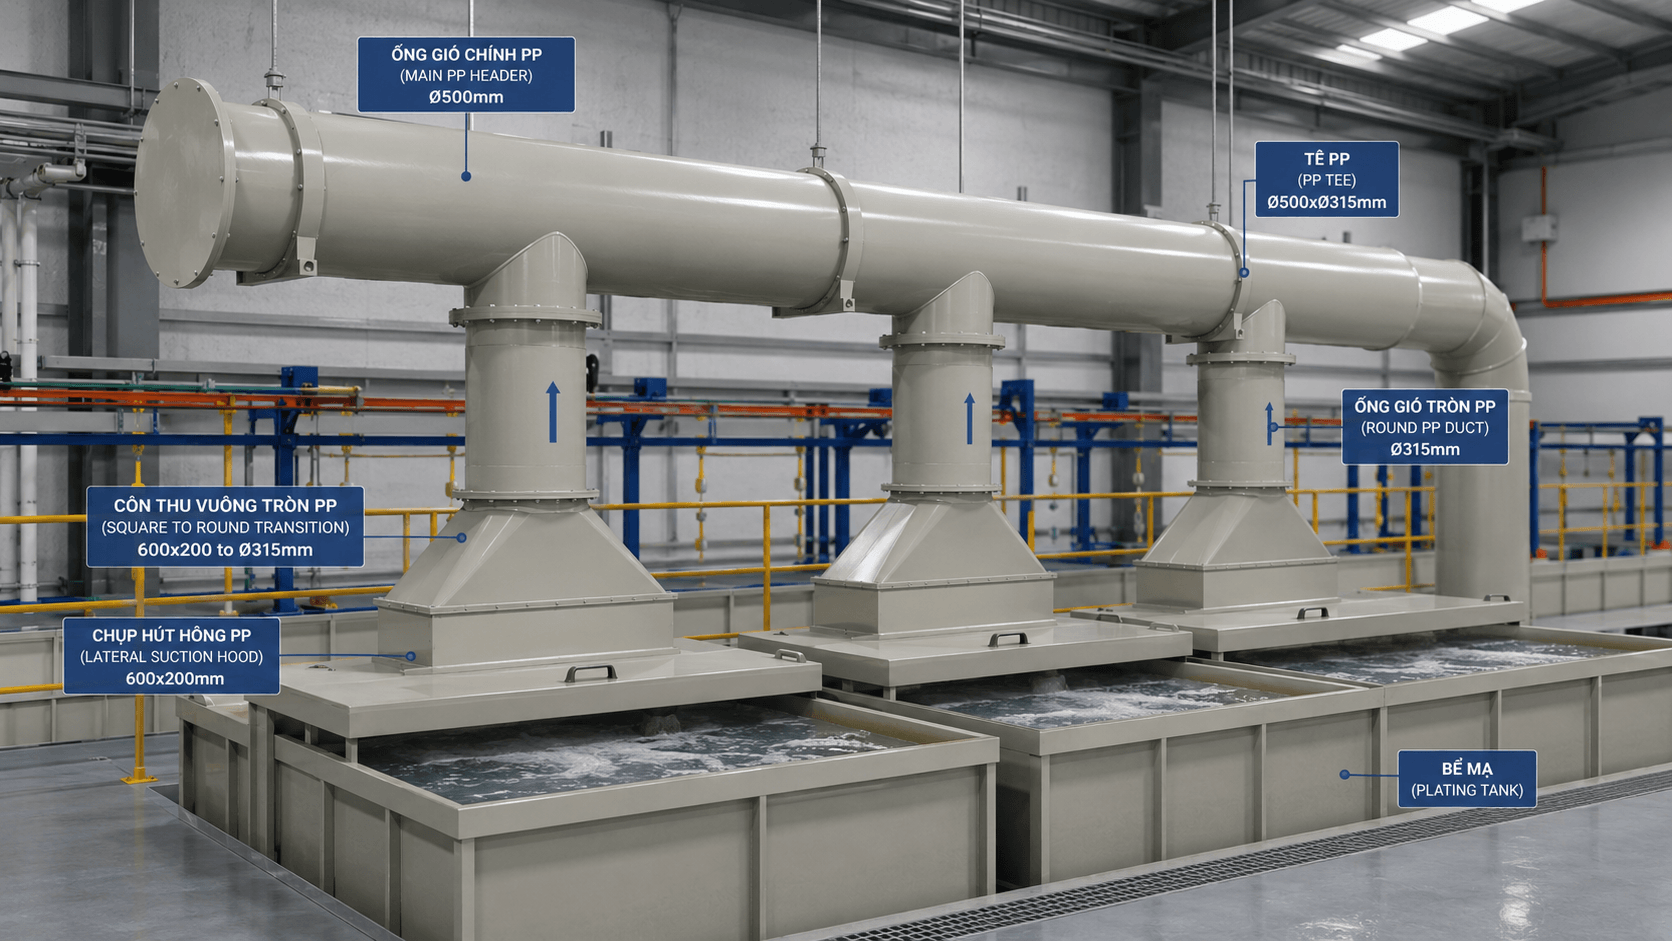
Mỗi bể xi mạ có miệng hút hình chữ nhật (lateral suction hood) kết nối với hệ thống ống gió tập trung hình tròn hoặc ngược lại. Côn thu PP được dùng tại điểm kết nối này:
Bể Mạ 1: Miệng Hút PP 600×200mm → Côn Thu PP 600×200 → Ø315 → Ống Gió Tròn Ø315
Bể Mạ 2: Miệng Hút PP 600×200mm → Côn Thu PP 600×200 → Ø315 → Ống Gió Tròn Ø315
Bể Mạ 3: Miệng Hút PP 600×200mm → Côn Thu PP 600×200 → Ø315 → Ống Gió Tròn Ø315
          ↓ (thu gom vào đường ống chính)
          Tee PP Ø315 × Ø315 → Ống Gió Tròn Ø500 → Quạt → Tháp Hấp Thụ
5.3. Kết Nối Tháp Hấp Thụ PP Với Hệ Thống Ống Gió
Tháp hấp thụ PP hình trụ có cửa vào/ra khí dạng tròn — nhưng ống gió dẫn từ nhiều nguồn hút thường là dạng chữ nhật. Côn thu PP giải quyết bài toán kết nối này một cách kín khít và kháng hóa chất hoàn toàn.
5.4. Hệ Thống Thông Gió Phòng Sạch (Cleanroom) Với Hóa Chất

Trong phòng sạch của nhà máy bán dẫn, dược phẩm hoặc thực phẩm cao cấp — hệ thống ống gió kết hợp các section tròn (hiệu quả khí động nhất) với section chữ nhật (tối ưu không gian). Côn thu PP-H hoặc PVDF đảm bảo:
- Không thôi nhiễm vật liệu vào dòng khí sạch
- Bề mặt nhẵn không tích tụ bụi và vi khuẩn
- Dễ vệ sinh bằng hóa chất khử trùng mạnh
Phần 6: Hướng Dẫn Lựa Chọn Côn Thu Vuông Tròn PP Đúng Chuẩn
6.1. Checklist Thông Số Cần Xác Định Trước Khi Đặt Hàng
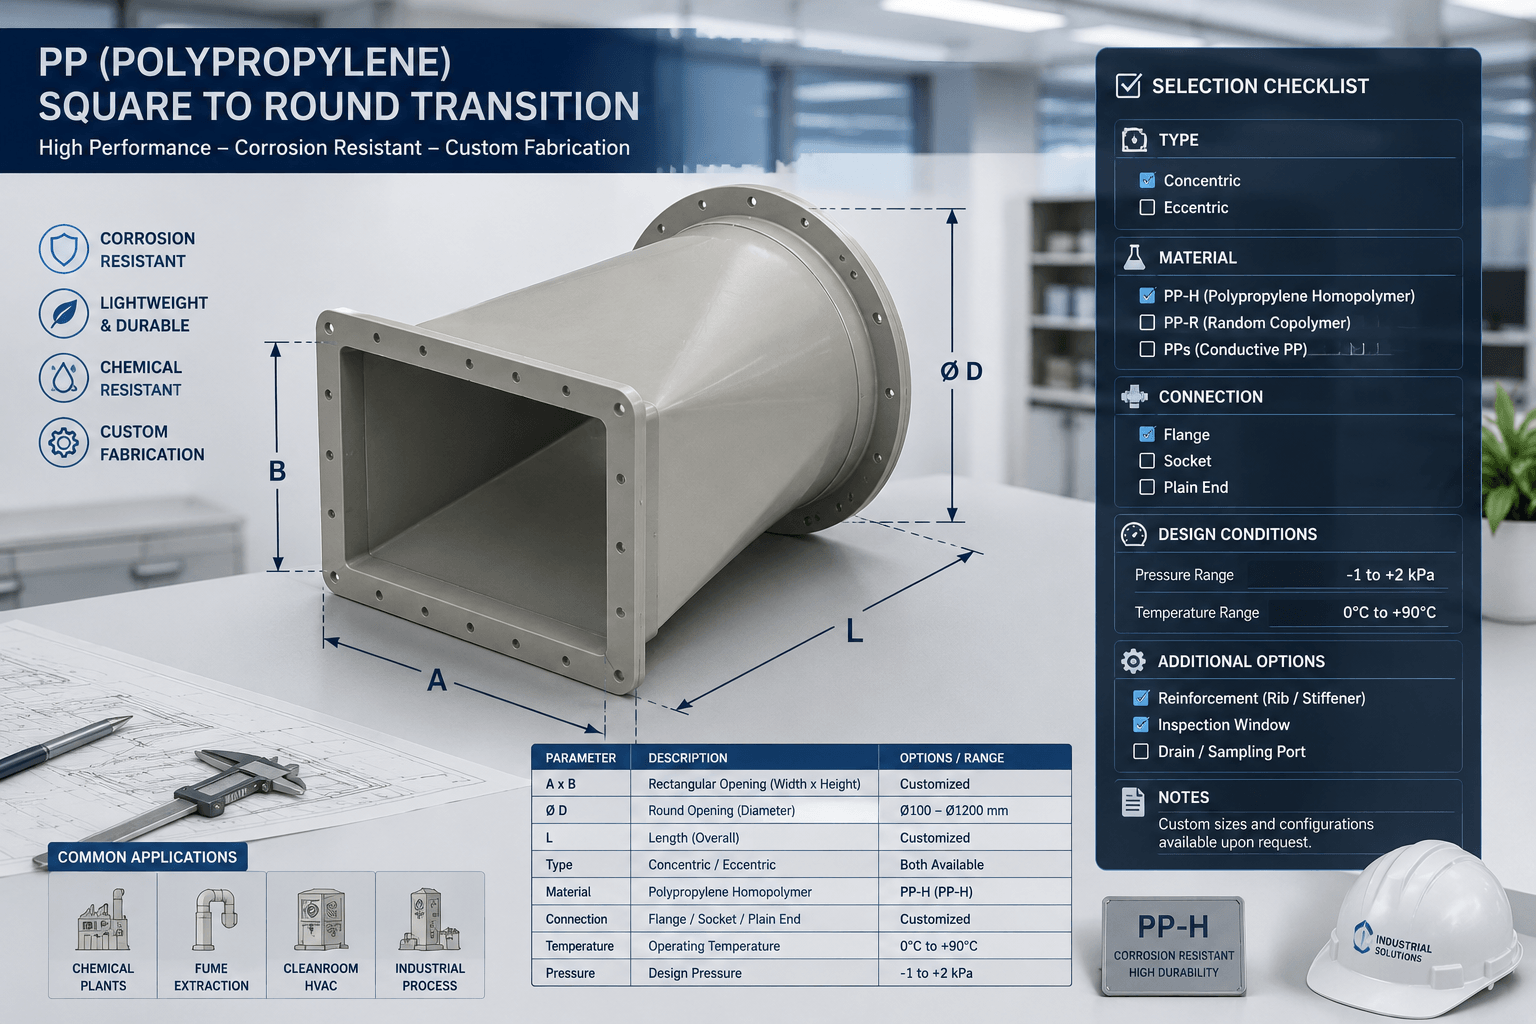
Để đặt hàng côn thu PP chính xác, cần cung cấp đầy đủ các thông số sau:
☐ Kích thước đầu vuông/chữ nhật: A × B = _____ × _____ mm ☐ Kích thước đầu tròn: Ø D = _____ mm ☐ Loại kết nối mỗi đầu: Mặt bích PP / Socket (bạc cắm) / Hàn trực tiếp / Khác ☐ Chiều dài côn: L = _____ mm (hoặc để nhà cung cấp tính theo góc côn tối ưu) ☐ Loại côn: Đồng tâm / Lệch tâm một phía / Lệch tâm hai phía ☐ Hướng dòng chảy: Vuông → Tròn / Tròn → Vuông ☐ Hóa chất tiếp xúc: ___________________ ☐ Nhiệt độ khí tối đa: _____ °C ☐ Áp suất tĩnh tối đa: _____ Pa (dương/âm) ☐ Grade vật liệu yêu cầu: PP-H / PP-R / Khác ☐ Tiêu chuẩn kiểm tra: Spark test / Thử kín khí / Khác ☐ Số lượng: _____ cái
6.2. Bảng Kích Thước Côn Thu PP Phổ Biến — Tham Khảo Thiết Kế
Côn Thu Đồng Tâm Tiêu Chuẩn (Chiều Dài Khuyến Nghị):
| Đầu Vuông (A×B mm) | Đường Kính Tương Đương (mm) | Đầu Tròn Chọn (Ø mm) | Chiều Dài Khuyến Nghị (mm) |
|---|---|---|---|
| 200 × 200 | Ø226 | Ø250 | 400–500 |
| 300 × 200 | Ø276 | Ø280 | 500–600 |
| 400 × 200 | Ø319 | Ø315 | 600–700 |
| 400 × 300 | Ø391 | Ø400 | 700–850 |
| 500 × 300 | Ø437 | Ø450 | 800–1.000 |
| 600 × 400 | Ø551 | Ø560 | 1.000–1.200 |
| 800 × 400 | Ø637 | Ø630 | 1.200–1.500 |
| 800 × 600 | Ø779 | Ø800 | 1.500–1.800 |
| 1.000 × 600 | Ø873 | Ø900 | 1.800–2.200 |
| 1.200 × 800 | Ø1.101 | Ø1.100 | 2.200–2.800 |
6.3. Sai Lầm Phổ Biến Khi Chọn Côn Thu PP — Và Cách Tránh
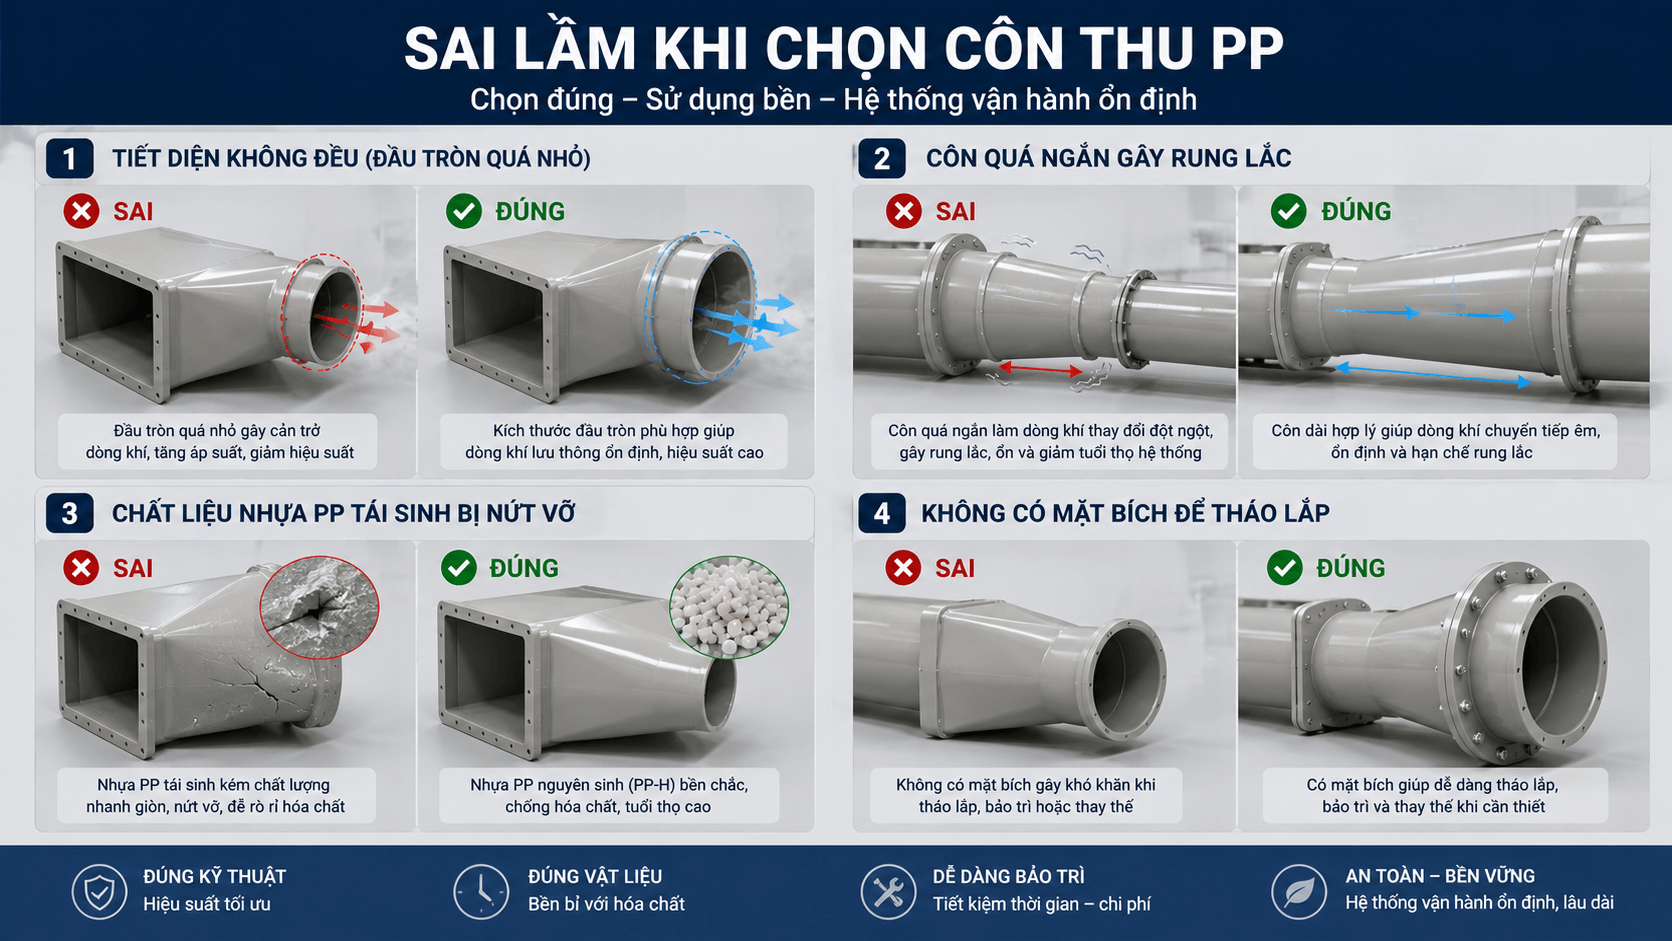
Sai lầm 1 — Không tính bảo toàn tiết diện: Chọn đường kính đầu tròn nhỏ hơn đáng kể so với tiết diện đầu vuông → vận tốc dòng khí tăng vọt qua côn → tổn thất áp suất lớn → quạt bị quá tải.
Giải pháp: Luôn tính D = 1,128 × √(A×B) rồi chọn đường kính tiêu chuẩn ≥ D tính.
Sai lầm 2 — Chiều dài côn quá ngắn: Côn quá ngắn (góc côn > 45°) → tách lớp biên (flow separation) → hệ số tổn thất K tăng gấp 5–10 lần → rung ống và tiếng ồn lớn.
Giải pháp: L_min ≥ 1,5 × max(A, B). Tốt nhất L = 2,5 × max(A, B).
Sai lầm 3 — Dùng PP tái sinh cho môi trường hóa chất: PP tái sinh có tính chất không đồng đều, tuổi thọ thấp hơn 50–70%, có thể chứa tạp chất phản ứng với hóa chất → nứt vỡ sớm.
Giải pháp: Yêu cầu CoA xác nhận PP-H virgin grade từ nhà sản xuất polymer.
Sai lầm 4 — Bỏ qua mặt bích kết nối: Hàn trực tiếp côn thu vào ống gió mà không có mặt bích → không tháo được khi bảo dưỡng hoặc thay thế côn.
Giải pháp: Luôn lắp mặt bích PP-H tại ít nhất một đầu của côn thu để có khả năng tháo lắp.
Phần 7: Quy Trình Gia Công Và Kiểm Tra Chất Lượng
7.1. Quy Trình Gia Công Côn Thu PP-H Hàn Tấm

Bước 1 — Khai Triển Hình Học: Sử dụng phần mềm CAD (AutoCAD, SolidWorks, Rhino) để khai triển bề mặt 3D của côn thu thành các mảnh phẳng 2D. Đây là bước kỹ thuật quan trọng nhất — sai khai triển sẽ khiến côn không ráp khớp.
Bước 2 — Cắt Tấm PP-H: Cắt theo hình khai triển bằng cưa đĩa carbide hoặc cắt CNC. Dung sai cắt: ±1mm.
Bước 3 — Uốn Cạnh Cong: Các cạnh cong của côn thu được uốn bằng máy uốn PP hoặc gia nhiệt cục bộ bằng máy gia nhiệt không khí nóng (250–270°C) rồi uốn theo khuôn.
Bước 4 — Hàn Ghép Các Mảnh:
- Mối hàn dài → butt fusion theo DVS 2207-1
- Mối hàn góc → hàn đùn theo DVS 2207-4
- Hàn đùn gân gia cường tại các vị trí cần thiết
Bước 5 — Lắp Mặt Bích: Hàn mặt bích PP-H vào hai đầu côn. Đảm bảo mặt bích vuông góc với trục côn — sai lệch > 1° sẽ gây rò rỉ khi siết bu-lông.
Bước 6 — Kiểm Tra Chất Lượng:
- Spark test 100% tất cả mối hàn
- Đo kích thước thực tế và so sánh với bản vẽ
- Thử kín khí (nếu yêu cầu): Bơm khí áp lực 500–1.000 Pa, giữ 5 phút, không rò rỉ = đạt
Phần 8: Tích Hợp Côn Thu PP Vào Hệ Thống Ống Gió — Lưu Ý Thực Tiễn

8.1. Giá Đỡ Và Neo Cố Định
Côn thu vuông tròn PP thường nặng hơn ống gió thẳng cùng chiều dài do có nhiều vật liệu hơn. Cần:
- Giá đỡ tại hoặc gần ngay côn thu — không để côn “treo” bởi hai đoạn ống hai bên
- Khoảng cách giá đỡ: ≤ 1.000mm cho côn kích thước trung bình
- Vật liệu giá đỡ tiếp xúc PP: UHMWPE pad hoặc PTFE strip giữa kim loại giá và nhựa PP — tránh galvanic corrosion và scratch bề mặt PP
8.2. Bù Giãn Nở Nhiệt
Hệ số giãn nở nhiệt của PP-H (α = 13 × 10⁻⁵/K) lớn hơn inox và tôn nhiều lần. Với côn thu dài (L > 1.000mm) hoặc hệ thống ở nhiệt độ thay đổi lớn (ΔT > 30°C), cần:
- Lắp expansion joint (khớp nối giãn nở) gần côn thu
- Hoặc thiết kế “giá đỡ trượt” (sliding support) cho phép côn dịch chuyển dọc trục khi giãn nở
8.3. Kết Nối Côn Thu PP Với Thiết Bị Kim Loại
Khi côn thu PP kết nối trực tiếp với thiết bị kim loại (quạt inox, lọc bụi thép):
- Bắt buộc có flexible connector (ống nối mềm) giữa côn PP và thiết bị kim loại
- Flexible connector hấp thụ: Rung động từ thiết bị, giãn nở nhiệt không tương đồng, sai lệch lắp đặt
- Vật liệu flexible connector trong môi trường hóa chất: PTFE-coated fiberglass hoặc Neoprene-EPDM
Phần 9: Bảng Giá Tham Khảo Côn Thu Vuông Tròn Nhựa PP 2026
9.1. Giá Tham Khảo Theo Kích Thước (Chiều Dày Tiêu Chuẩn, PP-H Nguyên Sinh)
| Kích Thước (A×B → ØD) | Chiều Dài Tiêu Chuẩn | Đơn Giá (không VAT) |
|---|---|---|
| 200×200 → Ø250 | 400mm | 800.000 – 1.500.000 đ |
| 300×200 → Ø280 | 500mm | 1.000.000 – 1.800.000 đ |
| 400×300 → Ø400 | 700mm | 1.500.000 – 2.800.000 đ |
| 500×300 → Ø450 | 800mm | 2.000.000 – 3.500.000 đ |
| 600×400 → Ø560 | 1.000mm | 2.800.000 – 5.000.000 đ |
| 800×400 → Ø630 | 1.200mm | 4.000.000 – 7.000.000 đ |
| 800×600 → Ø800 | 1.500mm | 5.500.000 – 10.000.000 đ |
| 1.000×600 → Ø900 | 1.800mm | 8.000.000 – 15.000.000 đ |
| 1.200×800 → Ø1.100 | 2.200mm | 15.000.000 – 28.000.000 đ |
Giá biến động theo: Giá nguyên liệu PP-H, mức độ phức tạp (đồng tâm/lệch tâm), yêu cầu kiểm tra đặc biệt (thử áp, FAT), số lượng đặt hàng và đơn vị sản xuất.
9.2. Các Yếu Tố Tăng Giá So Với Bảng Trên
| Yếu tố | Mức tăng giá ước tính |
|---|---|
| Côn lệch tâm (thay vì đồng tâm) | +15–25% |
| Chiều dài côn lớn hơn tiêu chuẩn | +10% / 100mm thêm |
| Chiều dày thành lớn hơn (nhiệt độ/áp lực cao) | +20–40% |
| Gân gia cường bổ sung | +15–30% |
| Yêu cầu spark test + biên bản | +5% |
| Mặt bích tại cả hai đầu | +8–15% |
| Số lượng ≤ 3 cái (đặt hàng nhỏ) | +20–30% |
Kết Luận: Côn Thu Vuông Tròn PP — Phụ Kiện Nhỏ Nhưng Quyết Định Hiệu Quả Toàn Hệ Thống
Côn thu vuông tròn nhựa PP có thể là chi tiết nhỏ trong tổng thể hệ thống thông gió và xử lý khí thải công nghiệp — nhưng lại là điểm quyết định hiệu quả khí động học, độ kín khít và tuổi thọ của toàn hệ thống. Một côn thu thiết kế sai góc côn, chọn sai vật liệu hoặc gia công kém chất lượng có thể:
- Làm tổn thất áp suất toàn hệ thống tăng 20–50% → quạt quá tải → tốn điện
- Tạo điểm rò rỉ khí độc → vi phạm an toàn lao động và tiêu chuẩn phát thải
- Hỏng sớm trong 1–3 năm nếu dùng PP tái sinh hoặc hàn kém chất lượng
Ba quy tắc vàng khi đặt hàng côn thu PP:
① Xác nhận vật liệu PP-H nguyên sinh bằng CoA: Đây là bảo chứng duy nhất đảm bảo tuổi thọ 15–20 năm.
② Thiết kế đúng chiều dài côn (góc ≤ 30°): Đừng tiết kiệm chiều dài côn để tiết kiệm chi phí — chi phí tổn thất điện năng và bảo dưỡng sớm sẽ đắt hơn nhiều.
③ Yêu cầu spark test 100% và biên bản kiểm tra: Mối hàn là điểm yếu duy nhất của côn thu PP hàn tấm — kiểm tra kỹ là đầu tư đúng chỗ.
Bài viết được biên soạn bởi đội ngũ kỹ sư thiết kế hệ thống ống gió PP và phụ kiện nhựa kỹ thuật — Tham chiếu DVS 2205:2010, DVS 2207-1:2015, DVS 2207-4:2008, ISO 15494:2015, ASHRAE Handbook HVAC Systems and Equipment (Chapter 21 Duct Construction), SMACNA HVAC Duct Construction Standards, DIN 24154 và kinh nghiệm thiết kế và gia công hơn 300 bộ côn thu PP cho hệ thống thông gió nhà máy xi mạ, dệt nhuộm, hóa chất và XLNT tại khu công nghiệp Việt Nam 2013–2025.
Đánh giá
Chưa có đánh giá nào.