
Phân tích chuyên sâu ưu nhược điểm ống PP và ống kim loại (thép carbon, thép không gỉ, gang) trong ứng dụng dẫn khí nóng, khí độc công nghiệp — từ kháng ăn mòn, chịu nhiệt đến chi phí vòng đời và tiêu chuẩn thiết kế.
1. Đặt Vấn Đề — Tầm Quan Trọng Của Lựa Chọn Vật Liệu Đường Ống Dẫn Khí Công Nghiệp
Trong hệ thống xử lý khí thải, thông gió công nghiệp và dẫn khí công nghệ, đường ống dẫn khí là hạng mục chiếm 20–35% tổng chi phí đầu tư hệ thống nhưng lại là yếu tố quyết định độ bền, độ an toàn và chi phí vận hành dài hạn của toàn bộ hệ thống. Một lựa chọn vật liệu ống sai có thể dẫn đến:
- Ăn mòn xuyên thủng thành ống trong vòng 1–3 năm vận hành, đặc biệt với khí ẩm chứa SO₂, HCl, Cl₂, H₂S
- Rò rỉ khí độc gây nguy hiểm tính mạng người lao động và ô nhiễm môi trường xung quanh
- Chi phí sửa chữa, thay thế vượt gấp 3–5 lần chi phí đầu tư đúng vật liệu ban đầu
- Phạt vi phạm môi trường và nguy cơ đình chỉ hoạt động sản xuất
Hai nhóm vật liệu đường ống được ứng dụng phổ biến nhất trong công nghiệp hiện nay là ống nhựa Polypropylene (PP) và các loại ống kim loại (thép carbon, thép không gỉ inox 304/316L, gang xám). Mỗi nhóm vật liệu có tập hợp đặc tính kỹ thuật riêng biệt, phù hợp với các điều kiện môi trường khí thải và nhiệt độ vận hành khác nhau.
Bài viết này cung cấp phân tích kỹ thuật khoa học, khách quan và có chiều sâu giúp kỹ sư thiết kế, chủ đầu tư và bộ phận mua sắm kỹ thuật đưa ra quyết định lựa chọn vật liệu đường ống tối ưu cho từng ứng dụng cụ thể trong thực tế công nghiệp Việt Nam.
2. Tổng Quan Đặc Tính Vật Liệu — Nền Tảng Khoa Học Của Sự So Sánh
2.1. Ống Polypropylene (PP) — Đặc Tính Cấu Trúc Vật Liệu
Polypropylene (PP) là polymer nhiệt dẻo bán tinh thể thuộc nhóm polyolefin, với chuỗi phân tử [-CH₂-CH(CH₃)-]ₙ. Trong ứng dụng đường ống công nghiệp, hai loại PP được sử dụng chủ yếu:
- PP-H (Homopolymer Polypropylene): Độ kết tinh cao (65–75%), cứng, chịu nhiệt tốt hơn, phù hợp ống áp lực và nhiệt độ cao
- PP-C (Copolymer Polypropylene / PP-R): Dẻo dai hơn ở nhiệt độ thấp, ít giòn, phổ biến trong hệ thống dẫn nước nóng dân dụng và nhẹ
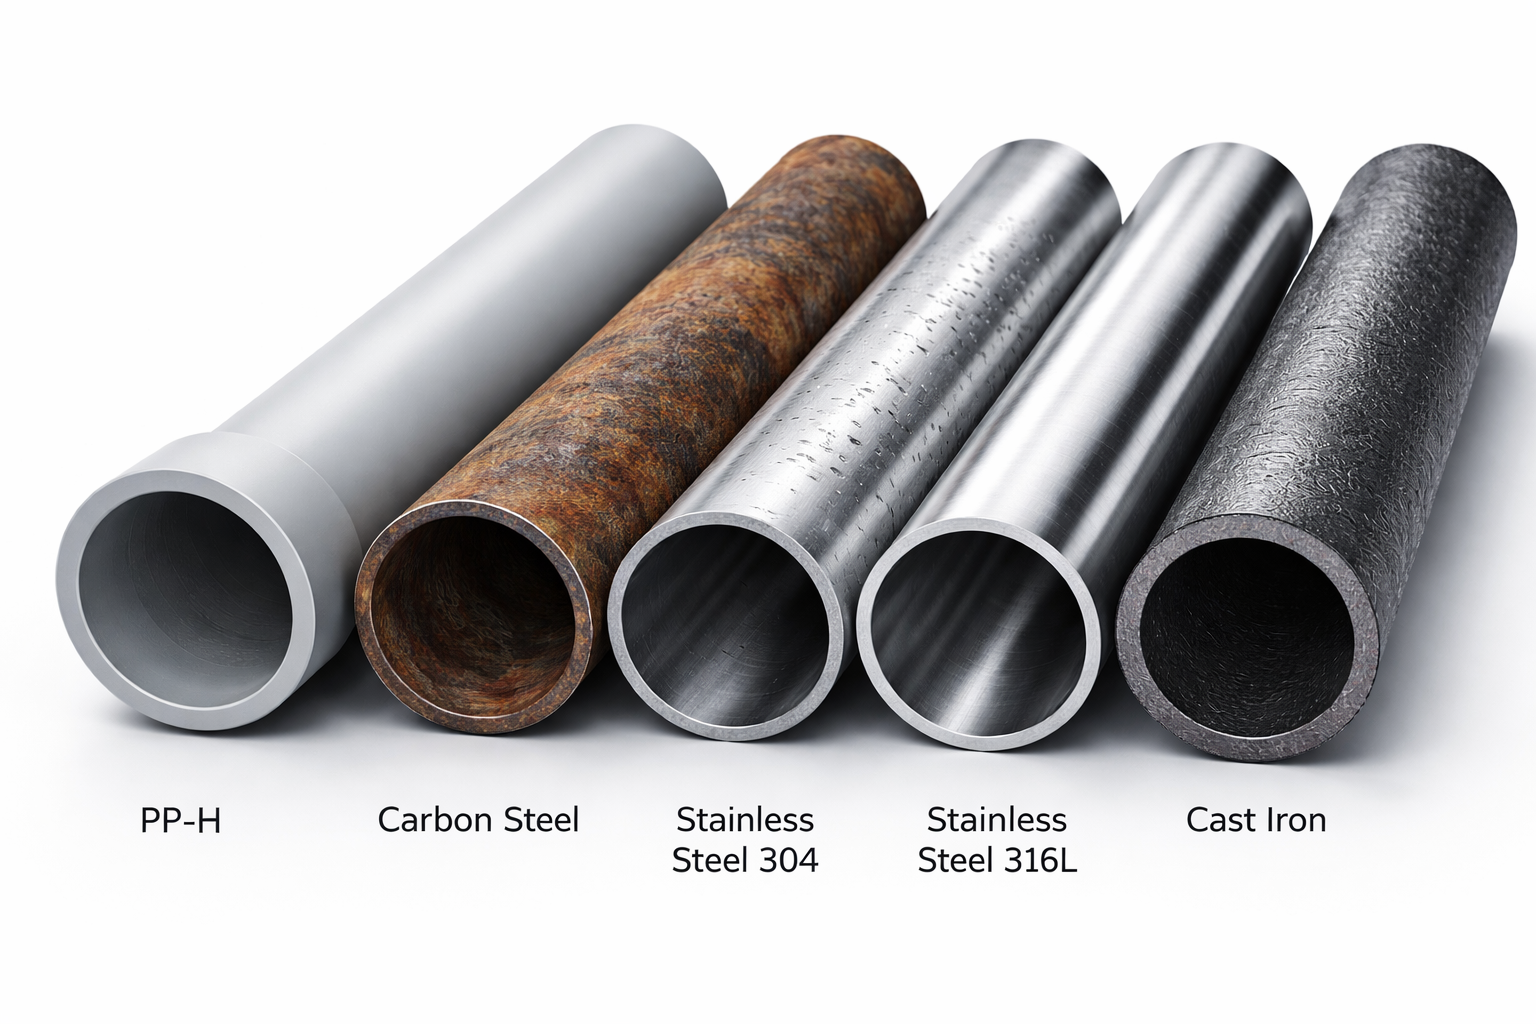
Đặc tính nổi bật của ống PP công nghiệp theo tiêu chuẩn ISO 15494 / DIN 8077/8078:
| Thông số vật liệu PP-H | Giá trị | Tiêu chuẩn đánh giá |
|---|---|---|
| Mật độ | 900–910 kg/m³ | ISO 1183 |
| Độ bền kéo đứt | 30–40 MPa | ISO 527 |
| Độ giãn dài khi đứt | 400–600% | ISO 527 |
| Module đàn hồi uốn | 1.100–1.600 MPa | ISO 178 |
| Nhiệt độ Vicat softening point | 148–155°C | ISO 306 |
| Nhiệt độ làm việc liên tục | -10°C đến +80°C | – |
| Nhiệt độ làm việc ngắn hạn (<1h) | đến 100°C | – |
| Hệ số giãn nở nhiệt | 1,5 × 10⁻⁴ m/(m·K) | ISO 11359 |
| Dẫn nhiệt | 0,22 W/(m·K) | – |
2.2. Các Loại Ống Kim Loại — Đặc Tính So Sánh
a) Thép carbon (Carbon Steel — CS): Vật liệu đường ống phổ thông nhất trong công nghiệp nặng. Độ bền cơ học cao, chịu nhiệt đến 400–500°C nhưng cực kỳ nhạy cảm với ăn mòn điện hóa và ăn mòn axit. Trong môi trường khí ẩm chứa SO₂, CO₂, HCl, tốc độ ăn mòn có thể đạt 1–5 mm/năm nếu không có lớp bảo vệ.
b) Thép không gỉ 304 (SS304 — 18Cr-8Ni): Kháng ăn mòn khí quyển và oxy hóa tốt. Tuy nhiên dễ bị ăn mòn lỗ (pitting corrosion) và ăn mòn khe (crevice corrosion) trong môi trường có ion Cl⁻ >200 ppm — điều kiện thường gặp trong khói thải lò hơi đốt than và sinh khối ven biển.
c) Thép không gỉ 316L (SS316L — 18Cr-12Ni-2Mo): Bổ sung 2–3% Mo tăng cường kháng ăn mòn lỗ trong môi trường Cl⁻. Phù hợp cho khí thải chứa HCl nhưng chi phí rất cao — gấp 6–9 lần thép carbon, gấp 1,5–2 lần SS304.
d) Gang xám (Cast Iron): Sử dụng hạn chế trong đường ống khí thải do giòn, dễ nứt vỡ, khó gia công và trọng lượng rất lớn. Kháng ăn mòn kém hơn SS nhưng tốt hơn thép carbon trong một số môi trường axit yếu.
3. So Sánh Toàn Diện — 10 Tiêu Chí Kỹ Thuật Quan Trọng Nhất
3.1. Khả Năng Kháng Ăn Mòn Hóa Học — Tiêu Chí Số Một
Đây là tiêu chí có tính quyết định nhất khi lựa chọn vật liệu ống dẫn khí công nghiệp, đặc biệt với khí thải chứa thành phần ăn mòn.
Môi trường khí thải điển hình trong công nghiệp Việt Nam:
| Loại khí ăn mòn | Nguồn phát sinh | Nồng độ điển hình |
|---|---|---|
| SO₂ / SO₃ | Lò hơi than, dầu FO | 500–8.000 mg/Nm³ |
| HCl (khí) | Lò hơi biomass, lò đốt rác | 50–500 mg/Nm³ |
| Cl₂ | Công nghiệp hóa chất, tẩy trắng giấy | 10–100 ppm |
| H₂S | Công nghiệp cao su, thuộc da, chăn nuôi | 10–500 ppm |
| HF | Công nghiệp nhôm, sản xuất phân bón | 5–50 mg/Nm³ |
| NOₓ (NO₂) | Lò hơi, lò nung công nghiệp | 100–800 mg/Nm³ |
| NH₃ | Xử lý nước thải, chăn nuôi | 50–2.000 ppm |
Bảng đánh giá kháng hóa chất của các vật liệu ống:
(Thang đánh giá: ✅ Xuất sắc | ⭕ Tốt | ⚠ Trung bình | ❌ Kém/Không phù hợp)
| Môi trường hóa chất | Ống PP | Thép Carbon | SS 304 | SS 316L |
|---|---|---|---|---|
| SO₂ khô, <80°C | ✅ | ⚠ | ⭕ | ✅ |
| SO₂ ẩm / H₂SO₃ loãng | ✅ | ❌ | ⚠ | ⭕ |
| HCl khí, <60°C | ✅ | ❌ | ⚠ (Cl⁻ cao) | ⭕ |
| Cl₂ khí ẩm, <60°C | ✅ | ❌ | ❌ | ⚠ |
| H₂S <50°C | ✅ | ⚠ (SSC risk) | ⭕ | ✅ |
| HF loãng, <60°C | ⭕ | ❌ | ⚠ | ⭕ |
| NH₃ | ✅ | ⭕ | ✅ | ✅ |
| NOₓ + hơi nước | ✅ | ❌ | ⭕ | ✅ |
| Kiềm NaOH <50% | ✅ | ⚠ | ✅ | ✅ |
| Acid sulfuric 10–40% | ✅ | ❌ | ❌ | ⚠ |
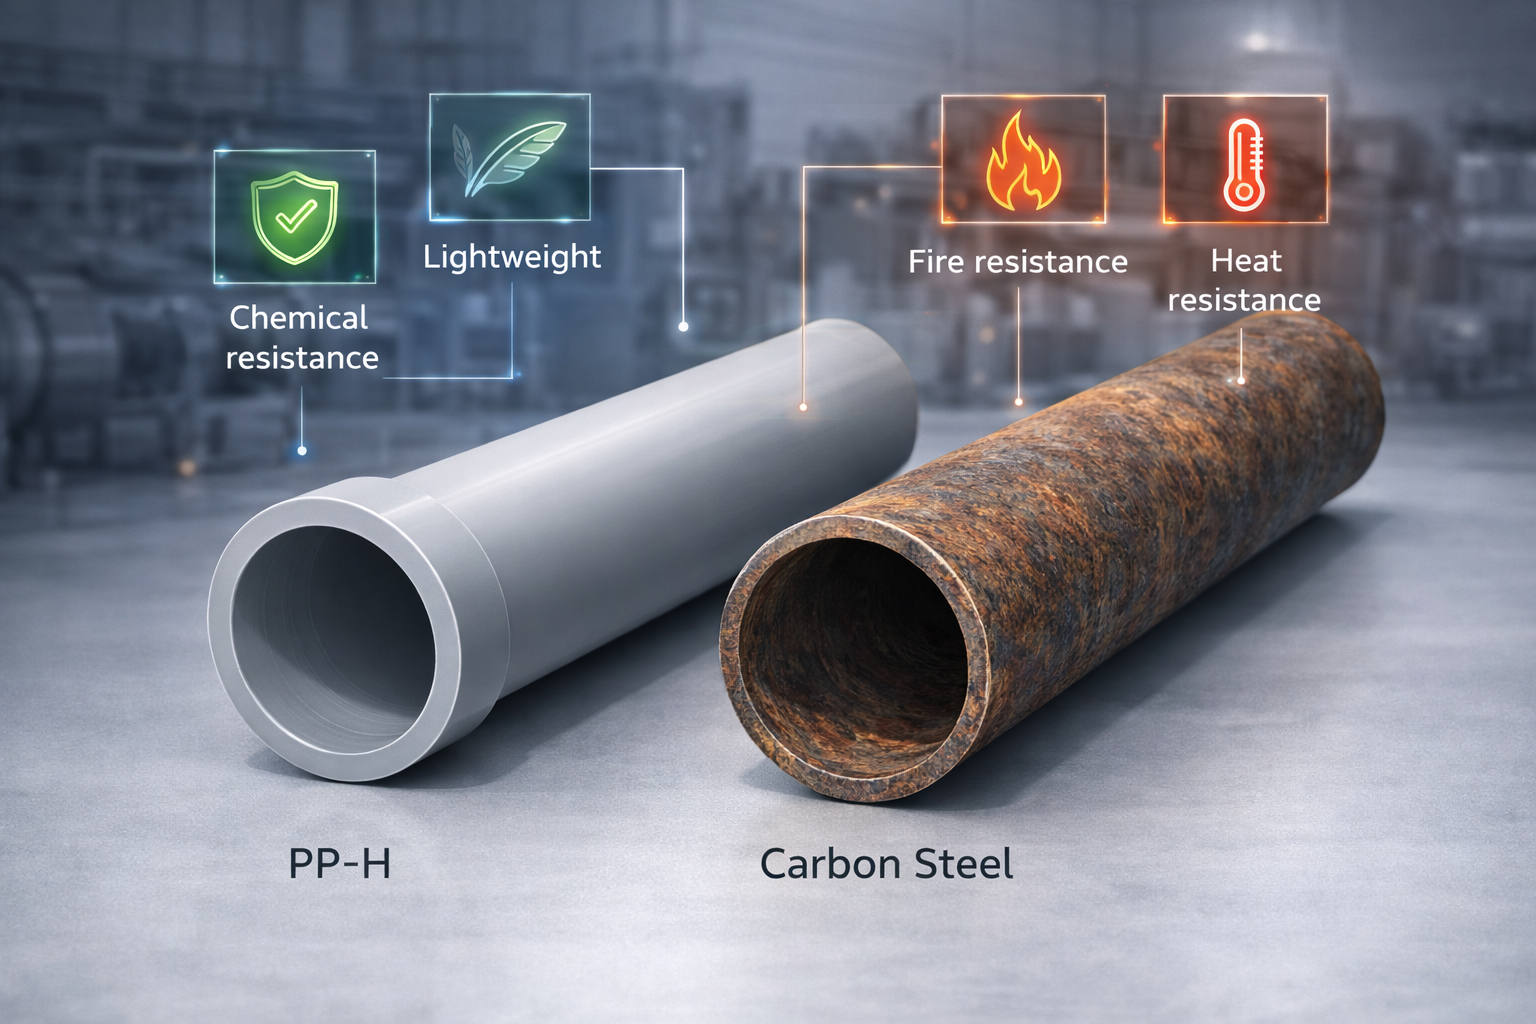
Kết luận tiêu chí kháng ăn mòn: Ống PP vượt trội tuyệt đối trong môi trường khí ẩm chứa SO₂, HCl, Cl₂ và hỗn hợp acid vô cơ ở nhiệt độ làm việc dưới 80°C — đây chính xác là điều kiện vận hành điển hình của hầu hết hệ thống xử lý khí thải công nghiệp.
3.2. Khả Năng Chịu Nhiệt — Giới Hạn Và Ứng Dụng
Đây là điểm hạn chế cốt lõi của ống PP so với ống kim loại, cần được phân tích kỹ lưỡng.
Đặc tính chịu nhiệt của các vật liệu ống:
| Vật liệu ống | Nhiệt độ làm việc liên tục (°C) | Nhiệt độ tối đa ngắn hạn (°C) | Ghi chú |
|---|---|---|---|
| PP-H | -10 đến +80 | 100 | Giảm áp lực cho phép khi >60°C |
| PP-C (Copolymer) | -20 đến +70 | 90 | Tốt hơn PP-H ở nhiệt độ thấp |
| PVDF (so sánh) | -40 đến +120 | 140 | Đắt hơn PP 5–8 lần |
| Thép carbon | -20 đến +425 | 480 | Cần bảo vệ chống ăn mòn |
| Thép không gỉ 304 | -200 đến +870 | 925 | Dải nhiệt rộng nhất |
| Thép không gỉ 316L | -200 đến +870 | 925 | Tương đương 304 |
| Gang xám | -10 đến +350 | 400 | Giòn ở nhiệt độ thấp |
Phân tích thực tế theo nhiệt độ nguồn khí:
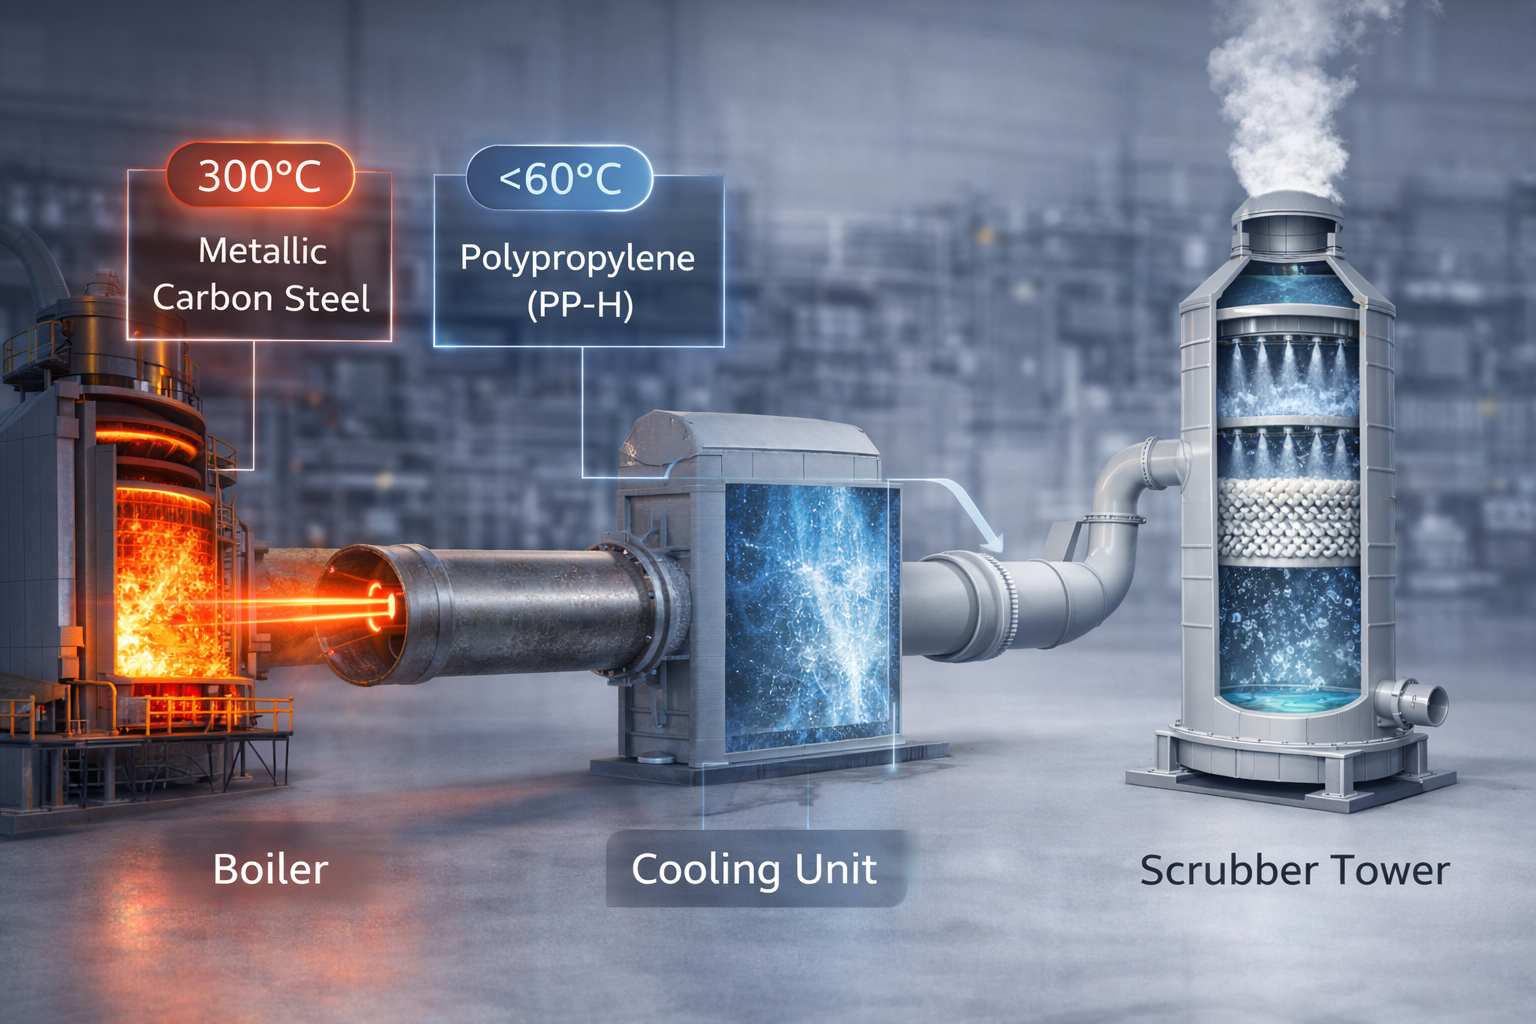
Khí thải nhiệt độ thấp (< 60°C): Đây là vùng làm việc lý tưởng của ống PP. Sau khi qua tháp làm nguội hoặc tháp hấp thụ ướt, nhiệt độ khí thải thường giảm xuống 40–55°C — hoàn toàn trong vùng an toàn của PP. Hơn 80% đường ống trong hệ thống xử lý khí thải công nghiệp hiện đại rơi vào vùng nhiệt độ này.
Khí thải nhiệt độ trung bình (60–150°C): Ống PP không phù hợp, cần sử dụng ống thép carbon có lớp phủ bảo vệ (epoxy, rubber lining) hoặc ống PVDF tùy thuộc vào thành phần hóa học của khí. Đây là đoạn ống từ lò hơi/buồng đốt đến thiết bị làm nguội.
Khí thải nhiệt độ cao (> 150°C): Bắt buộc dùng ống thép carbon hoặc thép không gỉ. Nhiệt độ này chỉ tồn tại trong đoạn ống ngay sau buồng đốt, trước hệ thống làm nguội.
Lưu ý kỹ thuật quan trọng: Nhiệt độ làm việc tăng làm giảm áp lực cho phép (MOP — Maximum Operating Pressure) của ống PP theo hệ số giảm nhiệt độ (temperature de-rating factor):
| Nhiệt độ vận hành | Hệ số giảm (fT) | Áp suất cho phép còn lại |
|---|---|---|
| 20°C | 1,00 | 100% |
| 40°C | 0,74 | 74% |
| 60°C | 0,55 | 55% |
| 80°C | 0,40 | 40% |
3.3. Độ Bền Cơ Học Và Khả Năng Chịu Áp Lực
Ống kim loại vượt trội hoàn toàn về độ bền cơ học và chịu áp:
- Thép carbon ASTM A106 Gr.B: ứng suất kéo tối đa 415 MPa, giới hạn chảy 240 MPa
- Thép không gỉ 316L: ứng suất kéo 485 MPa, giới hạn chảy 170 MPa
- Ống PP-H DN100 SDR11: áp suất làm việc tối đa ở 20°C chỉ 1,0 MPa (10 bar)
Tuy nhiên, trong ứng dụng đường ống dẫn khí thải công nghiệp, áp suất vận hành thường rất thấp — chỉ từ ±200 Pa đến ±3.000 Pa (xấp xỉ áp suất khí quyển), do quạt ly tâm tạo áp suất âm hoặc dương thấp để vận chuyển khí. Ở dải áp suất này, ống PP hoàn toàn đáp ứng yêu cầu kết cấu với hệ số an toàn rất cao.
Điểm cần lưu ý: Khi hệ thống vận hành với áp suất âm cao (vacuum > 5.000 Pa), ống PP cần được kiểm tra ổn định ứng với lực bên ngoài (external pressure / buckling) vì PP có module đàn hồi thấp hơn thép đến 150 lần. Giải pháp là tăng độ dày thành ống hoặc bổ sung gân gia cường.
3.4. Hệ Số Giãn Nở Nhiệt — Yếu Tố Thiết Kế Thường Bị Bỏ Qua
Đây là khác biệt kỹ thuật quan trọng nhưng thường bị kỹ sư thiếu kinh nghiệm bỏ qua, dẫn đến ứng suất nhiệt quá mức và hỏng hóc đường ống sớm.
| Vật liệu | Hệ số giãn nở nhiệt (α) | Độ giãn dài 10 m khi ΔT=40°C |
|---|---|---|
| PP-H | 150 × 10⁻⁶ m/(m·K) | 60 mm |
| Thép carbon | 12 × 10⁻⁶ m/(m·K) | 4,8 mm |
| Thép không gỉ 304 | 17 × 10⁻⁶ m/(m·K) | 6,8 mm |
| Gang xám | 10,8 × 10⁻⁶ m/(m·K) | 4,3 mm |
Hệ số giãn nở nhiệt của PP gấp ~12 lần thép, nghĩa là một đoạn ống PP 10 m khi nhiệt độ thay đổi 40°C sẽ giãn dài 60 mm — đủ để gây biến dạng uốn, nứt mối nối hoặc phá hủy giá đỡ nếu không thiết kế bù giãn nở đúng cách.
Giải pháp bù giãn nở cho ống PP:
- Khớp nối giãn nở PP (expansion joint): Lắp đặt tại điểm cố định mỗi 6–10 m đoạn thẳng
- Đoạn uốn bù giãn nở hình chữ U (expansion loop): Thiết kế tại các điểm chuyển hướng
- Giá đỡ trượt (sliding support): Cho phép ống trượt dọc trục khi giãn nở
Trong khi đó, ống thép với giãn nở nhiệt nhỏ hơn nhiều, vấn đề bù giãn nở đơn giản hơn đáng kể và chỉ cần quan tâm với đoạn ống dài liên tục hoặc nhiệt độ biến thiên lớn.
3.5. Trọng Lượng Và Yêu Cầu Kết Cấu Đỡ
Bảng so sánh trọng lượng ống theo đường kính danh nghĩa DN200:
| Loại ống | Độ dày thành (mm) | Khối lượng/m dài (kg/m) | Khoảng cách giá đỡ tối đa |
|---|---|---|---|
| Ống PP-H DN200 SDR11 | 18,2 | 3,8 | 1,0–1,5 m |
| Ống thép carbon Sch40 DN200 | 12,7 | 50,1 | 3,0–4,0 m |
| Ống inox 316L Sch10 DN200 | 4,0 | 17,0 | 3,0–4,0 m |
| Ống gang xám DN200 | 10,0 | 48,5 | 3,0–4,0 m |
Ống PP nhẹ hơn ống thép cùng kích thước 10–15 lần, mang lại lợi thế rõ ràng:
- Giảm tải trọng lên kết cấu thép đỡ và sàn nhà xưởng
- Vận chuyển và lắp đặt dễ dàng, không cần cẩu trục hạng nặng
- Chi phí kết cấu thép đỡ thấp hơn 20–30%
Tuy nhiên, khoảng cách giá đỡ của ống PP ngắn hơn (1,0–1,5 m so với 3,0–4,0 m của ống thép), do module đàn hồi thấp dẫn đến độ võng lớn hơn. Khi lắp đặt ngang, ống PP cần hệ thống giá đỡ dày đặc hơn, tổng chi phí giá đỡ có thể tương đương hoặc cao hơn ống thép.
3.6. Phương Pháp Kết Nối Và Thi Công Lắp Đặt
Ống PP — Kết nối bằng hàn nhiệt:
Ống và phụ kiện PP được kết nối chủ yếu bằng các phương pháp hàn nhiệt theo tiêu chuẩn DVS 2207-11:
- Hàn giáp mối tấm nóng (Butt Fusion Welding): Phương pháp phổ biến nhất cho ống DN32 – DN1000. Hai mặt cắt ống được nung nóng đến 200–220°C rồi ép tiếp xúc tạo mối hàn liền khối. Độ bền mối hàn đạt ≥ 80% vật liệu gốc khi thực hiện đúng quy trình.
- Hàn socket nhiệt (Socket Fusion Welding): Dùng cho ống đường kính nhỏ DN15 – DN110. Đầu ống được làm nóng và lồng vào khớp nối đã nung sẵn. Đơn giản, nhanh nhưng độ bền thấp hơn butt fusion.
- Hàn điện trở (Electrofusion Welding): Dùng khớp nối có dây điện trở nhúng sẵn. Độ bền mối nối cao, kiểm soát chất lượng tốt. Phù hợp sửa chữa và lắp đặt tại không gian hẹp. Chi phí phụ kiện đắt hơn.
- Kết nối mặt bích PP (Flange Connection): Sử dụng tại điểm kết nối với thiết bị, van và các đoạn ống vật liệu khác. Gioăng làm kín bằng EPDM, PTFE hoặc rubber NBR tùy môi trường.
Ưu điểm thi công ống PP: Không cần thợ hàn hồ quang có chứng chỉ; thiết bị hàn nhẹ, gọn; không phát sinh tia lửa — an toàn trong khu vực có khí dễ cháy; thời gian thi công nhanh hơn 30–50% so với ống thép.
Ống kim loại — Kết nối hàn hồ quang và ren:
Ống thép được kết nối bằng hàn hồ quang điện (SMAW, GMAW, TIG) theo tiêu chuẩn ASME IX / AWS D1.1. Yêu cầu:
- Thợ hàn có chứng chỉ chuyên ngành theo ASME / AWS
- Kiểm tra mối hàn bằng RT (chụp X-quang), UT (siêu âm) hoặc PT (thẩm thấu) tùy cấp độ yêu cầu
- Xử lý nhiệt sau hàn (PWHT) với một số vật liệu và độ dày thành nhất định
- Sơn phủ chống ăn mòn sau hàn: lớp primer epoxy + topcoat hoặc rubber lining
Chi phí thi công ống thép (nhân công + kiểm tra + xử lý bề mặt) thường cao hơn 40–80% so với ống PP cùng đường kính và chiều dài.
3.7. Tính Chất Bề Mặt Bên Trong Và Tổn Thất Áp Suất
Độ nhám bề mặt trong (surface roughness — Ra/k) ảnh hưởng trực tiếp đến hệ số ma sát và tổn thất áp suất trong đường ống, từ đó quyết định năng lượng tiêu thụ của quạt/máy thổi khí.
| Vật liệu ống | Độ nhám tuyệt đối k (mm) | Hệ số ma sát Darcy (f) ở Re=10⁵ |
|---|---|---|
| PP (mới, chưa dùng) | 0,007 | 0,018 |
| Thép không gỉ (mới) | 0,015–0,046 | 0,019–0,021 |
| Thép carbon (mới) | 0,046 | 0,021 |
| Thép carbon (có gỉ nhẹ) | 0,15–0,46 | 0,024–0,028 |
| Gang xám | 0,12–0,26 | 0,023–0,026 |
Bề mặt trong ống PP trơn láng hơn ống thép carbon và gang xám, đặc biệt sau thời gian sử dụng khi ống thép bị oxy hóa và tăng độ nhám. Điều này mang lại lợi thế nhỏ về tiết kiệm năng lượng vận hành quạt — thường 3–8% so với ống thép đã qua sử dụng trong môi trường ăn mòn.
Thêm vào đó, bề mặt trong ống PP không bám cặn muối (Na₂SO₃, CaSO₄ từ dung dịch hấp thụ) dễ dàng như ống thép do tính kỵ nước (hydrophobic) của PP. Điều này giảm thiểu hiện tượng thu hẹp tiết diện lưu thông theo thời gian.
3.8. Khả Năng Cách Nhiệt Và Tổn Thất Nhiệt
| Vật liệu | Hệ số dẫn nhiệt λ (W/m·K) | Đánh giá cách nhiệt tự nhiên |
|---|---|---|
| PP | 0,22 | Tốt (cách nhiệt tự nhiên) |
| Thép carbon | 50–60 | Kém — cần bọc cách nhiệt ngoài |
| Thép không gỉ 316L | 13–16 | Trung bình — thường cần bọc cách nhiệt |
| Gang xám | 40–50 | Kém — cần bọc cách nhiệt ngoài |
Ống PP có hệ số dẫn nhiệt thấp hơn thép 200–270 lần, hoạt động như lớp cách nhiệt tự nhiên. Điều này có ý nghĩa trong:
- Duy trì nhiệt độ khí vận chuyển ổn định, tránh ngưng tụ acid (acid dew point)
- Giảm tổn thất nhiệt trong đường ống dẫn khí nóng cần giữ nhiệt
- Giảm nguy cơ bỏng do tiếp xúc bề mặt ống nóng trong môi trường lao động
Tuy nhiên cần lưu ý: Không dùng ống PP trong đoạn khí thải chưa làm nguội vì tính cách nhiệt tốt đồng nghĩa nhiệt tích lũy trong thành ống cao hơn khi tiếp xúc khí nóng.
3.9. Chi Phí Vòng Đời — Phân Tích CAPEX Và OPEX
Đánh giá kinh tế toàn bộ vòng đời (Life Cycle Cost — LCC) là tiêu chí quan trọng hơn so với chỉ so sánh giá mua ban đầu:
Chi phí đầu tư ban đầu (CAPEX) — Chỉ số tương đối, cơ sở ống PP = 100%:
| Hạng mục chi phí | Ống PP | Ống CS + sơn epoxy | Ống SS304 | Ống SS316L |
|---|---|---|---|---|
| Giá vật liệu ống (DN200/m) | 100% | 80–120% | 250–350% | 400–600% |
| Phụ kiện và van | 100% | 100–150% | 300–400% | 500–700% |
| Nhân công thi công | 100% | 140–180% | 160–200% | 160–200% |
| Kiểm tra mối hàn (NDT) | Không cần* | 30–50% (so ống PP) | 40–60% | 40–60% |
| Sơn phủ chống ăn mòn | Không cần | 25–40% | Thấp | Thấp |
| Tổng CAPEX ước tính | 100% | 150–200% | 350–500% | 550–900% |
Mối hàn PP kiểm tra bằng thủy lực/thử áp; không cần RT/UT như ống thép áp lực cao
Chi phí vận hành và bảo trì (OPEX) — 10 năm vận hành:
| Hạng mục OPEX | Ống PP | Ống CS (môi trường ăn mòn) | Ống SS316L |
|---|---|---|---|
| Kiểm tra định kỳ | Thấp | Trung bình–cao | Thấp |
| Sơn phủ lại (re-coating) | Không cần | Mỗi 3–5 năm | Không cần |
| Thay thế do ăn mòn | Thấp | Cao (2–5 năm/lần ở môi trường axit) | Rất thấp |
| Chi phí dừng máy sửa chữa | Thấp | Cao | Thấp |
| Tổng OPEX 10 năm (ước tính) | 100% | 300–600% | 120–150% |
Kết luận kinh tế: Trong môi trường khí ẩm chứa SO₂, HCl và acid vô cơ ở nhiệt độ < 80°C, ống PP có tổng chi phí vòng đời thấp nhất trong tất cả các lựa chọn vật liệu ống — thấp hơn ống thép carbon có sơn phủ đến 3–4 lần và chỉ bằng 20–30% so với ống SS316L.
3.10. An Toàn Phòng Cháy Chữa Cháy (PCCC)
Đây là điểm bất lợi quan trọng của ống PP so với ống kim loại cần được xem xét nghiêm túc:
- PP là vật liệu dễ cháy (LOI — Limiting Oxygen Index ~18–19%), bắt cháy ở ~320°C và lan cháy nhanh
- Khi cháy, PP tạo ra sản phẩm phân hủy nhiệt có thể gây độc (CO, hydrocarbon)
- Theo TCVN 3890:2023 (Phòng cháy chữa cháy) và các quy định PCCC Việt Nam, đường ống nhựa trong các khu vực nguy hiểm cháy nổ cần được đánh giá cẩn thận
Giải pháp kỹ thuật ứng phó:
- Sử dụng ống PP chống cháy (flame-retardant PP) được pha phụ gia halogen-free FR (Fire Retardant) — nâng LOI lên 28–32%, tự tắt khi loại nguồn lửa
- Bọc cách ly nhiệt và chống cháy bằng bông khoáng (mineral wool) + lớp phủ intumescent paint cho đoạn ống đi qua khu vực nguy hiểm
- Hạn chế sử dụng ống PP trong phòng máy điện, khu vực lưu trữ nhiên liệu và hành lang thoát hiểm
- Ống kim loại bắt buộc trong hệ thống có yêu cầu chịu lửa (fire rating) theo NFPA 90A hoặc các tiêu chuẩn tương đương
4. Ma Trận Lựa Chọn Vật Liệu Ống — Hướng Dẫn Thực Hành Cho Kỹ Sư
Dựa trên phân tích 10 tiêu chí kỹ thuật, ma trận lựa chọn sau đây cung cấp khuyến nghị thực tiễn cho các tình huống thiết kế phổ biến:
Theo Nhiệt Độ và Tính Chất Hóa Học Của Khí
| Điều kiện vận hành | Vật liệu ống được khuyến nghị |
|---|---|
| Khí ẩm chứa SO₂/HCl/H₂SO₃, T < 60°C | Ống PP-H — Lựa chọn tối ưu |
| Khí ẩm chứa Cl₂/HF, T < 60°C | Ống PP-H hoặc PVDF |
| Khí khô chứa SO₂, T = 60–150°C | Ống thép carbon + lớp phủ epoxy/enamel |
| Khí khô chứa SO₂, T = 150–400°C | Ống thép carbon (A106 Gr.B) |
| Khí chứa Cl⁻ cao, T < 80°C | Ống PP-H hoặc SS316L |
| Khí trơ / không ăn mòn, T < 80°C | Ống PP-H hoặc thép carbon tiêu chuẩn |
| Khí thải tổng hợp sau xử lý ướt, T < 55°C | Ống PP-H — Lựa chọn tối ưu |
| Khí dễ cháy, yêu cầu PCCC cao, T < 80°C | Ống SS304/316L hoặc CS + bảo vệ ăn mòn |
| Áp suất cao (>5 bar), T < 80°C | Ống PP (kiểm tra kỹ) hoặc ống kim loại |
Theo Loại Ứng Dụng Công Nghiệp
| Ứng dụng | Vị trí trong hệ thống | Vật liệu khuyến nghị |
|---|---|---|
| Đoạn ống từ lò hơi đến làm nguội | Nhiệt độ cao 150–300°C | Thép carbon A106 |
| Đoạn ống sau làm nguội đến tháp hấp thụ | Khí ẩm, acid, 40–60°C | Ống PP-H |
| Ống kết nối giữa các tháp hấp thụ | Khí acid, 40–60°C | Ống PP-H |
| Ống dẫn khí thải đã xử lý đến ống khói | Khí sau xử lý, 40–55°C | Ống PP-H hoặc FRP |
| Ống dẫn dung dịch NaOH/kiềm | Lỏng kiềm, nhiệt độ phòng | Ống PP-H hoặc HDPE |
| Ống dẫn dung dịch acid thải | Lỏng acid, nhiệt độ phòng | Ống PP-H |
| Ống khói chính (stack) | Nhiệt độ biến thiên rộng | FRP hoặc thép CS + lót |
5. Tổng Hợp So Sánh — Bảng Đánh Giá Cuối Cùng
| Tiêu chí đánh giá | Trọng số | Ống PP | Thép Carbon + Phủ | SS 304 | SS 316L |
|---|---|---|---|---|---|
| Kháng ăn mòn hóa học (<80°C) | 25% | ★★★★★ | ★★☆☆☆ | ★★★☆☆ | ★★★★☆ |
| Khả năng chịu nhiệt | 20% | ★★☆☆☆ | ★★★★★ | ★★★★★ | ★★★★★ |
| Chi phí đầu tư (CAPEX) | 15% | ★★★★★ | ★★★★☆ | ★★☆☆☆ | ★☆☆☆☆ |
| Chi phí vận hành (OPEX) | 15% | ★★★★★ | ★★☆☆☆ | ★★★★☆ | ★★★★★ |
| Dễ thi công, lắp đặt | 10% | ★★★★★ | ★★★☆☆ | ★★★☆☆ | ★★★☆☆ |
| Độ bền cơ học / chịu áp | 5% | ★★★☆☆ | ★★★★★ | ★★★★★ | ★★★★★ |
| An toàn PCCC | 5% | ★★☆☆☆ | ★★★★★ | ★★★★★ | ★★★★★ |
| Trọng lượng / Kết cấu đỡ | 5% | ★★★★★ | ★★☆☆☆ | ★★★☆☆ | ★★★☆☆ |
| Điểm tổng hợp có trọng số | 100% | ★★★★☆ | ★★★☆☆ | ★★★☆☆ | ★★★★☆ |
| Ứng dụng tốt nhất | – | Khí axit/độc, T<80°C | Khí khô, T cao | Khí ăn mòn trung bình | Môi trường Cl⁻ cao |
6. Khuyến Nghị Kỹ Thuật Và Tiêu Chuẩn Thiết Kế Áp Dụng
Tiêu Chuẩn Thiết Kế Ống PP
- ISO 15494:2015 — Hệ thống đường ống nhựa cho ứng dụng công nghiệp (PP, PE, PVC-U)
- DVS 2205 — Tính toán thiết kế bình chứa và đường ống nhựa nhiệt dẻo (Đức)
- DVS 2207-11 — Hàn nhiệt ống nhựa PP — Điều kiện quy trình và kiểm tra
- ASTM D2241 / D3350 — Yêu cầu vật liệu ống nhựa nhiệt dẻo (Mỹ)
- EN 12201 / EN 1555 — Hệ thống đường ống PE/PP cho nước và khí (EU)
Tiêu Chuẩn Thiết Kế Ống Kim Loại
- ASME B31.3 — Process Piping — Tiêu chuẩn thiết kế đường ống công nghiệp
- ASTM A106 — Seamless Carbon Steel Pipe for High-Temperature Service
- ASTM A312 — Seamless, Welded Stainless Steel Pipes
- TCVN 6169:2002 — Ống thép hàn dẫn chất lỏng và khí
Quy Định An Toàn Lao Động Liên Quan
- TCVN 5507:2002 — Hóa chất nguy hiểm — Quy phạm an toàn trong sản xuất, kinh doanh, sử dụng, bảo quản
- QCVN 02:2019/BCT — Quy chuẩn kỹ thuật quốc gia về an toàn đường ống dẫn khí đốt
- Nghị định 113/2017/NĐ-CP — Quy định chi tiết Luật Hóa chất về điều kiện sản xuất, kinh doanh hóa chất nguy hiểm
7. Kết Luận
Câu hỏi “ống PP hay ống kim loại” không có câu trả lời tuyệt đối — mà phụ thuộc hoàn toàn vào ba thông số kỹ thuật cốt lõi: nhiệt độ vận hành, thành phần hóa học của khí và áp suất hệ thống.
Ống PP là lựa chọn tối ưu cho phần lớn đường ống trong hệ thống xử lý khí thải công nghiệp hiện đại — nơi khí thải đã được làm nguội xuống dưới 60°C và chứa các thành phần ăn mòn như SO₂, HCl, Cl₂, H₂SO₃ — nhờ kháng hóa chất vượt trội, chi phí vòng đời thấp nhất và thi công nhanh chóng.
Ống kim loại không thể thay thế trong đoạn đường ống nhiệt độ cao (>80°C), hệ thống chịu áp lực lớn (>5 bar), khu vực yêu cầu fire rating cao theo quy định PCCC và các ứng dụng cần độ bền cơ học vượt trội.
Chiến lược thiết kế kết hợp vật liệu — sử dụng ống thép cho đoạn nhiệt độ cao và ống PP cho toàn bộ hệ thống sau làm nguội — là giải pháp tối ưu về kỹ thuật lẫn kinh tế, đang được áp dụng rộng rãi trong các dự án xử lý khí thải công nghiệp tiên tiến tại Việt Nam và trên thế giới.
Bài viết được biên soạn bởi đội ngũ kỹ sư thiết kế đường ống và kỹ thuật môi trường công nghiệp — Tham chiếu tiêu chuẩn ISO 15494, ASME B31.3, DVS 2205 và các quy chuẩn kỹ thuật Việt Nam hiện hành.
