
Tháp hấp phụ (adsorption tower / packed scrubber) chế tạo từ vật liệu Polypropylene (PP) là giải pháp thiết bị cốt lõi trong hệ thống xử lý khí thải axit, kiềm và hơi hóa chất tại hàng nghìn cơ sở sản xuất công nghiệp. Tuy nhiên, thiết kế tháp hấp phụ PP trong môi trường ăn mòn đòi hỏi sự hiểu biết sâu về cả ba lĩnh vực đan xen: cơ học vật liệu nhựa nhiệt dẻo, kỹ thuật truyền khối (mass transfer engineering) và các tiêu chuẩn kiểm định an toàn quốc tế — không thể thay thế bằng kinh nghiệm đơn thuần hay thiết kế theo catalogue.
Bài viết này trình bày hệ thống toàn bộ các tiêu chuẩn kỹ thuật thiết kế tháp hấp phụ PP, từ lựa chọn grade vật liệu, tính toán cơ học kết cấu, quy định thi công hàn, đến kiểm tra nghiệm thu và vận hành — cung cấp nền tảng kỹ thuật để kỹ sư thiết kế ra quyết định đúng và doanh nghiệp đầu tư vào thiết bị đạt chất lượng thực sự.
1. Tổng Quan Về Tháp Hấp Phụ PP Và Phạm Vi Ứng Dụng
1.1. Vị trí của tháp hấp phụ PP trong hệ thống xử lý khí thải công nghiệp
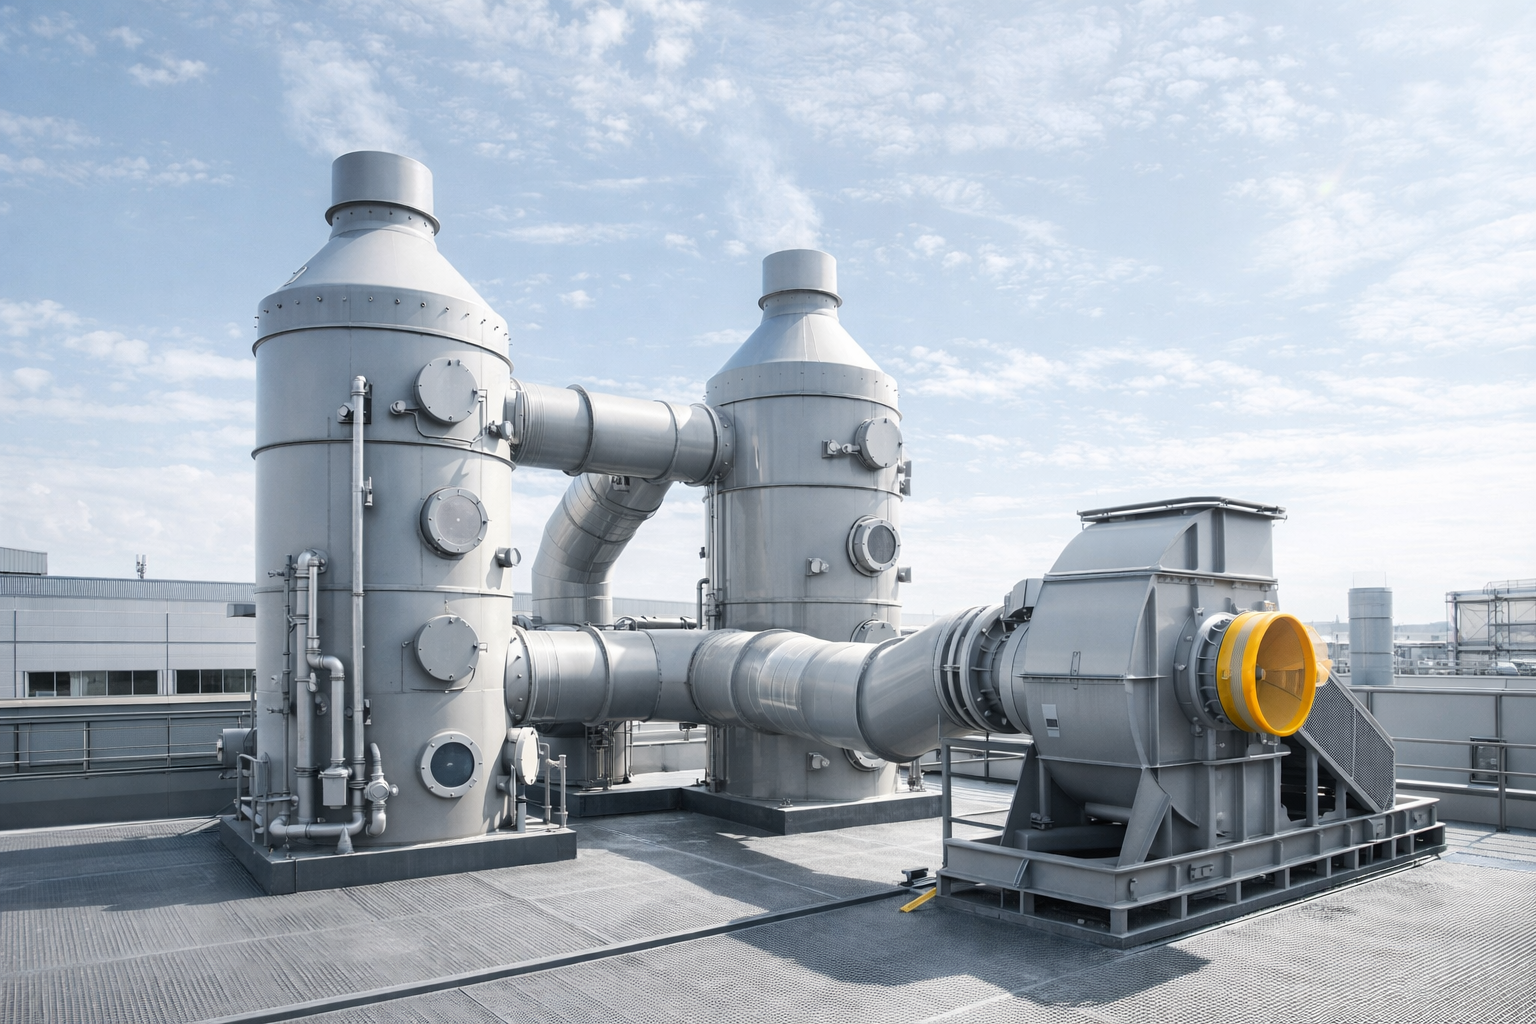
Tháp hấp phụ PP (PP packed absorption tower / PP scrubber) là thiết bị truyền khối tác dụng trong đó dòng khí thải chứa cấu tử ô nhiễm (pollutant component) đi ngược chiều (countercurrent) hoặc cùng chiều (co-current) với dòng dung môi hấp thụ (absorbent liquid), quá trình truyền khối diễn ra trên bề mặt vật liệu đệm (packing media) tạo diện tích tiếp xúc pha lớn.
Trong môi trường ăn mòn công nghiệp, tháp hấp phụ PP đảm nhận xử lý các cấu tử ô nhiễm đặc trưng:
- Khí axit vô cơ: HCl, HF, H₂SO₄ (mist), H₂S, SO₂, Cl₂, HBr — phát sinh từ ngành mạ điện, sản xuất hóa chất vô cơ, luyện kim màu
- Khí kiềm: NH₃, amines (MEA, DEA, TMA) — từ sản xuất phân bón, chế biến thực phẩm, tổng hợp hữu cơ
- Hơi axit hữu cơ: Axit acetic (CH₃COOH), axit formic (HCOOH), axit propionic — từ lên men công nghiệp và sản xuất hóa dược
- Hơi kiềm hữu cơ: Triethylamine (TEA), dimethylamine (DMA), pyridine — từ tổng hợp dược phẩm và thuốc bảo vệ thực vật
- Hỗn hợp axit-VOC: Luồng khí thải phức tạp từ sản xuất bảng mạch điện tử, xử lý bề mặt kim loại
1.2. Phân loại tháp hấp phụ PP theo cấu hình dòng chảy
Tháp đệm ngược chiều (Countercurrent Packed Tower): Cấu hình phổ biến nhất — khí thải đi từ dưới lên, dung môi phun từ trên xuống. Hiệu suất truyền khối cao nhất do gradient nồng độ lớn nhất tại mọi tiết diện tháp. Chiều cao tháp xác định bởi số đơn vị truyền khối NTU (Number of Transfer Units).
Tháp đệm cùng chiều (Co-current Packed Tower): Ít phổ biến hơn, áp dụng khi cần xử lý lưu lượng khí lớn với áp suất giảm thấp (low pressure drop), hoặc khi dòng khí chứa chất dễ tạo bọt làm bất ổn thủy lực trong cấu hình ngược chiều.
Tháp đệm ngang (Cross-Flow Packed Tower): Khí thải đi ngang qua lớp đệm, dung môi chảy thẳng đứng xuống dưới trọng lực. Ưu điểm: áp suất giảm thấp, mặt bằng linh hoạt hơn so với tháp đứng dọc. Ứng dụng trong xử lý lưu lượng khí rất lớn (>200.000 Nm³/h) với yêu cầu không gian chiều cao hạn chế.
Tháp nhiều tầng (Multi-Stage Tower): Nhiều giai đoạn hấp thụ trong series, mỗi giai đoạn dùng dung môi khác nhau — giải pháp cho khí thải chứa nhiều cấu tử cần dung môi khác nhau để hấp thụ hiệu quả.
2. Lựa Chọn Grade Vật Liệu PP — Nền Tảng Đầu Tiên Của Thiết Kế Đúng
2.1. Phân tích tính tương thích hóa học theo môi trường ăn mòn thực tế
Trước khi bất kỳ tính toán cơ học nào được thực hiện, kiểm tra tương thích hóa học (chemical compatibility analysis) là bước không thể bỏ qua. Điểm đặc biệt của tháp hấp phụ so với bể chứa đơn thuần là thành tháp PP tiếp xúc đồng thời ba môi trường hóa học khác nhau:
- Phía trong pha khí (gas-phase interior): Hơi chất ô nhiễm nồng độ cao, nhiệt độ khí đầu vào thường 40–90°C, độ ẩm có thể bão hòa
- Phía trong pha lỏng (liquid-phase interior): Dung môi hấp thụ tuần hoàn (NaOH, Na₂CO₃, H₂SO₄, nước sạch…) ở nhiệt độ vận hành
- Phía ngoài tháp (external atmosphere): Không khí nhà xưởng có thể chứa hơi hóa chất và UV nếu đặt ngoài trời
Bảng đánh giá tương thích grade PP theo môi trường ăn mòn điển hình:
| Môi trường ăn mòn chính | Grade PP khuyến nghị | Giới hạn nhiệt độ | Tiêu chuẩn tham chiếu |
|---|---|---|---|
| HCl < 35%, nhiệt độ phòng | PP-H homo hoặc PP-R | ≤ 70°C liên tục | DIN 8077, ISO 15874 |
| HCl < 35%, nhiệt độ cao | PP-H homo | ≤ 80°C (giảm MOP) | DVS 2205 với hệ số hiệu chỉnh nhiệt |
| NaOH mọi nồng độ | PP-H hoặc PP-R | ≤ 70°C | Tra Chemical Resistance Chart |
| H₂SO₄ < 70%, nguội | PP-H homo | ≤ 60°C | Kiểm tra thực nghiệm khuyến nghị |
| NH₃ hơi + nước | PP-H hoặc PP-R | ≤ 70°C | Tra Chemical Resistance Chart |
| HF < 40%, nguội | PP-H homo (hạn chế) | ≤ 40°C | Xem xét PVDF nếu nồng độ/nhiệt cao hơn |
| Cl₂ hơi loãng | PP-H homo (hạn chế) | < 40°C, nồng độ thấp | Kiểm tra thực nghiệm bắt buộc |
| SO₂ hơi + nước | PP-H hoặc PP-R | ≤ 70°C | Thường phù hợp |
| Hơi dung môi thơm (toluene, xylene) pha khí loãng | PP-H (chỉ pha khí loãng < 1000 ppm) | < 40°C | Không dùng với lỏng nguyên chất |
2.2. Phiên bản PP đặc biệt cho môi trường khắc nghiệt
PP-H (Polypropylene Homopolymer) — Lựa chọn mặc định cho tháp ăn mòn:
Modulus đàn hồi cao nhất trong nhóm PP (~1,5–1,8 GPa), chịu nhiệt tốt nhất (HDT ~105°C), kháng hóa chất xuất sắc. Đây là grade tiêu chuẩn cho phần lớn tháp hấp phụ hóa chất công nghiệp theo DVS 2205.
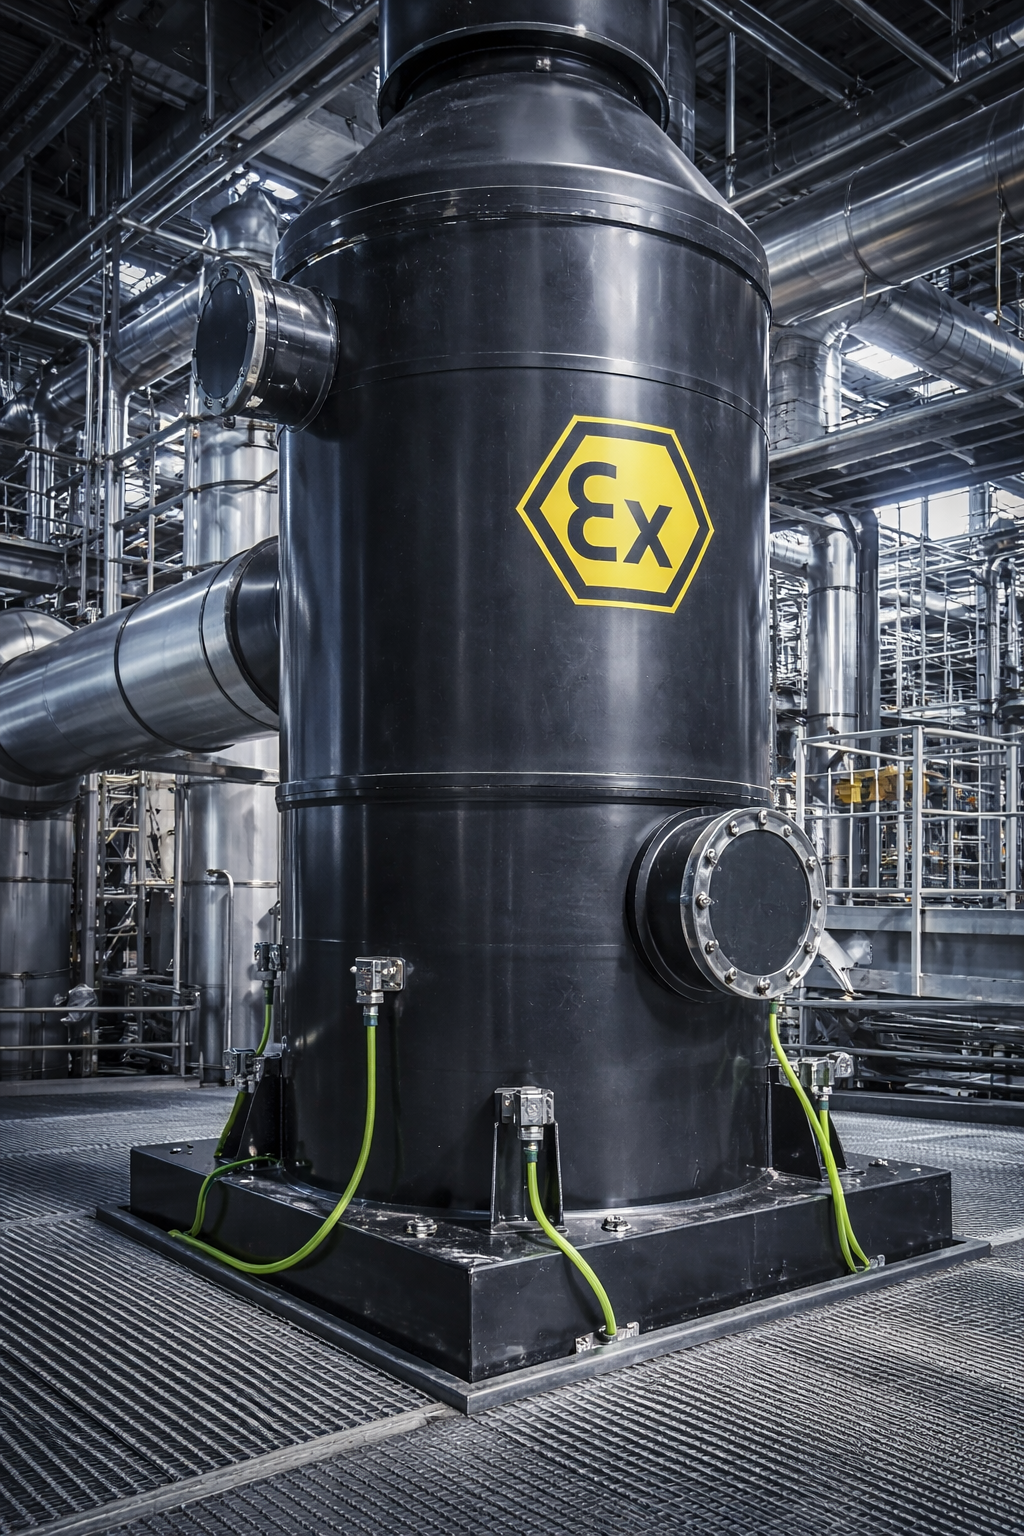
PP-EL (Electrostatic Dissipative PP) — Bắt buộc trong vùng ATEX:
Khi tháp hấp phụ xử lý khí thải chứa VOC dễ cháy (ethanol, acetone, toluene ở nồng độ gần LEL), toàn bộ vật liệu PP — thân tháp, vật liệu đệm, đường ống kết nối — phải là grade PP-EL với điện trở suất bề mặt 10⁶–10⁹ Ω/□ theo IEC 60079-32-1.
PP-GF (Glass Fiber Reinforced PP) — Khi cần cứng vững cao:
PP gia cường sợi thủy tinh 20–30% có modulus đàn hồi tăng lên 4,0–6,0 GPa — giảm đáng kể biến dạng creep dài hạn và cho phép giảm độ dày thành tháp. Tuy nhiên, PP-GF khó hàn hơn PP nguyên chất và cần quy trình hàn đặc biệt do sợi thủy tinh phân bố không đồng đều tại bề mặt hàn.
3. Tiêu Chuẩn Thiết Kế Cơ Học Kết Cấu Tháp PP
3.1. Tiêu chuẩn DVS 2205 — Tiêu chuẩn thiết kế tháp PP hàng đầu thế giới
DVS 2205 (Deutsches Institut für Normung — Viện Tiêu chuẩn Đức) là bộ tiêu chuẩn toàn diện nhất thế giới dành riêng cho thiết kế, chế tạo và kiểm định bình chứa và tháp thiết bị bằng nhựa nhiệt dẻo. Bộ tiêu chuẩn DVS 2205 gồm nhiều phần:
DVS 2205-1: Thiết kế cơ học bình chứa và thiết bị đứng thẳng (vertical vessels). Cung cấp phương pháp tính toán ứng suất thành thiết bị chịu áp suất thủy tĩnh, áp suất khí, tải trọng gió và tải trọng địa chấn. Đặc biệt quan trọng: tích hợp hệ số giảm bền theo nhiệt độ (temperature reduction factor — fT) để hiệu chỉnh ứng suất cho phép theo nhiệt độ vận hành thực tế.
DVS 2205-2: Bình chứa nằm ngang (horizontal vessels) và bồn đặt trên chân đỡ hình yên ngựa (saddle support).
DVS 2205-3: Thiết bị có áp lực trong (pressure vessels) — áp dụng cho tháp hấp phụ PP vận hành có áp (pressurized scrubber).
DVS 2205-5: Đường ống nối và kết cấu đỡ tháp — quy định kết cấu thép đỡ, gối kê và hệ thống neo giữ tháp PP.
Công thức tính toán độ dày thành tháp PP theo DVS 2205-1:
Độ dày tối thiểu thành tháp chịu áp lực thủy tĩnh và áp suất vận hành:
e_min = (p_d × D_i) / (2 × σ_d × fT × fW) + c_a
Trong đó:
- p_d (MPa): Áp suất tính toán = áp suất vận hành max + áp suất thủy tĩnh cột chất lỏng
- D_i (mm): Đường kính trong tháp
- σ_d (MPa): Ứng suất thiết kế cho phép của PP tại nhiệt độ vận hành — lấy từ đường cong LTHS (Long-Term Hydrostatic Strength) theo ISO 9080
- fT: Hệ số giảm bền nhiệt độ (fT = 1,0 tại 20°C; fT ≈ 0,5–0,6 tại 60°C; fT ≈ 0,3–0,4 tại 80°C)
- fW: Hệ số giảm bền mối hàn (weld factor = 0,8 cho hàn đùn đã kiểm tra NDT; 0,6–0,7 cho hàn không kiểm tra)
- c_a (mm): Phụ thêm ăn mòn (corrosion allowance) — thường 0–1 mm cho PP vì PP không bị ăn mòn bởi phần lớn hóa chất trong phạm vi tương thích
3.2. Tiêu chuẩn EN 13121 — Hệ thống tiêu chuẩn châu Âu cho thiết bị nhựa
EN 13121: GRP Tanks and Vessels for Use Above Ground — mặc dù tên gọi đề cập GRP (Glass Reinforced Plastic), phần lớn nội dung áp dụng được cho thiết bị nhựa nhiệt dẻo không gia cường bao gồm PP:
- EN 13121-1: Vật liệu — Điều kiện thiết kế và yêu cầu vật liệu đầu vào
- EN 13121-2: Bình chứa và ống lót composite — phương pháp tính toán
- EN 13121-3: Thiết kế và chế tạo
- EN 13121-4: Phân phối, lắp đặt và bảo trì
3.3. Tính toán ổn định kết cấu (Structural Stability) — Thách thức đặc trưng với tháp PP cao
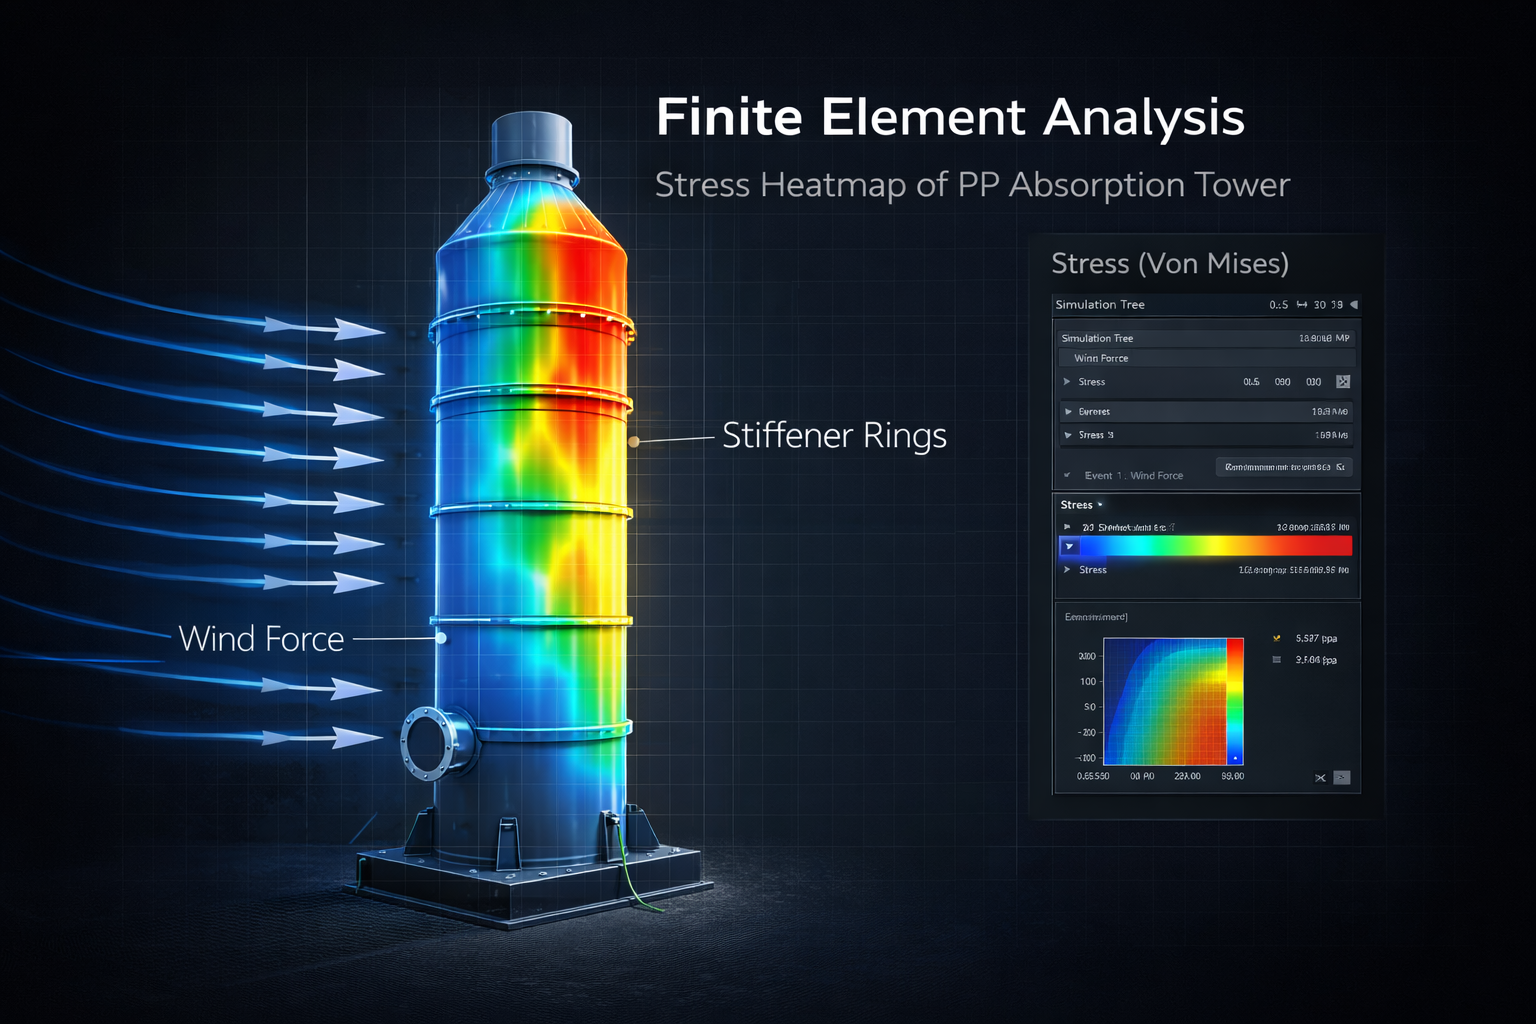
Với tháp hấp phụ PP chiều cao lớn (H/D > 5), tính toán ổn định kết cấu (buckling analysis) trở thành yếu tố thiết kế chi phối. PP có modulus đàn hồi thấp hơn thép ~100–150 lần — tháp PP cao dễ mất ổn định dưới tải trọng gió (wind load) hoặc tải trọng địa chấn (seismic load) hơn rất nhiều so với tháp thép cùng kích thước.
Tiêu chuẩn tính toán tải trọng gió:
- TCVN 2737:2023 (Việt Nam) — Tải trọng và tác động, áp lực gió tính toán theo vùng địa lý
- EN 1991-1-4 (Eurocode 1) — Wind actions on structures
- ASCE 7-22 (Mỹ) — Minimum Design Loads for Buildings and Other Structures
Phương pháp gia cường chống buckling:
- Gân tăng cứng ngoài (external stiffener ring): Hàn các vành PP hoặc kết cấu thép bọc ngoài cách đều theo chiều cao tháp — phương pháp phổ biến nhất, hiệu quả nhất về chi phí
- Tăng độ dày thành tháp tại vùng nguy hiểm: Vùng 1/3 phía dưới tháp thường cần độ dày lớn hơn 20–40% so với phần thân giữa
- Kết cấu thép bao ngoài (external steel cage): Giải pháp cho tháp PP rất cao (H > 6m) hoặc lắp đặt ngoài trời vùng gió lớn
3.4. Thiết kế kháng chấn (Seismic Design) cho tháp PP
Tại các khu vực có nguy cơ địa chấn, tháp hấp phụ PP chứa hóa chất nguy hiểm thuộc nhóm thiết bị nguy hiểm (hazardous process equipment) phải được thiết kế kháng chấn theo:
- TCVN 9386:2012 (Việt Nam) — Thiết kế công trình chịu động đất
- ASCE 7-22 Chapter 15 — Seismic Design Requirements for Non-Building Structures
- IBC 2021 — International Building Code, Chapter 16
Lực địa chấn tác dụng lên tháp PP tỷ lệ thuận với khối lượng tháp khi vận hành đầy (operating weight) — lợi thế trọng lượng nhẹ của PP (so với thép) mang lại lực địa chấn thấp hơn đáng kể, nhưng độ mềm kết cấu của PP yêu cầu kiểm tra chu kỳ dao động riêng (natural frequency) để tránh cộng hưởng.
4. Tiêu Chuẩn Thiết Kế Quá Trình — Tính Toán Truyền Khối Và Thủy Lực
4.1. Phương pháp tính toán hiệu suất hấp phụ theo NTU-HTU
Hiệu suất hấp phụ của tháp đệm được xác định thông qua hai thông số truyền khối:
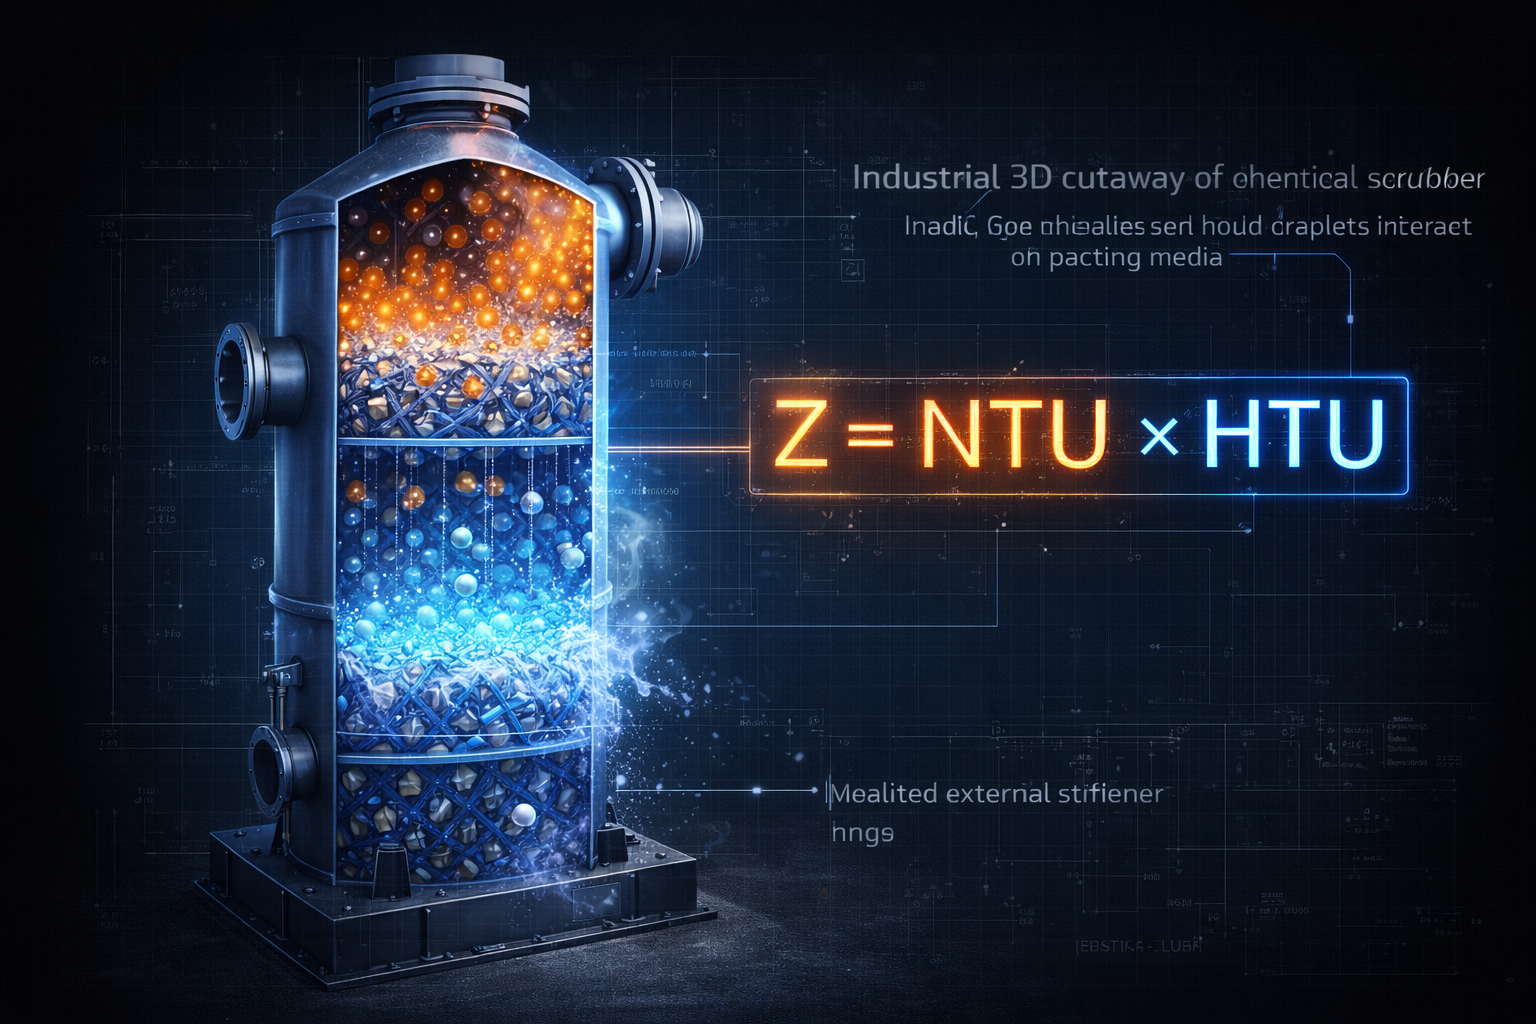
NTU (Number of Transfer Units): Số đơn vị truyền khối lý thuyết cần thiết, phụ thuộc vào nồng độ đầu vào, nồng độ đầu ra yêu cầu và hằng số cân bằng pha (Henry’s Law constant — H):
NTU = ∫[dy / (y – y)]* (tích phân từ y_out đến y_in)
Với hấp thụ khí bằng dung môi lỏng và dạng đường cân bằng tuyến tính (Henry’s Law):
NTU ≈ [A/(A-1)] × ln{[(y_in/y_out) × (1 – 1/A) + 1/A]}
Trong đó A = L/(mG) là hệ số hấp thụ (absorption factor), với L và G là lưu lượng mol lỏng và khí, m là hằng số Henry không thứ nguyên.
HTU (Height of a Transfer Unit): Chiều cao tương đương một đơn vị truyền khối, đặc trưng cho hiệu quả vật liệu đệm và điều kiện thủy lực, xác định bằng thực nghiệm hoặc từ cơ sở dữ liệu nhà cung cấp vật liệu đệm:
HTU = G / (K_ya × S)
Với K_ya là hệ số truyền khối tổng thể pha khí và S là tiết diện ngang tháp.
Chiều cao lớp đệm cần thiết:
Z = NTU × HTU
4.2. Thiết kế thủy lực tháp đệm — Tránh Flooding và Weeping
Flooding (ngập lụt thủy lực): Hiện tượng chất lỏng không chảy xuống được do lực cản khí đi lên quá lớn — xảy ra khi vận tốc khí vượt quá 80–85% vận tốc flooding (flooding velocity). Hậu quả: hiệu suất hấp phụ giảm đột ngột, áp suất giảm tăng vọt, chất lỏng bị cuốn theo khí ra khỏi tháp (liquid entrainment).
Weeping (chảy rỉ, với tháp mâm): Chất lỏng chảy ngược xuống qua lỗ mâm thay vì chảy tràn qua ống chảy chuyền — xảy ra khi vận tốc khí quá thấp không đủ nâng đỡ chất lỏng trên mâm. Với tháp đệm PP, weeping không phải vấn đề, nhưng liquid maldistribution (phân phối lỏng không đều trên lớp đệm) là vấn đề thủy lực quan trọng tương đương.
Thiết kế điểm vận hành (Design Operating Point): Theo thực hành kỹ thuật chuẩn, điểm vận hành thiết kế nằm ở 65–75% vận tốc flooding để có đủ dự phòng vận hành và tránh flooding khi tải tăng đột ngột.
Công cụ tính toán thủy lực tiêu chuẩn:
- Tổng quát hóa Onda (Onda Correlation): Dự báo K_ya cho đệm ngẫu nhiên
- Phương trình GPDC (Generalized Pressure Drop Correlation): Xác định áp suất giảm và vận tốc flooding
- Phần mềm mô phỏng: Aspen Plus, ProMax, ChemCAD — tính toán chính xác nhất, đặc biệt cho hệ đa cấu tử
4.3. Tiêu chuẩn lựa chọn và thiết kế vật liệu đệm PP
Các loại vật liệu đệm PP phổ biến và thông số kỹ thuật:
| Loại đệm PP | Kích thước phổ biến | Diện tích bề mặt riêng (m²/m³) | Độ rỗng (%) | HETP điển hình (m) | Ứng dụng chính |
|---|---|---|---|---|---|
| Pall Ring PP | 25, 38, 50, 76 mm | 205–360 | 87–92 | 0,3–0,8 | Đa năng — phổ biến nhất |
| Cascade Mini Ring (CMR) PP | 1″, 1,5″, 2″ | 190–300 | 93–96 | 0,25–0,6 | Hiệu suất cao, ΔP thấp |
| Saddle Ring PP (Intalox) | 25, 38, 50 mm | 190–256 | 91–93 | 0,35–0,75 | Kháng tắc nghẽn tốt |
| Raschig Ring PP | 25, 38, 50 mm | 95–220 | 73–92 | 0,6–1,2 | Ứng dụng cũ, ít dùng mới |
| Structured Packing PP (dạng lưới) | 250X, 350Y | 250–350 | 96–98 | 0,15–0,35 | Hiệu suất cao nhất, tháp tinh |
| Tri-Pack PP | 50, 90 mm | 100–160 | 93–95 | 0,5–0,9 | Lưu lượng lớn, bụi thấp |
Tiêu chuẩn thiết kế hệ thống phân phối lỏng (Liquid Distributor):
Phân phối lỏng đồng đều trên toàn tiết diện tháp là yếu tố ảnh hưởng lớn nhất đến hiệu suất thực tế của tháp đệm — nghiên cứu cho thấy maldistribution 10% có thể giảm hiệu suất đến 20–30%.
Tiêu chuẩn thiết kế distributor PP:
- Mật độ điểm tưới tối thiểu: 40–80 điểm/m² cho tháp đường kính < 1,2m; 80–120 điểm/m² cho tháp lớn hơn
- Sai lệch lưu lượng giữa các điểm tưới: < ±5% (theo Koch-Glitsch Design Standard)
- Chiều cao từ mặt distributor đến đỉnh lớp đệm: 150–300mm để cho phép phân bổ đều trước khi lỏng tiếp xúc đệm
- Khoảng cách tái phân phối (redistributor): Cứ mỗi 3–6m chiều cao đệm hoặc mỗi khi tiết diện tháp thay đổi
5. Tiêu Chuẩn Hàn Và Chế Tạo Tháp PP — Yếu Tố Quyết Định Chất Lượng Thực Tế
5.1. Bộ tiêu chuẩn hàn nhựa nhiệt dẻo DVS 2207
DVS 2207 (Schweißen von Thermoplasten — Hàn nhựa nhiệt dẻo) là bộ tiêu chuẩn kỹ thuật hàn nhựa nhiệt dẻo toàn diện nhất thế giới, mọi tháp PP công nghiệp chất lượng cần được chế tạo theo:
DVS 2207-1: Hàn giáp đầu nhiệt (Butt Fusion Welding — BFW)
Áp dụng cho nối ống PP đường kính ≥ DN 40 và tấm PP dày ≥ 4mm. Thông số kiểm soát bắt buộc:
- Nhiệt độ tấm gia nhiệt (heating plate): 200–220°C (tùy grade PP, đo bằng nhiệt kế tiếp xúc)
- Áp suất gia nhiệt (heating pressure): Xác định theo đường kính ống và độ dày thành
- Thời gian gia nhiệt: Tính theo công thức t_heat = 10 + 0,5 × e (giây), với e là độ dày thành (mm)
- Thời gian thay đổi (change-over time): < 3–5 giây tùy đường kính (tối thiểu hóa nhiệt mất đi)
- Áp suất ép hàn (joining pressure): Theo bảng thông số DVS 2207-1
- Thời gian làm mát (cooling time): Tối thiểu t_cool = 1,5 × e phút (e tính bằng mm)
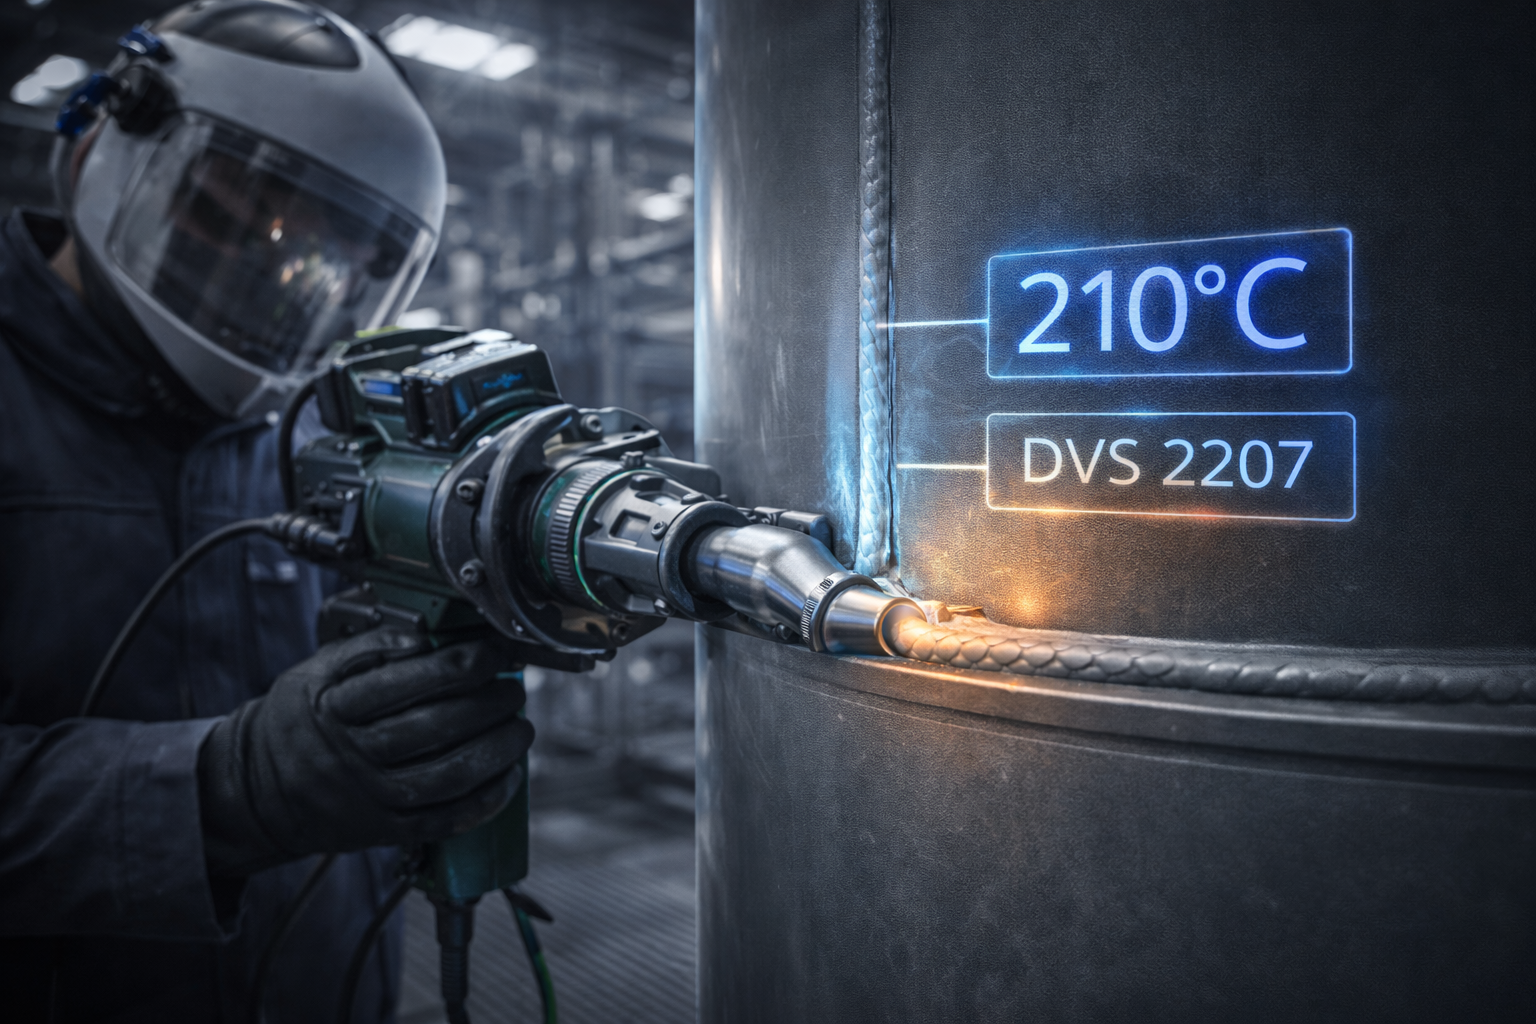
DVS 2207-4: Hàn đùn (Extrusion Welding — EW)
Phương pháp chính trong chế tạo thân tháp từ tấm PP phẳng. Thông số kiểm soát:
- Nhiệt độ đùn (extrusion temperature): 190–230°C tại đầu nozzle đùn
- Nhiệt độ khí gia nhiệt (preheat gas temperature): 200–250°C để làm nóng bề mặt hàn
- Vận tốc hàn: 100–200 mm/phút — ổn định đều tay, không dao động
- Chuẩn bị rãnh hàn: Góc V 60–70° ± 5° cho mối hàn đơn; rãnh X cho tấm dày > 12mm
DVS 2207-11: Hàn điện trở (Electrofusion Welding — EFW)
Áp dụng cho kết nối phụ kiện điện trở tại vùng nozzle và các điểm khó tiếp cận. Yêu cầu: tracing số serial và lot number của fitting EF để đảm bảo truy xuất nguồn gốc; tuân thủ chặt chẽ thông số hàn theo nhà sản xuất fitting.
5.2. Tiêu chuẩn kiểm tra chất lượng mối hàn — NDT cho tháp PP
DVS 2203-1: Thử kéo mẫu hàn (Tensile Test)
Cắt mẫu thử hình “con chó” (dog-bone specimen) tại mối hàn đại diện, thử kéo theo tốc độ 50 mm/phút. Yêu cầu:
- Hệ số bền mối hàn (Weld Factor — fW): Tỷ lệ độ bền kéo mối hàn / độ bền kéo vật liệu gốc
- fW ≥ 0,8 cho hàn đùn được kiểm tra NDT
- fW ≥ 0,6 cho hàn đùn không kiểm tra (dùng trong tính toán thiết kế)
DVS 2202-1: Kiểm tra mắt thường và đo hình học mối hàn (VT)
Tiêu chuẩn đánh giá: độ đồng đều bề mặt mối hàn, không có vết lõm, rãnh hay vết cháy. Chiều cao cuộn hàn (weld bead height) trong giới hạn cho phép.
EN 12814-9: Kiểm tra siêu âm mối hàn nhựa (Ultrasonic Testing — UT)
Phát hiện khuyết tật nội tại: vùng không liên kết (lack of fusion — LOF), rỗ khí (porosity), vết nứt nội. Phương pháp PAUT (Phased Array UT) cho độ nhạy cao nhất hiện có cho mối hàn nhựa nhiệt dẻo.
Thử áp lực khí Helium (Helium Leak Test):
Độ nhạy phát hiện rò rỉ 10⁻⁶ mbar·L/s — cao hơn 100 lần phương pháp thử áp bọt xà phòng. Áp dụng bắt buộc cho tháp PP xử lý chất ô nhiễm cấp nguy hiểm cao (HF, Cl₂, phosgene, H₂S).
5.3. Trình tự lắp ráp tháp PP trong xưởng chế tạo
Thiết kế và kiểm soát trình tự lắp ráp (fabrication sequence) ảnh hưởng trực tiếp đến ứng suất dư (residual stress) trong cấu trúc tháp sau chế tạo — ứng suất dư cao là nguyên nhân dẫn đến nứt vỡ sớm trong môi trường hóa chất (Environmental Stress Cracking — ESC):
- Chuẩn bị và kiểm tra tấm PP đầu vào: Kiểm tra chứng nhận vật liệu (Material Test Report — MTR), đo độ dày, kiểm tra OIT ban đầu trên mẫu tấm
- Cắt, bào cạnh và chuẩn bị rãnh hàn — chú ý không để tay trần tiếp xúc bề mặt hàn
- Lắp ráp và hàn đáy bể — thân tháp phần dưới — thân tháp phần trên theo trình tự từ dưới lên
- Hàn các nozzle kết nối sau khi thân tháp hoàn chỉnh — tránh hàn nozzle trước khi đóng thân (gây ứng suất cưỡng bức)
- Lắp gân tăng cứng ngoài bằng hàn điểm PP trước, kiểm tra định vị rồi hàn toàn bộ chu vi
- NDT toàn bộ mối hàn trước khi tiến hành bước tiếp theo
- Thử áp lực thủy tĩnh toàn tháp — nước sạch tại 1,3–1,5× mức chứa thiết kế, giữ tối thiểu 4 giờ
- Kiểm tra holiday test bằng điện áp cao sau thử áp lực
- Hoàn thiện, vệ sinh nội thất và đóng gói bảo vệ cho vận chuyển
6. Tiêu Chuẩn Thiết Kế Phụ Kiện Và Kết Nối Nozzle Trong Môi Trường Ăn Mòn
6.1. Thiết kế nozzle kết nối đường ống (Pipe Nozzle Design)
Nozzle kết nối là điểm ứng suất cao nhất trên toàn bộ thân tháp — nơi hội tụ của tải trọng cơ học từ đường ống nối, ứng suất nhiệt và ứng suất thủy tĩnh từ chất lỏng trong tháp. Tiêu chuẩn thiết kế nozzle PP:
Tiêu chuẩn tăng bền nozzle (Nozzle Reinforcement):
Theo DVS 2205-1, mọi lỗ khoét trên thân tháp PP có đường kính > d_nozzle/D_shell > 0,3 đều yêu cầu tăng bền bằng tấm đệm gia cường PP (reinforcing pad) hàn xung quanh nozzle. Diện tích tấm gia cường tối thiểu bằng diện tích vật liệu bị khoét bỏ nhân với hệ số an toàn.
Yêu cầu về nozzle load:
Tải trọng từ đường ống tác dụng lên nozzle (nozzle loads: forces và moments theo 3 trục) phải nằm trong giới hạn cho phép của nozzle PP — thường thấp hơn 10–20 lần so với nozzle thép cùng kích thước. Đây là sai lầm thiết kế phổ biến nhất khi kỹ sư đường ống dùng allowable nozzle loads của thép để kiểm tra cho nozzle PP — dẫn đến nứt vỡ nozzle trong vòng 1–3 năm vận hành.
Biện pháp giảm nozzle load:
- Lắp đoạn ống mềm PP (flexible PP hose) hoặc bộ giảm chấn bellows PTFE tại kết nối đường ống-nozzle
- Thiết kế hệ thống đỡ đường ống đảm bảo trọng lượng đường ống không truyền xuống nozzle
- Kiểm tra bằng phân tích ứng suất đường ống (pipe stress analysis — CAESAR II / AutoPIPE) trước khi thi công
6.2. Tiêu chuẩn mặt bích PP trong môi trường ăn mòn cao
Mặt bích PP (PP loose flange) tại các điểm kết nối tháo lắp được phải đáp ứng:
- Tiêu chuẩn kích thước: DIN 2501 (PN 10/16) hoặc ANSI/ASME B16.5 tùy hệ đường ống của nhà máy
- Gioăng làm kín: Ưu tiên PTFE (solid PTFE hoặc ePTFE) cho môi trường axit/kiềm; PP gasket cho môi trường không quá oxy hóa. Không dùng gioăng EPDM hay NBR trong môi trường axit mạnh.
- Bu-lông và đai ốc: Thép mạ kẽm cho môi trường thông thường; SS 316 hoặc Hastelloy C cho môi trường chloride cao; PP/PVDF bolts cho khu vực yêu cầu cách điện hoàn toàn
- Mô-men siết bu-lông: Tuân thủ bảng moment PP flange của nhà sản xuất — PP creep làm sụt giảm lực siết theo thời gian, cần siết lại sau 24–48 giờ đầu vận hành
7. Tiêu Chuẩn An Toàn Và Phòng Chống Cháy Nổ
7.1. Phân vùng nguy hiểm ATEX và yêu cầu vật liệu
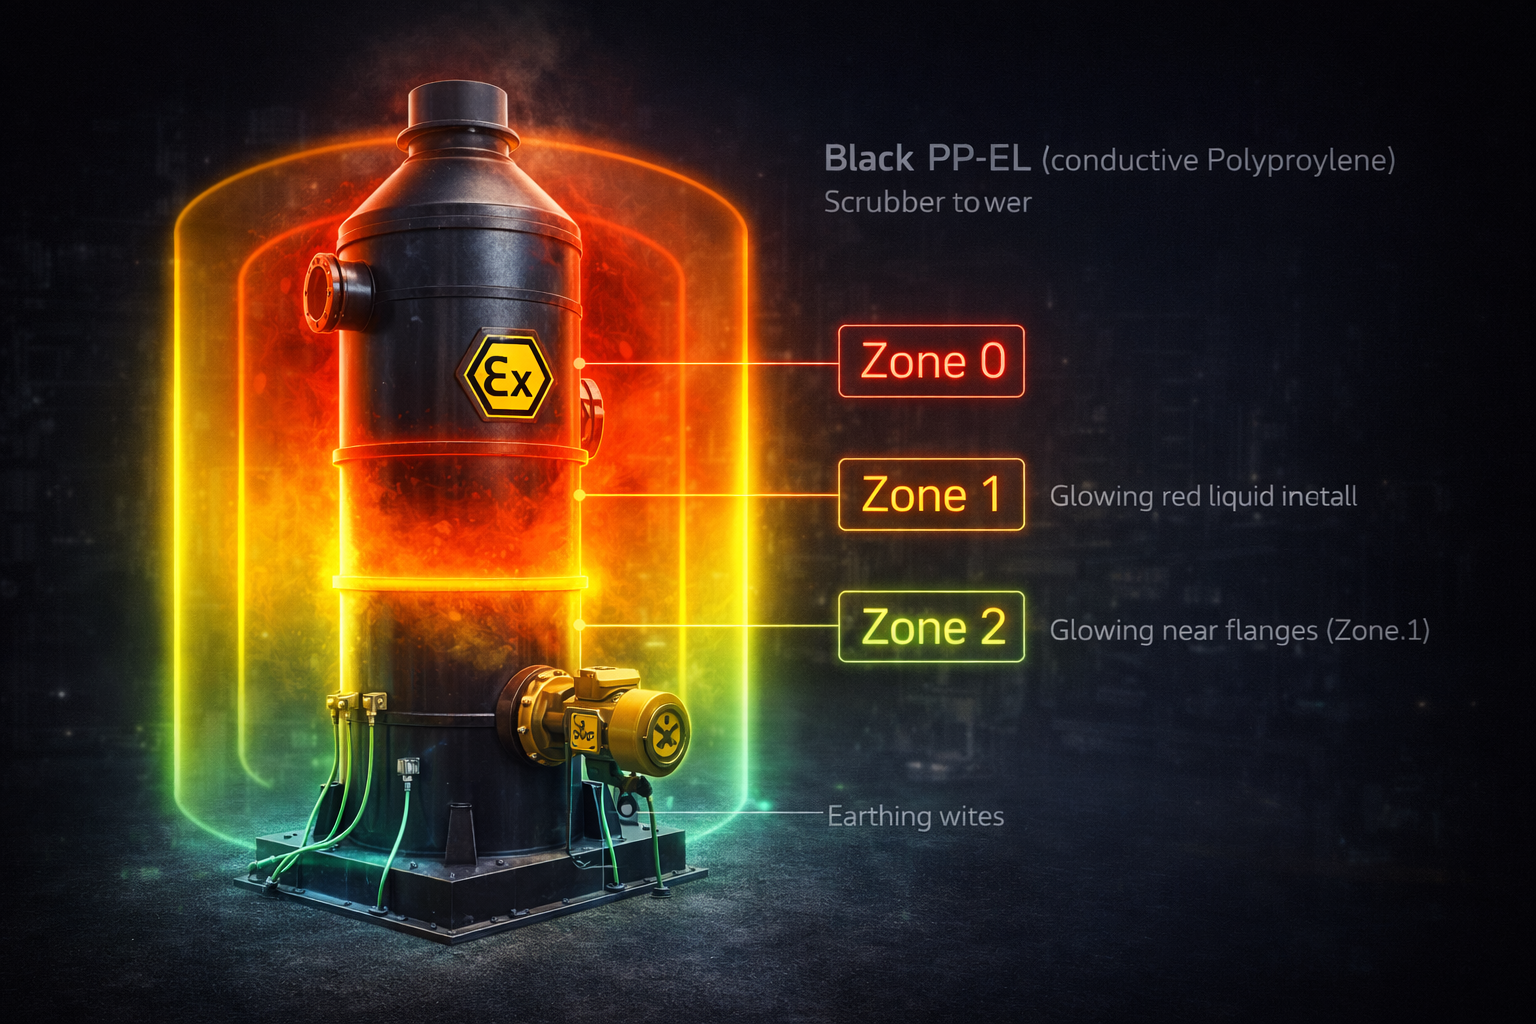
Khu vực xung quanh tháp hấp phụ PP xử lý VOC dễ cháy phải được phân vùng nguy hiểm (hazardous area classification) theo IEC 60079-10-1:
- Zone 0: Hỗn hợp khí nổ tồn tại liên tục (bên trong tháp khi nồng độ VOC > LEL)
- Zone 1: Hỗn hợp khí nổ có thể xuất hiện trong vận hành bình thường (xung quanh nozzle, van xả, bích tháo lắp)
- Zone 2: Hỗn hợp khí nổ chỉ xuất hiện khi bất thường (bán kính 3–5m xung quanh tháp)
Trong Zone 1/2, tất cả vật liệu PP phải là grade PP-EL đạt điện trở suất bề mặt ≤ 10⁹ Ω/□ và có chứng nhận ATEX/IECEx tương ứng. Thiết bị điện (motor, sensor, đèn chiếu sáng) phải đạt chứng nhận Ex d (flameproof) hoặc Ex e (increased safety) phù hợp với vùng phân loại.
7.2. Hệ thống giảm áp và phòng ngừa quá áp (Overpressure Protection)
Tháp hấp phụ PP vận hành ở áp suất dương (positive pressure) cần có hệ thống bảo vệ quá áp:
- Van an toàn (Safety Relief Valve — SRV): Áp suất cài đặt (set pressure) ≤ 90% áp suất thiết kế. Với tháp PP, dùng SRV thân PP/PVDF để tránh ăn mòn van kim loại ảnh hưởng chức năng
- Đĩa nổ (Rupture Disk): Bảo vệ tức thời cho sự kiện quá áp đột ngột; đặt phía upstream SRV để bảo vệ SRV khỏi ăn mòn
- Vent và flame arrester: Ống thông khí tháp PP nối với hệ thống xử lý khí thải — không được xả thẳng ra khí quyển với chất ô nhiễm. Flame arrester bắt buộc trên đường vent với VOC dễ cháy
7.3. Tải trọng gió và neo giữ tháp PP — Quy định bắt buộc
Tháp PP cao chứa hóa chất trong vùng gió mạnh (vùng gió II–IV theo TCVN 2737:2023) đòi hỏi:
- Tính toán lực gió tác dụng lên thân tháp theo biểu đồ áp lực gió TCVN 2737 tại vị trí lắp đặt
- Kiểm tra ứng suất chân tháp (skirt/support) dưới tổ hợp tải trọng: trọng lượng vận hành + gió + địa chấn
- Thiết kế neo giữ (anchor bolt) nền móng đủ khả năng chống nhổ (pull-out force) và chống trượt (sliding force)
- Kiểm tra buckling thân tháp PP dưới tổ hợp tải trọng nén dọc trục (từ trọng lượng bản thân tháp đầy) + áp lực gió gây uốn
8. Tiêu Chuẩn Kiểm Tra Nghiệm Thu Trước Vận Hành (Pre-Commissioning Inspection)
8.1. Danh mục kiểm tra nghiệm thu bắt buộc
Trước khi đưa tháp hấp phụ PP vào vận hành thực tế với hóa chất thật, phải hoàn thành đầy đủ checklist nghiệm thu:
Kiểm tra tài liệu (Document Review):
- ✅ Chứng nhận vật liệu PP (MTR — Material Test Report) với OIT, MFI, độ dày thực tế
- ✅ Hồ sơ hàn (Weld Record) — số lượng mối hàn, thông số hàn, thợ hàn thực hiện
- ✅ Kết quả NDT tất cả mối hàn — biên bản thử kéo, holiday test, UT (nếu yêu cầu)
- ✅ Biên bản thử áp lực thủy tĩnh đạt yêu cầu
- ✅ Bản vẽ hoàn công (As-Built Drawing) phản ánh đúng thiết bị thực tế
Kiểm tra cơ học (Mechanical Inspection):
- ✅ Đo đạc kích thước hình học tháp — so sánh với bản vẽ thiết kế (tolerance ±1%)
- ✅ Kiểm tra độ thẳng đứng tháp (verticality) ≤ L/500 (L là chiều cao tháp)
- ✅ Kiểm tra cao trình (elevation) nozzle kết nối ống
- ✅ Kiểm tra tình trạng lắp đặt vật liệu đệm — phân bố đều, không vùng rỗng, chiều cao đúng thiết kế
- ✅ Kiểm tra distributor lỏng — thử phân phối nước sạch trước khi lắp đệm
Kiểm tra chức năng (Functional Check):
- ✅ Thử vận hành bơm tuần hoàn dung môi — kiểm tra lưu lượng, áp suất theo thiết kế
- ✅ Thử vận hành quạt hút — kiểm tra lưu lượng khí và áp suất giảm theo thiết kế
- ✅ Kiểm tra toàn bộ sensor, transmitter, van điều khiển và vòng điều khiển PID
- ✅ Kiểm tra hệ thống CEMS (nếu có) — chuẩn hóa với khí chuẩn trước khi vận hành
8.2. Vận hành thử (Commissioning Run)
Giai đoạn 1 — Cold Commissioning (1–3 ngày): Vận hành với nước sạch thay dung môi thật — xác nhận thủy lực hệ thống, điều chỉnh lưu lượng, kiểm tra rò rỉ cơ học tại tất cả mối nối trong điều kiện vận hành thực tế (nhiệt độ, áp suất, rung động).
Giai đoạn 2 — Hot Commissioning (3–7 ngày): Chuyển sang dung môi thật với khí thải thật. Tăng tải từng bước (25% → 50% → 75% → 100% tải thiết kế). Lấy mẫu phân tích nồng độ khí thải sau tháp mỗi bước tải — xác nhận đạt hiệu suất xử lý thiết kế và tuân thủ QCVN phát thải tại từng mức tải.
9. Tuân Thủ Pháp Lý — Quy Chuẩn Và Quy Định Tại Việt Nam
9.1. Quy chuẩn phát thải áp dụng cho tháp hấp phụ
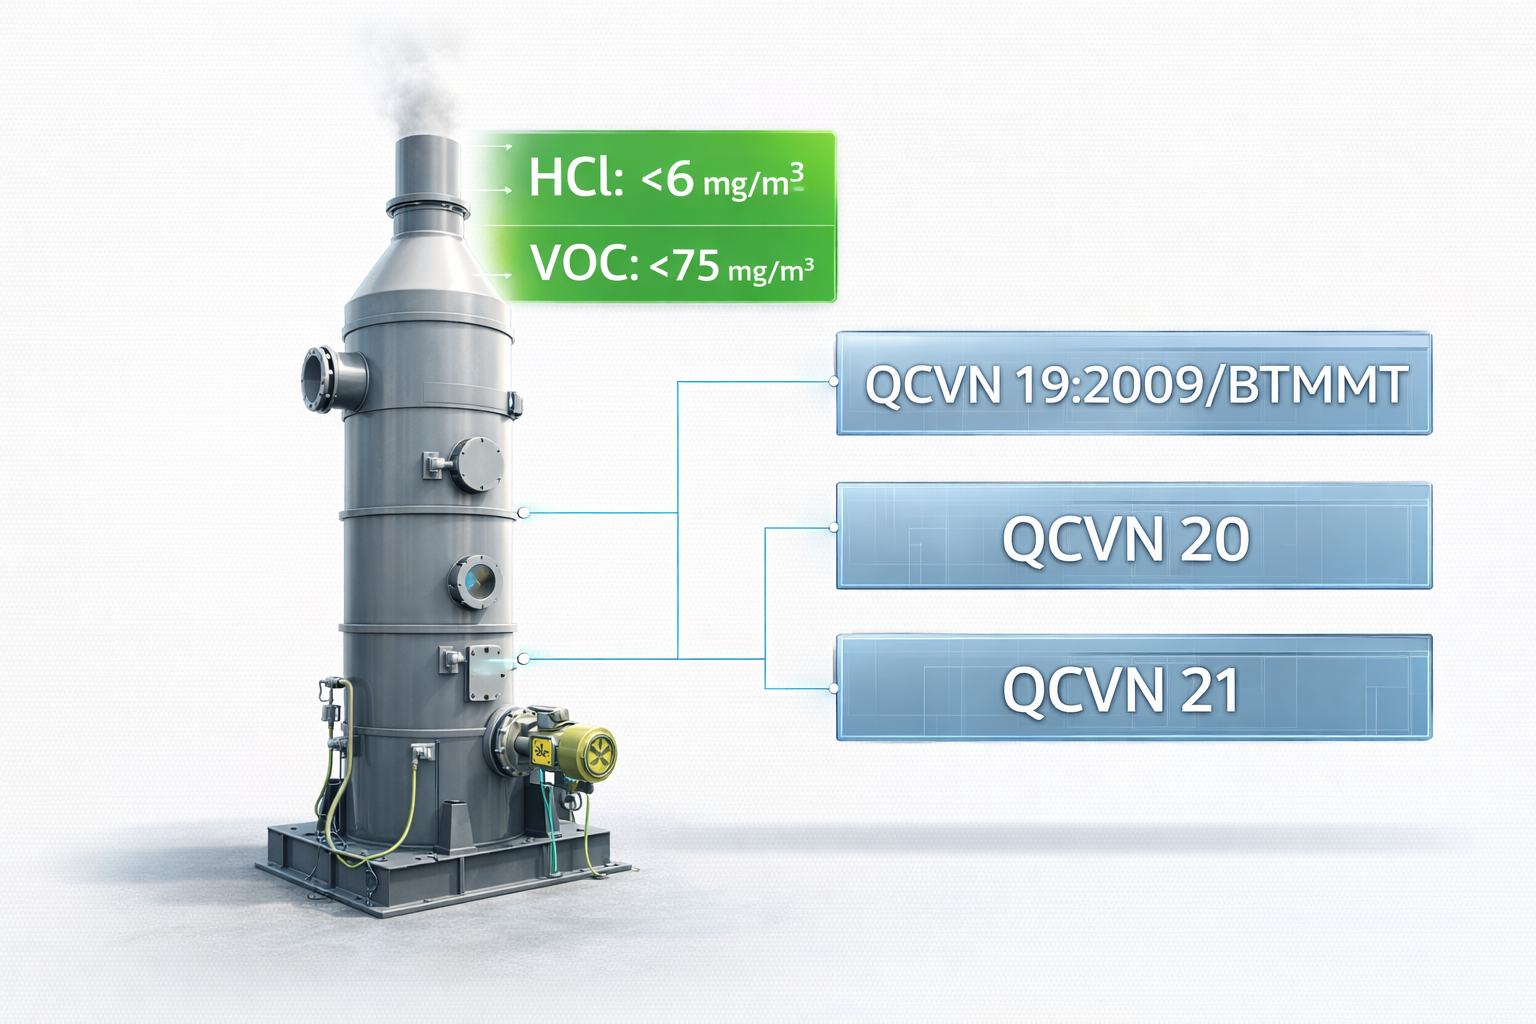
Tháp hấp phụ PP được thiết kế để đạt các giới hạn phát thải quy định:
- QCVN 19:2009/BTNMT: Quy chuẩn kỹ thuật quốc gia về khí thải công nghiệp đối với bụi và các chất vô cơ — áp dụng cho HCl, H₂SO₄ mist, Cl₂, HF, NH₃, H₂S
- QCVN 20:2009/BTNMT: Quy chuẩn kỹ thuật quốc gia về khí thải công nghiệp đối với một số chất hữu cơ — áp dụng cho VOC thuộc danh mục
- QCVN 21:2009/BTNMT: Quy chuẩn kỹ thuật quốc gia về khí thải công nghiệp sản xuất phân bón hóa học — áp dụng NH₃, SO₂, HF đặc thù
- Nghị định 08/2022/NĐ-CP: Hướng dẫn thi hành Luật BVMT 2020 — quy định danh mục cơ sở phải lắp CEMS quan trắc tự động liên tục
9.2. Quy chuẩn an toàn thiết bị áp lực
Nếu tháp hấp phụ PP vận hành có áp suất (> 0,05 MPa gauge theo QCVN 01:2008/BLĐTBXH), phải thực hiện:
- Đăng ký thiết bị với Sở Lao động Thương binh và Xã hội
- Kiểm định an toàn kỹ thuật trước khi đưa vào sử dụng
- Kiểm định định kỳ theo chu kỳ quy định (thường 3 năm/lần)
10. Kết Luận — Checklist Tiêu Chuẩn Kỹ Thuật Thiết Kế Tháp Hấp Phụ PP
Thiết kế tháp hấp phụ PP trong môi trường ăn mòn đòi hỏi tuân thủ đồng bộ cả ba nhóm tiêu chuẩn: vật liệu — cơ học kết cấu — quá trình truyền khối. Bỏ sót bất kỳ nhóm nào đều có thể dẫn đến thiết bị không đạt hiệu suất xử lý hoặc hư hỏng sớm trong môi trường ăn mòn.
Checklist tiêu chuẩn kỹ thuật thiết kế tháp hấp phụ PP:
| Nhóm tiêu chuẩn | Tiêu chuẩn áp dụng | Hạng mục kiểm soát |
|---|---|---|
| Vật liệu PP | DIN 8077/8078, ISO 15874 | Grade PP, OIT, MFI, Chemical Resistance |
| Cơ học kết cấu | DVS 2205-1, EN 13121 | Độ dày thành, buckling, nozzle load |
| Tải trọng gió/địa chấn | TCVN 2737:2023, TCVN 9386:2012 | Wind load, seismic load, anchor bolt |
| Quá trình truyền khối | Onda, GPDC, Aspen Plus | NTU, HTU, flooding, L/G ratio |
| Vật liệu đệm | IMTP, Koch-Glitsch catalog | HETP, ΔP, distributor design |
| Hàn chế tạo | DVS 2207-1, DVS 2207-4, DVS 2207-11 | BFW, EW, EFW parameters |
| Kiểm tra mối hàn | DVS 2203-1, EN 12814-9 | Weld Factor, UT/PAUT, Helium test |
| An toàn cháy nổ | IEC 60079-10-1, NFPA 69 | ATEX zoning, PP-EL, LEL control |
| Phát thải môi trường | QCVN 19/20:2009/BTNMT | Nồng độ đầu ra, CEMS |
| Nghiệm thu | ASME B31.3, DVS 2205 | Hydrostatic test, holiday test, commissioning |
Doanh nghiệp và kỹ sư thiết kế nắm vững và áp dụng đồng bộ các tiêu chuẩn kỹ thuật trên sẽ chế tạo được tháp hấp phụ PP đạt tuổi thọ thiết kế 20–25 năm, hiệu suất xử lý ổn định dài hạn và tuân thủ toàn diện quy chuẩn môi trường — bảo vệ đầu tư thiết bị, bảo vệ người lao động và đóng góp vào mục tiêu phát triển công nghiệp bền vững.
Từ khóa SEO liên quan: thiết kế tháp hấp phụ PP, tháp scrubber PP môi trường ăn mòn, tiêu chuẩn DVS 2205 tháp nhựa PP, tháp hấp thụ PP kháng axit kiềm, packed column PP thiết kế kỹ thuật, tháp PP xử lý khí HCl NH3 H2S, vật liệu đệm PP pall ring thiết kế, tháp PP ATEX chống nổ, kiểm tra nghiệm thu tháp nhựa PP, QCVN 19 xử lý khí thải tháp hấp phụ
Bài viết được biên soạn dựa trên tổng hợp tiêu chuẩn kỹ thuật DVS 2205/2207/2203, EN 13121, ISO 9080, ASME B31.3, IEC 60079, TCVN 2737/9386, QCVN 19/20:2009/BTNMT và kinh nghiệm thực tiễn thiết kế tháp hấp phụ PP cho hệ thống xử lý khí thải công nghiệp tại Việt Nam và khu vực. Mọi tính toán cụ thể cho dự án thực tế cần được thực hiện bởi kỹ sư chuyên ngành có chứng chỉ hành nghề và phù hợp với điều kiện vận hành cụ thể của dự án.
