
Phân tích kỹ thuật chuyên sâu 8 nguyên nhân khiến bể nhựa polypropylene (PP) bị biến dạng phồng, nứt rạn hoặc rò rỉ trong vận hành công nghiệp — kèm giải pháp khắc phục và tiêu chuẩn thiết kế, kiểm tra bể PP theo DVS 2205 và ISO 16135.
- 8Nguyên nhân chính
- 0,15mm/m·°C giãn nở PP
- 60°CGiới hạn nhiệt độ PP-H
- DVS 2205 — Chuẩn thiết kế bể PP
Lĩnh vực: Thermoplastic Tank Engineering — PP Vessel Design & Failure Analysis
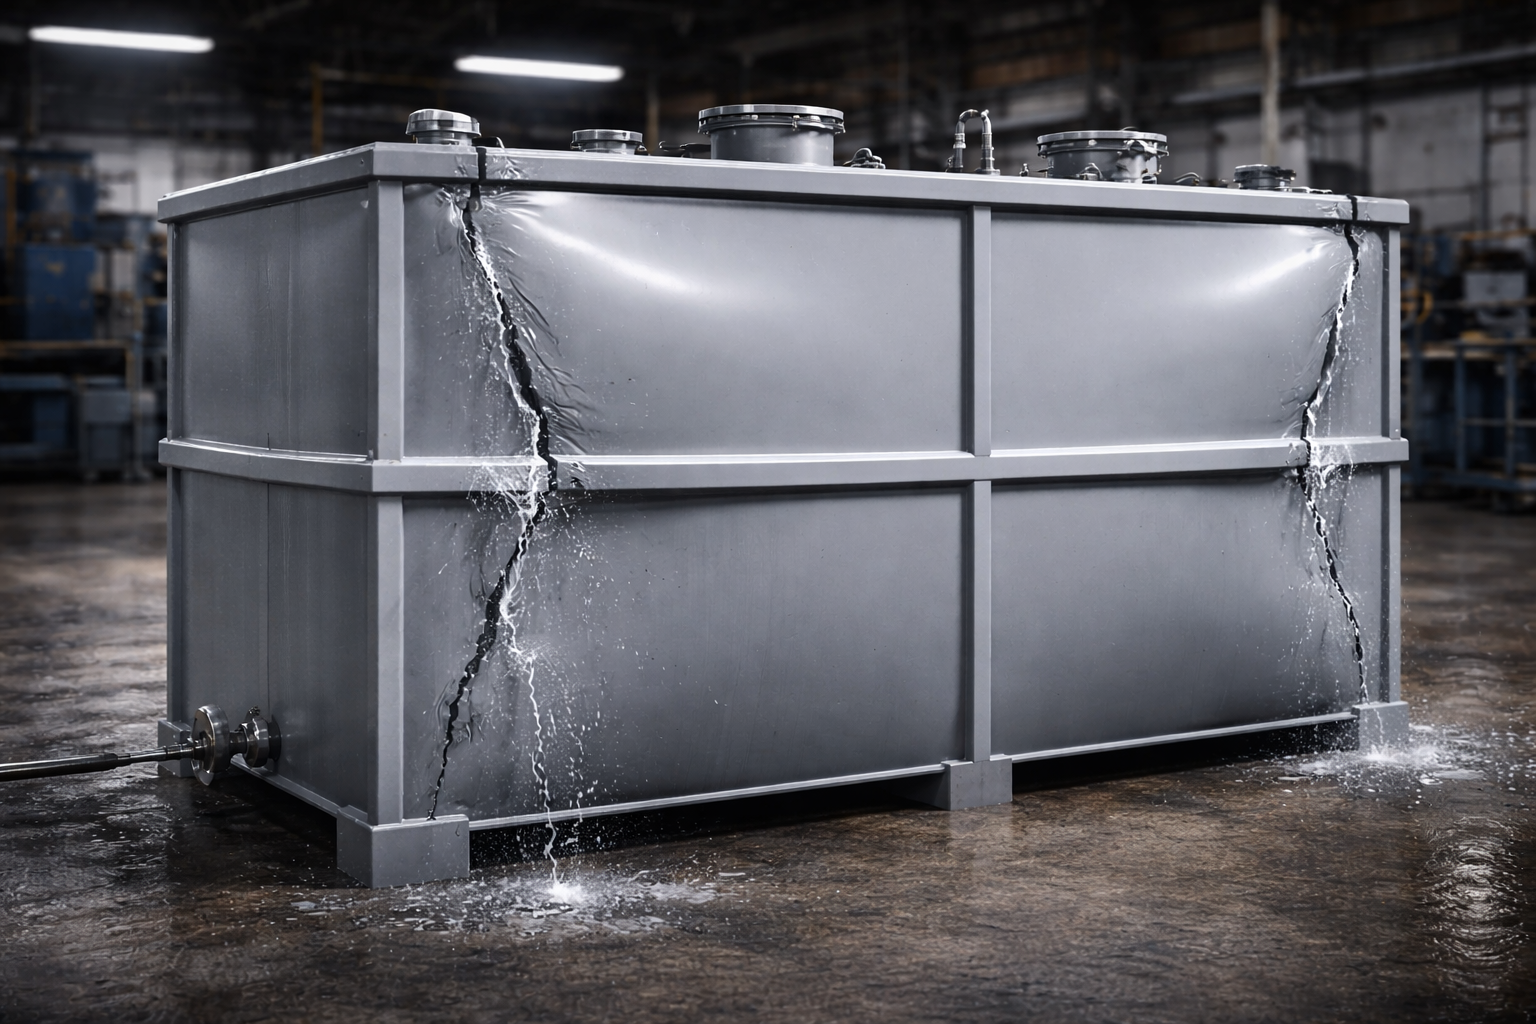
01 Nguyên nhân Hydrostatic Pressure — Phổ biến & Nghiêm trọng nhất
Áp Lực Thủy Tĩnh Vượt Ngưỡng Chịu Lực Thiết Kế Vách Bể
Nứt mối hàn đáy
Tích lũy theo thời gian
Mức độ nguy hiểm:
Cực kỳ nghiêm trọng
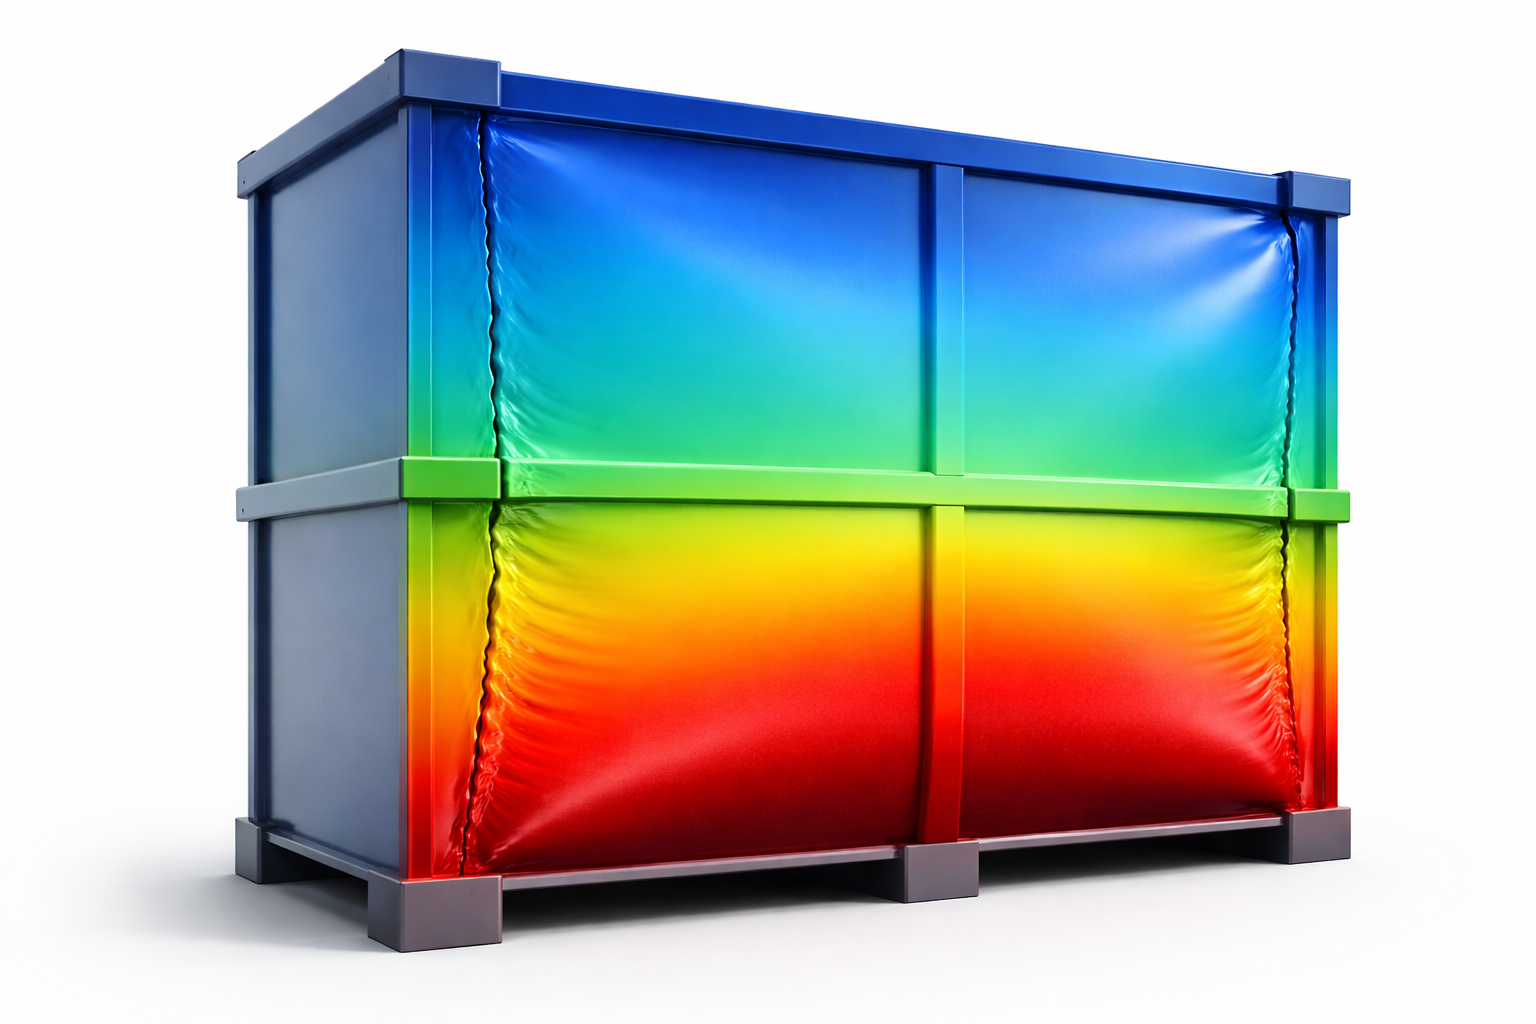
Áp lực thủy tĩnh tác dụng lên vách bể PP tăng tuyến tính theo chiều cao cột chất lỏng. Bể PP tuy kháng ăn mòn xuất sắc nhưng có modulus đàn hồi thấp hơn thép ~200 lần — tấm PP có xu hướng biến dạng dẻo (phồng ra) khi chịu áp lực thủy tĩnh nếu chiều dày vách không được tính toán đúng hoặc không có gân tăng cứng (stiffener rib) đủ. Hiện tượng phồng vách điển hình nhất tại vị trí 1/3 chiều cao bể tính từ đáy — nơi áp lực thủy tĩnh kết hợp với moment uốn cực đại.
P(h) = ρ × g × h — Áp lực tại độ sâu h (Pa)
σ_hoop = P × R / e — Ứng suất vòng (circumferential stress) tấm vách (MPa)
e_min = P × R / (σ_allow × η) — Chiều dày tối thiểu (mm)
σ_allow PP-H = 4,5–6,5 MPa (phụ thuộc nhiệt độ); η = hệ số mối hàn 0,7–0,9
Dấu hiệu nhận biết phồng do áp lực thủy tĩnh
- Vách bể phình ra hình cung rõ rệt ở khoảng 1/3 từ đáy lên, đặc biệt khi bể đầy
- Vết rạn nứt xuất hiện tại mối hàn góc đáy–vách (corner weld) — vị trí ứng suất tập trung cao nhất
- Bể “thở” nhìn thấy được: vách phình ra khi đổ đầy, co lại khi xả cạn
- Rò rỉ nhỏ tại mối hàn đứng (vertical weld) ở vị trí thấp của bể
Bể PP trụ đứng: đường kính D = 1.500mm, chiều cao H = 2.000mm, chứa dung dịch acid (ρ = 1.200 kg/m³). Áp lực tại đáy: P = 1.200 × 9,81 × 2,0 = 23.544 Pa ≈ 0,235 bar. Ứng suất vòng: σ = P×R/e = 23.544 × 750 / (e×10⁶). Để σ ≤ 4,5 MPa (với η = 0,8): e_min = 23.544 × 750 / (4.500.000 × 0,8) = 4,9mm → chọn tấm PP dày 8mm (hệ số an toàn ~1,6). Dùng tấm 6mm là nguyên nhân trực tiếp gây phồng vách sau 6–12 tháng.
02 Nguyên nhân Thermal Expansion — Rất phổ biến
Giãn Nở Nhiệt Bị Cản Trở — Ứng Suất Nhiệt Tích Lũy Trong Vách Bể
Tách mối hàn
Thường xảy ra theo mùa
Mức độ nguy hiểm:
Rất cao
Nhựa PP có hệ số giãn nở nhiệt tuyến tính α = 0,15 mm/(m·°C) — cao gấp 7–8 lần thép. Bể PP đặt cố định trên nền bê tông hoặc bị cố định bởi bu-lông chân đế khi nhiệt độ thay đổi không thể giãn nở tự do. Ứng suất nhiệt này tích lũy theo chu kỳ ngày–đêm và mùa nóng–lạnh, tạo ra ứng suất kéo-nén luân phiên tại các mối hàn góc (corner joints) và điểm cố định — dẫn đến mỏi vật liệu (thermal fatigue) và nứt tách.
ΔL = α × L × ΔT — Ví dụ: bể dài 2m, ΔT = 30°C → ΔL = 9mm mỗi cạnh
σ_thermal = E × α × ΔT — Ứng suất khi giãn nở bị chặn hoàn toàn (MPa)
E_PP(20°C) ≈ 1.200 MPa → σ = 1.200 × 0,00015 × 30 = 5,4 MPa ≈ σ_yield PP!
→ Chỉ ΔT = 30°C đủ gây chảy dẻo cục bộ nếu bể bị cố định cứng hoàn toàn
Giải pháp thiết kế bù giãn nở nhiệt cho bể PP
- Chân đế trượt (sliding base): chân đế bể PP được đặt trên tấm đệm PTFE hoặc bề mặt inox nhẵn, cho phép bể trượt ngang tự do khi giãn nở — giảm 85–95% ứng suất nhiệt tại chân bể
- Bu-lông cố định có khe hở (slotted holes): lỗ bu-lông trên bản đế hình oval thay vì hình tròn, cho phép bể dịch chuyển ±5–10mm mà không tạo ứng suất kéo dọc trục
- Khớp nối mềm (flexible connection) tại đường ống: đường ống đấu nối vào bể PP phải có compensator mềm (bellows hoặc flexible hose) trong vòng 300mm từ mặt bích bể — tránh truyền ứng suất từ đường ống vào vách bể
- Bể hình trụ thay vì hình hộp chữ nhật: thiết kế trụ tròn chịu ứng suất nhiệt tốt hơn bể hộp vì không có góc vuông (điểm tập trung ứng suất) và tự điều chỉnh giãn nở đồng đều theo chu vi
03 Nguyên nhân Weld Quality — Nguồn gốc chính của hầu hết rò rỉ
Chất Lượng Mối Hàn PP Không Đạt — Khuyết Tật Hàn Ẩn
Nứt tại mối hàn
Không phát hiện ngay
Mức độ nguy hiểm:
Rất cao (nguồn gốc 70% sự cố)
Theo thống kê sự cố bể PP tại các nhà máy hóa chất, hơn 70% trường hợp rò rỉ và nứt vỡ bắt nguồn từ khuyết tật mối hàn — không phải từ chính tấm PP. Hàn nhựa nhiệt dẻo (thermoplastic welding) đòi hỏi kiểm soát chính xác nhiệt độ, tốc độ hàn, áp lực que hàn và chuẩn bị bề mặt. Khuyết tật hàn ẩn không phát hiện ngay khi xuất xưởng nhưng lan rộng dần dưới tác động của áp lực thủy tĩnh, chu kỳ nhiệt và tải trọng vận hành.
| Loại khuyết tật hàn | Nguyên nhân kỹ thuật | Biểu hiện thực tế | Phương pháp phát hiện | Mức độ nguy hiểm |
|---|---|---|---|---|
| Cold weld (hàn lạnh) | Nhiệt độ hàn thấp hơn yêu cầu, que hàn không chảy đủ | Mối hàn trắng đục, giòn, dễ bẻ tách tay | Kiểm tra trực quan + bend test | Cực kỳ nguy hiểm |
| Incomplete fusion (không ngấu) | Tốc độ hàn quá nhanh hoặc bề mặt chưa làm sạch | Rò rỉ vi tế sau 3–6 tháng vận hành | Spark test / air pressure test | Nguy hiểm cao |
| Porosity (rỗ khí) | Bề mặt ẩm hoặc dầu mỡ, khí bị kẹt trong mối hàn | Mối hàn có bong bóng nhỏ bề mặt | Kiểm tra trực quan + siêu âm | Trung bình–Cao |
| Undercut (cắt lẹm) | Nhiệt quá cao hoặc góc hàn sai, tấm gốc bị ăn mòn nhiệt | Rãnh lõm dọc mép mối hàn | Kiểm tra trực quan + đo chiều sâu | Trung bình |
| Root crack (nứt chân) | Ứng suất dư khi nguội nhanh, thiếu bead lót | Nứt tóc tại chân mối hàn, không nhìn thấy từ mặt ngoài | Spark test 10–20kV; phá mẫu kiểm tra | Nguy hiểm cao |
| Misalignment (lệch tâm) | Hai tấm PP không cùng mặt phẳng khi ghép hàn | Ứng suất uốn cục bộ tại mối hàn khi có tải | Kiểm tra trực quan + thước kẹp | Trung bình |
DVS 2205 (tiêu chuẩn Đức về bể nhiệt dẻo) quy định: (1) Kiểm tra trực quan 100% mối hàn: bề mặt đều, không undercut, không cold weld; (2) Spark test (kiểm tra điện trường) 10–20kV: phát hiện lỗ rỗng và vết nứt ẩn chưa thấu qua tấm; (3) Thử áp khí hoặc thử áp nước (hydraulic test): bể giữ áp 1,5× áp lực làm việc trong 30 phút — không được có rò rỉ; (4) Bend test mối hàn mẫu: uốn đến 180° không nứt — xác nhận độ ngấu và độ dai mối hàn.
04 Nguyên nhân Under-designed Wall Thickness
Chiều Dày Tấm PP Không Đủ — Tính Toán Kết Cấu Bỏ Qua Creep
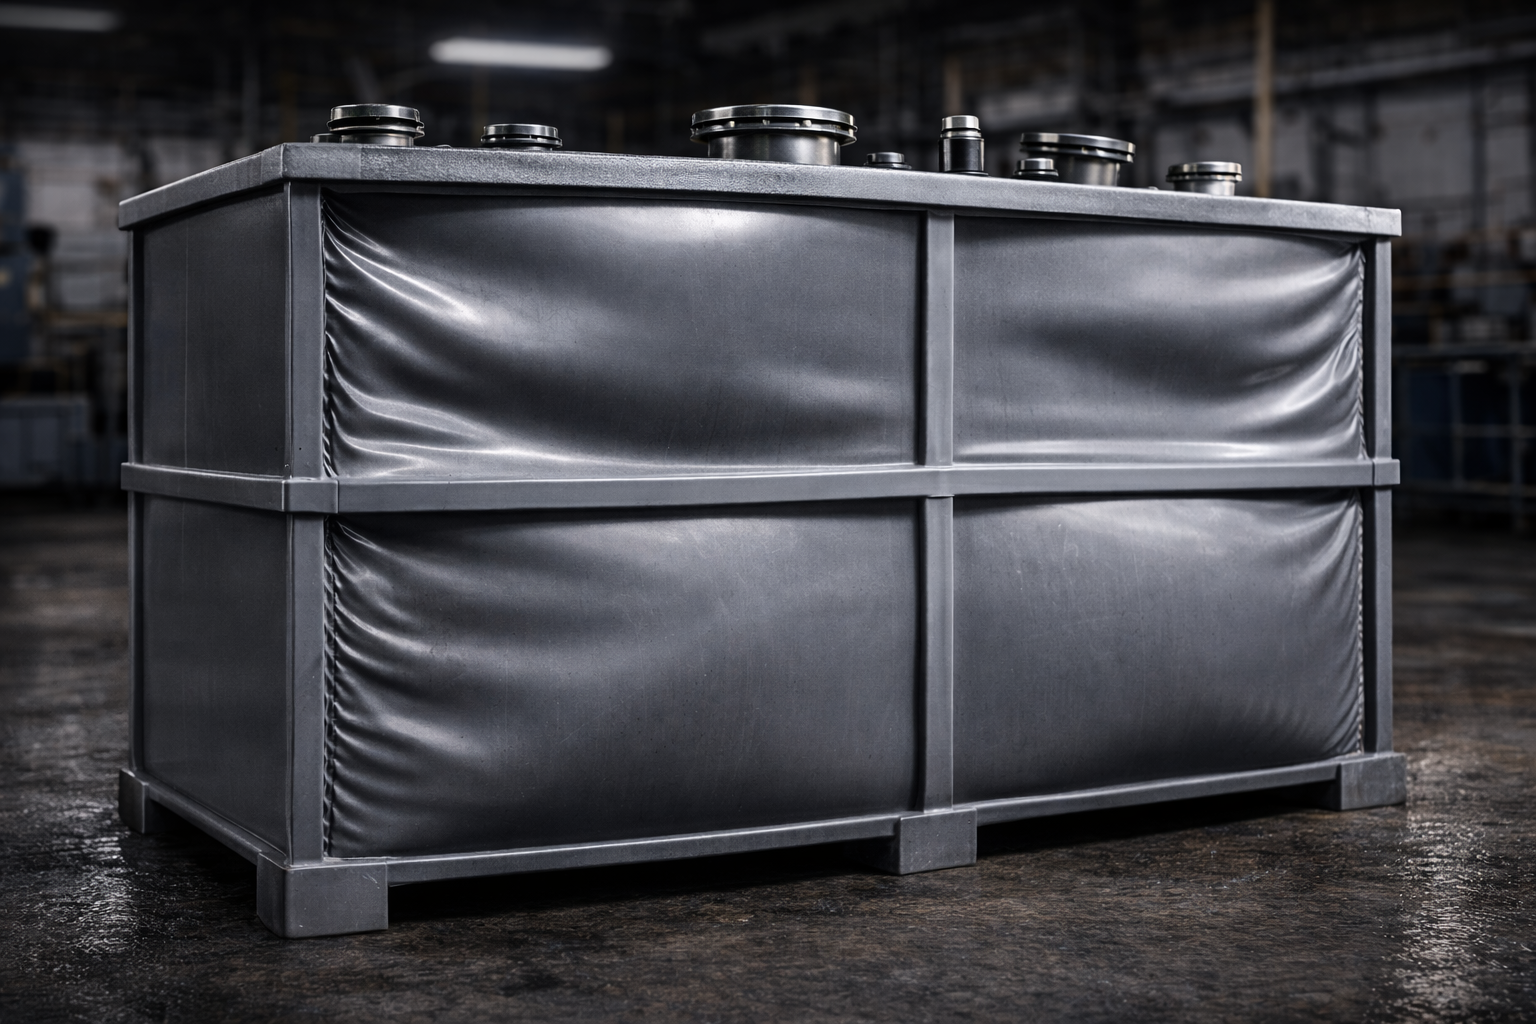
Biến dạng vĩnh viễn
Lỗi thiết kế gốc
Mức độ nguy hiểm:
Cao (lỗi thiết kế)
Sai lầm tính toán chiều dày tấm PP phổ biến nhất là chỉ dùng modulus đàn hồi tức thời (short-term modulus E₀) thay vì modulus từ biến dài hạn (long-term creep modulus E_creep). Ở nhiệt độ 40°C, E_creep sau 10 năm vận hành chỉ còn 30–40% so với E₀ ban đầu. Bể PP thiết kế đúng chuẩn ngắn hạn có thể phồng dần và biến dạng vĩnh viễn theo năm tháng — đặc biệt tại phần vách giữa bể nơi moment uốn do thủy tĩnh cực đại.
Gân tăng cứng PP hàn vào mặt ngoài bể là giải pháp hiệu quả để tăng độ cứng vách mà không cần tăng chiều dày toàn bộ tấm. Gân nằm ngang (horizontal rib) chịu ứng suất vòng từ áp lực thủy tĩnh. Gán đứng (vertical rib) chịu moment uốn dọc. Kích thước gân tiêu chuẩn: chiều cao gân 50–80mm, chiều dày 8–12mm, khoảng cách gân 400–600mm tùy tải thiết kế. Bể PP chứa hóa chất đặc hoặc bể cao trên 2m bắt buộc có gân tăng cứng theo DVS 2205.
05 Nguyên nhân Thermal Softening — Không hồi phục
Nhiệt Độ Vận Hành Vượt Ngưỡng Chịu Nhiệt Của Vật Liệu PP
Không thể phục hồi
PP-H: max 60°C
Mức độ nguy hiểm:
Rất cao — hỏng không hồi phục
PP-H (homopolymer) có nhiệt độ làm việc tối đa liên tục là 60°C. Trên ngưỡng này, chuỗi polymer chuyển sang trạng thái cao su (rubbery state), modulus giảm đột ngột 60–80% và ứng suất từ biến tăng theo hàm mũ. Bể chứa hóa chất nóng (phản ứng tỏa nhiệt, rò rỉ hơi nước nóng từ thiết bị liền kề, phơi nắng trực tiếp) dễ bị phồng toàn bộ vách, biến dạng vĩnh viễn ngay trong vài giờ nếu nhiệt độ vượt ngưỡng.
| Loại vật liệu | Nhiệt độ liên tục tối đa | Nhiệt độ ngắn hạn (< 1h) | Ứng dụng điển hình | Đánh giá bể chứa hóa chất nóng |
|---|---|---|---|---|
| PP-H (Homopolymer) | 60°C | 70°C | Hóa chất nhiệt độ thường đến ấm | Phù hợp ≤ 55°C |
| PP-R (Random Copolymer) | 70°C | 80°C | Ống nước nóng, bể nhẹ tải | Chú ý 60–70°C |
| PP-GF (Glass Fiber 20–30%) | 80°C | 90°C | Bể hóa chất nóng, bể gia nhiệt | Tốt đến 75°C |
| PVDF | 130°C | 145°C | Hóa chất rất nóng, oxy hóa mạnh | Tốt nhất cho T cao |
| FRP (PP liner + GRP) | 90°C (liner PP) | 100°C | Bể lớn công nghiệp, bể tháp | Phụ thuộc liner |
06 Nguyên nhân Chemical Attack — Nguy hiểm ẩn
Tấn Công Hóa Học — Hóa Chất Không Tương Thích Với PP
Phồng bọng nước
Tiến triển âm thầm
Mức độ nguy hiểm:
Cao (âm thầm nguy hiểm)
Mặc dù PP kháng hóa chất xuất sắc với hầu hết acid và kiềm, vẫn tồn tại nhóm hóa chất gây phá hủy PP theo hai cơ chế: (1) Trương nở (swelling) — dung môi hữu cơ thâm nhập vào chuỗi polymer, làm tấm PP phồng lên và mất cơ tính; (2) Environmental Stress Cracking (ESC) — hóa chất tương tác với ứng suất dư trong tấm PP gây nứt tóc lan rộng dù tấm PP bình thường không nứt với cùng hóa chất khi không có ứng suất.
Các hóa chất có thể tấn công PP cần kiểm tra trước
- Dung môi hữu cơ mạnh: toluene, xylene, chlorinated solvents (CH₂Cl₂, CCl₄), aromatic hydrocarbons — gây trương nở và mất cơ tính PP sau 24–72h tiếp xúc
- Chất oxy hóa đặc nồng độ cao: H₂SO₄ đặc (> 80%), HNO₃ đặc, Oleum, H₂O₂ nồng độ cao (> 30%) kết hợp nhiệt độ cao
- Chất tẩy rửa dạng nonionic surfactant tiếp xúc với bề mặt PP có ứng suất dư tại mối hàn — gây ESC điển hình
- Dầu khoáng và dầu bôi trơn: tiếp xúc lâu dài làm giảm độ dai va đập của PP và tăng độ giòn
- Luôn tra bảng tương thích hóa học PP (chemical resistance chart theo ISO/IEC 175) trước khi thiết kế bể — không dựa vào kinh nghiệm cảm tính
ESC tạo ra vết nứt có hình dạng đặc trưng: nhiều vết nứt tóc song song với nhau và vuông góc với hướng ứng suất chính — khác với nứt do quá tải (một vết nứt lớn chéo hoặc zíc zắc). ESC thường bắt đầu tại mối hàn hoặc góc bể nơi ứng suất dư tập trung cao. Khi phát hiện pattern nứt song song dày đặc → kiểm tra ngay thành phần hóa chất trong bể và so sánh với bảng tương thích PP.
07 Nguyên nhân Structural Load
Tải Trọng Bất Cân Xứng & Nền Móng Lún Không Đồng Đều
Méo hình học
Lỗi thi công nền
Mức độ nguy hiểm:
Cao
Bể PP đặt trên nền bê tông không phẳng hoặc nền đất lún không đồng đều sẽ bị uốn cong theo biến dạng của nền — gây ra ứng suất uốn đáy bể không được thiết kế tính toán. Bể PP hình hộp chữ nhật đặc biệt nhạy cảm với lún lệch vì không có khả năng tự phân phối lại tải trọng như bể trụ tròn. Bể chứa hóa chất dăm ba tấn chất lỏng — lún lệch chỉ 5–10mm đủ tạo ứng suất uốn vượt giới hạn tại góc đáy–vách.
- Nền bê tông đặt bể PP phải đảm bảo: độ phẳng ≤ 3mm trên 1m chiều dài, không gờ cứng cục bộ
- Đặt tấm đệm cao su EPDM dày 10–15mm (shore hardness 40–60) giữa đáy bể PP và bề mặt bê tông — phân bổ đều tải trọng và hấp thụ chênh lệch nhỏ
- Bể thể tích lớn (> 5m³) hoặc bể cao lắp đặt ngoài trời: thiết kế vành đỡ đáy (base ring) inox hoặc khung thép galvanized kết cấu, không chỉ đặt thẳng đáy PP lên bê tông
- Tải trọng bơm, máy khuấy, thiết bị đấu nối nặng: gá đỡ độc lập vào kết cấu công trình, không truyền tải vào vách bể PP
08 Nguyên nhân UV & Environmental Degradation
Lão Hóa UV Và Môi Trường — Tấm PP Giòn, Mất Độ Dai
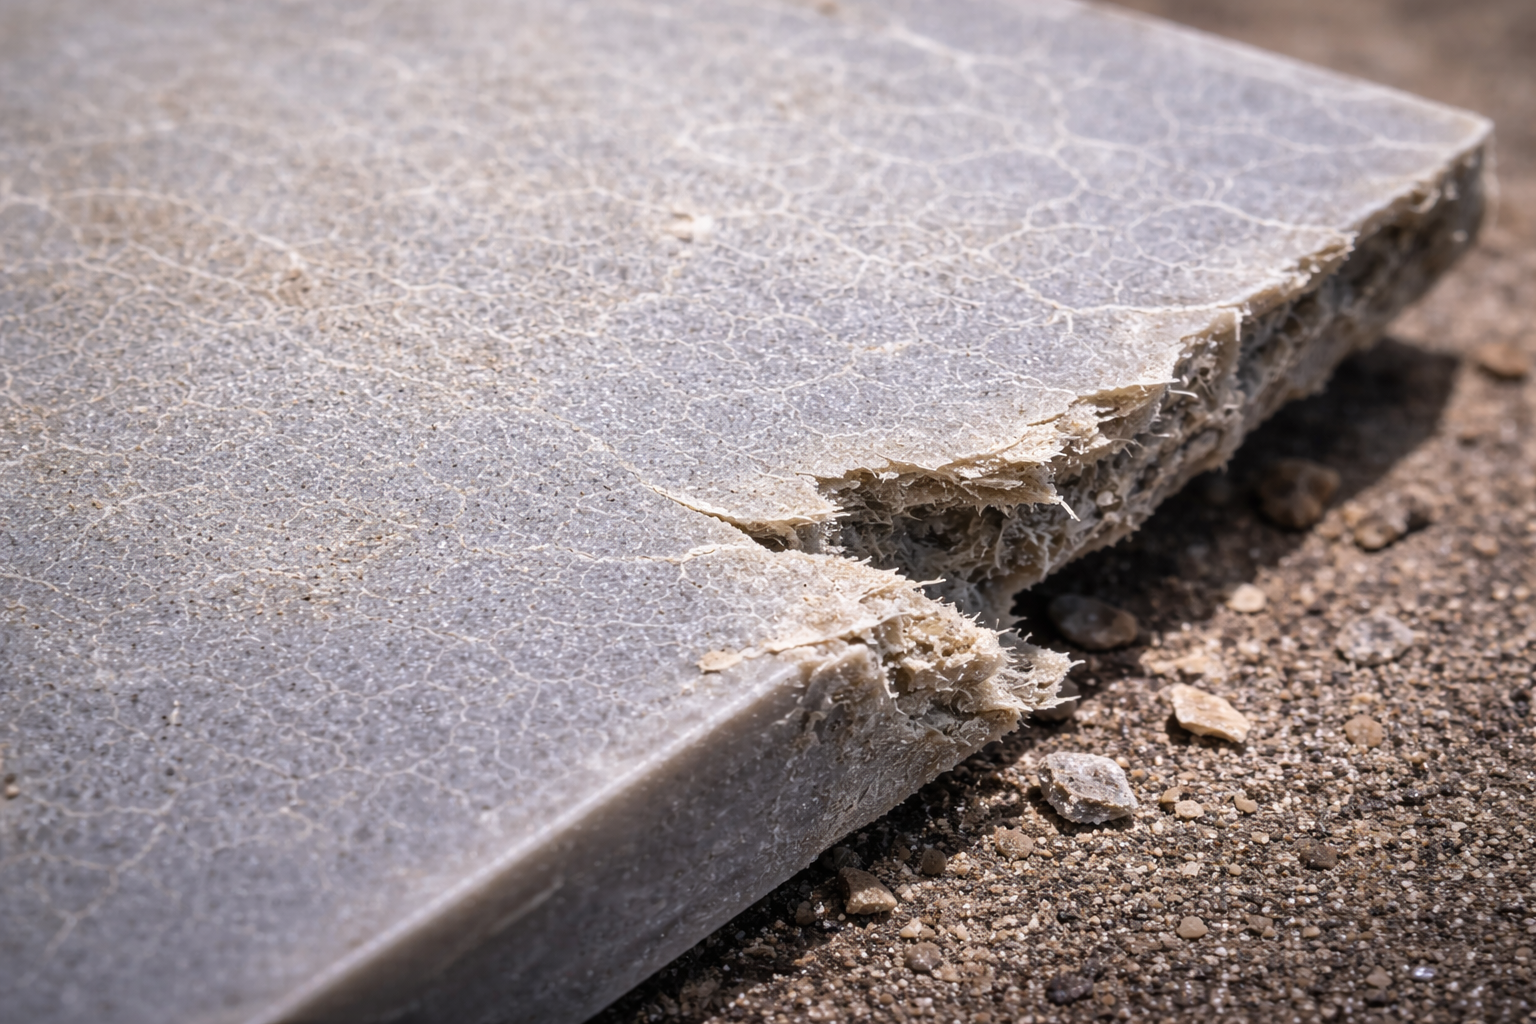
Màu trắng đục
Thường gặp ngoài trời
Mức độ nguy hiểm:
Trung bình–Cao (dài hạn)
PP tiêu chuẩn không pha chất ổn định UV (UV stabilizer) khi phơi nắng trực tiếp sẽ bị oxy hóa quang hóa (photooxidation) — phá vỡ chuỗi polymer tại bề mặt, làm tấm PP trở nên giòn, mất độ dai va đập và xuất hiện vết nứt bề mặt (surface crazing). Sau 2–3 năm phơi nắng không bảo vệ, va đập nhẹ cũng đủ gây vỡ tấm PP lão hóa. Ngoài ra, chu kỳ nóng-lạnh hàng ngày (thermal cycling) ngoài trời tạo ra mỏi nhiệt bề mặt — ứng suất kéo và nén luân phiên làm nứt lớp bề mặt.
- Bể PP lắp ngoài trời: yêu cầu tấm PP có pha carbon black 2–3% (PP-black) hoặc chất ổn định HALS (Hindered Amine Light Stabilizer) — kéo dài tuổi thọ UV từ 2–3 năm lên 10–15 năm
- Sơn bảo vệ UV (epoxy hoặc polyurethane UV-resistant) lên bề mặt ngoài bể PP — kinh tế hơn nhưng cần sơn lại mỗi 3–5 năm
- Lắp mái che hoặc vách che nắng cho bể PP ngoài trời — giải pháp hiệu quả nhất về chi phí
- Kiểm tra hàng năm bằng cách dùng búa nhựa gõ nhẹ vào vách bể — âm thanh đanh giòn (khác với âm thanh tối trầm bình thường) là dấu hiệu PP đã giòn do lão hóa UV
Quy Trình Kiểm Tra & Phân Loại Mức Độ Hư Hỏng Bể PP
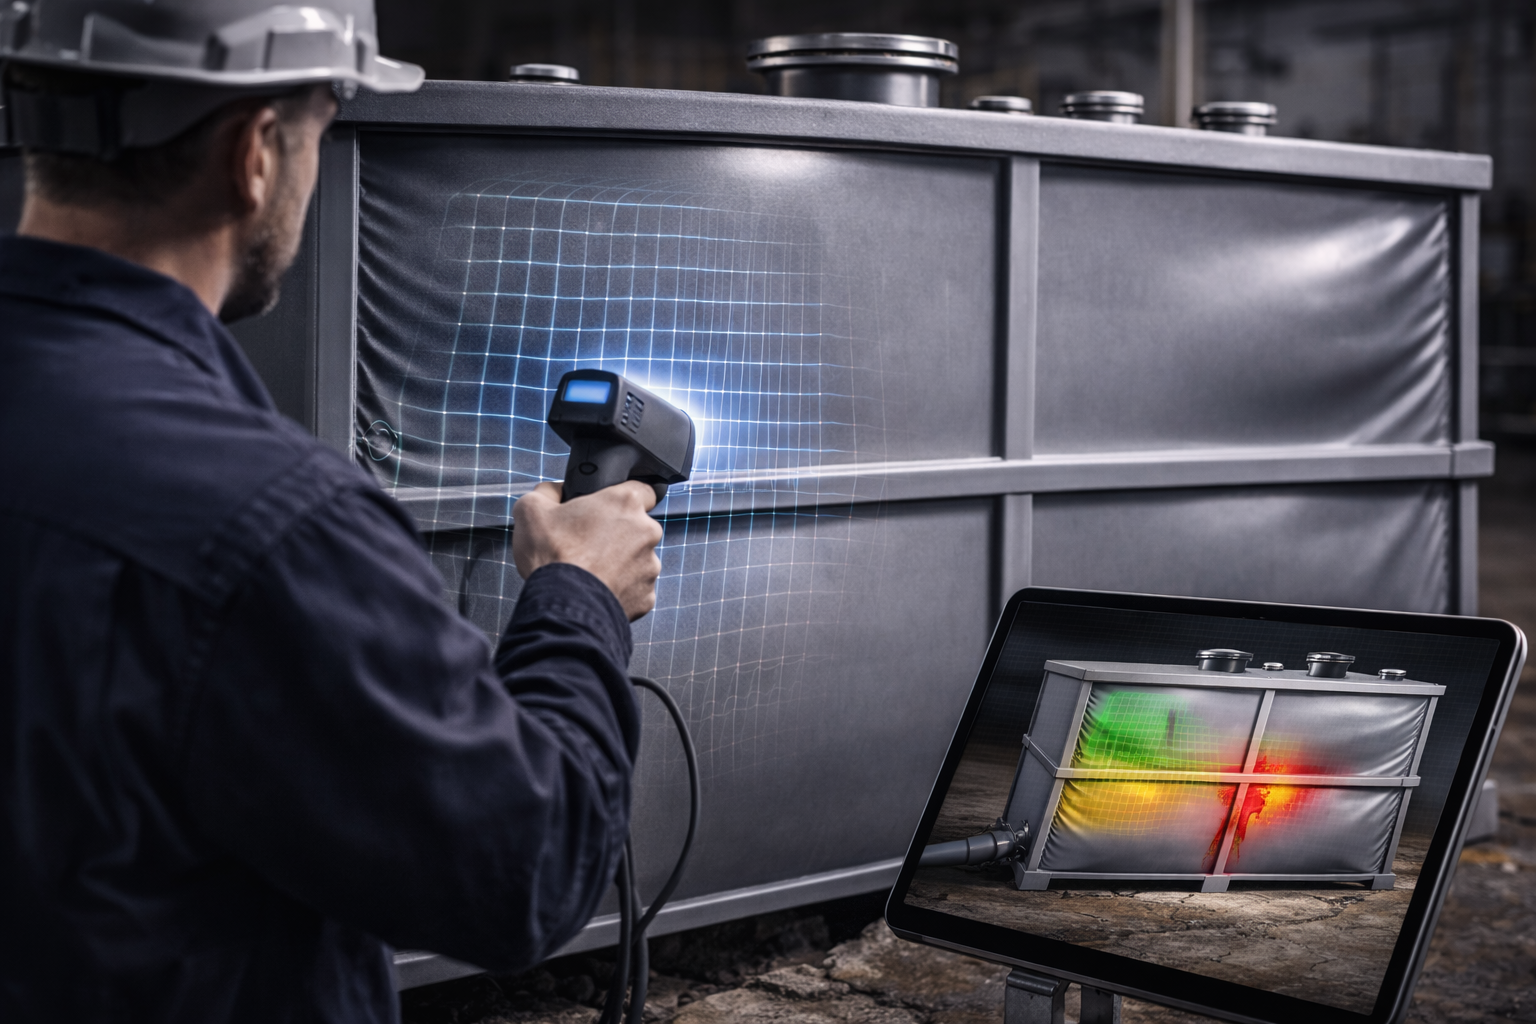
Khi phát hiện bể PP có dấu hiệu phồng hoặc nứt, cần kiểm tra hệ thống theo 4 cấp độ từ đơn giản đến phức tạp để xác định mức độ và nguyên nhân chính xác trước khi quyết định biện pháp xử lý.
| Cấp kiểm tra | Phương pháp | Thiết bị cần thiết | Đánh giá kết quả | Quyết định |
|---|---|---|---|---|
| Cấp 1 — Trực quan | Kiểm tra mắt thường toàn bộ bề mặt bể, mối hàn, góc bể, chân đế | Đèn pin, kính lúp, thước thẳng 1m | Ghi nhận: vị trí phồng, màu sắc đổi, vết nứt tóc, đốm trắng đục | Nếu nhìn thấy nứt → ngay lập tức Cấp 2 |
| Cấp 2 — Đo biến dạng | Đo độ phồng bằng thước thẳng dài 1–2m áp vào vách bể, đo khe hở lớn nhất | Thước thẳng 2m, thước kẹp, ni-vô thủy | δ ≤ 5mm/1m: Theo dõi; δ = 5–15mm: Cần gia cố; δ > 15mm: Không vận hành | δ > 15mm hoặc tốc độ phồng tăng: dừng ngay |
| Cấp 3 — Thử rò rỉ | Spark test 10–20kV dọc toàn bộ mối hàn; hoặc thử áp khí 0,05–0,1 bar | Máy spark test PP (10–20kV output) | Spark test: phóng điện = có lỗ rỗng hoặc vết nứt. Áp khí: bọt sà phòng = rò | Hàn vá ngay nếu phát hiện điểm rò |
| Cấp 4 — Đo chiều dày | Đo chiều dày tấm PP bằng máy siêu âm tại các vị trí nghi ngờ | Ultrasonic thickness gauge (UTG) | So sánh với chiều dày thiết kế ban đầu — giảm > 15% là nguy hiểm | Mất chiều dày > 20%: thay tấm hoặc dán gia cố |
| Cấp 5 — Thử tải | Thử áp nước (hydrostatic test) 1,3–1,5× mực chất lỏng thiết kế, giữ 30 phút | Bơm nước, đồng hồ áp, thiết bị đo biến dạng | Không rò, không tăng biến dạng trong 30 phút = đạt | Kết quả đạt: đưa vào vận hành bình thường |
Các tình huống bắt buộc dừng vận hành và xả cạn bể PP: (1) Biến dạng phồng > 20mm trên chiều dài 1m vách; (2) Vết nứt thấu tấm nhìn thấy dù chỉ 1–2mm; (3) Rò rỉ nhỏ giọt liên tục tại mối hàn hoặc thân bể; (4) Tiếng rắc creak bất thường khi bể đầy; (5) Bể nghiêng lệch so với ban đầu trên 5mm/m chiều cao; (6) Màu sắc tấm PP đổi vàng, nâu hoặc trắng đục tại một vùng tập trung.
Giải Pháp Khắc Phục Theo Mức Độ Hư Hỏng
Hư hỏng nhẹ — δ < 5mm
Gia cố gân tăng cứng bên ngoài + giảm mức chứa tạm thời
Hàn gân PP nằm ngang (horizontal stiffener) vào mặt ngoài vách bể tại vị trí phồng. Giảm mức chứa xuống 70–80% dung tích thiết kế trong khi chờ gia cố hoàn chỉnh. Đây là biện pháp kinh tế nhất cho bể có phồng vách nhỏ do thiếu gân tăng cứng ban đầu.
Mối hàn rò rỉ
Hàn vá (repair welding) đúng kỹ thuật DVS 2205
Mài bỏ hoàn toàn vùng mối hàn hỏng đến tấm PP gốc sạch, chuẩn bị bề mặt (làm sạch isopropanol, gia nhiệt sấy khô), hàn lại bằng máy hàn đùn (extrusion welder) với que hàn cùng chủng loại PP. Kiểm tra lại bằng spark test sau khi nguội. Không được hàn đè lên mối hàn cũ hỏng mà không mài bỏ trước.
Phồng vừa — 5–20mm
Gia cố tấm PP bổ sung (overlay plate) hàn dán toàn diện
Dán tấm PP gia cường dày 8–12mm lên vùng vách bị phồng, hàn toàn bộ chu vi tấm gia cường vào vách bể gốc bằng hàn đùn. Kết hợp lắp thêm gân tăng cứng. Kiểm tra toàn bộ sau gia cố bằng thử áp. Phương pháp này tăng chiều dày hiệu dụng mà không cần thay toàn bộ tấm.
Biến dạng lớn — > 20mm hoặc nứt thấu tấm
Thay thế tấm vách bị hư hỏng (panel replacement)
Cắt bỏ toàn bộ tấm vách bị hư hỏng, thay tấm PP mới đúng chiều dày thiết kế và thực hiện mối hàn giáp mép (butt weld) tiêu chuẩn DVS. Kiểm tra toàn bộ mối hàn mới bằng spark test + thử áp lực đầy đủ trước khi đưa vào vận hành. Cơ hội để nâng cấp chiều dày tấm hoặc chuyển sang PP-GF nếu điều kiện vận hành thay đổi.
Hư hỏng toàn diện hoặc lỗi thiết kế gốc
Thay thế bể mới với thiết kế tính toán đầy đủ theo DVS 2205
Khi bể bị phồng nhiều vị trí, mối hàn rò rỉ nhiều điểm, hoặc bể đã vận hành quá thọ kỳ thiết kế (thường 10–15 năm) — thay bể mới là giải pháp kinh tế hơn cộng dồn nhiều lần sửa chữa. Bể mới cần được thiết kế tính toán đầy đủ: chiều dày tấm theo creep dài hạn, gân tăng cứng, thử áp trước xuất xưởng và chứng chỉ kiểm tra chất lượng hàn.
Checklist Thiết Kế Bể PP Chuẩn Kỹ Thuật — Phòng Ngừa Từ Gốc
Nên làm khi chế tạo & lắp đặt bể PP
- Hàn bằng máy hàn đùn (extrusion welder) có kiểm soát nhiệt độ tự động cho mối hàn chịu lực
- Sấy khô bề mặt PP (60–80°C trong 20 phút) trước khi hàn nếu có độ ẩm
- Chuẩn bị bề mặt: làm sạch isopropanol, không dùng acetone (acetone tấn công PP)
- Dùng que hàn PP cùng loại và cùng nhà sản xuất với tấm PP vách bể
- Hàn hai lớp (double pass weld) cho mối hàn chịu áp lực thủy tĩnh
- Spark test 100% mối hàn sau khi hoàn thành chế tạo
- Lắp bể trên nền phẳng với tấm đệm cao su 10–15mm
- Kết nối ống mềm (flexible connection) tại mọi điểm đấu nối đường ống vào bể
Không nên làm — Lỗi phổ biến gây phồng nứt
- Hàn bằng máy hàn khí nóng cầm tay cho mối hàn chịu lực chính của bể — kiểm soát nhiệt kém
- Hàn khi bề mặt PP còn ướt hoặc lạnh (< 15°C)
- Dùng que hàn PP-R cho bể làm từ tấm PP-H hoặc ngược lại
- Hàn đè lên vùng mối hàn cũ bị lỗi mà không mài bỏ hoàn toàn
- Hàn mối nối đường ống trực tiếp vào vách bể mà không có đệm giảm ứng suất
- Cố định bể PP cứng nhắc vào công trình mà không cho phép giãn nở nhiệt
- Chứa hóa chất vượt 95% dung tích — thiếu không gian giãn nở nhiệt
- Bỏ qua spark test và thử áp trước khi đưa vào vận hành
Câu Hỏi Thường Gặp
Bể PP nhà máy của bạn đang có dấu hiệu phồng hoặc nứt?
Đội ngũ kỹ sư của chúng tôi cung cấp dịch vụ kiểm tra, đánh giá và khắc phục bể nhựa PP toàn diện theo tiêu chuẩn DVS 2205 — từ hàn vá, gia cố gân đến thiết kế và chế tạo bể mới thay thế.
Kết Luận
Hiện tượng bể nhựa PP bị phồng và nứt là kết quả của một hoặc nhiều nguyên nhân kỹ thuật tích lũy — không phải do vật liệu PP xấu. Tám nguyên nhân được phân tích đều có cơ chế rõ ràng và giải pháp phòng ngừa cụ thể: tính toán chiều dày tấm đúng chuẩn DVS 2205, thiết kế gán tăng cứng đầy đủ, bù giãn nở nhiệt, kiểm soát chất lượng mối hàn và kiểm tra định kỳ là năm trụ cột quyết định tuổi thọ bể PP công nghiệp.
Đầu tư thiết kế đúng ngay từ đầu — kể cả việc thuê kỹ sư tính toán kiểm tra lại thiết kế nếu cần — luôn rẻ hơn nhiều lần so với tổng chi phí sửa chữa sự cố, xử lý hóa chất tràn đổ và downtime sản xuất gây ra bởi bể PP phồng nứt hỏng trong quá trình vận hành.
