
- 7Nguyên nhân chính
- 0,15mm/m·°C
- 800+MPa
- ISO 15494 / DVS 2210
- L/D≤ 30 : 1
01. Nguyên nhân Thermal Expansion — Phổ biến nhất
Giãn Nở Nhiệt Tự Do Không Được Bù Đắp
Mức độ ảnh hưởng:
Nghiêm trọng nhất
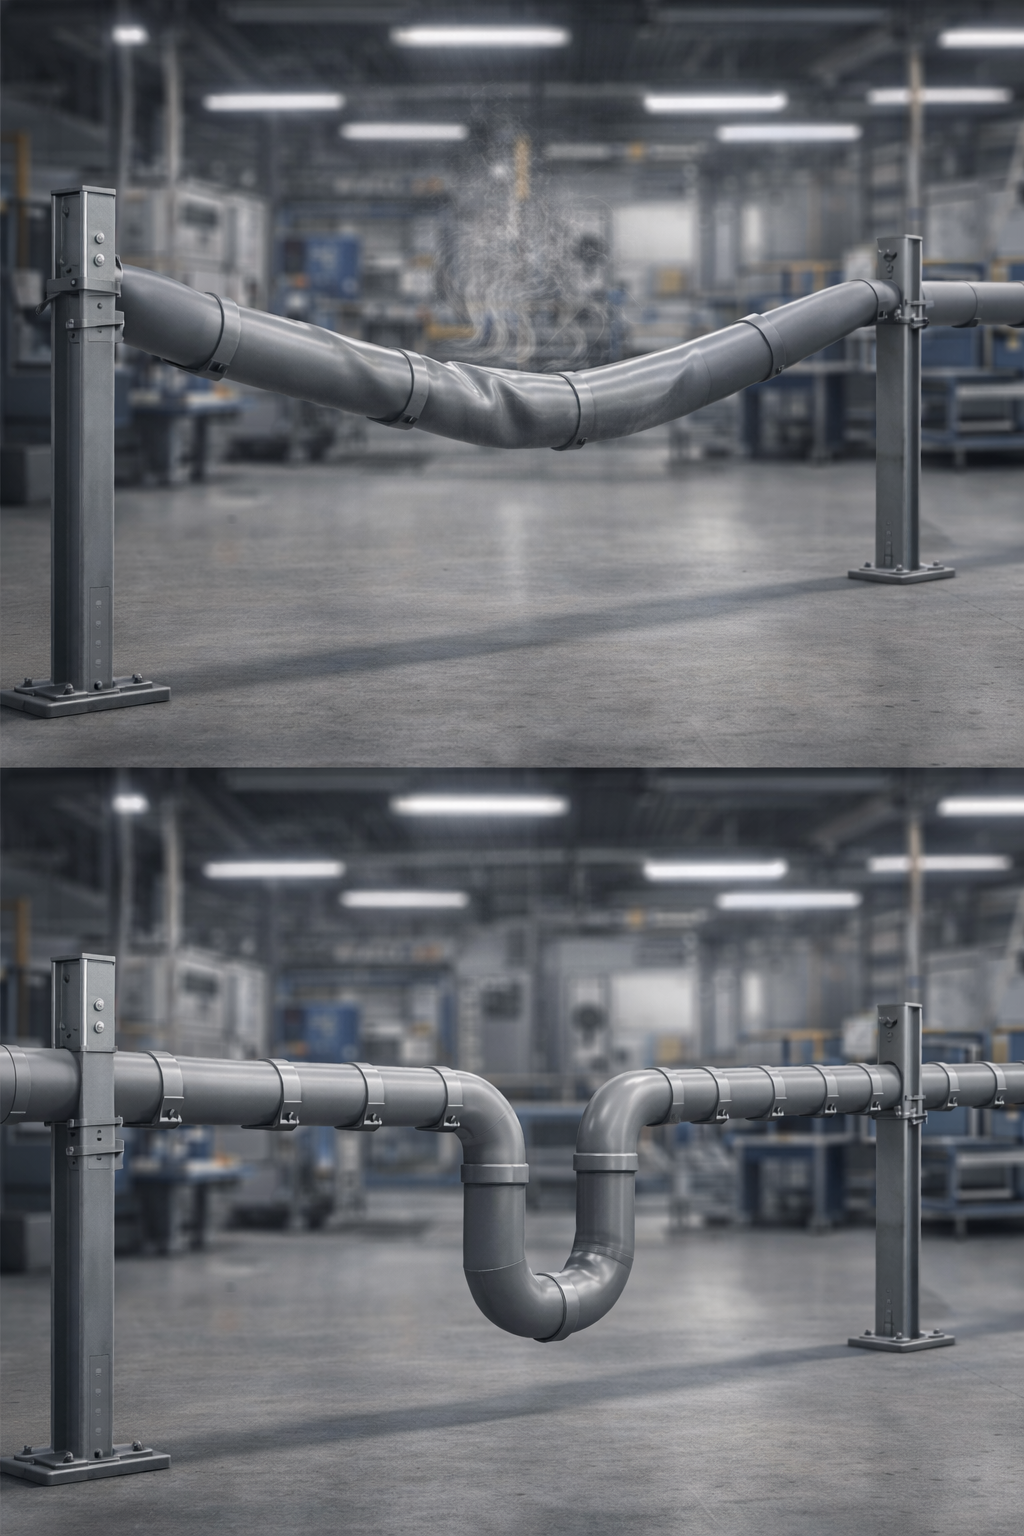
Đây là nguyên nhân phổ biến và nghiêm trọng nhất khiến ống PP bị cong võng. Polypropylene có hệ số giãn nở nhiệt tuyến tính (α) cao hơn thép không gỉ khoảng 7–8 lần — đây là đặc tính vật liệu cố hữu không thể thay đổi. Khi nhiệt độ môi chất hoặc môi trường thay đổi, đoạn ống PP dài sẽ giãn ra hoặc co lại đáng kể. Nếu hai đầu ống bị cố định (fixed support) mà không có biện pháp bù giãn nở, lực dọc trục nén (compressive axial force) tích lũy sẽ đẩy ống phình ngang ra — tạo thành vòng cung (buckling), đặc biệt ở đoạn giữa hai gá đỡ.
ΔL = α × L × ΔT — Độ giãn dài (mm)
Trong đó:
α = 0,15 mm/(m·°C) — Hệ số giãn nở PP-H (ISO 15494)
L = Chiều dài đoạn ống (m)
ΔT = T_vận hành − T_lắp đặt (°C)
Ví dụ: L = 10m, ΔT = 40°C → ΔL = 0,15 × 10 × 40 = 60mm (6cm giãn nở!)
Biện pháp bù giãn nở nhiệt tiêu chuẩn
- Khớp nối giãn nở (expansion joint / bellows): lắp đặt mỗi 6–10m ống thẳng. Loại PP bellows hấp thụ 50–100mm giãn nở dọc trục và 5–15mm lệch ngang
- Vòng bù giãn nở (expansion loop): uốn ống thành chữ U hoặc chữ Z có chiều dài nhánh bù đủ lớn — tính chiều dài nhánh bù tối thiểu theo công thức L_loop = √(3 × D × ΔL) với D là đường kính ống
- Giá đỡ dẫn hướng (guide support): cho phép ống chuyển động dọc trục tự do nhưng hạn chế chuyển động ngang — đặt mỗi 2–3 khoảng nhịp để kiểm soát hướng giãn nở về phía bellows hoặc loop
- Điểm cố định (anchor point): phân chia hệ ống thành các đoạn giãn nở độc lập — đặt tại giữa hai bellows/loop liên tiếp để điều phối hướng giãn nở có kiểm soát
Đường ống PP dẫn khí nóng từ lò đốt (nhiệt độ 45°C) lắp đặt vào mùa đông (15°C) — ΔT = 30°C. Đoạn ống 8m thẳng sẽ giãn 36mm (gần 4cm) khi vận hành. Nếu cả hai đầu hàn cứng vào tháp và thiết bị, lực nén dọc trục sẽ uốn ống thành hình cung rõ ràng chỉ sau vài tuần vận hành.
02 Nguyên nhân Pipe Span — Gá đỡ không đủ
Khoảng Cách Gá Đỡ (Pipe Span) Vượt Giới Hạn Cho Phép
Mức độ ảnh hưởng:
Rất cao
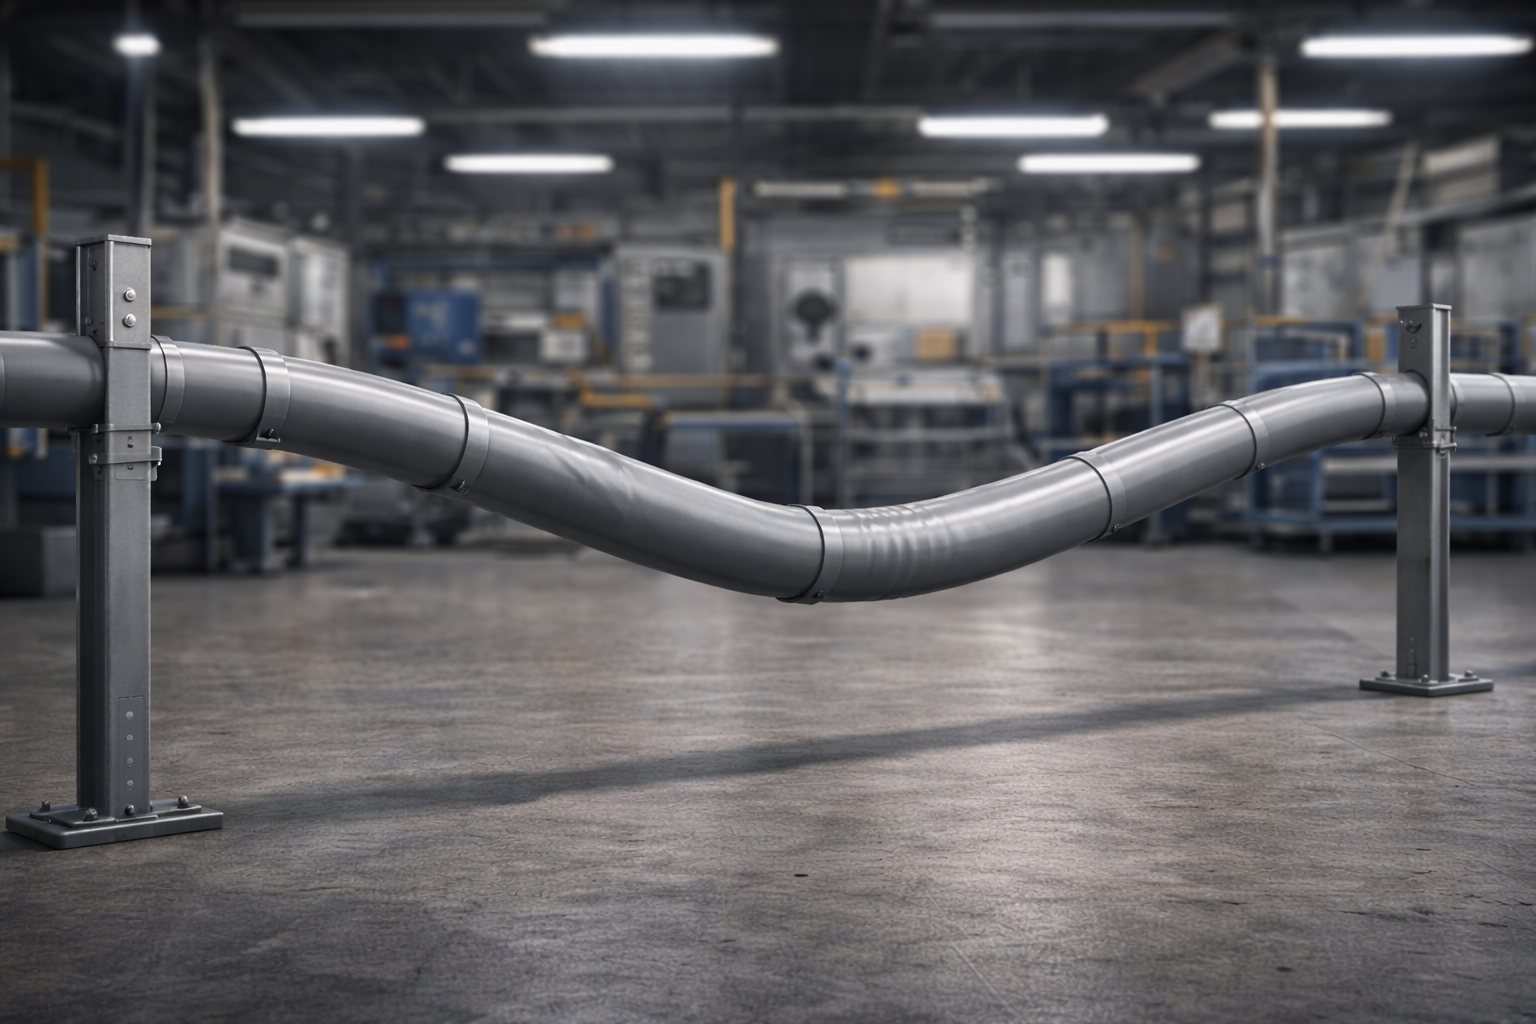
Khoảng cách gá đỡ (pipe span) là khoảng cách giữa hai điểm đỡ liên tiếp trên đường ống nằm ngang. Với ống nhựa PP, khoảng cách này bị giới hạn chặt chẽ hơn nhiều so với ống thép vì hai lý do: (1) Modulus đàn hồi uốn (flexural modulus) của PP thấp hơn thép ~200 lần — ống PP dẻo hơn nhiều; (2) Modulus đàn hồi của PP giảm mạnh theo nhiệt độ — ở 60°C chỉ còn 50–60% giá trị tại 20°C, làm ống dễ võng hơn đáng kể khi nhiệt độ tăng.
Công thức tính độ võng tối đa ống PP nằm ngang
δ_max = 5 × w × L⁴ / (384 × E × I) — Độ võng tối đa (mm)
Trong đó:
w = tổng tải trọng phân bố (trọng lượng ống + chất lỏng + cách nhiệt) [N/m]
L = khoảng cách gá đỡ (m)
E = modulus đàn hồi PP tại nhiệt độ vận hành (MPa) — giảm mạnh theo T
I = moment quán tính tiết diện ống = π(D⁴ – d⁴)/64 (mm⁴)
Giới hạn: δ_max ≤ L/100 (0,5–1% khoảng nhịp) theo ISO 15494
E_PP tại 20°C ≈ 1.200–1.400 MPa. Tại 40°C giảm còn 700–900 MPa (khoảng 60% ban đầu). Tại 60°C chỉ còn 400–600 MPa (khoảng 40% ban đầu). Do đó, khoảng cách gá đỡ tính cho ống nước lạnh không thể áp dụng cho ống dẫn chất lỏng nóng hoặc khí nóng — phải tính lại với E tương ứng nhiệt độ vận hành thực tế.
03 Nguyên nhân Point Load
Tải Trọng Tập Trung Cục Bộ Không Được Tính Toán
Mức độ ảnh hưởng:
Cao
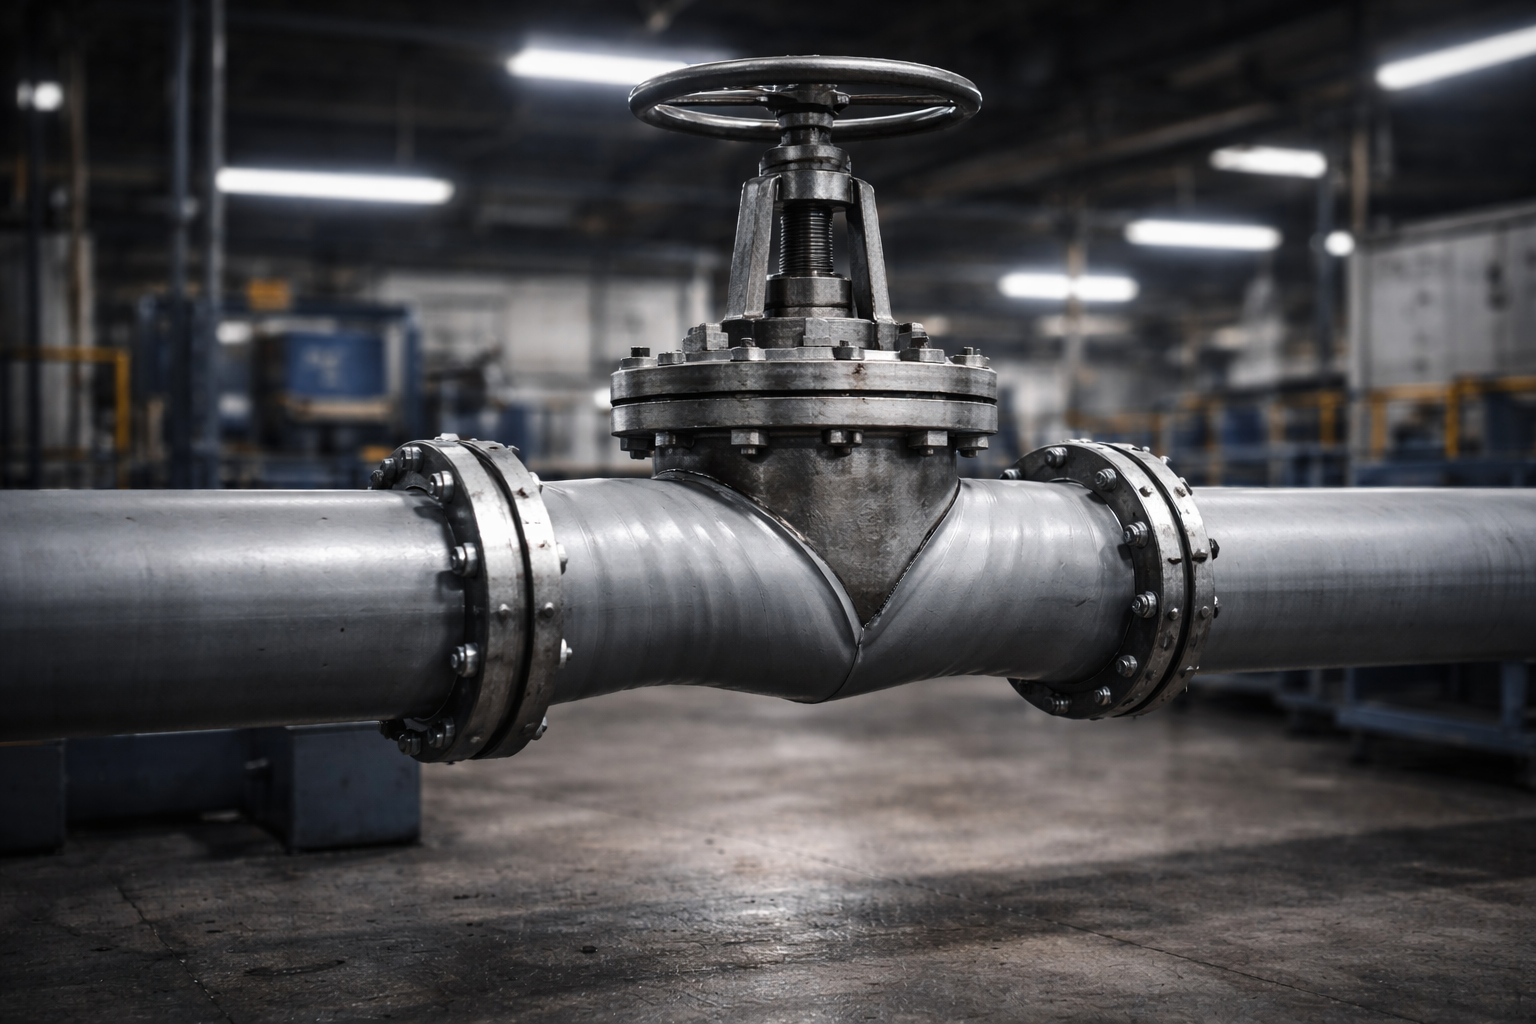
Van công nghiệp (valve), đồng hồ đo, khớp nối và các nhánh rẽ (tee branch) thường có khối lượng đáng kể — từ 2kg đến trên 20kg tùy loại và kích thước. Khi các thiết bị này lắp trực tiếp trên thân ống PP mà không có gá đỡ riêng, chúng tạo ra tải trọng tập trung (point load) làm tăng ứng suất cục bộ tại vị trí đó lên 2–3 lần so với tải phân bố đều. Hậu quả: ống bị oằn xuống rõ rệt ngay tại vị trí van hoặc nhánh, đặc biệt khi nhiệt độ cao làm giảm độ cứng vật liệu.
- Van PP DN50 trở lên: bắt buộc lắp gá đỡ van độc lập, không dựa tải trọng van vào thân ống
- Nhánh rẽ tee DN ≥ 1/3 đường kính ống chính: lắp gá đỡ nhánh trong vòng 150–200mm từ điểm rẽ
- Đồng hồ lưu lượng (flow meter) dạng flange: gá đỡ hai đầu flanges để chịu hoàn toàn trọng lượng thiết bị
- Bộ lọc Y-strainer và sight glass: gá đỡ riêng ngay tại vị trí lắp đặt, không phụ thuộc ống dẫn
04 Nguyên nhân Temperature Exceedance
Nhiệt Độ Vận Hành Vượt Ngưỡng Thiết Kế Ống PP
Mức độ ảnh hưởng:
Rất cao (không hồi phục)
Ống nhựa PP tiêu chuẩn có nhiệt độ làm việc tối đa 60°C (PP-H homopolymer) đến 80°C (PP-GF gia cường sợi thủy tinh). Khi nhiệt độ vượt ngưỡng này, polypropylene chuyển từ trạng thái tinh thể (crystalline) sang trạng thái mềm dẻo (rubbery) — modulus đàn hồi sụt giảm đột ngột và ống biến dạng vĩnh viễn dưới tác dụng tải trọng chính bản thân. Đây là dạng biến dạng không thể phục hồi — ống cong sau khi nhiệt độ hạ xuống vẫn giữ nguyên hình dạng cong.
Đường ống PP dẫn dung dịch hóa chất nóng sau máy bơm nhiệt (60–70°C), hoặc ống dẫn khí thải từ thiết bị sấy/lò nung. Khi nhiệt độ vượt 60°C, cần chuyển sang ống PP-GF (glass fiber reinforced PP) hoặc sử dụng ống vật liệu PVDF/FRP cho đoạn đó. Việc tiếp tục dùng ống PP tiêu chuẩn vượt ngưỡng nhiệt độ không chỉ gây cong võng mà còn rút ngắn tuổi thọ ống xuống còn 20–30% so với thiết kế.
05 Nguyên nhân Wall Thickness / SDR Ratio
Chọn Sai Cấp Áp Lực (PN) Và Tỷ Lệ SDR Không Phù Hợp
Mức độ ảnh hưởng:
Cao
SDR (Standard Dimension Ratio) = D_ngoài / e_thành ống là thông số quyết định độ cứng kết cấu và khả năng chịu áp của ống PP. SDR càng nhỏ → thành ống càng dày → ống cứng hơn, chịu võng tốt hơn nhưng nặng hơn và đắt hơn. Việc chọn ống có SDR quá lớn (thành mỏng) để tiết kiệm chi phí là nguyên nhân phổ biến gây võng ống — đặc biệt nghiêm trọng khi đường kính ống lớn (DN ≥ 100mm), khoảng nhịp dài hoặc nhiệt độ cao.
PN = (2 × σ_MRS) / (SDR − 1) — Áp suất danh định (bar)
e = D / SDR — Chiều dày thành ống (mm)
I ∝ e³ — Moment quán tính tăng theo lũy thừa bậc 3 của chiều dày!
Tăng thành ống 25% (giảm SDR 1 cấp) → tăng I lên ~2× → độ võng giảm 50%
| SDR | PN (bar) tại 20°C | PN (bar) tại 60°C | Chiều dày e (DN50) | Khả năng chống võng | Ứng dụng điển hình |
|---|---|---|---|---|---|
| SDR 7,4 | PN 20 | PN 10 | 6,9 mm | Tốt nhất | Áp lực cao, hóa chất nóng |
| SDR 11 | PN 10 | PN 5 | 4,6 mm | Tốt | Phổ biến nhất công nghiệp |
| SDR 17 | PN 6 | PN 3 | 3,0 mm | Trung bình | Thoát nước, lưu chất áp thấp nguội |
| SDR 26 | PN 4 | PN 2 | 2,0 mm | Kém — dễ võng | Chỉ phù hợp dẫn khí áp thấp, nhiệt độ thường |
| SDR 33 | PN 3 | PN 1,6 | 1,5 mm | Rất dễ võng | Không khuyến nghị nằm ngang nhịp dài |
06 Nguyên nhân Creep Behavior
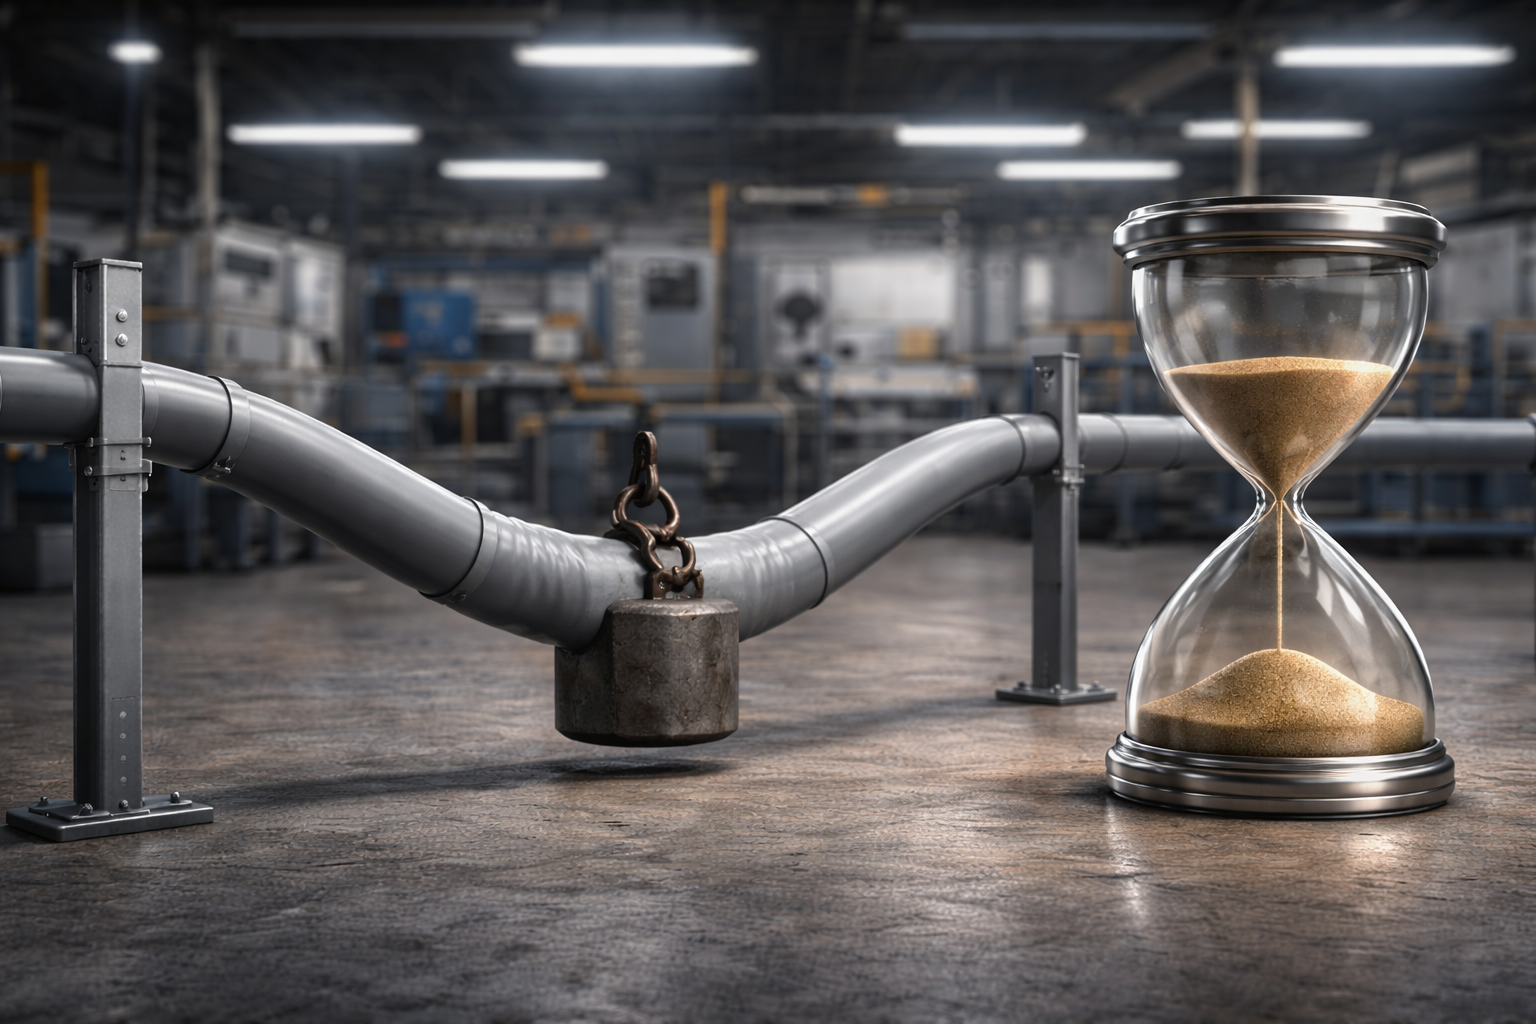
Từ Biến (Creep) — Biến Dạng Tích Lũy Dài Hạn
Mức độ ảnh hưởng:
Cao (dài hạn)
Từ biến (creep) là hiện tượng đặc trưng của vật liệu polymer — dưới tác dụng của tải trọng duy trì không đổi theo thời gian, vật liệu PP tiếp tục biến dạng chậm dù ứng suất không tăng thêm. Ống PP chịu tải trọng trọng lực liên tục (trọng lượng bản thân + chất lỏng/khí bên trong) sẽ võng dần theo thời gian — đặc biệt rõ rệt ở nhiệt độ trên 40°C khi creep modulus giảm nhanh hơn nhiều so với nhiệt độ thường.
Biến dạng từ biến tăng nhanh trong 500–2.000 giờ đầu, sau đó chậm dần và dần ổn định (nếu tải trọng trong giới hạn an toàn). Tuy nhiên ở nhiệt độ > 50°C, từ biến tiếp tục tăng không ổn định và tích lũy đáng kể sau 5–10 năm. Điều này giải thích tại sao hệ thống đường ống PP trông bình thường khi mới lắp nhưng cong võng rõ ràng sau 1–2 năm vận hành — đây là creep tích lũy, không phải do thay đổi điều kiện vận hành.
Biện pháp hạn chế ảnh hưởng creep
- Giảm khoảng cách gá đỡ xuống 70–80% giá trị tính toán ngắn hạn khi ống vận hành liên tục trên 40°C
- Sử dụng đường đặc trưng từ biến dài hạn (long-term creep curves) từ nhà sản xuất ống PP thay vì chỉ dùng modulus đàn hồi tức thời E₀
- Thiết kế khoảng nhịp với hệ số an toàn dài hạn: L_thực tế ≤ 0,75 × L_tính toán (hệ số an toàn creep = 1,3–1,5)
- Kiểm tra và điều chỉnh lại các gá đỡ sau 6–12 tháng vận hành đầu tiên để bù cho biến dạng creep ban đầu
07 Nguyên nhân Installation Error
Lắp Đặt Sai — Ứng Suất Dư & Tải Lệch Từ Ban Đầu
Mức độ ảnh hưởng:
Trung bình (nguyên phát)
Sai lỗi thi công lắp đặt tuy không phải nguyên nhân gây cong võng nghiêm trọng nhất về mặt độ lớn, nhưng lại là nguyên nhân “gieo mầm” cho tất cả các cơ chế hỏng hóc khác. Ống bị ép ghép cưỡng bức (forced assembly) khi hai đầu không thẳng hàng sẽ mang ứng suất uốn dư (residual bending stress) ngay từ khi lắp. Ứng suất này cộng thêm với tải trọng vận hành có thể vượt giới hạn chảy cục bộ và tạo vùng hỏng mỏi (fatigue zone) tại mối hàn.
- Kiểm tra độ thẳng hàng (alignment) hai đầu ống trước khi hàn bằng thước thẳng và thước ni-vô — lệch tâm cho phép tối đa 1,5mm/m chiều dài ống
- Không dùng lực ép để kéo hai đầu ống lại gần nhau khi hàn — nếu không đạt alignment tự nhiên phải điều chỉnh lại vị trí gá đỡ hoặc cắt bù
- Gá đỡ ống nằm ngang trên cùng mặt phẳng (sử dụng dây thủy dây/laser level) — gá đỡ cao thấp không đều gây uốn ống thành đường gãy khúc sau khi hàn xong
- Để ống nguội hoàn toàn về nhiệt độ môi trường trước khi xiết chặt gá đỡ — gá đỡ ống khi đang nóng (sau khi hàn) giữ ống ở trạng thái giãn nở, tạo ứng suất nén khi ống co lại về nhiệt độ thường
Thợ lắp đặt thường xiết chặt tất cả gá đỡ ngay trong ngày lắp khi nhiệt độ ban ngày cao. Đến đêm hoặc mùa đông ống co lại, các gá đỡ cứng “ghìm” ống lại gây ứng suất kéo dọc trục tại mối hàn. Chu kỳ ngày-đêm lặp đi lặp lại tích lũy mỏi tại mối hàn sau 6–18 tháng. Giải pháp: ít nhất 40% số gá đỡ phải là loại dẫn hướng (guide support) cho phép ống trượt dọc trục tự do, chỉ 15–20% là gá đỡ cố định (anchor).
Bảng Khoảng Cách Gá Đỡ Chuẩn Cho Ống PP Nằm Ngang
Bảng dưới đây cung cấp khoảng cách gá đỡ tối đa khuyến nghị cho ống PP-H (SDR 11) nằm ngang dẫn chất lỏng (đầy ống), tính tại độ võng cho phép δ ≤ L/200. Lưu ý: giảm 25–30% khoảng cách này khi nhiệt độ vận hành > 40°C.
| DN ống (mm) | Khoảng cách gá đỡ tại 20°C (m) | Khoảng cách tại 40°C (m) | Khoảng cách tại 60°C (m) | Tại điểm van/thiết bị nặng | Tại mối hàn (trong 200mm) |
|---|---|---|---|---|---|
| DN 20 | 0,8 – 1,0 | 0,6 – 0,8 | 0,5 – 0,6 | Gá đỡ trong 100mm | Bắt buộc gá đỡ |
| DN 25 | 0,9 – 1,2 | 0,7 – 0,9 | 0,5 – 0,7 | Gá đỡ trong 120mm | Bắt buộc gá đỡ |
| DN 32 | 1,0 – 1,3 | 0,8 – 1,0 | 0,6 – 0,8 | Gá đỡ trong 150mm | Bắt buộc gá đỡ |
| DN 40 | 1,1 – 1,5 | 0,9 – 1,2 | 0,7 – 0,9 | Gá đỡ trong 150mm | Bắt buộc gá đỡ |
| DN 50 | 1,2 – 1,6 | 1,0 – 1,3 | 0,8 – 1,0 | Gá đỡ riêng van | Bắt buộc gá đỡ |
| DN 63 | 1,4 – 1,8 | 1,1 – 1,5 | 0,9 – 1,2 | Gá đỡ riêng van | Bắt buộc gá đỡ |
| DN 75 | 1,6 – 2,0 | 1,3 – 1,7 | 1,0 – 1,4 | Gá đỡ riêng thiết bị | Bắt buộc gá đỡ |
| DN 90 | 1,8 – 2,2 | 1,4 – 1,8 | 1,1 – 1,5 | Gá đỡ riêng thiết bị | Bắt buộc gá đỡ |
| DN 110 | 1,9 – 2,4 | 1,5 – 2,0 | 1,2 – 1,6 | Bắt buộc gá đỡ riêng | Bắt buộc gá đỡ |
| DN 160 | 2,2 – 2,7 | 1,7 – 2,2 | 1,4 – 1,8 | Bắt buộc gá đỡ riêng | Bắt buộc gá đỡ |
| DN 200 | 2,4 – 3,0 | 1,9 – 2,4 | 1,5 – 2,0 | Bắt buộc gá đỡ riêng | Bắt buộc gá đỡ |
Ống dẫn khí (không chứa chất lỏng): tăng khoảng cách gá đỡ thêm 20–30% vì trọng lượng riêng khí thấp hơn lỏng nhiều. Ống có cách nhiệt (insulation jacket): giảm khoảng cách 15% do tăng tải trọng phân bố. Ống dẫn slurry hoặc bùn: giảm khoảng cách 20–25% do khối lượng riêng lưu chất cao hơn nước. Ống PP lắp trong môi trường rung động (gần bơm, máy nén): lắp thêm gá đỡ chống rung (vibration damper) — khoảng cách giảm 30%.
Giải Pháp Khắc Phục Ống PP Đã Bị Cong Võng
Khi phát hiện ống PP bị cong võng, cần đánh giá mức độ biến dạng và nguyên nhân gốc rễ trước khi quyết định biện pháp khắc phục. Không phải mọi trường hợp đều cần thay ống hoàn toàn.
Đánh giá
Đo lường và phân loại mức độ biến dạng
Dùng thước thẳng hoặc dây căng đo độ võng (δ). Nếu δ ≤ L/100 (dưới 1% khoảng nhịp) và không có vết nứt tại mối hàn: có thể khắc phục bằng tăng cường gá đỡ. Nếu δ > L/50 hoặc phát hiện vết nứt bạch tuộc (crazing) tại mặt ngoài đỉnh cong — bắt buộc thay đoạn ống đó.
Ngắn hạn
Bổ sung gá đỡ trung gian tại điểm võng lớn nhất
Lắp gá đỡ thêm tại vị trí giữa nhịp (mid-span support) giúp giảm ngay tải trọng uốn. Sử dụng gá đỡ dạng yên ngựa (saddle support) bọc cao su đệm để tránh ứng suất tập trung trên thân ống PP. Không xiết quá chặt — ống cần tự do dịch chuyển nhiệt dọc trục.
Dài hạn
Lắp khớp nối giãn nở (expansion joint) và bố trí lại điểm cố định
Nếu nguyên nhân là giãn nở nhiệt: cắt đoạn ống cứng, hàn bổ sung expansion bellows PP hoặc tạo expansion loop. Phân bố lại anchor point và guide support theo bản vẽ tính toán mới — đây là giải pháp triệt để nhất, chi phí vừa phải, không cần thay toàn bộ hệ thống.
Triệt để
Thay thế đoạn ống bị biến dạng vĩnh viễn
Ống PP đã cong vĩnh viễn (do vượt nhiệt độ hoặc creep quá mức) không thể nắn thẳng lại — polypropylene không có khả năng phục hồi sau biến dạng dẻo. Cắt bỏ đoạn hư hỏng và thay bằng ống mới đúng SDR và cấp nhiệt độ. Đồng thời nâng cấp hệ thống gá đỡ theo bảng khoảng cách chuẩn.
Phòng ngừa
Cập nhật bản vẽ as-built và quy trình kiểm tra định kỳ
Lập bản vẽ gá đỡ as-built ghi rõ vị trí, loại và chức năng từng gá đỡ. Thiết lập quy trình kiểm tra độ võng bằng mắt (visual inspection) mỗi 3 tháng và kiểm tra bằng thước đo mỗi năm — phát hiện xu hướng võng tích lũy trước khi đạt ngưỡng nguy hiểm.
Nên & Không Nên Khi Lắp Đặt Hệ Thống Ống PP
Nên làm — Best Practice
- Tính toán giãn nở nhiệt ΔL trước khi lắp đặt — dùng công thức α × L × ΔT
- Lắp expansion joint hoặc expansion loop mỗi 6–10m ống nằm ngang dẫn lưu chất nóng
- Tuân thủ bảng khoảng cách gá đỡ theo DN ống và nhiệt độ vận hành
- Sử dụng gá đỡ dạng “guide” (dẫn hướng) cho ≥ 40% số điểm đỡ — cho phép trượt dọc trục
- Lắp gá đỡ riêng cho mỗi van, thiết bị đo lường và mối nối có trọng lượng đáng kể
- Dùng đệm cao su (rubber lining) giữa vòng kẹp kim loại và bề mặt ống PP
- Kiểm tra độ thẳng hàng trước khi hàn — lệch tâm ≤ 1,5mm/m
- Để ống nguội về nhiệt độ môi trường trước khi xiết chặt gá đỡ cuối cùng
- Chọn SDR phù hợp với nhiệt độ vận hành thực tế — không chỉ dựa vào áp suất
Không nên làm — Common Mistakes
- Áp dụng khoảng cách gá đỡ của ống thép cho ống PP — PP mềm hơn thép 200 lần
- Hàn cố định cả hai đầu đoạn ống dài mà không có bộ bù giãn nở
- Xiết chặt gá đỡ cứng (rigid clamp) cho tất cả điểm đỡ — làm ống không giãn nở được
- Dùng ống PP tiêu chuẩn (PP-H) cho hệ thống có nhiệt độ vượt 60°C
- Chọn SDR cao (thành mỏng) để giảm chi phí — đây là sai lầm tốn kém hơn về lâu dài
- Dùng vòng kẹp kim loại không có đệm trực tiếp tiếp xúc bề mặt ống PP
- Bỏ qua gá đỡ cho van và thiết bị nặng lắp trực tiếp trên ống
- Ép cưỡng bức hai đầu ống không thẳng hàng để hàn — gây ứng suất dư ngay từ đầu
- Nắn thẳng ống PP đã bị cong bằng nhiệt cục bộ tại hiện trường — làm yếu vật liệu
Lịch Kiểm Tra & Bảo Trì Hệ Thống Đường Ống PP
Câu Hỏi Thường Gặp
Cần tư vấn kỹ thuật về hệ thống đường ống PP của nhà máy?
Đội ngũ kỹ sư của chúng tôi hỗ trợ kiểm tra, tính toán lại khoảng cách gá đỡ, thiết kế hệ thống bù giãn nở và thi công khắc phục sự cố ống PP — cam kết tuân thủ ISO 15494 và DVS 2210.
Kết Luận
Hiện tượng ống nhựa PP bị cong võng không phải do chất lượng ống kém mà gần như luôn là hệ quả của một hoặc nhiều lỗi thiết kế và thi công cụ thể: không bù giãn nở nhiệt, khoảng cách gá đỡ vượt giới hạn, chọn sai SDR hoặc vận hành vượt ngưỡng nhiệt độ. Mỗi nguyên nhân có cơ chế vật lý và giải pháp khắc phục riêng biệt — việc chẩn đoán đúng nguyên nhân gốc rễ là bước quyết định hiệu quả của giải pháp sửa chữa.
Đầu tư đúng từ giai đoạn thiết kế — tính toán giãn nở nhiệt, bố trí gá đỡ đúng loại và đúng khoảng cách, chọn SDR phù hợp với nhiệt độ thực tế — luôn rẻ hơn nhiều so với chi phí sửa chữa, downtime sản xuất và rủi ro rò rỉ hóa chất khi ống bị hỏng trong quá trình vận hành.
