
Trong toàn bộ chuỗi thiết bị của một nhà máy mạ điện hóa — từ bể mạ, thiết bị chỉnh lưu, hệ thống cấp thoát nước đến dây chuyền pha chế hóa chất — tháp xử lý khí thải (gas scrubber tower) là hạng mục đầu tư thường xuyên bị cân nhắc “liệu có thực sự cần thiết không” hoặc bị tối giản hóa để tiết kiệm chi phí xây dựng ban đầu. Đây là một trong những sai lầm kỹ thuật — kinh tế nghiêm trọng nhất trong thiết kế cơ sở mạ điện.
Thực tế vận hành ngành mạ điện hóa tại Việt Nam và quốc tế cho thấy: không có bất kỳ công đoạn mạ nào — dù là mạ axit, mạ kiềm, mạ xyanua hay mạ hóa học (electroless plating) — vận hành trong điều kiện thương mại mà không phát sinh khí thải độc hại ở nồng độ vượt ngưỡng an toàn sức khỏe và tiêu chuẩn phát thải môi trường. Bản chất điện hóa và hóa học của quá trình mạ — dòng điện phân, phản ứng điện cực, phân hủy chất điện ly, bốc hơi dung dịch — tất yếu tạo ra khí thải mà không có giải pháp kỹ thuật nào ngoài hệ thống thu gom và xử lý có kiểm soát có thể kiểm soát được.
Bài viết này phân tích toàn diện từ cơ chế sinh khí thải trong từng công đoạn mạ, đặc tính độc học và ngưỡng nguy hiểm của từng chất ô nhiễm, hậu quả pháp lý và kinh tế của vận hành không có hệ thống xử lý đúng chuẩn, đến nguyên tắc thiết kế hệ thống tháp hấp thụ PP phù hợp với đặc thù ngành mạ điện hóa — cung cấp cơ sở kỹ thuật toàn diện để mọi nhà đầu tư ra quyết định đúng đắn.
1. Đặc Thù Ngành Mạ Điện Hóa — Tại Sao Đây Là Ngành Phát Sinh Khí Thải Phức Tạp Nhất?
1.1. Bản chất điện hóa học của quá trình mạ — Nguồn gốc không thể tránh khỏi của khí thải
Quá trình mạ điện hóa về bản chất là phân giải điện hóa (electrolysis) — dòng điện một chiều thúc đẩy các phản ứng oxy hóa — khử tại bề mặt anode và cathode trong dung dịch điện ly (electrolyte). Chính các phản ứng điện hóa này là nguồn gốc trực tiếp và không thể tránh khỏi của khí thải tại bể mạ:
Phản ứng điện phân nước tại cathode (khử nước):
2H₂O + 2e⁻ → H₂↑ + 2OH⁻
Khí hydro (H₂) thoát ra liên tục tại cathode trong hầu hết quá trình mạ kiềm và axit. Tuy H₂ không độc nhưng tạo ra bọt khí mang theo mù dung dịch (electrolyte mist/aerosol) — kéo theo acid, kiềm, xyanua, kim loại nặng hòa tan từ bề mặt bọt khí lên không khí xưởng mạ.
Phản ứng điện phân nước tại anode (oxy hóa nước):
2H₂O → O₂↑ + 4H⁺ + 4e⁻
Khí oxy (O₂) thoát ra tại anode, đồng thời tạo thêm H⁺ cục bộ — giảm pH tại vùng anode → tăng hóa hơi acid từ bề mặt bể mạ axit.
Phản ứng điện phân trực tiếp các anion trong dung dịch:
Trong bể mạ xyanua (cyanide plating), CN⁻ bị oxy hóa một phần tại anode theo phản ứng phức tạp, một phần tạo thành HCN khí:
CN⁻ + H₂O + 2e⁻ → [phức chất] → HCN↑ (trong điều kiện pH thấp cục bộ)
2CN⁻ + 2OH⁻ → 2CNO⁻ + H₂↑ (oxy hóa kiềm)
Phản ứng tại anode trong bể mạ crom (chromic acid plating):
2CrO₄²⁻ + 2H⁺ → Cr₂O₇²⁻ → tạo mù acid chromic
Hóa hơi và aerosol hóa tự nhiên (non-electrolytic evaporation):
Ngay cả khi không có dòng điện, dung dịch bể mạ ở nhiệt độ vận hành (thường 40–70°C cho nhiều loại bể) liên tục bay hơi tạo ra nồng độ hơi acid và kiềm cao hơn nồng độ cân bằng ở 25°C theo phương trình áp suất hơi Antoine. Với HCl, áp suất hơi tại 50°C cao gấp 3–4 lần tại 25°C — tức là nồng độ hơi HCl trên bề mặt bể mạ axit clohydric 50°C cao gấp 3–4 lần so với cùng nồng độ dung dịch ở nhiệt độ phòng.
1.2. Đa dạng hóa chất và phức tạp hóa khí thải — Thách thức đặc thù ngành mạ
Không như nhiều ngành công nghiệp khác phát sinh một hoặc hai loại khí thải chính, nhà máy mạ điện hóa đa dạng dòng sản phẩm thường vận hành đồng thời nhiều loại bể mạ khác nhau — mỗi loại phát sinh hỗn hợp khí thải đặc trưng riêng biệt:
Bể tẩy gỉ và tẩy dầu mỡ (Pre-treatment — Pickling và Degreasing):
Đây thường là công đoạn phát sinh khí thải tải trọng cao nhất trong toàn bộ nhà máy mạ:
- Tẩy gỉ bằng HCl (Hydrochloric Acid Pickling): HCl 10–20%, nhiệt độ 25–50°C. Phản ứng Fe + 2HCl → FeCl₂ + H₂↑ tạo bọt khí H₂ liên tục → aerosol HCl nồng độ cao. Nồng độ HCl trong không khí tại bề mặt bể không có hút khí có thể đạt 50–200 mg/m³ — vượt ngưỡng TWA-TLV (5 mg/m³) từ 10–40 lần.
- Tẩy gỉ bằng H₂SO₄ (Sulfuric Acid Pickling): H₂SO₄ 10–25%, nhiệt độ 50–80°C. H₂SO₄ ít bay hơi hơn HCl nhưng SO₃ và mù acid sulfuric tạo ra từ nhiệt độ cao là tác nhân gây kích ứng đường hô hấp nghiêm trọng.
- Tẩy gỉ bằng HF (Hydrofluoric Acid Pickling) — đặc biệt phổ biến trong mạ nhôm và titan: HF có áp suất hơi cực cao và độc tính cực mạnh (IDLH = 30 mg/m³, thấp hơn HCl 2–3 lần). Đây là loại acid nguy hiểm nhất trong ngành mạ.
- Tẩy dầu kiềm (Alkaline Degreasing): NaOH 3–10% + chất hoạt động bề mặt, nhiệt độ 60–80°C. Tạo hơi NaOH và mù kiềm — kích ứng mắt và đường hô hấp trên.
Bể mạ kẽm (Zinc Plating) — Phổ biến nhất ngành mạ điện Việt Nam:
- Mạ kẽm acid (acid zinc plating): ZnSO₄ hoặc ZnCl₂, pH 4–6, 25–35°C. Hơi acid kẽm sulfate và chloride thoát ra; tốc độ bốc hơi thấp nhưng diện tích bể lớn → tải khí thải đáng kể.
- Mạ kẽm kiềm không xyanua (alkaline non-cyanide zinc): NaOH 100–150 g/L, nhiệt độ 25–35°C. Hơi NaOH và mù kiềm.
- Mạ kẽm xyanua (cyanide zinc plating): NaOH 75–90 g/L + NaCN 20–30 g/L, pH > 12. HCN là mối nguy chết người nếu pH giảm xuống < 10 khi có sự cố hoặc pha nhầm hóa chất.
Bể mạ niken (Nickel Plating — Watts Bath):
NiSO₄ 250–300 g/L + NiCl₂ 45–60 g/L + H₃BO₃ 30–40 g/L, pH 3,5–4,5, nhiệt độ 45–65°C. Phát sinh:
- Hơi acid (H₂SO₄ loãng, HCl) từ muối niken phân ly
- Mù niken (nickel aerosol, Ni²⁺): Nickel và hợp chất niken được IARC phân loại nhóm 1 — chất gây ung thư đã được xác nhận ở người (carcinogen Group 1). Ngưỡng OEL-TWA Ni trong không khí: 0,1 mg/m³ (ACGIH). Mù dung dịch Watts bath mang theo ion Ni²⁺ hòa tan
- Khí H₂ thoát ra tại cathode mang aerosol acid niken
Bể mạ crom cứng và crom trang trí (Hard Chrome và Decorative Chrome Plating):
Đây là nguồn khí thải nguy hiểm và khó xử lý nhất trong toàn bộ ngành mạ:
- Dung dịch: CrO₃ 150–400 g/L, H₂SO₄ 1,5–4 g/L, nhiệt độ 45–65°C
- Hiệu suất cathode của mạ crom cực thấp (10–25%) — tức là 75–90% dòng điện tiêu hao cho phản ứng phụ (phân giải nước tạo H₂ và O₂), tạo ra lượng bọt khí cực lớn kéo theo mù acid chromic (CrO₃ mist)
- Crom hexavalent Cr(VI) là chất gây ung thư nhóm 1 IARC — gây ung thư phổi, ung thư xoang, viêm loét vách ngăn mũi. Ngưỡng OEL-TWA Cr(VI): 0,01 mg/m³ (ACGIH 2023) — thấp hơn 10–100 lần so với nhiều chất ô nhiễm khác
- Mù acid chromic không xử lý khuếch tán đến 20–50m xa bể mạ, lắng đọng trên bề mặt thiết bị và da người lao động
Bể mạ đồng (Copper Plating — Acid và Xyanua):
- Mạ đồng acid sulfate: CuSO₄ 200–250 g/L + H₂SO₄ 60–90 g/L, 25°C. Hơi H₂SO₄ và mù đồng sulfate. Đặc biệt trong mạ đồng bảng mạch điện tử (PCB), thêm H₂O₂ và chất phụ gia tạo phức → khí thải phức tạp hơn.
- Mạ đồng xyanua (alkaline copper cyanide): CuCN + NaCN, pH > 11. Nguy cơ HCN như mạ kẽm xyanua.
Bể thụ động hóa và phủ chuyển hóa (Passivation và Conversion Coating):
- Thụ động hóa kẽm bằng cromat Cr(VI) (hexavalent chromate passivation): Đang bị hạn chế bởi RoHS/REACH nhưng vẫn còn sử dụng. Cr(VI) aerosol đặc biệt nguy hiểm.
- Thụ động hóa kẽm bằng trivalent chromate (Cr³⁺) — thay thế ít độc hơn nhưng vẫn cần xử lý khí thải.
- Phosphating (phốt phat hóa): H₃PO₄ + Zn²⁺/Mn²⁺, nhiệt độ 55–70°C. Hơi acid phosphoric và mù kim loại.
1.3. Kết hợp khí thải từ nhiều nguồn — Thách thức “cocktail ô nhiễm”
Điểm đặc biệt nguy hiểm của khí thải nhà máy mạ điện đa dạng dòng sản phẩm là hiệu ứng kết hợp (combined effect) — hỗn hợp nhiều chất ô nhiễm trong không khí xưởng mạ không chỉ gây hại độc lập mà còn tương tác làm tăng độc tính:
- HCN + HCl + NH₃ (từ bể xyanua + bể acid + hóa chất phụ gia): NH₃ làm tăng độ pH cục bộ, thay đổi cân bằng HCN ↔ CN⁻ — có thể làm tăng hoặc giảm nồng độ HCN bay hơi tùy điều kiện
- Hơi acid (HCl, H₂SO₄) + Cr(VI) aerosol: Acid môi trường làm ổn định Cr(VI) ở dạng CrO₃ bay hơi nhiều hơn → tăng rủi ro hít phải Cr(VI)
- Mù niken + mù coban + Cr(VI): Ba chất gây ung thư nhóm 1 và 2 cùng hiện diện đồng thời — không thể áp dụng TLV-TWA cho từng chất độc lập khi có sự kết hợp nhiều chất gây ung thư
2. Hồ Sơ Độc Học Định Lượng — Tại Sao Không Có Ngưỡng An Toàn Nào Chấp Nhận Không Xử Lý?
2.1. Bảng ngưỡng an toàn nghề nghiệp và ngưỡng phát thải môi trường
Hiểu đúng các ngưỡng nồng độ:
| Ký hiệu | Định nghĩa | Cơ quan ban hành |
|---|---|---|
| TLV-TWA | Threshold Limit Value — Time Weighted Average: nồng độ giới hạn trung bình 8 giờ làm việc | ACGIH (Mỹ) |
| TLV-STEL | Short-Term Exposure Limit: giới hạn 15 phút, không quá 4 lần/ngày | ACGIH |
| IDLH | Immediately Dangerous to Life or Health: nồng độ gây nguy hiểm tính mạng tức thì | NIOSH (Mỹ) |
| OEL-TWA Việt Nam | Occupational Exposure Limit — TWA theo QCVN 03:2019/BYT | Bộ Y tế VN |
| QCVN 19 Cột B | Nồng độ phát thải tối đa tại ống khói ra môi trường | BTNMT VN |
Bảng so sánh ngưỡng các chất ô nhiễm chính trong ngành mạ điện:
| Chất ô nhiễm | TLV-TWA (mg/m³) | IDLH (mg/m³) | QCVN 19 Cột B (mg/Nm³) | Nồng độ điển hình tại bể không có hút khí (mg/m³) |
|---|---|---|---|---|
| HCl (acid clohydric) | 7,5 | 150 | 50 | 50–200 |
| HF (acid flohydric) | 0,5 (F) | 30 | 5 | 20–80 |
| H₂SO₄ mù (acid sulfuric mist) | 0,2 | 160 | 50 | 10–50 |
| HCN (acid xianhidric) | 10 | 56 | 10 | 5–50 (bể xyanua sự cố) |
| Cr(VI) mù/bụi | 0,01 | 10 | 0,1 | 0,5–5,0 (bể crom không xử lý) |
| Ni và hợp chất | 0,1 | 10 | — | 0,1–1,0 (bể niken) |
| NaOH mù (kiềm) | 2,0 | không xác định | 50 (quy đổi) | 5–30 |
| NH₃ | 18 | 300 | 76 | 5–50 |
| Cl₂ (clo) | 1,5 | 25 | 5 | 5–20 (bể mạ niken electrolytic với tạp clorin) |
Phân tích bảng số liệu:
- HF: Nồng độ điển hình tại bể tẩy HF không có hút khí (20–80 mg/m³) vượt ngưỡng TLV-TWA (0,5 mg/m³) từ 40–160 lần. Không có bất kỳ thiết bị bảo hộ hô hấp cá nhân (respirator) nào có thể bảo vệ công nhân làm việc 8 giờ/ngày trong điều kiện đó.
- Cr(VI): Nồng độ điển hình tại bể mạ crom không có hút khí (0,5–5,0 mg/m³) vượt TLV-TWA (0,01 mg/m³) từ 50–500 lần. Đây là tác nhân gây ung thư không có ngưỡng an toàn (no-threshold carcinogen) — bất kỳ nồng độ nào đều có rủi ro ung thư, không có “nồng độ an toàn”.
- HCN: Ngưỡng cảm nhận mùi HCN (1–3 mg/m³) nằm dưới TLV-TWA (10 mg/m³) — trong trường hợp này khứu giác cảnh báo sớm. Tuy nhiên, tại bể xyanua sự cố (pH < 9 do nhầm lẫn pha chế), nồng độ HCN có thể vượt IDLH (56 mg/m³) chỉ trong 10–15 phút.
2.2. Cơ chế gây hại sức khỏe — Cơ sở khoa học cho yêu cầu kiểm soát nghiêm ngặt
HCl — Cơ chế kích ứng và phá hủy niêm mạc hô hấp:
HCl khí hòa tan trong dịch niêm mạc đường hô hấp tạo acid clohydric tại chỗ → phá hủy tế bào biểu mô niêm mạc theo cơ chế acid burn:
- Mũi và họng (< 50 mg/m³): Kích ứng, chảy nước mắt, hắt hơi
- Thanh quản và khí quản (50–200 mg/m³): Ho khan, khàn giọng, co thắt thanh quản
- Phổi (> 200 mg/m³, tiếp xúc > 1 giờ): Viêm phế quản hóa chất, phù phổi cấp — nguy hiểm tính mạng
Tiếp xúc mãn tính với HCl dưới ngưỡng IDLH nhưng trên TLV-TWA gây: viêm phế quản mãn tính, mòn men răng, suy giảm chức năng phổi (FEV₁ giảm dần theo năm làm việc).
Cr(VI) — Cơ chế gây ung thư và tổn thương cơ quan:
Crom hexavalent xâm nhập tế bào dễ dàng hơn Cr(III) vì Cr(VI) có hình dạng giống ion sulfate (SO₄²⁻) → được vận chuyển vào tế bào qua kênh sulfate. Bên trong tế bào, Cr(VI) bị khử thành Cr(III) và Cr(V) — trong quá trình khử tạo ra reactive oxygen species (ROS: •OH, O₂•⁻) và reactive chromium intermediates gây:
- Ung thư phổi: Nguy cơ tăng 15–30 lần so với người không tiếp xúc trong nghiên cứu công nhân mạ crom không bảo hộ
- Ung thư xoang mũi: Tăng 10–20 lần
- Thủng vách ngăn mũi (nasal septum perforation): Biểu hiện đặc trưng của nhiễm độc Cr(VI) mãn tính tại bể mạ crom không có hút khí
- Viêm da tiếp xúc và loét da crom (chrome ulcers): Vết loét đặc trưng hình tròn sâu tại vùng da tiếp xúc
HCN — Cơ chế gây chết nhanh:
HCN ức chế enzyme cytochrome c oxidase (Complex IV) trong chuỗi vận chuyển điện tử ty thể → tế bào không thể sử dụng O₂ → thiếu oxy tế bào (cytotoxic hypoxia) ngay cả khi PaO₂ máu bình thường:
- 10–50 mg/m³ (tiếp xúc giờ): Đau đầu, chóng mặt, buồn nôn
- 100–150 mg/m³ (30 phút): Ngất xỉu, co giật
-
200 mg/m³ (1–5 phút): Tử vong do ngừng tim và não
Tại bể xyanua pH giảm xuống < 9 (do sự cố hoặc pha nhầm):
CN⁻ + H⁺ (acid) → HCN↑ (bay hơi nhanh)
Trong điều kiện bể xyanua kín không có thông khí, nồng độ HCN có thể đạt ngưỡng IDLH trong < 5 phút. Đây là nguyên nhân của nhiều vụ tai nạn chết người trong ngành mạ tại Việt Nam và trên thế giới.
2.3. Bệnh nghề nghiệp đặc trưng ngành mạ — Hồ sơ y tế pháp lý
Theo danh mục bệnh nghề nghiệp do quỹ bảo hiểm y tế và bảo hiểm xã hội Việt Nam (Thông tư 15/2016/TT-BYT và cập nhật) và ILO, các bệnh nghề nghiệp đặc trưng trực tiếp liên quan đến tiếp xúc khí thải trong ngành mạ điện hóa bao gồm:
| Bệnh nghề nghiệp | Nguyên nhân khí thải | Mã ICD-10 | Thời gian tiếp xúc gây bệnh |
|---|---|---|---|
| Ung thư phổi nghề nghiệp | Cr(VI) aerosol + Ni mist | C34 | > 10 năm tiếp xúc Cr(VI) |
| Viêm phế quản mãn tính nghề nghiệp | HCl + H₂SO₄ mist + Cl₂ | J42 | 3–10 năm tiếp xúc liên tục |
| Suy giảm chức năng phổi tắc nghẽn | HF + HCl dài hạn | J44 | 5–15 năm |
| Nhiễm độc xyanua cấp tính | HCN tại bể xyanua sự cố | T65.0 | Tiếp xúc ngắn nồng độ cao |
| Viêm da crom (chrome dermatitis) | Cr(VI) tiếp xúc da và hít | L25.3 | 1–5 năm |
| Thủng vách ngăn mũi | Cr(VI) mãn tính | J34.8 | 5–15 năm |
| Hen phế quản nghề nghiệp | Cr(VI), Ni, H₂SO₄ | J45.0 | Cá thể nhạy cảm |
3. Khung Pháp Lý — Nghĩa Vụ Pháp Lý Không Thể Thương Lượng
3.1. Luật và QCVN trực tiếp áp dụng cho cơ sở mạ điện hóa
Hệ thống pháp lý Việt Nam tạo ra ba lớp nghĩa vụ bắt buộc cho nhà máy mạ điện:
Lớp 1 — Nghĩa vụ Môi trường:
- Luật Bảo vệ Môi trường 2020 (Luật 72/2020/QH14): Điều 61–64 quy định yêu cầu kiểm soát ô nhiễm không khí tại nguồn — cơ sở sản xuất phải áp dụng biện pháp giảm thiểu ô nhiễm không khí, không để khí thải vượt QCVN
- QCVN 19:2009/BTNMT (Khí thải công nghiệp — Các thông số vô cơ): Quy định nồng độ tối đa cho phép HCl, HF, H₂SO₄, Cl₂, NH₃… tại ống khói phát thải vào môi trường
- QCVN 07:2009/BTNMT (Ngưỡng chất thải nguy hại) — liên quan đến bùn thải từ hệ thống xử lý khí thải
- Nghị định 45/2022/NĐ-CP: Mức phạt vi phạm hành chính về môi trường — vi phạm QCVN khí thải: 50 triệu – 1 tỷ VNĐ/lần tùy mức độ vượt chuẩn và thể tích khí thải. Đình chỉ hoạt động 3–12 tháng với vi phạm nghiêm trọng
Lớp 2 — Nghĩa vụ An toàn lao động:
- Luật An toàn vệ sinh lao động 2015 (Luật 84/2015/QH13): Điều 18 — Người sử dụng lao động có nghĩa vụ đảm bảo môi trường làm việc an toàn; Điều 38 — Cung cấp thông tin, huấn luyện về yếu tố nguy hiểm tại nơi làm việc
- QCVN 03:2019/BYT (Tiêu chuẩn nồng độ tối đa cho phép của các chất trong không khí vùng làm việc): Quy định OEL-TWA và OEL-STEL cho hơn 300 chất hóa học — áp dụng trực tiếp cho không khí xưởng mạ
- Thông tư 36/2019/TT-BLĐTBXH (Danh mục công việc có yêu cầu nghiêm ngặt về ATVSLĐ): Mạ điện hóa sử dụng xyanua thuộc danh mục công việc đặc biệt nguy hiểm — yêu cầu kiểm tra sức khỏe định kỳ 6 tháng/lần và kiểm soát môi trường lao động định kỳ
Lớp 3 — Nghĩa vụ Phòng cháy chữa cháy:
- TCVN 5937:2005 và QCVN 06:2021/BXD (Phòng cháy chữa cháy công trình): Khí H₂ thoát ra từ bể mạ (đặc biệt bể mạ crom, bể mạ kiềm) có giới hạn nổ dưới (LFL) = 4% và giới hạn nổ trên (UFL) = 75% trong không khí. Tích tụ H₂ trong không gian kín mà không có thông khí cơ học đạt LFL gây nổ khi có nguồn lửa/tia lửa điện
3.2. Phân tích rủi ro pháp lý — Chi phí không tuân thủ
Kịch bản 1 — Vi phạm QCVN 19 phát thải môi trường:
Nhà máy mạ không có tháp xử lý khí thải hoặc tháp vận hành kém → HCl/HF đầu ra ống khói 200 mg/Nm³ (vượt QCVN 50 mg/Nm³ = hệ số 4 lần):
Theo Nghị định 45/2022/NĐ-CP, Điều 9: Vi phạm xả khí thải vượt QCVN từ 3–5 lần:
- Phạt tiền: 200–300 triệu VNĐ
- Buộc ngừng hoạt động đến khi khắc phục xong
- Chi phí khắc phục kỹ thuật khẩn cấp (thường 2–3 lần chi phí xây dựng bình thường do áp lực thời gian)
- Mất uy tín với khách hàng và đối tác xuất khẩu — nhiều nhà mua hàng quốc tế (đặc biệt EU, Nhật, Mỹ) yêu cầu chứng nhận môi trường và audit nhà cung cấp
Kịch bản 2 — Tai nạn lao động nghiêm trọng do khí thải độc:
Công nhân bị ngộ độc HCN cấp tính do sự cố bể xyanua pH < 9 không có hệ thống hút khí khẩn cấp → tử vong hoặc tổn thương não vĩnh viễn:
- Truy tố hình sự người sử dụng lao động theo Điều 295 Bộ luật Hình sự 2015 (vi phạm quy định về an toàn lao động gây hậu quả nghiêm trọng): 6 tháng – 3 năm tù
- Bồi thường thiệt hại cho gia đình nạn nhân: 500 triệu – 2 tỷ VNĐ
- Đình chỉ sản xuất đến khi có kết quả điều tra và khắc phục toàn diện: 3–12 tháng
- Không thể mua bảo hiểm tai nạn lao động cho kỳ tiếp theo hoặc phí tăng đột biến
Kịch bản 3 — Kiện tụng bệnh nghề nghiệp tích lũy:
Sau 10–15 năm vận hành không có hệ thống kiểm soát khí thải đúng chuẩn, nhiều công nhân phát triển ung thư phổi nghề nghiệp hoặc suy giảm chức năng phổi mãn tính → khởi kiện tập thể. Đây là xu hướng pháp lý ngày càng tăng tại Việt Nam và là thực tế phổ biến tại các nền kinh tế phát triển hơn.
3.3. Yêu cầu đặc biệt với bể xyanua — Cấp độ kiểm soát cao nhất
Theo QCVN 12-MT:2015/BTNMT và quy định Cục Hóa chất (Bộ Công Thương), cơ sở sử dụng xyanua trong mạ điện phải đáp ứng yêu cầu bổ sung ngoài các quy định chung:
- Giấy phép sử dụng hóa chất nguy hiểm theo Nghị định 113/2017/NĐ-CP (hóa chất độc, nguy hiểm)
- Hệ thống phát hiện khí HCN (HCN fixed gas detector) tại bể xyanua và điểm tập trung khí: cảnh báo 5 ppm, ngắt khẩn cấp (ESDV) 10 ppm
- Hệ thống thông khí khẩn cấp (emergency ventilation) kết nối với hệ thống báo động — kích hoạt tự động khi HCN detector cảnh báo
- Tháp xử lý khí thải HCN với tác nhân NaOH > 5% hoặc NaOCl kết hợp — không thể dùng tháp xử lý HCl đơn giản cho HCN do cơ chế hấp thụ khác nhau
4. Kỹ Thuật Phát Sinh Và Đặc Tính Khí Thải Từng Công Đoạn — Cơ Sở Thiết Kế Hệ Thống Xử Lý
4.1. Tải lượng phát thải — Từ bản chất điện hóa đến con số thiết kế
Định lượng tải lượng khí thải từ phản ứng điện hóa — Phương pháp Faraday kết hợp:
Trong bể mạ crom, lượng khí H₂ và O₂ phát sinh có thể tính theo định luật Faraday:
Q_H₂ = (I × t × M_H₂) / (n_H₂ × F) = (I × t × 2) / (2 × 96.485)
Với I là dòng điện (A), t là thời gian (giây), F là hằng số Faraday = 96.485 C/mol.
Trong bể mạ crom hiệu suất cathode 15%, 85% dòng điện tạo H₂ và O₂:
- Bể mạ crom 1.000A, 8 giờ/ngày:
- Q_H₂/ngày = (1.000 × 28.800 × 0,85 × 2) / (2 × 96.485) = 253 L H₂/ngày
- Mỗi lít H₂ thoát ra mang theo aerosol CrO₃ theo tỷ lệ phụ thuộc nồng độ dung dịch và đặc tính bọt khí
Tải lượng aerosol CrO₃ thực nghiệm:
Nghiên cứu của OSHA và Eurofins Industrial Hygiene xác định tải lượng mù CrO₃ từ bể mạ crom trần (không có suppressor) là 0,1–0,5 g CrO₃/A·h — tức là bể mạ crom 1.000A vận hành 8 giờ/ngày phát sinh 800–4.000 g CrO₃/ngày nếu không có biện pháp kiểm soát.
Với TLV-TWA Cr(VI) = 0,01 mg/m³ và không gian xưởng 1.000 m³ thông khí 6 lần/giờ → nồng độ cân bằng trong xưởng:
C = Q_Cr / (Q_thông_khí) = (4.000 g/ngày) / (6 × 1.000 m³/h × 8h) ≈ 0,083 mg/m³
Vượt TLV-TWA 0,01 mg/m³ hơn 8 lần — ngay cả khi thông khí tự nhiên tốt 6 lần/giờ.
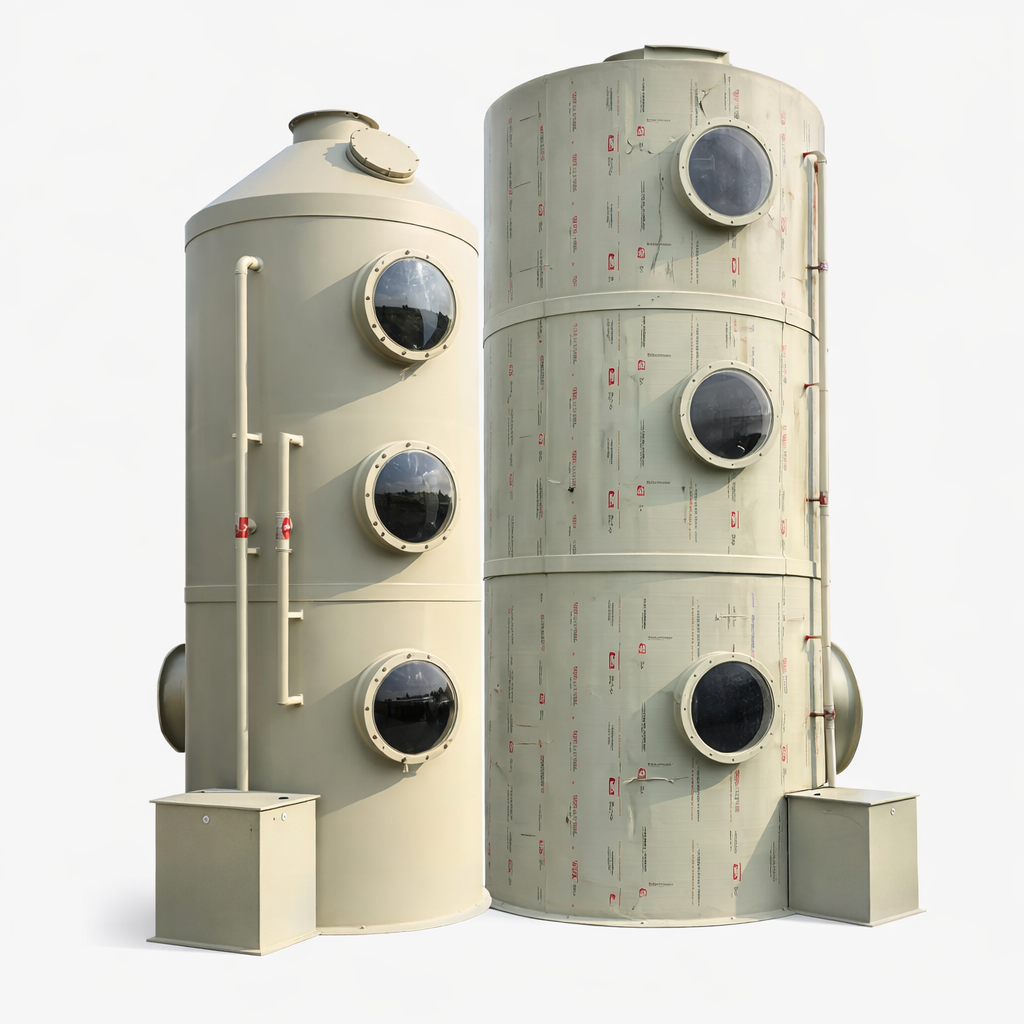
4.2. Phân vùng phát thải và thiết kế hệ thống hút cục bộ (LEV)
Nguyên tắc kiểm soát tại nguồn (Source Control) — Hiệu quả nhất và kinh tế nhất:
Tháp xử lý khí thải chỉ hoạt động hiệu quả khi được kết hợp với hệ thống hút khí cục bộ (LEV — Local Exhaust Ventilation) thu gom khí thải trực tiếp tại nguồn phát sinh, trước khi khuếch tán vào không khí xưởng:
Hiệu quả theo khoảng cách hút:
Q_LEV = C_d × A_opening × √(2 × ΔP / ρ_khí)
Với A_opening là tiết diện mặt hút, C_d là hệ số phóng thải. Vận tốc khí tại mặt hút cần:
- Bể mạ tẩy acid (HCl, H₂SO₄): v_face ≥ 0,5–0,7 m/s (theo ACGIH Industrial Ventilation Manual)
- Bể mạ crom Cr(VI): v_face ≥ 0,7–1,0 m/s (tải lượng Cr(VI) cao, yêu cầu ngặt nhất)
- Bể xyanua: v_face ≥ 0,5–0,7 m/s + phải kín hoàn toàn phía trên bể
Các kiểu LEV điển hình trong ngành mạ điện:
Kiểu 1 — Hút mép bể (Side-draft hood): Hood hút PP lắp dọc theo một hoặc hai mép dài của bể mạ. Phù hợp cho bể mạ dài (L > 1,5m). Yêu cầu vận tốc mặt hút 0,5–0,7 m/s.
Kiểu 2 — Hút đáy khe (Slot hood — Push-Pull Ventilation): Hệ thống thổi khí nhẹ (push) từ một mép và hút (pull) từ mép đối diện tạo dòng không khí sweeping qua bề mặt bể. Hiệu quả nhất cho bể rộng (W > 1,0m) — tiết kiệm 30–50% lưu lượng hút so với side-draft đơn thuần.
Kiểu 3 — Tủ kín (Enclosure / Enclosed hood): Bao kín hoàn toàn bể bằng kết cấu PP với cửa thao tác. Yêu cầu bắt buộc cho bể xyanua và bể crom cứng — kiểm soát hoàn toàn khí thoát ra, không có khả năng khí lọt ra xung quanh.
Kiểu 4 — Tấm phủ bề mặt (Floating cover / Polypropylene balls): Lắp tấm PP nổi hoặc bi nhựa PP phủ kín 90–95% bề mặt dung dịch → giảm 80–90% bốc hơi và tải lượng khí thải ngay cả khi không có dòng điện. Không thay thế được LEV nhưng giảm đáng kể công suất thiết kế hệ thống hút.
4.3. Đặc tính khí thải tổng hợp — Yêu cầu thiết kế tháp xử lý
Hệ thống tháp xử lý khí thải nhà máy mạ điện phải xử lý hỗn hợp khí thải từ nhiều bể được thu gom và gộp lại. Đặc tính hỗn hợp này quyết định thiết kế tháp:
| Đặc tính khí thải | Giá trị điển hình | Yêu cầu thiết kế tháp PP |
|---|---|---|
| Lưu lượng tổng (Nm³/h) | 500–20.000 | Kích thước tháp D và Q quạt |
| Độ ẩm tương đối | 80–100% (bão hòa) | Tháp PP kháng ẩm — PP-H là lựa chọn đúng |
| Nhiệt độ đầu vào | 25–60°C | Xem xét tiền làm nguội nếu T > 55°C |
| Nồng độ acid tổng (HCl + HF + H₂SO₄) | 50–500 mg/Nm³ | NTU thiết kế: 3–6 |
| Nồng độ Cr(VI) (nếu có) | 0,5–5,0 mg/Nm³ | Tháp chuyên dụng Cr(VI) riêng biệt |
| Nồng độ HCN (nếu có) | 0–50 mg/Nm³ | Không gộp với tháp acid — tháp NaOH/NaOCl riêng |
| Hàm lượng bụi và mù kim loại | 5–50 mg/Nm³ | Tiền xử lý (wet scrubber bước 1) trước tháp đệm |
| Tính ăn mòn | Acid + kiềm xen kẽ | Tháp PP-H nguyên liệu virgin — không dùng tháp thép |
5. Thiết Kế Hệ Thống Tháp Xử Lý Khí Thải Ngành Mạ Điện — Nguyên Tắc Và Thực Tiễn
5.1. Tại sao tháp PP là vật liệu bắt buộc cho ngành mạ điện?
So sánh vật liệu tháp xử lý khí thải cho ngành mạ:
| Tiêu chí so sánh | Tháp PP (Polypropylene) | Tháp FRP (Fiberglass) | Tháp thép bọc cao su | Tháp PVC |
|---|---|---|---|---|
| Kháng HCl 10–37% | ✅ Tuyệt vời 20–25 năm | ✅ Tốt | ✅ Tốt | ✅ Tốt |
| Kháng HF | ✅ Tuyệt vời | ⚠️ Hạn chế (HF ăn mòn nhựa epoxy/polyester binder) | ⚠️ Hạn chế | ✅ Tốt |
| Kháng Cr(VI) / CrO₃ | ✅ Tuyệt vời | ✅ Tốt (tùy resin) | ⚠️ Cần kiểm tra | ✅ Tốt |
| Kháng NaOH 5–50% | ✅ Tuyệt vời | ⚠️ NaOH đặc ăn mòn glass fiber | ❌ Không tốt | ✅ Tốt (< 50°C) |
| Kháng NaOCl / HClO | ✅ Tuyệt vời (nếu OIT cao) | ⚠️ Hạn chế (oxy hóa resin) | ❌ Ăn mòn nhanh | ⚠️ Hạn chế |
| Nhiệt độ làm việc tối đa | 80–90°C liên tục | 90–110°C | 80°C | 60°C |
| Khả năng hàn nhiệt (sửa chữa) | ✅ Hàn nhiệt DVS 2207 — sửa được tại chỗ | ❌ Không hàn được — laminate lại | ❌ Hàn thép | ✅ Hàn nhiệt (nhưng khó hơn PP) |
| Trọng lượng tháp | Nhẹ nhất | Nhẹ | Nặng nhất | Nhẹ |
| Tuổi thọ (điều kiện mạ) | 20–25 năm | 15–20 năm | 10–15 năm | 8–12 năm |
| Giá thành tương đối | 1,0× | 1,2–1,5× | 1,5–2,0× | 0,8× |
Kết luận: PP-H virgin grade là vật liệu tối ưu nhất cho tháp xử lý khí thải ngành mạ điện — kết hợp hoàn hảo giữa kháng hóa chất toàn diện (cả acid lẫn kiềm lẫn tác nhân oxy hóa), khả năng gia công hàn nhiệt linh hoạt để lắp đặt nozzle và sửa chữa tại chỗ, và tuổi thọ vượt trội so với các vật liệu thay thế ở mức giá hợp lý.
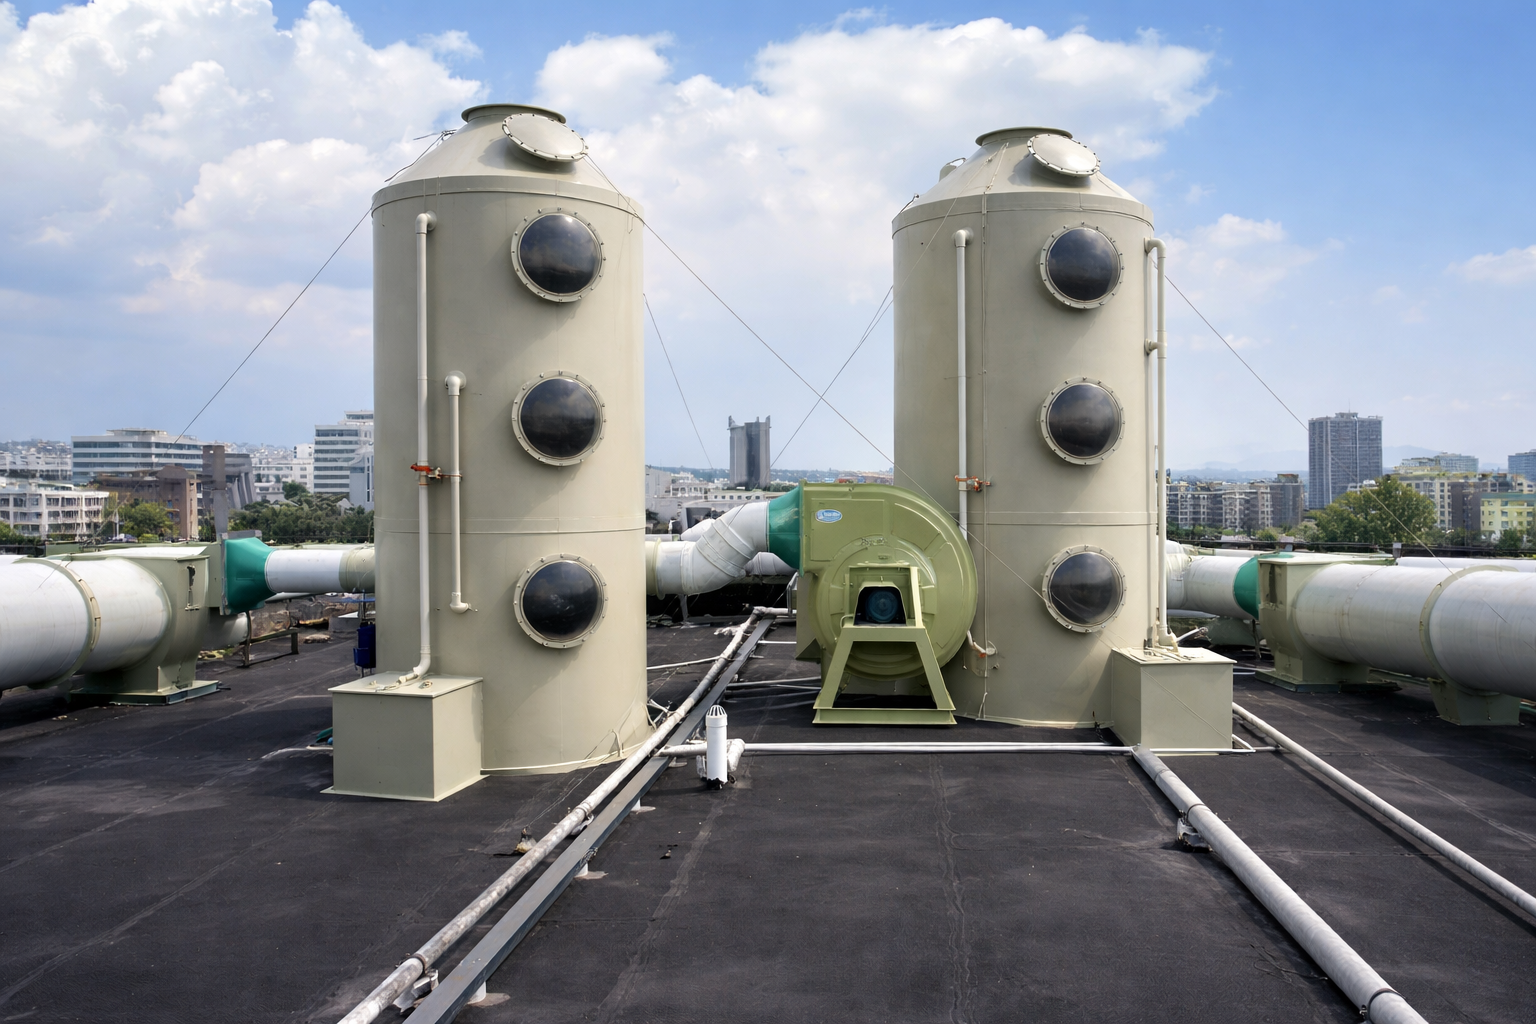
5.2. Cấu hình hệ thống xử lý khí thải mạ điện theo phân vùng nguồn phát thải
Nguyên tắc phân luồng — Không gộp mọi khí thải vào một tháp:
Sai lầm thiết kế phổ biến nhất là gộp toàn bộ khí thải từ tất cả các bể mạ vào một tháp xử lý đơn. Điều này bất hợp lý vì:
- Tác nhân xử lý HCl (NaOH kiềm) phản ứng ngược với khí NH₃ (nếu có) khi gộp → tạo muối amoni kết tủa bít đệm
- Tác nhân xử lý HCN (NaOH + NaOCl) không tương thích với tác nhân xử lý acid đơn giản
- Cr(VI) cần tháp riêng với vận tốc khí thấp hơn và kiểm soát chặt chẽ hơn
Cấu hình phân luồng chuẩn cho nhà máy mạ điện đa dạng dòng sản phẩm:
Luồng 1 — Khí thải acid (HCl, HF, H₂SO₄) từ bể tẩy và bể mạ acid:
LEV (hút cục bộ) → Ống gom PP → Tháp PP đệm 2 bậc (wet scrubber + packed column) → Tác nhân NaOH 3–5% → Quạt hút → Ống khói
Tháp 2 bậc: Bậc 1 là buồng phun ướt (spray chamber) tiền xử lý giảm tải bụi và chill khí nóng; Bậc 2 là tháp đệm PP xử lý đến tiêu chuẩn QCVN 19.
Luồng 2 — Khí thải Cr(VI) từ bể mạ crom:
Enclosure hood (tủ kín kín hoàn toàn) → Ống dẫn PP riêng biệt → Tháp PP đệm chuyên dụng Cr(VI) → Tác nhân khử và kiềm (NaOH + Na₂SO₃ hoặc NaHSO₃) → HEPA filter + Cr(VI) selective impregnated activated carbon → Quạt → Ống khói riêng
Bắt buộc tháp riêng vì: (a) Tác nhân xử lý Cr(VI) cần bước khử Cr(VI) → Cr(III) trước khi kiềm kết tủa; (b) CEMS và kiểm soát đặc biệt Cr(VI) yêu cầu riêng biệt.
Luồng 3 — Khí thải xyanua (HCN) từ bể mạ xyanua (nếu có):
Enclosure hood kín hoàn toàn → Ống dẫn PP riêng biệt không giao cắt với Luồng 1 → Tháp PP kiềm oxy hóa (NaOH 10% + NaOCl 1%) → HCN gas detector sau tháp → Quạt → Ống khói riêng
Không được phép gộp Luồng 3 với Luồng 1 (acid) vì HCN bay hơi mạnh nhất trong môi trường acid.
Luồng 4 — Khí thải kiềm (NaOH mist, NH₃) từ bể mạ kiềm và tẩy kiềm:
LEV → Tháp PP với tác nhân H₂SO₄ 5–10% → Quạt → Ống khói (Có thể gộp với Luồng 1 qua bộ trung hòa trước)
5.3. Thiết kế tháp PP xử lý khí thải mạ điện — Thông số kỹ thuật chuẩn
Thông số thiết kế tháp PP cho nhà máy mạ điện quy mô trung bình (Q = 3.000 Nm³/h):
| Thông số thiết kế | Tháp xử lý acid (Luồng 1) | Tháp xử lý Cr(VI) (Luồng 2) |
|---|---|---|
| Đường kính tháp (D) | 600–800mm | 400–600mm |
| Chiều cao đệm | 2,5–3,5m | 1,5–2,5m + than hoạt tính |
| Loại đệm PP | Pall Ring 38–50mm hoặc CMR | Pall Ring 25–38mm (diện tích cao hơn) |
| Tác nhân hấp thụ | NaOH 3–5% | NaOH 10% + NaHSO₃ 5% |
| L/G ratio | 2–4 L/Nm³ | 4–8 L/Nm³ |
| Vận tốc khí rỗng | 1,2–2,0 m/s | 0,8–1,5 m/s (thấp hơn) |
| pH đầu ra dung dịch mục tiêu | pH 9–12 | pH 10–12 (sau khử Cr(VI)) |
| Mist eliminator | Chevron PP 2 cấp | Chevron + PTFE fiber bed |
| Vật liệu tháp | PP-H OIT > 30 phút | PP-H OIT > 30 phút |
| Thiết bị kiểm soát | pH online + ΔP transmitter | pH + ORP + HEX detector sau tháp |
| Hiệu suất yêu cầu | ≥ 95% loại bỏ acid | ≥ 99% loại bỏ Cr(VI) |
6. Bài Học Từ Thực Tiễn — Phân Tích Trường Hợp Điển Hình
6.1. Trường hợp 1 — Nhà máy mạ kẽm thiếu hệ thống xử lý HCl: Hậu quả 5 năm
Mô tả tình huống:
Nhà máy mạ kẽm cơ khí tại khu công nghiệp miền Bắc Việt Nam, 15 bể tẩy gỉ HCl 18% và 8 bể mạ kẽm acid, quy mô 120 công nhân. Lắp đặt năm 2018 chỉ với quạt thông gió thông thường và ống khói không có tháp xử lý — tiết kiệm khoảng 800 triệu đồng chi phí hệ thống xử lý.
Diễn biến và hậu quả trong 5 năm vận hành:
- Năm 1–2: Cơ quan chức năng chưa thanh tra. Công nhân báo cáo ho khan và kích ứng mắt liên tục nhưng không có biện pháp khắc phục.
- Năm 3: Đoàn thanh tra Sở TNMT lấy mẫu khí thải → HCl đầu ra 180 mg/Nm³ (vượt QCVN 50 mg/Nm³ = 3,6 lần). Phạt 250 triệu VNĐ + buộc lắp đặt hệ thống xử lý trong 90 ngày.
- Năm 4: Khảo sát sức khỏe định kỳ phát hiện 23/120 công nhân (19%) có FEV₁ dưới 80% giá trị dự đoán theo tuổi — dấu hiệu suy giảm chức năng phổi tắc nghẽn. 3 công nhân được chẩn đoán viêm phế quản mãn tính nghề nghiệp → chi phí bồi thường bệnh nghề nghiệp + kiện tụng: ~400 triệu VNĐ.
- Năm 5: Lắp đặt hệ thống tháp hấp thụ PP (buộc làm nhanh) chi phí 1,2 tỷ VNĐ (cao hơn 40–50% so với lắp từ đầu do phải tích hợp vào hệ thống đã có) + chi phí tư vấn thiết kế khẩn cấp.
Tổng chi phí thực tế của việc “tiết kiệm” 800 triệu ban đầu:
- Tiền phạt: 250 triệu
- Bồi thường bệnh nghề nghiệp + kiện tụng: 400 triệu
- Chi phí lắp đặt sau: 1.200 triệu (vs. 800 triệu nếu lắp từ đầu)
- Dừng sản xuất 45 ngày (buộc ngừng + thi công): ~800 triệu (ước tính doanh thu mất)
- Tổng thiệt hại phát sinh: ~2.650 triệu VNĐ — gấp 3,3 lần chi phí đầu tư đúng từ đầu
6.2. Trường hợp 2 — Nhà máy mạ crom không có enclosure hood: Vi phạm nghiêm trọng Cr(VI)
Bài học thiết kế cụ thể:
Nhà máy mạ crom cứng phụ tùng máy móc, bể mạ crom diện tích bề mặt dung dịch 4 m² × 3 bể = 12 m², không có tủ kín (enclosure) mà chỉ có quạt đẩy thông gió chung. Tải lượng Cr(VI) phát sinh ước tính 500–1.000 g/ngày.
Kết quả đo không khí vùng làm việc:
- Tại vị trí thao tác treo/lấy chi tiết: Cr(VI) = 0,45 mg/m³ (vượt TLV-TWA 0,01 mg/m³ = 45 lần)
- Tại vị trí điều khiển panel 3m từ bể: Cr(VI) = 0,12 mg/m³ (12 lần TLV-TWA)
- Tại văn phòng kỹ thuật 15m từ bể (không có tường ngăn): Cr(VI) = 0,03 mg/m³ (3 lần TLV-TWA)
Không có tủ kín → Cr(VI) aerosol lan rộng toàn bộ nhà xưởng, không có vùng an toàn.
Thiết kế chuẩn cho nhà máy này đáng lẽ phải có:
- Enclosure PP kín toàn bộ bể mạ crom với cửa thao tác tự đóng (self-closing doors)
- Vận tốc không khí vào qua cửa thao tác khi mở: ≥ 0,7 m/s (inward velocity)
- Hút khí từ enclosure → ống dẫn PP riêng → tháp hấp thụ PP chuyên Cr(VI)
- HCN detector sau tháp để xác nhận Cr(VI) < 0,05 mg/Nm³ trước ống khói
- Áp lực âm trong enclosure duy trì −5 Pa so với xưởng → khí không bao giờ rò ra ngoài
7. Chi Phí Đầu Tư Hệ Thống Tháp Xử Lý Khí Thải — Phân Tích Kinh Tế Thực Tiễn
7.1. Cấu trúc chi phí và thang tham khảo theo quy mô nhà máy mạ
Hệ thống xử lý khí thải hoàn chỉnh cho nhà máy mạ điện hóa bao gồm:
Không chỉ là tháp PP — hệ thống đầy đủ gồm:
- Hệ thống LEV (Local Exhaust Ventilation): Hood thu khí tại mỗi bể, ống dẫn PP, van điều chỉnh (damper)
- Quạt hút trung tâm: Quạt ly tâm chống ăn mòn (PP impeller hoặc FRP impeller), thường đặt sau tháp (clean air side) để tránh tiếp xúc trực tiếp với khí thải acid
- Tháp hấp thụ PP: Tháp đệm PP hoàn chỉnh với đệm, distributor, mist eliminator
- Hệ thống hóa chất: Bể dung dịch NaOH PP, bơm PP, đường ống PP, van, thiết bị kiểm soát
- Thiết bị đo và kiểm soát: pH sensor, conductivity sensor, ΔP transmitter, online gas analyzer (CEMS nếu bắt buộc)
- Ống khói và kết cấu đỡ: Ống khói PP hoặc FRP, thang leo, kết cấu thép đỡ tháp
Thang chi phí tham khảo theo quy mô (Việt Nam 2024):
| Quy mô nhà máy mạ | Lưu lượng khí (Nm³/h) | CAPEX hệ thống LEV + Tháp PP (triệu VNĐ) | OPEX/năm (triệu VNĐ) |
|---|---|---|---|
| Nhỏ (5–10 bể) | 500–2.000 | 350–700 | 60–120 |
| Trung bình (10–25 bể) | 2.000–8.000 | 700–2.000 | 120–350 |
| Lớn (25–50 bể) | 8.000–20.000 | 2.000–5.000 | 350–800 |
| Có bể crom cứng (thêm hệ thống chuyên dụng) | Cộng thêm 1–3 tháp riêng | +500–1.500 triệu | +100–250 triệu |
| Có bể xyanua (thêm hệ thống chuyên dụng) | Cộng thêm 1–2 tháp riêng | +400–1.000 triệu | +80–200 triệu |
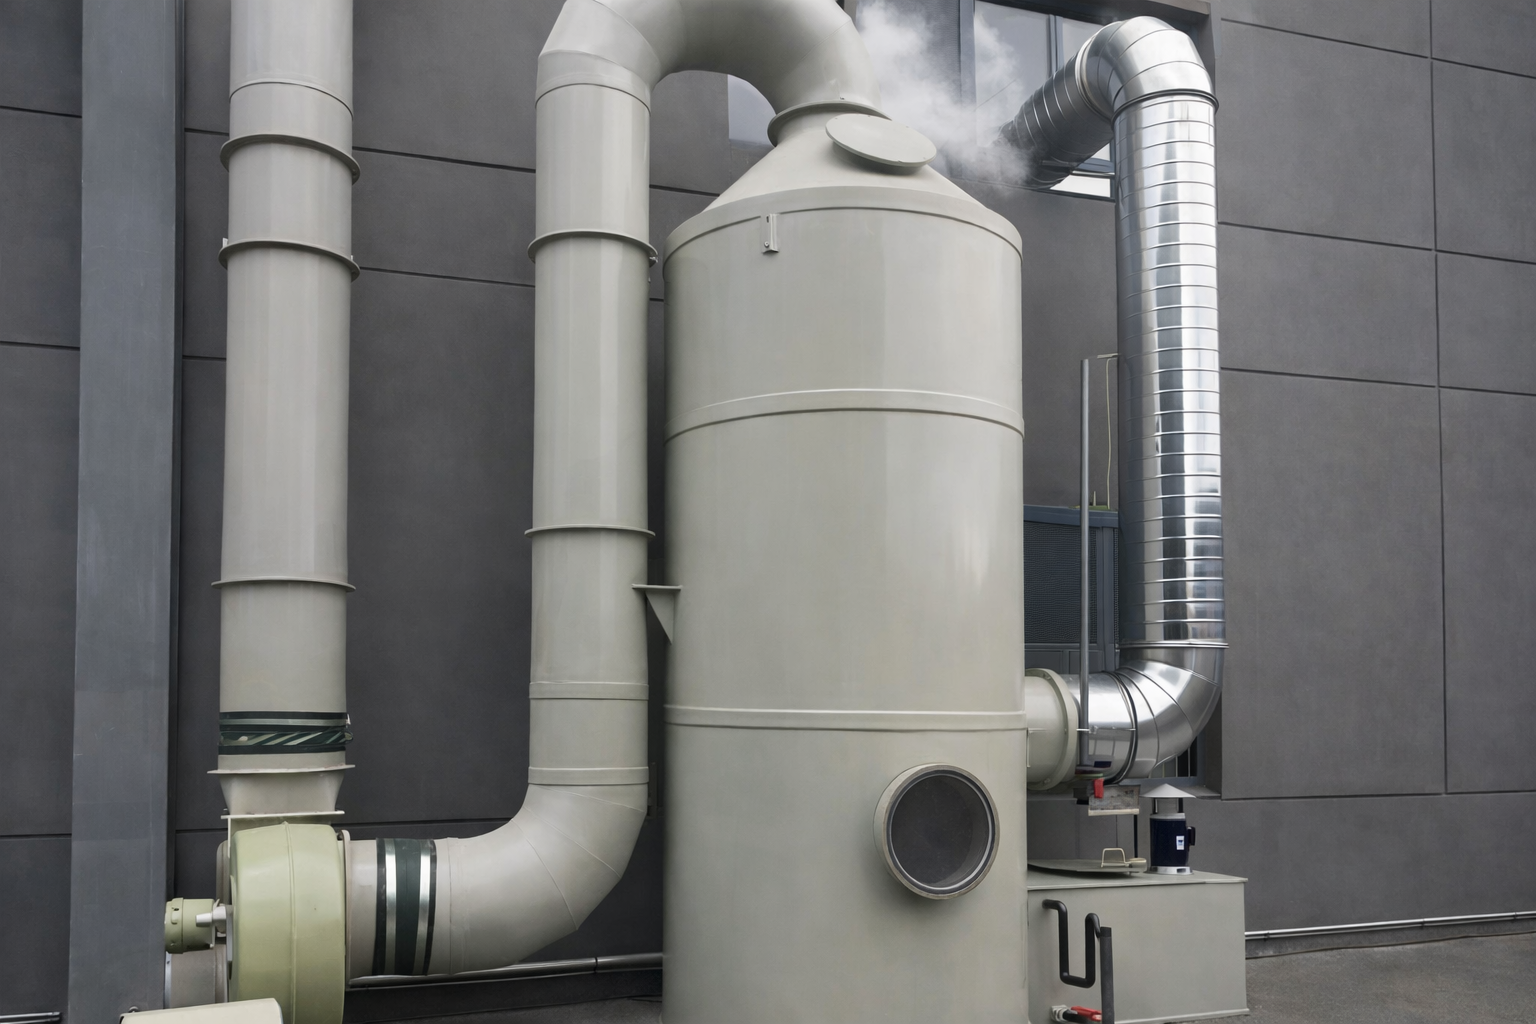
7.2. CAPEX hệ thống xử lý khí thải trong tổng vốn đầu tư nhà máy mạ
Tỷ lệ CAPEX hệ thống xử lý khí thải điển hình:
| Hạng mục đầu tư nhà máy mạ | % Tổng vốn đầu tư |
|---|---|
| Thiết bị mạ chính (bể mạ, chỉnh lưu, dây chuyền) | 35–45% |
| Công trình xây dựng | 20–30% |
| Hệ thống xử lý nước thải | 8–12% |
| Hệ thống xử lý khí thải (LEV + Tháp PP) | 5–10% |
| Hệ thống điện, cấp thoát nước | 8–12% |
| Thiết bị phụ trợ khác | 5–8% |
5–10% tổng vốn đầu tư là con số hợp lý và không thể tối giản hơn — đây không phải là chi phí “bổ sung” mà là chi phí bắt buộc của một cơ sở mạ điện hóa hợp pháp và an toàn.
Để so sánh trực quan: chi phí hệ thống xử lý khí thải cho nhà máy mạ trung bình (700–2.000 triệu VNĐ) tương đương 6–10 lần tiền lương công nhân mạ điện trong 1 tháng — nhưng bảo vệ sức khỏe của 60–150 công nhân trong 20 năm và bảo vệ nhà máy khỏi rủi ro pháp lý nhiều chục tỷ đồng.
7.3. Phân tích Break-Even — Khi nào hệ thống xử lý khí thải “thu hồi vốn”?
Mô hình phân tích hoàn vốn đa chiều:
Hệ thống xử lý khí thải “thu hồi vốn” qua 4 kênh đồng thời:
Kênh 1 — Tránh phạt và đình chỉ: Mỗi lần vi phạm QCVN bị phạt 200–500 triệu + 30–60 ngày dừng sản xuất (chi phí dừng sản xuất = 50–200 triệu/ngày với nhà máy mạ trung bình). Xác suất vi phạm/năm của hệ thống không đạt chuẩn: 30–50%. Chi phí kỳ vọng vi phạm: 0,4 × (300 + 45×100) = 1.920 triệu VNĐ/năm.
Kênh 2 — Tiếp cận khách hàng xuất khẩu và OEM: Nhiều nhà sản xuất xuất khẩu sang EU, Nhật, Mỹ yêu cầu nhà máy mạ cung cấp chứng nhận môi trường hoặc audit nhà máy. Nhà máy mạ không đạt chuẩn môi trường mất cơ hội gia công cho các khách hàng này — giá trị hợp đồng 2–10 tỷ/năm không thể tiếp cận.
Kênh 3 — Bảo hiểm lao động và chi phí y tế: Tỷ lệ ốm đau và tai nạn lao động liên quan khí thải tại nhà máy không xử lý cao hơn 3–5 lần nhà máy đạt chuẩn → chi phí bảo hiểm y tế và bồi thường tai nạn cao hơn tương ứng.
Kênh 4 — Năng suất lao động: Nghiên cứu của ILO và WHO xác nhận mỗi 1% cải thiện chất lượng không khí nơi làm việc tương quan với tăng 0,3–0,5% năng suất lao động. Với nhà máy 120 công nhân và doanh thu 50 tỷ/năm, mỗi 1% năng suất = 500 triệu VNĐ/năm.
Break-even đơn giản: CAPEX hệ thống 1.500 triệu / (tránh vi phạm 1.920 + cơ hội khách hàng 500 + y tế 100 + năng suất 150) = 1.500 / 2.670 = 0,56 năm ≈ 7 tháng
8. Hướng Dẫn Lựa Chọn Và Triển Khai — Checklist Cho Nhà Đầu Tư
8.1. Checklist 5 bước đánh giá nhu cầu hệ thống xử lý khí thải mạ điện
Bước 1 — Liệt kê đầy đủ các nguồn phát sinh khí thải:
☐ Mỗi loại bể mạ (tẩy, mạ, thụ động hóa, rửa nóng) được lập danh sách kèm hóa chất sử dụng và nhiệt độ vận hành
☐ Xác định bể nào phát sinh HCl/H₂SO₄/HF, bể nào xyanua, bể nào Cr(VI) — phân luồng từ đây
☐ Ước tính lưu lượng khí thải theo diện tích bề mặt bể và vận tốc hút khí yêu cầu
Bước 2 — Xác định quy chuẩn pháp lý áp dụng:
☐ QCVN 19:2009/BTNMT Cột A hay Cột B? (kiểm tra điều kiện áp dụng với cơ quan TNMT địa phương)
☐ QCVN 03:2019/BYT OEL-TWA cho từng chất hóa học sử dụng
☐ Có bắt buộc lắp CEMS theo Thông tư 10/2021/TT-BTNMT không?
☐ Có sử dụng xyanua → yêu cầu giấy phép hóa chất nguy hiểm theo Nghị định 113/2017?
☐ Có sử dụng Cr(VI) → kiểm tra quy định RoHS áp dụng nếu xuất khẩu sang EU/Nhật?
Bước 3 — Thiết kế sơ bộ phân luồng và chọn công nghệ:
☐ Phân luồng khí thải theo tương thích tác nhân xử lý (acid, xyanua, Cr(VI), kiềm)
☐ Chọn kiểu LEV tại từng bể phù hợp (side-draft, push-pull, enclosure)
☐ Chọn loại tháp PP (2 bậc cho acid tải cao, tháp chuyên dụng cho Cr(VI), tháp oxy hóa cho xyanua)
☐ Xác nhận vật liệu tháp PP-H và grade PP-H tương thích hóa chất vận hành
Bước 4 — Thẩm định kỹ thuật nhà cung cấp:
☐ Nhà cung cấp có cung cấp tính toán NTU-HTU hoặc simulation cho từng tháp không?
☐ Vật liệu đệm PP có kèm MTR (Material Test Report) và chứng nhận OIT không?
☐ Hệ thống điều khiển có pH sensor + ΔP transmitter và alarm theo tiêu chuẩn không?
☐ Nhà cung cấp có kinh nghiệm cụ thể với tháp xử lý Cr(VI) / xyanua không?
Bước 5 — Lên lịch commissioning và kiểm tra nghiệm thu:
☐ Test run hiệu suất xử lý trước khi đưa vào vận hành chính thức (lấy mẫu khí đầu vào và đầu ra tháp)
☐ Đào tạo vận hành viên về quy trình bổ sung hóa chất, vệ sinh định kỳ và xử lý sự cố
☐ Thiết lập nhật ký vận hành theo yêu cầu báo cáo quan trắc định kỳ
8.2. Những sai lầm thiết kế thường gặp và cách tránh
Sai lầm 1 — Thiết kế tháp theo lưu lượng khí trung bình thay vì đỉnh tải:
Lưu lượng khí thải từ bể mạ crom tại thời điểm dòng điện tối đa (vận hành 100% amperage) cao hơn 2–3 lần so với lưu lượng trung bình do bọt khí H₂/O₂ tỷ lệ với dòng điện. Thiết kế tháp tại lưu lượng trung bình → tháp flooding khi sản xuất full tải → vi phạm QCVN tại thời điểm sản xuất quan trọng nhất.
Nguyên tắc đúng: Thiết kế tháp tại lưu lượng đỉnh (peak flow) = 1,3–1,5 × lưu lượng thiết kế trung bình.
Sai lầm 2 — Gộp bể xyanua và bể acid vào cùng một hệ thống thu gom:
Khi xảy ra sự cố pha nhầm hóa chất hoặc acid từ bể bên cạnh văng vào bể xyanua → pH giảm đột ngột → HCN bay hơi mạnh → hệ thống thu gom chung dẫn HCN vào tháp acid không có khả năng xử lý HCN → phát thải HCN trực tiếp ra môi trường và vào xưởng qua đường rò rỉ.
Nguyên tắc đúng: Bể xyanua bắt buộc có hệ thống LEV và tháp xử lý riêng biệt hoàn toàn, không chia sẻ ống dẫn với bất kỳ bể nào khác.
Sai lầm 3 — Đặt quạt hút trước tháp (dirty air side):
Quạt hút tiếp xúc trực tiếp với khí acid → cánh quạt thép bị ăn mòn trong 1–2 năm → thay thế tốn kém và ngừng hệ thống. Quạt đặt trước tháp còn tạo áp dương phía sau tháp → nếu có rò rỉ ống sau tháp, khí chưa xử lý phun vào xưởng.
Nguyên tắc đúng: Quạt hút luôn đặt sau tháp (clean air side) — khí đã xử lý qua quạt là trung tính, không gây ăn mòn cánh quạt thép.
Sai lầm 4 — Không thiết kế bypass và redundancy cho hệ thống xử lý:
Hệ thống xử lý khí thải dừng đột xuất để bảo trì hoặc sự cố → toàn bộ nhà máy mạ phải dừng → mất doanh thu. Thiết kế không có tháp dự phòng hoặc bypass an toàn → áp lực buộc vận hành nhà máy không có xử lý khí thải trong thời gian bảo trì → vi phạm pháp lý.
Nguyên tắc đúng: Thiết kế hệ thống N+1 (có tháp dự phòng cho công đoạn quan trọng nhất) hoặc thiết kế tháp đủ công suất xử lý cho 150% lưu lượng thiết kế để có biên dự phòng khi một phần tháp bảo trì.
9. Xu Hướng Công Nghệ Và Chính Sách — Tháp Xử Lý Khí Thải Ngành Mạ Trong Thập Kỷ Tới
9.1. Xu hướng siết chặt tiêu chuẩn Cr(VI) — Tháp xử lý Cr(VI) là đầu tư không thể trì hoãn
Xu hướng quốc tế:
- Quy định OSHA 2022 (Mỹ): Giảm PEL (Permissible Exposure Limit) Cr(VI) xuống còn 0,005 mg/m³ (giảm 50% so với trước) — yêu cầu nâng cấp hệ thống kiểm soát tại tất cả cơ sở mạ crom
- Quy định REACH (EU): Hạn chế và tiến tới cấm sử dụng Cr(VI) trong mạ điện (SVO: Substances of Very High Concern). Nhiều nhà sản xuất EU đã chuyển sang mạ crom trivalent (Cr³⁺) — yêu cầu hệ thống xử lý khí thải khác
- Xu hướng Việt Nam: QCVN 19 đang trong quá trình rà soát và có khả năng siết chặt ngưỡng phát thải Cr(VI) từ 0,1 mg/Nm³ xuống 0,05 mg/Nm³ trong phiên bản cập nhật tới. Nhà máy đầu tư hệ thống tháp Cr(VI) đúng chuẩn ngay từ bây giờ sẽ không phải nâng cấp khẩn cấp khi QCVN thay đổi.
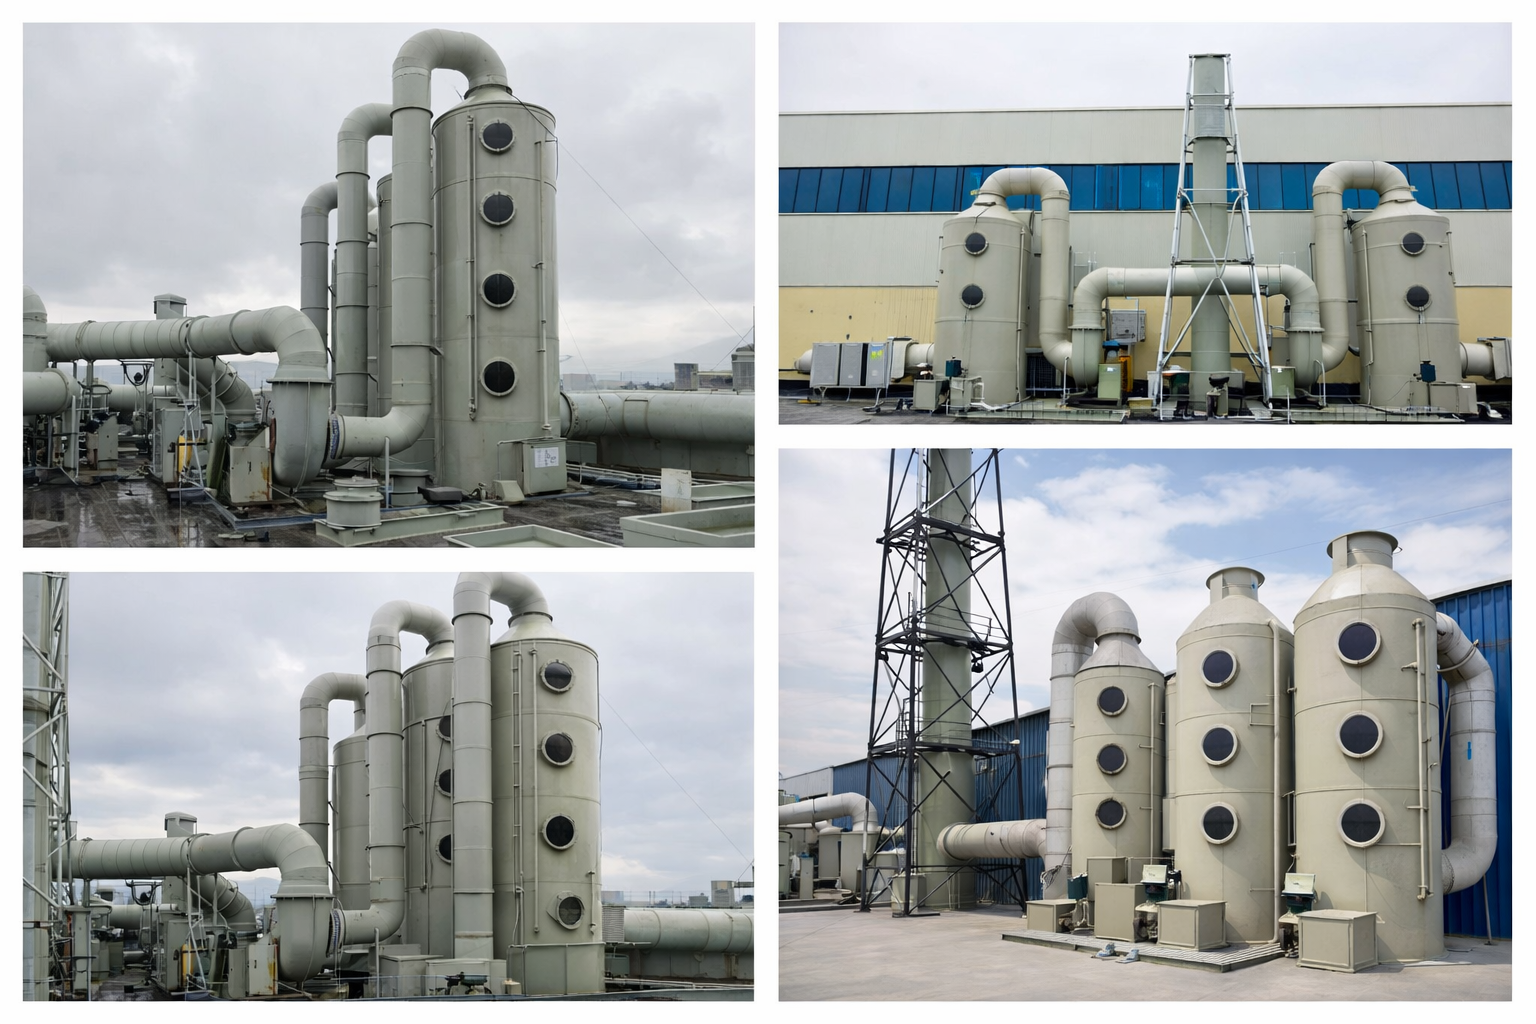
9.2. Chuyển dịch từ Cr(VI) sang Cr(III) — Cơ hội và thách thức cho hệ thống xử lý
Mạ crom trivalent (Trivalent Chromium — TriChrome) đang dần thay thế mạ crom hexavalent tại các nhà máy định hướng xuất khẩu:
- Ưu điểm môi trường: Cr(III) ít độc hơn Cr(VI) 100–1.000 lần; aerosol Cr(III) không phải chất gây ung thư nhóm 1
- Thay đổi yêu cầu hệ thống xử lý khí thải: Tháp xử lý cho bể mạ TriChrome đơn giản hơn (không cần bước khử Cr(VI) → Cr(III) vì đã ở dạng Cr³⁺), nhưng vẫn cần hệ thống thu gom và xử lý mù kim loại và acid
- Thách thức kỹ thuật: Dung dịch TriChrome thường chứa thêm chất phức hóa (complexing agents) và thiosulfate → khí thải có thể phức tạp hơn về thành phần → vẫn cần tháp xử lý, thiết kế khác đi
9.3. Tích hợp hệ thống giám sát môi trường số hóa — Xu hướng quản lý ngành mạ
Hệ thống giám sát môi trường tự động (EMS — Environmental Monitoring System) cho nhà máy mạ:
Xu hướng ngành mạ hiện đại tích hợp:
- Cảm biến khí thải online tại ống khói (CEMS) kết nối trực tiếp với cơ quan quản lý nhà nước qua mạng — theo Thông tư 10/2021/TT-BTNMT và lộ trình kết nối với Sở TNMT
- Dashboard môi trường thời gian thực cho phép quản lý nhà máy theo dõi toàn bộ chỉ số phát thải từ smartphone — phát hiện sự cố sớm trước khi vi phạm xảy ra
- Tự động hóa hệ thống bổ sung NaOH dựa trên tín hiệu CEMS đầu ra — điều chỉnh L/G khi phát hiện nồng độ khí thải tăng bất thường
10. Kết Luận — Tháp Xử Lý Khí Thải Là Thiết Bị Không Thể Thiếu: 6 Lý Do Không Thể Bác Bỏ
Câu hỏi ban đầu của bài viết — “Vì sao tháp xử lý khí thải là thiết bị không thể thiếu trong ngành mạ điện hóa?” — sau toàn bộ phân tích kỹ thuật, pháp lý, y tế và kinh tế, có thể trả lời bằng 6 lý do không thể bác bỏ:
Lý do 1 — Bắt buộc từ bản chất quá trình: Phản ứng điện hóa tại bể mạ tạo ra H₂, O₂ và aerosol hóa chất không thể ngăn chặn bằng bất kỳ thay đổi thiết kế bể nào. Không có mạ điện hóa mà không có khí thải.
Lý do 2 — Bắt buộc từ độc tính: HCl, HF, Cr(VI), HCN, Ni aerosol vượt ngưỡng an toàn sức khỏe (TLV-TWA) từ 5–500 lần ngay tại bề mặt bể không có thu gom. Không có thiết bị bảo hộ cá nhân nào thay thế được kiểm soát tại nguồn khi làm việc 8 giờ/ngày.
Lý do 3 — Bắt buộc từ pháp luật: QCVN 19:2009/BTNMT, QCVN 03:2019/BYT, Luật BVMT 2020, Luật ATVSLĐ 2015 cùng hệ thống chế tài theo Nghị định 45/2022/NĐ-CP không cho phép vận hành cơ sở mạ mà không có hệ thống xử lý khí thải đạt chuẩn. Vi phạm là vi phạm cả dân sự, hành chính và tiềm năng hình sự.
Lý do 4 — Bắt buộc từ kinh tế: Phân tích LCC chứng minh chi phí không đầu tư đúng chuẩn (phạt + bồi thường + dừng sản xuất + mất khách hàng + lắp đặt khẩn cấp sau) cao hơn 3–5 lần chi phí đầu tư đúng từ đầu. Tiết kiệm 5–10% CAPEX nhà máy để “tiết kiệm” trên hạng mục này là quyết định kinh doanh ngược chiều logic tài chính.
Lý do 5 — Bắt buộc từ trách nhiệm người sử dụng lao động: 120 công nhân trong nhà máy mạ tin tưởng rằng chủ doanh nghiệp đã tạo ra môi trường làm việc an toàn khi họ đồng ý ký hợp đồng lao động. Vận hành nhà máy mạ không có hệ thống xử lý khí thải đúng chuẩn trong khi biết rõ rủi ro là hành vi vi phạm nghĩa vụ đạo đức và pháp lý cơ bản nhất của người sử dụng lao động.
Lý do 6 — Bắt buộc từ định hướng phát triển bền vững: Ngành mạ điện hóa Việt Nam đang trong giai đoạn chuyển dịch từ gia công giá rẻ sang tham gia chuỗi cung ứng toàn cầu chất lượng cao (automotive, electronics, aerospace). Các chuỗi cung ứng này yêu cầu chứng nhận môi trường ISO 14001, ESG compliance và audit nhà máy định kỳ — không có nhà máy nào không đáp ứng tiêu chuẩn môi trường tối thiểu có thể tham gia phân khúc này.
Tháp xử lý khí thải không phải là chi phí overhead — đây là nền tảng kỹ thuật của cơ sở mạ điện hóa hợp pháp, an toàn và có khả năng cạnh tranh trong thị trường ngày càng yêu cầu cao về môi trường và trách nhiệm xã hội doanh nghiệp.
Từ khóa SEO liên quan: tháp xử lý khí thải ngành mạ điện hóa bắt buộc, hệ thống hút khí mạ điện acid crom xyanua, khí thải độc hại HCl HF Cr VI HCN nhà máy mạ, QCVN 19 nhà máy mạ điện vi phạm xử phạt, tháp PP xử lý HCl H2SO4 HF ngành mạ, thiết kế hệ thống LEV nhà máy mạ điện, bệnh nghề nghiệp ngành mạ điện khí thải, chi phí hệ thống xử lý khí thải mạ điện, mạ crom Cr VI aerosol tháp xử lý chuyên dụng, an toàn lao động nhà máy mạ điện xyanua HCN
Bài viết được biên soạn dựa trên QCVN 19:2009/BTNMT, QCVN 03:2019/BYT, Luật Bảo vệ Môi trường 2020, Luật An toàn Vệ sinh Lao động 2015, Nghị định 45/2022/NĐ-CP, Thông tư 10/2021/TT-BTNMT, tiêu chuẩn ACGIH “Industrial Ventilation: A Manual of Recommended Practice” (30th Edition), NIOSH “Criteria for a Recommended Standard: Occupational Exposure to Chromium(VI)” (2013), OSHA Standard 29 CFR 1910.1026 (Hexavalent Chromium), IARC Monographs Vol. 100C (Chromium), DVS 2205-1 (Thiết kế thiết bị PP), và kinh nghiệm thực tiễn thiết kế và đánh giá hệ thống xử lý khí thải tại các cơ sở mạ điện hóa tại Việt Nam. Tất cả số liệu chi phí và ước tính mang tính tham khảo và cần xác nhận với điều kiện thực tế cụ thể.
