
1. Môi Trường Vận Hành Khắc Nghiệt Của Thiết Bị Xử Lý Khí Thải
Các tác nhân gây ăn mòn đặc trưng trong khí thải công nghiệp
- Hợp chất lưu huỳnh (SO₂, SO₃, H₂S): Phổ biến trong khí thải đốt than, luyện kim, xử lý dầu mỏ. SO₃ kết hợp với hơi nước tạo axit sulfuric (H₂SO₄) cực mạnh, ăn mòn thép carbon chỉ trong vài tuần.
- Halogen và hydro halide (HCl, HF, Cl₂): Đặc trưng trong công nghiệp hóa chất, đốt rác thải y tế, sản xuất nhựa PVC. HCl ở nồng độ cao gây ăn mòn điểm (pitting corrosion) trên hầu hết hợp kim thông thường.
- Oxit nitơ (NOx): Kết hợp với oxy và nước tạo HNO₃ — axit nitric có tính oxy hóa mạnh, phá hủy màng thụ động trên thép không gỉ.
- Amoniac (NH₃) và hóa chất khử SCR: Trong hệ thống SCR sử dụng urê hoặc amoniac lỏng, sự rò rỉ hoặc tích tụ có thể tạo môi trường kiềm ăn mòn với các hợp kim nhất định.
- Hơi nước bão hòa và điểm sương axit: Khi nhiệt độ khí giảm xuống dưới điểm sương axit (acid dew point), thường từ 120–160°C với SO₃, axit ngưng tụ trực tiếp trên bề mặt kim loại gây ăn mòn cục bộ nghiêm trọng.

2. Các Cơ Chế Ăn Mòn Chính Trong Hệ Thống Xử Lý Khí Thải
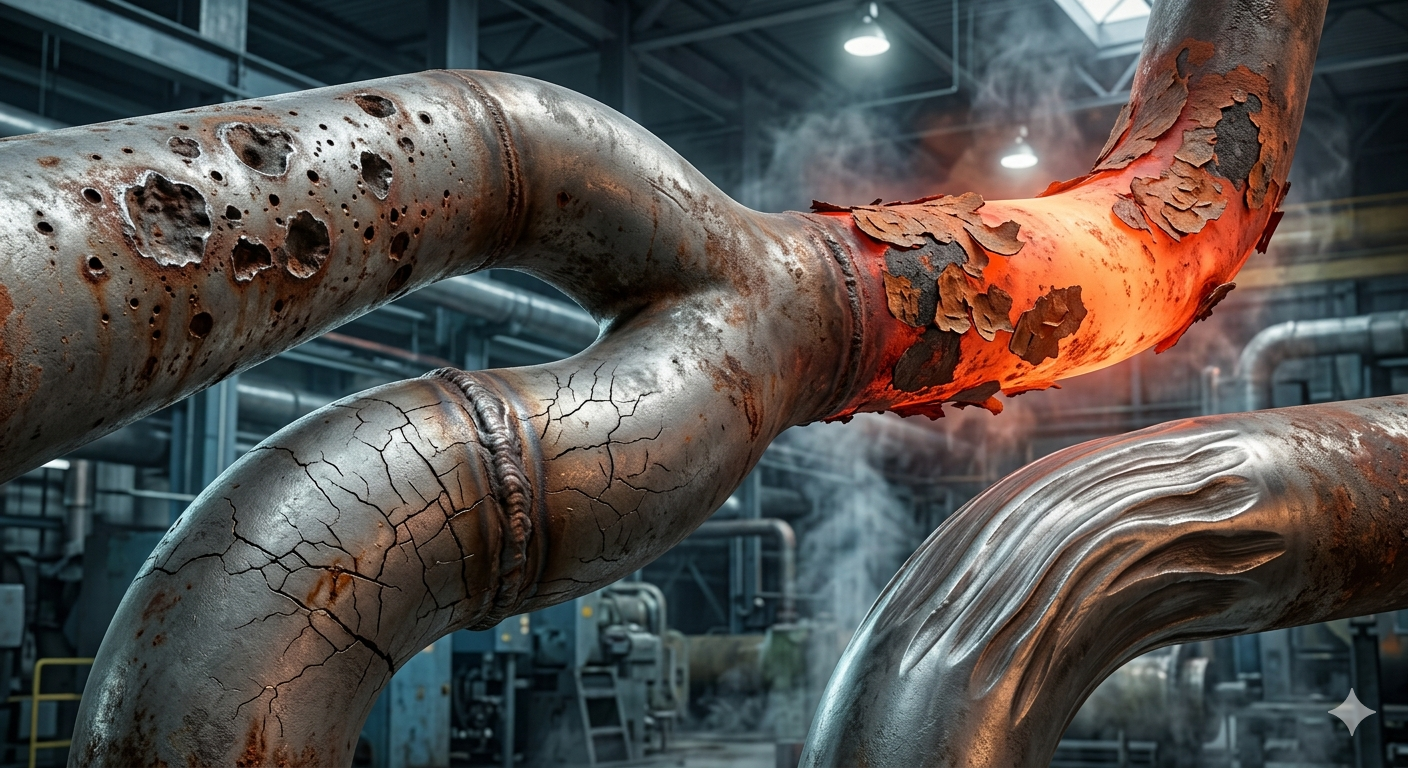
Để lựa chọn đúng giải pháp bảo vệ, các kỹ sư cần hiểu rõ cơ chế ăn mòn đang tác động lên từng bộ phận thiết bị. Trong thực tế vận hành, thường xảy ra đồng thời nhiều cơ chế, tạo hiệu ứng cộng hưởng đẩy nhanh tốc độ suy giảm kết cấu.
| Cơ chế ăn mòn | Điều kiện xảy ra | Bộ phận thường bị ảnh hưởng | Mức độ nguy hiểm |
|---|---|---|---|
| Ăn mòn điện hóa (Electrochemical Corrosion) | Bề mặt kim loại ẩm, tiếp xúc chất điện ly (dung dịch axit/muối) | Vỏ scrubber, thành bể chứa nước thải | Cao |
| Ăn mòn điểm (Pitting Corrosion) | Môi trường chứa ion Cl⁻, Br⁻; phá vỡ màng thụ động cục bộ | Ống dẫn inox, thiết bị trao đổi nhiệt | Rất cao |
| Ăn mòn ứng suất – nứt (Stress Corrosion Cracking) | Kéo căng cơ học + môi trường ăn mòn đồng thời | Điểm mối hàn, vùng ứng suất tập trung | Cực kỳ cao |
| Ăn mòn nhiệt độ cao (High-Temperature Oxidation) | Nhiệt độ > 500°C, tiếp xúc oxy, lưu huỳnh | Buồng đốt, ống thu hồi nhiệt, lớp lót lò | Cao |
| Ăn mòn mài mòn (Erosion-Corrosion) | Dòng khí tốc độ cao + hạt rắn mài mòn cơ học | Cánh quạt, ống nối khuỷu, bộ phân phối dòng | Trung bình – Cao |
| Ăn mòn vi sinh (Microbially Influenced Corrosion) | Môi trường ẩm ướt, stagnant zone, biofilm hình thành | Bể chứa nước rửa khí, ống tuần hoàn | Trung bình |
Hiệu ứng kết hợp nhiệt – hóa học: Theo nguyên lý Arrhenius, tốc độ phản ứng ăn mòn hóa học tăng gấp đôi khi nhiệt độ tăng thêm mỗi 10°C. Trong thiết bị xử lý khí thải, việc đồng thời chịu tải nhiệt cao và tiếp xúc tác nhân ăn mòn mạnh tạo ra tốc độ suy giảm vật liệu nhanh hơn từ 5 đến 10 lần so với môi trường ăn mòn đơn thuần ở nhiệt độ phòng.
3. Hậu Quả Kỹ Thuật Và Kinh Tế Khi Thiếu Khả Năng Chống Ăn Mòn
3.1 Rủi ro về an toàn và môi trường
Sự cố ăn mòn trên thiết bị xử lý khí thải không đơn thuần là vấn đề hỏng hóc cơ học. Khi vỏ tháp scrubber, ống dẫn hoặc van điều tiết bị thủng do ăn mòn, hệ quả kéo theo là rò rỉ khí độc hại chưa qua xử lý ra môi trường làm việc và khí quyển — vi phạm trực tiếp QCVN 19:2009/BTNMT và các quy chuẩn khí thải công nghiệp hiện hành.
Theo thống kê của các tổ chức kỹ thuật hóa chất quốc tế (NACE International), ăn mòn là nguyên nhân gây ra hơn 25% sự cố thiết bị công nghiệp nghiêm trọng liên quan đến rò rỉ hóa chất và khí độc. Chi phí thiệt hại toàn cầu do ăn mòn công nghiệp ước tính vượt 2.500 tỷ USD/năm, tương đương khoảng 3,4% GDP thế giới.
3.2 Tác động đến hiệu suất xử lý
- Giảm hiệu quả hấp thụ: Ăn mòn làm biến dạng đầu phun (nozzle) và vật liệu đệm (packing media) trong tháp scrubber, phá vỡ sự phân tán đồng đều của dung dịch hấp thụ, giảm diện tích tiếp xúc khí – lỏng.
- Ô nhiễm thứ cấp: Sản phẩm ăn mòn (gỉ sắt, muối kim loại nặng) xâm nhập vào dòng nước thải xử lý, làm phức tạp thêm quy trình xử lý nước và có thể vượt giới hạn phát thải kim loại nặng.
- Tắc nghẽn hệ thống: Vảy ăn mòn bong tróc (flaking corrosion products) có thể tắc nghẽn van, lưới lọc, đầu phun và bộ trao đổi nhiệt.
3.3 Chi phí vòng đời thiết bị (LCC)
Phân tích chi phí vòng đời (Life Cycle Cost — LCC) cho thấy rõ ràng rằng đầu tư vào vật liệu chống ăn mòn cao cấp ngay từ giai đoạn thiết kế luôn mang lại hiệu quả kinh tế vượt trội so với sử dụng vật liệu thông thường và phải thay thế sớm:
| Hạng mục chi phí | Vật liệu thông thường (thép carbon) | Vật liệu chống ăn mòn cao cấp |
|---|---|---|
| Chi phí vật liệu ban đầu | Thấp (cơ sở = 1x) | Cao hơn 2–4 lần ban đầu |
| Tuổi thọ thiết kế | 3–5 năm (môi trường axit) | 15–25 năm |
| Chi phí bảo trì định kỳ | Cao (sơn phủ, thay thế phụ kiện) | Thấp, bảo trì tối thiểu |
| Chi phí ngừng máy (downtime) | Thường xuyên, không kế hoạch | Có thể dự báo, theo lịch |
| Tổng chi phí vòng đời (20 năm) | Cao hơn 3–5 lần | Tối ưu và dự báo được |
4. Vật Liệu Và Giải Pháp Chống Ăn Mòn Phổ Biến Trong Ngành
4.1 Hợp kim đặc biệt (Specialty Alloys)
Đây là lựa chọn hàng đầu cho các bộ phận chịu tải hóa học cao và nhiệt độ khắc nghiệt:
- Thép không gỉ Duplex (2205, 2507): Cấu trúc austeno-ferritic cho độ bền ứng suất – nứt vượt trội trong môi trường Cl⁻, thường dùng cho vỏ scrubber ướt axit HCl.
- Hợp kim Hastelloy C-276, C-22: Khả năng chống ăn mòn đặc biệt với axit oxy hóa mạnh (HNO₃, HF), dùng trong thiết bị xử lý khí thải sản xuất phân bón và hóa chất đặc chủng.
- Hợp kim Alloy 20 (Carpenter 20): Giải pháp kinh tế cho môi trường H₂SO₄ đặc, thường dùng trong công nghiệp sản xuất axit và nhà máy điện đốt than.
- Titan (Grade 2, Grade 7): Kháng ăn mòn gần như tuyệt đối với HCl đặc, nước biển và axit oxy hóa — nhưng chi phí cao, phù hợp ứng dụng cực kỳ khắc nghiệt.
4.2 Vật liệu phi kim loại và composite
Trong nhiều ứng dụng, vật liệu phi kim loại cung cấp khả năng chống ăn mòn vượt trội các kim loại ở chi phí hợp lý hơn:
- FRP (Fibre-Reinforced Plastic) / GRP: Vật liệu nhựa gia cường sợi thủy tinh, rất phổ biến cho tháp scrubber, bồn chứa dung dịch hấp thụ và ống dẫn trong môi trường axit/kiềm loãng đến trung bình.
- PVC cứng (uPVC) và CPVC: Dùng cho ống dẫn, van và phụ kiện trong scrubber xử lý HCl, nhiệt độ vận hành đến 90°C với CPVC.
- Polypropylene (PP) và Polyethylene (HDPE): Vật liệu đệm tháp hấp thụ (pall ring, cascade mini ring), phân phối dung dịch — kháng hóa chất rộng, nhẹ, dễ lắp đặt.
- Teflon (PTFE) và PFA: Lớp lót chống ăn mòn cho van, bơm, ống dẫn trong môi trường axit cực mạnh như HF, H₂SO₄ bốc khói.
4.3 Lớp phủ và xử lý bề mặt chống ăn mòn
- Phủ cao su hóa (Rubber Lining): Lớp lót cao su tự nhiên hoặc cao su tổng hợp (EPDM, Neoprene) bên trong vỏ kim loại — giải pháp kinh tế cho scrubber quy mô lớn.
- Phủ ceramic và gạch chịu axit: Ứng dụng trong buồng đốt, ống khói lò, thiết bị xử lý khí thải ở nhiệt độ rất cao (>400°C).
- Phủ epoxy chịu hóa chất và phenolic: Bảo vệ bổ sung cho bề mặt kim loại trong thiết bị scrubber kiềm, bể chứa dung dịch hấp thụ.
- Mạ kẽm nóng (Hot-Dip Galvanizing) và phun nhiệt: Bảo vệ kết cấu thép carbon trong môi trường ăn mòn khí quyển công nghiệp.
4.4 Nhựa Polypropylene (PP)
-
Công thức hóa học: (C₃H₆)ₙ
-
Phân loại: Polyolefin bán kết tinh
-
Nhiệt độ nóng chảy: Khoảng 160–170 °C
-
Tỷ trọng: Khoảng 0,90 g/cm³
-
Phát minh: Bởi Giulio Natta và nhóm của Karl Ziegler (1954)
Polypropylene gồm các chuỗi hydrocarbon với nhóm methyl (-CH₃) xen kẽ, tạo nên ba dạng cấu trúc chính: isotactic, syndiotactic và atactic. Dạng isotactic, có tính kết tinh cao, là loại thương mại phổ biến nhất. PP có độ bền kéo tốt, kháng ẩm, kháng hóa chất, và chịu nhiệt cao hơn polyethylene, song dễ bị suy giảm dưới tia UV nếu không có phụ gia bảo vệ.
4.5 PVDF (Polyvinylidene Fluoride)
- Công thức hóa học:
(C₂H₂F₂)ₙ (polyme tạo từ monome CH₂=CF₂) - Phân loại:
Nhựa fluoropolymer bán kết tinh (polyme hiệu suất cao) - Nhiệt độ nóng chảy:
Khoảng 170 – 177°C - Tỷ trọng:
Khoảng 1,75 – 1,80 g/cm³ (thường ~1,78 g/cm³) - Phát minh:
Được phát triển vào năm 1960 bởi công ty Pennwalt Corporation (Mỹ)
Lựa chọn vật liệu chống ăn mòn cần được thực hiện ở giai đoạn thiết kế cơ sở (FEED), không phải sau khi vận hành. Việc thay thế vật liệu sau khi lắp đặt thường tốn kém gấp 5–10 lần so với chọn đúng ngay từ đầu. Các tiêu chuẩn quan trọng bao gồm NACE MR0175, ISO 15156, ASTM G31, và hướng dẫn của nhà sản xuất về giới hạn ứng dụng.
5. Tiêu Chí Lựa Chọn Giải Pháp Chống Ăn Mòn Tối Ưu
Không có một vật liệu “vạn năng” nào phù hợp cho mọi ứng dụng xử lý khí thải. Quy trình lựa chọn đúng đắn phải dựa trên phân tích đầy đủ các thông số vận hành:
Bước 1 — Xác định thành phần dòng khí: Phân tích thành phần và nồng độ các chất ô nhiễm (SO₂, HCl, NOx, HF…), nhiệt độ vận hành, áp suất, lưu lượng.
Bước 2 — Xác định cơ chế ăn mòn ưu tiên: Môi trường nào chiếm ưu thế — axit, kiềm, chloride, nhiệt cao, mài mòn cơ học?
Bước 3 — Đánh giá vật liệu ứng viên: Tra cứu dữ liệu độ bền hóa học (corrosion resistance charts) từ cơ sở dữ liệu NACE, ASM, hoặc nhà cung cấp vật liệu.
Bước 4 — Phân tích LCC: So sánh tổng chi phí vòng đời, không chỉ giá vật liệu ban đầu.
Bước 5 — Kiểm tra coupon thực tế (nếu có thể): Ngâm mẫu vật liệu trong điều kiện vận hành thực hoặc mô phỏng trong 30–90 ngày để đo tốc độ ăn mòn trước khi quyết định.
Bảng tham chiếu nhanh: Vật liệu theo môi trường khí thải
| Môi trường khí thải | Vật liệu ưu tiên | Vật liệu cần tránh |
|---|---|---|
| HCl đậm đặc + nhiệt độ cao | Hastelloy C-276, Titan Grade 7, FRP | Thép carbon, SS 304, SS 316 |
| H₂SO₄ loãng (điểm sương axit) | Alloy 20, Saramet, thủy tinh borosilicate | Thép carbon, nhôm |
| Kiềm mạnh (NaOH, Ca(OH)₂) | SS 304/316, FRP, PP, HDPE | Nhôm, kẽm và hợp kim của chúng |
| HF (axit flohydric) | PTFE/PFA, Monel 400, Hastelloy B-3 | Thủy tinh, SS mọi loại, nhôm |
| Nhiệt độ cao > 500°C + SO₂/SO₃ | Hợp kim Inconel 625, gạch chịu axit, ceramic | Thép carbon thông thường |
| NOx + môi trường oxy hóa | Hastelloy C-22, Titan, lớp phủ ceramic | SS 304 (dễ bị ăn mòn ứng suất) |
6. Kết Luận
Khả năng chống ăn mòn cao không phải là thông số kỹ thuật tùy chọn — đó là điều kiện tiên quyết bắt buộc đối với mọi thiết bị xử lý khí thải công nghiệp vận hành trong môi trường hóa chất khắc nghiệt.
Khi thiết bị xử lý khí thải mất đi tính toàn vẹn cấu trúc do ăn mòn, hệ quả không chỉ là chi phí sửa chữa và thay thế. Doanh nghiệp phải đối mặt đồng thời với nguy cơ mất an toàn lao động, vi phạm quy chuẩn môi trường, gián đoạn sản xuất và tổn hại uy tín thương hiệu — tất cả cùng một lúc.
Đầu tư đúng vào vật liệu chống ăn mòn phù hợp, được lựa chọn dựa trên phân tích khoa học về thành phần dòng khí và cơ chế ăn mòn đặc thù, chính là nền tảng để xây dựng một hệ thống xử lý khí thải bền vững, hiệu quả và tuân thủ pháp quy trong suốt vòng đời thiết kế.
Thiết bị xử lý khí thải · Chống ăn mòn · Scrubber khí thải · Tháp hấp thụ · Hợp kim Hastelloy · Ăn mòn điểm (Pitting Corrosion) · Ăn mòn ứng suất (SCC) · SCR DeNOx · Điểm sương axit · Chi phí vòng đời thiết bị (LCC) · FRP / GRP · QCVN 19:2009/BTNMT
Cần Tư Vấn Giải Pháp Xử Lý Khí Thải Chuyên Nghiệp?
Liên hệ với đội ngũ kỹ sư của chúng tôi để được tư vấn lựa chọn vật liệu và thiết kế hệ thống phù hợp với đặc thù ngành sản xuất của bạn.
